
Vad är elektrisk urladdningsbearbetning
Urladdningsbearbetning formar metall med elektriska gnistor. Traditionell bearbetning använder verktyg för att skära material. Båda metoderna har sina styrkor. Urladdningsbearbetning arbetar på mycket hårda, ledande metaller. Den skapar komplexa former med hög precision och släta ytor. Traditionell bearbetning är snabbare och fungerar på fler typer av material. Den kan även skära icke-ledande material. Men den kan ha problem med hårda metaller och små detaljer. Att förstå skillnaderna i noggrannhet, material, kostnad, hastighet och användning hjälper dig att slutföra dina projekt mer effektivt och ekonomiskt.
Key Takeaways
- Elektrisk urladdningsbearbetning (EDM) formar hårda metaller med gnistor. Den använder elektricitet och vidrör inte metallen. Gnistbearbetning är mycket exakt och fungerar endast på metaller som leder elektricitet.
- Traditionell bearbetning använder vassa verktyg för att skära många material. Den kan forma plast och metaller. Den är snabbare för enkla former eller stora delar.
- Gnistgnist är utmärkt för att skapa knepiga former och små detaljer. Det skapar även släta ytor. Men gnistgnist kostar mer pengar och tar längre tid än vanlig bearbetning.
- Traditionell bearbetning kan utföra många jobb och spara pengar på stora projekt. Men den har problem med mycket hårda metaller och små detaljer.
- Du bör välja en metod baserat på material, form och den noggrannhetsnivå som krävs. Tänk på hur många delar du behöver och din budget.
Viktiga skillnader
Jämförelsetabell
| Aspect | Elektrisk urladdningsbearbetning (EDM) | Traditionell bearbetning |
| Kontaktmetod | EDM vidrör inte metallen. Det använder gnistor. | Traditionell bearbetning berör materialet med verktyg. |
| Materialkompatibilitet | EDM fungerar endast på hårda, ledande metaller. | Traditionell bearbetning fungerar på de flesta material. |
| Fart | EDM är långsammare, särskilt för hårda former. | Traditionell bearbetning är snabbare för stora, enkla delar. |
| Pris | EDM kostar mer eftersom det är långsammare. | Traditionell bearbetning kostar mindre för enkla former. |
| Precision | EDM är mycket exakt och skapar små detaljer. | Traditionell bearbetning är bra men mindre exakt. |
| Komplexitet | Gnistgnist kan skapa skarpa hörn och komplexa former. | Traditionell bearbetning har problem med små delar. |
| Ytfinish | EDM skapar släta ytor och kräver inget extra arbete. | Traditionell bearbetning kan kräva fler efterbehandlingssteg. |
| Verktygsslitage | Gnistgnistverktyg håller längre eftersom de inte har någon kontakt. | Traditionella bearbetningsverktyg slits ut snabbare. |
| Miljöpåverkan | EDM förbrukar mer energi och producerar giftiga gaser. | Traditionell bearbetning förbrukar mindre energi och är renare. |
| Operatörsskicklighet | EDM behöver en skicklig person för att sätta upp och driva. | Traditionell bearbetning kräver mindre skicklighet med maskiner. |
Huvudkontraster
Urladdningsbearbetning avlägsnar metall med gnistor, inte med våld. Detta gör att den kan skära hårda metaller som titan. Gnistgnist kan göra djupa hål och vassa hörn. Det skapar också släta ytor, och verktyget slits inte ut snabbt. NOBLE specialiserar sig på precisionsgnistprocesser som hanterar komplexa geometrier samtidigt som de bibehåller överlägsen ytfinish. Men gnistgnist fungerar bara på metaller som leder elektricitet. Det tar också mer tid och energi att ytbehandla en detalj. Gnistgnist kan producera giftiga gaser, så avfall måste hanteras varsamt.
Traditionell bearbetning formar saker med skärverktyg. Den fungerar på många metaller och plaster, även om de inte leder elektricitet. Denna metod är snabbare och billigare för stora eller enkla delar. Men den kan inte skära mycket hårda metaller bra. Den kan inte heller göra små former lika enkelt som gnistgnistning. På NOBLE integrerar vi både traditionell och avancerad bearbetning för att erbjuda den bästa lösningen för varje projekts unika krav. Verktygen slits ut och behöver ibland bytas ut. Extra steg kan behövas för att göra ytan jämn. Maskiner kan hjälpa till att göra arbetet enklare och kräver mindre skicklighet.

Hur Elektrisk urladdningsbearbetning Fabrik
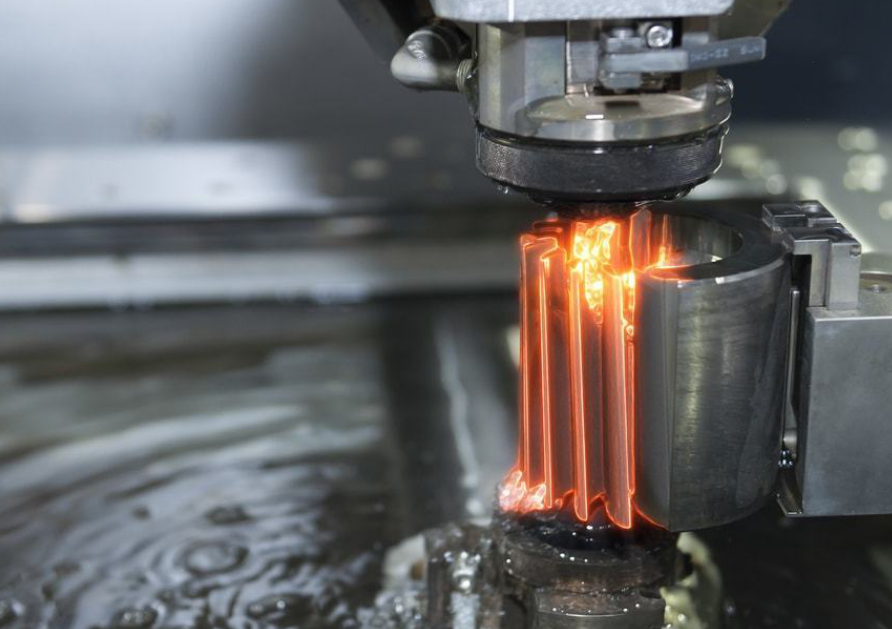
Urladdningsbearbetning formar metall med hjälp av gnistor. Det fungerar bara på material som släpper igenom elektricitet. Verktyget och metalldelen fungerar som elektroder. När de kommer nära varandra hoppar en gnista mellan dem. Denna gnista alstrar mycket värme. Värmen smälter och omvandlar små metallbitar till gas. Verktyget vidrör aldrig metallen. Gnistan gör istället allt arbete. Både verktyget och metalldelen förblir i en speciell vätska som kallas dielektrisk vätska. Denna vätska kyler allt och tvättar bort smält metall. Till skillnad från traditionell bearbetning sker ingen skärning eller tryckning. Urladdningsbearbetning avlägsnar metall utan att vidröra den. På så sätt kan den skapa mycket exakta former, skarpa hörn och djupa hål. Det fungerar också bra på hårda metaller som är svåra att skära med vanliga verktyg.
Obs: Urladdningsbearbetning kan göra svåra delar utan att värma upp dem. Detta håller metallen stark och stadig.
Typer av Elektrisk urladdningsbearbetning
Det finns tre huvudtyper av elektrisk urladdningsbearbetning. Varje typ använder ett annat sätt att forma metall och passar olika jobb.
| EDM-typ | Så fungerar det | vanliga användningsområden | VIKTIGA FUNKTIONER |
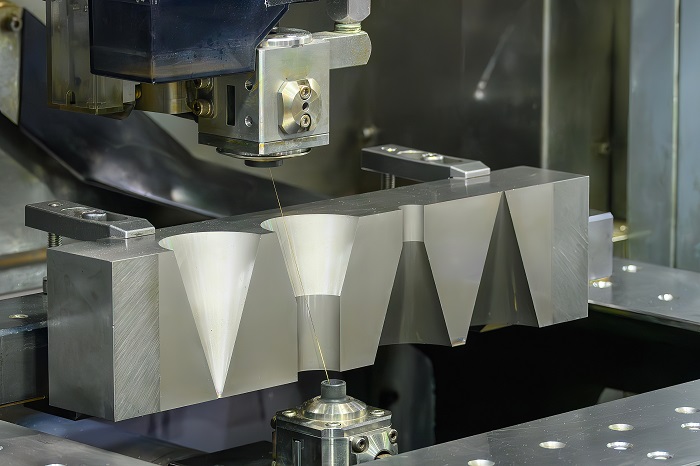
| Wire EDM | Använder en tunn tråd för att skära metall med gnistor. Tråden rör sig längs en bana i vatten. | Skär ut knepiga former, tillverka verktyg, medicintekniska produkter och flygplansdelar. | Mycket exakt, ingen beröring, fungerar på hårda metaller. |
| Sinker (konventionell) EDM | Använder ett format verktyg som sjunker ner i metallen för att göra hål eller former. Delen och verktyget sitter i en vätska. | Tillverkning av formar, matriser och delar med djupa eller knepiga former. | Bra för 3D-former, skarpa hörn och slät yta. |
| Hålborrning EDM | Använder ett ihåligt rör för att borra små, djupa hål med gnistor. Vätska flödar genom röret. | Borrning av kylhål i turbinblad, start av snitt för trådgnistning och medicinska delar. | Gör små, djupa hål, fungerar i alla vinklar. |
Varje typ av gnistgnist har sina speciella användningsområden. Trådgnist skär detaljerade former. Sänkgnist gör djupa hål och former. Hålgnist möjliggör snabb skapandet av små, djupa hål. NOBLE erbjuder alla större gnistmetoder och levererar skräddarsydda lösningar för flyg-, fordons- och medicinindustrin med oöverträffad precision och tillförlitlighet.
Traditionell CNC-bearbetning
Vanliga metoder
Traditionell bearbetning använder många sätt att forma material. Varje sätt använder ett speciellt verktyg och en rörelse för att ta bort material. De vanligaste traditionella bearbetningsmetoderna är:
- CNC FräsningEtt roterande verktyg skär bort material från plana eller formade ytor. Fräsmaskiner kan göra hårda former för bilar, flygplan och maskiner.
- CNC TurningDelen roterar medan ett stillastående verktyg formar den. Svarvning gör runda saker som stänger och axlar.
- CNC-borrningEn roterande borr gör runda hål i materialet. Borrning är enkelt och används mycket vid bearbetning.
- CNC-slipningEn grov slipskiva tar bort små bitar för en slät yta. Slipning gör att delarna ser bättre ut och passar bra.
- CNC-sågningEtt blad med tänder eller korn skär materialet i bitar. Sågning gör materialet redo för mer arbete.
- CNC-uttråkningEtt verktyg gör hål större och mer exakta.
- CNC-brotschningEtt verktyg med tänder skär former inuti eller utvändigt i ett svep, som för kugghjul.
- CNC-formningEtt verktyg rör sig fram och tillbaka för att skapa plana, böjda eller slitsade ytor.
Så fungerar det
Traditionell bearbetning använder skärning för att forma saker. Maskiner och starka verktyg, ofta tillverkade av hårdmetallstål eller snabbstål, skär bort material från en detalj. Verktyget och materialet rör sig på ett kontrollerat sätt. Verktyget eller detaljen kan rotera, röra sig rakt eller röra sig fram och tillbaka.
Fräsmaskiner använder en roterande skärare med vassa tänder. Skäraren skär bort material när det rör sig över detaljen. Vid svarvning används en svarv för att snurra detaljen medan ett verktyg formar den längs sidan. CNC-borrning använder ett roterande borr för att göra hål. CNC-slipning använder en grov skiva för att ta bort små bitar och göra detaljen slät. Sågning skär material med ett blad, och brotschning tar bort material i ett svep med ett tandat verktyg.
Dessa metoder använder idén att flytta verktyget och detaljen i bestämda banor. Material tas bort genom skärning, gnidning eller skrapning. Detta låter människor kontrollera detaljens slutliga form och storlek. Traditionell bearbetning fungerar på många material, som metaller och plaster, så det är bra för många jobb.
NOBLE kombinerar dessa mångsidiga traditionella bearbetningstekniker med modern expertis för att leverera konsekvent noggrannhet, snabba leveranstider och enastående service för projekt av alla storlekar.
EDM-för- och nackdelar
Fördelar med EDM
Urladdningsbearbetning har många fördelar för tillverkning av saker idag. Många företag väljer den här metoden eftersom den har speciella egenskaper:
- Verktyget vidrör inte detaljen. Detta förhindrar märken, grader och böjning.
- Gnistgnist fungerar bra med tunna eller ömtåliga delar. Den kan även forma hårda metaller utan att skada dem.
- Metoden tillverkar mycket exakta delar med släta ytor. De flesta delar behöver inte poleras särskilt mycket efteråt.
- Gnistgnist kan skapa former och invändiga detaljer som skärverktyg inte kan göra.
- Maskiner kan köras av sig själva med hjälp av till exempel automatisk trådgängning. Detta gör att maskinen fungerar längre och bättre.
- Datorer övervakar processen och hjälper till att spara energi. De hjälper också till att åtgärda problem innan de blir stora.
- Gnistgnist tillverkar delar utan grader. Detta sparar tid eftersom du inte behöver några extra steg.
- Processen kan forma mycket hårda eller sällsynta metaller med stor noggrannhet. Detta är bra för hyvlar, medicinska verktyg och tillverkning av andra verktyg.
- Nya idéer hjälper EDM att använda mindre energi och säkrare vätskor. Bättre sätt att hantera avfall hjälper planeten.
Obs: Gnistgnistning är utmärkt för att tillverka små eller svaga delar. Det förhindrar att de böjs och ger en jämn, exakt yta.
Begränsningar of EDM
Även om elektrisk urladdningsbearbetning är stark, finns det vissa problem. Tabellen nedan visar de huvudsakliga problemen, vad de orsakar och hur man åtgärdar dem:
| Begränsning | BESKRIVNING | Inverkan på adoption | Åtgärder / Mildrande åtgärder |
| Bearbetar hastighet | EDM tar bort metal långsamt. | Inte bra för stora jobb eller att tillverka många delar. | Använd bättre pulsgivare, starkare elektroder och fler robotar. |
| Elektrodslitage | Elektroder förbrukas med tiden. | Kostar mer och gör delarna mindre exakta. | Välj tuffa material och använd automatiska fixeringar. |
| Ytintegritet | Delar kan få små sprickor eller hål. | Kan behöva mer arbete för vissa ändamål. | Ändra inställningarna och använd värme eller polermedel efteråt. |
| Bearbetningskostnader | Elektroder, fixering och ström kostar mycket. | Det kan bli för dyrt för små butiker. | Använd billigare saker och spara mer energi. |
| Materialbegränsningar | Fungerar bara på saker som leder ström. | Kan inte forma plast eller keramik. | Prova nya EDM-typer för att arbeta med fler saker. |
| Förhållanden mellan djup och bredd | Djupa, smala former är svåra att göra. | Stoppar vissa knepiga eller djupa detaljdesigner. | Använd speciella elektroder och bättre kylning. |
| Miljöpåverkan | Vissa material och vätskor kan skada naturen. | Passar kanske inte in i de gröna målen. | Använd säkrare vätskor och bättre avfallshantering. |
| Utrustningskostnader | Tjusiga maskiner kostar mycket i början. | Små butiker kanske inte har tillräckligt med pengar. | Hyr eller köp begagnade maskiner. |
Gnistgnist fungerar bara på saker som släpper igenom elektricitet. Det betyder att den inte kan forma plast eller keramik. Elektroder slits ut och ojämna ytor kan försämra delar och kosta mer. Gnistgnist är långsammare än gamla metoder, så det är inte bra för att tillverka många delar snabbt. Vissa delar kräver mer arbete för att fixa ytan. Gnistgnist använder mer kraft och kan producera avfall som behöver säker hantering. Maskinerna kostar mycket, vilket är svårt för små verkstäder. NOBLE hjälper kunder att väga avvägningar och fördelar genom att erbjuda expertvägledning och avancerade gnistfunktioner för jobb som kräver extrem noggrannhet och komplexa former. För jobb som behöver exakta snitt eller knepiga former är gnistgnist fortfarande ett bra val.
För- och nackdelar med traditionell CNC-bearbetning
Fördelar med Traditionell CNC-bearbetning
Traditionell bearbetning har många fördelar för tillverkare. Dessa metoder inkluderar fräsning, svarvning, borrning och slipning. De har hjälpt fabriker under lång tid.
- MångsidighetTraditionell bearbetning fungerar på många olika material. Man kan skära metaller, plaster eller till och med trä. Detta gör den användbar för många jobb.
- Hastighet för enkla delarMaskiner som svarvar och fräsar formar enkla detaljer snabbt. Stora grupper av enkla detaljer rör sig snabbt genom verkstaden på dessa sätt.
- Lägre initiala kostnaderMånga verkstäder har redan dessa maskiner. Att påbörja ett nytt jobb kostar mindre eftersom inga nya verktyg behövs.
- Enkel installationArbetare kan snabbt få maskiner redo för enkla jobb. Små designändringar kräver bara några få justeringar.
- Tillgänglighet av kvalificerade arbetareMånga arbetare vet hur man använder dessa maskiner. Att lära ut nya människor går snabbare eftersom verktygen är vanliga.
- Bra för prototypframställningVerkstäder kan snabbt tillverka en del eller ett testexemplar. Detta hjälper ingenjörer att testa idéer innan de tillverkar många delar.
- Inget behov av ledande material: Till skillnad från EDM, traditionell bearbetning behöver inte materialet för att leda elektricitet. Detta ger fler valmöjligheter för vad man ska använda.
Begränsningar av Traditionell CNC-bearbetning
Traditionell bearbetning har också vissa problem. Dessa kan påverka hur mycket saker kostar, hur snabbt arbetet utförs och hur bra delarna är.
| Begränsning | Inverkan på tillverkningseffektiviteten |
| Materialavfall | Tillverkar mer skrot, vilket kostar mer och kan skada naturen |
| Längre ledtider | Saktar ner arbetet, särskilt för hårda former |
| Högre kostnader för små partier | Gör att små jobb kostar mer på grund av installation och verktygsbyten |
Traditionell bearbetning skär bort material, så det blir mycket skrot. Detta avfall kostar mer pengar och kan vara dåligt för planeten. Verkstäder måste betala för det extra materialet och slänga skrotet.
Människor måste styra maskinerna för hand. Fackliga arbetare installerar och kör maskinerna. Detta tar tid och kan leda till misstag. Människor kan göra fel, så vissa delar kanske inte stämmer. Olika arbetare eller skift kan få delar att bli olika.
Att skapa svåra former saktar ner arbetet. Arbetare måste stanna för att byta verktyg eller flytta detaljen. Varje steg lägger till mer tid. Många steg gör att jobbet tar längre tid, särskilt för knepiga former.
Små jobb kostar mer pengar. Varje nytt jobb kan behöva specialverktyg eller hållare. Att ställa in för bara ett fåtal delar sprider kostnaden över färre delar. Detta gör att varje del kostar mer än om du tillverkade många.
Arbetskostnaderna ökar med traditionell bearbetning. Fackliga arbetare får mer betalt. Att montera och reparera maskiner för hand tar mer tid. Alla dessa saker gör att varje del kostar mer.
Verkstäder som använder traditionell bearbetning måste tänka på hastighet, kostnad och kvalitet. För hårda former eller mycket exakt arbete kan andra metoder som gnist- eller CNC-bearbetning fungera bättre.
NOBLE tar itu med dessa utmaningar genom att kombinera expertkunskap med modern teknik och erbjuda optimerade bearbetningsstrategier som minskar avfall, snabbar upp produktionen och bibehåller hög detaljkonsistens.
Tillämpning av EDM och traditionell CNC-bearbetning
Tillämpning av EDM
Många företag använder elektrisk urladdningsbearbetning för specialjobb. Denna metod är bra för hårda metaller och svåra former. Den kan tillverka delar som andra verktyg inte kan tillverka. Några vanliga användningsområden är:
- Småhålsborrning: Fabriker använder gnistgnist för att göra små hål i turbinblad och bränslesystem. Hålen förblir raka och verktyget går inte sönder.
- Formtillverkning: Gnistgnist formar djupa hål och formar i formar och matriser. Detta hjälper till att tillverka plastdelar och metallstämplar.
- Borttagning av fastnade delar: Arbetare använder gnistgnist för att ta bort trasiga bultar eller stift. Det skadar inte huvuddelen.
- Medicinska komponenter: EDM tillverkar släta, gradfria delar för medicinska implantat. Dessa delar måste vara exakta och säkra.
- Flygkomponenter: Gnistgnist gör tunna spår, skarpa hörn och djupa hål i flygplansdelar.
Gnistgnist kan bearbeta alla metaller som leder elektricitet, även mycket hårda. Verktyget vidrör aldrig detaljen, så det varken böjer sig eller skakar. Nya kontroller och smarta maskiner hjälper gnistgnist att arbeta snabbare och tillverka bättre delar. NOBLE investerar i banbrytande gnistteknik för att leverera högprecisionsdelar med komplexa geometrier som uppfyller de strängaste branschstandarderna. Många av våra kunder kommer att begära gnistgnist för jobb som kräver stor precision eller har specialiserade former.
Traditionell CNC-bearbetning av Ansökan
Traditionell bearbetning formar och ytbehandlar många typer av material. Dessa metoder inkluderar svarvning, fräsning, borrning, gängning, hyvling, räffling, sågning och formning. NOBLE använder dem ofta för att utföra många av dessa jobb:
- Formning och storleksanpassning: Maskiner skär och formar metall, plast och andra material till rätt storlek och form.
- Gängade delar: Gängning gör skruvar och bultar med gängor.
- Plana ytor: Hyvling och formning skapar stora, plana ytor på metalldelar.
- Grepp och dekoration: Lettring ger mönster för bättre grepp eller utseende.
- Sågning av stora delar: Sågning skär stora delar i mindre bitar.
- Allmän materialavverkning: Svarvning, fräsning och borrning tar bort extra material för att få den slutliga formen.
Dessa metoder är viktiga för tillverkning av bilar, flygplan, elektronik och metalldelar. NOBLE har också utmärkta CNC-bearbetningsmöjligheter, där man kombinerar precisions-CNC-system med specialiserad bearbetningsteknik för att producera högkvalitativa delar för kritiska industrier.
Materialkompatibilitet
EDM-material
Urladdningsbearbetning fungerar endast med material som leder elektricitet. Den använder gnistor för att slita bort metallen. Delen måste låta elektricitet passera igenom den. Metaller som härdade verktygsstål, snabbstål, titan och nickelbaserade superlegeringar används ofta. Koppar, aluminium och deras blandningar fungerar också bra. Viss grafit och några få keramer kan användas om de leder elektricitet. Dessa material är mycket hårda och tål mycket värme. Detta gör dem svåra att skära med vanliga verktyg. Flyg-, bil- och medicinföretag använder gnistgnistning för delar med knepiga former eller små detaljer. Icke-ledande saker, som de flesta plaster och vissa keramer, fungerar inte med trådgnistning. Gnistor kan inte bildas i dessa material.
Traditionella CNC-bearbetningsmaterial
Traditionell bearbetning kan forma många typer av material. Den fungerar på metaller, plaster och vissa keramiker. Många verkstäder använder plaster som HDPE och PVC. Dessa plaster böjs lätt, skadas inte av kemikalier och är enkla att bearbeta. Att välja rätt verktyg är viktigt. Verkstäder i snabbstål är bra för mjuka plaster. Verkstäder i hårdmetall eller diamantbelagda verktyg är bättre för tuffa plaster. Verkstäder måste vara uppmärksamma på värme och stress så att delar inte böjs eller spricker. Högeffektiv fräsning hjälper till att hålla saker och ting svala och gör att delarna ser bättre ut. Hårda metaller, som stål över 45 HRc, kan skäras med hårdsvarvning och specialverktyg som keramik eller CBN. NOBLE ger expertis inom bearbetning till dessa applikationer, vilket säkerställer precision och materialintegritet även i de mest krävande projekten. Diamant- och CBN-verktyg hjälper också till med kompositer och vissa keramiker. Dessa metoder låter verkstäder ta bort mycket material snabbt och tillverka släta delar.
- Traditionell bearbetning kan fungera med:
- Metaller (stål, aluminium, mässing, koppar)
- Plast (HDPE, PVC, akryl)
- Vissa keramik- och kompositmaterial
- Trä och andra mjuka saker
Precision och ytfinish i EDM
Toleranser
Precision är viktigt i varje bearbetningsjobb. Varje metod ger en annan nivå av noggrannhet. Tabellen nedan visar hur väl varje metod kan hålla täta storlekar:
| Bearbetningsmetod | Typisk uppnåelig tolerans | Anmärkningar |
| Wire EDM | ± 0.005 mm | Använder en tunn trådelektrod; skapar fina detaljer och invecklade delar; beröringsfri process minskar materialspänningen; kan skära innerhörn med radier så små som 0.003 tum. |
| Sänke EDM | ± 0.001 mm | Använder formad grafit eller metallelektrod; effektiv för komplexa geometrier; uppnår exceptionell precision. |
| Traditionell CNC-bearbetning | Begränsad noggrannhet jämfört med EDM | Noggrannhet och materialtyper är mer begränsade; mindre lämpliga för extremt snäva toleranser eller komplexa ledande material. |
Elektrourladdningsbearbetning är utmärkt för att tillverka mycket exakta delar. Sänkgnist kan tillverka delar med storlekar så nära ±0.001 mm. Trådgnist är också mycket noggrann. Den är bra för delar med små detaljer. NOBLEs avancerade gnistfunktioner uppnår konsekvent ultrasnäva toleranser och fina egenskaper som traditionell bearbetning ofta inte kan matcha. Traditionell bearbetning, som CNC-fräsning eller svarvning, är inte lika exakt som gnist. Den har problem med hårda eller knepiga former. NOBLEs avancerade gnistfunktioner uppnår konsekvent ultrasnäva toleranser och fina egenskaper som traditionell bearbetning ofta inte kan matcha, backas upp av utmärkt service och fokus på kvalitet.
Ytkvalitet
Hur slät en detalj är spelar roll för hur den ser ut och fungerar. Varje bearbetningsmetod lämnar sitt eget avtryck på detaljen.
- Trådgnistning skapar ett omgjutet lager när den skär grova former. Detta lager bildas eftersom gnistor genererar mycket värme.
- Att göra fler finbearbetningar med trådgnist gör det omgjutna lagret tunnare och ytan jämnare.
- Ibland kan det omgjutna lagret orsaka problem. Detta kan göra trådgnistning inte det bästa valet för vissa delar.
- Fler finbearbetningar i EDM hjälper till att förbättra ytan och åtgärda problem.
- Gnistgnist smälter och omvandlar metall till gas för att avlägsna den. Detta lämnar ett nytt lager av metall på detaljen.
- Det omgjutna lagret kan innehålla bitar från verktyget och vätskan. Dessa kan förändra hur detaljen fungerar.
- Hur grov ytan är vid gnistgnistning beror på inställningarna och hur många gånger den går över detaljen.
- Traditionell bearbetning ger inte ett omgjutet lager. Det lämnar vanligtvis en renare yta, men kan ha problem med hårda eller knepiga former.
- Gnistgnist är bra för hårda eller svåra metaller men kräver noggranna inställningar för att få bästa möjliga finish.
Kostnad och hastighet
Installation och drift
Kostnad och hastighet är viktiga när man väljer mellan elektrisk urladdningsbearbetning och traditionell bearbetning. Kostnaden för att starta och köra varje metod kan variera mycket. Tabellen nedan visar hur de jämförs:
| Kostnadsaspekt | Elektrisk urladdningsbearbetning (EDM) | Traditionella bearbetningsmetoder |
| Installationskostnader | Hög initial utrustningskostnad (100 000 till 500 000 USD+ för trådgnistmaskiner); verktygskostnaderna är också högre | Generellt lägre initiala installationskostnader; verktyg är billigare initialt |
| Driftskostnader (timme) | 60 till 200 dollar+ per timme, inklusive maskinavskrivningar, el, ledningsförbrukning, arbete och underhåll | Vanligtvis lägre timkostnader, men kan öka med komplexa verktyg och material |
| Materialhantering | Effektiv för härdade material; inget behov av för-/efterbehandling | Kan kräva ytterligare bearbetning för härdade material (värmebehandling) |
| Bearbetningskomplexitet | Kostnadseffektivt för invecklade geometrier och fina ytbehandlingar; minskar sekundära operationer | Mindre effektivt för komplexa former; kan kräva flera uppställningar och efterbehandling |
| Ytterligare fördelar | Gradfria kanter, inga skärkrafter, minskat skrap och omarbetning, fin ytfinish, minskad polering/slipning | Kan orsaka grader; skärkrafter kan orsaka deformation; ytterligare efterbehandling behövs ofta |
| Outsourcingalternativ | Professionella EDM-tjänster minskar initiala investerings- och driftskostnader | Outsourcing av traditionell bearbetning är också möjligt, men mindre specialiserat för komplexa delar |
Gnistgnistmaskiner kostar mycket att köpa och installera. De använder mer ström och specialtillbehör, så de kostar mer varje timme. Gnistgnist är bra för hårda metaller och knepiga former. Det kan spara pengar eftersom du inte behöver lika många extra steg. Traditionell bearbetning är billigare att starta och köra, särskilt för enkla jobb.
Produktionshastighet
Hur snabbt en verkstad kan tillverka delar är viktigt. Gnistningshastigheten är vanligtvis långsammare än traditionell bearbetning. Detta gäller när man tar bort mycket material eller arbetar med tjocka delar. Gnistningshastigheten beror på saker som hur länge gnistan varar, hur stark den är, utrymmet mellan verktyget och delen och hur snabbt saker och ting svalnar. Att göra gnistningen snabbare kan slita ut verktyg och göra grövre delar. Verkstäder måste välja rätt inställningar för att få bra resultat. Med djupgående teknisk kunskap och effektiva bearbetningsstrategier hjälper NOBLE kunder att balansera hastighet och precision i gnistprojekt.
Traditionell bearbetning tar bort material snabbt. Den är bäst för att tillverka många delar eller grova former. Detta gör den till ett bra val för stora jobb. Gnistgnistning är bättre för att tillverka knepiga former, små detaljer eller för att bearbeta hårda metaller. Gnistgnistning byter hastighet mot bättre detaljer och kvalitet.
- Traditionell bearbetning är snabbare och kostar mindre att tillverka många delar.
- Gnistgnist är bättre för små batcher, testdelar eller knepiga former.
- Gnistgnist ger mindre avfall och kräver mindre arbete för specialdelar, men kostar mer för stora jobb.
- Gnistgnist använder mer ström och tar längre tid, så det är inte lika bra för att tillverka många delar.
Att välja rätt metod
Beslutsfaktorer
Att välja det bästa sättet att bearbeta en detalj beror på många saker. Varje projekt är unikt och kräver sin egen plan. Tabellen nedan visar hur gnistgnist och traditionell bearbetning jämförs:
| Beslutsfaktor | EDM | Traditionell bearbetning |
| Del komplexitet | Bäst för invecklade delar med snäva toleranser | Bättre för enkla, stora delar |
| Material Typ | Fungerar med hårda, ledande metaller | Hanterar många material, inklusive plast |
| Produktionsvolym | Bra för låga till medelstora mängder | Bäst för körningar med hög volym |
| Tolerans och precision | Mycket hög precision | Mindre exakt, risk för värmedeformation |
| Inledande investering | Högre utrustningskostnad | Lägre kostnad, enklare för små butiker |
| Arbetsstyckets storlek | Små till medelstora, komplexa delar | Stora arbetsstycken |
| Industriapplikationer | Flyg-, medicin-, elektronik- | Fordon, olja och gas |
| Bearbetningseffektivitet | Långsammare, men jämn avslutning | Snabbare, kostnadseffektivare för enkla delar |
| Materialegenskaper | Behöver elektrisk ledningsförmåga | Mindre beroende av materialegenskaper |
| Kompatibilitet | Behöver dielektrisk vätska | Inget vätskebehov |
Materialtypen är viktig när man väljer en metod. Gnistgnist fungerar bara med metaller som släpper igenom elektricitet. Dessa metaller måste också kunna hantera värme och inte slitas ut snabbt. Detta gör gnistgnist bra för hårda metaller som är svåra att skära med vanliga verktyg. Om du är osäker på vilken process som är bäst för ditt projekt kan vårt engagerade team av ingenjörer ha svaret.
Praktiska scenarier
Här är några exempel från verkligheten som hjälper dig att veta när du ska använda varje sätt:
- AerospaceIngenjörer använder EDM att tillverka turbinblad med små hål. Dessa delar måste vara mycket exakta och använda hårda metaller. EDM ger rätt storlek och slät finish.
- Medicintekniska produkter: EDM gör små hål och springor i implantat. Processen belastar inte delarna, så de förblir säkra.
- BilFabriker använder traditionell bearbetning för motorblock och stora delar. Detta sätt är snabbt och fungerar med många material.
- Mold Making: EDM formar hårda stålformar med djupa, knepiga egenskaper. Även om EDM kostar mer och använder mer energi, kan den utföra jobb som andra verktyg inte kan.
- Elektronik: EDM borrar små hål i kontakter. Den gör mycket små storlekar och släta ytor.
Gnistgnist är bäst för små grupper av delar, knepiga former och hårda metaller. Traditionell bearbetning är bättre för stora, enkla delar och för att tillverka många av dem. Båda sätten har fördelar. Det bästa valet beror på projektets behov, material och finansiering. NOBLE hjälper dig att välja rätt tillvägagångssätt genom att utvärdera varje projekts mål, material och budget för att tillhandahålla den mest effektiva tillverkningslösningen.
Huruvida du väljer gnistgnist eller konventionell bearbetning beror på dina projektbehov, och NOBLEs experter säger att gnistgnist är utmärkt för att tillverka exakta, svåra delar med hårda material och en slät yta. Men det tar mer tid och kostar mer. För att välja den bästa metoden rekommenderar NOBLE att du vidtar följande steg:
- Bestäm vad du vill göra och vilka material du behöver.
- Tänk på hur svår formen är och hur exakt den måste vara.
- Se till att du har tydliga ritningar som visar alla detaljer.
- Prata och arbeta med människor som kan mycket om bearbetning.
Varför välja NOBLE som din betrodda leverantör av gnistgnist
NOBLE valdes som tillverkare på grund av deras oöverträffade förmåga att leverera både elektrisk urladdningsbearbetning (EDM) och traditionella bearbetningstjänster med exceptionell precision, flexibilitet och tillförlitlighet. Styrkorna hos varje bearbetningsmetod kommer med avvägningar, men NOBLE överbryggar detta gap genom att erbjuda det bästa av två världar – att integrera avancerad EDM-teknik med beprövade traditionella bearbetningstekniker för att tillhandahålla anpassade lösningar skräddarsydda för varje projekts unika krav.
NOBLE utmärker sig av flera anledningar:
- Expertis inom komplexa EDM-projektNOBLE specialiserar sig på högprecisionsgnistningsarbeten, inklusive tråd-, sänk- och hålgnistning, vilka är viktiga för industrier som kräver invecklade geometrier, såsom flyg-, medicin- och elektronikindustrin. Våra skickliga tekniker producerar rutinmässigt delar med snäva toleranser som konventionella metoder helt enkelt inte kan matcha.
- Dubbel kapacitetsstrategiTill skillnad från många verkstäder som enbart fokuserar på antingen gnistgnist eller konventionell bearbetning använder NOBLE båda. Detta gör att vi kan rekommendera den mest effektiva och kostnadseffektiva processen – eller en kombination av båda – för att möta dina behov av design, material och volym.
- Avancerad teknik och utrustningNOBLE investerar i de senaste EDM-systemen och CNC-maskinerna, vilket säkerställer jämn prestanda, hög repeterbarhet och förmågan att bearbeta svåra material som härdade stål och exotiska legeringar med minimal efterbehandling.
- Applikationsdrivet beslutsfattandeVårt ingenjörsteam utvärderar varje projekt för att avgöra om gnistgnistning, traditionell bearbetning eller en hybridstrategi ger bäst resultat. Denna konsultativa metod säkerställer att kunderna får rätt process för sin del, inte bara den som är mest praktisk för oss att köra.
- Bevisade branschresultatNOBLE har en meritlista av att leverera delar enligt krävande specifikationer inom branscher där fel inte är ett alternativ. Från turbinblad till medicinska implantat väljer kunder NOBLE eftersom vi förstår vikten av precision, säkerhet och tillförlitlighet.
- Skalbara lösningarOavsett om du behöver en engångsprototyp, en liten upplaga av precisionsdelar eller en storskalig produktion av maskinbearbetade komponenter, är NOBLE rustade för att skala upp sin verksamhet samtidigt som kvalitet och hastighet bibehålls.
NOBLE var inte bara en leverantör av bearbetningsmaskiner – det var det självklara valet för en partner som kunde navigera den komplexa balansen mellan precision, hastighet, kostnad och materialkompatibilitet. När ditt projekt kräver expertis, noggrannhet och innovation levererar NOBLE.
Vanliga frågor om Elektrisk urladdningsbearbetning
Vilka material kan elektrisk urladdningsbearbetning skära?
Gnistgnist fungerar bara på material som släpper igenom elektricitet. Det betyder att den kan skära stål, titan, koppar och vissa specialblandningar. Gnistgnist fungerar inte på plast eller de flesta keramer.
Obs: Gnistgnist kan inte skära trä eller de flesta plasttyper.
Är gnistgnist säkrare än traditionell bearbetning?
Gnistgnist producerar inte vassa flisor eller kanter som kan flyga av. Den använder en vätska för att hålla delarna svala. Men gnistgnist kan producera dåliga ångor. Arbetare måste bära rätt skyddsutrustning.
Varför behöver vissa delar gnistgnistning istället för traditionell bearbetning?
Vissa delar har mycket små hål eller skarpa hörn. Gnistgnist kan göra dessa former mycket exakt. Traditionell bearbetning kan inte alltid göra så små detaljer.
Vilken metod är snabbast för att tillverka många delar?
Traditionell bearbetning är snabbare för att tillverka många enkla delar. Gnistgnistning tar längre tid, särskilt för tjocka eller knepiga former.
- EDM: Bra för små grupper eller detaljerade jobb.
- Traditionell: Bra för att tillverka många enkla delar.






