
Prototypverktyg är den viktigaste bryggan mellan "ritningar" och "massproduktion".
Den producerar riktiga delar som kan användas för montering, funktionsverifiering och provproduktion i små serier till en relativt låg kostnad och med kortare cykel, vilket gör det möjligt för teamet att upptäcka och korrigera designfel innan de investerar i dyra massproduktionsformar.
Data visar att över 70 % av problemen i produktutvecklingen härrör från det tidiga designstadiet, och prototypverktyg avslöjar just dessa problem till lägsta möjliga kostnad.
I faktiska projekt är dock situationer som "upprepad omarbetning av prototypdelar, frekvent modifiering av formar och kontinuerliga kostnadsöverskridanden" inte ovanliga.
Den främsta anledningen till detta är inte att tekniken misslyckas med att uppnå det, utan snarare att man har fallit för flera vanliga fallgropar.
Den här artikeln bryter ner dessa missförstånd utifrån tre dimensioner: design, material och leverantörer, och ger praktiska bästa praxis som kan implementeras från CAD till massproduktion.
Missuppfattning OneFörsummar DFM under designfasen; omarbetning börjar från källan
DFM är skiljelinjen för huruvida ett prototypverktyg kan göra rätt första gången.
Varje omarbetningsrunda i prototypstadiet innebär omplanering av produktion, omformsprutning och omverifiering, och cykeln förlängs ofta med veckor.
Ännu viktigare är att DFM faktiskt fastställer kostnadstaket för hela projektet – en liten förändring vid källan kanske bara tar några minuter, men det kan spara kostnaden för att göra om hela formen.
Följande tre högfrekventa designproblem är de huvudsakliga källorna till omarbetning av prototyper.
Att ignorera dragvinkeln leder till mögelstockning
Urgjutning av plastdelar kräver en tillräcklig dragvinkel (vanligtvis 1° till 3°).
Om lutningen inte sparas under konstruktionen är det mycket troligt att prototypformen repar ytan på delarna eller till och med fastnar när den lossnar. I milda fall måste formen repareras; i allvarliga fall måste hela uppsättningen göras om.
Särskild uppmärksamhet bör ägnas åt innersidans lutning, förstärkningsribbor och djup kavitetsstruktur, eftersom dessa delar är mest benägna att repas vid urgjutning.
Det är viktigt att lägga till fasningar på alla sidoväggar vinkelräta mot delningsytan i CAD-stadiet och be formleverantören att kontrollera varje punkt en efter en under DFM-granskningen istället för att vidta åtgärder efter att formtestet misslyckats.
Ojämn väggtjocklek orsakar vridning och krympning
Drastiska förändringar i väggtjockleken kan orsaka ojämn sammandragning av delar under kylning, vilket resulterar i skevhet, krympmärken och inre spänningar.
Även om dessa problem kan identifieras under prototypstadiet, innebär varje modifiering omgjutning och verifiering, och kostnaden ökar exponentiellt.
Vid konstruktionen är det lämpligt att hålla väggtjockleken så jämn som möjligt (vanligtvis mellan 1.5 och 3 mm), använda rundade hörn och gradvisa förändringar vid tjockleksövergångarna, och lägga till förstärkningsribbor eller böjningsskyddande strukturer på stora plana ytor för att minska riskerna vid källan snarare än att lämna kostnaden för felkorrigering till senare skeden.
Toleransinställningen är för strikt
Om massproduktionstoleransen tillämpas direkt på prototypdelarna kommer det att leda till en kraftig ökning av formkostnaderna och en minskning av godkännandegraden.
Syftet med prototypverktygen är att verifiera "form, montering och funktion", snarare än den slutliga noggrannheten.
En rimlig metod är att sätta toleranser på olika nivåer baserat på verifieringsmålen: vara strikt vid viktiga passningspositioner och avslappnad vid utseende och strukturella positioner, låta precisionen vara avsedd för massproduktionsformen och behålla kostnaden för sig själv.
Överdriven strävan efter precision kommer bara att göra prototypstadiet dyrt och långsamt, men det kommer inte att medföra någon väsentlig fördel för själva produktverifieringen.

Missuppfattning två: Valet av material och processer är frikopplat från faktiska behov
Formtillverkningsprocessen för prototypverktygen (såsom mjuka formar, hårda formar, 3D-utskriftsformar etc.) och valet av formmaterial påverkar direkt trovärdigheten hos verifieringsresultaten. Om fel val görs kommer det att vara slöseri med tid att testa, och ingen tillförlitlig slutsats kommer att erhållas trots att man spenderar pengar.
Formtillverkningsprocessen avgör formens kostnad, livslängd och cykel, medan formmaterialet avgör detaljens prestanda och känsla. Båda måste beaktas i sin helhet och alltid fokusera på frågan "vad exakt ska denna prototyp verifiera?".
Mjuka formar användes felaktigt i massproduktion
Silikonformar, epoxihartsformar och andra mjuka formar har låga tillverkningskostnader och snabba cykler, men deras livslängd är vanligtvis bara några dussin till några hundra formcykler, vilket gör dem lämpliga för prototypverifiering i små serier på upp till tio stycken.
Om den används för att motstå den första omgången av provproduktion eller småskaliga beställningar, kommer formen snart att skrotas och bli ännu dyrare.
Innan du gör ett val, klargör först "hur många stycken som ska produceras och vad som ska verifieras": om kvantiteten är liten och endast konceptverifiering behövs, välj en mjuk form.
Bryggformar behövs för en viss sats eller nära massproduktion.
Se till att massproduktionen är på väg att starta innan du investerar i hårda formar för att undvika "överdrivning" eller "överdrivning".
Prototypmaterialet är inte förenligt med massproduktionsmaterialet
Prestandadata som verifierats med standard PP kan inte representera prestandan hos det slutliga massproducerade materialet.
När materialets prestanda påverkar den funktionella bedömningen är det viktigt att säkerställa att prototypstadiet använder samma sort som vid massproduktion, eller åtminstone markera materialskillnaderna i rapporten för att undvika efterföljande omarbetning på grund av att "varor inte matchar beskrivningen".
För delar som är känsliga för viktiga egenskaper som mekanik, temperaturbeständighet och kemisk resistens är materialets konsistens särskilt viktig; annars kan verifieringsresultaten bli missvisande.
Underskatta kostnaderna för ytbehandling och efterbehandling
Prototypen kräver även efterbehandling såsom målning, galvanisering, prägling och montering.
Många projekt beräknar bara formkostnaden och försummar efterbehandlingen, vilket resulterar i ett allvarligt budgetöverskridande.
I ritningsskedet bör ytkvalitet, efterbehandlingsmetoder och offerter inkluderas i bedömningen tillsammans för att göra en korrekt totalkostnadsbedömning.
Ju närmare ytkraven ligger i linje med massproduktionsdelar, desto högre blir kostnaden i prototypfasen. Det är viktigt att tydligt definiera ytkvaliteten innan projektet påbörjas för att undvika att ytterligare krav mitt i processen stör budgeten.
Missuppfattning Tre: Leverantörsutvärdering fokuserar endast på pris medan kapacitet och samarbete försummas
Många köpare jämför priserna på prototypformar med standarddelar och väljer den som är billigare. Som ett resultat betalar de ett högre pris i samarbetet.
Prototypverktyg är starkt beroende av leverantörernas erfarenhet och samarbete. Den dolda kostnaden för att välja fel partner är mycket högre än den sparade prisskillnaden.
Ett ojämnt samarbete innebär ofta upprepade formmodifieringar, försenade leveranser och till och med opålitliga verifieringsresultat.
Bedömningen bör göras heltäckande utifrån tre dimensioner: förmåga, samarbete och fall, snarare än att bara fokusera på enhetspriset.
Fokuserar bara på offerter samtidigt som man försummar kvalifikationer och utrustningskapacitet
Låga priser innebär ofta att utrustning eller processer är begränsade.
Det är nödvändigt att verifiera leverantörens formtillverkningsutrustning, materialbibliotek och precisionskapacitet, för att se om de har grundläggande kvalitetssystem som ISO, och att genomföra inspektioner på plats eller videoinspektioner av verkliga produktionsfall istället för att bara titta på offertförteckningen.
Försummar kommunikation och stöd för snabb iteration
Den mest fruktade situationen vid prototyputveckling är när ”leverantörer bara fokuserar på formtillverkning men ignorerar feedback”.
Utmärkta leverantörer kommer proaktivt att varna för risker, erbjuda förslag på modifieringar och stödja flera omgångar av snabba iterationer under DFM-fasen.
När du utför en inspektion kan du lika gärna fråga direkt: "Kommer ni proaktivt att genomföra en DFM-granskning innan ni öppnar formen?" Hur debiteras formmodifiering? Ges feedbacken i rätt tid? Svaret är mer sant än någon publicitet.
Verifiera inte prover och tidigare fall från leverantörer
Be leverantören att tillhandahålla riktiga prover och fall av liknande prototypverktyg för att se om deras ytkvalitet, passformsnoggrannhet och leveranscykel uppfyller standarderna.
Resultaten av ett engångsmögeltest talar högre än muntliga löften.
Det vore bäst att besöka deras verkstad eller titta på maskinerna online för att bekräfta att utrustningen och processkapaciteten verkligen finns.
Missuppfattning fyra: Att behandla prototypverifiering som en formalitet och sakna återkoppling i sluten slinga
Prototypformen är bara början. Det verkliga värdet ligger i att ”verifiera och driva modifieringar”.
Om man bara anser att ”delarna kan tillverkas” och sedan hamnar i hast, är det liktydigt med att slösa bort det mest värdefulla felkorrigeringsfönstret i prototypstadiet.
Många projekt upprepas just för att det inte finns några standarder för verifiering och ingen sluten slinga för feedback. När en sak ändras utlöser det en annan.
Verifieringen bör delas upp i tre steg: ”utseendeprov → funktionell prototyp → provproduktion i små serier”. Tydliga acceptansstandarder bör fastställas för varje steg. Testresultat såsom dimensioner, montering, livslängd och fellägen bör matas tillbaka till designen för att skapa en sluten slinga av ”design – formtillverkning – verifiering – modifiering”.
Varje iteration bör baseras på data snarare än intuition.
Samtidigt bör orsakerna till och resultaten av varje modifiering dokumenteras för att göra teamet tydligt med vilka designer som har verifierats vara effektiva och vilka som fortfarande är i riskzonen.
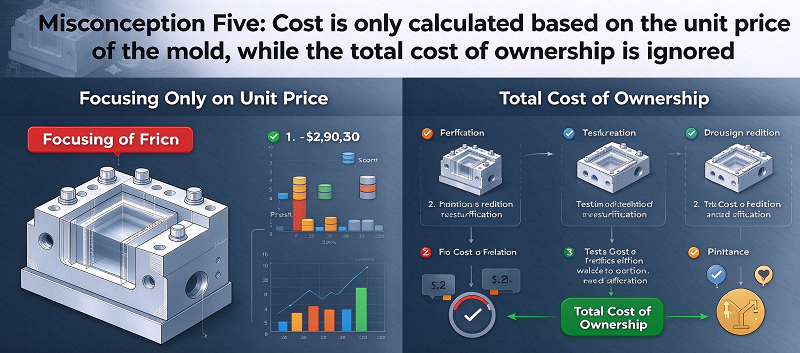
Missuppfattning fem: Kostnaden beräknas endast baserat på formens enhetspris, medan den totala ägandekostnaden ignoreras.
Att bara titta på offerter för gjutformar är den vanligaste fallgropen vid kostnadshantering för prototyper.
Den verkliga kostnaden = formavgift + enhetskostnad × produktionskvantitet + efterbehandling + omarbetningsförlust.
Ta mjuka formar, bryggformar och hårda formar som exempel: Enhetskostnaden för mjuka formar är medel till låg, men deras livslängd är kort.
Broformarnas livslängd kan uppgå till flera tusen till tiotusentals stycken.
Hårda formar har den längsta livslängden men kräver en stor initial investering.
Valet är i huvudsak en avvägning mellan kostnad, kvalitet och cykel. Det är viktigt att ta hänsyn till "formens livslängd × enhetskostnad + efterbehandling" innan man fattar ett beslut, snarare än att lockas av ett vackert enhetspris för formen.
Efter att ha beräknat den totala ägandekostnaden är många "billiga" alternativ faktiskt dyrare. Det verkligt lämpliga alternativet är ofta den lösning som har bäst kostnadseffektivitet.
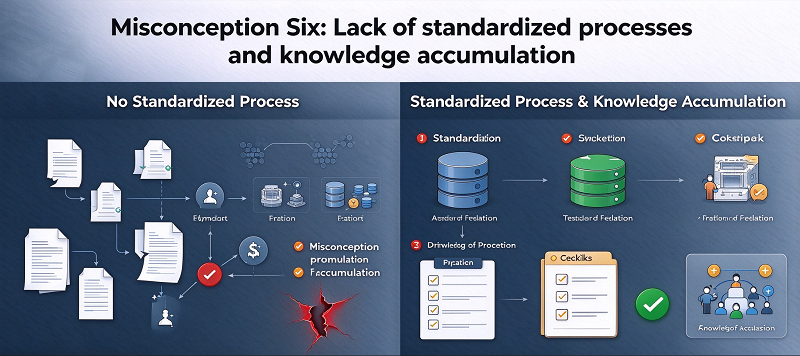
Missuppfattning SexBrist på standardiserade processer och kunskapsuppbyggnad
Den djupt rotade anledningen till att prototypprojekt fortsätter att falla i fällor varje gång de börjar från grunden och fattar beslut baserade på erfarenhet.
Bristen på processer innebär att samma misstag kommer att upprepas i olika projekt, och teamets erfarenhet kan inte ackumuleras som tillgångar.
Samla in data som materialparametrar, toleranskapacitet och formens livslängd för att bygga teamets eget bibliotek med designspecifikationer.
Etablera långsiktiga samarbeten med 1–2 pålitliga leverantörer för att de bättre ska förstå era produkter och i förväg undvika de fallgropar de har stött på tidigare.
Standardiserade DFM-checklistor, acceptansprocesser och leverantörsutvärderingsformulär kan göra nästa prototypprojekt snabbare och mer stabilt, och även omvandla erfarenhet till teamets verkliga konkurrenskraft.
7. Varför välja NOBLE som din prototyp tooling mtillverkningspartner
NOBLE är ett kinesisk-brittiskt joint venture som utsetts av regeringen till ett "nationellt högteknologiskt företag". Vi har två huvudsakliga affärsinriktningar: "Smart tillverkning" och "vårdprodukter". Verksamheten "Smart tillverkning" specialiserar sig på att förse kunder med projektstöd, inklusive bearbetning och tillverkning av delar.
Mer än 10 års professionell erfarenhet av tillverkning och snabb prototypframställning. Vårt effektiva team ger starkt stöd för dina nya projekt för att 100 % uppfylla dina krav. Standardiserad hantering ger strikt kvalitetskontroll av delar och produkter. Ett rimligt arbetsflöde ger lägre kostnader med samma kvalitet.
Efter år av hårt arbete och utveckling har NOBLE gradvis omvandlats från ett företag för precisionsbearbetning och tillverkning av delar med kompletta industriella kedjesupportfunktioner till ett serviceinriktat företag som erbjuder fullt stöd för kundernas hela projekt.
NOBLE är din pålitliga helhetslösning för skräddarsydd tillverkning, från prototypdesign till tillverkning, med enorma tillverkningsresurser, lämplig teknik, effektiva processer, expertvägledning och en perfekt kvalitetsinspektionsprocess för att förverkliga dina idéer.
NOBLE har följande kvalifikationsbevis:
ISO 9001: 2015 – Robust kvalitetsledning för generell tillverkning. Konsekventa processer. Dokumenterad kontroll. Spårbar inspektion.
ISO 13485: 2016 – Strängare kvalitetsstandarder för medicintekniska delar. Rigorös processvalidering. Fullständig spårbarhet. Krävs för implanterbara och kirurgiska delar.
Slutsats
Prototypverktygsframställning handlar inte om att "tillverka formen först och titta", utan om ett beslutssystem som centrerar sig kring kostnad, kvalitet och cykel.
Om du hamnar i de sex största missförstånden kring DFM, materialbearbetning, leverantörer, verifiering med slutet slinga, kostnadsredovisning och processackumulering, kommer kostnaden för omarbetning att öka exponentiellt.
Genom att genomföra för-DFM, fasvis sluten verifiering, härleda materialprocesser baserade på verkliga krav, fatta beslut baserade på total ägandekostnad och etablera långsiktigt samarbete och kunskapsbaser, kan tillförlitliga prototypresultat erhållas på kortast möjliga tid och till lägsta kostnad.
Endast genom att behandla prototypverktyg som en "prövningssten" i produktutvecklingen snarare än en "kostnadspost" kan produkter drivas till massproduktion snabbare och stadigare i den hårda marknadskonkurrensen.
Vanliga frågor
1. Vilka viktiga leveranser bör vi begära från leverantörer när vi lanserar offertförfrågningar för prototypverktyg?
Begär en DFM-rapport, provinspektionsprotokoll, prognos för formens livslängd, offert efter bearbetning och reviderad leveranstidlinje för eventuell omarbetning.
2. Hur definierar man acceptanskriterier för prototypdelar i formella offertförfrågningsdokument?
Ange kritiska toleranser för passformsdimensioner, kosmetisk ytkvalitet, funktionella testobjekt och tydliga villkor för kassering av levererade prover.
3. Vilka riskrelaterade klausuler bör inkluderas i offertförfrågan för prototypverktyg?
Lägg till klausuler för ansvar för mögelreparation, kostnadsfördelning för omarbetning, skydd av immateriella rättigheter och kompensation för allvarliga leveransförseningar.
4. När vi jämför flera prototypleverantörer via offertförfrågan, vilka dolda kostnader bör vi uttryckligen begära?
Be om avgifter för DFM-granskning, formmodifiering, extra provbatcher, avgifter för materialbyte och installationskostnader för ytbehandling.
5. Vilken kompletterande dokumentation ska vi kräva att leverantörer skickar in tillsammans med prototypprover enligt kraven i anbudsförfrågan?
Kräv materialcertifiering, dimensionsinspektionsdata, testrapport för ytbehandling och sammanfattning av formens skick.





