

De vanligaste sätten att tillverka exoskelettdelar för rehabilitering är CNC-bearbetning, 3D-utskrift, formsprutning, plåttillverkning och kompositgjutning. Vanliga material inkluderar aluminiumlegeringar, titan, rostfritt stål, PEEK och silikon för delar som vidrör kroppen. Dessa val påverkar delarnas styrka, vikt, biokompatibilitet, produktionskostnad och ledtid. Ledhus behöver snäva toleranser. Anpassade manschetter behöver biokompatibla ytor. Ramplattor måste vara starka men lätta. Varje metod har tydliga fördelar för vissa komponenter. Vi kommer att titta på varje process och material i detalj. Artikeln täcker också designöverväganden, regelstandarder och tips för att välja produktionspartners.
Översikt över vanliga tillverkningsmetoder för rehabilitering av exoskelettdelar till robotar
Delar till exoskelettrobotar för rehabilitering passar in i några huvudgrupper. Ledaggregat och drivkopplingar är kärnan i varje enhet. Stödramar och strukturella fästen håller ihop allt. Varje grupp behöver starka mekaniska egenskaper, eftersom dessa maskiner bär mänsklig vikt och rör sig med bäraren hela dagen.
Viktiga komponenter i rehabiliteringsexoskelettrobotdelar
Ledaggregat och drivkopplingar
Det är i lederna som rörelse sker. En höftled, ett knäled eller en fingerled måste röra sig smidigt och hantera upprepad belastning. Drivkopplingar länkar motorer till dessa leder, så de måste förbli i linje med vridmomentet. All glapp i dessa delar uppfattas som ryckiga rörelser, och det känns fel för patienten.
Stödramar och konstruktionsfästen
Ramar bär lastvägen från kroppen till marken. Fästen binder samman ställdon, sensorer och remmar till en styv enhet. Dessa delar behöver vara styva, men de måste också vara lätta. En tung ram tröttar ut bäraren snabbt.
Det är värt att notera att process- och materialval varierar beroende på tillämpning. En anordning för övre extremiteter har andra behov än en för nedre extremiteter. Handexoskelett använder ofta mjuka material, medan styva konstruktioner är beroende av metall. Ur praktisk synvinkel är de fem processfamiljer som behandlas i den här artikeln CNC-bearbetning, 3D-utskrift, formsprutning, plåttillverkning och komposit- eller silikongjutning.
Hur processval påverkar rehabiliteringsexoskelettrobotdelar
Geometri, tolerans och produktionsvolym
Geometri styr det första beslutet. Komplexa konturerade former driver dig mot 5-axlig CNC eller additiva metoder. Enkla plana plattor fungerar bra med plåt. Produktionsvolym styr det andra. Engångsspecifika manschetter passar 3D-utskrift bra, medan tusentals identiska skydd gynnar formsprutning.
Tolerans är den tredje faktorn, och den spelar störst roll vid skarvarna. Tabellen nedan visar hur CNC- och 3D-utskrift står sig i jämförelse för skarvhus.
| Kriterium | CNC-bearbetning | 3D Utskrifter |
| Precision / Tolerans | Uppnår ±0.005 mm på 5-axliga titanfogar | Förbättrad för prototypframställning, inte att föredra för slutanvändningsdelar av produktionskvalitet |
| Ytfinish | Levererar Ra 0.8 eller bättre | Inte specificerad som uppfyllande av kraven för steriliseringskvalitet |
| Materialkompatibilitet | Nästan alla medicinska material, inklusive titan av grad 5 och PEEK | Begränsad jämfört med CNC för höghållfasta medicinska material |
| Roll i gemensamma höljen | Föredras för kritiska sluteffektorer och kopplingar | Används för prototyptillverkning; produktionsdelar är fortfarande beroende av CNC |
En höftled med kulledsform visar varför detta är viktigt. Kulan måste sitta i hylsan nästan utan glapp. CNC kan skära kulan till några få mikrometers noggrannhet, och hylsan speglar den för en tät passform. Den kontrollnivån är svår att uppnå med enbart utskrift.
Avvägningar mellan kostnad, hastighet och precision
Hastighet och kostnad går i motsatta riktningar. CNC ger dig precision, men uppställning tar tid. 3D-utskrift hoppar över verktyg, så iterationen är snabb. Formsprutning har hög initial verktygskostnad, men enhetspriset sjunker kraftigt vid volym. Plåt bockar och stansar snabbt för plana delar. Välj den process som matchar ditt toleransmål och din batchstorlek, inte den som låter mest avancerad.
Hur materialval påverkar rehabiliteringsexoskelettdelar
Styrka-till-vikt-förhållande och utmattningstid
Materialet sätter taket för prestanda. Titan Grade 5 (Ti-6Al-4V) erbjuder ett överlägset hållfasthets-viktförhållande och är biokompatibelt, men det är svårt att bearbeta och kan höja detaljpriset med 40–60 % jämfört med aluminium. Aluminium 6061-T6 har en sträckgräns på 310 MPa och bearbetas enkelt till låg kostnad. Det passar lågbelastade delar och sekundärkonstruktioner.
För konstruktionsramar som inte är implanterade eller steriliserade erbjuder aluminium ett utmärkt förhållande mellan styrka och vikt med lägre material- och bearbetningskostnader. Hårdanodiserad aluminium kan också användas som slitstarka styrningar eller höljen.
Stela exoskelett vid rehabilitering blandar ofta material. En vanlig uppställning kombinerar aluminiumramar med leder i rostfritt stål eller titan. Detta minskar den totala vikten samtidigt som det ger ökad styrka där belastningen koncentreras.
Biokompatibilitet och hudkontakt
Alla ytor som kommer i kontakt med huden behöver vård. Silikon fungerar bra för manschetter, skydd och foder eftersom det är mjukt och hudvänligt. Metaller som används nära kroppen ska motstå korrosion och vara lätta att rengöra. Materialcertifikat och spårbarhet stöder detta, och de är viktiga för tillverkning av medicinska exoskelettrobotar enligt ISO 13485. Samma disciplin gäller för tillverkning av medicinska robotdelar, där varje batch måste dokumenteras.
Att välja material och processer tillsammans formar vikt, komfort, kostnad och säkerhet. Om du kombinerar den rätt, faller resten av tillverkningsprocessen för exoskelett-robotkomponenter på plats.
CNC-precisionsbearbetning för rehabiliteringsexoskelettdelar
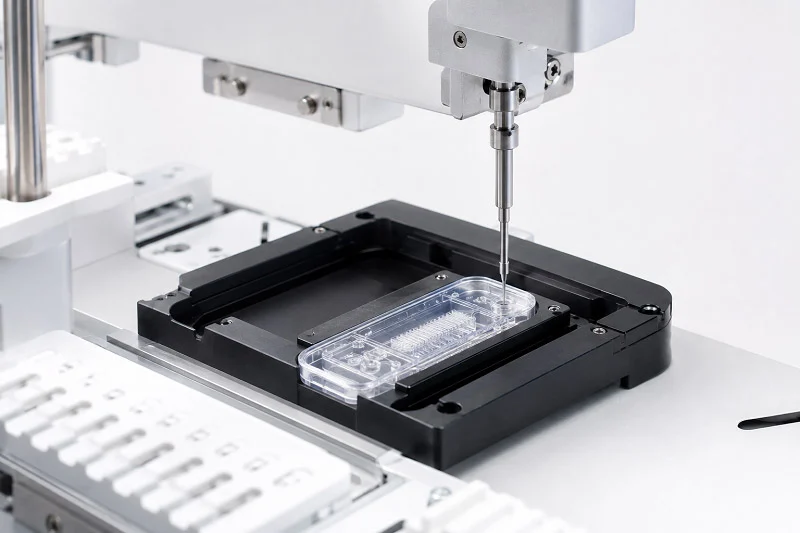
CNC-precisionsbearbetning använder 3-axliga, 4-axliga och 5-axliga fräsmaskiner. Treaxliga maskiner skär enkla former från en riktning. Femaxliga maskiner lutar verktyget och detaljen samtidigt. Detta gör att de kan nå komplexa kurvor i en enda uppställning. Det intervallet är mycket viktigt för rehabilitering av exoskelettdelar i robotar. Fogar böjs på sätt som en platt fräs inte kan följa.
Tillämpningar inom rehabilitering av exoskelettdelar
Ledhus och konstruktionsfästen
Ledhus är mycket komplexa och precisa delar i exoskelettsystem. De bär användarens vikt och gångstötar. De ger också exakta monteringspunkter för lager, reducerväxlar, pulsgivare och momentsensorer. Hålet för lagret måste hålla sig inom 0.1 mm för att hålla rörelsen korrekt. Väggtjockleken är vanligtvis 2–3 mm. Vissa viktbesparande områden är så tunna som 1.5 mm. Detta gör deformation under skärning till en verklig risk. Genom att bearbeta alla ytor i en uppställning undviks fel från att förflytta delen.
| Applikationsområde | Delexempel | Material | Efterbehandling |
| Gemensamma höljen | Höftledsmotorhus, lageraggregat, positioneringsaxlar, bromsgränssnitt, kedjelåsblock | 6061/7075 aluminiumlegering (titan för exklusiva modeller) | Sandblästring + anodisering, hårdanodisering |
| Rörelseprecisionskomponenter | Positioneringsaxlar, bromsar | 303/304 rostfritt stål, 42CrMo4 stål | Elektropolering, zinkplätering |
| Friktions-/isoleringsdelar | Kontaktdon och relaterade skarvkomponenter | POM, nylon, ABS | Används i befintligt skick |
Ställdonsfästen och precisionsgränssnitt
Motor- och sensormonteringsfästen fungerar som precisionsfästen för elektriska ställdon, momentsensorer och roterande pulsgivare. De har ofta inbyggda kabeldragningskanaler och monteringsnav. Positioneringsaxlar och robotledhus behöver vanligtvis en koncentricitet inom ±0.01 mm. Detta håller lagren i ordning och förhindrar slitage. Ett specialbearbetat exoskelettstatorfäste följer samma logik. Använd 3-axlig bearbetning för plana fästen med enkla hål. Växla till 5-axlig när fästet lindas runt ett ställdon eller har vinklade ytor.
Fördelar med rehabiliteringsexoskelettdelar
Snäva toleranser och repeterbarhet
CNC-tekniken har toleranser som tryckning och gjutning inte kan matcha på metall. Varje cykel upprepar samma verktygsbana. Så del ett och del tusen stämmer överens. FreeGaits aktiva exoskelett justerar lår- och smalbenslängd samt höftbredd för olika kroppstyper. Precisionen hos varje koppling påverkar direkt bärkomforten. Repeterbarheten är det som gör den justeringen tillförlitlig.
Ytbehandling och efterbearbetning
Bearbetade ytor blir släta från verktyget. Sekundära steg gör dem ännu bättre. Anodisering, polering och beläggning ökar korrosionsbeständigheten. Sandblästring plus anodisering är vanligt på aluminiumhöljen. Elektropolering fungerar bra för rostfritt stål. Dessa ytbehandlingar gör också rengöringen enklare. Det är viktigt för delar nära huden.
Typiska CNC-material för rehabiliteringsexoskelettdelar
Aluminiumlegeringar (6061, 7075)
Aluminiumlegering ger ett idealiskt förhållande mellan styrka och vikt för dynamisk rörelse och långvarig användning. Den bearbetas snabbt och håller kostnaderna nere. Specialbearbetade exoskelett använder ofta ramar och fästen av aluminiumlegering som grundläggande strukturer. Höft-, knä- och axelledsaggregat är alla beroende av det.
Titan (grad 5 Ti-6Al-4V) och rostfritt stål (316L)
Titan är biokompatibelt, lätt och korrosionsbeständigt. Det fungerar bra för avancerade modeller. Rostfritt stål motstår slitage och hanterar sterilisering. Båda materialen kostar mer och skärs långsammare än aluminium. Så spara dem för belastade fogar och precisionsmekaniska delar. RoboGait-systemet fick cirka 90 % av sina mekaniska delar från externa leverantörer. Detta omfattade CNC-fräsning, svarvning, laserskärning, bockning och svetsning. Det visar att CNC-frästa delar förankrar verkliga program för rehabilitering av exoskelettdelar.
3D-utskrift för rehabiliteringsexoskelettdelar
3D-skrivare kan tillverka många olika exoskelettdelar till robotar. Detta inkluderar kontakter, stöd och interna batteripaket. Tekniken fungerar bäst när formerna är komplexa eller när man bara behöver ett fåtal enheter. För rehabilitering av exoskelettdelar till robotar ger utskrift en hastighet och designfrihet som gamla metoder inte enkelt kan matcha.
Tillämpningar inom rehabilitering av exoskelettdelar
Anpassade manschetter och extremitetsgränssnitt
Varje patient har olika kroppsform. En manschett som passar en person bra kan orsaka trycksår hos en annan. 3D-utskrift åtgärdar detta genom att bygga manschetter direkt från skanningsdata. Du skannar patientens extremitetsform, designar gränssnittet i CAD och skriver ut det i ett stycke. Resultatet är en anpassad exoskelettlösning som känns bekväm direkt.
Prototypframställning och lågvolymproduktion
Det är inom prototypframställning som tryckning verkligen glänser. Du kan testa en ny fogdesign, ändra väggtjockleken och skriva ut på nytt över en natt. Det finns inga verktygskostnader och inga minsta orderbelopp. För produktion i låg volym förblir tryckningen kostnadseffektiv även när du behöver färre än några hundra enheter. Det stöder även indirekt digital tillverkning. Du kan skriva ut återanvändbara formar för mjuka handhållna exoskelettställdon och sedan gjuta silikondelar från dessa formar.
Fördelar med rehabiliteringsexoskelettdelar
Designfrihet och gitterstrukturer
Utskrift eliminerar många designbegränsningar. Interna kanaler, organiska former och gitterstrukturer blir alla möjliga. Gitterfyllning minskar vikten samtidigt som den bibehåller styrkan. Det är viktigt för bärbara enheter, där varje gram räknas.
Snabb iteration och patientspecifik geometri
Designändringar sker snabbt med utskrift. Du ändrar CAD-filen och skriver ut igen. Du behöver inte vänta på nya verktyg. Denna hastighet stöder patientspecifik geometri, vilket är avgörande för pediatriska produkter och anpassade ortoser.
Typiska 3D-utskriftsmaterial
Nylon PA12 och PA11 för SLS och MJF
Nylon PA12 är ett standardmaterial för SLS- och MJF-processer. Det erbjuder jämna mekaniska egenskaper, kemisk resistens och förmåga att skapa levande gångjärn. PA11 är liknande men tillverkat av växter. Båda fungerar bra för manschetter, höljen och icke-strukturella fästen.
Titan och rostfritt stål för DMLS och SLM
Metalltryck använder DMLS- eller SLM-processer. Titan Ti-6Al-4V (grad 5) är kroppssäkert och motstår korrosion. Rostfritt stål 316L trycker också bra och klarar sterilisering. Dessa material passar för bärande implantat och högbelastade leder. Tabellen nedan jämför viktiga egenskaper.
| Fast egendom | Nylon PA12 | Titan Ti-6Al-4V (Grad 5) |
| Materialkategori | Nylon | Metall |
| Brottgräns | 48 MPa | 950 MPa |
| Densitet | 1.01 g / cm3 | 4.43 g / cm3 |
| Glasövergångstemperatur | 175 ° C | 1650 ° C |
| Förlängning | 20.0% | 14.0% |
| Vanliga 3D-utskriftsprocesser | SLS, MJF | CNC-3, CNC-5, DMLS |
Valet mellan nylon och metall beror på belastningskraven. Nylon passar för kroppskontaktdelar och lätta strukturella delar. Titan och rostfritt stål hanterar höga belastningar och upprepade stresscykler. Båda materialfamiljerna stöder tillverkningen av exoskelettdelar för rehabilitering för olika apparattyper.
Formsprutning för rehabiliteringsexoskelettdelar
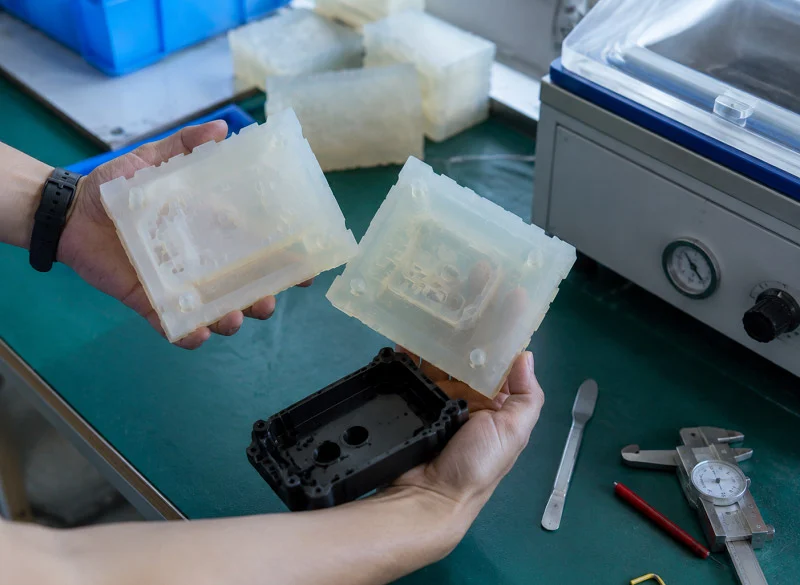
Formsprutning fungerar bäst när du behöver tusentals identiska plastbitar. Processen trycker in smält plast i en stålform. Sedan kyls formen, öppnas och en färdig del släpps ut. För rehabilitering av exoskelettdelar till robotar tillverkar den här metoden lock, höljen och kabelklämmor i stora mängder.
Tillämpningar inom rehabilitering av exoskelettdelar
Skydd, höljen och kabelhantering
Varje exoskelett behöver skyddande skal. Motorkåpor håller damm ute. Styrboxens höljen skyddar kretskort. Kabelklämmor leder kablar längs ramen. Dessa delar har en sak gemensamt. De har komplexa former men bär inte tunga belastningar. Formsprutade handtag som blandas väl. Du får släta ytor, inbyggda snäppfästen och jämn väggtjocklek i en cykel.
Högvolymskopplingar och fästelement
Små kontakter och fästelement blir snabbt stora. Ett enda exoskelett kan behöva dussintals klämmor, pluggar och monteringsflikar. Genom att gjuta dessa delar håller man nere enhetskostnaderna när produktionen ökar. Processen håller också snäva dimensioner. Det spelar roll när ett kontaktdon måste snäppa på plats tusentals gånger.
Fördelar med rehabiliteringsexoskelettdelar
Låg enhetskostnad i stor skala
Verktyg för formsprutning kostar pengar i förskott. Stålformar kan kosta tusentals dollar. Men den kostnaden sprider sig över varje del du tillverkar. Vid låga volymer vinner CNC och 3D-utskrift. Vid höga volymer blir gjutning det självklara valet. Brytpunkten beror på delens storlek och formens komplexitet. För små lock och klämmor slår gjutning ofta CNC när du passerar några tusen enheter.
Konsekventa materialegenskaper och färgalternativ
Gjutna delar blir identiska. Samma harts, samma temperatur, samma tryck varje cykel. Du får förutsägbar styrka och passform. Färgmatchning är också enkelt. Tillsätt bara pigment till hartset. Ingen målning eller beläggning behövs. Det sparar tid och undviker flisning.
Typiska formsprutningsmaterial
PEEK och PEI för höghållfasta applikationer
Medicinskt PEEK-material klarar höga temperaturer och upprepad sterilisering. Det motstår också kemikalier och slitage. PEI erbjuder liknande fördelar till en lägre kostnad. Båda materialen passar för både bärande höljen och konstruktioner. De kostar mer än vanliga plaster, men de håller längre i krävande miljöer.
ABS, PC och TPU för flexibla eller slagtåliga delar
ABS är tåligt och lätt att forma. PC ger bättre slagtålighet och klarhet. TPU ger flexibilitet för grepp och mjuka beröringspunkter. Dessa material täcker de flesta icke-kritiska exoskelettdelar i robotar. Tabellen nedan jämför deras viktigaste egenskaper.
| Material | Nyckelegendom | Allmänt bruk |
| ABS | Tålig, lätt att forma | Kåpor, höljen |
| PC | Hög slaghållfasthet | Skyddande skal |
| TPU | Flexibel, mjuk | Grepp, kuddar |
Att välja rätt harts beror på belastning, steriliseringsbehov och kostnadsmål. För många exoskelettdelar i rehabiliteringsmiljö fungerar standardplaster bra.
Plåttillverkning för rehabilitering av exoskelettdelar
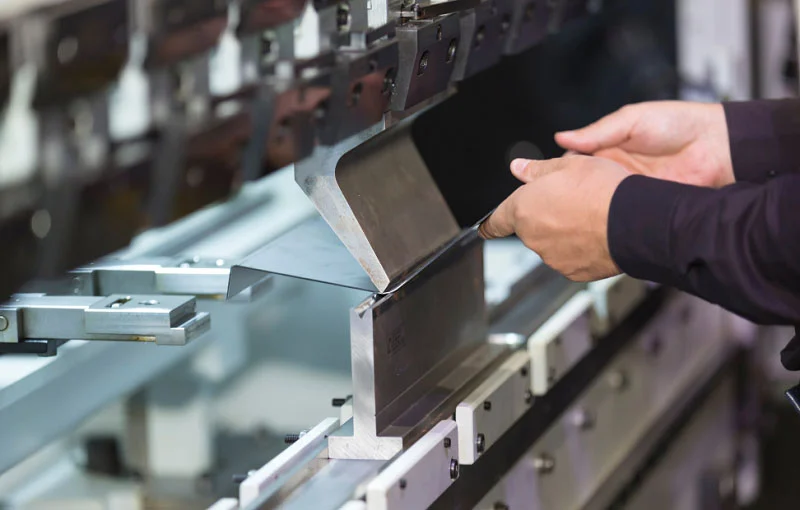
Plåttillverkning tar platta plåtar och förvandlar dem till starka, lätta delar. Först skärs metallen. Sedan böjs och stansas den. CAM-plåtbockning är ett viktigt steg i denna process. Den formar komplexa delar som en exoskeletthand med exakta vinklar och kurvor. För rehabilitering av exoskelettrobotdelar tillverkar denna metod ramplattor, sensorfästen och monteringsplattor till ett lågt pris.
Tillämpningar inom rehabilitering av exoskelettdelar
Ramplattor och strukturella stöd
Ramplattor är ryggraden i många exoskelettkonstruktioner. De kopplar samman leder, håller laster och håller allt i linje. En typisk ramplatta kan vara flera millimeter tjock. Den böjs till en kanal eller L-form för att bli styvare. Dessa delar bär ofta huvudbelastningen i anordningar för nedre extremiteter.
Sensorfästen och monteringsplattor
Sensorer behöver stabila platser att montera. En liten förskjutning kan störa vinkelavläsningar eller kraftmätningar. Plåtfästen håller kodare, IMU:er och kraftsensorer på plats. Monteringsplattor håller även kontrollboxar och batteripaket. Dessa exoskelettdelar från robotar är enkla i formen men mycket viktiga för systemets noggrannhet.
Fördelar med rehabiliteringsexoskelettdelar
Kostnadseffektivt för tunna, platta former
Plåt fungerar bäst när delarna är tunna och plana. Kapning och bockning kostar mycket mindre än att CNC-fräsa ett massivt block. Du slösar också mindre material. För stora ramplattor växer denna prisskillnad snabbt. En stansad eller laserskuren platta kan kosta en bråkdel av en maskinbearbetad.
Snabb leveranstid för prototyper och små serier
Prototypframställning går snabbt med plåt. Du kan laserskära en design på några timmar, böja den och testa passformen samma dag. Inga verktyg behövs för små serier. Denna hastighet hjälper team att förbättra ramgeometrin utan att behöva vänta i veckor på formar eller gjutgods.
Typiska plåtmaterial
Aluminium- och rostfria stålplåtar
Aluminiumlegeringsplåtar som 5052 eller 6061 ger ett utmärkt förhållande mellan styrka och vikt. De motstår rost och böjer sig lätt. Rostfria stålplåtar ger mer styrka och bättre slitstyrka. Kvalitet 304 och 316 är vanliga val. Rostfritt stål kostar mer, men det tål hård rengöring och sterilisering. Tabellen nedan jämför viktiga egenskaper.
| Material | Nyckelegendom | Allmänt bruk |
| aluminiumlegering | Lätt, motstår rost | Ramplattor, fästen |
| Syrafast | Stark, motstår slitage | Sensorfästen, lastplattor |
Ytbehandlingar för slitage- och rostbeständighet
Aluminiumdelar anodiseras ofta för skydd. Två metoder utmärker sig för exoskelettramplattor:
- Mikrobågoxidation (MAO) och hårdanodisering skapar en tät, bunden keramisk beläggning över komplexa former.
- Förseglade hårdanodiserade eller MAO-belagda ytor klarar utökad saltspraytestning utan gropfrätning. De förseglar också ytan helt för att förhindra spänningskorrosion i fuktiga miljöer eller utomhusmiljöer.
Dessa behandlingar gör att delarna håller längre och gör att enheten är säker för daglig användning. Att välja rätt material och ytbehandlingar för rehabiliteringsexoskelettdelar lönar sig i form av hållbarhet och komfort för användaren.
Komposit- och silikongjutning för rehabiliteringsexoskelettdelar
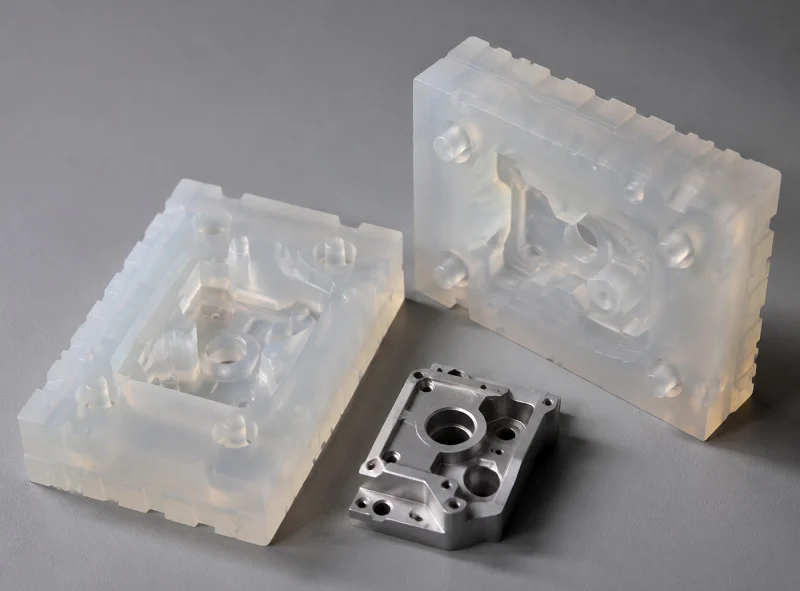
Kompositdelar är starka men väger väldigt lite. Kolfiber- och glasfiberstrukturer ger en styvhet som metall inte kan matcha vid samma vikt. Silikondelar förblir mjuka där enheten vidrör huden. Dessa två materialfamiljer gör olika uppgifter. Båda behövs i moderna exoskelettdelar till robotar.
Kompositprocesser för rehabilitering av exoskelettdelar
Layup-tekniker och kompressionsgjutning
Uppläggningen börjar med ark av fiberväv. Du lägger dem i en form, ett lager i taget. Epoxiharts håller ihop fibrerna. Vid kompressionsgjutning placerar du fibern mellan två formhalvor. Ett hydrauliskt formbord använder högt tryck och värme. Detta formar och härdar detaljen i ett steg. Processen är effektiv, har exakt storlek och är låg kostnad. Den tillverkar högkvalitativa färdiga delar med stabila egenskaper. Ramplattor och strukturella skal fungerar bra med den här metoden. Den passar delar som behöver styrka i en huvudriktning.
Resinöverföringsgjutning för höghållfasta komponenter
Resin Transfer Moulding (RTM) använder en annan uppställning. Den är beroende av en styv tvådelad form. Formen innehåller armeringsfiber eller en preform inuti. Harts-katalysatorblandningen smälter i en uppvärmd överföringsbehållare. En kolv trycker in den i formhåligheten under tryck. Lågt tryck och låg temperatur håller processen stabil hela tiden. Formen förblir stängd tills hartset härdar helt. Efter härdning tar du ut den färdiga komponenten. Varianter som vakuuminfusion och vakuumassisterad RTM finns också. Viktiga inställningar som uppvärmningstid, smälttemperatur, applicerad kraft och kylningstid kräver noggrann kontroll. RTM passar komplexa former som kräver jämn väggtjocklek och få hålrum.
Silikongjutning för rehabiliteringsexoskelettdelar
Kroppskontaktmanschetter, dynor och foder
Delar som vidrör användarens kropp är ofta gjorda av silikon. Detta material är lätt och skonsamt mot huden. Manschetter lindas runt låret eller armen. Kuddar dämpar tryckpunkter. Innerfodren sitter mellan den styva ramen och bärarens hud. Formsprutning av flytande silikongummi är standardprocessen för dessa delar. Materialet flyter in i en uppvärmd form och härdar till ett flexibelt fast material. En välgjord silikondel har inga sömmar eller vassa kanter. Det är viktigt för komforten under långa perioder.
Lätta och hudvänliga egenskaper
Silikon har låg densitet. Det hjälper till att hålla hela enheten lättare. Det irriterar inte huden eller orsakar allergiska reaktioner. Ytan förblir greppvänlig men tillräckligt mjuk för att förhindra trycksår. Rengöring är enkel med tvål och vatten eller medicinska desinfektionsmedel. Dessa egenskaper gör silikon till ett utmärkt val för alla ytor som berör bäraren direkt. Det är värt att notera att silikon också bekämpar bakterietillväxt.
När man ska välja kompositer eller silikon
Viktminskning kontra strukturell styvhet
Kompositer vinner när du behöver styvhet med låg vikt. En ramplatta i kolfiber väger mycket mindre än en i aluminium med samma tjocklek. Men kompositer kostar mer att tillverka. Gjutningsprocessen kräver verktyg och skickliga arbetare. Silikon vinner när flexibilitet är viktigare än styvhet. Välj kompositer för bärande konstruktioner. Välj silikon för bekväma gränssnitt.
Komfort, hygien och hållbarhet
Silikondelar motstår svett, oljor och bakterier. De kan torkas av eller steriliseras. Kompositdelar är svårare att rengöra eftersom ytan är mer porös. Vid långvarigt slitage förblir silikon bekvämt och hygieniskt. Kompositer behåller sin struktur stark under många cykler. Båda materialen är viktiga vid tillverkning av moderna exoskelettdelar för rehabilitering. Ur ett praktiskt perspektiv är det smarta tillvägagångssättet att använda vart och ett där det fungerar bäst.
Materialegenskaper avgörande för rehabilitering av exoskelettdelar
Att välja rätt material för rehabiliteringsexoskelettdelar handlar inte bara om styrka. Det handlar om säkerhet, komfort och hur länge enheten håller. En ram som känns för tung kommer att trötta ut patienten. En manschett som irriterar huden kommer att tas av. Så de materialegenskaper du väljer påverkar hur användaren känner sig.
Biokompatibilitet och hudsäkerhet vid rehabilitering av exoskelettdelar
ISO 10993 och cytotoxicitetskrav
Allt material som kommer i kontakt med huden måste genomgå strikta säkerhetstester. ISO 10993-5:2009, del 5, ger regler för in vitro-cytotoxicitetstestning. Detta test kontrollerar om ett material dödar celler. I en studie på ett hudkontaktmaterial framställdes extrakt genom att materialet blötlades i serumfritt medium vid olika koncentrationer i 72 timmar. Extrakten filtrerades sedan innan de tillsattes till cellkulturer. Koncentrationsintervallet valdes för att undvika problem med tjocklek som kunde påverka cellernas form, rörelse och funktion. Denna typ av testning bevisar att ett material inte skadar bäraren.
Lämplig analys och icke-klinisk testning (såsom den som beskrivs i de för närvarande FDA-godkända utgåvorna av ANSI/AAMI/ISO 10993-1, ”Biological Evaluation of Medical Devices—Part 1: Evaluation and Testing Within a Risk Management Process”, ANSI/AAMI/ISO 10993-5, ”Biological Evaluation of Medical Devices—Part 5: Tests for In Vitro Cytotoxicity” och ANSI/AAMI/ISO 10993-10, ”Biological Evaluation of Medical Devices—Part 10: Tests for Irritation and Skin Sensitization”) måste validera att de hudkontaktande komponenterna i produkten är biokompatibla.
Hypoallergena och giftfria materialalternativ
Vissa människor reagerar dåligt på vissa metaller. Nickel är en vanlig orsak. Det är därför medicinskt rostfritt stål 316L och titan är säkrare val för kroppskontaktdelar. Silikon fungerar också bra eftersom det inte orsakar allergiska reaktioner. Det förblir mjukt och har bra grepp. För alla ytor som vidrör huden, kontrollera materialcertifikatet. Det bör bekräfta att legeringen eller polymeren uppfyller biokompatibilitetsstandarder.
Styrka och utmattningsmotstånd i rehabilitering av exoskelettdelar
Sträckgräns och bärförmåga
Sträckgränsen visar hur mycket belastning en del klarar av innan den böjs permanent. Aluminiumlegeringen 6061-T6 har en sträckgräns på 310 MPa. Den hanterar delar med låg belastning och sekundära strukturer bra. Titan Grade 5 pressar mycket högre. Den passar i leder och fästen som bär användarens fulla vikt. Rostfritt stål 316L sitter däremellan. Det motstår slitage och klarar sterilisering. Belastningsvägen genom enheten avgör vilket material som ska vara var.
Cyklisk belastning och långsiktig hållbarhet
Exoskelett rör sig med bäraren. Varje steg, varje sträckning, varje grepp lägger till en belastningscykel. Under tusentals cykler kan små spänningar orsaka sprickbildning i en del. Detta kallas utmattning. Material med hög utmattningsbeständighet håller längre. Titan och rostfritt stål fungerar bra under upprepad belastning. Polymerer som PEEK håller också, men de har begränsningar. Konstruktörer bör testa prototyper under verkliga cykler. En del som överlever labbet kan gå sönder i daglig användning.
Vikt och komfort i rehabiliteringsexoskelettdelar
Densitetsjämförelser mellan metaller och polymerer
Vikt spelar stor roll för bärbara enheter. En tung ram tröttar ut patienten snabbt. Densitet är nyckeltalet här. Lägre densitet innebär mindre vikt för samma volym. Tabellen nedan jämför vanliga material.
| Material | Yield Strength (MPa) | Trötthetsresistens |
| Aluminium 6061-T6 | 310 | Moderate |
| Titan Ti-6Al-4V | Hög | Hög |
| Rostfritt stål 316L | Moderate | Hög |
| TITT | Moderate | Moderate |
| Nylon PA12 | 48 | Låg |
| Silikon | ej tillämplig | Låg |
Aluminiumlegering erbjuder ett högt hållfasthets-viktförhållande till låg kostnad. Titan kostar mer men sparar vikt samtidigt som det ger ökad styrka. PEEK och nylon är mycket lättare än metaller. De fungerar bra för överdrag och icke-strukturella delar. Silikon förblir mjukt och lätt för manschetter och skydd.
Balans mellan styvhet och bärarkomfort
Stelhet håller anordningen i linje. För mycket stelhet känns stel och obekväm. För lite stelhet gör att delar böjs och hamnar ur linje. Målet är en balans. Använd styva material vid lederna och ramen. Använd mjuka material vid kontaktpunkterna. Denna blandning håller anordningen stabil utan att förlora komfort. Materialval här handlar inte om ett perfekt val. Det handlar om att para ihop rätt egenskaper för varje del. Ur ett praktiskt perspektiv är det just den kombinationen som gör att ett rehabiliteringsexoskelett känns som ett verktyg istället för en börda.
Fallstudier av exoskelettdelar från robotar
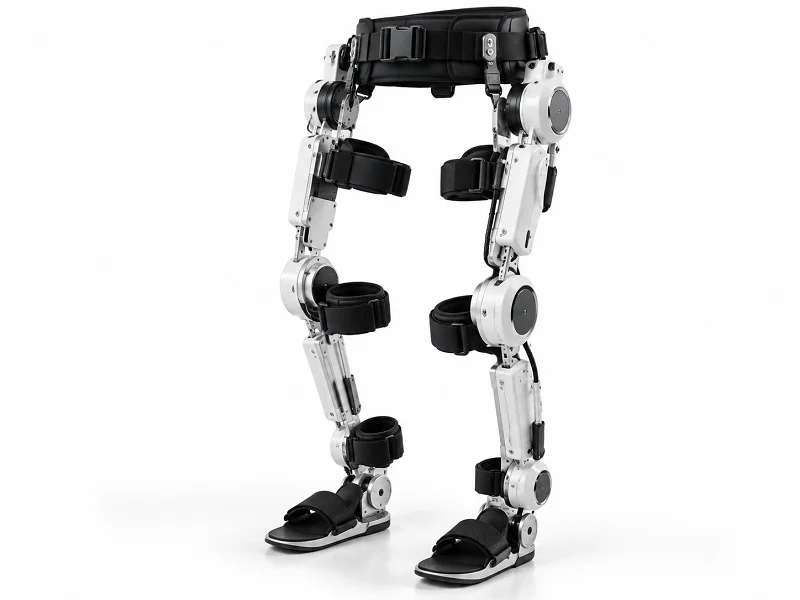
Ledhus för en exoskelettdel för rehabilitering av nedre extremiteter
Process- och materialvalsmotiv
En anordning för nedre extremiteter behöver ett höftledshölje som håller bärarens fulla vikt under gång. Designteamet valde aluminiumlegering 7075 för denna del. Detta material har ett utmärkt styrka-vikt-förhållande och är snabbt att bearbeta. Höljet har lagerhål som måste hålla sig inom 0.1 mm för att hålla rörelsen jämn. Femaxlig CNC-bearbetning var det självklara valet här. Den skär alla ytor i en uppställning, så att delen förblir exakt. Höftledsmotorhus använder ofta samma metod.
Prestanda och produktionsresultat
Det färdiga höljet klarade utmattningstester under tusentals belastningscykler. Delarnas vikt minskade jämfört med en tidigare stålversion. Produktionskörningarna förblev repeterbara, där varje enhet matchade den första. Detta fall visar hur materialval och processval samverkar för rehabilitering av exoskelettdelar.
Sensorfäste för en exoskelettdel för rehabilitering av övre extremiteter
Designbegränsningar och tillverkningsmetod
En anordning för övre extremiteter behövde ett fäste för att hålla en momentsensor nära armbågen. Fästet var tvunget att passa i ett trångt utrymme och hålla sensorn justerad inom ±0.01 mm. Det behövdes också inbyggd kabeldragning. Treaxlig CNC räckte här eftersom detaljen hade plana ytor och enkla hål. Inga komplexa kurvor innebar inget behov av femaxligt arbete.
Materialval och integrationsutmaningar
Teamet valde rostfritt stål 316L för dess slitstyrka och enkla rengöring. Materialet hanterar sterilisering väl. Den största utmaningen var att integrera sensorn utan att lägga till mer volym. Den slutliga designen använde en tunn platta med monteringsbultar. Den passade perfekt och höll avläsningarna stabila.
Anpassad manschett för en exoskelettdel för pediatrisk rehabilitering
Patientspecifika krav och 3D-utskrift
Barn växer snabbt, så en vanlig manschett håller sällan länge. Teamet använde 3D-utskrift för att bygga manschetter direkt från skanningsdata. Nylon PA12 fungerade bra för denna applikation. Den är lätt, tålig och tillräckligt flexibel för komfort. Varje manschett matchade barnets extremitetsform exakt.
Validering av biokompatibilitet och komfort
Manschetten klarade cytotoxicitetstesterna enligt ISO 10993. Silikonstoppningen gjorde tryckpunkterna mjukare. Föräldrar rapporterade ingen hudirritation efter veckors användning. Detta fall bevisar att tillverkningen kan anpassas till varje patient när processen passar behovet.
Reglerings- och kvalitetsstandarder för rehabiliteringsexoskelettdelar
Regler formar hur man bygger delar till exoskelett för rehabilitering. De avgör också vilka marknader man kan sälja till. Två stora ramverk är viktigast. Det ena kommer från FDA. Det andra kommer från Europeiska unionen.
Medicintekniska standarder för exoskelettdelar till rehabilitering
ISO 13485 och kvalitetsledningssystem
ISO 13485 anger kvalitetsledningsregler för medicintekniska produkter. Den omfattar design, produktion och steg som vidtas efter att produkten har sålts. EU:s MDR hänvisar till denna standard genom sina bilagor till överensstämmelsesbedömning. Men att ha ISO 13485-certifiering i sig uppfyller inte MDR. Du behöver fortfarande dokument som är specifika för din produkt.
FDA:s kvalitetssystemförordning och EU:s MDR-krav
FDA kallar sin förordning för kvalitetssystemförordning. Nyligen uppdaterade uppdateringar har gjort den mer i linje med ISO 13485. Detta blir förordningen om kvalitetsledningssystem (QMSR). Tabellen nedan visar hur de två ramverken skiljer sig åt.
| Dimensionera | FDA:s kvalitetssäkringsrapport | EU MDR |
| Regleringsfilosofi | Kvalitetssystem med fokus på tillverkningsprocesser | Fullständig produktreglering under hela enhetens livscykel |
| Anpassning av kvalitetssystem | I linje med ISO 13485, plus FDA-specifika regler | Refererar till ISO 13485, men behöver fler produktdokument |
| Kliniska bevis | Varierar beroende på signalväg (PMA vs. 510(k)) | Kräver strukturerad klinisk utvärdering |
| UDI-systemet | FDA UDI med egen databas | UDI i EUDAMED, separat från FDA |
| Övervakning efter marknaden | Mindre föreskrivande | Explicita PSUR:er, PMCF och pågående övervakning |
| Auktoriseringsväg | 510(k)-godkännande eller PMA-godkännande | Granskning av anmält organ och CE-märkning |
MDR-enheter klass III är ungefär samma som FDA-enheter klass III eller nya klass II-enheter som behöver en PMA. MDR-enheter klass IIa och IIb matchar FDA-enheter klass II med måttlig risk som godkänns genom 510(k).
Material- och processcertifieringar för rehabiliteringsexoskelettdelar
ISO 9001 och konsekvent produktion
ISO 9001 hjälper gjutna och maskinbearbetade delar att bli likadana varje gång. Före provtagning kontrollerar en forminspektion att verktygen är korrekta. Övervakning under processen håller temperatur, tryck och cykeltider inom fastställda gränser. Slutinspektionen bekräftar dimensionerna och hur delen ser ut. Materialcertifieringar och inspektionsregister stöder spårbarhet. Denna disciplin höjer kvaliteten på medicinska robotdelar i varje körning.
Baserat på ISO 9001- och IATF 16949-certifieringar testas robotprodukter rigoröst, med kvalitetskontroller inbyggda i produktionsprocessen för att säkerställa att färdiga enheter klarar fysiska krav och uppfyller strikta specifikationer.
Biokompatibilitets- och steriliseringsstandarder
Delar som kommer i kontakt med huden måste klara ISO 10993-tester. Cytotoxicitets-, irritations- och sensibiliseringstester visar att de är säkra. Steriliseringsmetoderna skiljer sig åt för varje material. Vissa plaster tål autoklavvärme. Andra behöver etylenoxid eller gammastrålning. Materialet du väljer och steriliseringsmetoden måste gå hand i hand. Denna biokompatibilitet och steriliseringstolerans håller patienterna säkra.
Dokumentation och spårbarhet för rehabiliteringsexoskelettdelar
Enhetsmasterposter och batchposter
Varje del av ett exoskelett som rehabiliteras behöver en huvudpost för enheten. Den innehåller designspecifikationer, ritningar och processteg. Batchposter spårar vad som hände under tillverkningen. Dessa filer bevisar att varje enhet uppfyller sina specifikationer.
Materialcertifikat och processvalidering
Materialcertifikat bekräftar legerings- eller polymerkvaliteten. Processvalidering visar att metoden fungerar varje gång. Precisionsinspektion sluter cirkeln. Den upptäcker avvikelser innan dåliga delar levereras. Ur ett praktiskt perspektiv skyddar stark dokumentation både patienten och tillverkaren.
NOBLE: Tillverkning av rehabiliteringsexoskelettdelar från design till montering

NOBLE arbetar med metall- och plastdelar för exoskelettkomponenter. Företaget använder alla metoder vi diskuterade i den här artikeln. CNC-bearbetning, 3D-utskrift, formsprutning och plåt sker allt under ett och samma tak. De flesta exoskelett blandar material. Starka metaller används i leder och ramar. Plast och silikon täcker resten. Att ha en enda partner minskar överlämningar mellan olika leverantörer.
Expertis inom metall- och plastbearbetning
CNC-bearbetning, 3D-utskrift, formsprutning och plåtbearbetning
NOBLE kör alla fyra typer av processer. CNC-maskiner skär ledhus med mycket snäva toleranser. Femaxliga uppställningar hanterar komplexa kurvor på höft- och knädelar. CNC-avdelningen arbetar dygnet runt för återkommande beställningar. 3D-skrivare bygger anpassade manschetter från patientskanningsdata. Formsprutning tillverkar skydd i stora mängder. Plåttillverkning böjer ramplattor på timmar för prototyper.
Materialval och processoptimering
Rätt material beror på vad delen gör. Bärande fogar behöver starka metaller som titan eller aluminium. Manschetter behöver mjuk silikon eller nylon. Plastöverdrag fungerar bra med ABS eller PC. Inget enskilt material fungerar för allt. NOBLEs team hjälper till att välja den bästa kombinationen. De matchar rätt material med rätt process för varje del. Denna kombination håller kvaliteten uppe och produktionskostnaderna nere. En del som behöver trånga hål går till ett CNC-center för precisionsarbete.
Certifieringar och kvalitetssäkring
ISO 9001 och ISO 13485
Norman Noble är ISO 13485-certifierad och har upprätthållit standarden under många år.
NOBLE följer även ISO 9001. Denna standard säkerställer att delar förblir desamma i varje körning. Varje process följer skriftliga steg. Varje skift använder samma inställningar. Tillsammans med ISO 13485-certifieringen ger dessa standarder kunderna förtroende för varje batch de får.
Fullständig spårbarhet och inspektion
Varje batch registreras från början till slut. Materialcertifikat bekräftar legerings- eller polymerkvaliteten. Inspektionsjournaler spårar dimensioner och ytfinish. Om någon storlek avviker från specifikationen visar journalerna när och varför. Denna detaljnivå underlättar revisioner utan extra arbete.
Helhetstjänster för rehabilitering av exoskelettdelar
Design, prototypframtagning, produktion och montering
NOBLE hanterar hela kedjan för rehabilitering av exoskelettdelar. Designteam gör delar enklare att bygga med den valda processen. Prototyptester passar innan produktionen startar. Produktionen skalas upp till vilken volym du än behöver. Montering sätter ihop allt till färdiga enheter.
Samarbete från koncept till färdig enhet
Att bli involverad tidigt gör stor skillnad i design och tillverkning av exoskelett. NOBLEs team ger råd om materialval, processval och design för tillverkning. Detta förkortar ledtider och minskar omarbetning. Resultatet är en smidigare väg från koncept till färdig enhet.
De fem processfamiljerna som omfattas – CNC-precisionsbearbetning, 3D-utskrift, formsprutning, plåttillverkning och komposit- eller silikongjutning – fungerar var och en bäst för olika exoskelettdelar inom rehabilitering. Aluminiumlegering är bra för ramar när vikten spelar roll. Rostfritt stål hanterar högbelastade fogar och motstår rost väl. Det är ett starkt val nära kroppen. Aluminiumlegering passar sekundära delar där viktbesparing är viktig. Välj din process utifrån nödvändig noggrannhet och hur många delar du tillverkar. CNC ger snäva toleranser och repeterbara resultat för komplexa delar. En bra tillverkningspartner är ISO 13485-certifierad och hanterar allt från design till montering. Kvalitetstillverkning gör varje batch spårbar. I framtiden kommer nya metoder att göra exoskelettdelar lättare, säkrare och mer specialanpassade för varje patient.
Vanliga frågor om rehabiliteringsexoskelettdelar
Vilken tillverkningsmetod ska jag välja för rehabiliteringsdelar till exoskelett?
Det beror på delens form, hur exakt den behöver vara och hur många du behöver. CNC fungerar bra för metallfogar som kräver snäva toleranser. 3D-utskrift är bra för specialanpassade manschetter och tidiga modeller. Formsprutning är bäst för att tillverka många plastskydd samtidigt. Plåt fungerar för platta ramplattor. Välj den metod som passar dig.
Vilka material är säkra för exoskelettdelar som kommer i kontakt med hud?
Silikon är det bästa valet för manschetter och bindor. Det håller sig mjukt, bekämpar bakterier och klarar ISO 10993-tester. Medicinskt rostfritt stål 316L och titan är också säkra nära huden. Håll dig borta från material som innehåller nickel.
Hur står sig CNC-bearbetning och 3D-utskrift i jämförelse för exoskelettleder?
CNC kan uppnå ±0.005 mm toleranser på titan- eller aluminiumfogar. Det är det bästa valet för produktionsdetaljer som är redo att användas. 3D-utskrift är bäst för tidiga modeller och specialanpassade muffar, inte för bärande fogar som kräver snäva toleranser.
Vilka regelverk gäller för rehabiliteringsdelar av exoskelett?
ISO 13485 omfattar kvalitetsledning. FDA:s kvalitetssystemföreskrifter eller EU:s MDR-regler gäller beroende på var du säljer. Delar som kommer i kontakt med huden måste klara ISO 10993:s biokompatibilitetstester.
Kan man använda olika material i en och samma exoskelett?
Ja. En vanlig blandning kombinerar aluminiumramar med leder i titan eller rostfritt stål. Detta sparar vikt där belastningen är låg och ger styrka där spänningar byggs upp.
När är formsprutning meningsfullt för exoskelettdelar?
Formsprutning sparar pengar när du behöver tusentals identiska plastdelar. Det fungerar bra för skydd, höljen, kabelklämmor och kontakter.
Vilka ytbehandlingar hjälper exoskelettdelar att hålla längre?
Aluminiumdelar hårdanodiseras eller mikrobågoxideras. Rostfritt stål elektropoleras. Dessa beläggningar bekämpar slitage, rost och rengöringskemikalier.
Är nylon eller silikon bättre för specialanpassade exoskelettmanschetter?
Silikon är mjukare och skonsammare mot huden för kroppskontaktmanschetter. Nylon PA12 är tåligare och fungerar för strukturella delar som behöver lite flexibilitet. Välj silikon för komfort, nylon för styrka.






