

Ditt AI-robothölje behöver ett val av tillverkningsprocess. Robotautomationssystem använder formsprutning, CNC-bearbetning, 3D-utskrift eller plåttillverkning. Dessa robotautomationssystem arbetar med material som aluminium, ABS, polykarbonat, kolfiber och rostfritt stål. Tillverkningsmaterial påverkar AI-system och sensorintegration för robotsystem. Dessa AI-robotsystem behöver termisk hantering och EMI-skärmning för robotsensorer. Tillverkningsprocessen påverkar robotens vikt och strukturella styvhet för robotsystem och automationssystem. Så vilken robotdesignprocess ger ditt robotsystem den bästa designen för produktionsautomationssystem inom robotik? Produktionskostnad, volym och robotens hållbarhet styr valet av AI-robotproduktionssystem. Artificiell intelligens hjälper till att förbättra produktionsautomationssystem för robotsystem och design.
Material för AI-robothus: Metaller och legeringar
Metaller ger ett AI-robothölje något som plast ofta inte kan. De leder bort värme från trång elektronik. De stoppar elektromagnetisk störning. De håller snäva toleranser för precisionsdelar. Det är därför många robotplattformar är beroende av aluminium, rostfritt stål, titan och magnesium.
Aluminiumlegeringar
Egenskaper och fördelar
Aluminium är den huvudsakliga metallen för robotramar och skal. Den är lätt, med en densitet på 2.7 g/cm³. Den transporterar värme bra, med en värmeledningsförmåga mellan 120 och 180 W/m·K. Ett maskinbearbetat aluminiumhölje ger också stark EMI-skärmning, cirka 80 till 100 dB från 10 kHz till 40 GHz. Dessa siffror är viktiga för AI-system som monterar sensorer, kort och motorer i ett trångt utrymme.
Valet av sort förändrar allt. Tabellen nedan visar hur två vanliga legeringar jämförs.
| Fast egendom | 7075-T6 | 6061-T6 |
| Ultimate draghållfasthet | ~570 MPa | ~310 MPa |
| Sträckgräns | ~500 MPa | ~275 MPa |
Båda legeringarna har en liknande elasticitetsmodul på 69–72 GPa. Styvhet är inte skillnaden. Styrka är skillnaden. Sort 7075 låter dig använda tunnare väggar samtidigt som säkerhetsmarginalerna bibehålls, vilket bidrar till lättviktsdesignmål. Sort 6061 vinner vid svetsning och kostnaden är viktigare än att spara mest vikt.
Begränsningar och kostnad
Aluminium kostar mer än plast. Stångmaterial kostar cirka 6.6–11 dollar per kilogram. Det behöver också bearbetas eller gjutas, så verktyg och arbete läggs ihop. På den positiva sidan bearbetar aluminium mycket bra. Det skär 2–4 gånger snabbare än rostfritt stål, sliter mindre på verktygen och behöver mindre styv fixtur. För många robotdelar kompenserar den hastigheten för materialpriset.
Typiska användningsområden
Du hittar aluminium i konstruktionsramar, värmeavledande paneler och robotkroppar för utomhusbruk. En studie av Al6061-hybridkompositer förstärkta med SiC, Al2O3 och flygaska fann att en blandning med 5 % av varje tillsats uppvisade goda mekaniska egenskaper och bra EMI-skärmning i X-bandet. Standard 6061 har ingen inbyggd skärmning, men en kompositversion kan få den.
Rostfritt stål
17-4 PH och andra kvaliteter
Rostfritt stål ger otrolig styrka. Grad 17-4 PH når en draghållfasthet på ungefär 190–200 ksi, långt över 304 eller 316 vid 75–90 ksi. Det bearbetas bra i tillstånd A, det glödgade tillståndet, och kan värmebehandlas efteråt. Det fungerar även med CNC-bearbetning och DMLS-metalltryckning, så komplexa höljen är möjliga.
Styrka och korrosionsbeständighet
Korrosionsegenskaperna skiljer kvaliteterna åt. Tabellen nedan sammanfattar det.
| Grade | Ungefärlig draghållfasthet (ksi) | Korrosionsbeständighet |
| 17-4 PH | 190-200 | bra |
| 316 SS | 75-90 | Utmärkt |
| 304 SS | 75-90 | bra |
| 416 SS | 75-95 | Rättvis |
| Titan (klass 5) | 130-150 | Utmärkt |
17-4 pH matchar 304 i många förhållanden och slår 416 med god marginal. Den hanterar atmosfär, sötvatten och milda kemikalier bra. Stillastående havsvatten är dock en svag punkt. Kloridrika förhållanden kan orsaka spaltkorrosion, och 316 eller titan skulle fungera bättre där.
Industriella användningsfall
Fabriksrobotar bor ofta inomhus, så 17-4 PH passar. Det ger hög hållfasthet plus tillräckligt korrosionsskydd. Spolstationer och kemiska fabriker strävar istället mot 316. Rostfritt stål är tungt med sina 7.8 g/cm³, så viktkänslig robotteknik kan hoppa över det. Dess värmeledningsförmåga på 15–25 W/m·K är också låg, vilket begränsar värmespridning.
Titan och magnesium
Ti-6Al-4V Egenskaper
Ti-6Al-4V, eller titan av grad 5, kombinerar hög hållfasthet med utmärkt korrosionsbeständighet. Dess draghållfasthet ligger på 130–150 ksi. Densiteten är 4.5 g/cm³, lättare än stål men tyngre än aluminium. Värmeledningsförmågan är låg, 7–22 W/m·K. Maskinbearbetning är svår, och inga kostnadsdata fanns tillgängliga i våra källor, så betrakta det som ett premiumalternativ.
Magnesium: Ultralätt alternativ
Magnesium är den lättaste strukturmetallen. Den skyddar mot elektromagnetisk störning och minskar vikten kraftigt. Brandfarlighet är haken. Fina flisor och damm kan antändas, så verkstäder behöver specialhantering. Den risken håller magnesium borta från vissa AI-robothusprogram.
Flyg- och premiumrobotar
Titan förekommer i flyg- och rymdteknik och högpresterande robotar där varje gram räknas. Magnesium förekommer även i utvalda lättviktsstrukturer. Båda ökar kostnaden och bearbetningskomplexiteten. För de flesta AI-robotkonstruktioner är aluminium eller rostfritt stål fortfarande det praktiska valet.
Material för AI-robothus: Polymerer och plaster
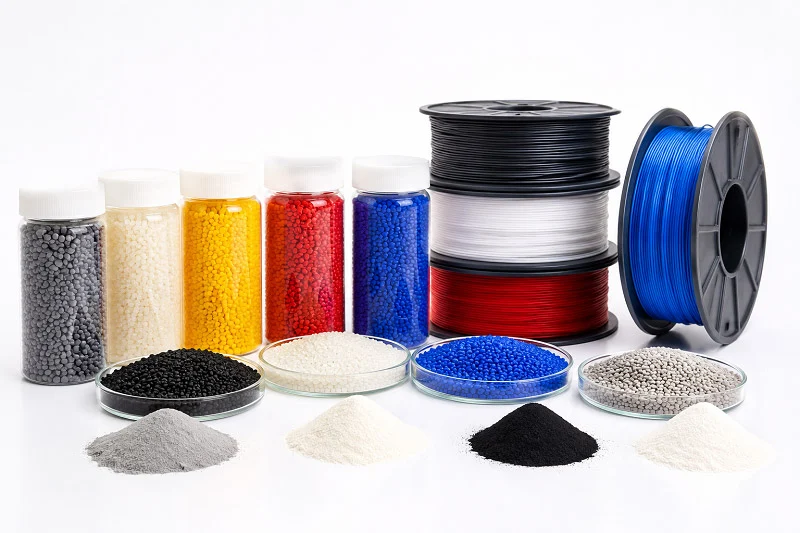
Polymerer fungerar annorlunda i robotsystem än metaller. De minskar vikt och kostnader. De bekämpar också rost. Men de transporterar mindre värme och stoppar mindre elektromagnetisk störning. Rätt material för AI-robothöljen måste passa jobbet.
ABS
Kostnad och formbarhet
ABS kostar mindre än de flesta material för robotkroppar. Det flyter lätt in i formar. Verktygskostnaderna förblir låga. Korta cykeltider underlättar produktion i hög volym. Det gör ABS till ett smart val för delar till hemrobotar. Många lätta robotdelar använder ABS. Det ger liten vikt till hela strukturen. Tillverkare kan enkelt lägga till färg eller textur på färdiga ytor.
ABS fungerar bra inomhus för robotsystem. Temperaturen hålls stabil där. Materialet fungerar för lätta konstruktioner och robotdelar. Ingen särskild torkning behövs före bearbetning. Det sparar produktionstid.
Termiska och UV-gränser
ABS har tydliga gränser. Det mjuknar runt 100 °C. UV-ljus skadar dess yta utomhus. Sprickor uppstår efter veckor i solljus. Utomhusrobotar kan inte enbart använda ABS. Heta delar inuti roboten orsakar också problem. Värmekontroll behövs för all ABS-baserad design.
UV-problemet visar sig snabbt. Ytan gulnar och blir sedan spröd. Beläggningar hjälper men ökar kostnaden. För inomhusrobotar spelar detta ingen roll. Men utomhusrobotsystem behöver andra material för kroppsdelarna.
Konsumentrobotapplikationer
Hemmaassistentrobotar använder ofta ABS. Städrobotar använder ABS. Materialet håller vikten och kostnaden nere. Formbarheten gör att konstruktörer kan lägga till kurvor och snäppanpassningar. Monteringen går snabbare. Dessa lätta robotkroppar uppfyller konsumenternas behov väl. Styrkan är tillräcklig för inomhusbruk.
polykarbonat
Slaghållfasthet och klarhet
Polykarbonat ger robotsystem hållbarhet. Leta efter flamklassning enligt UL 94 V‑0. Leta efter Izod-slaghållfasthet över 600 J/m². Dessa siffror är viktiga för robotdesign. Slaghållfastheten är 600 till 850 J/m². Optisk klarhet förblir utmärkt i synligt ljus. Det gör den till den bästa genomskinliga termoplastfilmen för robotdelar.
PC-panelens slagtålighet: Leta efter UL 94 V‑0 flamklassning och Izod-slagtålighet >600 J/m² – inte bara ”polykarbonat används”.
Skydd för visionssystem behöver detta material. Skydd för robotsensorer behöver det också. Det hanterar stötar bättre än akryl. Det uppfyller också flamklassningskraven för elektroniska delar inuti höljet.
Risker för spänningssprickbildning
Polykarbonat har en svag punkt. Spänningssprickbildning. Lösningsmedel angriper belastade områden på robotkroppar. Sprickor bildas runt skruvhål. Konstruktörer måste avlasta spänningspunkter i konstruktionen. Glödgning hjälper också. Beläggningar blockerar kemiska angrepp på de lätta delarna.
Materialet repas lättare än glas. Hårda beläggningar åtgärdar det. För robotsensorskydd fungerar ett belagt ark bra. Det förblir genomskinligt och motstår skador.
Sensorkåpor och paneler
Sensorkåpor behöver genomskinliga material för robotsystem. Polykarbonat passar perfekt. LIDAR-höljen och kamerafönster använder det. Slagtåligheten skyddar dyra sensorer. De lätta delarna belastar robotsystemen lite.
För självstyrande AI-system är dessa skydd viktiga. Roboten ser igenom dem. Varje repa försämrar prestandan. Polykarbonat med ett hårt lager löser det. Det kombinerar slagtålighet med ytbeständighet.
Nylon och glasfyllda polymerer
Styrka och slitstyrka
Nylon ger robotdelar hög hållfasthet och slitstyrka. Glasfyllda versioner ökar styvheten mycket mer. Fibrerna bär lasten. Nylonmatrisen håller dem. Tillsammans bildar de starka robotdelar. Kugghjul och lager använder glasfylld nylon för lätta delar.
Förhållandet mellan styrka och vikt överträffar många metaller. En glasfylld nylondel kan väga betydligt mindre än en aluminiumdel samtidigt som den ger liknande styvhet. Det bidrar till ljusdesignmål för robotsystem. Materialet dämpar också vibrationer. Robotsystemen fungerar smidigare med dessa delar.
Problem med fuktabsorption
Nylon absorberar vatten. Egenskaper förändras hos strukturella delar. Styrkan minskar. Dimensioner förändras. En torr del sitter tätt. En våt del sväller. Det orsakar problem för precisionsrobotdelar i AI-system.
Konstruktörer måste ta hänsyn till detta. Torkning före gjutning hjälper. Att försegla den färdiga delen hjälper också. Inomhusrobotsystem utsätts för mindre fukt. Utomhusrobotsystem behöver försegling eller andra material för sina delar.
Strukturella komponenter
Strukturella robotdelar använder ofta glasfylld nylon. Materialet är styvt och starkt. Det motstår slitage från rörliga delar. Det kostar mindre än metall. För produktion i medelstora volymer fungerar dessa lätta delar utmärkt.
Robotarmar och ramar använder det. Materialet minskar vikten utan att förlora styrka. Roboten blir effektivare. Motorer använder mindre ström. Systemets övergripande prestanda förbättras för robotanvändning.
Material för AI-robothus: Kompositer och nya alternativ
Kolfiberkompositer
Styrka-till-vikt-förhållande
Kolfiber gör ett robothölje mycket lätt men ändå starkt. Det har det bästa styvhets-viktförhållandet av alla material. Kolfiber med hög modul hindrar delar från att böjas vid belastning. Det stoppar rörelse i kritiska områden som robotarmar. En robot som rör sig snabbt och behöver noggrannhet kräver den styvheten. Kolfiber är mycket lättare än metaller. En kolfiberdel kan vara lika styv som stål men väga mycket mindre. Det hjälper ingenjörer att nå lättviktsdesignmål för alla robotar. Dessa lätta delar låter robotar röra sig snabbare och använda mindre energi.
Kostnads- och tillverkningsutmaningar
Det största problemet med kolfiber är dess höga kostnad. Det är det dyraste materialet. Komplexa tillverkningssteg höjer priset och leder till färre bra delar. Formar är speciella och dyra. Uppläggning och härdning tar mycket tid. För högpresterande robotar med låg volym är kostnaden acceptabel. För produkter med hög volym är den vanligtvis inte det. Tabellen nedan visar hur kolfiber står sig i jämförelse med glasfyllda kompositer.
| Attribut | Kolfiber | Glasfyllda kompositer |
| Styvhet | Högsta. Hög modul håller komponenterna stabila. | Måttlig. Mer flexibilitet under belastning. |
| Vikt minskning | Bästa styvhet-vikt-förhållande. Ger lätta konstruktioner. | Tyngre än kolfiber. |
| Kostnad per kg | Dyraste. | Mest kostnadseffektivt. |
Högpresterande applikationer
Kolfiber används i drönare, racingrobotar och flyg- och rymdsystem. Alla system som kopplar prestanda till viktbesparingar använder det. Materialet minskar också vibrationer. Sensorer fungerar bättre när strukturen inte skakar. För en lätt robotarm eller en flygande plattform är kolfiber det bästa valet. Dessa högpresterande material fungerar där andra inte kan. Starka, lätta delar gör dessa användningsområden möjliga. Fördelen med styrka i förhållande till vikt är anledningen.
Glasfyllda kompositer
Styvhet och termisk stabilitet
Glasfyllda kompositer är ett billigare alternativ. De är inte lika styva som kolfiber. Deras styvhet är genomsnittlig. De böjer sig mer under samma belastning. Men de hanterar värme bra. Glasfibrerna behåller sin form när temperaturen stiger. Det spelar roll för robotdelar nära motorer eller elektronik. Materialet kostar också mycket mindre än kolfiber. Det är tillräckligt starkt för många industriella användningsområden. Det ger en bra blandning av prestanda och kostnad för robotar.
Slitage- och slaggränser för verktyg
Standardinnehållet av glasfiber är 30 % till 50 % av vikten. Dessa fibrer repar formarna. De slits ner formar snabbare än ofyllda plaster. Formar behöver hårdare stål. Det ökar verktygskostnaderna och bearbetningstiden. Slaghållfasthet är också viktig. Glasfibrerna skapar spänningspunkter. Delar kan spricka lättare under plötsliga belastningar. Ytfinishen försämras med mer glasfiberinnehåll. För en lätt design som måste klara fall, tänk noga igenom avvägningarna.
Industriella höljen
Industriella höljen använder ofta glasfylld nylon. Robotarmar, baser och andra strukturella delar gynnas av det. Viktbesparingarna är verkliga, även om de är mindre än kolfiber. När budgeten inte har råd med kolfiber ger glasfyllda kompositer bra prestanda för robotar. Många AI-drivna fabriksrobotar använder dessa tuffa material.
Nya material
Ledande plaster för EMI-skärmning
Nya ledande plaster låter AI-system designa höljen på ett nytt sätt. Dessa material blandar vanliga termoplaster med ledande fyllnadsmedel. De blockerar elektromagnetisk störning utan ett separat metalllager. Det gör att delar kan placera skärmning direkt i strukturen. Resultatet är ett enklare och lättare robothölje. För AI-system fulla av sensorer är detta mycket viktigt. Dessa material ersätter tunga metallskärmar med lätta delar.
Mjuka material för mänsklig interaktion
Mjuka material förekommer nu i många robotkonstruktioner. Silikoner och termoplastiska elastomerer täcker robotytor där människor vidrör dem. Dessa material gör robotar säkrare och bekvämare. En robot som arbetar med människor behöver mjuka, flexibla ytor. Designutmaningen är att fästa dessa mjuka material på hårda strukturer under. En bra design gör interaktionen mellan människa och robot säkrare och mer naturlig.
Framtida materialtrender
Materialvetenskapen förändras snabbt inom detta område. Förvänta dig fler hybridmaterial. Ledande plaster för EMI. Mjuka skal för säker beröring. Lätta strukturer som blandar kolfiber med tryckt elektronik. Målet är ett robothölje som gör mer än att bara skydda delar. Det blir en fungerande del av själva roboten. Dessa lätta delar kommer att hjälpa robotar att göra mer med mindre energi. Robotikens framtid beror på dessa smarta material och smarta designer.
Additiv tillverkning för AI-robothus
Additiv tillverkning bygger delar lager för lager. Den hoppar över formar och skärverktyg. Den friheten hjälper AI-robothusprogram att gå snabbt. Ingenjörer kan testa nya former utan stora verktygskostnader. Processen passar prototypframställning och småskalig produktion väl.
FDM
Lågkostnadsprototypframställning
FDM är den billigaste 3D-utskriftsmetoden. Den trycker smält plast genom ett munstycke. Vanliga material inkluderar ABS, PETG och PLA. Dessa plaster kostar lite. Ett team kan skriva ut ett helt hölje över natten. Den hastigheten underlättar tidiga designgranskningar. Du kan hålla delen, kontrollera passformen och åtgärda misstag innan du spenderar pengar på metall.
Ytfinish och hållfasthetsgränser
FDM-delar visar synliga lagerlinjer. Ytan känns grov. Styrkan är svag längs Z-axeln. Lagren binder dåligt i den riktningen. Ett falltest ger ofta sprickor i delen. Dessa gränser håller FDM borta från slutliga robotkomponenter. Det fungerar för passformskontroller, inte för lastbärande skal.
Interna armaturer och fästen
Inuti en robot är utrymmet begränsat. FDM glänser för interna fästen och kabelstyrningar. Dessa delar bär lätta belastningar. De håller sensorer och leder kablar. Du kan skriva ut ett anpassat fäste på några timmar. Den flexibiliteten hjälper automationsteam att iterera snabbt. En ändrad sensorposition innebär ett nytt fäste, inte en ny form.
SLA och DLP
Hög upplösning och slät finish
SLA och DLP använder ljus för att härda harts. De träffar fina detaljer. Lagerhöjderna förblir mycket små. Ytan blir slät. Den finishen ser ut som gjuten plast. För visuella prototyper är detta mycket viktigt. Ett slätt skal säljer designen till intressenter.
Sprödhet och efterhärdning
Hartsdelar är spröda. De spricker vid stötar. Efterhärdning gör dem hårdare men också mer spröda. UV-ljus och tid styr detta steg. Ett robothölje som tar emot stötar behöver tuffare material. SLA fungerar bäst för displaymodeller, inte för tuff fältanvändning.
Visuella prototyper och sensorhus
Komplex geometri är enkelt för SLA. Sensorhus har ofta böjda fönster och trånga fickor. SLA skriver ut dessa former i ett stycke. Kameraskydd och LIDAR-fästen drar nytta av detta. Den släta ytan bidrar också till optisk klarhet. För AI-system packade med sensorer ger denna process ett rent utseende och en exakt passform.
SLS och DMLS
Starka funktionella delar
SLS sintrar nylonpulver till starka delar. Inga stödstrukturer behövs. DMLS gör detsamma med metallpulver. Det fungerar med rostfritt stål 17-4 PH. Dessa metaller gör verkliga slutanvändningshöljen. Delarna hanterar värme och belastning. De blockerar också EMI väl.
Ytbehandling och kostnad
SLS-delar har en kornig yta. DMLS-delar känns också grova. Båda behöver ytbehandling för ett slätt utseende. Metallpulver kostar mer än plast. DMLS går också långsammare. Avvägningen är tydlig. Du betalar mer för styrka och värmebeständighet.
Slutanvändningsdelar och små partier
DMLS passar små partier av metallhöljen. Byggmåtten når 140 mm gånger 140 mm gånger 100 mm. Minsta väggtjocklek är 1.0 mm för stödda väggar. Den storleken passar många robotkomponenter. För robotteknik med låg volym undviker DMLS verktygskostnader. Det låter ingenjörer skriva ut ett AI-robothölje i metall utan att vänta på en gjutform.
Subtraktiva och gjutningsprocesser för AI-robothus
CNC-bearbetning
Precision och ytfinish
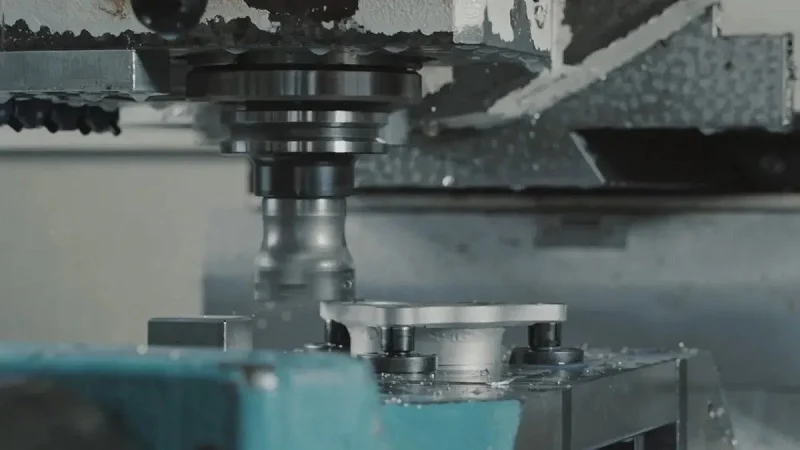
CNC-bearbetning skär ett massivt block till den slutliga formen. Skäraren följer en bana som bestämts av en dator. Detta ger ett robothölje mycket snäva toleranser. Ytan kommer slät från maskinen. Delarna håller sig inom några få mikrometer i storlek. Den repeterbarheten är nyckeln till precisionsdelar i alla AI-system. Processen fungerar med aluminium, rostfritt stål och titan. Varje metall skär lite annorlunda, men resultatet förblir exakt. En CNC-verkstad som NOBLE kan bearbeta komplexa former i en enda uppställning. Det sparar tid och håller gränssnitten i linje.
Kostnad och materialavfall
Kostnadsbilden för CNC-bearbetning är enkel att se. Verktygskostnaderna förblir låga. Du behöver ingen dyr form. Men materialspillet ökar. För komplexa delar kan över 70 % av blocket bli spån. Det svinnet höjer priset per enhet. Tabellen nedan visar hur CNC jämför sig med formsprutning vad gäller kostnad.
| Kostnadsfaktor | CNC-bearbetning | Formsprutning |
| Materialanvändning | Under 30 % för komplexa delar; 70–90 % avfall | Över 97 % effektivitet |
| Verktygs-/uppställningskostnader | Lägre installationskostnader | Hög initial verktygskostnad (10 000–50 000 USD) |
| Kostnadsbeteende per enhet | Högre enhetskostnad; förblir ganska oförändrad | Sjunker kraftigt när volymen ökar |
| Ekonomisk korsningspunkt | Enkla former eller låga volymer | Över 10 000 enheter är rimligt |
För en serie på 50 till 500 enheter är CNC en stark lösning. Kostnaden per enhet förblir densamma. Uppställningskostnaderna fördelas över batchen. Det fungerar bra för lågvolymsproduktion och robotteknik i tidigt skede.
Metallhöljen och gränssnitt
Metallhöljen från CNC bär lasterna inuti en robot. De håller motorer, sensorer och kretskort. Plana ytor och exakta hål gör monteringen smidig. En maskinbearbetad del leder också bort värme från elektroniken. För lättviktsdesign är aluminium 7075 ett bra val. Materialet gör att du kan behålla tunna väggar utan att förlora styrka. För robotsystem som behöver EMI-skärmning gör ett maskinbearbetat metallhölje jobbet i en del.
Sheet Metal Fabrication
Laserskärning och bockning
Plåt börjar som platt material. En laser skär konturen. En kantpress böjer kanterna. Den sekvensen bygger huvudramarna för många robotsystem. Processen går snabbt. Ett enda chassi kan gå från kapning till vikning på timmar. Laserskärning ger rena kanter. Bockning ger styvhet utan att lägga till vikt. Det hjälper lättviktsstrukturer i automationssystem. NOBLEs plåtteam hanterar både kapning och bockning internt, så leveranstiden förblir kort.
Svetsning och montering
Böjda delar sammanfogas genom svetsning. En svetsad skarv är stark och permanent. För bärramar överträffar svetsning fästelement i lastkapacitet. Monteringssteget lägger till fästen, pinnar och gängade insatser. Dessa funktioner gör att huset håller kvar interna delar. Plåtkonstruktioner fungerar bra för robotar som bär tunga nyttolaster. Ramen tar belastningen. De yttre panelerna skyddar elektroniken.
Strukturramar och chassi
Många robotar använder ett skelett av plåt. Konstruktionen ger ett bra förhållande mellan styrka och vikt. Materialvalet påverkar resultatet. Stål ger hög hållfasthet. Aluminium ger lägre vikt. För industriell automation håller stålramar i åratal av cykler. För mobila robotar sparar aluminium batterikraft. Tabellen nedan visar processval per volym.
| Volymband | Mest kostnadseffektiva process | Bakgrund |
| 1-50 | 3D-utskrift, CNC | Låg NRE; snabb inlärning |
| 50-500 | CNC, plåt | Repeterbar utan hög verktygsbelastning |
| Medium | Plåt, brogjutning | Övergångszon: repeterbarhet lönar sig |
| Hög | Formsprutning, pressgjutning | Hög NRE amorterad; snabba vinster |
Kostnaderna för plåt sjunker måttligt i takt med att volymen ökar. Uppställningen sprids över fler enheter. För produktion i medelstora volymer är det ett bra val.
Formsprutning och vakuumgjutning
Formsprutning i volym
Formsprutning trycker in smält plast i en stålform. Cykeltiden är sekunder. En form kan tillverka miljontals delar. För robothus i stor volym dominerar denna process. Kostnaden per enhet sjunker snabbt när kvantiteten ökar. Den initiala verktygsinvesteringen uppgår till 10 000 till 50 000 dollar. Den kostnaden behöver minst 5 000 enheter för att vara rimlig. Över 10 000 enheter blir gjutning det billigaste alternativet.
Materialeffektiviteten överstiger 97 %. Överskottsråvara återvinns. Processen ger jämn kvalitet i varje steg. För robotkroppar som säljs i stora antal är formsprutning standard.
Vakuumgjutning för broproduktion
Vakuumgjutning sker mellan prototyper och full produktion. En silikonform återskapar formen från ett originalmönster. Formen kostar mycket mindre än stålverktyg. Ledtiden är dagar istället för veckor. Processen tillverkar ett begränsat antal kopior innan formen slits ut. För en liten sats robothöljen ger vakuumgjutning riktiga gjutna delar till en bråkdel av verktygskostnaden.
Materialen imiterar produktionsplaster. De har liknande styvhet och färg. Det gör det möjligt för ingenjörer att testa passform och funktion innan de köper stålformar. Vakuumgjutning fungerar för broproduktion och marknadsvalidering.
Verktygskostnad och ledtid
Verktygskostnaden styr processvalet. CNC behöver inga delspecifika verktyg. Plåt kräver enkla formar. Formsprutning kräver dyra formar. Ledtiden följer samma mönster. En CNC-del levereras på dagar. En maskinbearbetad form tar veckor. En formsprutningsform i stål tar månader. För robotföretag med snäva scheman är den tidslinjen viktig. Rätt process beror på volym och hastighet. NOBLE vägleder kunder från prototyp till produktion och matchar process till volym utan onödiga förseningar.
Färdigställande processer för AI-robothus
Målning och beläggning
Estetiskt och korrosionsskydd
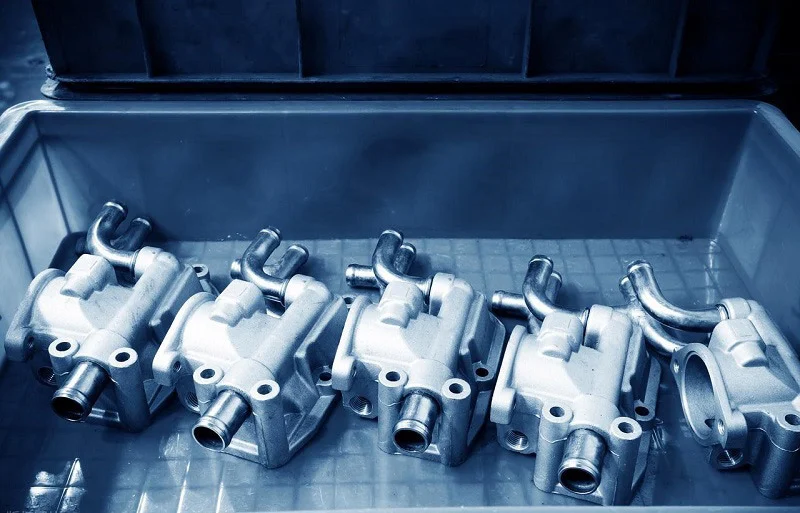
Färg gör mer än att få ett AI-robothus att se snyggt ut. Den täcker ytan för att hålla fukt och kemikalier ute. En pulverlack eller e-coat ger ett starkt lager som stoppar rost. För utomhusrobotar är detta lager mycket viktigt. Det skyddar metallen under från regn och salt.
Färgen och glansen är också viktiga för varumärket. En slät och jämn finish visar kunderna god kvalitet. I produktionen håller automatiserade sprutlinjer lackeringen densamma på varje enhet. Den konsistensen hjälper storskalig tillverkning att löpa smidigt.
Slitage- och miljöregler
Alla beläggningar håller inte i tuffa förhållanden. UV-ljus bryter ner vissa färger med tiden. Friktion från upprepad kontakt slits igenom tunna lager. För robotar som arbetar utomhus är ett UV-stabilt toppskikt ett måste. Inomhus AI-system utsätts för mindre stress, så ett grundskikt fungerar bra.
Miljöregler formar också processen. Vissa lösningsmedel är begränsade enligt lag. Vattenbaserade beläggningar är ett säkrare val. De kostar lite mer men uppfyller standarderna för ren luft. Produktionsteam måste balansera hållbarhet, kostnad och att följa reglerna.
Märkes- och utomhushus
Märkesrobotar använder ofta anpassade färger och logotyper. En stark ytbehandling gör att det ser snyggt ut efter åratal av användning. För utomhusbruk av AI-robotar fungerar ett flerskiktssystem bäst. En primer fäster på metallen. Ett färgat lager ger utseendet. Ett genomskinligt topplack förseglar allt.
Texturering
Grepp och repskydd
Textur ger en robotyta en bättre känsla. En lätt ådring ger bättre grepp för mänskliga händer. Den döljer också små repor och fingeravtryck. Det gör att AI-robotens hölje ser nytt ut längre. Ingjuten textur kostar inget extra vid hög volym.
Processbegränsningar
Inte alla texturer fungerar på alla former. Djupa mönster kan fånga smuts. Skarpa hörn kanske inte fylls jämnt. För produktion måste formen skäras med texturen i åtanke. Det ökar verktygstid och -kostnader. Designteam bör välja en textur tidigt för att undvika omarbetning.
Mänskligt-interaktiva ytor
Robotar som arbetar nära människor behöver mjuka ytor. En texturerad yta känns varmare och mindre mekanisk. Den minskar också halkrisk när någon griper tag i roboten. För robotar i hem eller sjukhus bygger denna lilla detalj förtroende.
Metallplätering
EMI-skärmning och konduktivitet
Metallplätering förvandlar ett plasthölje för AI-robotar till en skärm. Elektromagnetiska nickel- och kopparlager blockerar elektromagnetisk störning. Tabellen nedan visar hur plätering står sig jämfört med ledande färger.
| Beläggningssystem | Tjocklek | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| Heltäckande koppar-/nickelplätering | 1.0–2.5 µm | 90 dB | 108 dB | 120 dB | 87 dB |
| Selektiv koppar-/nickelplätering | 2.0–2.5 µm | 77 dB | 73 dB | 71 dB | 63 dB |
| Silverpläterad kopparfärg | 0.025 – 0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| Silverfärg | 0.0125 – 0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
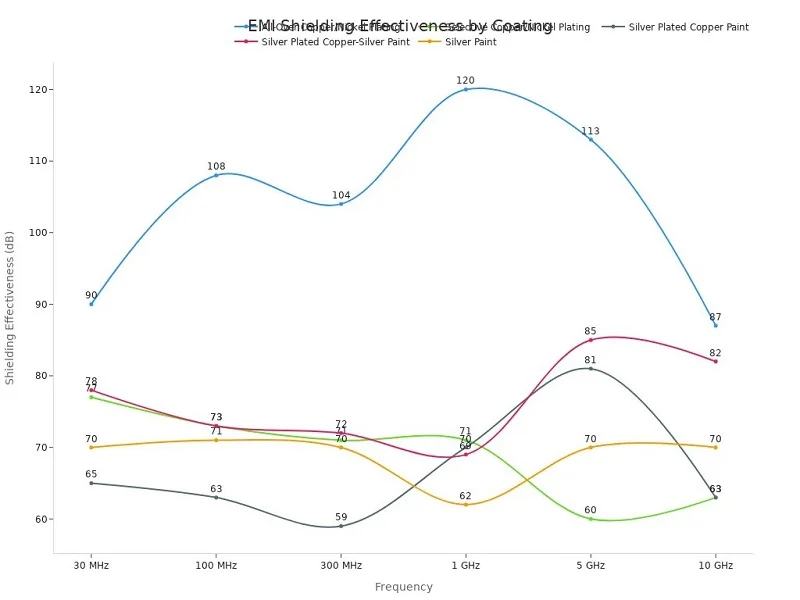
Verkliga tillämpningar kräver vanligtvis 40–80 dB dämpning beroende på kretsens känslighet och emissionsgränser.
Vidhäftning och miljöhänsyn
Plätering fäster bäst på ren, etsad plast. Olja eller damm förstör bindningen. Processen använder också kemikalier som kräver varsam hantering. Avfallshantering ökar kostnaden. För produktionen måste dessa steg ske i en kontrollerad linje.
EMI-känsliga höljen
AI-system packade med sensorer behöver stark avskärmning. Ett pläterat hölje uppfyller det behovet utan tungmetaller. För robotar som måste klara emissionstester ger fullständig koppar-/nickelplätering de högsta siffrorna över hela bandet.
Designöverväganden för AI-robothus
En humanoid robot packar en tät stapel av delar inuti sitt skal. Maskinbearbetning, lager, elektronik, sensorer, kablar och termiska system kämpar alla om utrymme. AI-robotens hölje måste hålla ihop denna stapel. Det måste också hålla allting svalt, tyst och säkert. Tre designområden styr de flesta av de svåra valen.
Termisk hantering
Material värmeledningsförmåga
Metaller transporterar värme mycket bättre än polymerer eller kompositer. Aluminium ligger på 120–180 W/m·K. Rostfritt stål sjunker till 15–25 W/m·K. Titan sjunker ännu lägre på 7–22 W/m·K. Plast och kolfiberkompositer fungerar som isolatorer. De fångar värme nära elektroniken. För AI-system med täta kretskort sprider ett metallskal värme över ytan. Ett plastskal behöver hjälp från fläktar eller värmerör.
Geometri och luftflöde
Formen spelar lika stor roll som materialet. Ventiler nära toppen släpper ut varm luft. Kanaler mellan komponenterna leder kall luft över heta punkter. Ett förseglat AI-robothus fångar värme och förkortar komponenternas livslängd. Konstruktörer bör lämna utrymme för luften att röra sig. De bör också hålla kablar borta från luftflödesvägarna.
Aktiv kylintegration
Ibland räcker inte passiv kylning. Fläktar, kylflänsar och värmerör bidrar med aktiv kylning. Höljet måste hålla dessa delar och låta dem andas. Monteringspunkter för fläktar behöver styva väggar för att stoppa vibrationer. En metallram ger den styvheten. Den drar också värme från själva fläktmotorn.
EMI-skärmning
Ledande material och beläggningar
Elektromagnetisk störning stör sensorer och trådlösa länkar. Ett metallhölje för en AI-robot blockerar det naturligt. Plastskal behöver ett ledande lager. Elektronisk koppar- och nickelplätering fungerar bra. Ledande färger och packningar är andra alternativ. Varje val påverkar kostnad och vikt.
Avskärmande effektivitet
Full koppar- och nickelplätering når 90 dB vid 30 MHz och 120 dB vid 1 GHz. Selektiv plätering sjunker till 71–77 dB. Silverfärg landar runt 62–71 dB. Verkliga tillämpningar behöver 40–80 dB. Rätt nivå beror på kretsens känslighet och emissionsgränser.
Jordning och limning
Skärmning fungerar bara med god jordning. Varje ledande panel behöver en förbindelse med chassit. Packningar fyller glipor i skarvarna. Öppningar för kablar och ventiler måste vara små. En stor öppning läcker EMI snabbt. Konstruktörer bör behandla varje skarv som en potentiell läckpunkt.
Strukturell integritet och vikt
Bärande krav
AI-robotens hölje bär verkliga laster. Motorer, armar och nyttolaster trycker och drar i ramen. Fogar utsätts för upprepad belastning. Strukturen måste hålla formen under belastning. Aluminium 7075-T6 har en draghållfasthet på cirka 570 MPa. Den styrkan gör att tunna väggar kan bära tunga delar.
Viktminskningsstrategier
Lättviktsdesign minskar strömförbrukningen och ökar hastigheten. Aluminium och kolfiber ger de bästa förhållandena mellan styrka och vikt. Lätta strukturer minskar också trögheten. Det hjälper samarbetande robotar att stoppa snabbt och säkert. Varje gram som sparas hjälper hela systemet.
slag~~POS=TRUNC
Robotar stöter in i saker. Ett tappat verktyg eller en väggträff kan spricka ett skal. Polykarbonat tål stötar bättre än ABS. Metaller bucklas men splittras sällan. För samarbete mellan människa och robot absorberar mjuka yttre skal energi. De skyddar också människor i närheten.
Urvalskriterier för AI-robothus
Att välja rätt material och process för ett AI-robothölje beror på tre saker: hur många enheter du behöver, vad delen måste göra och vad du kan spendera. Om du gör fel slösar du pengar eller skickar en produkt som inte fungerar.
Kostnad och produktionsvolym
Låg volymalternativ
För små serier är CNC-bearbetning, 3D-utskrift och vakuumgjutning de bästa alternativen. CNC-bearbetning har minimal verktygskostnad och en fast enhetskostnad över volymen. Ledtiden för de första detaljserierna är 1–5 dagar. 3D-utskrift har ingen verktygskostnad alls och fungerar bra för prototypserier på 1–10 enheter. Uretangjutning ligger i det låga till mellersta intervallet med måttliga verktygskostnader och serier som är väl lämpade för begränsad produktion.
Alternativ för medelstor volym
Medelstora volymer kräver bryggverktyg, SLS och formsprutning av mjuka verktyg. Dessa metoder balanserar repeterbarhet med rimliga verktygsinvesteringar. Plåttillverkning passar också här. Den har måttliga verktygskostnader och anpassar sig till låg eller hög volym. För robotteam som går från prototyp till marknad är det inom detta område som processbeslut börjar spela störst roll.
Alternativ för hög volym
Högvolymproduktion innebär formsprutning, pressgjutning och automatiserad montering. Formsprutningsverktyg kräver en betydande investering, men kostnaden per enhet sjunker mycket lågt i stor skala. Pressgjutningsverktyg kräver också betydande investeringar och är lämpliga över 10 000 enheter. Ledtiderna sträcker sig till veckor eller månader. För robotprodukter för konsumenter är detta standardmetoden.
Prestationskrav
Styrka och styvhet
Bärande konstruktioner behöver höghållfasta metalllegeringar som aluminium, titan och stål. Dessa material erbjuder hållbarhet, korrosionsbeständighet och dimensionsstabilitet. Robotarmar och leder använder ofta lättviktskompositer som CFRP för deras höga hållfasthets-viktförhållande.
Termiska och EMI-behov
Metaller drar bort värme från elektronik. Polymerer och kompositer fångar den. För AI-system med täta kretskort sprider ett metallskal värme. EMI-skärmning behöver ledande material eller beläggningar. Full koppar- och nickelplätering når 90 dB vid 30 MHz.
Miljömotstånd
Utomhusrobotar tål UV, regn och salt. Avancerade polymerer och plaster erbjuder kemisk resistens och kostnadseffektivitet för höljen och skyddskåpor. Rostfritt stål 316 hanterar avspolning och kemikalier bättre än 17‑4 PH.
Jämförelse- och beslutsverktyg
Material- kontra processmatris
| Materialkategori | Viktiga egenskaper | Användning i robothus |
| Lätta kompositer (CFRP, FRP) | Högt hållfasthets-viktförhållande, minskad vikt, förbättrad nyttolastkapacitet | Robotarmar, leder, ramar |
| Höghållfasta metalllegeringar | Hållbarhet, korrosionsbeständighet, dimensionsstabilitet | Bärande konstruktioner |
| Avancerade polymerer och plaster | Kemisk resistens, enkel tillverkning, kostnadseffektivitet, designflexibilitet | Hölje, skyddskåpor, icke-strukturella komponenter |
| Specialiserade material | Låg friktion, slitstyrka, termisk stabilitet | Leder, ställdonkomponenter |
| Hybridmaterialsystem | Optimerad prestanda genom att kombinera material | Strategisk placering för styrka, vikt och kostnadsbalans |
Kostnad, hastighet och skalbarhet
| Behandla | Verktygskostnad | Kostnad per enhet | Optimalt volymområde | Ledtid (första delen) |
| CNC-bearbetning | Minimal / ingen | Platt över volymen | Låg till medel (1–10 000) | 1–5 dagar |
| Formsprutning | Hög | Mycket låg skala | Hög (10,000+) | Veckor till månader |
| 3D Utskrifter | Ingen | Bestäms av körtid/material | Prototypframställning (1–10) | 1–5 dagar |
| Sheet Metal Fabrication | Moderate | Anpassningsbar | Lågt till högt | 1–5 dagar (verktygslöst) |
Beslutsträd för val
Börja med volym. Under 10 enheter? Välj 3D-utskrift. Mellan 10 och 10 000? CNC-bearbetning eller plåt. Över 10 000? Formsprutning eller pressgjutning. Kontrollera sedan prestandabehoven. Om termiska eller EMI-kraven är höga, välj metall. Om vikten är viktigast, välj kompositer. Slutligen, kontrollera din budget och tidslinje.
Prova vår Materials.AI för mer vägledning om materialval.
NOBLE: Partner för tillverkning av AI-robothus

NOBLE arbetar med metall- och plastbearbetning för AI-robothus. Företaget hjälper industrier där robotar med AI utför svetsning, målning, montering, sortering och kvalitetskontroll. Den bakgrunden är viktig när du behöver en partner som hanterar både robotteknik och tillverkning.
Metall- och plastbearbetning
CNC-bearbetning och formsprutning
NOBLE utför CNC-bearbetning av metallhöljen och formsprutning av plastdelar. CNC-bearbetning passar aluminium, rostfritt stål och titan. Processen håller snäva toleranser för precisionskomponenter. Formsprutning hanterar högvolymproduktion av konsumentrobotskal. Båda processerna använder samma kvalitetssystem.
Additiv tillverkning och plåt
Additiv tillverkning omfattar FDM, SLA, SLS och DMLS. DMLS trycker metalldelar i rostfritt stål 17-4 PH. Plåttillverkning bygger strukturella ramar och chassin. Laserskärning, bockning och svetsning kombineras för robotsystem som behöver starka skelett.
Materialutbud och expertis
Materialsortimentet omfattar aluminiumlegeringar, rostfria stålkvaliteter, titan, magnesium, ABS, polykarbonat, nylon och kolfiberkompositer. Denna bredd gör att NOBLE kan matcha material till applikationen. En kollaborativ robotarm kan behöva kolfiber. En fabriksautomationsbas kan behöva stål. Teamet känner till avvägningarna.
Certifieringar och kvalitet
Certifiering av kvalitetsledning
Kvalitetscertifiering omfattar kvalitetsledningssystem. Den säkerställer att processkontrollen förblir densamma i varje produktionskörning. För köpare av AI-robothus visar denna certifiering pålitlig produktion.
Kvalitetsstandarder för medicintekniska produkter
Kvalitetsstandarder för medicintekniska produkter bevisar att NOBLE kan uppfylla strikta myndighetskrav. Robotsystem för hälso- och sjukvård eller samarbete mellan människa och robot drar nytta av denna disciplin.
Kvalitetssäkringsprocesser
Kvalitetssäkring sker genom kontroller av inkommande material, inspektion under arbetet och slutprovning. Varje batch mäts mot specifikationerna. Systemen upptäcker defekter innan delar skickas. Den disciplinen håller samarbetande robotar säkra och tillförlitliga.
Fullservicefunktioner
Designstöd och prototyper
NOBLE hjälper till med design för tillverkningsbarhet. Ingenjörer granskar väggtjocklek, dragvinklar och toleranser. Prototypframställning sker genom 3D-utskrift, CNC eller vakuumgjutning. Snabb leveranstid låter team testa passform och funktion tidigt.
Produktion och montering
Produktionsskalor från CNC-körningar i låg volym till formsprutning i hög volym. Monteringstjänsterna inkluderar montering av konsoler, installation av skärinsatser och integration av delsystem. Automationssystemen förblir flexibla över olika volymintervall.
End-to-End-lösningar
NOBLE täcker hela vägen från design till montering. Det innebär en partner för prototypframställning, verktygstillverkning, produktion och efterbehandling. Samarbetande robotar och industriella automationssystem gynnas båda av denna enda källa. Processen förblir enkel och samarbetet förblir nära.
Matcha ditt material med vad delen måste göra. Välj process baserat på hur många enheter du behöver, din budget och hur snabbt du behöver dem. Inkludera alltid efterbehandling, värmehantering och EMI-skärmning. Metall 3D-utskrift (DMLS) gör anpassade AI-robothöljen. Ledande polymerer ger extra skärmning. Mjuka material gör samarbetet mellan människa och robot säkrare. Dessa produktionstrender förändrar robotproduktionen. För kollaborativa robotar testar prototypframställning dina val innan du betalar för produktionsverktyg. Samarbetsinriktade automationsteam kontrollerar passform, värme och skärmning tidigt. Detta robotproduktionssteg sparar pengar. Samarbetsinriktad design påskyndar robotautomation. Varje robotproduktionskörning behöver en beprövad prototyp. Utvärdera din applikation först. Bind sedan an. Materialvetenskap och robottillverkning kommer att fortsätta att mötas, vilket öppnar nya möjligheter för gemensam produktion och teamwork inom produktionsautomation.
Vanliga frågor om AI-robothus
Vilket material fungerar bäst för ett AI-robothölje som behöver stark EMI-skärmning?
Metallhöljen blockerar störningar naturligt. Aluminium ger cirka 80 till 100 dB skärmning. Plasthöljen behöver hjälp. Elektrolös koppar- och nickelplätering når 90 dB vid 30 MHz. Fullplätering slår selektiv plätering och silverfärg över de flesta frekvenser.
När är formsprutning meningsfullt för ett AI-robothus?
Formsprutning lönar sig vid bearbetning över 10 000 enheter. Verktyg kostar mellan 10 000 och 50 000 dollar. Kostnaden per enhet sjunker snabbt vid den volymen. Under 5 000 enheter håller CNC-bearbetning eller plåt kostnaderna nere. Övergångspunkten beror på delens komplexitet och material.
Kan jag använda 3D-utskrift för ett slutligt AI-robothus?
Ja, men välj rätt process. DMLS trycker metalldelar i rostfritt stål 17-4 PH. Dessa fungerar som slutanvändningshöljen. FDM och SLA passar endast för prototyper. SLS-nylon hanterar funktionella delar för små serier.
Vad orsakar spänningssprickbildning i robothöljen av polykarbonat?
Lösningsmedel angriper belastade områden. Sprickor bildas runt skruvhål och trånga hörn. Konstruktörer bör avlasta spänningspunkter och glödga delar. Hårda beläggningar blockerar kemiska angrepp. För sensorkåpor förblir en belagd polykarbonatplåt klar och motstår skador.
Hur väljer jag mellan aluminium 6061 och 7075 för en robotram?
Sort 7075-T6 når en draghållfasthet på cirka 570 MPa. Sort 6061-T6 ligger nära 310 MPa. Båda delar liknande styvhet på 69–72 GPa. Välj 7075 när tunna väggar måste bära tunga belastningar. Välj 6061 vid svetsning och kostnaden spelar större roll.
Vad är den ekonomiska övergångspunkten mellan CNC-bearbetning och formsprutning?
CNC-bearbetning förblir kostnadseffektiv för låga till medelstora volymer. Kostnaden per enhet förblir oförändrad över hela batchen. Formsprutning kräver höga verktygsinvesteringar i förskott. Över 10 000 enheter blir gjutning det billigare alternativet. Under det vinner CNC eller plåt.
Varför är värmehantering så viktig i designen av AI-robothus?
AI-system packar tät elektronik i trånga utrymmen. Metaller transporterar värme bra. Aluminium ligger på 120–180 W/m·K. Plast och kompositer fångar värme nära komponenter. Ett förseglat hölje förkortar komponenternas livslängd. Ventiler, värmerör och fläktar hjälper till när passiv kylning inte räcker till.
Hur påverkar produktionsvolymen valet mellan vakuumgjutning och formsprutning?
Vakuumgjutning gör ett begränsat antal kopior från en silikonform. Ledtiden är dagar. Formsprutning kräver stålverktyg och veckors ledtid. För broproduktion och marknadsvalidering ger vakuumgjutning riktiga gjutna delar utan verktygskostnaden. Robotteam använder det innan de bestämmer sig för stål.







