
En återkallelse av medicintekniska produkter. Detta är varje ingenjörs mardröm. En trasig optisk del orsakade det. Materialet klarade inte upprepade steriliseringscykler. Patienter fick komplikationer. Företaget stod inför stämningar och böter från tillsynsmyndigheter.
Denna situation händer alltför ofta i branschen. Ingenjörer måste balansera många olika behov. Optisk klarhet måste fungera bra med biokompatibilitet. Steriliseringsbeständighet är mycket viktig. Regleringshinder är stora i varje steg. Varje materialval är mycket viktigt.
Den här guiden ger en tydlig plan för framgång. Ingenjörer får praktiska steg för att välja material. Strukturen leder till en metod som du kan använda direkt. Varje avsnitt täcker viktiga behov för medicinska optiska delar. Jämförelse av material kräver noggrann dataanalys. Tillverkningsprocesser kräver noggrann uppmärksamhet. Tillverkning av medicintekniska produkter kräver exakt ingenjörskonst. Olika användningsområden kräver anpassade lösningar. Denna plan minskar projektrisken. Den snabbar upp utvecklingstiden.
Kärnkrav för medicinska optiska delar
Varje medicinsk optisk del måste uppfylla tre viktiga behov: optisk klarhet, mekanisk hållbarhet och biokompatibilitet. Dessa behov motverkar ofta varandra. Ett material som släpper igenom ljus mycket bra kan bli sprött under belastning. Ett annat material som är tåligt kan gulna efter många rengöringscykler. Ingenjörer måste tänka på dessa avvägningar från början.
Optiska prestandakriterier
Transmission, brytningsindex och dispersion
Ljusgenomsläpplighet avgör hur mycket ljus som når målvävnaden. Hög transmission är viktig för endoskop och kirurgiska lasrar där varje foton spelar roll. Brytningsindex styr hur ljus böjs när det kommer in i linsen. Dispersion påverkar hur exakta färger ser ut över det synliga spektrumet. För diagnostisk avbildning kan även små dispersionsfel sudda ut skillnaden mellan frisk och sjuk vävnad.
Applikationen ställer kraven. Ett laserleveransfönster behöver exakt brytningsindexmatchning för att undvika strålförvrängning. En avbildningslins för ett cystoskop behöver bra transmission över hela det synliga området. Ingenjörer bör skriva ner dessa optiska behov tidigt, eftersom de direkt begränsar vilka material som kan fungera.
Ytkvalitet och standarder för skrapgrävning
Ytkvalitet betyder små defekter på en optisk del. Repor är långa defekter medan digs är små gropar eller hål. Skrap-dig-specifikationen, skriven som två siffror som 60-40, anger de tillåtna gränserna för båda. Strängare standarder innebär jämnare ytor men högre tillverkningskostnader.
För medicinska optiska delar påverkar ytkvaliteten direkt patientsäkerheten. En repa på en artroskoplins sprider ljus och försämrar bilden. En repa på ett kirurgiskt laserfönster kan skapa heta punkter som skadar vävnaden. Dessa defekter blir också platser där bakterier samlas, vilket gör rengöringen svårare. Att välja realistiska skrapvärden förhindrar överdriven ingenjörskonst samtidigt som den kliniska prestandan hålls säker.
Mekanisk och miljömässig hållbarhet
Hårdhet, seghet och dimensionsstabilitet
Hårdhet motstår repor och slitage. Seghet absorberar stötar utan att spricka. Dimensionsstabilitet håller delens form konstant när temperaturen förändras. Dessa tre egenskaper stämmer sällan överens perfekt. Glas erbjuder hög hårdhet men dålig seghet. Polymerer böjer sig utan att gå sönder men repas lätt.
Tänk på en dental härdningslampledare. Den utsätts för mycket hantering, några fall och värme från LED-källan. Materialet måste hålla sin optiska axel exakt samtidigt som det klarar dagligt slitage. Ingenjörer måste anpassa mekanisk prestanda till verkliga förhållanden, inte bara ideala laboratoriemiljöer.
Kemisk och fuktbeständighet
Medicinska miljöer utsätter optiska delar för starka kemikalier. Rengöringsmedel, desinfektionsmedel och kroppsvätskor angriper alla materialytor. Fuktabsorption kan svälla en polymerlins och ändra dess brännvidd. Kemiska angrepp kan grumla ett glasfönster och minska transmissionen.
Testning bör kopiera den fullständiga kemiska exponeringen som en enhet utsätts för. Autoklavcykler blandar värme, tryck och ånga. Kemiska våtservetter tillför lösningsmedel som kan mjuka upp en polymeryta. Varje exponering visar olika sätt på vilka delar kan gå sönder, så testplanen måste matcha faktisk klinisk användning.
Biokompatibilitet och steriliseringskompatibilitet
ISO 10993 och cytotoxicitetstestning
Biokompatibilitet bekräftar att ett material inte skadar levande vävnad. ISO 10993-serien av standarder ger ramverket för testning. Cytotoxicitetstester kontrollerar om kemikalier läcker ut från materialet och dödar celler. Andra tester kontrollerar irritation, sensibilisering och systemisk toxicitet.
Dessa standarder är utgångspunkten för myndighetsgodkännande. Att klara ISO 10993 garanterar inte godkännande, men att misslyckas med det garanterar avslag. Ingenjörer bör be om biokompatibilitetsdata från materialleverantörer tidigt i urvalsprocessen. Att vänta till prototypstadiet orsakar kostsamma förseningar.
Materialrespons på steriliseringsmetoder
Steriliseringskompatibilitet avgör hur ett material överlever upprepade rengöringscykler. Autoklavering använder högtemperaturånga. Etylenoxidgas (EtO) tränger igenom förpackningen men lämnar giftiga rester. Gammastrålning kan göra vissa polymerer spröda med tiden. Varje metod belastar material på olika sätt.
Ett material kan klara de första biokompatibilitetstesterna men brytas ner efter upprepade steriliseringscykler. Valet av medicinskt klassade material måste beakta produktens hela livslängd. Testningen bör kopiera det fulla antalet steriliseringscykler som produkten kommer att genomgå. Detta valideringssteg skyddar patientsäkerheten och förhindrar dyra återkallelser.
Valet mellan optisk prestanda, mekanisk hållbarhet och steriliseringskompatibilitet definierar urvalsutmaningen. Varje krav begränsar listan över möjliga material. Nästa avsnitt jämför de viktigaste materialkategorierna med dessa behov.
Materialval för medicinska optiska delar
Att välja rätt material för medicinska optiska delar känns som att lösa ett pussel med tre rörliga bitar. Du behöver optisk klarhet, mekanisk styrka och biokompatibilitet på en och samma gång. Inget enskilt material vinner i varje kategori. Glas ger dig enastående optik men ökar vikten. Polymerer erbjuder designfrihet men repas lätt. Safir motstår nästan allt men kostar mer. Tricket är att matcha materialegenskaper till din specifika applikation utan att betala för mycket för prestanda du inte behöver.
Glas: Riktmärket för precisionsoptik
Glas är fortfarande guldstandarden när optisk prestanda är som viktigast. Dess dimensionsstabilitet under temperaturförändringar gör det idealiskt för precisionsasfärer som används i kirurgiska mikroskop och diagnostiska avbildningssystem. Smält kiseldioxid utmärker sig för sin exceptionella termiska stabilitet och bearbetbarhet. Det håller snäva toleranser genom slipnings- och poleringsprocesser, vilket innebär att din linsgeometri förblir korrekt även efter omfattande tillverkningssteg. Borosilikatglas erbjuder liknande fördelar med bättre motståndskraft mot kemiska angrepp från rengöringsmedel.
Fördelar med smält kiseldioxid och borosilikatglas
Smält kiseldioxid släpper igenom ljus över ett brett spektrum, från ultraviolett till infrarött. Detta breda spektrum gör det värdefullt för laserleveranssystem och fluorescensavbildningsverktyg. Borsilikatglas kostar mindre än smält kiseldioxid samtidigt som det ger utmärkt optisk klarhet. Båda materialen motstår fuktabsorption, så deras brytningsindex förblir stabilt i fuktiga kliniska miljöer. För tillämpningar där bildkvaliteten inte kan kompromissas ger glas förutsägbar, repeterbar prestanda.
Vikt, ömtålighet och kostnadsavvägningar
Glas har dock verkliga nackdelar. Det väger mer än polymerer, vilket är viktigt för handhållna enheter som otoskop eller bärbara diagnostiska verktyg. Glas spricker också vid stötar. En tappad endoskoplins splittras, och det innebär att enheten går sönder mitt i en procedur. Tillverkning av glasoptik kräver slipnings-, polerings- och beläggningssteg som driver upp kostnaden per del. För applikationer med låg volym och hög precision är glas klokt. För engångs- eller högvolymsenheter blir kostnaden svår att rättfärdiga.
Polymerer: Balansering av kostnad och designflexibilitet
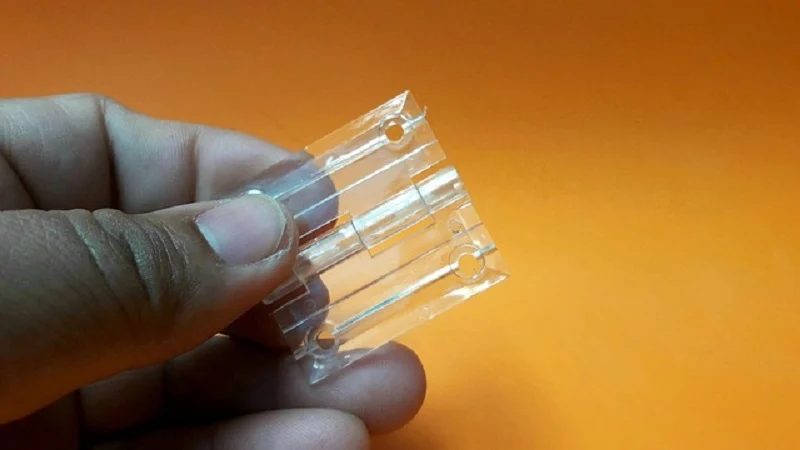
Polymerer öppnar upp designmöjligheter som glas inte kan matcha. Formsprutning låter dig skapa komplexa geometrier med integrerade monteringsfunktioner, vilket minskar monteringsstegen. Denna materialvalsväg fungerar bra för enheter som behöver lätt konstruktion och måttlig optisk prestanda. Avvägningen gäller ythårdhet och termiska gränser.
PMMA, polykarbonat och cykloolefinpolymerer
PMMA, även känt som akryl, ger imponerande klarhet för en polymer. För obelagd PMMA med en standardtjocklek på 3 mm mäts den synliga ljusgenomsläppligheten till 92 %. Den siffran närmar sig glasets prestanda vid en bråkdel av vikten. Polykarbonat erbjuder högre slagtålighet men lägre ljusgenomsläpplighet och mer färgspridning. Cyklo-olefinpolymerer skapar en balans mellan klarhet och fuktbeständighet, vilket gör dem populära för mikrofluidiska optiska sensorer.
Avvägningar mellan reptålighet och termiska gränser
Polymerer repas lättare än glas. En PMMA-linsyta kan uppvisa slitage efter upprepad rengöring med slipande våtservetter. Termiska gränser begränsar också användningen av polymerer. De flesta polymerer mjuknar långt under de temperaturer som används vid autoklavsterilisering. Detta skapar en direkt konflikt med steriliseringskompatibiliteten. Om din enhet behöver upprepade autoklavcykler kan du behöva byta till glas eller acceptera en kortare produktlivslängd. För engångsenheter som steriliserats med etylenoxid fungerar polymerer bra.
Avancerade material: Safir och keramik
När standardmaterial inte klarar av jobbet, griper avancerade material in. Safir erbjuder extrem hårdhet som skyddar ytans integritet i krävande miljöer. Keramik ger liknande fördelar för specifika tillämpningar som kirurgiska skärfönster eller implanterbara sensorer.
Exceptionell hårdhet för applikationer med högt slitage
Safir är näst efter diamant i hårdhet (Mohs 9), vilket gör den extremt motståndskraftig mot repor och nötning. Denna hållbarhetsfördel jämfört med glas är avgörande för medicinska optiska tillämpningar där ytintegriteten måste bibehållas.
| Material | Mohs hårdhet | Implikationer för medicinsk optik |
| Safir | 9 | Praktiskt taget repfri av sand, skräp eller felaktig hantering |
| Glas | ≤ 7 | Mer mottaglig för repor och ytskador |
Denna hårdhet leder direkt till längre livslängd för apparaten. Ett safirglasfönster i en tandläkarlampa överlever åratal av kontakt med verktyg och tänder. Samma glasfönster skulle visa synliga repor inom några månader.
När man ska välja safir framför glas eller polymer
Safir är ett bra val när ytskador orsakar funktionsfel. Tänk dig en artroskoplins som skrapar mot ben under operation. En repa på linsen sprider ljus och försämrar bilden. Safir förhindrar detta feltillstånd helt och hållet. Kostnadspremien är betydande. Men för kirurgiska instrument av högt värde som måste hålla hundratals gånger betalar sig safir. För engångsprodukter eller tillämpningar med minimal slitagerisk är glas eller polymer fortfarande det smartare valet.
Materialvalsprocessen handlar i slutändan om att förstå din enhets verkliga förhållanden. En tillverkare som NOBLE, med erfarenhet av glas, polymerer och avancerade material, kan hjälpa dig att utvärdera dessa avvägningar tidigt. Deras ingenjörsteam arbetar dagligen med medicinska material och förstår hur steriliseringsmetoder påverkar långsiktig funktionalitet. Att samarbeta med experter som känner till både materialegenskaper och tillverkningsprocesser minskar risken för kostsamma omkonstruktioner senare.
Tillverkningsprocesser för medicinska optiska delar
Om du inte kan tillverka delen rätt spelar det bästa materialvalet ingen roll. Tillverkningsprocesser förvandlar din design till en riktig produkt. Varje process har styrkor och begränsningar för olika material. Den process du väljer påverkar kostnad, kvalitet och hastighet till marknaden.
Precision CNC-slipning, Polering och Diamantsvarvning
Glas och keramik behöver speciell bearbetning för att uppnå optisk kvalitet. Man kan inte skära dem som metall. Processen börjar med slipning för att forma detaljen. Sedan jämnar poleringen ut ytan till optiska standarder. Diamantsvarvning erbjuder en annan väg för vissa material.
Uppnå snäva toleranser och ytfinisher
Precisionsslipning ger dig noggrann kontroll över detaljernas dimensioner. Tabellen nedan visar vad du kan förvänta dig.
| Toleransparameter | Typiskt precisionsområde | Ultraprecisionssortiment |
| Diameter | ±2–5 mikron | ±0.5 mikron |
| Tjocklek | ±5–10 mikron | ±1–2 mikron |
| Krökningsradie | 0.1–0.5 % av nominellt värde | Stramare för interferometrisk användning |
| Asfärisk form (PV) | 0.5–2 mikron (gjuten) | 0.1–0.5 mikron (malen) |
| Centrering/justering | 1–5 bågminuter | <30 bågsekunder |
Dessa siffror är viktiga för tillverkning av medicintekniska produkter. En lins som avviker från specifikationerna med några mikrometer kan göra bilden suddig eller felrikta en laserstråle. Med Strasbaughs slip- och poleringsmaskiner kan toleranser hållas på ±0.002 tum för delar upp till 36 tum breda.
Diamantsvarvning höjer ytkvaliteten ytterligare.
Den uppnåeliga ytjämnheten ligger vanligtvis i intervallet Ra < 5–10 nm. Detta beror på flera faktorer: hur väl materialet kan bearbetas, verktygsradie och slitage, matningshastighet och skärdjup samt maskindynamik och miljökontroll.
Det är tillräckligt smidigt för de flesta medicinska optiska användningsområden.
Metrologinens roll i kvalitetssäkring
Du kan inte lita på det du inte kan mäta. Mätverktyg kontrollerar att din del uppfyller specifikationerna. Interferometrar kontrollerar ytformen. Profilometrar mäter ojämnheter. CMM:er bekräftar dimensioner. Denna kontroll är ett måste för medicinska delar. Tillsynsmyndigheter vill ha bevis på att dina processer och materialval ger konsekventa resultat.
Formsprutning för polymeroptik
Polymerer möjliggör produktion i hög volym till lägre kostnad per del. Formsprutning är den huvudsakliga processen för optiska plastdelar. Men du måste designa delen med gjutning i åtanke.
Design för formbarhet: Portar, väggar och dragvinklar
Formens design och materialval avgör om din del blir rätt. Placeringen av porten styr hur plasten flödar in i hålrummet. Placera porten på fel plats och du får svetslinjer som sprider ljus. Väggtjockleken måste vara jämn. Tjocka sektioner svalnar långsammare och orsakar sjunkmärken. Dragvinklar gör att delen lämnar formen utan att fastna.
För optiska delar spelar dessa detaljer ännu större roll. En liten flödeslinje blir en synlig defekt på en linsyta. Ingenjörer som känner till både material och tillverkningsprocesser kan designa delar som formas väl första gången.
Balansera verktygskostnader med produktionsvolym
Verktygskostnaden är en viktig beslutspunkt. Tabellen nedan jämför aluminium- och stålalternativ.
| Kostnadsmått | Aluminiumverktyg | Stålverktyg |
| Kostnadsintervall för verktyg i förskott | $ 2,000 - $ 100,000 | $ 10,000 - $ 100,000 + |
| Typisk kostnad för formar med låg till medelstor volym | $ 2,000 - $ 10,000 | Ej specificerad (högre än aluminium) |
| Kostnad per del vid låg volym | Lägre, eftersom verktygskostnaderna fördelas över färre delar | Högre verktygskostnader dominerar |
| Kostnad per del vid hög volym | Ökar på grund av verktygsslitage | Mycket låg, amorteras över stora mängder |
| Mögellivslängd (antal skott) | 10 000–100 000 (beroende på legering) | 200 000 – 1 000 000+ (beroende på betyg) |
Aluminiumverktyg fungerar bra för små serier och prototypframställning. Stålverktyg kostar mer i början men håller mycket längre. För storskalig produktion lönar sig stål vanligtvis. Valet beror på din förväntade volym och produktens livslängd.
CNC-bearbetning och 3D Utskrifter för prototypframställning
Innan du köper dyra verktyg behöver du testa din design. CNC-bearbetning och 3D-utskrift låter dig göra ändringar snabbt.
Snabb iteration för designvalidering
CNC-bearbetning skär delar från massivt material. Det fungerar för både metaller och plaster. Du får prototyper som matchar de slutliga materialegenskaperna. 3D-utskrift bygger delar lager för lager. Den hanterar komplexa former som bearbetningen inte kan nå. Båda metoderna låter dig testa form, passform och funktion före produktion.
För tillverkning av medicintekniska produkter är snabba förändringar avgörande. Du kan upptäcka ett optiskt problem under testning. Med CNC- eller 3D-utskrift kan du ändra designen och få en ny del på några dagar. Den hastigheten sparar månader av utvecklingstid.
Övergång från prototyp till produktion
Det är i steget från prototyp till produktion som många projekt misslyckas. En del som fungerar bra som en 3D-utskrift kanske inte gjuts bra med samma material. En CNC-prototyp kan behöva en annan ytfinish än en gjuten del. Ingenjörer måste planera för produktion från början.
NOBLE erbjuder fullständiga tillverkningsmöjligheter för alla dessa processer. Deras team hanterar precisionsslipning och polering av glasoptik. De utför formsprutning av polymerdelar. De utför CNC-bearbetning av prototyper och små serier. Att arbeta med en partner som känner till både material och processalternativ gör övergången smidigare. De kan upptäcka eventuella problem innan du köper verktyg.
Rätt process beror på dina material-, volym- och kvalitetsbehov. Att matcha processen med produkten är det sista steget i att förverkliga din optiska del.
En urvalsmetodik för utveckling av medicintekniska produkter
En tydlig plan förvandlar svåra val till enkla steg. Den här metoden använder tre enkla steg. Varje steg bygger på det förra. Att följa denna väg minskar risken och sparar tid.
Steg 1: Definiera applikation och prioritera behov
Skapa en kravchecklista
Börja med att lista allt din enhet måste göra. Den här listan blir din guide. Processen följer fem steg som går från stora idéer till exakta specifikationer.
Steg 1: Användarbehov — Fråga de personer som kommer att använda din enhet. Kirurger, sjuksköterskor och patienter delar alla med sig av användbar feedback. Skriv deras ord i enkla, tydliga meningar. Varje mening fångar ett specifikt behov.
Steg 2: Designinput — Omvandla dessa användarbehov till mätbara mål. Täck funktionella behov som inställningar och kompatibilitet. Lägg till prestandamål och säkerhetsgränser. Gör en första riskkontroll med ISO 14971. Ta reda på vilka regler som gäller för din enhet.
Steg 3: Designprocessen — Använd dessa mål som vägledning för ditt arbete. Denna bas förhindrar omarbetning senare. Det håller hela teamet fokuserat på det som räknas.
Steg 4: Designresultat — Skapa produktionsspecifikationer och kontroller av godkänd/icke godkänd. Inför riskkontroller för tillverkning av produkten. Skriv ner allting fullständigt.
Steg 5: Medicinteknisk produkt — Bygg och testa din produkt. Kontrollera den mot användarnas behov från steg 1.
Den här listmetoden fungerar eftersom den tvingar fram tydligt tänkande tidigt. Du kan inte hoppa över steg utan att betala för det senare.
Identifiera parametrar av avgörande betydelse för kvalitet (CTQ)
Alla behov väger inte lika tungt. Vissa påverkar patientsäkerheten direkt. Andra är bara bra att ha. CTQ-parametrar är de som avgör om din enhet är framgångsrik eller inte.
För medicinska optiska delar inkluderar CTQ:er ofta transmissionsprocent, ytkvalitet och steriliseringskompatibilitet. En lins som uppfyller transmissionskraven kan sluta fungera efter upprepade steriliseringscykler, vilket skulle vara ett CTQ-fel. Skriv ner vilka parametrar som är verkligt kritiska. Detta val vägleder ditt materialval senare.
Steg 2: Lista över material och processer
Bygga en beslutsmatris med viktade kriterier
En beslutsmatris omvandlar personliga bedömningar till tydliga poäng. Lista dina kandidatmaterial högst upp. Lista dina kriterier längre ner. Ge varje kriterium en viktning baserat på vikt.
Till exempel kan biokompatibilitet och optisk klarhet vägas tyngre än kostnad och tillverkningsvänlighet, beroende på tillämpningen. Poängsätt varje material mot varje kriterium. Multiplicera poängen med vikter. Addera dem. Den högsta totalsumman vinner.
Denna matris tvingar dig att tydliggöra avvägningar. Du kan inte dölja det faktum att safir kostar mer än glas. Matrisen visar dig om den kostnaden köper tillräckligt med prestanda för att spela någon roll.
Utvärdering av kostnad, prestanda och risk
Materialval måste beakta optisk prestanda, spänningskänslighet, fuktupptag, kemisk resistens och steriliseringskompatibilitet. Dessa faktorer drar ofta i olika riktningar. Gör dessa avvägningar tydliga tidigt, innan regler och verktygsval låser in din risk.
Testa dina material-, beläggnings- och geometrival i verkliga steriliseringsmiljöer. Kompatibilitet bör byggas in, inte testas i slutändan. Skilj också åt det som verkligen är viktigt optiskt från det som bara är kosmetiskt. Team byter ibland verklig optisk prestanda mot utseende utan att vara medvetna om det.
Ur ett praktiskt perspektiv kan medicinsk optik av högre kvalitet kosta mer i början. Men deras långsiktiga värde överträffar ofta billigare alternativ. Längre livslängd, färre utbyten och lägre underhåll blir allt dyrare. Platser som investerar i hållbara optiska system har färre stopp och bättre resursutnyttjande. Under utrustningens livslängd skapar stabil prestanda verkliga besparingar.
Steg 3: Prototyp, test och iteration
Validering mot ISO- och FDA-standarder
Prototypframställning är där teori möter verklighet. Bygg din del med hjälp av det valda materialet och tillverkningsprocessen. Testa den sedan mot standarderna du hittade i steg 1.
För reglerade användningsområden innebär omdesign av optik att man uppfyller strikta regler. Viktiga delar inkluderar riskkontroller för materialbyten och beläggningsuppdateringar. Du behöver fullständiga register och spårning från råmaterial till färdig del. Valideringstestning omfattar optiska prestanda, miljöbelastning och biokompatibilitetskontroller i linje med ISO-standarder. Att uppfylla dessa behov tidigt undviker kostsamma förseningar.
Era tekniska dokument bör innehålla systemritningar, scheman och materiallistor. Testrapporter styrker säkerhet och prestanda. Er riskhanteringsfil följer ISO 14971. Programvarudokument följer ISO 62304 om er enhet inkluderar programvara. Användbarhetsdokument följer IEC 60601-1-6. Märkningsetiketter och användarhandböcker kompletterar paketet.
Förfina designen baserat på testresultat
Testresultaten blir sällan perfekta på första försöket. Det är normalt. Nyckeln är att justera snabbt. Ändra en variabel i taget. Testa igen. Jämför resultaten. Upprepa tills din del uppfyller alla CTQ.
Det är i denna justeringsslinga som skickliga tillverkningspartners tjänar sin slant. En partner som känner till både material och tillverkningsprocesser kan upptäcka problem innan du slösar tid och pengar. De vet hur ett material fungerar under olika processförhållanden. De kan föreslå förändringar som håller dig på rätt spår.
Den här metoden fungerar bäst när du samarbetar med en tillverkare som har helhetskoll på konstruktionen. NOBLE har bred kompetens inom metall- och plastbearbetning. Deras team känner till medicinska material och de tillverkningsprocesser som formar dem. Från design för tillverkningsbarhet till slutmontering stödjer de din medicintekniska utveckling från koncept till lansering. Deras skicklighet inom materialegenskaper och processval underlättar hela processen för medicinska optiska delar.
Samarbetar med NOBLE för Tillverkning av medicinska optiska delar

NOBLE är redo att vara din fullservicepartner inom tillverkning. Företaget arbetar med både metall och plast. Deras team hanterar varje steg från första design till slutmontering. Det betyder att du inte behöver hantera många olika leverantörer. En partner tar hand om hela ditt projekt.
Omfattande kapacitet inom metall- och plastbearbetning
Från design för tillverkningsbarhet (DFM) till slutmontering
Design för tillverkningsbarhet sparar riktiga pengar. En medicinteknisk startup minskade kostnaderna avsevärt med hjälp av DFM-idéer. NOBLE använder detta tänkande från början. Deras ingenjörer gör designen enklare, använder färre delar och kombinerar komponenter. Färre delar innebär färre steg för att sätta ihop saker. Mindre komplexitet innebär mindre avfall. Att välja rätt material minskar också avfallet under produktionen.
DFM upptäcker även riskfyllda monteringssteg tidigt. Mekaniska uppriktningar i flera steg och manuella omarbetningsslingor tas bort från din process. Teamet kontrollerar fixturer och repeterbara operationer innan du köper verktyg. Detta tidiga arbete minskar defekter och förkortar cykeltiderna. Din produktionslinje löper smidigare från början.
Expertis inom flera materialkategorier
NOBLE arbetar med glas, polymerer och avancerade material. Deras team vet hur varje material fungerar under olika processförhållanden. De förstår att medicinskt klassade material behöver särskild omsorg. Denna kunskap hjälper dig att undvika dyra misstag vid materialval. Deras förståelse för materialegenskaper vägleder varje förslag.
Företaget kombinerar ingenjörskonst, automation och efterformningskompetens. De tillverkar högkvalitativa och kostnadseffektiva delar för många olika användningsområden. Oavsett om du behöver precisionsslipad glasoptik eller formsprutade polymerlinser för medicinska optiska delar, har NOBLE erfarenheten.
Certifieringar och Kvalitetssäkring
Engagemang för kvalitetsledningsstandarder
Certifieringar visar en tillverkares kvalitetslöfte. NOBLE innehar relevanta kvalitetsledningscertifieringar för tillverkning av medicintekniska produkter. Dessa certifieringar kräver skriftliga procedurer, designkontroller och riskhantering genom hela produktionen. De kräver spårning i varje steg, med enhetsmasterregister, enhetshistorikregister och designhistorikfiler som hålls aktuella. Reklamationshantering följer strikta regler och CAPA-standarder uppfyller myndighetskrav. Dessa system skyddar ditt projekt.
Säkerställa att din enhet är beredskapsmässigt korrekt
Regelberedskap innebär att din enhet klarar granskningar utan överraskningar. NOBLEs kvalitetssystem uppfyller FDA:s förväntningar. Deras inköpskontroller inkluderar skriftliga rutiner för leveranskedjehantering. Leverantörskontroller och granskningar säkerställer att inkommande material är konsekventa.
Teamet fokuserar på kvalitet uppströms för att minska problem senare. De granskar regelbundet design, utbildning och kvalitetssäkring. Denna aktiva strategi innebär färre överraskningar under FDA-inspektioner. Din väg till marknaden förblir tydlig.
En enda källa för ditt projekts framgång
Effektivisera leveranskedjan och minska risken
En partner från en enda källa slipper koordineringsproblem. Ni slipper byta till en ny leverantör när ni skalar upp. NOBLE hanterar manuell montering för behov med låg volym och helautomatiserad montering för hög volym. Deras robotintegration minskar arbetskostnaderna och eliminerar mänskliga hanteringsfel.
Inline-inspektion och funktionstestning är standard. Snabb läckagedetektering upptäcker defekter tidigt. Expertis inom leveranskedjan tillämpas under designfasen, vilket undviker högriskkomponenter och säkerställer stabila inköp. Denna metod snabbar upp produktutvecklingen från koncept till verklighet.
Samarbetspartnerskap från koncept till kommersialisering
Partnerskap driver nya idéer. NOBLE delar ny teknik och egenutvecklad forskning med ditt team. Snabbare iterationer skapar banbrytande enheter som väl möter marknadens behov. Deras regulatoriska kunskaper inom FDA- och CE-märkning gör godkännanden smidigare.
Lokala insikter hjälper dig att hantera komplexa regler och kulturella skillnader. Gemensam expertis minskar risker och snabbar upp leveranstiden. Från koncept till kommersialisering går NOBLE vid din sida. Deras djupa förståelse för optik och tillverkning säkerställer konsekvent produktion och hög avkastning i massproduktion. De tänker på steriliseringskompatibilitet och biokompatibilitet för varje material de föreslår.
Urvalsmetoden som beskrivits tidigare fungerar bäst med en partner som känner till både material och processer. NOBLE bidrar med den kunskapen till varje projekt. Deras team hjälper dig att bedöma avvägningar tidigt, vilket minskar risken för kostsamma omkonstruktioner. Kontakta NOBLEs ingenjörsteam för att diskutera dina specifika behov av medicinska optiska komponenter.
Materialval för medicinska optiska delar är ett stort beslut. Det berör många områden. Du måste balansera optisk prestanda, biokompatibilitet, tillverkningsbarhet och myndighetskrav.
Den strukturerade metoden vi beskrivit hjälper dig att göra detta. Den minskar risken och snabbar upp utvecklingen.
NOBLE är den perfekta partnern för att genomföra denna metod. Vi erbjuder en sömlös övergång från design till produktion. Vårt team kan material och processer utan och innan. Vi hanterar tillverkning av medicintekniska produkter med omsorg. Vi arbetar med olika material för olika tillämpningar. Vi fokuserar på patientsäkerhet och steriliseringskompatibilitet.
Låt oss prata om ditt projekt. Kontakta NOBLEs ingenjörsteam idag. Vi hjälper dig att välja rätt material för dina specifika behov.
Vanliga frågor om Medicinska optiska delar
Vad är viktigast när man väljer material för medicinska optiska delar?
Det finns ingen enskild vinnare. Du måste balansera optisk klarhet, mekanisk styrka och biokompatibilitet. Rätt avvägning beror på din steriliseringsmetod och enhetens livslängd. Låt din tillämpning vägleda valet.
Hur vet jag om ett material klarar biokompatibilitetstester?
Be din leverantör om ISO 10993-data. Denna standard täcker cytotoxicitet och andra säkerhetskontroller. Skaffa den informationen tidigt i din urvalsprocess. Att vänta till prototypstadiet leder till kostsamma förseningar.
Vad betyder skrapnummer som 60-40?
Det första numret begränsar repbredden. Det andra numret begränsar grävningsdiametern. Snävare siffror som 40-20 innebär jämnare ytor. De innebär också högre tillverkningskostnader. Välj en realistisk specifikation som matchar dina kliniska behov.
Kan jag använda polymer istället för glas för medicinska optiska delar?
Ja, polymerer som PMMA erbjuder god klarhet till lägre vikt och kostnad. Men de repas lättare och kanske inte klarar autoklavtemperaturer. För engångsprodukter som steriliserats med etylenoxid fungerar polymerer bra. För återanvändbara verktyg håller glas ofta längre.
När ska jag välja safir framför glas?
Safir (Mohs 9) motstår repor mycket bättre än glas (Mohs ≤7). Det är lämpligt för slitstarka delar som artroskoplinser. Kostnaden är högre. För engångsinstrument fungerar glas eller polymer vanligtvis bra.
Vilken tillverkningsprocess fungerar bäst för min del?
Det beror på ditt material och din volym. Precisionsslipning passar glasprototyper. Formsprutning hanterar polymerdelar i hög volym. Många projekt kombinerar processer. En partner som kan båda kan hjälpa dig att fatta ett tidigt beslut.
Vilka certifieringar bör min leverantör av medicinska optiska delar ha?
Leta efter relevanta kvalitetscertifieringar för medicintekniska produkter. Dessa certifieringar visar att leverantören följer strikta rutiner för design, produktion och riskhantering.







