
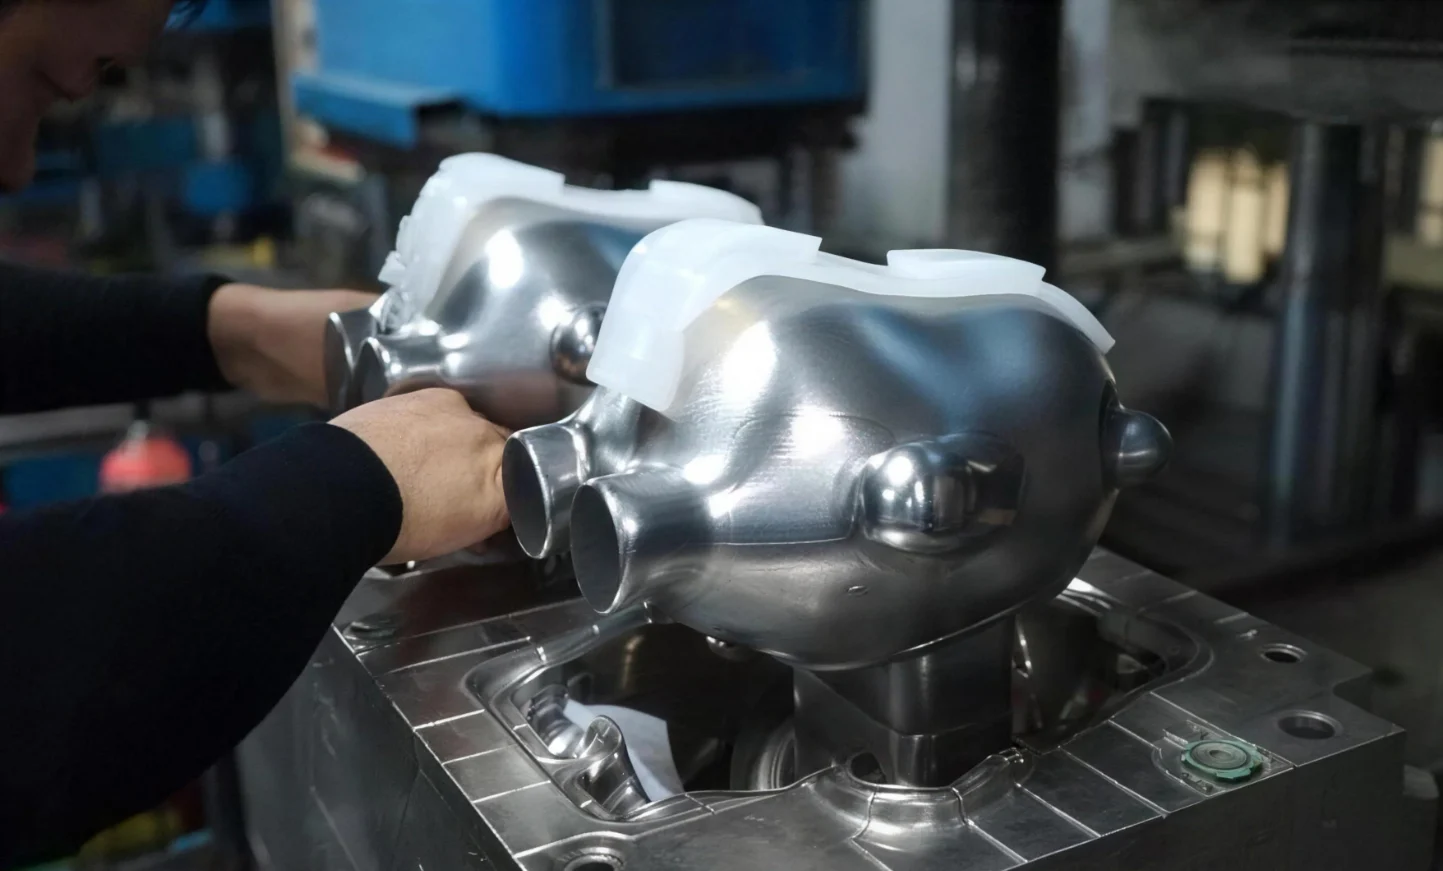
 Beskrivning
Design av gjutstruktur är en balansgång. Du behöver att detaljen fungerar. Men du måste också faktiskt tillverka den utan att skrota hälften av din produktion.
Följande 30 nyckelpunkter skär igenom teorin. De är praktiska. De är organiserade efter vad som är viktigt på fabriksgolvet. För det första, kan man gjuta det överhuvudtaget? Det är processens genomförbarhet. För det andra, kommer det att hålla måttet? Det är strukturell integritet. För det tredje, hur hanterar man de inre utrymmena? Det är kavitets- och kärndesign. Slutligen, hur gör man det billigare och mer tillförlitligt? Det är förstärkning och förenkling.
Varje punkt tar upp ett verkligt problem. Använd dem tillsammans.
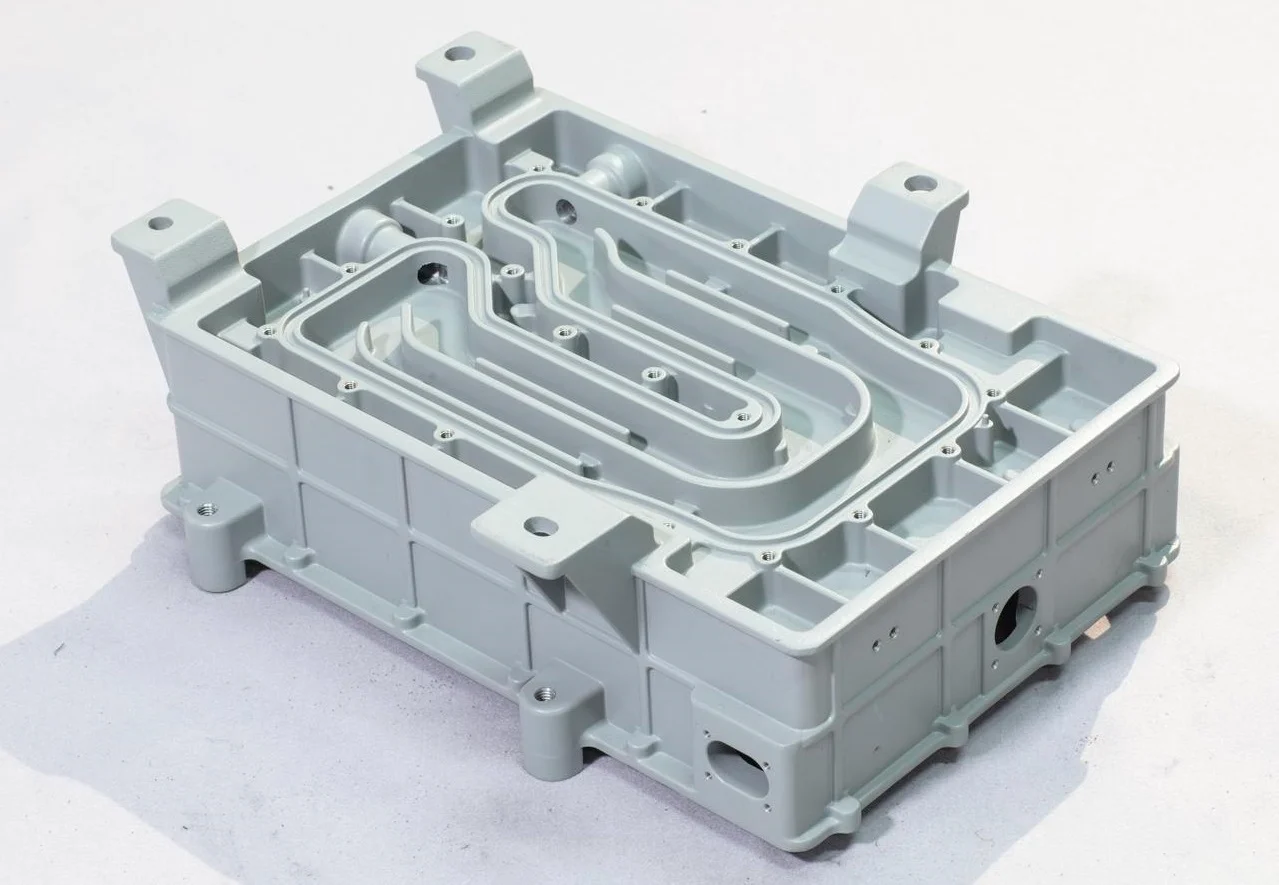
Vad är gjutning och varför är gjutstrukturdesign viktig?
Vad är Gjutning?
Operatören häller smält metall eller plast i formen. När den svalnar och hårdnar kan de dra ut delarna.
Varför är gjutstrukturdesign viktig?
En välkonstruerad gjutstruktur kommer ut ur formen ren. Den har några defekter. Verktygen är okomplicerade. Fabriksdriven produktion utan ständiga stopp.
Men en dålig konstruktion? Det uppstår krymphåligheter inuti de tjocka sektionerna. Gasporositet nära ytan. Sand fastnar där man inte kan nå. Delen vrids när den svalnar. Den spricker under utskakningen.
Kostnadspåverkan av att ignorera gjutningsdesignregler
Priset betalas flera gånger.
Först behöver formen omarbetas. Det kostar tid och pengar. Sedan körs produktionen. Skrotningsnivåerna förblir höga. Delar går förlorade. Tidsplanerna halkar.
Efterbearbetning läggs till för att åtgärda det som gjutgodset inte kunde leverera. Kostnaden per detalj stiger.
I värsta fall? Delen går sönder under service. Resultatet blir ett fel på fältet. Återkallelse. Stämning.
Kärnmålet med gjutkonstruktionsdesign
Tre saker balanseras i den första skissen. Funktion. Styrka. Tillverkningsbarhet.
Den perfekta formen bör inte designas först och sedan kontrolleras för gjutbarhet. Reglerna kommer först. Designen fungerar inom dem.
Målet är ett gjutgods som är tillräckligt starkt, tillräckligt lätt, lätt att forma, enkelt att sätta kärnor i och snabbt att rengöra. Alla fem måste uppfyllas. Det är en bra gjutstrukturdesign.

Genomförbarhetsdesign — Göra gjutgods tillverkningsbara och enkla att urforma
1. Principer för delningsklyftdesign
Håll skiljelinjen enkel. En rak linje är bättre än tre sicksackmönster. Varje extra linje är en punkt där saker går fel.
Här är ett praktiskt problem. Formhalvorna är aldrig perfekt i linje. Det finns alltid en liten avvikelse. Den avvikelsen visar sig från din sida som en ful ås eller ett steg. Du kan inte bearbeta bort allt. Så undvik att placera delningslinjer på synliga, kosmetiska ytor från början. Bra gjutstrukturdesign behandlar delningslinjer som funktionella beslut, inte eftertanke.
2. Ytgeometri och formsläppning
Se upp för konkava ytor. Dessa är inåtgående kurvor. De fungerar som mekaniska lås. Den stelnade metallen eller plasten kan inte fysiskt dras ut ur formen utan att rivas sönder. En grundläggande regel för gjutstrukturdesign är att varje yta antingen måste vara vänd i dragriktningen eller ha tillräckligt med drag för att släppa.
Samla upphöjda utsprång. Sätt ihop dem till en enda, tjockare del istället för att sprida ut små utsprång överallt. Detta förenklar hela gjutstrukturens design.
Stora gjutgods är ett specialfall. Små utskjutande detaljer på utsidan – små ribbor, knoppar, logotyper – är problem. De bryts av vid urformning eller gör att delen fastnar. Om gjutgodset är stort, håll de yttre ytorna rena.

Strukturell integritet — Kontrollera väggtjocklek och förebygga defekter
En del som ser bra ut när den kommer ut ur formen men spricker tre veckor senare är ett misslyckande. Gjutstrukturens design måste ta hänsyn till vad som händer efter att metallen fryser.
3. Jämn väggtjocklek
Tjocka sektioner svalnar långsamt. Tunna sektioner svalnar snabbt. Den skillnaden skapar inre spänningar. Lösningen är tråkig men effektiv: håll väggarna lika tjocka överallt.
Hur ökar man styrkan utan att göra en sektion tjockare? Använd förstärkningsribbor. De ökar styvheten utan att skapa en massiv het punkt.
Här är en specifik regel. Innerväggar bör vara tunnare än ytterväggar, som bara är till för avskiljning eller stöd.
4. Gör övergångar gradvisa
Gå inte från en tjock vägg till en tunn vägg i ett enda skarpt fall. Det hörnet blir en spänningshöjare. Det kommer att spricka.
Avsmalna istället ändringen. Använd en radie vid korsningen. Sprid övergången över avståndet.
Undvik spetsiga vinklar vid skärningspunkten mellan två väggar. Det vassa inre hörnet är en spricka som väntar på att dyka upp. Att lägga till rundade hörn är det rätta svaret.
5. Undvik processinducerade defekter
Här är tre specifika former att undvika.
- Stora, tunna, horisontella ytor. Det här är problem. När man gjuter flyter gas och lös sand upp och fastnar under det platta taket. Det slutar med porositet eller sandinneslutningar direkt på ytan.
- Former som låser kvarvarande spänning. När delen svalnar vill den krympa. Om geometrin förhindrar den krympningen – som en solid ring eller en helt sluten låda – byggs spänningen upp internt.
- Kontrollera fri krympning. Gjutgodset måste kunna dras inåt när det stelnar utan att träffa en stel del. Om det inte kan röra sig kommer det att spricka. Det är en viktig lärdom i design av gjutgodsstrukturer. Designa för krympning först, lägg sedan till funktionen.

Kärn- och kavitetsdesign — Förenklar kärntillverkning och underlättar sandborttagning
6. Bli av med kärnor eller gör dem enkla
Ställ en fråga tidigt. Behöver du verkligen det där inre hålrummet? Kan du ändra delens funktion för att undvika det?
Om du måste ha en öppning, utforma den som ett genomgående hål. Ett hål som går hela vägen igenom är lättare att kärna än ett bottenhål som slutar inuti väggen. Kärnan för ett genomgående hål har två stöd. Kärnan för ett bottenhål har ett. Det enda stödet är en svag punkt.
Här är det praktiska målet. Gör den inre kavitetens geometri lika enkel som den yttre formen. Komplexa inre delar innebär komplexa kärnor. Komplexa kärnor innebär högre skrotnivåer.
7. Kärnans bearbetningsbarhet
Tänk på hur kärnan kommer ut. Inte bara hur den går in.
Undvik eller minimera chaplets. Dessa är små metallstöd som håller kärnan på plats. Problemet? De smälter in i den omgivande metallen. Nu har du en främmande inneslutning med andra egenskaper. Det är en potentiell sprickstartpunkt.
Konstruera kärnan så att den är stabil under gjutningen. En vinglig kärna producerar en vinglig hålighet. Det är inte exakt. Det är skrot.
8. Få ut sanden
Efter gjutning måste man ta bort kärnsanden. Detta är inte trivialt. Komplexa interna passager fångar sand. Operatörerna spenderar timmar med att skaka, hamra och spola.
Utformad för enkel sandborttagning. Stora öppningar underlättar. Raka passager underlättar. Undvik återvändsgränder där sand kan gömma sig.
Här är en praktisk funktion. Lägg till utsprång runt hålen. Dessa är upphöjda dynor. De förstärker området runt öppningen. De ger dig också en ren, plan positioneringsyta för efterföljande bearbetning. En liten utsprång löser två problem samtidigt. Det är en effektiv gjutstrukturdesign.
Kärnregeln är enkel. Varje kärna tillför kostnad, risk och arbete. Eliminera det. Om du inte kan, förenkla det. Om du inte kan förenkla det, designa för enkel sandborttagning. Ignorera inte detta steg.
Ribbor och övergripande optimering — Effektiva lastvägar och designförenkling
9. Lägg revbenen där de fungerar
Sprid inte ut revbenen slumpmässigt. Tänk på lasten. Från vilken riktning kommer kraften? Revbenet måste vara i linje med den vägen. Ett revben placerat vinkelrätt mot lasten gör nästan ingenting.
Varje revben ska förtjäna sin plats. Ställ frågan: Ger detta revben faktiskt stabilitet? Eller är det bara extra vikt och en potentiell krymppunkt?
Här är testet. Ta bort ribban i ditt sinne. Fungerar delen fortfarande? Om ja, ta bort ribban. Om delen går sönder, behåll den. Men placera den exakt.

10. Förenkla hela formen
Bryt ner stora, komplexa element i enklare block. En gjutning med tio enkla former är lättare att göra än en gjutning med en invecklad form.
Var uppmärksam på lastbanorna. Kraften går in i detaljen vid en punkt. Den färdas genom konstruktionen. Den finns vid en annan punkt. Dina ribbor och stöd ska följa exakt den linjen. Varje avvikelse skapar böjspänningar som gjutgodset inte var konstruerat för.
Stödpunkter spelar roll. Var fästs detta gjutgods mot något annat? Dessa platser är spänningskoncentrationer. Lägg till massa där. Lägg till ribbor där. Lämna dem inte tunna.
Eliminera onödiga avrundningar. Ja, avrundningar minskar spänningskoncentrationer vid skarpa hörn. Men en avrundning ökar också bearbetningstid om ytan behöver efterbearbetning. Och en överdimensionerad avrundning kan skapa en lokal tjock sektion som krymper och bildar ett hålrum. Använd avrundningar där det behövs. Utelämna dem där de orsakar skada.
Målet med gjutkonstruktionsdesign är inte maximal komplexitet. Det är tillräcklig styrka med minimala problem.
Slutsats
Du har gått igenom kategorierna. Nu kommer processens genomförbarhet först. Om du inte kan ta ur formen spelar inget annat någon roll. Det är grunden. Gör du fel, så stannar projektet innan det har börjat.
Kontroll av väggtjockleken är nästa steg. Det förhindrar vanliga defekter – sprickor, hålrum, skevhet. En del med ojämna väggar är en del som kommer att gå sönder. Du kan inte inspektera dig för att komma ur det problemet.
Kärndesignen sätter komplexitetstaket. Varje kärna ökar kostnaderna och riskerna. Att förenkla kärnor är inte ett estetiskt val. Det är ett ekonomiskt val.
Ribbor och lastbanor ger dig förhållandet mellan hållfasthet och vikt. Bra placering gör detaljen stark. Dålig placering gör den tung och ändå svag.
Gå och applicera det nu!

Lär dig mer om NOBLEs gjutningstillverkning
Vi är en specialiserad verkstad som fokuserar på två saker: CNC-bearbetning och formsprutning. Det är vad vi gör. Det är allt vi gör.
Kärntillverkningskapacitet
Vi skär i metall och plast. CNC-fräsning , CNC-svarvning , 5-axlig bearbetning . Komplicerade former är inga problem. Snäva toleranser är rutin.
Vi gjuter även. Formsprutning av plastdetaljer, inklusive specialkomponenter. Prototyper eller hela serier. Samma maskiner. Samma kvalitetsstandarder. Inga genvägar.
Kvalitetscertifieringar
Certifieringar är inte väggdekorationer.
ISO 9001:2015: Det betyder att vi har ett fungerande kvalitetsledningssystem. Konsekventa processer. Dokumenterad kontroll. Du får samma del varje gång.
ISO 13485:2016: Detta gäller för medicintekniska produkter. Striktare spårbarhet. Striktare dokumentation. Vi uppfyller standarden eftersom våra kunder kräver det.
Värde proposition
Tillförlitlig processkontroll. Fullständig spårbarhet på kritiska delar. Kundfokuserad service innebär att vi svarar på dina frågor innan du behöver fråga.
FAQ
Varför skiljer sig gjutstrukturdesign från maskinbearbetade delar?
Maskinbearbetning börjar med ett massivt block. Du sågar bort det du inte behöver. Blocket finns redan där. Gjutning är motsatsen. Du börjar med ingenting. Du häller material i ett tomrum. Det materialet måste flyta, fyllas och sedan stelna utan att spricka.
Gjutning kräver att du tänker på formfyllning. På stelning. På krympning. Maskinbearbetning bryr sig inte om något av det. En maskinist behöver bara att materialet är tillräckligt stort.
Vilket är det vanligaste misstaget vid gjutdesign?
Ojämn väggtjocklek. Helt klart. Det skapar heta punkter. Det orsakar krymphåligheter. Det vrider detaljen när den svalnar. Konstruktörer som kommer från maskinbearbetning glömmer detta eftersom en maskinbearbetad detalj kan ha vilken tjockleksvariation som helst. Ett gjutgods kan inte.
Det andra misstaget är att ignorera urformningsbarheten. Komplexa kärnor. Dolda underskärningar. Funktioner som låser detaljen i verktyget. Du kan bearbeta dessa funktioner senare. Du kan inte gjuta dem utan ett sätt att dra ut kärnan.
Kan NOBLE hjälpa mig att optimera min gjutningsdesign för tillverkningsbarhet?
Ja. Det är poängen med vår granskningsprocess.
Vi tittar på din design tidigt. Innan du skär stål eller beställer verktyg. Vi hittar problemen: ojämna väggar, dåliga dragvinklar och omöjliga kärnor. Sedan berättar vi hur du åtgärdar dem. Enklare verktyg. Färre defekter. Lägre kostnad.
Det är värdet av att ta in en tillverkare tidigt.
Gäller denna guide både metall- och plastgjutgods (formsprutning)?
De flesta principerna gäller för båda. Metallgjutning och formsprutning av plast är olika processer. Materialen beter sig olika. Temperaturerna är olika.
Men kärnkoncepten är desamma. Jämn väggtjocklek. Smidiga övergångar i hörn. Enkel urgjutning. Inga fastnade detaljer. Dessa regler kommer från fysiken kring att fylla ett hålrum och kyla en del. Den fysiken bryr sig inte om materialet är smält aluminium eller smält plast.
Använd guiden för båda. Justera för materialspecifikationer senare.







