
Beskrivning
Vid CNC-bearbetning av delar stöter ingenjörer ofta på svårlösta problem som ibland är svåra att upptäcka under konstruktionsfasen. Ett av de vanligaste problemen är hur man hanterar tunnväggiga strukturer. Låg styvhet. Väggen böjer sig under skärkraften. Detta leder till vibrationer. Vibrationsmärken uppstår på ytan. Nedböjning orsakar dimensionsavvikelser. Skrotnivåerna ökar.
Den här guiden täcker de viktigaste utmaningarna som ingenjörer står inför inom tunnväggsbearbetning. Vi kommer också att titta på vilka CNC-bearbetningsprocesser som ger framgång för dessa knepiga komponenter. Femaxlig bearbetning förändrar spelet för tunnväggsbearbetning. Låt oss gå in på det.
Varför är CNC-bearbetning av tunnväggiga delar svårt?
Vilka är de största problemen med tunnväggiga delar när det gäller CNC-bearbetning? NOBLEs ingenjörer har identifierat sex nyckelområden:
Låg styvhet och statisk nedböjning
Tänk dig en tunn vägg. Den har ingen massa bakom sig. Skärverktyget trycker mot materialet. Den kraften böjer väggen bort från verktyget. Sedan fjädrar väggen tillbaka efter passagen. Detta är statisk nedböjning.
Resultatet blir ett dimensionsfel. Delen kommer ut ur maskinen, för liten eller orund. Operatörerna mäter den. Den misslyckas med inspektionen. Problemet förvärras när väggarna blir tunnare. Snabba prototyptillverkningskörningar avslöjar ofta problemet tidigt, men produktionsvolymerna förstorar varje fel.
Chatter och harmonisk vibration
Varje del har en egenfrekvens. Tunna väggar har en låg egenfrekvens. Skärverktygets tandfrekvens kan matcha den egenfrekvensen. När det händer aktiveras resonans. Väggen vibrerar. Hårt.
Vibrationsmärken uppstår på den bearbetade ytan. Verktygens livslängd minskar. Ytfinishen försämras. Ibland blir vibrationerna så höga att operatören hör dem över hela fabriksgolvet. 5-axlig bearbetning kan hjälpa till här eftersom verktygsorienteringen förändrar ingreppsdynamiken. Men fysiken förblir densamma. Låg styvhet inbjuder till vibrationer.
Värmeuppbyggnad och termisk distorsion
Tunna profiler avleder inte värme bra. Ett massivt metallblock drar bort värme från skärzonen. En tunn vägg kan inte göra det. Värme byggs upp i materialet.
Väggen expanderar lokalt. Sedan svalnar den efter bearbetningen – formen förändras. Termisk distorsion rubbar toleranser som såg bra ut direkt efter skärningen. Operatörer mäter detaljen en timme senare och upptäcker att den har rört sig. Detta är en mardröm för precisions-CNC-bearbetning . Lösningen innebär att kontrollera värmetillförseln, inte bara skärkrafterna.
Arbetshållning och fastspänningsdeformation
Ett vanligt skruvstäd fungerar bra för ett massivt block. Krama det hårt. Blocket rör sig inte. Men en tunnväggig del? En annan historia. Skruvstädets käftar krossar väggen. Eller så förvränger de den övergripande formen innan skärningen ens börjar.
Operatörer mäter ofta en detalj efter bearbetning. Sedan lossar de den. Väggen fjädrar tillbaka till sin ursprungliga skeva form. Delen misslyckas med inspektionen. Bearbetningen var inte problemet. Fastspänningen var det. Lösningar involverar mjuka käftar, grytfixturer eller självhäftande montering. Standard CNC-bearbetningsmetoder behöver omprövas för tunna väggar.
Restspänning och skevhet
Metallråvara kommer från valsverket med inre spänningar låsta inuti. Valsning, extrudering och värmebehandling – alla dessa processer lämnar spänningar i materialet. När en maskinist tar bort material från ett massivt block, släpps dessa spänningar ojämnt. Delen vrids.
För en tjock del är skevheten liten. För en tunnväggig del orsakar samma spänningsutlösning dramatisk distorsion. En plan vägg blir en krökt vägg. En rund form blir oval. Grovbearbetning följt av spänningsavlastningscykler kan hjälpa. Snabb prototypframställning körs i lågspänningsmaterial som aluminium, vilket kan avslöja skevhetsmönster innan produktionen använder hårdare metaller.
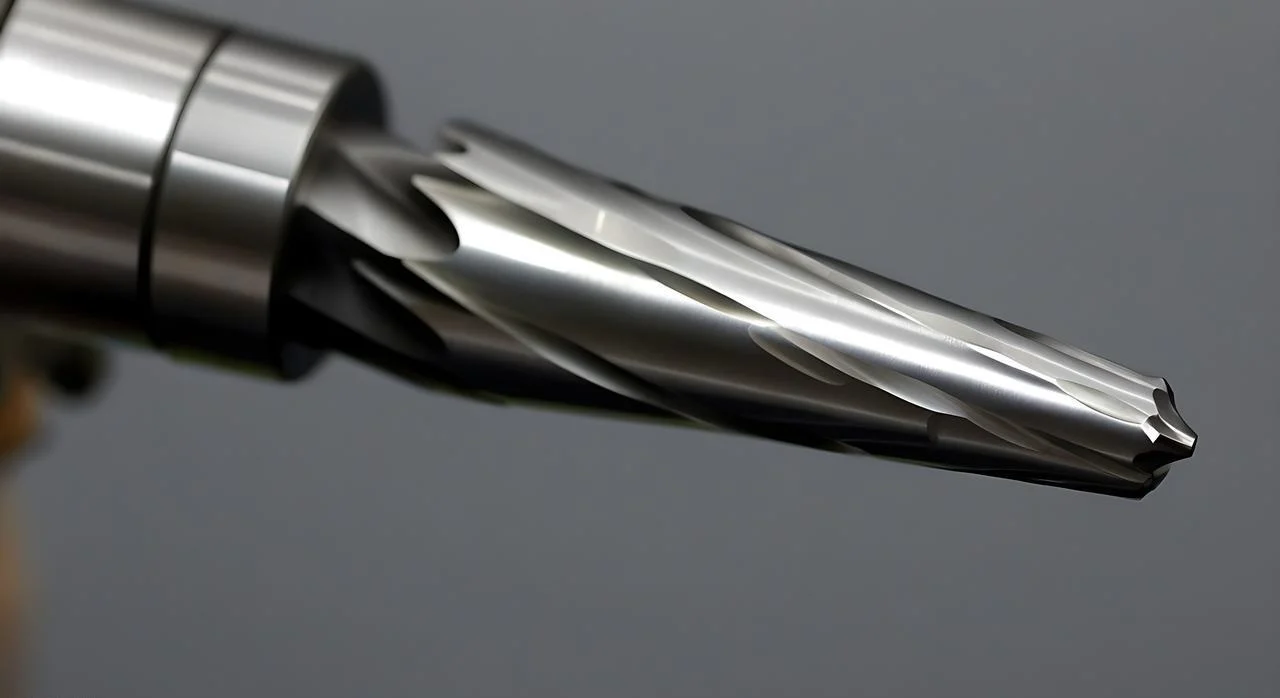
Verktygsavböjning
Skärverktyget böjer sig. En kort, tjock pinnfräs är styv. En lång, tunn pinnfräs är det inte. Tunnväggiga delar kräver ofta verktyg med lång räckvidd för att komma åt djupa funktioner. Den räckvidden har ett pris.
Verktyget böjer sig ner under skärbelastningen. Nedböjningen ändras när verktyget griper in i olika väggtjocklekar. Ytjämnheten blir lidande. Toleranserna avviker. Ibland går verktyget sönder. 5-axlig bearbetning möjliggör kortare verktyg eftersom detaljen kan ompositioneras. Kortare verktyg innebär mindre nedböjning. Det är en verklig fördel när väggarna är tunna och åtkomsten är trång.
Beprövade strategier för att förbättra tunnväggig CNC-bearbetning
Här är fyra kategorier av beprövade strategier. Tillämpa dem på fabriksgolvet. Tunnväggiga detaljer blir möjliga istället för smärtsamma.
1. Fixturering och stöd för arbetsstycke
Fyllnadsmaterial fungerar bra. Lågsmältande legeringar hälls i ihåliga delar. Fräs igenom dem. Smält ut dem efteråt. Vax fungerar för plaster. Uretan för udda former. Offerstöd och flikar binder den tunna väggen till tjockare material. Skär av flikarna i änden.
Vakuumchuckar håller platta, tunna delar utan att krossa dem. Formformade mjuka käftar bearbetas för att matcha detaljen exakt. Inga punktbelastningar. Ingen skevhet. Stödpluggar sitter bakom fickor och tunna liv. Pluggen stöder väggen underifrån. Verktyget trycker. Pluggen trycker tillbaka. CNC-bearbetning blir förutsägbar igen.
2. Verktygsbana och skärstrategi
Minska skärkraften. Lägre kraft innebär mindre nedböjning.
Höghastighetsbearbetning förändrar spelet. Lätt radiellt ingrepp. Höga matningshastigheter. Trochoidfräsning använder cirkulära verktygsbanor för att hålla ingreppet lågt. Man ser dramatiska förbättringar i tunnväggsarbete med denna metod.
Medfräsning. Alltid. Aldrig konventionellt. Spånan börjar tjock och blir tunn. Verktyget drar in i arbetsstycket istället för att trycka bort. Alternerande skärriktning balanserar kvarvarande spänning på motstående väggar. Såga en vägg uppåt. Såga den motsatta väggen nedåt. Krafterna tar ut varandra.
Rampning och spiralformad inmatning föregår dykningen varje gång. Ett dyk driver rakt ned. Hög kraft. Hög värme. Rampning sprider ingreppet över avståndet. Spiralformad inmatning gör detsamma i en cirkel. Femaxlig bearbetning möjliggör bättre inmatningsvinklar för tunnväggiga fickor.
3. Verktygsval och installation
Maximera styvheten vid verktyget. Kortast möjliga överhäng är inte förhandlingsbart. Stick ut verktyget så långt som behövs. Inte längre.
Variabla spånfräsar och pinnfräsar med variabel spiral bryter upp harmoniska vibrationer. Det oregelbundna spånavståndet förhindrar resonansuppbyggnad. Standardverktyg vibrerar. Verktyg med variabel geometri skär smidigt.
Verktyg med större kärndiameter är styvare än vanliga pinnfräsar. Samma ytterdiameter. Mer stål i mitten. Hårdmetall är baslinjen. CBN och PCD är hårdare och styvare men kostar mer. För tunna titanväggar lönar sig den extra kostnaden.
4. Driftssekvens
Hantera stress genom processordningen. Läs igenom detaljen först. Lämna materialet kvar på väggarna. Skicka detaljen till spänningsavlastning – termisk eller kryogen. Ta sedan tillbaka den för efterbehandling.
Grovbearbetningen tar bort det mesta av materialet. Spänningsavlastningen låter detaljen vridas av sig själv, inte under finbearbetningen. Finbearbetningen tar sedan bort den sista lilla mängden. Väggen upplever låg skärkraft och ingen kvarvarande spänningsavlastning.
Adaptiv efterbehandling är också viktig. Flera lätta passeringar istället för en tung passering. Den första efterbehandlingspassagen tar bort huvuddelen av det överblivna materialet. Den andra passeringen når den slutliga dimensionen. Väggen böjer sig mindre eftersom varje passering tar bort mindre material. Rapid prototyping-körningar hjälper till att justera dessa sekvenser innan produktionsvolymerna binder sig till en metod.
Bästa CNC-bearbetningsprocesser för tunnväggiga delar
Inte alla CNC-bearbetningsprocesser hanterar tunna väggar på samma sätt. Man måste anpassa processen till delens geometri. Så här jämför man de viktigaste metoderna.
CNC Fräsning (3, 4, 5-axlig) – Mest mångsidig
Svarvarbete gäller cylindriska tunnväggiga rör, hylsor, bälgar och tunnväggiga ringar. Delen roterar. Verktyget rör sig linjärt.
Bakåtsvarvning drar verktyget bort från chucken. Detta minskar avskjutningen på långa, tunna väggar. Skalsvarvning kräver flera lätta passeringar istället för ett kraftigt snitt. Stabila stöd stöder detaljen vid verktygets kontaktpunkt. För extremt tunnväggiga rör fyller man innerdiametern med lågsmältande legering innan svarvning. Sedan smälter man ut den. Stödet gör snittet möjligt.
CNC Turning (Svarv) – För cylindriska delar
Svarvarbete gäller cylindriska tunnväggiga rör, hylsor, bälgar och tunnväggiga ringar. Delen roterar. Verktyget rör sig linjärt.
Bakåtsvarvning drar verktyget bort från chucken. Detta minskar avskjutningen på långa, tunna väggar. Skalsvarvning kräver flera lätta passeringar istället för ett kraftigt snitt. Stabila stöd stöder detaljen vid verktygets kontaktpunkt. För extremt tunnväggiga rör fyller man innerdiametern med lågsmältande legering innan svarvning. Sedan smälter man ut den. Stödet gör snittet möjligt.
Schweizisk svarv – för små, tunna delar
Denna maskin utmärker sig med små, tunna delar. Diametrar under 1.5 cm. Medicinska komponenter. Elektroniska kontaktdon. Små tunnväggiga hylsor.
Fördelen är styrbussningen. Den stöder materialet precis där verktyget skär. Det finns nästan inget överhäng. Materialet skjuter inte undan. Man får tunna väggar med exceptionell rundhet och ytjämnhet. Rapid prototyping-körningar på en schweizisk svarv visar ofta att en detalj är bearbetbar när konventionell svarvning misslyckas.
Elektrisk urladdningsbearbetning (EDM) – För extremt tunna väggar
Ibland är skärkrafter fienden. Även lätta fräskrafter böjer en vägg. Gnistgnistning löser det. Det finns ingen skärkraft. En gnista eroderar materialet.
Detta fungerar för väggar tunnare än 0.3 millimeter. Härdat stål är en vanlig tillämpning. Formar med tunna ribbor. Medicinska instrument med ömtåliga egenskaper. Nackdelen är hastigheten. Gnistgnistning är långsam. Men för extremt tunna väggar i hårda metaller är det den enda tillförlitliga metoden.
Laser och vattenstråle – För tunna 2D-profiler
Dessa processer fungerar för tunna 2D-profiler. Plana delar. Packningar, shims, tunna fästen. Materialet upplever ingen skärkraft. Laser använder värme. Vattenstråle använder ett slipmedel i högtrycksvatten.
Ingen av metoderna skapar nedböjning. Begränsningen ligger i geometrin. Laser och vattenstråle kan inte skära djupa fickor eller interna 3D-funktioner. De är bäst för genomgående snitt i platt material.
Snabbreferenstabell för felsökning
Operatörer på fabriksgolvet behöver snabba svar. Här är en snabbreferens. Matcha problemet med lösningen. Ingen teori. Bara det som fungerar..
| Utmaning | Bästa strategin |
| Prat | Trochoidala verktygsbanor plus en variabel spånfräs. Det oregelbundna spånavståndet bryter upp harmoniska vibrationer. |
| Kollaps (väggen faller omkull) | Fyllnadsmaterial inuti hålrummet. Lågsmältande legering eller vax. Konforma mjuka käftar bearbetade för att matcha delens form. Inga punktbelastningar. |
| Värmeuppbyggnad | Höghastighetsbearbetning för att hålla spånbelastningen låg. Kylning genom verktyget för att leda bort värme från skärzonen. |
| Skevhet efter lossning | Grovbearbeta detaljen. Skicka in den för spänningsavlastning. Ta tillbaka den för finbearbetning. Delen vrids under spänningsavlastningen, inte under finbearbetningen. |
| Lyftning av tunna golv | Vakuumchucken drar ner golvet platt. Superlimfixtur för små delar på en offerplatta. Bryt av delen med värme eller lösningsmedel. |
Operatörer som tillämpar dessa strategier kan minska kassationsfrekvensen, öka maskinens drifttid och förbättra sannolikheten för att delar klarar inspektionen.
Vanliga misstag att undvika vid CNC-bearbetning av tunnväggiga delar
Här är några misstag som NOBLE-ingenjörer har stött på vid bearbetning av tunnväggiga delar. Undvik dessa fyra. Jobbet blir mycket enklare.
Användning av konventionella spårfräsar på tunna väggar
Ett spårfräsningspass med full bredd engagerar hela verktygsdiametern. Skärkrafterna ökar. Väggen böjs ut. Vibrationer börjar. Detaljen skrapar ofta. Trochoidfräsning eller höghastighetsbearbetning med lätt radiell inkoppling fungerar bättre. Små översteg. Höga matningshastigheter. Väggen utsätts för en lägre kraft och stannar där den hör hemma.
Ignorerar klättringsfräsningsriktning
Medfräsning är inte valfritt för tunna väggar. Verktyget biter i materialet. Spånan börjar tjock och slutar tunt. Fräsen drar in i arbetsstycket. Konventionell fräsning gör motsatsen. Verktyget gnuggar först och skär sedan. Spånan börjar tunn och slutar tjockt. Fräsen trycker bort från väggen. Nedböjning sker omedelbart.
För stort verktygsöverhäng
Varje millimeter överhäng utöver vad som behövs minskar styvheten. Verktyget böjs. Vibrationer börjar. Ytfinishen försämras. Många maskinister tar ett långt verktyg och kör det. Det är ett misstag. Använd det kortaste verktyget som når funktionen. Om en lång räckvidd är oundviklig, använd en konisk halsfräs eller ett verktyg med större kärndiameter. Styvhet är viktigare än bekvämlighet.
Glöm bort stresslindring innan du är klar
Grovbearbetning avlägsnar det mesta av materialet. Restspänningar låses inuti materialutlösningen. Detaljen rör sig. Om en operatör går direkt till finbearbetning skär finbearbetningspasset en form som inte längre är i linje. Skrotningshastigheten ökar.
Lösningen är enkel men hoppas ofta över. Grovbearbeta detaljen. Ta ut den ur maskinen. Skicka den för spänningsavlastning – termisk eller kryogen. Ställ sedan in den igen för finish. Delen stabiliseras under spänningsavlastningen. Finish-passet ser en del som inte rör sig. Rapid prototyping som körs utan detta steg ger falskt förtroende. Produktionsvolymer avslöjar sanningen. Hoppa inte över spänningsavlastningen.
Om NOBLE – Precision CNC-bearbetning av tunnväggiga delar
NOBLE är en specialiserad CNC-bearbetningsanläggning. Till oss kommer människor för högprecisions- och komplexa komponenter.
Fokus ligger på att lösa svåra jobb. Tunnväggiga delar som andra fabriker avvisar. Snäva toleranser som pressar maskinens kapacitet. Utmanande material som titan, Inconel och härdade stål. Vi har många års erfarenhet av precisionstillverkning.
Våra kärnfunktioner inom CNC-bearbetning
CNC-fräsning (3, 4 och 5 axlar)
Höghastighetsbearbetning för tunna väggar och djupa fickor. Samtidig femaxlig bearbetning för komplexa konturer och underskärningar. Femaxlig kapacitet möjliggör kortare verktyg och bättre åtkomst till svåra funktioner.
CNC-svarvning (roterande verktyg och fleraxlig)
Diametrar upp till 300 millimeter. Roterande verktyg möjliggör svarvning i en enda uppställning. Minskad hantering innebär bättre noggrannhet. Färre risker för fel.
Svarv av schweizisk typ
Glidande spindeldocka. Idealisk för medicinska och elektroniska komponenter med liten diameter och tunnväggiga ytor. Styrhylsan stöder materialet direkt vid skärningen. Minimal nedböjning. Hög precision.
Ytterligare processer
Trådgnistning för hårda material och tunna spår. Ytslipning för planhet och ytfinish. Lasermärkning för spårbarhet. Montering i egen regi vid behov. Personalen erbjuder även efterbehandlingstjänster. Gradning, passivering och anodisering. En fabrik. Flera steg.
Kvalitetscertifieringar
Förtroende är viktigt i precisionsarbete. Våra certifieringar bevisar att systemen fungerar.
ISO 9001: 2015
Kvalitetsledningssystem. Jämn kvalitet. Ständig förbättring. Rigorös processkontroll och dokumentation.
ISO 13485: 2016
Kvalitetshantering för medicintekniska produkter. Denna certifiering bekräftar vår förmåga att tillverka komponenter för kirurgiska instrument, implantat och diagnostisk utrustning. Förbättrad spårbarhet. Riskhantering. Regelefterlevnad.
Varför samarbeta med oss för tunnväggiga delar?
Bevisad expertis inom fixturering och verktygsbanstrategier. Vi eliminerar deformation istället för att bekämpa den. Certifierade kvalitetssystem säkerställer att varje tunnväggig del uppfyller tryckspecifikationerna. Inget gissande. Ingen omarbetning.
Avancerad CAM-programmering driver våra maskiner. HSM. Trochoidfräsning. Adaptiv röjning. Allt optimerat för funktioner med låg styvhet. Personer som kör standardverktygsbanor på tunna väggar skrotar delar. Det gör inte vi.
Snabb prototypframställning låter kunder testa strategier innan produktionen går igång. En styck eller tiotusen stycken. Vi skalar upp. Samma strategier som fungerar för en prototyp fungerar för en produktionskörning. Det är den ÄDLA skillnaden.
FAQ
Varför anses CNC-bearbetning av tunnväggiga delar vara svårt?
Tunnväggiga delar saknar styvhet. Låg styvhet är kärnproblemet. Skärkrafter trycker mot väggen. Den böjer sig. Vibrationer börjar. Vibrationsmärken uppstår på ytan. Värme byggs upp eftersom tunna sektioner inte kan avleda den. Kvarvarande spänningar från råmaterialet frigörs under bearbetning. Återfjädern förstör dimensionerna. Standardklämmor förvärrar saken. Skruvstycken krossar väggen eller vrider hela detaljen innan skärningen ens börjar.
Vilken är den bästa verktygsbanan för tunna väggar?
Trochoidfräsning, i kombination med höghastighetsbearbetning, anses allmänt vara den bästa metoden. Litet radiellt ingrepp fungerar bra. Vanligtvis fem till tio procent av verktygsdiametern. Högt axiellt djup håller verktyget skärande. Resultatet är låga skärkrafter som förblir konstanta. Vibrationen minskar dramatiskt. Personer som byter från konventionell spårfräsning till trochoidala banor ser omedelbara förbättringar.
Vilken CNC-bearbetningsprocess är bäst för tunnväggiga delar?
Svaret beror på delens geometri.
- Cnc fräsning med Höghastighets- eller trochoidala strategier fungerar bäst för höljen, fickor och ribbor. Femaxlig bearbetning ger möjlighet att luta verktyget och minska ingreppskraften.
- Cnc vrida med En stadig stödjande eller expanderande dorn hanterar rör och hylsor väl. Stödet förhindrar kollaps under skärningen.
- schweizisk typ svarvar excel vid tunnväggiga delar med liten diameter. Under 1.5 cm. Styrhylsan stöder materialet precis vid skärpunkten.
- Wire EDM is för extrema fall. Väggar tunnare än 0.3 millimeter. Härdade material. Noll skärkraft innebär ingen nedböjning alls.
- Laser eller vattenstråle skärning fungerar för platta 2D-tunna profiler. Packningar, shims, enkla fästen.
Kan du hantera både prototypframställning och storskalig produktion av tunnväggiga delar?
Ja. Vår snabba prototyptillverkningstjänst för 1 till 10 enheter låter kunder testa sina konstruktioner innan de börjar massproduktion. Samma tillverkningsprocess kan skalas upp för att producera 10 000 enheter eller fler. NOBLEs ISO-certifierade kvalitetsledningssystem säkerställer att allt vi gör är av högsta kvalitet, varje gång. Vi är alltid på samma sida, oavsett om det är den första eller den 10 000:e. Vi håller oss till reglerna och vi håller oss alltid inom de fastställda toleranserna. Det är vad vi strävar efter.







