
Beskrivning
Vakuumkoppar är ett vanligt inslag i både vardagslivet och industriella miljöer. Oavsett om du lyfter stora delar eller hänger en handväska på väggen, finns de alltid med.
De har vanligtvis två delar: en sugkopp och en flexibel tätningsläpp. Dammsugare i metall används ofta i industriella miljöer, medan man vanligtvis väljer modeller i plast eller silikon i vardagen. I det här kapitlet kommer vi att fokusera på dammsugare i plast.
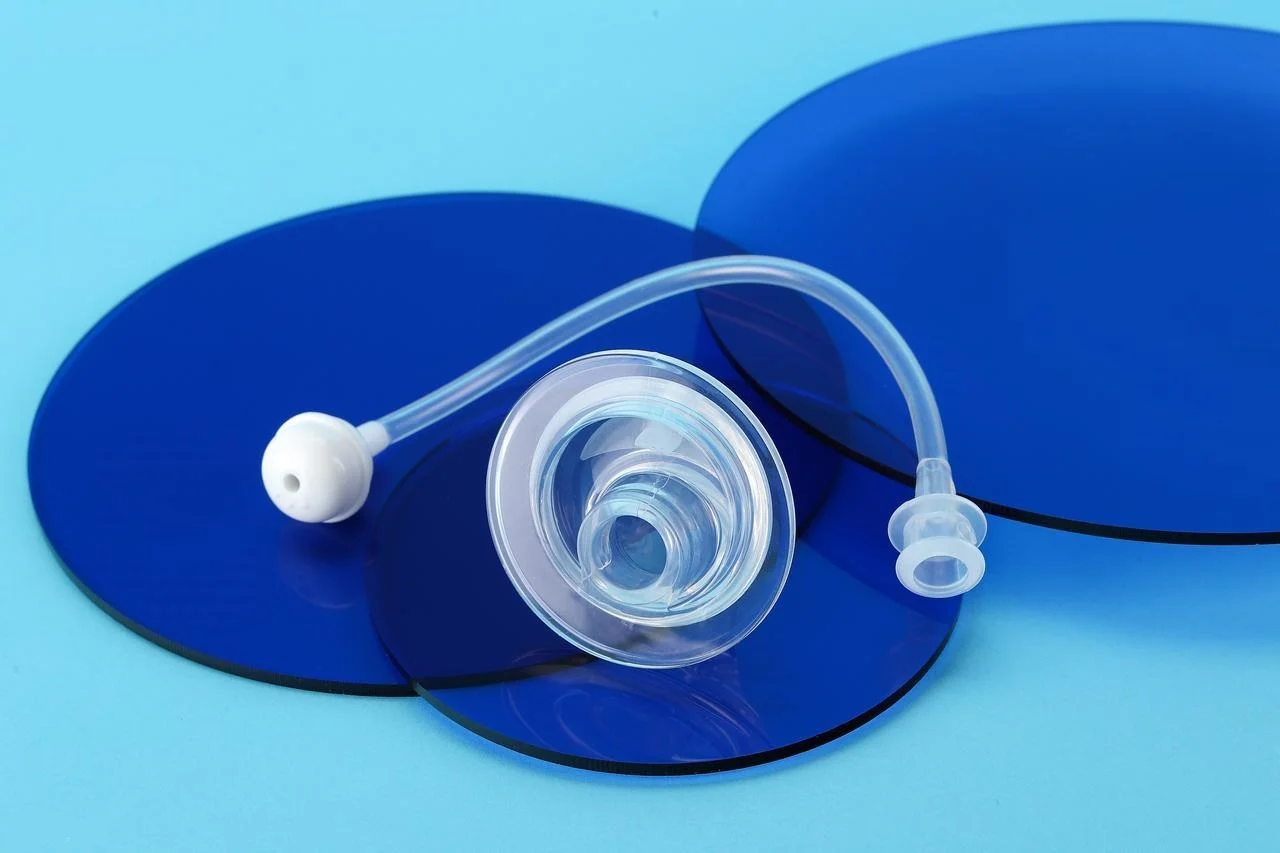
Plast ger den styva strukturen. Koppen behöver en styv ryggrad för att överföra kraft utan att kollapsa. Silikon ger den flexibla tätningsläppen. Den läppen formar sig efter ojämna ytor. Den skapar vakuumtätningen.
Steg för steg: Kärntillverkningsprocesser
Massproduktion av vakuumkoppar involverar inte metallbearbetning. Ingen svetsning. Ingen bearbetning av råblock. De dominerande teknologierna är gjutprocesser. Människor häller material i håligheter. Håligheterna formar detaljen.
1. Plastkropp Formsprutning (Den stela komponenten)
Kunder använder formsprutning av plast för den stela kroppen. Vanliga material inkluderar ABS, PC och nylon. En formsprutningsmaskin smälter plastpelletsen. Det smälta materialet tvingas in i en stålformkavitet. Cykeltiderna varierar från 15 till 60 sekunder, beroende på detaljstorlek och väggtjocklek.
Snabb prototypframställning kommer ofta in i bilden här. En 3D-printad plastkropp gör det möjligt för människor att testa passform och funktion utan att vänta på ett hårt verktyg. När designen låser sig skärs produktionsformen.
2. Silikonläppgjutning (det flexibla tätningselementet)
Två processer dominerar här. Människor väljer baserat på volym och precisionskrav.
- kompression gjutning fungerar för lägre volymer. Verktygskostnaden är lägre. Ett förformat silikonämne går in i en uppvärmd kavitet. Pressen stängs. Värme och tryck formar materialet. Cykeltiderna är längre. Men den initiala investeringen är mindre.
- Flytande silikongummi (LSR)Injektion hanterar höga volymer. Precisionen är bättre. Två flytande komponenter blandas och injiceras direkt i en uppvärmd form. Härdning sker inuti hålrummet. Cykeltiderna är kortare. Verktygskostnaden är högre. LSR används för krävande applikationer där konsistens är viktig.
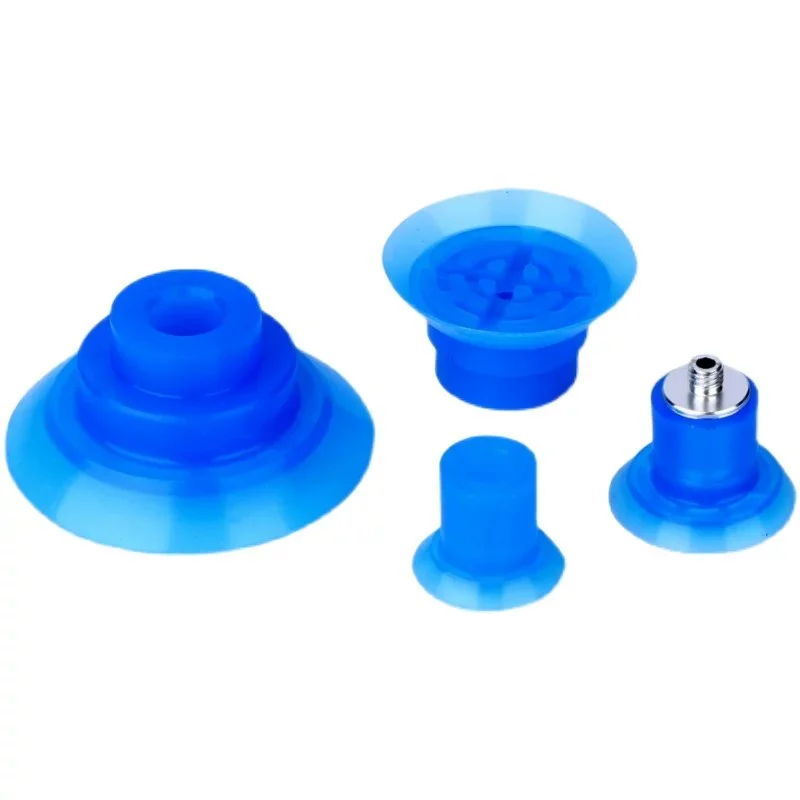
3. Den kritiska bindningen: Att sammanfoga silikon med plast
Det här steget avgör om koppen blir av eller på. Silikonkanten måste sitta kvar på plastkroppen. Det finns två metoder.
- gjutning is den föredragna metoden för massproduktion. Plastkroppen placeras i en andra form. Flytande silikon sprutas direkt på den. En kemisk bindning bildas vid gränssnittet. Inget lim krävs. Fogen är permanent.
- Eftergjutning Adhesiv Limning fungerar som ett alternativ. Det används när material är inkompatibla eller när det inte finns tillgång till verktyg för övergjutning. En primer appliceras på plastytan. Lim appliceras på silikonkanten. Sedan pressas delarna samman. Bindningen är mekanisk, inte kemisk. Det fungerar men är mindre tillförlitligt för högcykliska applikationer.
4. Efterbehandling & Efterbehandling
Den gjutna koppen är inte färdig än. Flera steg följer.
Avflashning tar bort överflödigt silikon. Tunna avflashlinjer bildas vid formens skiljelinjer. Man trimmar dem manuellt eller med automatiserad kryogen avflashning. Silikon är mjukt. Avflashningen lossnar enkelt om formen är väl utformad.
Efterhärdning sker i ugnar. Silikonet står vid förhöjda temperaturer i flera timmar. Detta steg fullbordar tvärbindningsreaktionen. Stabiliteten förbättras. De mekaniska egenskaperna stabiliseras. Man hoppar över detta steg på egen risk.
Läckagetestning och inspektion upptäcker defekter. Varje kopp testas för vakuumhållning. Man använder tryckminskning eller flödesmätning. Visuell inspektion kontrollerar hålrum, flamma och bindningsintegritet. En kopp som läcker misslyckas med jobbet. Testning är inte valfritt.
De 7 största tillverkningsutmaningarna inom tillverkning av vakuumkoppar
1. Luftbubblor (hålrum) i silikon
Luft fastnar under blandningen. Bubblorna blir tomrum i den färdiga delen. Tomrummen försvagar tätningen. De skapar läckagevägar.
Lösning: Vakuumavgasningsutrustning är obligatorisk. Man blandar silikonkomponenterna. Sedan går blandningen in i en vakuumkammare. Vakuumet drar ut instängd luft innan den hälls eller injiceras.
2. Ojämn härdning (klibbiga eller mjuka delar)
Delen kommer ut ur formen klibbig. Eller för mjuk. Eller inte helt härdad på vissa ställen. Orsaken är nästan alltid felaktiga blandningsförhållanden.
Lösning: Exakta vågar och noggranna blandningsprotokoll. Folk väger varje komponent. De blandar under en viss tid. De skrapar av sidorna på behållaren. En sats som avviker med två procent misslyckas. Snabbprototypning använder ofta små handblandade satser. Dessa små satser kan dölja blandningsfel som blir uppenbara i produktionsskala. Folk måste validera blandningsprocessen på produktionsutrustning innan de ökar volymen.
3. Deldeformation (distorsion)
Silikonläppen kollapsar under belastning. Eller så håller inte koppen sin form under urgjutning. Materialet är för mjukt för detaljens geometri.
Lösning: Matcha Shore A-hårdheten med delens storlek och form. En 30A silikon fungerar för små, tjocka delar. En stor, tunn läpp behöver 50A eller högre. Ingenjörer testar olika durometrar under prototyptillverkningen för att hitta den lägsta hårdhet som håller formen. För hård och tätningen blir lidande. För mjuk och delen deformeras.
4. Att hålla sig till formen (problem med avformning)
Den härdade silikonen vägrar att släppa taget. Delen går sönder vid borttagning. Formen skadas.
Orsak: Otillräckligt med släppmedel eller komplexa underskärningar i formkonstruktionen. Vissa silikonkvaliteter är klibbigare än andra.
Lösning: Korrekt formdesign är första försvarslinjen. Undvik skarpa underskärningar. Använd dragvinklar. Applicera sedan släppmedlet försiktigt. För lite och detaljen fastnar. För mycket och ytfinishen blir lidande. Människor utvecklar en standardappliceringsprocess för varje form.
5. Svag eller misslyckad bindning mellan plast och silikon
Silikonkanten lossnar från plastkroppen. Koppen slutar fungera. Bindningen var aldrig tillräckligt stark.
Orsak: Materialinkompatibilitet är den vanligaste boven i dramat. Silikon fäster inte på de flesta plaster utan ytbehandling.
Lösning: Prioritera övergjutningsverktyg när det är möjligt. Övergjutning skapar en kemisk bindning under LSR-injektionsprocessen. Inget lim krävs. När övergjutning inte är möjligt använder man specialiserade industriella lim med ytprimers. Limningsvägen kräver noggrann processkontroll.
6. Kemisk urlakning och kontaminering (livsmedel/medicin)
Delar avsedda för kontakt med livsmedel eller medicinskt bruk kan inte läcka ut kemikalier. Standardsilikon innehåller tillsatser som inte är säkra.
Orsak: Icke-certifierade råvaror. Leverantören tog genvägar.
Lösning: Skaffa silikon som uppfyller FDA:s krav. Den relevanta förordningen är 21 CFR 177.2600. Medicinska tillämpningar kan kräva ISO 10993-certifiering. Folk ber om certifikat innan de köper material.
7. Risker för kontaminering av främmande föremål
En bit metall eller hårdplast faller ner i en livsmedelsledning. Vakuumkoppen splittrades eller lossnade ett fragment. Kontamineringen orsakar en återkallelse.
Orsak: Standardsilikon kan inte detekteras av metalldetektorer. Trasiga bitar passerar obemärkt genom kvalitetskontroller.
Lösning: Använd metalldetekterbara silikonföreningar. Dessa material innehåller järnhaltiga tillsatser som utlöser metalldetektorer i produktionslinjer. Tillsatserna är FDA-godkända för oavsiktlig kontakt. Folk specificerar detekterbara kvaliteter för livsmedelsbearbetning och läkemedelsapplikationer. Den extra materialkostnaden är liten jämfört med en återkallelse.
Kritiska kriterier för materialval in Vakuum CPosten Produktion
Hårdhet (Shore A)
Silikonhårdhet mäts på Shore A-skalan. Lägre siffror betyder mjukare material. Högre siffror betyder fastare och mer hållbara blandningar.
35A är för mjuka, ömtåliga tillämpningar. Att hantera en nybakad croissant. Att välja en polerad lins. Läppen formar sig lätt. Greppet är skonsamt. Nackdelen är hållbarheten. Mjuk silikon går sönder snabbare.
50A är för fasta, hållbara tillämpningar. Lyfta en metallplåt. Flytta en grov plastdel. Läppen motstår nötning. Hållkraften är högre. Men 50A anpassar sig inte lika bra till ojämna ytor som 35A.
Livsmedelsklassificeringsöverensstämmelse
Kontakt med livsmedel är ett reglerat utrymme. Slumpmässiga silikoner är inte tillåtna.
FDA 21 CFR 177.2600 är den amerikanska standarden. Den specificerar tillåtna extraherbara ämnen och testmetoder. En certifierad förening klarar dessa tester. Inget certifikat innebär att materialet inte uppfyller kraven, även om det ser likadant ut.
EU 1935/2004 är det europeiska ramverket. De faktiska testmetoderna kommer från andra standarder, men denna förordning anger kravet. Personer som säljer till Europa behöver en försäkran om överensstämmelse från materialleverantören.
Båda standarderna spelar roll. En kopp till ett bageri behöver den ena eller den andra, beroende på vart utrustningen skickas. Folk ber om dokumentation innan de beställer material.
Speciella egenskaper
Ibland fungerar inte standardblandningen. Människor behöver extra funktioner.
Metalldetekterbarhet gäller för livsmedels- och läkemedelslinjer. Järnhaltiga tillsatser blandas i silikonet. Om en bit går sönder fångar en metalldetektor fragmentet. Alternativet är en återkallelse.
Högtemperaturbeständighet, klarar heta miljöer. Bakugnar. Steriliseringscykler. Standardsilikon bryts ner över 200 °C. Speciella formuleringar klarar 250 °C eller mer.
Antistatisk elektricitet förhindrar att damm lockar till sig. Elektroniktillverkning behöver detta. En statisk laddning drar partiklar mot produkten. Koppen måste avleda den laddningen. Folk specificerar antistatiska föreningar när standardsilikon orsakar kontamineringsproblem.
Inget enskilt material gör allt. Människor prioriterar baserat på tillämpning. Hårdhet först. Efterlevnad som nummer två. Speciella egenskaper för det tredje. Om du gör fel ordning går koppen sönder, oavsett hur väl tillverkad den är.
Slutsats
Massproduktion av vakuumkoppar är inte enkelt. Tre saker måste fungera tillsammans. Silikonhärdning måste vara konsekvent. Plastinsprutning måste hålla snäva toleranser. Bindningen mellan dem måste överleva tusentals cykler. Missar man någon, så fallerar kopparna på linjen.
Slutgiltiga råd för personer som startar produktion. Prioritera plast-silikonbindningsmetoden tidigt i designfasen. Övergjutning är det bästa valet för volym. Limning fungerar men kräver mer processkontroll. Bestäm dig innan du skär i gjutstål.
Använd certifierade material från början. FDA-överensstämmelse. EU-deklarationer. Metalldetekterbara kvaliteter vid behov. Byt inte material sent i projektet. Härdningsprofilen ändras. Bindningsstyrkan ändras. Hela processen avviker.
Investera i vakuumavgasningsutrustning. Luftbubblor är inte acceptabla i en tätningsyta. Handblandade satser utan vakuum kommer att misslyckas. Produktionsskala kräver korrekt avgasning. Inga genvägar. Kopparna antingen tätar eller så gör de det inte. Folk kommer ihåg de som inte gör det.
Om NOBLE: Din partner inom precisionstillverkning av plast och silikon
Vilka vi är
NOBLE är ett specialiserat företag inom plasttillverkning. Kunder kommer till oss för högprecisionsformsprutning och silikonbearbetning.
Överbrygga klyftan mellan komplexa produktdesigner och pålitlig massproduktion. Det svåra är komponenter med dubbla material – plast plus silikon. Vakuumkoppar är ett perfekt exempel. En styv plastkropp behöver en flexibel silikonläpp. De två materialen måste binda permanent. Vi får det att hända.
Våra kärnprocesser
Formsprutning av plast
NOBLEs ingenjörer arbetar med hartser av högsta tekniska kvalitet. ABS, polykarbonat (PC), nylon (PA) och andra specialanpassade blandningar. Kunderna skickar sina materialspecifikationer till oss. Vi kör formarna.
Högvolymsproduktion sker i automatiserade celler. Jämn kvalitet är målet. Cykeltiderna är snabba. Människor behöver tusentals delar per dag. Våra maskiner levererar den volymen utan variationer.
Formsprutning av flytande silikongummi (LSR).
Precisionsgjutning av flexibla silikonkomponenter är en kärnkompetens inom tillverkning av vakuumkoppar. Komplexa läppgeometrier för vakuumkoppar är rutinmässiga. LSR-processen hanterar hög hastighet och hög volym. Flash-gjutning är minimal. Konsistensen mellan delar är hög.
gjutning (Plast-till-silikon-bindning)
Detta är vår specialitet. Vi kemiskt binder silikon direkt på styva plastsubstrat i en enda gjutningscykel. Ingen sekundär limning. Inga svaga limfogar.
Tilläggstjänster
Interna verktyg är en stor fördel. Vi designar och tillverkar precisionsformar skräddarsydda för varje produktgeometri – ingen väntan på en extern verktygsverkstad.
Efterbehandling sker i vår anläggning. Avflashning avlägsnar överflödigt material. Efterhärdning stabiliserar silikonet. Ultraljudsrengöring förbereder ytorna. Läckagetestning upptäcker defekter innan delar skickas.
Materialanpassning är tillgänglig. Vi formulerar FDA-kompatibel silikon. Vi producerar även metalldetekterbara föreningar för livsmedels- och läkemedelsindustrin.
Certifieringar och efterlevnad (kvalitetsengagemang)
ISO 9001:2015 (kvalitetsledningssystem)
Denna certifiering visar vårt engagemang. Konsekvent kvalitet. Ständig förbättring. Kundnöjdhet. Standarden omfattar alla våra tillverkningsprocesser.
ISO 13485:2016 (Medicintekniska produkter – Kvalitetsledning)
Detta är den avgörande certifieringen för medicinskt arbete. Vi tillverkar komponenter för medicinska, farmaceutiska och hälsovårdstillämpningar. Standarden validerar vår förmåga att uppfylla strikta myndighetskrav. Säkerhet. Spårbarhet. Riskhantering.
FAQ
Vad är skillnaden mellan kompressionsgjutning och LSR-injektion för silikon vid tillverkning av vakuumkoppar?
Vid formpressning används ett förformat silikonämne. Verktygskostnaderna är lägre. Cykeltiderna är längre. Kunden väljer detta för lägre volymer eller enklare geometrier.
LSR-injektion använder flytande silikongummi. Två komponenter blandas automatiskt. Vätskan injiceras direkt i en uppvärmd form. Härdning sker inuti hålrummet. Cykeltiderna är kortare. Precisionen är bättre. Verktygskostnaderna är högre. Folk väljer LSR för stora volymer och komplexa delar.
Kan jag limma silikon på plast istället för att gjuta över?
Ja. Limning fungerar. Det är inte samma sak som övergjutning. Övergjutning skapar en kemisk bindning under injektionsprocessen. Inget självhäftande lager finns. Limning kräver ytbehandling. En primer appliceras på plasten. Lim appliceras på silikonen. Sedan pressas delarna samman.
Bindningen är mekanisk, inte kemisk. Den är mindre tillförlitlig för högcykliska tillämpningar. Man använder limning när det inte finns några verktyg för övergjutning eller när materialen är inkompatibla. För massproduktion av en vakuumkopp är övergjutning det bättre valet.
Är silikonvakuumkoppar återvinningsbara?
De flesta silikonvakuumkoppar är inte återvinningsbara genom vanliga kommunala program. Silikon är en härdplast. Den smälter inte och omformas inte som termoplaster.
Vissa specialiserade återvinningsanläggningar accepterar silikon. De maler materialet till pulver för användning som fyllnadsmedel eller för återvinningsbara tillämpningar. Men dessa anläggningar är inte vanliga. De flesta använda silikonkoppar går till deponi eller förbränning. Personer som prioriterar uttjänt avfallshantering bör beakta denna begränsning när de väljer material för stora volymer.







