
Vad är Shet Met al Sstampning?
Plåtprägling är en metallbearbetningsmetod som huvudsakligen applicerar tryck på metallplåtar genom mekaniska pressar och specialformar för att orsaka plastisk deformation eller separering, och därigenom erhålla delar med önskad form och storlek.
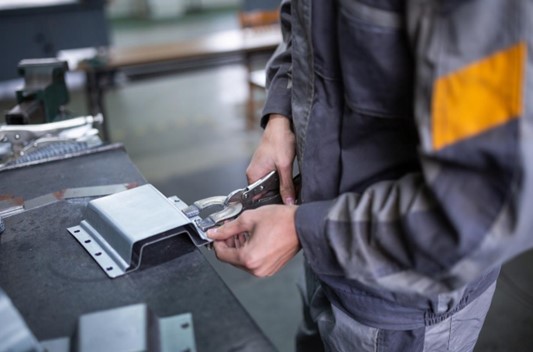
Hhur går det med Shet Met al Sstampning Arbete?
Mögel Design
Formen är det centrala förberedelsesteget i stansningsprocessen. Formar består vanligtvis av en stans och en matris, och deras hålrum bestämmer exakt den slutliga formen på delen.
Vid utformningen av formar måste man ta hänsyn till faktorer som materialflöde och återhämtning på ett omfattande sätt. Formtillverkning kräver extremt hög precision och hållbarhet. De tillverkas vanligtvis av höghållfast verktygsstål genom exakt mekanisk bearbetning, värmebehandling och ytbehandling för att säkerställa stabilitet och delkvalitet under massproduktion.
Materialförberedelse
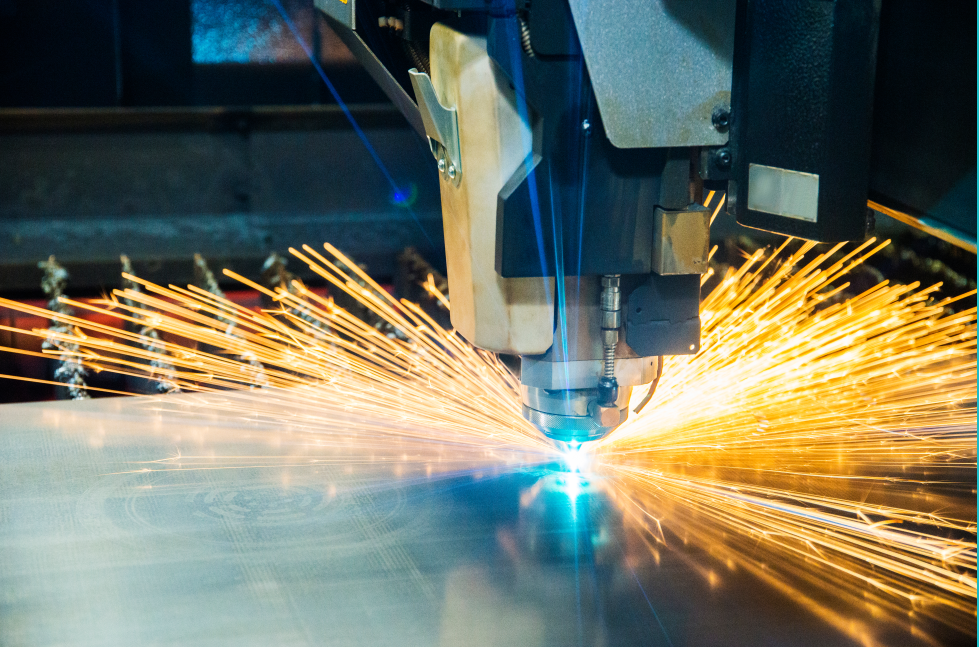
Tillverkning av plåt kräver processen att råmaterial bearbetas till ämnen av önskad storlek. Vanliga metoder inom plåttillverkning inkluderar klippning med saxmaskiner, laserskärning eller stansning.
Målet med detta steg är att få ett plant ämne med exakta dimensioner för att förbereda den efterföljande stansformningen. Precisionen i stansningen och kanternas kvalitet kommer direkt att påverka den smidiga utvecklingen av efterföljande processer och slutproduktens kvalitet. Därför är det nödvändigt att strikt kontrollera dimensionstoleranser och grader.
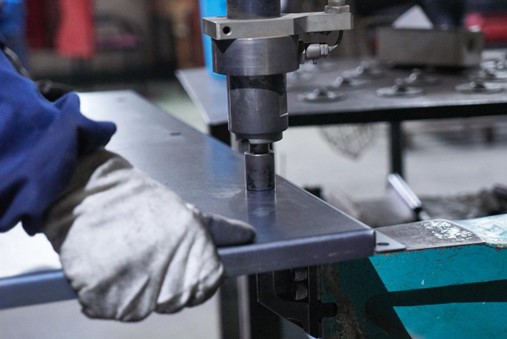
Stansning av plåt
Stansformning är det viktigaste bearbetningssteget. Efter stansningen placeras ämnet i den förinstallerade formen, och ett stort tryck appliceras genom en press för att orsaka plastisk deformation av materialet i formhålan.
Beroende på delarnas formkrav kan stansningsprocessen innefatta olika specifika processer såsom stansning, bockning, dragning och hålvändning, vilket omvandlar platt material till strukturkomponenter med tredimensionella former.
Efterföljande bearbetning
De delar som formas genom stansning behöver ofta genomgå en serie efterföljande behandlingar för att uppfylla användningskraven.
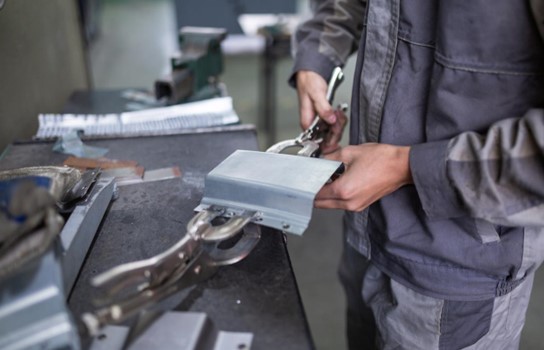
Delarna behöver få grader borttagna och vassa kanter avfasade för att öka säkerheten. Det kan också inkludera andra anslutningsmetoder som svetsning och nitning för att montera med andra komponenter. Ytbehandlingsprocesser som sprutning och galvanisering används för att förbättra delarnas korrosionsbeständighet och estetiska tilltal.
Material som används i Shet Met al Sstampning
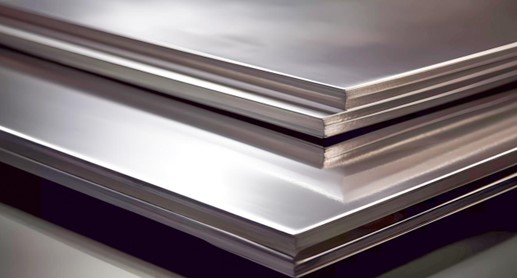
Kolstål
Kolstål är den vanligaste och mest kostnadseffektiva materialtypen, bland vilken SPCC (kallvalsad stålplåt) är den vanligaste.
Kolstål har god hållfasthet och duktilitet och är lätt att forma genom stansning. Ytan är dock benägen att oxidera och rosta, så det kräver vanligtvis ytskyddsbehandlingar som sprutning och galvanisering.
Rostfritt stål
Rostfritt stål är mycket populärt för sin utmärkta korrosionsbeständighet och höga hållfasthet. Den vanligaste sorten är SUS304, som innehåller krom och nickel och kan bilda en tät kromoxidpassiveringsfilm på ytan, med enastående rostbeständighet. Magnetiska rostfria stål som SUS430 kan också användas för plåtprägling.
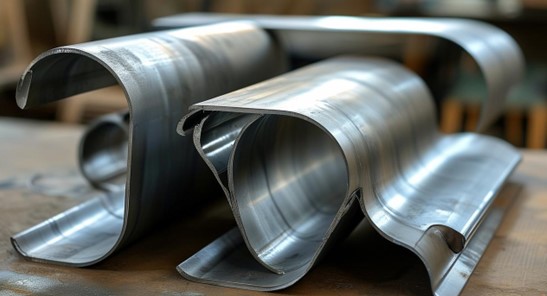
Aluminium
Den största fördelen med aluminium är dess låga densitet, lätta vikt och utmärkta elektriska och värmeledningsförmåga, samt korrosionsbeständighet. Vanligt förekommande kvaliteter inkluderar 1060, 5052, 6061, etc. Dessa typer av aluminium balanserar styrka, formbarhet och korrosionsbeständighet i varierande grad. Aluminiumplåtar är lätta att genomgå stansningsoperationer som sträckning och böjning.
Koppar
Koppar har utmärkt elektrisk och värmeledningsförmåga, och dess duktilitet rankas bland de bästa bland alla metallmaterial, vilket gör den mycket lämplig för stansning av komplexa former.
Mässing (som H62) och fosforbrons är vanliga kopparlegeringar. Förutom god elektrisk ledningsförmåga har de också utmärkt utseende och slitstyrka.
Typer av Shet Met al Sstampning
Shet Met al Klippningsprocesser
Skärprocesser, även kända som stansning, syftar till att separera en del av materialet från en annan längs en viss konturlinje. Nyckeln till denna process ligger i att utnyttja mellanrummet mellan stansen och matrisen för att orsaka skjuvdeformation av materialet tills det går sönder.
Plåt Formningsprocess
Formningsprocessen avser processen att ändra ämnets form och storlek genom att orsaka plastisk deformation utan att skada materialets integritet, och därigenom erhålla de erforderliga tredimensionella delarna.
Plåtformningsprocesser omfattar en mängd olika specifika tekniker. Bockning innebär till exempel att plåt böjs till en viss vinkel eller form. Sträckning är processen att omvandla ett platt ämne till en öppen ihålig del, såsom en koppformad kropp.
Kärnan i formningsprocessen är att kontrollera materialets flöde och uttunning för att förhindra skrynkling eller sprickbildning.
Progressiv Die Plåt stämpling
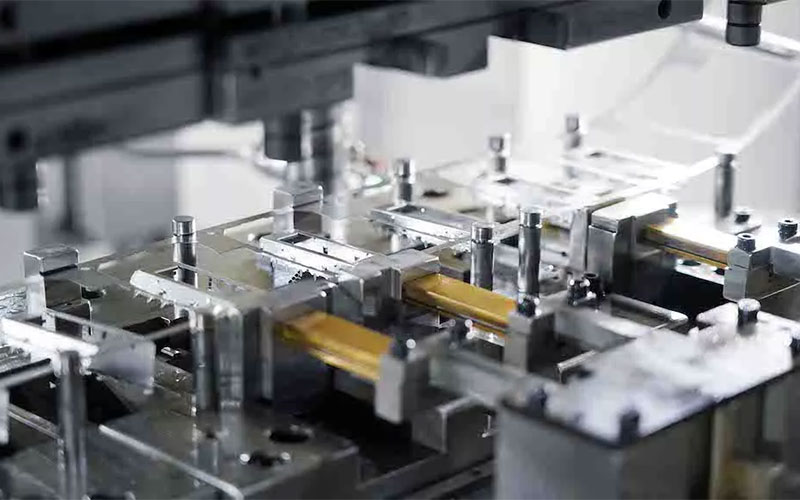
Progressiv stansning är inte en oberoende procedur utan en smart kombination av två olika typer av processer, separation och formning, i en uppsättning formar, som slutförs samtidigt i ett stansslag.
Till exempel kan man på en arbetsstation först sträcka för att forma en koppform, och sedan kan stansning göras omedelbart efteråt. Denna process förbättrar produktionseffektiviteten avsevärt, minskar antalet utrustningar och formar, och säkerställer den relativa positionsnoggrannheten mellan de olika egenskaperna hos delarna. Den är särskilt lämplig för produktion av delar med komplexa strukturer och stora produktionsvolymer. Kraven för formdesign och tillverkning är dock också mer komplexa.
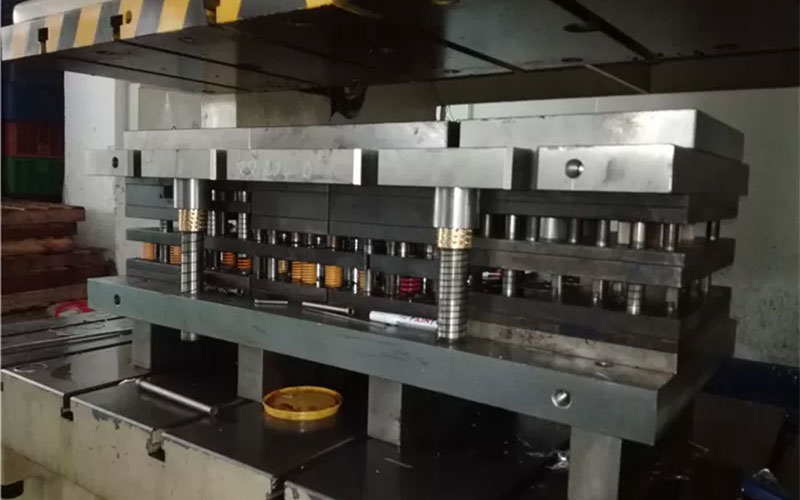
Djupdragen plåtstansning
Djupdragen plåtstansning är en metallformningsteknik som skapar sömlösa, tredimensionella komponenter med betydande djup. Processen innebär att man använder en matris och stans för att omvandla en metallplåt till komplexa former genom att dra den in i ett hålrum. Denna metod används ofta för att producera cylindriska eller lådformade delar med hög noggrannhet.
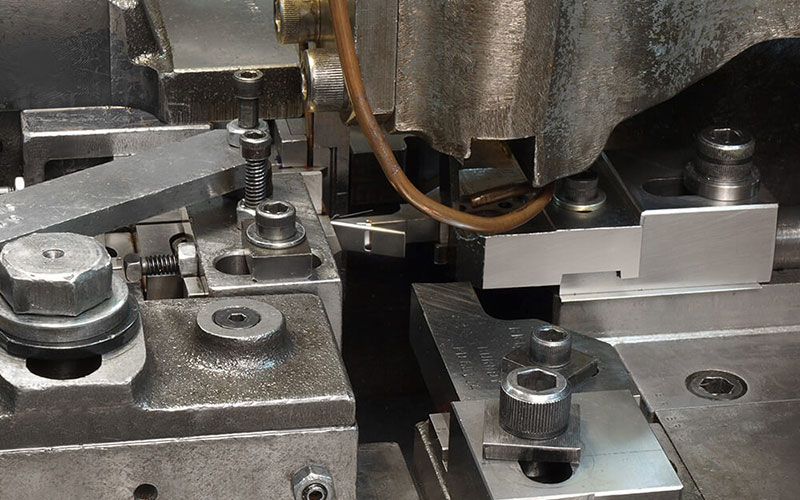
Fyrslidsplåtsstansning
Fyrstegsstansning av plåt, även kallad flerstegsstansning eller fyrvägsstansning, är en specialiserad metod för metallstansning. Tillverkningsprocessen används för att skapa invecklade former och komplexa, små till medelstora komponenter med flera böjningar. Den är idealisk för delar som kräver exakt formning, snäva toleranser och höghastighetsproduktion.
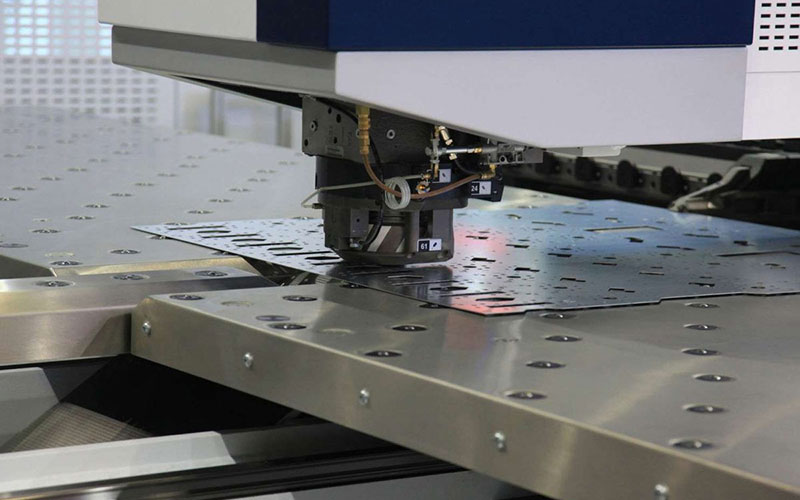
Finplåtspressning
Finstansning av plåt är en precis metod för att forma metallkomponenter som producerar släta kanter runt hela arbetsstycket. Till skillnad från traditionell stansning kräver denna metod bara ett steg och ett litet verktygsspel. Dessutom krävs inga ytterligare sekundära operationer, vilket minskar både produktionstid och kostnader. Som ett resultat är finstansning en populär tillverkningsteknik för en mängd olika produkter, inklusive fordons-, flygplans- och precisionsmaskinkomponenter.

Prägling av plåtstämpling
Prägling är en plåtpräglingsteknik som producerar upphöjda eller indragna mönster eller designer på plåt. Det innebär att man applicerar tryck på materialet med det önskade mönstret med hjälp av en form, vilket resulterar i ett upphöjt eller försänkt område. Prägling används ofta för att lägga till dekorativa eller funktionella detaljer som greppytor eller identifieringsmärken.
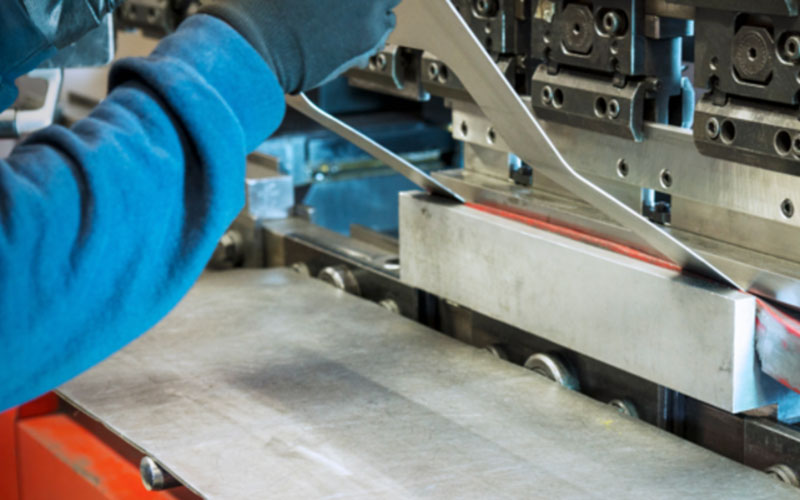
Sammansatt formstämpling
Sammansatt stansning är en högeffektiv och billig precisionsmetallstansningstillverkningsprocess. Den är lämplig för små och medelstora metallstansningsprojekt. Den kan säkerställa de precisionstoleranser som krävs för deldesign och har en lägre tillverkningskostnad än progressiva stansformar.
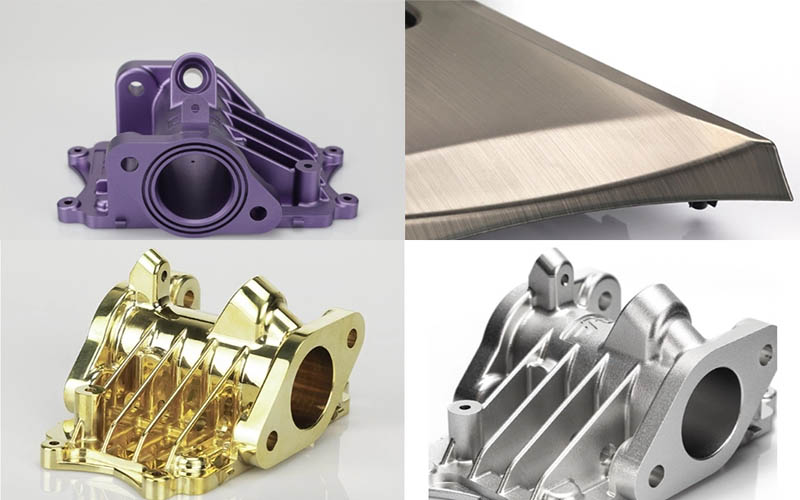
Ytbehandlingar för plåtprägling
anodisering
Anodisering är en ytbehandlingsteknik som är speciellt utformad för aluminium och dess legeringar av plåtdelar. Anodisering är en process som genom elektrokemiska metoder genererar ett hårt lager av aluminiumoxidbeläggning på ytan av aluminiummaterial.
Detta lager av aluminiumoxidbeläggning är inte bara tätt, vilket avsevärt förbättrar arbetsstyckets korrosionsbeständighet och slitstyrka, utan kan också, tack vare sin porösa struktur, adsorbera färgämnen för att uppnå ett brett utbud av färgalternativ.
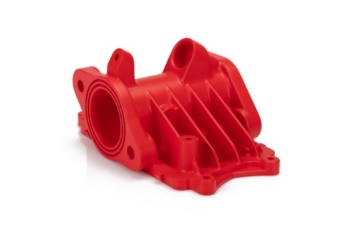
Pulverbeläggning
Pulverlackering är en process där torra pulverlacker sprutas på ytan av delar genom elektrostatisk adsorption och sedan härdas vid höga temperaturer för att bilda en beläggning. Beläggningen som bildas genom pulversprutning är relativt tjock och har utmärkt korrosionsbeständighet, slitstyrka och mekanisk hållfasthet.
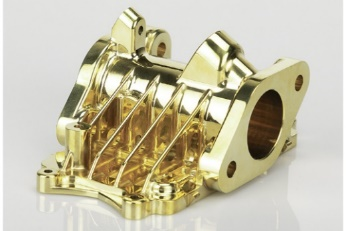
Galvanisering
Elektroplätering är en process som använder principen om elektrolys för att avsätta ett tunt lager av metall eller legeringsfilm på ytan av plåtdelar, såsom galvanisering, nickelplätering, kromplätering eller guldplätering.
Den elektropläterade beläggningen kan avsevärt förbättra delarnas rostskyddsförmåga och ythårdhet, och ge dem speciella ytegenskaper, såsom den höga reflektionsförmågan och slitstyrkan hos kromplätering, eller den utmärkta elektriska ledningsförmågan hos guld-/silverplätering.
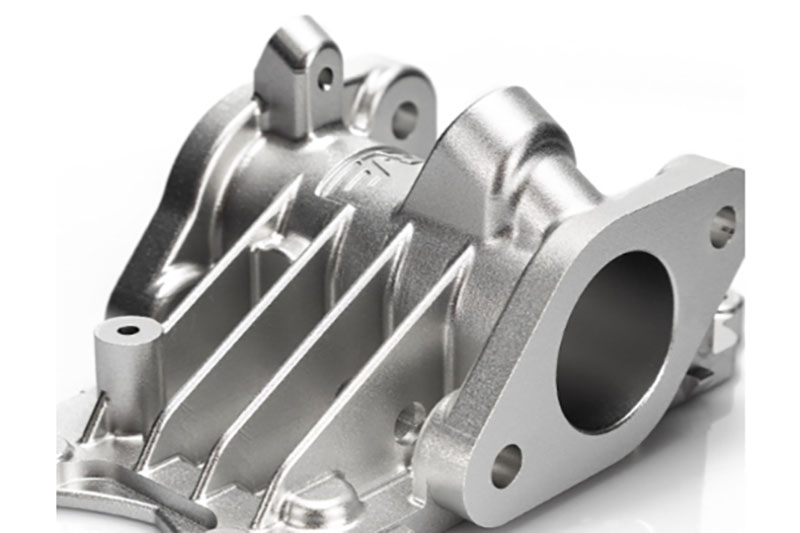
Sandblästring
Sandblästring är en fysisk process som använder höghastighetsgasflöde för att spruta sandkorn eller andra slipmedel på ytan av delar, och rengör och ruggar upp dem genom stötar.
Sandblästring kan effektivt ta bort oxidbeläggningar, oljefläckar och gamla beläggningar på ytan och skapa en jämn och fin ojämn matt textur på metallytan. Detta förbättrar inte bara beläggningens vidhäftning utan ger också en idealisk bas för efterföljande sprutning eller anodisering.
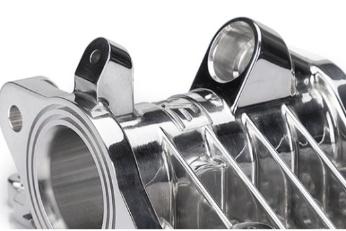
Putsning
Polering är en process där man bearbetar ytan på plåt genom mekaniska, kemiska eller elektrokemiska åtgärder för att minska dess ojämnhet och därigenom uppnå en spegelblank yteffekt.
Polering kan noggrant ta bort repor, grader och andra defekter som kvarstår under stansning och bearbetning, vilket avsevärt förbättrar produktens utseende, textur och kvalitet.
- Program: Köksartiklar, badrumsdetaljer, smycken och dekorativa delar för avancerad konsumentelektronik
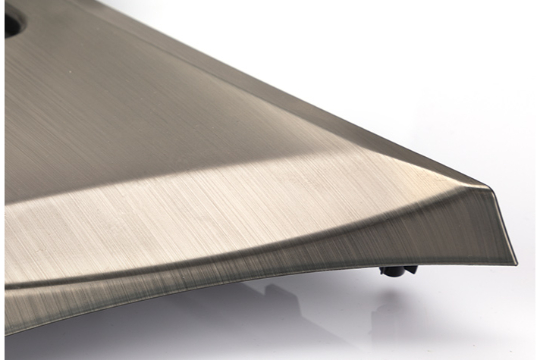
Borstning
Borstning är en bearbetningsteknik som använder verktyg som slipband eller nylonskivor för att gnugga metallytan riktningsvis och kontinuerligt, vilket skapar en matt yta med en linjär textur.
Borstning kan effektivt täcka repor som uppstår under produktionsprocessen och ger en fin touch. Borstbehandling kan framhäva metallens textur och ådring, vilket skapar en modern och enkel visuell effekt, och samtidigt är det mindre sannolikt att det lämnar fingeravtryck som på högblanka ytor.
- Program: Mobiltelefonramar, paneler för elektriska apparater, hisskabiner, dekorlister
Fördelar med Shet Met al Sstampning
Hög produktionseffektivitet
Stansning är extremt snabb, och produktionskvantiteten av små och medelstora delar kan uppgå till hundratals stycken per minut. Stansningens höghastighetsproduktionskapacitet minskar tillverkningstidskostnaden för enskilda delar avsevärt, vilket ger en solid grund för leverans av storskaliga beställningar.
Låg enhetskostnad
När stansformen väl är tillverkad koncentreras produktionskostnaden för en enskild del huvudsakligen på själva materialet. Vid massproduktion fördelas den initiala kostnaden för formen över varje produkt, vilket gör enhetskostnaden mycket låg. Högautomatiserade stansningsproduktionslinjer har också sparat en betydande mängd arbetskraftskostnader.
Konsekvent kvalitet
Stansningsprocessen använder precisionsformar, vilket innebär att varje del som produceras i samma form har samma form och storlek. Denna höga precision och utmärkta konsistens som garanteras av formar är avgörande för modern montering och produktkvalitetskontroll, vilket effektivt undviker fel orsakade av mänskliga åtgärder.
Högt materialutnyttjande
Vid stansning används vanligtvis material i form av coils eller ark. Genom sinnrik layoutdesign kan materialen utnyttjas i största möjliga utsträckning. De överblivna materialen som genereras under stansningsprocessen kan också återvinnas och återanvändas, vilket i viss mån minskar råvaruspillet och sänker den totala materialkostnaden.
Komplicerad delkapacitet
Stansningsprocessen kan orsaka plastisk deformation av metallmaterial i kallt tillstånd, vilket inte bara möjliggör produktion av komplext formade delar, utan också ökar delarnas styrka och styvhet genom deformationsförstärkande mekanismer.
Utmaningar med Shet Met al Sstampning
Rynkor och rivning
Skrynkling uppstår när materialet flyter för snabbt under tryckspänning, vilket orsakar lokal ansamling av plåten och bildar veck. Rivning är raka motsatsen. Det uppstår när materialet blir alltför tunt under dragspänning tills det rivs sönder.
För att hantera dessa två problem måste en känslig balans hittas i processparametrar som gjutformsdesign, kraftkontroll av ämneshållaren och smörjning, för att förhindra att materialet flyter för snabbt och skrynklar sig, samtidigt som man undviker otillräckligt flöde och sprickor.
Fjädra tillbaka
Återfjäderning är ett elastiskt återhämtningsfenomen där formen och storleken på delar avviker från formhåligheten efter att materialet har formats genom stansning på grund av frigöring av intern elastisk spänning. Detta är den viktigaste faktorn som påverkar detaljernas precision, särskilt på böjda delar.
Att noggrant förutsäga och kompensera för återfjädring är mycket utmanande och kräver användning av avancerad simuleringsprogramvara, empiriska data och i kombination med överkorrigeringsdesignen av formytan för att övervinna den.
Ytskador
Under stansningsprocessen kan den relativa rörelsen mellan plåten och formen orsaka ytdefekter såsom repor och ojämnheter. Detta orsakas främst av otillräcklig ytfinish på formen, felaktig smörjning eller otillräcklig hårdhet hos formen, etc.
Dessa mindre skador påverkar inte bara produktens utseende utan kan också bli spänningskoncentrationer, vilket minskar delarnas utmattningshållfasthet och korrosionsbeständighet.
Grader och dimensionsavvikelser
Om matrisspelet är orimligt och skäreggen blir trubbig under stans- eller trimningsprocessen, kommer vassa grader att bildas vid snittet.
Grader påverkar inte bara driftssäkerheten och monteringsnoggrannheten, utan minskar även delarnas utmattningslivslängd. Slitage på formar, utrustningens precision och prestandafluktuationer hos material kan alla leda till dimensionsavvikelser hos delarna, vilket påverkar efterföljande montering.
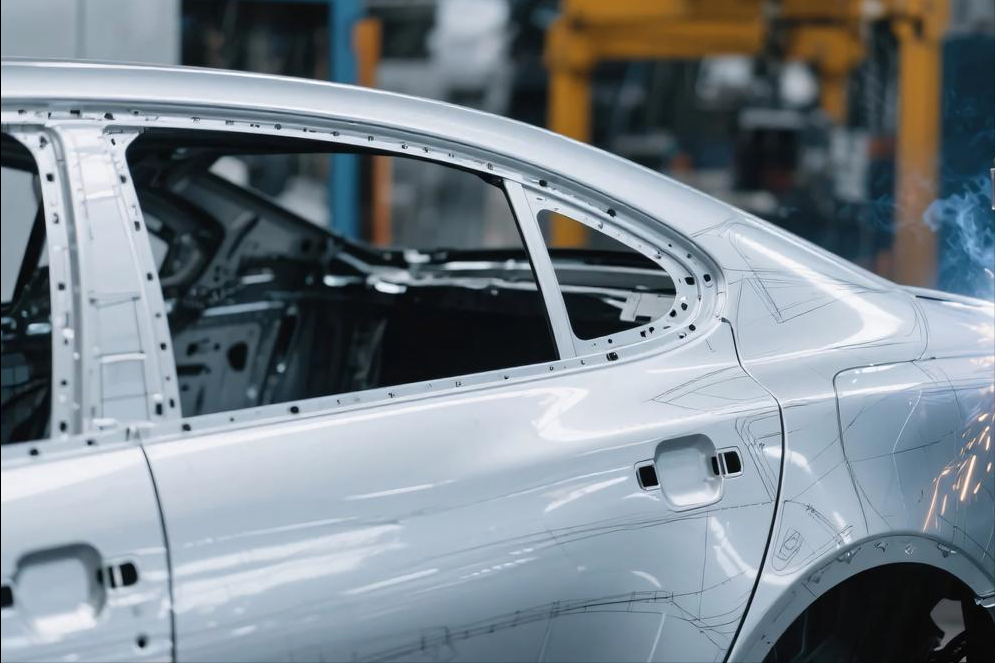
Applikationer av Shet Met al Sstampning
Bilindustrin
Bilindustrin är ett av de områden där stansningsprocesser används mest. Från fordonets karosseripaneler, såsom dörrar, motorhuvar och bagageluckor, till strukturella komponenter som chassi och ramar, och till och med till invändiga sätesramar och bromspedaler, används ett stort antal stansningsdelar. Tillämpningen av stansningsteknik har lett till lättare vikt, säkerhet och tillverkning av komplexa bilstrukturer.

Aerospace
Inom flyg- och rymdindustrin ställs extremt höga krav på delars vikt, hållfasthet och precision. Plåtstansningsprocessen används för att tillverka flygplansskinn, vingribbor, spant, kåpor samt olika fästen och kopplingsdelar. Dessa delar måste vara så lätta som möjligt samtidigt som de säkerställer extrem tillförlitlighet.
Elektriska apparater
De elektroniska produkter vi använder dagligen är fyllda med noggrant stansade delar. Till exempel mobiltelefoner och deras mellanramar, skärmkåpor, kontaktterminaler, hårddiskhöljen på datorer, såväl som hushållsapparater som kylflänsar till luftkonditioneringsapparater, höljen och interna strukturkomponenter i mikrovågsugnar etc.
Vitvaror
De yttre skalen och inre trummorna i vitvaror som kylskåp och tvättmaskiner, luftkanalerna i köksfläktar, såväl som diskhoar och kokkärl i rostfritt stål i köksredskap, är alla typiska produkter från präglingsprocessen. Hårdvarudelar som dörrlås, gångjärn och verktyg är också i hög grad beroende av prägling.
Medicinsk utrustning
Inom sjukvården krävs det att utrustningen är mycket ren, steril och tillförlitlig. Plåtprägling kan användas för att tillverka kirurgiska instrument, implantatskal, precisionskomponenter för olika diagnostiska utrustningar (såsom datortomografiska maskiner) och justeringsmekanismer för sjukhussängar etc.
Energi och industri
Inom energi- och industrisektorn används plåtprägling för att tillverka motorkärnor, kylflänsar för transformatorer, elskåpshus, kontakter för olika industriella rörledningar, samt kontrollpaneler och höljen för tunga maskiner etc.
ÄDEL's Plåtstansningstjänst
Våra plåtstansningstjänster tillverkar invecklade stansdetaljer noggrant och levererar produkter som överträffar kundernas förväntningar till ett överkomligt pris och med snabb leveranstid.
Våra tjänster för plåtprägling kan designa och skapa progressiva formar och fyrslädsverktyg, såväl som precisionsbearbetning. Vi kan också utföra alla nödvändiga sekundära tillverkningsprocesser, såsom gradning och gängning. Vårt team har en djup förståelse för metallurgi, och vi är engagerade i att ge exceptionell kundsupport för alla våra metallpräglings- och formningsprodukter. Vi kan forma ditt arbetsstycke till optimal geometri och kan uppnå precisionstoleranser ner till en tusendels tum.
- Tolerans ner till 0.001 mm
- 10+ års erfarenhet av stämpling
- ISO 9001 & ISO13485 certifierad fabrik
- Ledtid så snabb som 3 dagar
- Avancerad utrustning och konkurrenskraftigt pris
Vanliga frågor om plåtstansning
Vad är plåtstansningsprocessen?
Plåtprägling är en kallformningsprocess som använder specialpressar och verktyg, så kallade formar, för att forma och skära platt plåt till önskade former.
Vilka är de viktigaste typerna av plåtstansningsoperationer?
Huvudoperationerna kan delas in i tre typer: skärning, bockning och dragning. Skärande operationer, som stansning och stansning, separerar material.
Vilka material används vanligtvis vid metallstämpning?
Ett brett utbud av material kan stansas, men de vanligaste inkluderar kallvalsat stål (SPCC) för dess kostnadseffektivitet, aluminium för dess lätta vikt och korrosionsbeständighet, rostfritt stål (som SUS304) för dess styrka och hållbarhet, och kopparlegeringar för sin utmärkta elektriska ledningsförmåga.
Vilka är fördelarna med att använda stämplingsprocessen?
Plåtprägling erbjuder viktiga fördelar, inklusive hög produktionseffektivitet och hastighet för massproduktion, låg enhetskostnad efter den initiala verktygsinvesteringen, utmärkt delkonsistens och repeterbarhet tack vare formarnas precision, hög materialutnyttjandegrad med minimalt spill och möjligheten att producera starka, komplexa delar från en enda metallbit.
Vad är "progressiv stansning"?
Progressiv stansning är en mycket effektiv metod där en spole av metallband rör sig genom en serie stationer i en enda press. Varje station utför en annan operation – såsom stansning, bockning eller skärning – i följd. Med varje pressslag produceras en färdig del från bandets ände, vilket möjliggör snabb och kontinuerlig tillverkning av komplexa delar.







