
В чём Sгорячий Mи другие Bпрекращением Разработка?
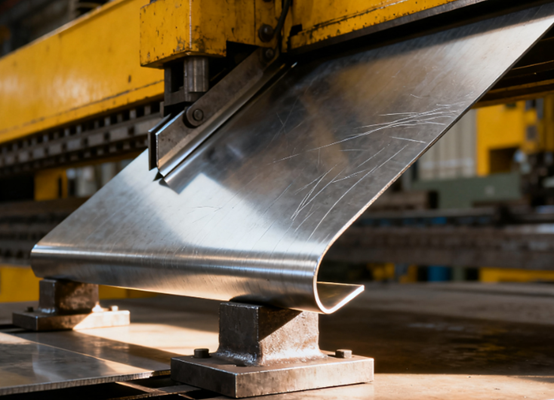
Гибка листового металла — это технология обработки металла, при которой в основном используется гибочный станок для приложения давления к металлическим листам, вызывая их пластическую деформацию в определенных местах, в результате чего получаются детали с заданными углами и формами.
Процесс гибки листового металла обычно включает в себя использование пресс-форм, состоящих из верхней матрицы (пуансона) и нижней матрицы (V-образной канавки), где листовой металл под давлением вдавливается в отверстие нижней матрицы, образуя изгиб. Технология гибки широко используется в производстве различных металлических конструкционных элементов, таких как коробки, кронштейны и шкафы. Она отличается высокой эффективностью, высокой точностью и высокой адаптивностью и является ключевым этапом обработки листового металла.
Как работает процесс гибки листового металла?
Суть процесса гибки листового металла заключается в приложении внешней силы для вызывания пластической деформации металлических листов в заданном месте, что приводит к формированию определенных углов и форм. Этот процесс в основном осуществляется с помощью гибочных станков и специальных пресс-форм.
Металлические материалы, используемые при гибке листового металла.
Холоднокатаная стальная плита
Холоднокатаные стальные листы — это листы из углеродистой стали, прокатанные при комнатной температуре. Холоднокатаные стальные листы обладают превосходной прочностью и обрабатываемостью, поэтому идеально подходят для точной гибки, штамповки и сварки.
Холоднокатаные стальные листы обычно не требуют предварительной обработки, такой как удаление ржавчины, и могут быть непосредственно покрыты гальваническим покрытием или окрашены.
Нержавеющая сталь
Нержавеющая сталь известна своей выдающейся коррозионной стойкостью, поскольку содержащийся в ней элемент хром способен образовывать на ее поверхности плотный слой пассивирующей пленки из оксида хрома.
Нержавеющая сталь марки 304 обладает превосходными комплексными характеристиками и подходит для различных условий эксплуатации. Нержавеющая сталь марки 316, благодаря добавлению молибдена, обладает более высокой устойчивостью к хлоридной коррозии.
| 304L | Подходит для сварки; обладает хорошими антикоррозионными свойствами. |
| 321 | Содержит титан; обладает хорошими антикоррозионными свойствами. |
| 301 | Относительно высокая твердость; хорошая прочность. |
алюминий
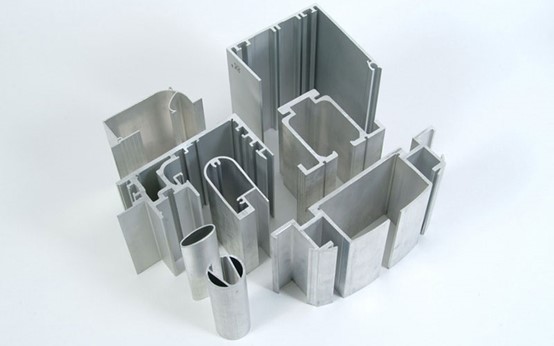
Алюминий — это лёгкий металл с плотностью примерно в три раза меньшей, чем у стали, что имеет решающее значение в тех областях применения, где требуется снижение веса.
Алюминиевые материалы также обладают хорошей коррозионной стойкостью и превосходной тепло- и электропроводностью. Кроме того, алюминий обладает отличной пластичностью и легко гнется и растягивается, придавая необходимую форму.
Оцинкованный стальной лист
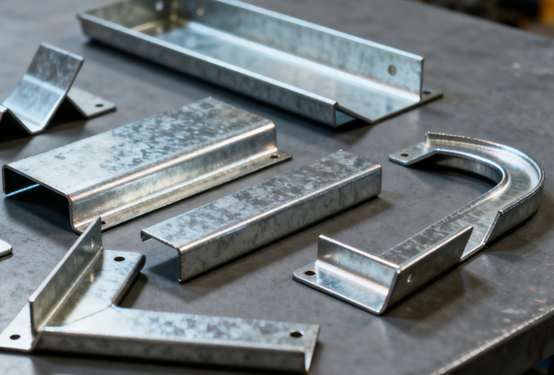
Оцинкованные стальные листы изготавливаются путем нанесения слоя цинка на поверхность холоднокатаных или горячекатаных стальных листов с целью обеспечения защиты внутренней стали за счет цинкового слоя и эффективного предотвращения ржавления стальных листов.
- Электрооцинкованная сталь: Поверхность гладкая и однородная, что делает её более подходящей для распыления.
- Горячеоцинкованная сталь: Цинковое покрытие относительно толстое и обладает высокой коррозионной стойкостью, но на его поверхности присутствуют цинковые «цветы».
Латунь
Латунь — это сплав меди и цинка. Она имеет очень красивый золотисто-желтый цвет и часто используется для изготовления декоративных элементов. Помимо эстетической привлекательности, латунь также обладает превосходной электропроводностью, теплопроводностью и выдающимися антибактериальными свойствами.
С точки зрения механической обработки, латунь мягкая и обладает превосходной пластичностью, что делает ее очень подходящей для сложных операций штамповки и ковки.
Горячекатаная стальная плита
Горячекатаные стальные листы — это листы из углеродистой стали, прокатанные при высоких температурах. По сравнению с холоднокатаными листами, их поверхность покрыта слоем оксидной окалины, она относительно шероховатая, а точность размеров несколько хуже.
Преимущество горячекатаных стальных листов заключается в их относительно низкой цене, а также в возможности получения более толстых листов и большей прочности конструкции.
Виды процессов гибки листового металла
Складной изгиб
Изгиб с помощью складывания достигается путем складывания балки вверх или вниз вдоль края заготовки и часто используется для деталей коробчатого и оболочечного типа.
Плюсы:
- Изгиб без следов от пресс-формы: Не повреждает поверхностное покрытие или декоративный слой.
- Высокая точность и хорошая повторяемость.
- Подходит для тарелок большого размера: В частности, алюминиевые пластины, тонкие пластины из нержавеющей стали и т. д.
Минусы:
- Низкая эффективность: Подходит для производства средних и малых партий.
- Сложная структура: Затраты на техническое обслуживание складных механизмов высоки.
- Не подходит для обработки толстостенных листов.
Валковая гибка
Вальцовая гибка — это процесс, при котором с помощью трехвалкового или многовалкового листогибочного станка листовой металл постепенно сгибается в дугообразные, цилиндрические или конические детали путем многократных изгибов.
Плюсы:
- Подходит для гибки с большой кривизной: Она может непрерывно формировать детали большого радиуса или полностью круглые детали.
- Равномерная деформация: Избегайте концентрации напряжений, вызванной однократным сгибанием.
- Он способен обрабатывать толстые листы и детали больших размеров.
Минусы:
- Регулировка угла наклона затруднена: Расстояние между роликами необходимо регулировать несколько раз.
- Достичь малых изгибов или острых углов непросто.
- Высокие инвестиционные затраты на оборудование.
Чеканка
Пуансон прижимает листовой металл к нижней матрице под чрезвычайно высоким давлением, вызывая у материала сильную пластическую деформацию. Угол практически полностью определяется матрицей.
Плюсы:
- Чрезвычайно высокая точность размеров и углов: Практически никакого отскока.
- Острые углы или характерные кромки: Подходит для обработки прецизионных деталей.
- Хорошая консистенция при формовании: Угол полностью контролируется формой.
Минусы:
- Высокие требования к оборудованию: Необходимы прессы большой мощности.
- Сильный износ формы: Высокое давление, высокие требования к материалам пресс-форм и термообработка.
- Высокая цена: Затраты на изготовление и обслуживание пресс-форм высоки.
Изгиб воздуха
Изогнутая под действием воздуха заготовка соприкасается только с кончиком верхней матрицы и обеими сторонами V-образного паза нижней матрицы. При нажатии пуансона вниз металл подвергается упругопластической деформации в точках контакта, образуя необходимый угол.
Угол регулируется глубиной хода пуансона.
Плюсы:
- Широкие возможности регулировки угла наклона: Угол изгиба можно изменять, регулируя ход пуансона, что обеспечивает высокую гибкость.
- Низкий износ пресс-форм: Благодаря малой площади контакта между верхней и нижней частями пресс-формы, срок службы пресс-формы увеличивается.
- Хорошая адаптивность: Один и тот же набор пресс-форм позволяет обрабатывать детали с разными углами наклона и толщиной листового металла.
Минусы:
- Точность при малых углах обзора: На него сильно влияет эффект отскока, и он требует эмпирической коррекции.
- Большая изгибающая сила: По сравнению с другими методами, этот метод предъявляет более высокие требования к тоннажу оборудования.
Дно
Пуансон вдавливает лист в дно V-образного паза нижней матрицы, обеспечивая его полное прилегание к матрице для придания формы. В зоне деформации наблюдается явное пластическое течение или даже оттиск.
Плюсы:
- Высокая точность измерения углов: Практически полное отсутствие отскока и стабильный угол изгиба.
- Хорошая повторяемость: Подходит для массового производства деталей с высокими требованиями к однородности.
- Превосходное качество поверхности: Четкие складки и аккуратные края.
Минусы:
- Износ пресс-формы: Большая площадь контакта, явное трение и концентрация напряжений.
- Частая замена плесени: Для листов различной толщины или угла наклона необходимо заменять пресс-формы.
- Высокое энергопотребление: А Требуется большее усилие при нажатии.
Этапы обработки в процессе гибки листового металла
Анализ процесса
Перед гибкой внимательно изучите чертеж детали, чтобы подтвердить угол гибки, радиус гибки, размер и направление разгибания, а также проверьте, является ли последовательность гибки рациональной.
Цель анализа чертежей деталей заключается в предотвращении размерных ошибок или проблем, связанных с наложением деталей друг на друга, вызванных неправильным проектированием.
Выбрать материал
Рассчитайте размеры развертки, исходя из угла изгиба и толщины пластины, учтите коэффициент компенсации изгиба, а затем подготовьте материалы. Этот процесс проводится для обеспечения точности размеров исходных материалов и создания основы для последующего изгиба.
Подготовка пресс-формы
В зависимости от формы, угла наклона и толщины гнутой детали следует выбрать подходящую верхнюю и нижнюю матрицы, а также тоннаж гибочного станка, после чего выполнить монтаж и пусконаладку.
Выбор пресс-форм напрямую влияет на точность гибки и качество поверхности. Для листов разной толщины требуются пресс-формы с разными размерами V-образных канавок.
Точность позиционирования
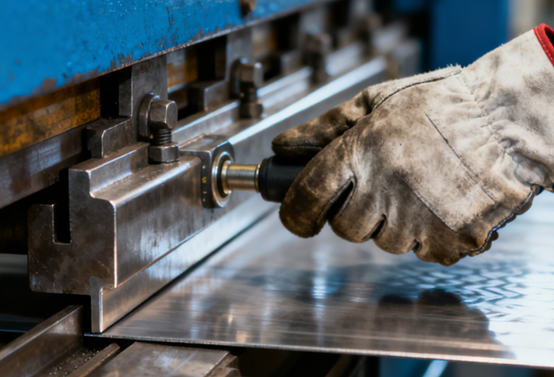
Оператор размещает заготовку на рабочем столе гибочного станка и обеспечивает ее правильное положение с помощью упора и позиционирующего устройства, выравнивая ее по линии гибки. Этот шаг оказывает существенное влияние на стабильность угла и размеров гибки, и необходимо поддерживать точность позиционирования.
Операция гибки
Запустите гибочный станок. Пуансон надавливает вниз, прижимая листовой металл к нижней матрице для придания ему необходимой формы. Оператор должен контролировать глубину надавливания или ход пуансона, чтобы предотвратить опрокидывание или чрезмерный отскок.
В процессе гибки следует обращать внимание на направление силы, действующей на материал, и контролировать вдавливание.
Проверка размеров
После завершения гибки деталей для проверки соответствия угла, длины стороны и плоскостности проектным требованиям используются транспортир, штангенциркуль или трехкоординатное измерительное оборудование.
Если после проверки в изделии обнаружены отклонения, их можно исправить путем точной регулировки хода поршня или зазора в пресс-форме.
Вторичный и составной изгиб
Для сложных деталей требуется многократный изгиб или изгиб в разных направлениях. Перед выполнением вторичного изгиба необходимо проверить правильность угла изгиба, заданного на предыдущем этапе, и убедиться, что сформированная деталь не мешает пресс-форме.
Deburring
После гибки заготовки необходимо удалить заусенцы, снять фаску и обработать поверхность, чтобы предотвратить появление острых кромок, которые могут помешать сборке или использованию. Если впоследствии потребуется сварка, порошковая покраска или анодирование, этап удаления заусенцев особенно важен для обеспечения качества внешнего вида.
Окончательная проверка
В конечном итоге требуется полная или выборочная проверка размеров, углов, плоскостности и внешнего вида заготовки. Только после подтверждения соответствия требованиям чертежей может быть произведена защитная упаковка.
Необходимо обеспечить сохранность согнутых деталей во время транспортировки и сборки, а также гарантировать качество поставляемой готовой продукции.
Преимущества процесса гибки листового металла
Гибка листового металла, как один из наиболее распространенных процессов формовки в металлообработке, обладает множеством преимуществ. Она позволяет не только обеспечить прочность конструкции, но и повысить эффективность производства и контролировать затраты.
Высокая точность
Современное оборудование для гибки с ЧПУ позволяет точно контролировать угол, положение и давление гибки. Погрешность гибки обычно составляет ±0.5°, что обеспечивает стабильность размеров и формы деталей и соответствует требованиям точной сборки.
Высокая эффективность производства
Процесс гибки листового металла прост в эксплуатации и имеет короткий цикл. Особенно при использовании станков с ЧПУ, запрограммированное управление позволяет выполнять несколько непрерывных процессов гибки, что значительно повышает эффективность производства. Подходит как для серийного, так и для мелкосерийного производства.
Гибкость
Гибочный станок для листового металла позволяет обрабатывать детали различной формы, угла наклона и толщины листа путем смены штампа или регулировки параметров хода. Одно и то же оборудование может использоваться для производства различных изделий и подходит для индивидуального производства разнообразной продукции и небольших партий.
Высокий коэффициент использования материала
Изгиб в основном достигается за счет пластической деформации, не образует большого количества отходов резки, имеет высокий коэффициент использования материала, позволяет экономить на сырьевых затратах и соответствует концепции экологически чистого производства.
Высокое качество поверхности
В процессе гибки поверхность материала не повреждается, сохраняя свою гладкость. Это позволяет напрямую использовать материал в последующих процессах напыления, анодирования или сварки, сокращая количество доработок.
Широкий спектр применения
Технология гибки применяется ко всем видам металлических листов, таким как углеродистая сталь, нержавеющая сталь, алюминий, медь и т. д., и широко используется в таких отраслях, как электроника, электроприборы, автомобилестроение, машиностроение и строительство.
Недостатки процесса гибки листового металла
Ограничения свойств материала
Пластичность, прочность и упругость различных металлов сильно различаются, что может легко повлиять на угол изгиба и точность размеров.
Например, высокопрочная сталь или твердый алюминий склонны к растрескиванию при изгибе, в то время как мягкие металлы могут подвергаться чрезмерной деформации или неравномерным сгибам.
Эффект пружинящего возврата
В металлах после изгиба наблюдается явление упругого восстановления, в результате чего фактический угол может оказаться либо слишком большим, либо слишком малым.
В случае высокопрочных материалов и больших радиусов изгиба сложность контроля упругого восстановления еще выше, и его необходимо корректировать на основе опыта или компенсационных процессов.
Сложная гибка
При большой толщине листа или сложном угле изгиба значительно возрастает потребность в силе формования, требуется высокая грузоподъемность штампа и оборудования, а также возникают такие проблемы, как отклонение линии изгиба, растрескивание или вмятины, что затрудняет процесс формования.
Высокие требования к навыкам
Контроль углов изгиба, выбор пресс-формы и последовательность расположения деталей требуют от оператора богатого опыта; в противном случае высока вероятность возникновения таких проблем, как неравномерная деформация, отклонение углов или помехи при обработке заготовки.
Применение процесса гибки листового металла
Электронная промышленность
Листовой металл широко используется в производстве таких изделий, как шасси, корпуса серверов и распределительные коробки. К этому типу продукции предъявляются высокие требования к точности размеров и теплоотводу. Конструкция из листового металла эффективно защищает внутренние электронные компоненты и удобна для обслуживания и монтажа.
- Сетевой шкаф
- Корпус промышленного компьютера
- Распределительная коробка
- Защитная крышка
Оборудование связи
Обработка листового металла может использоваться для изготовления корпусов базовых станций связи 5G, сетевых стоек, корпусов маршрутизаторов и т. д.
Конструкция из листового металла обладает превосходными характеристиками электромагнитного экранирования и может соответствовать требованиям к пыле-, влагозащите и помехоустойчивости коммуникационного оборудования.
Автомобильная промышленность:
Листовой металл используется для изготовления кузовных панелей, кронштейнов шасси, а также корпусов мотоциклов и электромобилей и т. д. Благодаря процессам гибки и сварки листового металла можно создавать высокопрочные и легкие конструкции.
- Двери автомобиля, капот, крышка багажника
- Детали рамы и шасси
- Батарейный отсек
Бытовая техника
Изделия из листового металла широко используются в производстве корпусов и внутренних кронштейнов таких изделий, как холодильники, стиральные машины и кондиционеры.
Детали из листового металла позволяют добиться точного внешнего вида и высокой точности сборки, а также обладают превосходными теплоотводящими и защитными свойствами.
- Боковая панель холодильника
- Корпус стиральной машины
- Внешний корпус наружного блока кондиционера
NOBLE: Ваш надежный поставщик услуг по изготовлению изделий из листового металла.
Мы предлагаем услуги по изготовлению деталей из листового металла на заказ, превосходящие ожидания клиентов, по конкурентоспособным ценам. От проектирования прототипов до производства деталей из листового металла, мы полагаемся на нашу опытную команду и современное производственное оборудование, чтобы гарантировать вам получение деталей из листового металла с высокой точностью и стабильной производительностью. Получите ценовое предложение за считанные минуты и детали из листового металла в течение нескольких дней!
Компания NOBLE, сертифицированная по стандартам ISO 9001:2015 и ISO 13485-2016, гарантирует предоставление своим клиентам качественных прототипов и серийных деталей. Современное и современное вспомогательное металлогибочное оборудование и квалифицированные специалисты обеспечивают точные и высококачественные услуги по гибке металла для быстрого прототипирования и серийного производства.
Часто задаваемые вопросы (FAQ)
Как контролируется упругое восстановление при гибке листового металла?
Пружинение можно минимизировать, увеличивая усилие изгиба, используя методы штамповки или чеканки, регулируя углы штампа или компенсируя это с помощью программирования ЧПУ. Выбор материала также играет ключевую роль в характере пружинения.
Какие типичные проблемы возникают при гибке листового металла?
Типичные проблемы включают в себя упругое восстановление формы, растрескивание по линиям сгиба, износ инструмента и неточности размеров при многоступенчатой гибке. Правильный выбор инструмента, подготовка материала и компенсация угла могут помочь избежать этих проблем.
В каких отраслях промышленности чаще всего используется гибка листового металла?
Этот процесс широко применяется в автомобильной, электронной, бытовой технике, телекоммуникациях, аэрокосмической отрасли и промышленном машиностроении, главным образом для корпусов, кронштейнов, кожухов и конструкционных элементов.
Как легко согнуть листовой металл?
Для легкой гибки листового металла отметьте линию сгиба, надежно закрепите деталь и равномерно приложите давление с помощью гибочного станка или тисков. Для более толстых или прецизионных деталей используйте листогибочный станок с ЧПУ для точного контроля угла и радиуса.
Какие существуют основные методы гибки листового металла?
К наиболее распространенным типам относятся гибка на воздухе, гибка до упора, чеканка, складывание и прокатная гибка. Каждый метод отличается настройкой оснастки, точностью гибки и требуемым усилием, что позволяет производителям выбирать его в зависимости от толщины материала и сложности конструкции.







