

Инженерам и менеджерам по продуктам необходимо знать, как изготавливается корпус для робота-помощника. Пять основных процессов — это обработка на станках с ЧПУ, литье под давлением, изготовление деталей из листового металла, прецизионное литье под давлением и 3D-печать. Каждый метод наиболее эффективен в разных ситуациях. Обработка на станках с ЧПУ хорошо подходит для сложных форм. Литье под давлением хорошо подходит для изготовления множества деталей.
В этом руководстве вы узнаете о допусках и выборе материалов. Мы также рассматриваем проектирование с учетом технологичности производства. Вы также узнаете, как выбрать правильный технологический процесс в зависимости от объема и сложности. Наша цель проста. Мы хотим помочь вам эффективно сотрудничать с таким производителем, как NOBLE, от начала до конца. Рассматривайте это как практическое руководство по изготовлению корпуса для робота-помощника.
Типичные производственные процессы для корпусов роботов-медиков
Наиболее распространенные способы изготовления корпусов для роботов-помощников включают пять методов. Каждый из них имеет свои преимущества. Обработка на станках с ЧПУ, литье под давлением, изготовление изделий из листового металла, прецизионное литье под давлением и 3D-печать — все они играют свою роль. Чтобы выбрать подходящий метод, сначала нужно понять, на что способен каждый из них.
Обработка на станках с ЧПУ для изготовления корпуса для робота-терапевта
Обработка на станках с ЧПУ позволяет вырезать материал из цельного блока до тех пор, пока не будет получена желаемая форма. Этот процесс отлично подходит для изготовления сложных форм корпусов и крышек. Вспомните, например, крепления шарниров, корпуса редукторов и кронштейны датчиков. Эти детали часто имеют изгибы, выемки и отверстия, требующие точного контроля.
Высокая точность для сложных геометрий
Высокоточная обработка на станках с ЧПУ позволяет достигать допусков ±0.0002 дюйма (±5 мкм) и более по ключевым параметрам. Можно добиться чистоты поверхности до Ra 0.8 мкм, а дополнительная обработка может сделать её ещё более гладкой. Эти показатели важны для повторяемых движений шарниров и точной установки датчиков. Для корпусов роботизированных шарниров ключевым допуском является соосность отверстий. Отверстия со стороны двигателя и со стороны выходного вала должны оставаться соосными в пределах 0.015 мм по всей длине детали. Пятиосевой станок с встроенным датчиком хорошо справляется с этой задачей. Общие размеры профиля обычно находятся в диапазоне от ±0.02 мм до ±0.05 мм. Допуск по положению составляет около ±0.01 мм до ±0.02 мм при зажиме в нулевой точке.
Подходит для прототипов и мелкосерийного производства деталей.
Обработка на станках с ЧПУ отлично подходит, когда детали нужны быстро, без затрат на оснастку. Этот метод наиболее эффективен для небольших объемов производства, менее 100-500 единиц. Отсутствуют затраты на пресс-формы, поэтому стоимость зависит от времени, затрачиваемого на обработку каждой детали. Изготовление прототипов на станках с ЧПУ может занять от 1 до 10 дней. Поставщик, специализирующийся на прототипировании, может завершить работу за 1-3 дня. Для простых призматических деталей обработка на станках с ЧПУ может даже превзойти 3D-печать, если не требуется дополнительная работа и материал есть в наличии.
Литье под давлением для корпуса робота-помощника по уходу
Литье под давлением заключается в запрессовке расплавленного пластика в стальную форму. Форма открывается, деталь выпадает, и цикл начинается заново. Этот метод позволяет экономить средства при больших объемах производства. Как только стальная форма готова, детали извлекаются за считанные секунды с минимальными трудозатратами на изготовление одной детали.
Экономичное крупносерийное производство
Точка безубыточности зависит от размера и сложности детали. Простая крышка достигает её быстрее, чем сложная оболочка с направляющими. При объёмах производства от 500 до 1,000 единиц литье под давлением выигрывает по стоимости. Быстрое модульное изготовление оснастки с алюминиевыми или мягкими стальными вставками обходится на 40–60% дешевле, чем изготовление закалённых производственных пресс-форм. Это позволяет сэкономить 15 000–30 000 долларов на первоначальных капитальных затратах на оснастку во время пилотных испытаний.
Отличная чистота поверхности и повторяемость
Детали, полученные методом литья, получаются гладкими и однородными. Поверхность пресс-формы непосредственно соприкасается с пластиком. Текстура, уровень блеска и цвет остаются неизменными на протяжении миллионов циклов. Эта повторяемость важна для корпусов роботов-доставщиков, которые должны выглядеть и подходить одинаково каждый раз.
Варианты: аддитивное производство, обработка листового металла и литье под давлением.
3D-печать для быстрого прототипирования и создания индивидуальных решений.
3D-печать позволяет создавать детали слой за слоем. Срок выполнения заказа составляет от одного дня до 3 дней. Такая скорость полезна, когда необходимо проверить соответствие размеров и формы перед изготовлением оснастки. Индивидуальные элементы, такие как внутренние каналы или решетчатые структуры, предоставляются бесплатно. За сложность деталей дополнительная плата не взимается.
Листовой металл для изготовления прочных и легких конструкционных деталей.
Изготовление корпуса робота-доставщика из листового металла включает в себя резку, гибку и сварку. Тяжелая лазерная резка и роботизированная сварка составляют около 40% стоимости шасси. В результате получается прочный и легкий каркас. Защитные внешние кожухи составляют оставшиеся 25% стоимости шасси. Такой подход подходит для конструкционных панелей и монтажных пластин.
Высокоточное литье под давлением металлических корпусов с жесткими допусками.
Литье под давлением заставляет расплавленный металл поступать в стальную форму под высоким давлением. Это обеспечивает исключительную точность размеров и высокую жесткость конструкции. Превосходная теплопроводность способствует эффективному отводу тепла. Электропроводность и экранирование от электромагнитных и радиочастотных помех также являются встроенными. Процесс выполняется быстро и подходит для крупномасштабного производства. Часто он исключает или уменьшает необходимость в дополнительной механической обработке. При сборке внутренних компонентов литье под давлением обеспечивает жесткие допуски и соосность, необходимые для деталей медицинских роботов.
Точность и качество обработки поверхности корпуса робота-помощника
Точность важна для любого корпуса робота-доставщика. Выбранные допуски влияют на то, насколько хорошо детали подходят друг к другу. Они также влияют на стоимость. Давайте посмотрим, как каждый из этих процессов может повлиять на детали интеллектуального робота-доставщика.
Типичные допуски для пластиковых и металлических корпусов
Каждый процесс имеет свой нормальный диапазон допусков. Материал также имеет значение. Для корпуса робота-доставщика нужны детали, которые подходят друг к другу без зазоров. Знание возможностей каждого метода помогает проектировать лучше.
Детали, изготовленные методом литья под давлением из пластмассы, обеспечивают точность ±0.1 мм.
При литье пластика для корпуса робота-доставщика следует ожидать допусков около ±0.1 мм. Это хорошо подходит для большинства конструкций. Пластик сжимается при охлаждении, что затрудняет соблюдение более точных параметров. Тем не менее, ±0.1 мм достаточно для защелкивающихся соединений и зазоров между панелями. Многие детали интеллектуальных роботов-доставщиков используют этот стандарт. Это позволяет снизить затраты. Для внешних крышек корпуса робота-доставщика этот уровень вполне достаточен.
Металлы, обработанные на станках с ЧПУ и отлитые под давлением, имеют точность ±0.05 мм.
Металлические детали могут иметь более жесткие допуски. Обработка на станках с ЧПУ и литье под давлением позволяют достичь точности около ±0.05 мм. Это важно для высокоточных деталей медицинских роботов. Вспомните корпуса редукторов или крепления шарниров. Эти детали требуют точного выравнивания. Небольшое отклонение может привести к заеданию. Точная обработка на станках с ЧПУ для корпусов роботов-доноров помогает достичь этих показателей. Процесс обеспечивает контролируемое удаление материала. Обработка на станках с ЧПУ хорошо справляется со сложными формами. Литье под давлением использует высокое давление для заполнения формы. Результат получается стабильным. Такая точность размеров гарантирует выравнивание внутренних компонентов. Многие детали медицинских роботов требуют такого уровня точности.
Варианты обработки поверхности корпуса робота-терапевта
Покрытие поверхности защищает деталь от износа. Оно также придает корпусу привлекательный внешний вид. Различные виды обработки обеспечивают разные преимущества для корпуса робота-доставщика.
| Лечение | Для каких задач | Преимущество износостойкости | Типичное применение в роботах |
| Анодирование (тип II и III) | Алюминиевые профили, гнутые/штампованные детали | Твёрдый оксидный слой; превосходная коррозионная стойкость. | Направляющие шасси, корпуса, кронштейны, крепления для датчиков |
| Порошковая покраска / Электрофорезное покрытие | стальные и алюминиевые формованные детали | Толстое, прочное покрытие; ударопрочность и устойчивость к царапинам. | Корпуса, крышки, рамы, несущие пластины |
| PVD/CVD покрытия (TiN, TiAlN, DLC) | Шестерни, валы, скользящие поверхности | Чрезвычайно твердый; низкое трение; высокая износостойкость | Зубья шестерен, подшипниковые шейки, скользящие соединения |
Анодирование, нанесение покрытия и полировка для обеспечения долговечности.
Твердое анодирование превращает поверхность алюминия в оксид алюминия. Этот слой становится частью металла и не отслаивается и не крошится. Для корпуса робота-доставщика это означает лучшую устойчивость к царапинам. Твердость поверхности увеличивается с примерно 95 HV до 600–700 HV после анодирования типа III. Это значительный скачок для деталей интеллектуальных роботов-доставщиков. Это продлевает срок службы корпуса при ежедневном использовании.
Достижение эстетичных и износостойких покрытий.
Вы также можете выбрать порошковое или PVD-покрытие. Порошковое покрытие обеспечивает толстый слой, устойчивый к ударам. PVD-покрытия еще тверже. Для корпуса робота-доставщика это хорошо подходит для движущихся частей. Для деталей интеллектуального робота-помощника выбор правильного покрытия позволит корпусу выглядеть хорошо долгие годы. Обработка на станках с ЧПУ может обеспечить гладкую базовую поверхность, что способствует лучшему сцеплению покрытия. Обработка на станках с ЧПУ и качественная обработка поверхности работают вместе, чтобы создавать долговечные детали для интеллектуальных роботов-помощников.
Материалы для корпуса робота-терапевта Smart Care
Выбор материалов для корпуса медицинского робота означает поиск баланса. Вес, прочность, устойчивость к коррозии и стоимость — все эти факторы противоречат друг другу. Выберите тяжелый металл, и робот быстрее износится. Выберите дешевый пластик, и корпус может треснуть при ежедневном использовании. Именно поэтому критериям выбора материалов для деталей медицинских роботов необходимо уделять особое внимание на ранних этапах проектирования. Правильное сочетание металлов, пластиков и эластомеров обеспечивает прочность, легкость и доступность корпуса.
Металлы: нержавеющая сталь и титановые сплавы
Металлические корпуса выдерживают нагрузки, защищают электронику и обеспечивают высокую точность изготовления. Два сплава постоянно встречаются в передовых конструкциях роботов.
Нержавеющая сталь 17-4 PH обеспечивает прочность и коррозионную стойкость.
Этот сплав — незаменимый материал для конструкционных элементов корпусов. Он хорошо противостоит коррозии и сохраняет форму под нагрузкой. Вот как выглядят его характеристики:
| Свойства | Значение |
| Предел прочности на растяжение | 1275 МПа |
| Предел текучести | 1060 МПа |
| Предел прочности при изгибе | 1380 МПа |
| Модуль упругости | 200 ГПа |
| Относительное удлинение при разрыве | 10% |
| Твердость | 38 HRC |
Эти данные получены при одном из режимов термообработки. В других источниках указаны предел прочности на растяжение 170 000 PSI (1,170 МПа), предел текучести 150 000 PSI (1,030 МПа) и твердость 35–45 HRC. В любом случае, этот металл хорошо подходит для шарнирных соединений и несущих кронштейнов в корпусе робота для оказания медицинской помощи.
Титан Ti-6Al-4V для легких и высокопрочных применений.
Титан обеспечивает высокую прочность при весе примерно вдвое меньшем, чем у стали. Его предел прочности на растяжение составляет от 936 до 1014 МПа. Средние значения находятся в районе 983 ± 22 МПа в H-образной ориентации и 953 ± 14 МПа в V-образной ориентации. Для корпуса робота-доставщика, который должен оставаться легким, этот сплав оправдывает свою более высокую цену.
Инженерные пластики и композиты
Пластмассы позволяют снизить вес и стоимость. Кроме того, они дают возможность формовать сложные формы за один цикл. В производстве деталей для интеллектуальных роботов-медиков обычно используются несколько проверенных полимерных смол.
ABS-пластик, поликарбонат и нейлон для корпусов роботов-медиков.
ABS-пластик прочный и недорогой, что делает его предпочтительным материалом для корпусов. Поликарбонат превосходит его по ударопрочности и прозрачности. Нейлон обеспечивает дополнительную износостойкость для подвижных элементов. Эти три материала подходят для большинства пластиковых корпусов и крышек роботов-доставщиков. Они также лидируют в производстве пластиковых корпусов для медицинских роботов, где важны стерилизация и долговечность.
Вопросы огнестойкости и ударопрочности.
Правила техники безопасности часто требуют использования огнестойких материалов. Добавки могут снижать ударопрочность, поэтому приходится жертвовать прочностью ради пожарной безопасности. Перед принятием решения протестируйте оба свойства одновременно. Корпус робота-доставщика в больнице подвергается ударам, падениям и воздействию чистящих средств. Ударопрочность – это не просто опция, а необходимость.
Эластомеры для уплотнений и захватов
Мягкие детали герметизируют зазоры и смягчают контакт. Они также делают корпус приятным на ощупь.
Силикон и ТПУ для литья под давлением и зон с мягким покрытием.
Силикон, используемый для литья под давлением, обычно имеет твердость по Шору А от 10 до 70. Этот диапазон подходит для уплотнений медицинских изделий и носимых медицинских устройств. Он также хорошо подходит для захватов на корпусе робота-доставщика. ТПУ обеспечивает аналогичное ощущение мягкости на ощупь, но с лучшей износостойкостью. Оба материала соединяются с жесткими подложками во время литья. Это создает единую деталь с твердой и мягкой зонами. Для деталей интеллектуальных роботов-доставщиков, к которым люди прикасаются весь день, эта мягкая зона имеет большое значение.
Каждый принятый здесь выбор оказывает влияние на всю конструкцию. Более тяжелый металл влияет на размеры двигателя. Более мягкий эластомер меняет ощущение при захвате. Огнестойкий пластик влияет на стоимость. Правильно подобранные материалы — и остальная часть корпуса встанет на свои места.
Основы проектирования корпуса для робота-помощника
Правила создания проекта, который легко воплотить в жизнь.
Хорошая, простая в изготовлении конструкция позволяет снизить затраты и повысить качество. Эти правила применимы как к пластиковым, так и к металлическим корпусам.
Углы тяги, равномерная толщина стенок и ребра жесткости.
Чертеж необходим — это не просто хорошая идея — для правильного изготовления деталей.
Без уклона детали застревают в форме.
| Проблема без угла тяги | Что происходит |
| Высокое трение при выталкивании детали. | Необходимы более прочные выталкивающие штифты, которые могут согнуть деталь. |
| Детали, застрявшие в форме | Это замедляет процесс и увеличивает продолжительность каждого цикла. |
| Постоянная высокая сила и трение | Изнашивает поверхность пресс-формы и сокращает срок ее службы. |
| Напряжение от жесткого выброса | Приводит к деформации детали после извлечения. |
Небольшой угол уклона решает эти проблемы. Деталь плавно выдвигается. Пресс-форма служит дольше.
Равномерная толщина стенок также предотвращает деформацию. Толстые участки остывают медленнее, чем тонкие. Это приводит к образованию усадочных раковин и скручиванию. Поддерживайте одинаковую толщину стенок по всей детали. Если вам нужна большая прочность, добавьте ребра вместо увеличения толщины стенок. Ребра повышают жесткость, не создавая утолщений. Они также помогают направлять поток пластика во время формования.
Избегайте острых углов и глубоких подрезов.
Острые углы создают места, где накапливается напряжение. Корпус робота-пылесоса, подвергшийся ударам, может треснуть в этих местах. Используйте гладкие закругленные скругления, чтобы распределить нагрузку и обеспечить лучшее течение пластика.
Глубокие подрезы усложняют проектирование пресс-форм. Необходимы скользящие сердечники или толкатели. Эти дополнительные детали увеличивают стоимость и требуют большего обслуживания. Корпус следует проектировать таким образом, чтобы все элементы извлекались из пресс-формы прямолинейно. Простые пресс-формы работают быстрее и обходятся дешевле в изготовлении.
Использование готовых комплектующих.
Каждая деталь, изготовленная на заказ, увеличивает стоимость. Стандартные детали снижают эту стоимость и упрощают сборку.
Стандартные крепежные элементы, разъемы и системы организации кабелей.
Для большинства сборок хорошо подходят винты стандартных размеров, таких как M3 и M4. Стандартные USB-разъемы и круглые разъемы легко найти и заменить. Для прокладки кабелей используйте зажимы и фиксаторы натяжения, которые можно приобрести в магазине. Корпус, собранный из стандартных деталей, доставляется быстрее.
Сокращение затрат на изготовление нестандартной оснастки.
Для изготовления кронштейнов на заказ требуются специальные пресс-формы. Эти инструменты стоят тысячи долларов. По возможности устанавливайте компоненты на стандартные DIN-рейки. Используйте стандартные стойки для печатных плат. Выбор каждой стандартной детали экономит деньги на оснастке и сокращает сроки поставки.
Объединение электроники и датчиков в системе
Корпус робота-помощника должен надежно удерживать электронику. Датчики, печатные платы и исполнительные механизмы нуждаются в прочном креплении.
Крепежные элементы, опоры и системы отвода тепла.
Монтажные выступы удерживают печатные платы на месте. При проектировании учитывайте ту же толщину стенок, что и у остальной части корпуса. Добавьте усиливающие элементы к каждому выступу для дополнительной прочности. Управление теплоотводом имеет важное значение, когда двигатели выделяют тепло. Используйте металлические вставки в пластиковых выступах для лучшей теплопередачи. Предусмотрите каналы для циркуляции воздуха внутри корпуса. Для мощных компонентов установите металлический радиатор.
Защита от пыли и влаги
Роботы-уход работают дома и в больницах. Пыль и пролитая жидкость случаются каждый день. Хорошей отправной точкой является степень защиты IP54 по стандарту IEC 60529. Используйте силиконовые прокладки вдоль шва. Сделайте канавку в пластике, чтобы зафиксировать прокладку на месте. Для окон датчиков и отверстий для кнопок используйте небольшие уплотнительные кольца. Конструкция уплотнения зависит от безопасности, простоты очистки, прочности по отношению к весу и стоимости. Каждый фактор влияет на окончательный выбор. Протестируйте уплотнение на раннем этапе с помощью прототипа.
Выбор производственных процессов для корпуса робота-помощника по уходу.
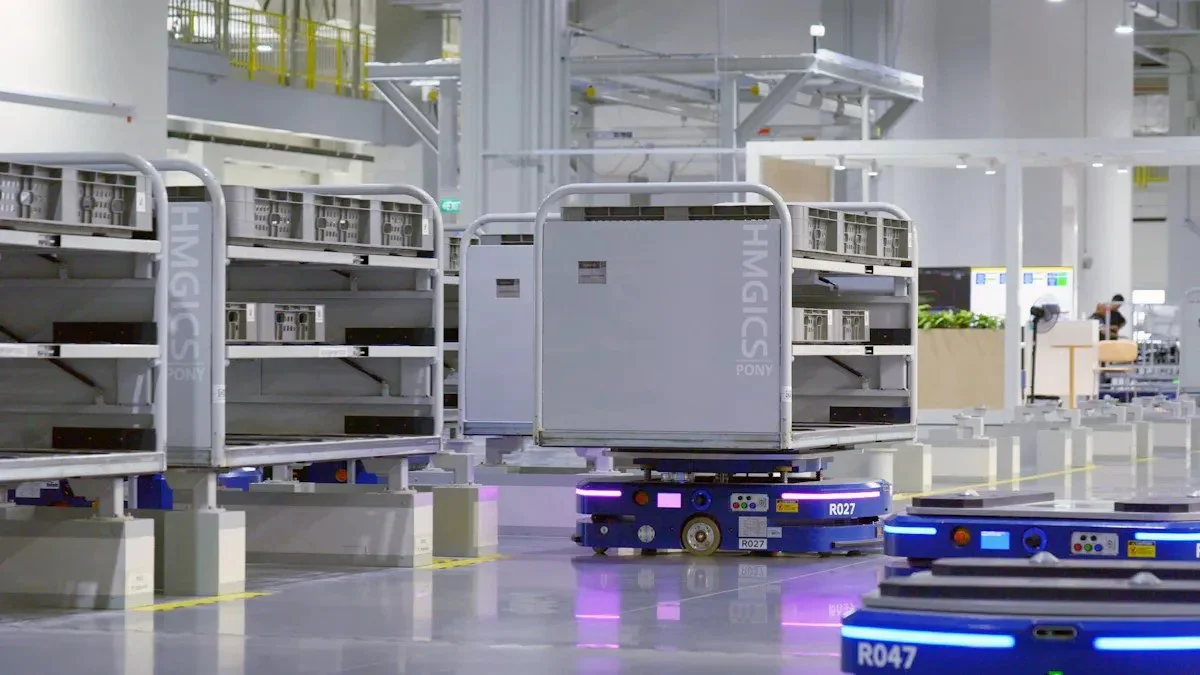
Выбор процесса зависит от трех основных факторов: объема, сложности и точности. При правильном подходе к этим параметрам корпус для робота-доставщика остается доступным по цене и эффективно функционирует.
Вопросы объемов производства: от прототипа до крупномасштабного производства.
Обработка на станках с ЧПУ и 3D-печать для мелкосерийного производства.
Малый объем производства означает менее 100 единиц. Для этого отлично подходят станки с ЧПУ и 3D-печать. Вы не платите за оснастку, поэтому платите только за время работы станка. Прототип корпуса для робота-доставщика может быть готов всего за несколько дней.
Литье под давлением и литье под давлением для больших объемов производства.
Когда требуется более 10 000 единиц, литье под давлением и литье под давлением являются наилучшим вариантом. Стоимость оснастки распределяется на множество деталей. Для корпуса робота-доставщика это позволяет быстро снизить цену за деталь.
Если стоимость обработки одной детали составляет 15 долларов при производстве 200 штук, то литье под давлением с использованием алюминиевой оснастки стоимостью 3,000 долларов может обойтись в 4 доллара за деталь при том же объеме. Это означает, что оснастка окупается уже при первом запуске. Для пластиковых деталей в количестве более 500 штук литье под давлением почти всегда оказывается дешевле.
Компромисс между сложностью и точностью
Согласование технологических возможностей с требованиями проектирования.
Форма детали помогает принять решение. Простая плоская крышка хорошо подходит для изготовления из листового металла. Корпус робота-доставщика с ребрами, выступами и кабельной разводкой лучше подходит для литья под давлением, поскольку эти элементы изготавливаются в пресс-форме.
| Сценарий сложности детали | Рекомендуемый процесс |
| Простая плоская обложка | Листовой металл |
| Сложная алюминиевая деталь, повторяющийся объем | Литье под давлением + обработка на станках с ЧПУ |
| Ребра, выступы, монтажные отверстия | Умрите литье |
Листовой металл хорошо подходит для защитных кожухов, крышек и корпусов. Но он не всегда может обеспечить необходимую плоскостность, перпендикулярность или точность подгонки для соединений, приводных систем или прецизионных креплений.
Более жесткие допуски быстро увеличивают стоимость. Переход от грубых к высокоточным допускам повышает стоимость примерно в 4 раза. Сверхточные допуски могут стоить примерно в 24 раза дороже.
Оценка стоимости и сроков выполнения заказа.
Баланс между инвестициями в оснастку и себестоимостью одной детали.
Наибольшие первоначальные затраты связаны с изготовлением оснастки. Алюминиевые пресс-формы стоят от 1000 до 10 000 долларов. Стальные пресс-формы стоят от 10 000 до 100 000 долларов и более. Изготовление корпуса для робота-доставщика на заказ в небольших объемах позволяет избежать этих затрат. При больших объемах оснастка окупается.
Сроки выполнения заказа также важны. Изготовление оснастки занимает от 8 до 12 недель в США и от 12 до 20 недель за рубежом. Первичная проверка образца добавляет от 2 до 6 недель. Наращивание объемов производства добавляет еще от 2 до 4 недель.
Компания NOBLE, ведущий производитель в Китае, помогает клиентам найти баланс между этими компромиссами. Их команда помогает подобрать оптимальный технологический процесс, соответствующий потребностям производства, как для прототипов, так и для серийного производства.
Партнерство с NOBLE для создания корпуса для робота-помощника по уходу.

Основные компетенции в области обработки металлов и пластмасс.
Обработка на станках с ЧПУ, литье под давлением и обработка листового металла.
Компания NOBLE объединяет передовые навыки в области обработки на станках с ЧПУ и литья под давлением. Такое сочетание компетенций важно для производства корпусов для ваших роботов-терапевтов. Сотрудничество с одним партнером, использующим оба метода, дает вам ряд реальных преимуществ.
На первом месте — упрощенное управление поставщиками. Вы работаете с одной командой, а не со множеством разных подразделений. Административная работа сокращается. Планирование упрощается. Переписка остается понятной от начала до конца. Это ускоряет процесс. Нет задержек с доставкой от разных поставщиков. Нет пробелов в графике, замедляющих работу. Также меньше задержек в производстве.
Улучшен контроль качества. Размеры всех деталей остаются одинаковыми. Одни и те же люди проверяют, как детали подходят друг к другу и работают. Изготовление одной и той же качественной детали снова и снова становится правилом, а не редкостью. Улучшается и командная работа инженеров. Одна и та же группа рассматривает, где разместить элементы, как ведет себя материал и как обеспечить доступ к каждой детали с помощью станка. Они совместно продумывают, какие зажимы необходимы и как учитывать ограничения по размерам.
Меньшее количество передач данных означает меньший общий риск. Снижается количество повреждений при транспортировке. Сокращаются пробелы в сообщениях. Документация остается неизменной на протяжении всего проекта.
Услуги по высокоточному литью под давлением и 3D-печати.
Помимо ЧПУ-обработки и литья под давлением, NOBLE также предлагает высокоточное литье металлических корпусов и 3D-печать для быстрого изготовления моделей. Литье под давлением обеспечивает точный контроль размеров и прочную форму. Оно хорошо подходит для алюминиевых деталей, которые должны хорошо выдерживать высокие температуры. 3D-печать позволяет изготавливать детали быстро, в тот же день или за несколько дней, поэтому вы можете проверить соответствие размеров и формы, прежде чем платить за стальную пресс-форму. Эти варианты предоставляют вам возможности независимо от того, на каком этапе производства вы находитесь.
Сертификаты качества: ISO 9001:2015 и ISO 13485:2016
Обеспечение согласованности и соответствия нормативным требованиям.
Компания NOBLE имеет сертификат ISO 9001:2015 для своей системы управления качеством. Этот стандарт гарантирует, что каждый этап производства документирован и контролируется. Это обеспечивает одинаково высокое качество от одной партии деталей к другой. Для роботов-терапевтов, которые могут использоваться в больницах, ISO 13485:2016 добавляет еще один важный уровень. Этот стандарт разработан специально для производства медицинских изделий. Он охватывает управление рисками, отслеживание и соблюдение правил. Наличие обоих сертификатов означает, что NOBLE может с уверенностью работать с деталями, которые должны соответствовать строгим отраслевым стандартам.
Партнерство «под ключ» от проектирования до сборки.
Анализ проектных решений, обратная связь по DFM (проектированию с учетом технологичности) и сборка «под ключ».
Компания NOBLE не просто производит детали. Команда помогает на ранних этапах проектирования, предоставляя рекомендации по упрощению процесса изготовления детали до начала работы над пресс-формой. Это позволяет сэкономить средства на начальном этапе и сократить потери времени. Затем они занимаются моделированием, производством и окончательной сборкой. Сборка «под ключ» означает, что вы получаете готовый продукт, а не просто коробку с отдельными деталями.
Ответственность за размещение вашего робота-помощника лежит исключительно на одном поставщике.
Один партнер берет на себя полную ответственность от начала до конца. Если что-то пойдет не так, вы точно знаете, к кому обратиться. Нет никакой игры в обвинения между проектной фирмой и отдельным заводом. Такой подход с одним поставщиком значительно упрощает управление проектом. Он также защищает ваши сроки и бюджет. Для жилья, где важны точные размеры и надежность, такое спокойствие очень ценно.
Выбор оптимального процесса изготовления корпуса для вашего робота-помощника зависит от объёма производства, точности и необходимых материалов. Обработка на станках с ЧПУ, литье под давлением, изготовление изделий из листового металла, прецизионное литье под давлением и 3D-печать — каждый из этих методов хорошо подходит для разных случаев. Качество обработки поверхности и выбор материалов также имеют значение. Современные сплавы, такие как 17-4 PH и Ti-6Al-4V, обеспечивают прочность и долговечность, недоступные более дешевым вариантам.
Рынок роботов-помощников быстро растет. Компания Grand View Research прогнозирует среднегодовой темп роста в 17.6% в период с 2025 по 2030 год. Такой рост означает увеличение потребности в прочных корпусах.
Сотрудничайте с опытным производителем, таким как NOBLE. Сертификаты ISO 9001:2015 и ISO 13485:2016, а также комплексный подход к обслуживанию помогут вам на всех этапах — от проектирования до поставки. Свяжитесь с NOBLE для анализа проекта или получения коммерческого предложения, а также ознакомьтесь с соответствующими ресурсами в блоге.
Часто задаваемые вопросы о корпусе для робота-помощника
Какую допустимую нагрузку может выдержать корпус робота-помощника?
Детали, изготовленные методом литья под давлением из пластмассы, имеют погрешность ±0.1 мм. Металлические детали, изготовленные на станках с ЧПУ или методом литья под давлением, имеют погрешность ±0.05 мм. Эти показатели гарантируют правильную подгонку внутренних компонентов.
Как выбрать между литьем под давлением и ЧПУ для изготовления корпуса для робота-помощника?
Всё зависит от объёма производства. При объёме менее 500-1,000 единиц ЧПУ выигрывает по стоимости. При объёме более 500 единиц литьё под давлением становится более выгодным. ЧПУ не требует затрат на пресс-формы. Быстрый цикл литья.
Какие материалы лучше всего подходят для корпуса робота-помощника по уходу за больными?
Нержавеющая сталь 17-4 PH обладает пределом прочности на растяжение 1,275 МПа. Титан Ti-6Al-4V снижает вес вдвое. ABS, поликарбонат и нейлон удовлетворяют большинству потребностей в пластике.
Можно ли использовать 3D-печать для изготовления деталей серийного производства?
Обычно не используется для массового производства. 3D-печать лучше всего подходит для прототипов и изготовления деталей на заказ. Срок выполнения заказа составляет от одного до трех дней. Отлично подходит для проверки соответствия размеров перед изготовлением оснастки.
Какие методы обработки поверхности обеспечивают долговечность корпуса робота-помощника?
Твердое анодирование повышает твердость алюминия до 600-700 HV. Порошковое покрытие обеспечивает ударопрочность. PVD-покрытия придают материалу исключительную твердость. Каждое из них защищает от ежедневного износа.
Сколько времени занимает изготовление оснастки для нового корпуса для робота-помощника?
Изготовление стальных форм занимает от 8 до 12 недель в США и от 12 до 20 недель за рубежом. Первичная проверка образца добавляет еще от 2 до 6 недель.
В каких случаях следует отдавать предпочтение металлу, а не пластику для корпуса робота-помощника?
Выбирайте металл для обеспечения высокой точности, эффективного теплоотвода или экранирования от электромагнитных помех. Выбирайте пластик для уменьшения веса, снижения стоимости и изготовления сложных формованных изделий.






