
Что такое Sгорячий Mи другие Cуттинг?
Технология резки листового металла — это широко распространенный метод разделения и обработки металлических листов. В основном, он заключается в разрезании всего листа на части необходимой формы и размера механическим, термическим или специальным способом. К распространенным традиционным методам относятся резка и пробивка, в то время как современные процессы широко используют высокоточные технологии, такие как лазерная резка, плазменная резка и гидроабразивная резка, которые позволяют эффективно обрабатывать металлы различной толщины и материалов.
Суть технологии резки листового металла заключается в выборе подходящего метода в зависимости от свойств материала и производственных требований. Например, лазерная резка подходит для сложных профилей и гладких поверхностей среза, плазменная резка — для более толстых листов, а гидроабразивная резка позволяет избежать термического воздействия. Она непосредственно служит первым этапом производства листового металла, обеспечивая получение точных заготовок для последующей гибки, сварки и других операций, и широко используется в таких областях, как машиностроение, автомобилестроение и аэрокосмическая промышленность.
История Сгорячий Mи другие CUtting
История резки листового металла началась с традиционных ручных и механических методов. Первые мастера использовали для ручной резки такие инструменты, как ножницы и зубила. После промышленной революции появились механические ножницы и штамповочные прессы, позволяющие осуществлять резку с помощью физических форм и давления. Это значительно повысило эффективность, но их гибкость и точность были ограничены.
Революция в современных технологиях резки началась в середине XX века. Появление кислородной и плазменной резки решило проблему резки толстых металлических пластин. Впоследствии лазерная резка получила широкое распространение благодаря своей высокой точности и гибкости, а гидроабразивная резка предлагает решение для холодной резки без термического воздействия.
Как работает S?горячий Mи другие CUtting Работа?
Анализ чертежей
Инженерам необходимо тщательно анализировать чертежи деталей, точно понимать их геометрические формы, допуски на размеры, технические требования и последующие потребности в обработке. На этой основе следует спланировать траекторию резания, выбрать наиболее подходящий процесс резки, определить схему компоновки листа для максимального использования материала и составить подробную программу обработки.
Подготовка материала
В соответствии с требованиями чертежа выберите подходящий металлический лист и проверьте, соответствуют ли его материал, толщина и состояние поверхности стандартам. Затем точно разместите лист на верстаке и надежно закрепите его с помощью зажимов, магнитных присосок, вакуумных адсорбционных столов и других устройств.
Настройка оборудования
Перед началом резки необходимо тщательно отладить режущее оборудование. Это включает в себя установку и калибровку соответствующей режущей головки, проверку соответствия давления вспомогательного газа стандартам, а также настройку оптимальных параметров сердцевины, таких как мощность, скорость и частота, в соответствии с типом и толщиной материала.
Для лазерной резки также необходимо откалибровать положение фокуса. Для плазменной резки необходимо определить соответствующий ток и высоту режущего сопла.
Выполнение резки
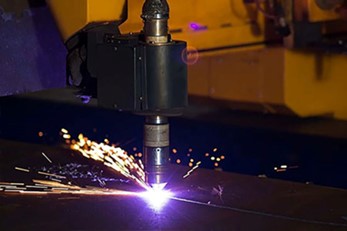
После подготовки материалов и оборудования необходимо запустить оборудование и выполнить заданную программу обработки. В ходе этого процесса оператор должен внимательно следить за процессом резки, наблюдать за формой искр и нормальным ли является выброс шлака, а также прислушиваться к любым посторонним звукам во время работы оборудования.
Современное автоматизированное оборудование обычно оснащается системами мониторинга в реальном времени, которые могут автоматически определять успешность перфорации, наличие риска столкновения и точно корректировать параметры резки в зависимости от ситуации.
Постобработка
После завершения резки заготовка перемещается в последующую зону обработки. Сначала необходимо удалить заусенцы, шлак и другие загрязнения с заготовки. При необходимости следует провести шлифовку для сглаживания и выравнивания кромок. Затем, используя такие инструменты, как штангенциркули, проекторы или трехкоординатные измерительные машины, проводится строгая проверка ключевых размеров, точности контура и качества поверхности заготовки, чтобы убедиться в их полном соответствии требованиям чертежа.
Только детали, прошедшие проверку качества, могут быть допущены к следующему этапу производства, например, к гибке и сварке, что является важным контрольным пунктом для обеспечения качества конечного продукта.
Металлические материалы, используемые в Sгорячий Mи другие CUtting
Нержавеющая сталь
Нержавеющая сталь — один из самых популярных материалов для резки листового металла благодаря своей превосходной коррозионной стойкости, долговечности и привлекательной поверхности.
Области применения:
Используется в медицинском оборудовании, кухонной технике, автомобильной отделке и архитектурных панелях.
Мягкая сталь
Углеродистая сталь известна своей прочностью, твердостью и экономичностью. Она легко поддается обработке и подходит для изготовления конструкционных элементов.
Области применения:
Широко используется в машиностроении, автомобильных рамах, строительстве и промышленном оборудовании.
алюминий
Алюминий — лёгкий, коррозионностойкий материал с превосходной тепло- и электропроводностью. Однако он обладает отражательной способностью и требует использования лазеров определённой длины волны для точной резки.
Области применения:
Используется в аэрокосмических компонентах, корпусах электронных устройств, автомобильных панелях и бытовой электронике.
Медь
Медь обладает превосходной электропроводностью и теплопроводностью, что делает её незаменимой для электрических компонентов. Она отражает свет, и её лазерная резка может представлять собой сложную задачу.
Области применения:
Используется в электрических разъемах, шинах, теплообменниках и декоративных панелях.
Латунь
Латунь — это сплав меди и цинка, обладающий хорошей обрабатываемостью, коррозионной стойкостью и привлекательным золотистым цветом.
Области применения:
Идеально подходит для декоративных элементов, табличек с названиями, инструментов и архитектурной фурнитуры.
Оцинкованная сталь
Оцинкованная сталь имеет цинковое покрытие, защищающее от ржавчины и коррозии. Она сочетает в себе долговечность и относительно низкую стоимость.
Области применения:
Часто встречается в воздуховодах систем отопления, вентиляции и кондиционирования, автомобильных деталях и бытовой технике.
Титан
Титан обладает исключительным соотношением прочности и веса, высокой коррозионной стойкостью и превосходной биосовместимостью. Он дороже, но идеально подходит для ответственных применений.
Области применения:
Используется в аэрокосмической отрасли, медицинских имплантатах и высокопроизводительном оборудовании.
| Материал | Основные методы резки | Ключевые преимущества |
| Нержавеющая сталь | Лазер, Гидроструйная резка | Коррозионная стойкость, прочность |
| Углеродистая сталь | Лазер, плазма | Прочный, доступный |
| алюминий | Лазер, Гидроструйная резка | Легкий, токопроводящий |
| Медь | Гидроабразивная резка, волоконный лазер | Проводящий, долговечный |
| Латунь | Лазер, Гидроструйная резка | Эстетичный, обрабатываемый на станке |
| Оцинкованная сталь | Лазер, плазма | Антикоррозийное покрытие, низкая стоимость |
| Титан | Водоструйная резка, лазерная резка | Высокая прочность, биосовместимость |
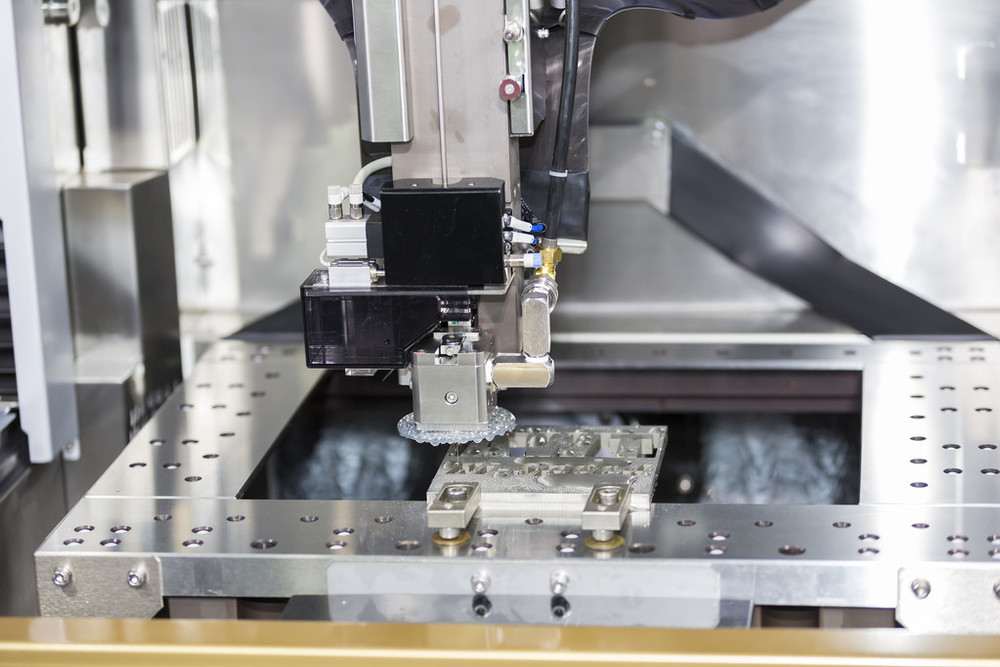
Виды процессов резки листового металла
Лазерная резка листового металла
Лазерная резка использует сфокусированный лазерный луч высокой плотности энергии в качестве источника тепла для осуществления резки путем плавления, испарения или воспламенения материала. Это бесконтактный метод обработки, отличающийся высокой точностью и гибкостью, который особенно подходит для обработки сложных контуров и тонких деталей. Он отличается высокой скоростью резки, малой зоной термического воздействия и, как правило, очень гладким поперечным сечением.
В зависимости от типа лазера, лазерная резка в основном делится на волоконную и CO2-лазерную резку. Лазерная резка применяется практически для всех металлических листов, особенно хорошо она подходит для средних и тонких листов.
Листовой металл Плазменная резка
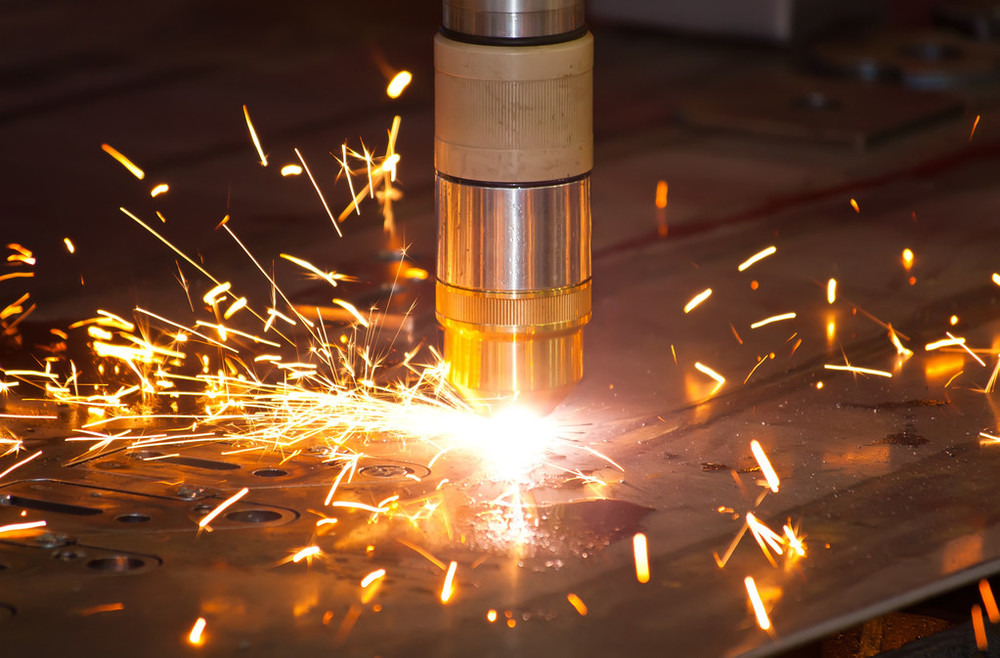
Плазменная резка расплавляет материал с помощью сжатой плазменной дуги и использует высокоскоростной поток газа для удаления расплавленного металла, образуя разрез. Главное преимущество плазменной резки заключается в ее способности эффективно резать пластины средней и большой толщины, а также высокопроводящие металлы, с чрезвычайно высокой скоростью резки. Однако точность резки и гладкость поперечного сечения обычно не так хороши, как при лазерной резке, и зона термического воздействия также больше.
Технология плазменной резки широко применяется в тяжелом машиностроении, судостроении, производстве стальных конструкций и других областях, являясь экономичным и эффективным решением для обработки толстых листовых материалов.
Листовой металл Гидроабразивная резка
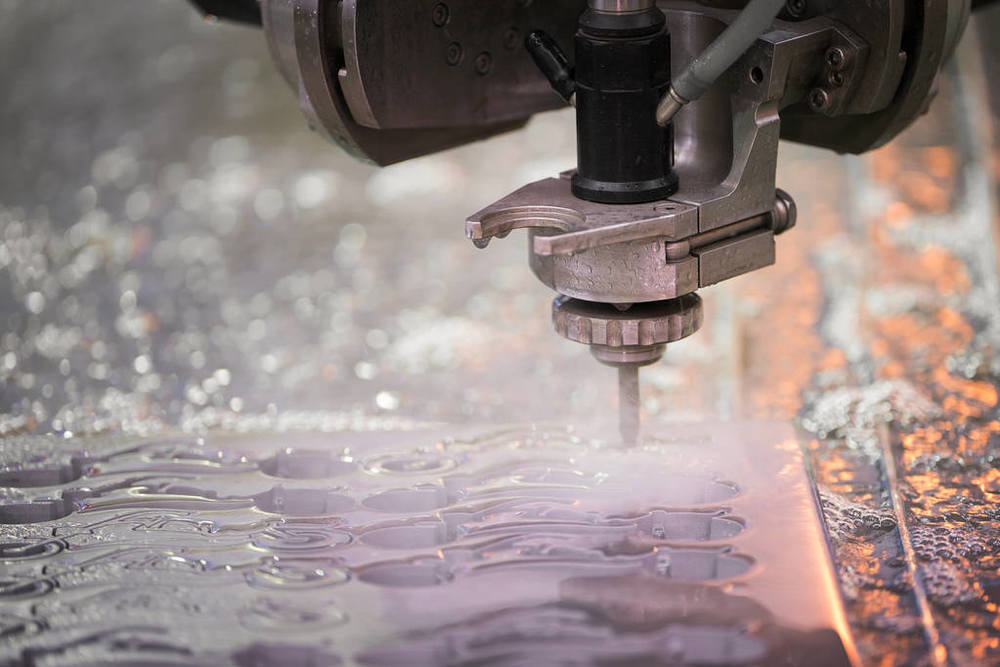
Гидроабразивная резка — это процесс резки в холодном состоянии. В ней используется поток воды под сверхвысоким давлением или поток воды, смешанный с абразивными материалами, для эрозии материала и осуществления резки. Главное преимущество этого метода заключается в том, что в процессе резки не выделяется тепло, поэтому полностью отсутствуют зоны термического воздействия, термическая деформация и металлографические изменения материала.
Гидроабразивная резка позволяет обрабатывать любые материалы, от металла и камня до стекла и композитных материалов, при этом начальная точка может быть выбрана произвольно, что обеспечивает чрезвычайно высокую гибкость. Недостатками являются относительно низкая скорость резки и высокая стоимость эксплуатации оборудования. Этот метод часто используется для обработки термочувствительных или композитных материалов с различной текстурой.
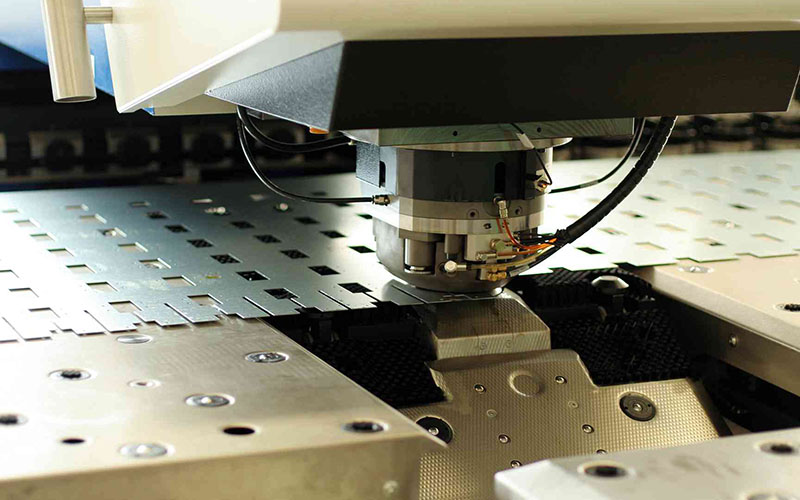
Листовой металл перфорация
Штамповка — это традиционный метод механической обработки, при котором с помощью штампа, установленного на прессе, происходит резка, пробивка или вырубка листового металла под сильным механическим давлением. Он подходит для производства больших объемов деталей относительно стандартизированной формы. Скорость обработки чрезвычайно высока, и детали могут быть изготовлены за одну штамповку. Стоимость пресс-форм относительно высока, но стоимость обработки одной детали очень низка.
Для деталей, требующих большого количества стандартных отверстий или простых форм, таких как корпуса корпусов и электрические компоненты, штамповка остается наиболее эффективным и экономичным вариантом.
Преимущества из Sгорячий Mи другие CUtting
Высокая точность
Современные технологии резки листового металла, особенно лазерная резка, позволяют достичь чрезвычайно высокой точности размеров, с допусками, легко контролируемыми в пределах ±0.1 миллиметра или даже меньше. Это означает, что обработанные детали имеют точные размеры и высокую взаимозаменяемость.
Отличная повторяемость
Благодаря внедрению цифрового программного управления, после настройки программы одни и те же детали могут быть изготовлены одинаковое количество раз, что обеспечивает стабильность и единообразие качества в крупномасштабном производстве и закладывает прочную основу для последующей автоматизированной сборки.
Превосходная гибкость
Резка листового металла, особенно бесконтактные методы обработки, такие как лазерная и гидроабразивная резка, обеспечивает беспрецедентную гибкость. Нет необходимости в изготовлении дорогостоящих физических пресс-форм. Просто модифицируя компьютерные чертежи и программы, можно быстро переключаться между обработкой деталей различной формы и размера, что очень подходит для мелкосерийного производства, выпуска разнообразной продукции и быстрого прототипирования.
Кроме того, эти процессы позволяют обрабатывать широкий спектр металлических материалов, от углеродистой стали, нержавеющей стали, алюминия, меди до титановых сплавов и даже неметаллических материалов. Гидроабразивная резка может обрабатывать практически любой материал, удовлетворяя требованиям всех отраслей промышленности.
Высокая эффективность
По сравнению с традиционной ручной или механической обработкой, автоматизированная резка чрезвычайно быстра, особенно при лазерной резке тонких пластин; она может значительно сократить производственный цикл.
Использование материалов
Резка листового металла может осуществляться с помощью компьютерной оптимизированной интеллектуальной системы компоновки, позволяющей размещать детали на листе металла наиболее компактным и рациональным способом, минимизируя отходы по углам и значительно повышая коэффициент использования листового металла. Это напрямую снижает затраты на сырье, и эффект от такой экономии особенно заметен в крупномасштабном производстве.
Высокий Качественная резка
Многие передовые технологии резки позволяют напрямую получать очень гладкие и вертикальные поверхности среза. Лазерная резка обеспечивает очень высокую гладкость поперечного сечения, в то время как гидроабразивная резка позволяет сохранить исходные свойства материала.
После резки детали часто не требуют или требуют лишь минимальной вторичной шлифовки и финишной обработки и могут сразу перейти к этапу гибки, сварки или сборки. Это не только экономит время и трудозатраты, но и позволяет избежать отклонений в размерах или повреждений поверхности, которые могут быть вызваны вторичной механической обработкой, что повышает общую эффективность и качество производства.
Проблемы в Sгорячий Mи другие CUtting
Материальные проблемы
Различные материалы требуют специфических методов резки из-за своих уникальных свойств. Например, отражающие металлы, такие как алюминий и медь, поглощают очень мало энергии лазера. Это затрудняет их резку. Они также могут отражать свет и повреждать лазерное оборудование. С другой стороны, твердые материалы, такие как специальные легированные стали и титановые сплавы, снижают скорость резки. Они также быстрее изнашивают лезвия и расходные материалы.
Состояние поверхности также имеет значение. Покрытия, ржавчина или масляные пятна могут препятствовать резке. Это часто приводит к неровным кромкам или остаткам шлака. Правильная настройка параметров резки для каждого материала остается ключевой задачей.
Проблемы, связанные с тепловой деформацией
Термическая резка, например, лазерная и плазменная резка, неизбежно приводит к значительному выделению тепла из материала. Если параметры не контролируются должным образом, тепло будет накапливаться в избытке и распространяться на материал за пределы зоны резки, вызывая локальные напряжения и термическую деформацию, что приводит к отклонениям в размерах и деформации деталей. Это особенно заметно при обработке тонких листов.
Для контроля зоны термического воздействия и минимизации деформации необходимо точно сбалансировать такие параметры, как мощность, скорость и давление воздуха, а также выбрать рациональную траекторию резания для рассеивания тепла. Это предъявляет высокие требования к опыту оператора и стабильности оборудования.
Толщина против точности
У всех методов резки есть свои пределы. Резка толстых материалов означает меньшую точность. Например, лазерная резка очень точна на тонких листах. Но на более толстых пластинах разрез становится шире и грубее. Плазменная резка хорошо работает на толстых пластинах, но качество резки оставляет желать лучшего.
Замедление скорости улучшает качество, но снижает эффективность. Ускорение может привести к неполной резке или образованию шлака. Ключевая задача — найти оптимальный метод для каждой толщины и сбалансировать скорость, точность и качество.
Баланс затрат и эффективности
Структура затрат на резку листового металла сложна и включает в себя оборудование, энергию, газы, замену деталей и рабочую силу. Лазерная резка, например, обеспечивает высокую точность, но требует значительных инвестиций, технического обслуживания и постоянных затрат на газ.
Следовательно, прибыльность зависит от тщательной оптимизации. Это включает в себя улучшение использования материалов за счет более эффективной компоновки, продление срока службы деталей за счет оптимальных параметров и повышение эффективности оборудования посредством интеллектуального планирования производства. Такие меры необходимы для повышения общей прибыльности.
Факторы, влияющие на стоимость резки листового металла: что определяет цену?
Стоимость материала
Стоимость закупки сырья составляет основу общей стоимости. Цены на металлические листы из различных материалов и с разными характеристиками сильно различаются. Более важным фактором является коэффициент использования материала, то есть, как расположены детали на одном листе.
Оптимизация компоновки, исключение максимально возможного количества полезных деталей и сокращение отходов по краям и углам могут напрямую снизить стоимость материалов, отнесенных к каждой детали. Это наиболее эффективный способ контроля затрат.
Выбор процесса
Структура эксплуатационных расходов различных процессов резки значительно различается. Лазерная резка зависит от таких уязвимых компонентов, как электроэнергия, вспомогательный газ и линзы. Плазменная резка расходует электроды и сопла; гидроабразивная резка приводит к износу уплотнений высокого давления и режущих головок.
Выбор технологического процесса напрямую влияет на энергопотребление, расход газа и частоту замены уязвимых деталей.
Трудовая и производственная эффективность
Время обработки напрямую связано с затратами на рабочую силу и оборудование. Его продолжительность зависит от степени оптимизации траектории резания, скорости подачи и скорости резания, а также от времени работы оборудования в режиме холостого хода. Квалификация операторов также имеет жизненно важное значение.
Опытные операторы могут быстрее программировать оборудование, фиксировать материалы и устранять непредвиденные неисправности, тем самым повышая общую эффективность оборудования, сокращая время простоя и косвенно снижая трудозатраты на единицу продукции.

Постобработка
Не следует игнорировать и затраты, возникающие после завершения резки. Если качество резки высокое, поперечное сечение гладкое и отсутствуют шлаковые отложения, то можно сэкономить или сократить трудозатраты и время на вторичную обработку, такую как шлифовка и чистовая обработка.
Стандарты допусков и точности резки листового металла
Для обеспечения маневренности и точности изготовления прототипов и деталей, наши стандарты услуг по резке листового металла соответствуют следующим требованиям:
| Деталь размера | Отказоустойчивость |
| От края до края, одна поверхность | +/- 0.010″ |
| От края до отверстия, одна поверхность | +/- 0.010″ |
| Отверстие к отверстию, одна поверхность | +/- 0.010″ |
| Диаметр отверстия, одна поверхность | +/- 0.010″ |
| От края до элемента, несколько поверхностей | +/- 0.030″ |
| Переформованная деталь, несколько поверхностей | +/- 0.030″ |
| Угол изгиба | +/- 1 градус |
Советы для Sгорячий Mи другие CUtting
Носите СИЗ
При выполнении операций по резке листового металла крайне важно использовать полный комплект защитного оборудования на протяжении всего процесса и в соответствии со стандартами.
Высококачественные защитные очки или лицевые щитки эффективно блокируют летящие на высокой скорости металлические осколки и искры. Прочные и долговечные защитные перчатки могут защитить руки от порезов, вызванных острыми краями листового металла, и ожогов от высоких температур во время обработки.
Поскольку многие режущие устройства во время работы генерируют чрезвычайно высокий уровень шума, крайне важно использовать профессиональные средства защиты слуха, чтобы предотвратить необратимое повреждение слуха.
Обеспечьте вентиляцию
Процесс резки, особенно лазерная, плазменная или газовая резка, генерирует большое количество токсичных металлических паров, вредных газов и взвешенных частиц. Поэтому операции должны проводиться в цехах, оборудованных мощными системами вытяжной вентиляции и пылеудаления, чтобы обеспечить циркуляцию воздуха и оперативное удаление вредных дымовых газов наружу.
Поддержание инструментов
Будь то ручные инструменты или расходные материалы в автоматизированном оборудовании, поддержание остроты режущих кромок является краеугольным камнем обеспечения эффективности и безопасности.
Затупленные режущие инструменты значительно увеличивают сопротивление резанию, что не только требует больших усилий и вызывает усталость материала, но и делает их более склонными к проскальзыванию, отскоку и другим неконтролируемым ситуациям, которые легко могут привести к серьезным авариям. Кроме того, изношенные режущие инструменты создают некачественную поверхность резания, что затрудняет последующую обработку.
Безопасные материалы
Перед началом резки необходимо использовать такие инструменты, как плоскогубцы, С-образные плоскогубцы, специальные зажимы или магнитные патроны, чтобы надежно закрепить металлический лист на рабочей платформе. Этот шаг позволяет полностью предотвратить смещение, вибрацию или переворачивание листа под воздействием силы резки, тем самым обеспечивая точность размеров резки.
Что еще более важно, надежное зажимание позволяет эффективно предотвратить такие опасности, как отклонение траектории инструмента и выброс заготовки, вызванные резким движением листа, что в корне исключает многие потенциальные риски получения травм в результате механических воздействий.
Правильно эксплуатируйте оборудование.
Необходимо проявлять повышенную бдительность при работе со всеми электроинструментами и оборудованием с ЧПУ. Перед запуском любого устройства проверьте целостность его шнура питания, выключателя и защитного кожуха. Во время работы необходимо сохранять высокую концентрацию внимания и строго следовать инструкциям по эксплуатации.
Руки следует держать подальше от движущихся частей и режущей головки. Перед завершением работы, внесением каких-либо корректировок или проведением очистки убедитесь, что оборудование полностью выключено и не работает.
Почему стоит выбрать услуги по резке листового металла от компании NOBLE?
Компания NOBLE, обладающая многолетним опытом в области резки листового металла, предоставляет своим клиентам непревзойденную высокоточную резку деталей из листового металла. Получите ценовое предложение за считанные минуты и детали в течение нескольких дней.
Компания NOBLE предоставляет услуги по резке листового металла, позволяя обрабатывать практически любые материалы с помощью лазерной и гидроабразивной резки. NOBLE предлагает комплексное решение для любого проекта, предоставляя мгновенные расценки, широкий выбор материалов и разнообразные варианты процессов резки листового металла.
NOBLE — это ваше надежное комплексное решение для индивидуального производства, от проектирования прототипов до изготовления продукции. Мы располагаем огромными производственными ресурсами, подходящими технологиями, оптимизированными процессами, экспертным сопровождением и безупречной системой контроля качества, чтобы воплотить ваши идеи в реальность.
Часто задаваемые вопросы (FAQ)
Какой метод резки листового металла является наиболее точным?
Лазерная резка, особенно волоконная лазерная резка, широко считается наиболее точным методом обработки листового металла. Она позволяет достигать допусков до ±0.1 мм и обеспечивает исключительно чистые, без заусенцев кромки с минимальной зоной термического воздействия. Это делает ее идеальной для сложных контуров и замысловатых конструкций, где высокая точность имеет решающее значение.
Какую толщину металлического листа может разрезать лазерный резак?
Максимальная толщина материала зависит от мощности лазера и типа материала. Типичный мощный промышленный волоконный лазер может разрезать низкоуглеродистую сталь толщиной до 25 мм, нержавеющую сталь — до 20 мм и алюминий — до 12 мм. Однако для оптимальной скорости и качества резки более тонких материалов (менее 15-20 мм) лазеры значительно эффективнее плазменной или газовой резки.
Лазерная резка дороже плазменной?
Всё зависит от задачи. Лазерная резка требует больших первоначальных затрат на оборудование и может обходиться дороже в час из-за расхода газа и технического обслуживания. Однако для тонких и средних материалов её превосходная скорость, точность и меньшая потребность в дополнительной обработке могут сделать её более экономически выгодной в целом. Плазменная резка, как правило, является более бюджетным вариантом для резки толстой конструкционной стали, где исключительная точность не является первостепенной задачей.
Можно ли резать алюминий с помощью гидроабразивной резки?
Безусловно. Гидроабразивная резка — отличный выбор для резки алюминия. Как процесс холодной резки, она не выделяет тепло, а значит, отсутствует зона термического воздействия, которая могла бы изменить свойства материала или вызвать деформацию, особенно в случае термочувствительных алюминиевых сплавов. Она позволяет чисто разрезать алюминий любой толщины, имеющийся в продаже.
Какова максимальная толщина материала, которую может обработать лазерный резак?
Максимальная толщина зависит от мощности лазера и материала. Мощный промышленный волоконный лазер обычно способен разрезать:
- Низкоуглеродистая сталь: до 25-30 мм
- Нержавеющая сталь: до 20-25 мм
- Алюминий: до 12-15 мм
Для толщин, превышающих указанные, плазменная или гидроабразивная резка зачастую оказывается более эффективной.







