

Технология быстрого изготовления пресс-форм, объединяющая такие технологии, как обработка на станках с ЧПУ , аддитивное производство, литье и быстрое литье под давлением , позволяет производителям изготавливать пресс-формы, штампы, приспособления и другие инструменты в более короткие сроки.
Скорость и гибкость этой технологии особенно ценны в процессах проектирования прототипов, проверки продукции, изготовления мостов и мелкосерийного производства.
В этом руководстве объясняется, что такое быстроформовочная машина, как она работает, а также основные типы пресс-форм, материалы, требования к конструкции, стоимость и другие аспекты современного быстроформовочного производства.
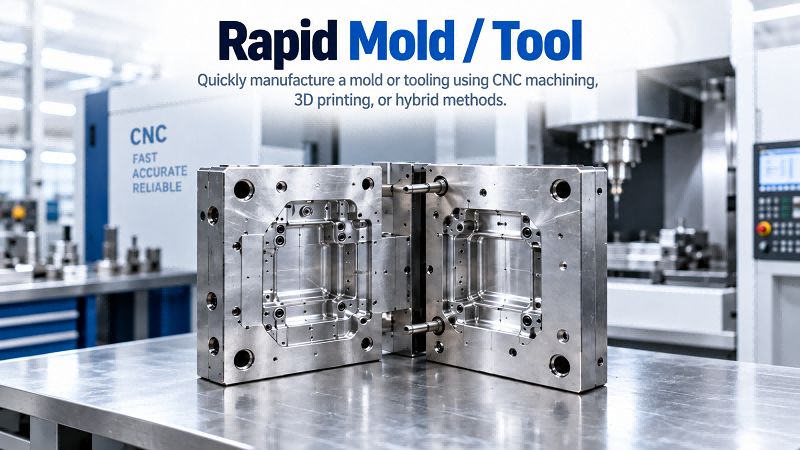
Что такое быстрая оснастка?
Быстрое прототипирование — это метод производства, позволяющий быстрее создавать пресс-формы, модели, приспособления и производственные инструменты, обычно в сочетании с обработкой на станках с ЧПУ, 3D-печатью , литьем или другими технологиями быстрого производства.
Он используется для изготовления прототипных и мелкосерийных пресс-форм для таких процессов, как литье под давлением, термоформование, литье под давлением, формование силикона и производство композитных материалов.
Быстрое изготовление пресс-форм ориентировано на сокращение сроков поставки, снижение первоначальных инвестиций и обеспечение долговечности для производства достаточного количества прототипов или промежуточных партий продукции.
Таким образом, быстроизготавливаемые пресс-формы заполняют производственный пробел между быстрым прототипированием и полномасштабным производством, позволяя компаниям проверять конструкции, материалы, характеристики сборки, качество поверхности и технологичность производства, прежде чем инвестировать в дорогостоящие производственные пресс-формы.
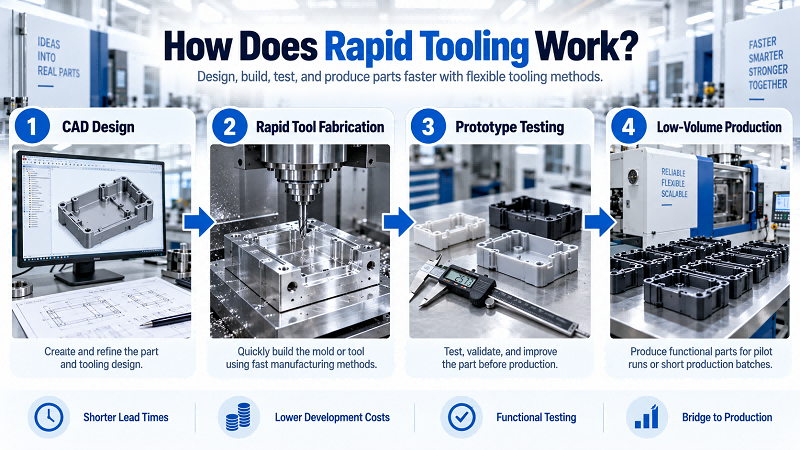
Как работает быстрая оснастка?
Быстрое производство начинается с готовой 3D CAD-модели детали. Затем инженеры проводят проверку технологичности изготовления. Они определяют линии разъема, углы уклона, толщину стенок, подрезы, положение литниковых каналов, потребности в охлаждении и подходящие материалы для пресс-формы.
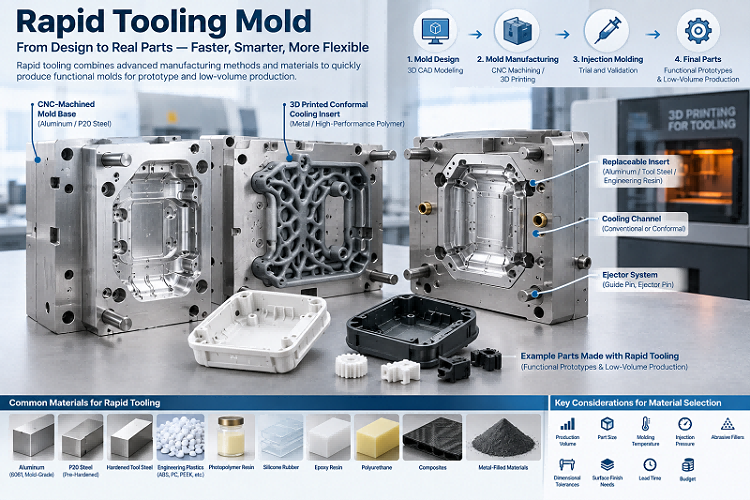
Далее инженеры проектируют пресс-форму и выбирают методы производства. Обычно используются станки с ЧПУ для алюминиевых вставок, обработка низкоуглеродистой стали, 3D-печать деталей пресс-формы, литье в формы или сочетание аддитивных и субтрактивных процессов.
После механической обработки или 3D-печати рабочие полируют, термообрабатывают и покрывают пресс-форму. Они собирают пресс-форму, проверяют ее размеры и изготавливают тестовые образцы. Пресс-форма может использоваться для производства реальных деталей только после прохождения всех проверок.
Цифровое производство исключает многие традиционные этапы изготовления оснастки. Оно также позволяет пользователям быстро изменять конструкцию. По этой причине быстрое изготовление оснастки хорошо подходит для продуктов, находящихся на стадии разработки для инженерной проверки.
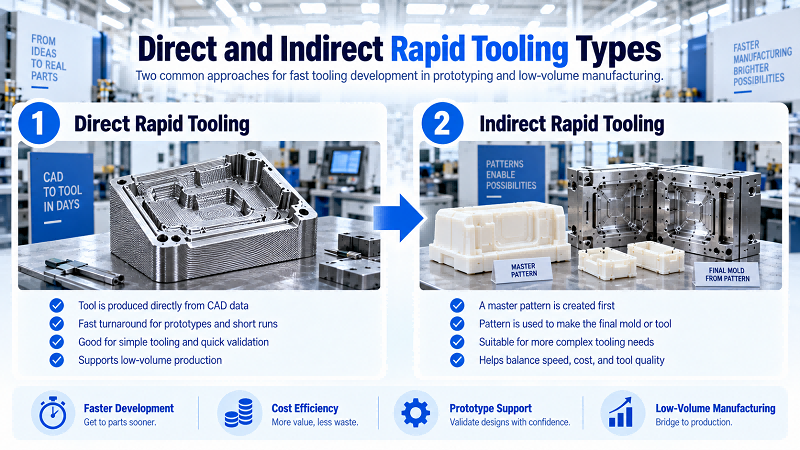
Каковы Быстродействующие типы инструментов?
Быстрое изготовление оснастки делится на два основных типа: прямое и косвенное. Прямое быстрое изготовление оснастки использует обработку на станках с ЧПУ, аддитивное производство из металла или 3D-печать полимерами. Эти методы позволяют изготавливать пресс-формы, вставки и детали инструментов непосредственно из CAD-файлов. Они исключают дополнительные этапы производства.
Методы непрямого быстрого изготовления оснастки работают иначе. Сначала инженеры создают мастер-модель или шаблон. Затем они изготавливают окончательную форму методом репликации. К распространенным вариантам относятся литье в силиконовую форму, эпоксидное литье, литье по выплавляемым моделям и литье из металлической крошки.
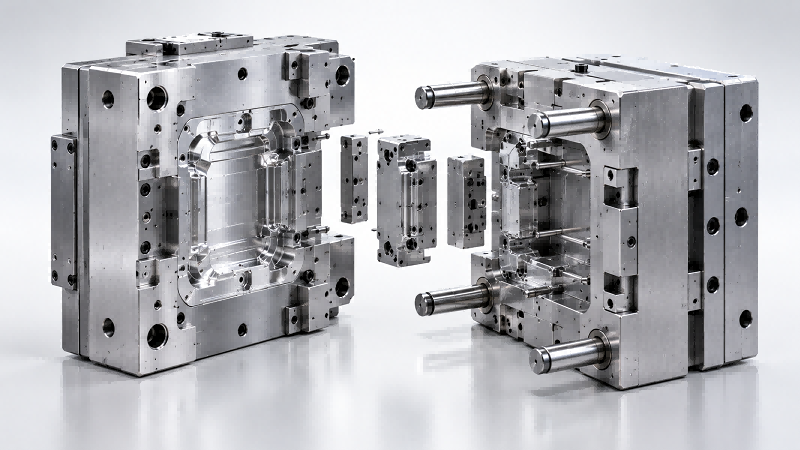
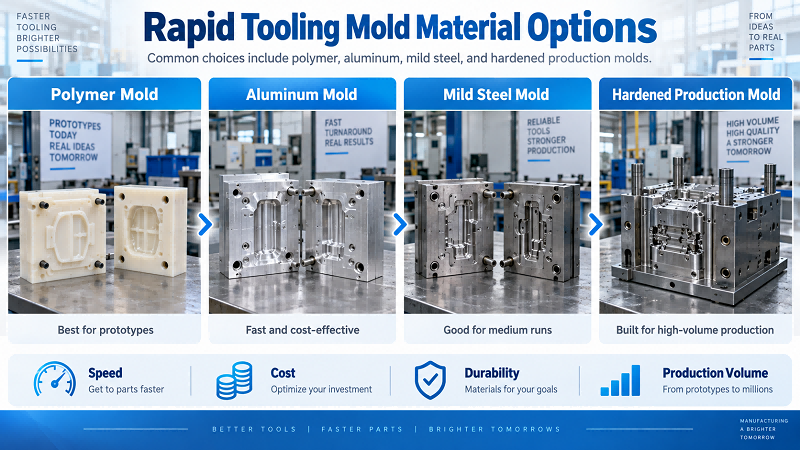
Наиболее распространенным вариантом являются пресс-формы для литья под давлением из алюминия и низкоуглеродистой стали. Команды используют их для создания инженерных прототипов и мелкосерийного производства. Эти пресс-формы обладают большей прочностью, точностью размеров и совместимостью с материалами, чем большинство временных пластиковых форм. Кроме того, их изготовление занимает меньше времени, чем изготовление традиционных производственных пресс-форм из закаленной стали.
Рекомендации по изготовлению пресс-форм для прототипирования
При изготовлении прототипных пресс-форм сначала выясните, сколько деталей вам потребуется. Ожидаемый объем производства существенно влияет на выбор пресс-формы: полимерной, алюминиевой, из низкоуглеродистой стали или из закаленной стали.
Инженеры также проверяют другие ключевые факторы. К ним относятся материал для литья, температура пресс-формы, давление впрыска, сложность детали, допуски по размерам, качество поверхности, подрезы, вставки и требуемый срок службы инструмента. Инженеры также подтверждают, что прототип должен соответствовать реальным производственным условиям.
При проектировании пресс-форм следует придерживаться простых решений. Пресс-форма все равно должна воспроизводить все критически важные характеристики изделия.
Командам также необходимо определить, какие характеристики наиболее важны для проверки. Такой подход позволяет инженерам сосредоточить работу на функциональных размерах, соединениях при сборке, уплотнительных поверхностях, декоративных поверхностях и других характеристиках, которые напрямую влияют на производительность продукта.
Преимущества быстрой оснастки в производстве
Быстрое изготовление оснастки сокращает время разработки продукции. Команды могут создавать пресс-формы и приспособления за дни или недели.
Быстрое изготовление оснастки также снижает первоначальные затраты. Компании могут изготавливать десятки, сотни или даже тысячи деталей, соответствующих серийному качеству, еще до начала массового производства. Эти детали позволяют проводить проверку конструкции, сертификацию, рыночные испытания, опытно-промышленные производства и первые поставки заказчикам.
Еще одно ключевое преимущество — гибкость проектирования. Если в ходе тестирования инженеры обнаружат проблемы с размерами, функциональностью или сборкой, они могут изменить файлы САПР и вставки пресс-формы. Им не нужно заменять всю дорогостоящую производственную пресс-форму.
Самое важное в технологии быстрого литья под давлением — это использование настоящих конструкционных пластиков для создания прототипов. К распространенным материалам относятся ABS, PC, POM, PA, PP, PEEK и полимеры, армированные стекловолокном. Эти прототипы предоставляют инженерам надежные данные о характеристиках. Данные гораздо лучше отражают конечный продукт, чем данные, полученные только с помощью 3D-печати.
Применение Rapid Tooling
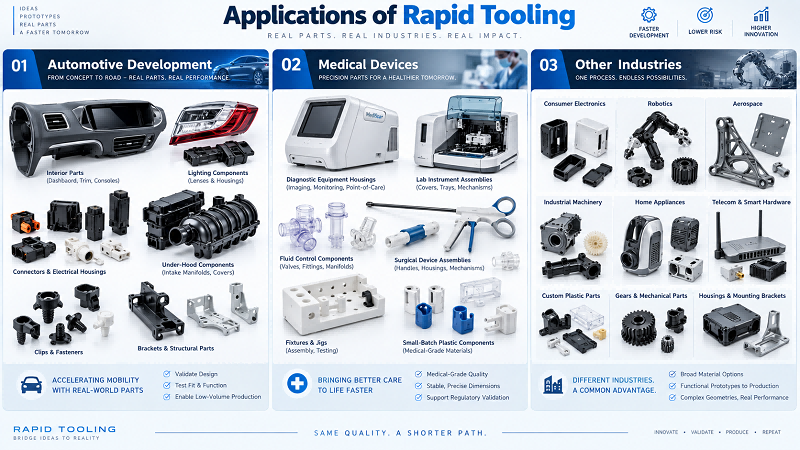
Технология быстрого изготовления оснастки широко используется в автомобильной промышленности. Инженеры изготавливают прототипы деталей интерьера, разъемов, корпусов, зажимов, кронштейнов, элементов освещения и компонентов под капотом. Перед проверкой работоспособности автомобиля они тестируют эти детали с использованием реальных производственных материалов.
Производители медицинских изделий также используют технологию быстрого изготовления оснастки. Они изготавливают корпуса диагностического оборудования, узлы лабораторных приборов, детали для управления потоками жидкостей, узлы хирургических инструментов, приспособления и небольшие партии пластиковых компонентов. Эти детали должны иметь стабильные размеры, совместимые материалы и контролируемые производственные процессы.
Технология быстрого изготовления оснастки внедряется во многих других отраслях. К ним относятся бытовая электроника, робототехника, аэрокосмическая промышленность, промышленное оборудование, бытовая техника, телекоммуникации и интеллектуальное оборудование. Производители изготавливают корпуса, конструкционные элементы, функциональные прототипы, шестерни, разъемы, монтажные кронштейны и пластиковые детали на заказ.
Какие есть Дополнительные методы Используется в технологиях быстрого изготовления оснастки?
Современные технологии быстрого изготовления оснастки часто сочетают в себе аддитивные и субтрактивные методы производства. Команды печатают на 3D-принтере сложные вставки для пресс-форм, близкие к их окончательной форме. Затем они используют станки с ЧПУ для обработки критически важных уплотнительных поверхностей, линий разъема, отверстий и прецизионных элементов. Это позволяет добиться более жестких допусков.
Методы аддитивного производства металлов, такие как селективное лазерное плавление и прямое лазерное спекание металла, позволяют создавать конформные каналы охлаждения. Эти каналы повторяют форму формованных деталей. Они обеспечивают более точный температурный баланс и сокращают время цикла для некоторых применений.
Среди других доступных технологий — высокоскоростная обработка, 5-осевая обработка на станках с ЧПУ , лазерная текстуризация, мастер-формы для вакуумного литья, эпоксидные формы с металлическим наполнителем, гибридные вставки для форм, сменные вставки и модульные основания для форм. Производители также наносят передовые поверхностные покрытия. Эти покрытия улучшают износостойкость или отделяемость деталей.
Инженеры также используют цифровое моделирование при разработке пресс-форм. Они изучают заполнение пресс-формы, охлаждение, деформацию, усадку, положение литниковых каналов и возможные дефекты. Все эти проверки проводятся до изготовления физической пресс-формы.
Какие станки и оборудование необходимы для быстрого изготовления оснастки?
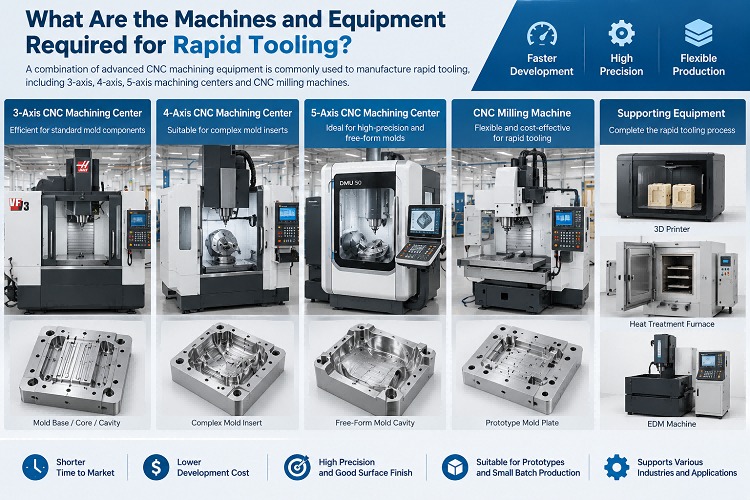
Фрезерные станки с ЧПУ являются ключевым оборудованием для быстрого производства. Они обрабатывают такие материалы, как алюминий, инструментальная сталь, медь, графит, конструкционные пластмассы и вставки для пресс-форм. Они обеспечивают точные размеры и хорошее качество поверхности.
Для различных проектов производители могут также использовать другое оборудование. К нему относятся токарные станки с ЧПУ, электроэрозионные станки, проволочно-электроэрозионные станки, шлифовальные станки, лазерные резаки, координатно-измерительные машины, машины для литья под давлением, системы вакуумного литья, промышленные 3D-принтеры, полировальные инструменты и оборудование для термообработки.
Трехосевая обработка хорошо подходит для большинства простых формовочных плит и полостей. Четырехосевые и пятиосевые станки с ЧПУ упрощают обработку сложных форм, глубоких полостей, угловых элементов и многогранных деталей пресс-форм. Они требуют меньшего количества переналадок.
Инструменты контроля также играют важную роль. Координатно-измерительные машины, оптические измерительные системы, высотомеры, микрометры и приборы для измерения шероховатости поверхности проверяют размеры пресс-форм перед пробными запусками. Этот шаг позволяет избежать дорогостоящих замен пресс-форм в дальнейшем.
Каковы основные параметры быстрой обработки материалов?
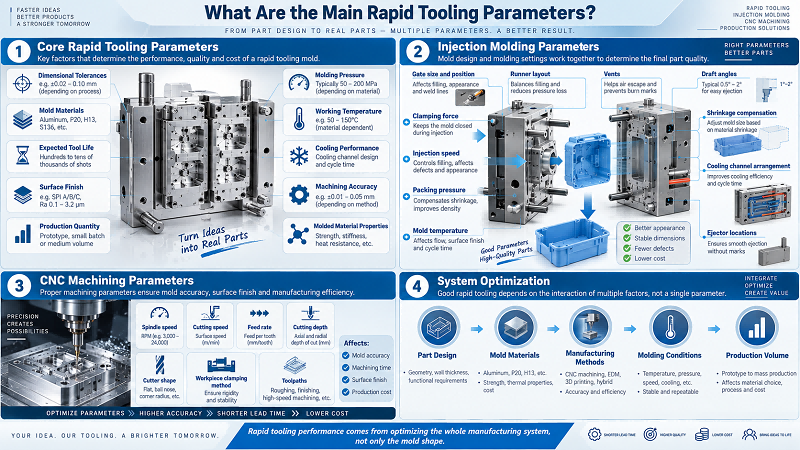
Команды отслеживают множество ключевых параметров для быстрого изготовления оснастки. К ним относятся допуски на размеры, материалы пресс-форм, ожидаемый срок службы инструмента, качество поверхности, объем производства, давление формования, рабочая температура, эффективность охлаждения, точность обработки и свойства формованного материала.
В процессе литья под давлением инженеры проверяют дополнительные параметры. Они анализируют размер и положение литниковых каналов, компоновку литниковой системы, вентиляционные отверстия, углы уклона, компенсацию усадки, расположение каналов охлаждения, расположение выталкивателей, усилие смыкания, скорость впрыска, давление уплотнения и температуру пресс-формы. Каждый параметр влияет на качество конечной детали.
Настройки станка с ЧПУ также имеют значение. Скорость вращения шпинделя, скорость резания, скорость подачи, глубина резания, форма фрезы, способ зажима заготовки и траектория движения инструмента — все это влияет на точность пресс-формы, время обработки, качество поверхности и себестоимость производства.
Таким образом, для создания качественной быстрой оснастки необходима оптимизация всей производственной системы. Команды не могут сосредотачиваться только на форме пресс-формы. Эффективность пресс-формы зависит от взаимодействия конструкции детали, материалов пресс-формы, методов производства, условий формования и объема производства.
Какие материалы можно использовать для быстрого изготовления оснастки?
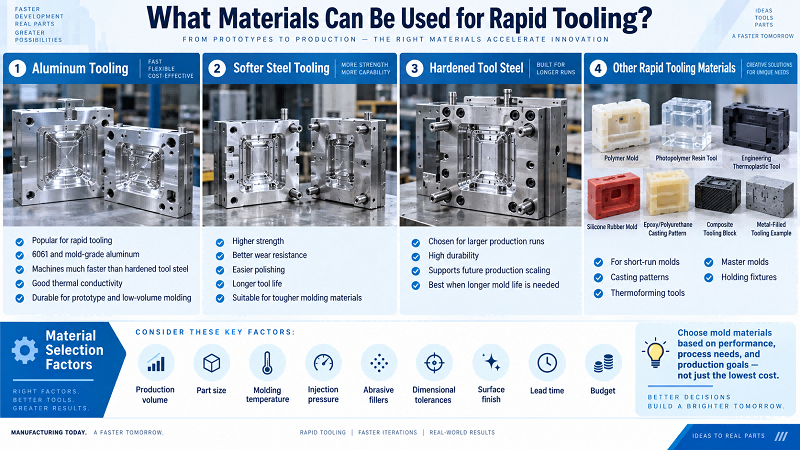
Алюминий — популярный материал для быстрого изготовления оснастки. Сплавы, такие как 6061 и специальный алюминий для пресс-форм, обрабатываются гораздо быстрее, чем закаленная инструментальная сталь. Они обеспечивают хорошую теплопроводность и достаточную прочность для большинства прототипных и мелкосерийных литьевых работ.
Команды выбирают более мягкие стали, такие как P20, когда им требуется более высокая прочность, лучшая износостойкость, более легкая полировка, более длительный срок службы инструмента или совместимость с более прочными формовочными материалами. Инженеры выбирают закаленные инструментальные стали, если быстрое изготовление оснастки позволит в дальнейшем увеличить объемы производства.
Производители также используют полимеры, фотополимерные смолы, конструкционные термопласты, силиконовую резину, эпоксидные смолы, полиуретаны, композиты и армированные металлом инструментальные материалы. Из этих материалов изготавливают пресс-формы для мелкосерийного производства, литейные модели, термоформовочные инструменты, мастер-формы и зажимные приспособления.
При выборе материала необходимо учитывать объем производства, размер детали, температуру формования, давление впрыска, абразивные присадки, допуски на размеры, требования к качеству поверхности, сроки поставки и бюджет. Командам не следует просто выбирать самый дешевый материал для пресс-формы.
Дорого ли использовать технологию быстрого изготовления оснастки?
Компании часто выбирают технологию быстрой оснастки для прототипов, промежуточной оснастки или мелкосерийного и среднесерийного производства. Технология быстрой оснастки обычно обходится дешевле, чем традиционная производственная оснастка. Она использует более легкие в обработке материалы и более простые конструкции пресс-форм.
На конечную стоимость влияет множество факторов. К ним относятся размер пресс-формы, количество полостей, сложность детали, допуски, качество поверхности, материал пресс-формы, направляющие, подъемники, вставки, системы охлаждения, материал литьевой формы, срок службы инструмента и объем производства.
Простая одногнездная алюминиевая форма для прототипирования остается доступной по цене. Но сложная многогнездная форма требует множества направляющих, прецизионных вставок, жестких допусков и полированных поверхностей. Такая форма по-прежнему обходится очень дорого.
Поэтому командам не следует просто сравнивать быстрое изготовление пресс-форм с недорогим. Им необходимо оценить общую стоимость разработки и коммерческие риски. Они должны сопоставить быструю проверку продукта с более высокими инвестициями, необходимыми для крупномасштабного производства пресс-форм.
Как начать работу с технологией быстрого создания инструментов?
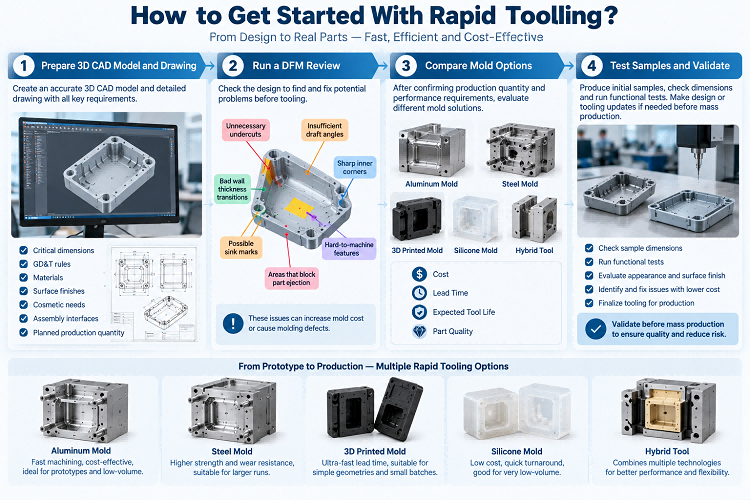
Сначала команды готовят точную 3D CAD-модель и чертеж. В документе указываются критически важные размеры, правила геометрических допусков и посадок, материалы, виды обработки поверхности, требования к внешнему виду, интерфейсы сборки и планируемый объем производства.
Затем производитель проводит анализ DFM (проектирование для технологичности производства). Эта проверка выявляет проблемы в конструкции. К распространенным проблемам относятся ненужные подрезы, недостаточные углы уклона, неудачные переходы толщины стенок, труднообрабатываемые элементы, острые внутренние углы, возможные усадочные раковины и участки, препятствующие извлечению детали. Эти проблемы увеличивают стоимость пресс-формы или приводят к дефектам литья.
После того, как команды подтвердят объемы производства и требования к производительности, инженеры сравнивают различные варианты пресс-форм. В число вариантов входят алюминиевые, стальные, изготовленные на 3D-принтере, силиконовые и гибридные формы. Каждый вариант оценивается по стоимости, срокам выполнения, ожидаемому сроку службы инструмента и качеству деталей.
Перед началом серийного производства рабочие тестируют первые образцы. Они проверяют размеры образцов и проводят функциональные испытания. Если на этом этапе обнаруживаются проблемы, команды могут обновить быстро изготавливаемую оснастку с меньшими затратами.
Какие факторы следует учитывать при проектировании быстроизготавливаемой оснастки?
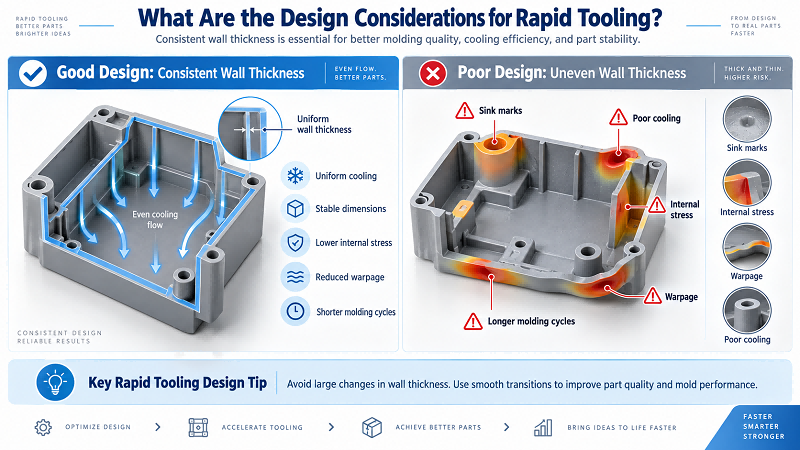
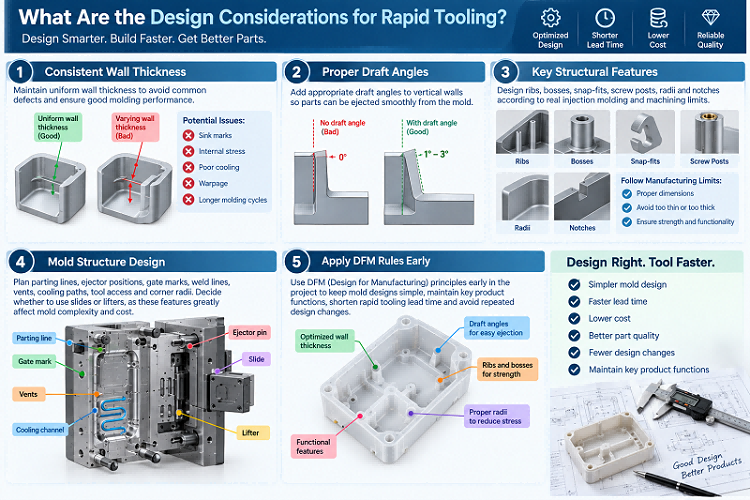
Удачное проектирование пресс-формы для быстрого изготовления начинается с обеспечения равномерной толщины стенок. Значительные изменения толщины стенок приводят к образованию усадочных раковин, внутренним напряжениям, плохому охлаждению, деформации и увеличению продолжительности циклов формования.
Конструкторы задают правильные углы уклона вертикальных стенок. Эти углы позволяют деталям плавно отделяться от формы. Инженеры также проектируют ребра, выступы, защелки, винтовые стойки, радиусы и выемки. Они следуют реальным ограничениям литья под давлением и механической обработки.
Инженеры тщательно планируют линии разъема, положение выталкивателей, метки литниковых каналов, линии сварки, вентиляционные отверстия, пути охлаждения, доступ к инструменту и радиусы углов. Они также решают, использовать ли направляющие или подъемники. Эти особенности значительно влияют на сложность и стоимость пресс-формы.
Команды применяют правила DFM на ранних этапах проекта. Эта практика упрощает конструкцию пресс-форм и сохраняет ключевые функциональные возможности продукта. Она сокращает время изготовления оснастки и предотвращает повторные изменения конструкции.
Каково воздействие быстрого изготовления оснастки на окружающую среду?
Удачное проектирование пресс-формы для быстрого изготовления начинается с обеспечения равномерной толщины стенок. Значительные изменения толщины стенок приводят к образованию усадочных раковин, внутренним напряжениям, плохому охлаждению, деформации и увеличению продолжительности циклов формования.
Конструкторы задают правильные углы уклона вертикальных стенок. Эти углы позволяют деталям плавно отделяться от формы. Инженеры также проектируют ребра, выступы, защелки, винтовые стойки, радиусы и выемки. Они следуют реальным ограничениям литья под давлением и механической обработки.
Инженеры тщательно планируют линии разъема, положение выталкивателей, метки литниковых каналов, линии сварки, вентиляционные отверстия, пути охлаждения, доступ к инструменту и радиусы углов. Они также решают, использовать ли направляющие или подъемники. Эти особенности значительно влияют на сложность и стоимость пресс-формы.
Команды применяют правила DFM на ранних этапах проекта. Эта практика упрощает конструкцию пресс-форм и сохраняет ключевые функциональные возможности продукта. Она сокращает время изготовления оснастки и предотвращает повторные изменения конструкции.
Какие распространенные проблемы и дефекты встречаются при использовании быстроизготавливаемых оснасток?
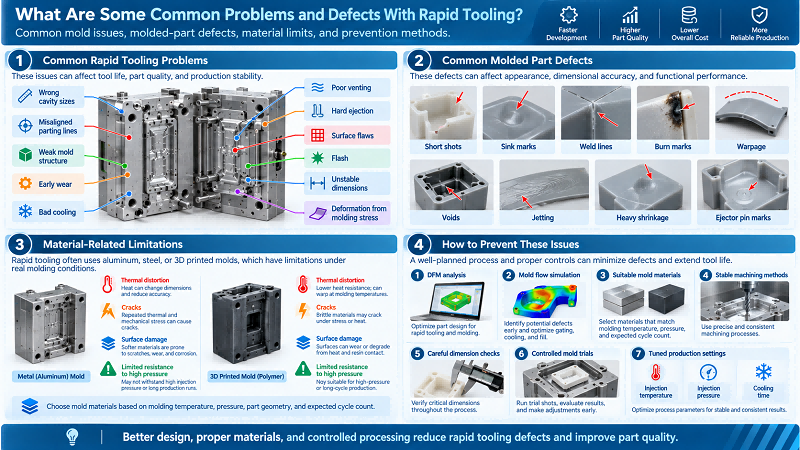
Быстрое изготовление пресс-форм сопряжено с рядом распространенных проблем. К ним относятся неправильные размеры полости, смещение линий разъема, слабая конструкция пресс-формы, преждевременный износ, плохое охлаждение, плохая вентиляция, затрудненное извлечение, дефекты поверхности, облой, нестабильные размеры и деформация под воздействием напряжений формования.
Неправильно оптимизированная конструкция пресс-формы и настройки технологического процесса приводят к дефектам формованных деталей. К таким дефектам относятся неполное впрыскивание, усадочные раковины, сварочные швы, следы пригорания, деформация, пустоты, струйное распыление, сильная усадка и следы от выталкивающих штифтов.
Полимерные и изготовленные методом 3D-печати пресс-формы могут подвергаться термической деформации, трещинам и повреждениям поверхности. Они также не выдерживают высокого давления. Инженеры должны выбирать материалы для пресс-форм, исходя из температуры и давления формования, формы детали и ожидаемого количества циклов.
Большинство этих проблем можно предотвратить силами команд. Они используют анализ DFM (проектирование для технологичности производства), моделирование потока расплава, подходящие материалы для пресс-форм, стабильные методы обработки, тщательный контроль размеров, контролируемые испытания пресс-форм и оптимизированные производственные параметры, такие как температура впрыска, давление и время охлаждения.
Чем отличается технология быстрого изготовления оснастки от традиционной?
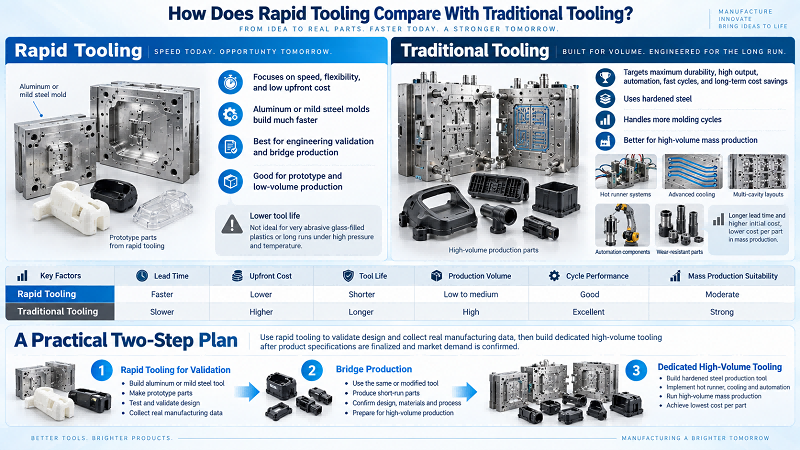
Технология быстрого изготовления оснастки ориентирована на скорость, гибкость и низкую первоначальную стоимость. Традиционная технология изготовления оснастки нацелена на максимальную долговечность, высокую производительность, автоматизацию, быстрые циклы и долгосрочную экономию затрат.
Быстроформовочные формы из алюминия или низкоуглеродистой стали позволяют создавать изделия гораздо быстрее, чем формы из закаленной стали. Однако они не выдерживают такого количества циклов формования. Это ограничение становится очевидным, когда команды работают с абразивными стеклонаполненными пластмассами или при работе в условиях высокого давления и температуры.
В традиционных производственных пресс-формах используется закаленная сталь. Они могут включать в себя системы горячего литья, усовершенствованные системы охлаждения, многогнездную компоновку, детали, предназначенные для автоматизации, и износостойкие компоненты. Эти особенности увеличивают сроки выполнения заказа и повышают первоначальную стоимость, но снижают стоимость каждой детали при массовом производстве.
Многие команды разработчиков новых продуктов используют двухэтапный план. Сначала они применяют быстрое изготовление оснастки для инженерной проверки и промежуточного производства. Данные реального производства помогают им исправить конструкцию. Затем, после завершения разработки технических характеристик продукта и подтверждения рыночного спроса, они создают специализированную оснастку для крупносерийного производства.
Почему выбрать N?ОБЛЕ Как ваш Быстрая оснастка Производитель
NOBLE — это китайско-британское совместное предприятие, удостоенное правительством звания «Национальное высокотехнологичное предприятие». У нас два основных направления деятельности: «Интеллектуальное производство» и «Товары для ухода». Подразделение «Интеллектуальное производство» специализируется на предоставлении клиентам услуг по поддержке проектов, включая механическую обработку и производство деталей.
Более 10 лет профессионального опыта в производстве и быстром прототипировании. Наша эффективная команда оказывает мощную поддержку вашим новым проектам, обеспечивая 100% реализацию ваших требований; стандартизированное управление обеспечивает строгий контроль качества деталей и продукции; рациональный рабочий процесс позволяет снизить затраты при том же качестве.
После многих лет упорной работы и развития компания NOBLE постепенно трансформировалась из предприятия по обработке и производству прецизионных деталей с полным комплексом услуг по поддержке производственной цепочки в сервисно-ориентированное предприятие, оказывающее всестороннюю поддержку проектам своих клиентов.
NOBLE — это ваше надежное комплексное решение для индивидуального производства, от проектирования прототипов до изготовления продукции. Мы используем огромные производственные ресурсы, подходящие технологии, оптимизированные процессы, экспертную поддержку и безупречный контроль качества, чтобы воплотить ваши идеи в реальность.
Компания NOBLE имеет следующие квалификационные сертификаты:
ISO 9001:2015 – Надежная система управления качеством для общего производства. Последовательные процессы. Документированный контроль. Прослеживаемая инспекция.
ISO 13485:2016 – Более строгие стандарты качества для деталей медицинских изделий. Тщательная валидация процессов. Полная прослеживаемость. Требуется для имплантируемых и хирургических деталей.
Заключение
Технология быстрого изготовления оснастки создает практическую связь между ранним прототипированием и массовым производством. Компании могут изготавливать функциональные детали из реальных материалов и с использованием стандартных производственных процессов. Им не нужно сразу же покупать дорогостоящие пресс-формы с длительным сроком службы.
Такие технологии, как обработка на станках с ЧПУ, быстрое литье под давлением, аддитивное производство, электроэрозионная обработка и литье, позволяют выбирать различные варианты оснастки. Инженеры выбирают оптимальное решение, исходя из количества деталей, сложности, допусков, свойств материала, сроков выполнения и бюджета.
Наибольшую выгоду команды получают, когда сочетают быстрое изготовление оснастки с тщательной проверкой технологичности производства, правильным выбором материалов, точным изготовлением пресс-форм, контролем размеров и контролируемыми производственными испытаниями. Они выявляют возможные дефекты, когда изменения в конструкции еще не требуют больших затрат.
Производители в автомобильной, медицинской, робототехнической, электронной, аэрокосмической, потребительской и промышленной отраслях получают выгоду от хорошо спланированной стратегии быстрого изготовления оснастки. Эта стратегия сокращает сроки разработки продукции, снижает финансовые риски, повышает эффективность проверки конструкции и обеспечивает более плавный переход от прототипирования к серийному производству.
Часто задаваемые вопросы (FAQ)
1. Может ли технология быстрого изготовления оснастки производить видимые детали эстетичного качества для потребительских товаров?
А: Да. Правильная полировка и нанесение поверхностных покрытий помогают быстро изготавливать пресс-формы с приемлемым внешним видом видимых компонентов потребительского класса.
2. В чем заключается типичная разница в сроках выполнения заказа между быстрой и традиционной оснасткой?
Изготовление быстрорежущей оснастки обычно занимает от нескольких дней до нескольких недель, в то время как для традиционного изготовления оснастки из закаленной стали часто требуются несколько недель или месяцев.
3. Возможно ли быстрое изготовление оснастки? формование or вставка-молдинг Приложения?
Это возможно, но требует использования специальных вставок и тщательной проверки DFM (проектирование для производства) во избежание повреждения пресс-формы во время производства.
4. Будут ли пресс-формы для быстрого изготовления оснастки модифицироваться непосредственно после обнаружения дефектов деталей в ходе пробных запусков?
Команды в первую очередь модифицируют вставки пресс-формы. Они избегают переделки всей пресс-формы, чтобы сэкономить время и средства.
5. Какие основные риски существуют при использовании быстроформовочных полимерных форм, изготовленных методом 3D-печати?
Они подвержены деформации, вызванной нагревом. Пользователям следует ограничить количество циклов и избегать использования высокотемпературных абразивных пластмасс.






