

Прототипные пресс-формы играют решающую роль на стыке ранней разработки продукта и полномасштабного производства. Они позволяют изготавливать формованные детали с использованием процессов и материалов, максимально приближенных к реальным производственным условиям.
До литой под давлением products, prototype molds can help teams evaluate part design, material properties, assembly performance, surface quality, tolerances, and manufacturing feasibility before investing in expensive production molds.
Изготовление прототипных пресс-форм позволяет снизить первоначальные инвестиции в оснастку, обеспечивая при этом достаточное количество функциональных компонентов для тестирования, проверки конструкции, оценки заказчиком, опытного производства и подтверждения пригодности продукта для рынка.
This guide explains how prototyping tools work, how they differ from production tools, the distinctions between direct and indirect rapid tools, how soft tools adapt to the process, and when prototyping tools should be chosen over 3D печать or CNC-обработка.
1. Что Инструменты для прототипов and Why Is It Used?
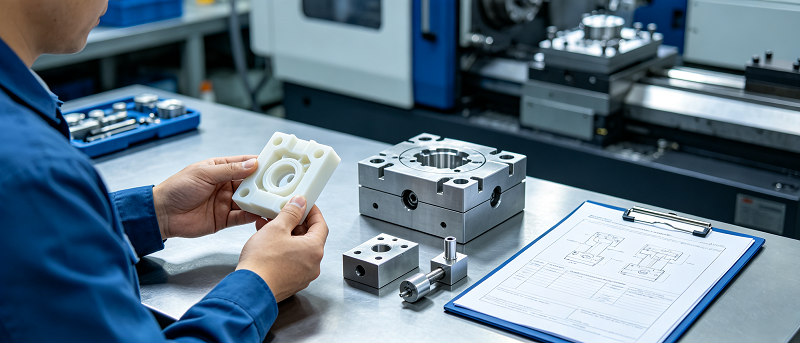
Прототипная пресс-форма — это форма, штамп, приспособление или другой производственный инструмент, специально изготовленный для производства прототипов или мелкосерийных деталей.
При разработке изделий из пластмассы обычно используются опытные образцы пресс-форм для литья под давлением, изготовленные из алюминия, низкоуглеродистой стали или других материалов, которые обрабатываются быстрее, чем традиционные пресс-формы из закаленной стали.
Основная цель изготовления прототипа пресс-формы — производство деталей с использованием процесса, очень похожего на предполагаемый метод производства.
Инженеры могут не только оценить форму компонентов, но и проверить, как фактически течет, охлаждается, сжимается, наносится распылением и как осуществляется дальнейшая обработка формовочного материала после изготовления.
Таким образом, прототипные инструменты могут использоваться для: проверки конструкции и инженерных испытаний, функционального прототипирования, оценки характеристик материалов, испытаний на сборку и допуски, проверки процесса литья под давлением, рыночного тестирования и сертификации образцов заказчиком или нормативных испытаний, экспериментального производства, мелкосерийного производства мостовых рам. Еще одним важным преимуществом является гибкость проектирования.
Поскольку изготовление прототипов пресс-форм обычно требует меньше времени и инвестиций, чем создание полноценных производственных образцов, инженеры могут вносить изменения в конструкцию, не рискуя столкнуться с дополнительными затратами, связанными с модификацией сложных производственных пресс-форм.
Типичный проект по созданию прототипа пресс-формы начинается после того, как CAD-проектирование достигло относительно стабильной стадии.
Производитель проверяет толщину стенки, угол чертежа, выемку, ребро, выступ, линию разъема, положение литникового канала, положение выталкивателя, допуск и ожидаемый объем производства.
После проведения DFM-анализа пресс-форму можно обрабатывать, собирать, тестировать и корректировать.
Затем тестовые образцы проверяются, чтобы инженеры могли определить размеры или проблемы с формовкой до изготовления окончательной производственной пресс-формы.
Инструменты для создания прототипов также являются инструментами проверки в процессе производства, которые помогают связать проектирование продукта с масштабируемым производством.
2. Prototype Tooling vs. Производственная оснастка: Ключевые отличия
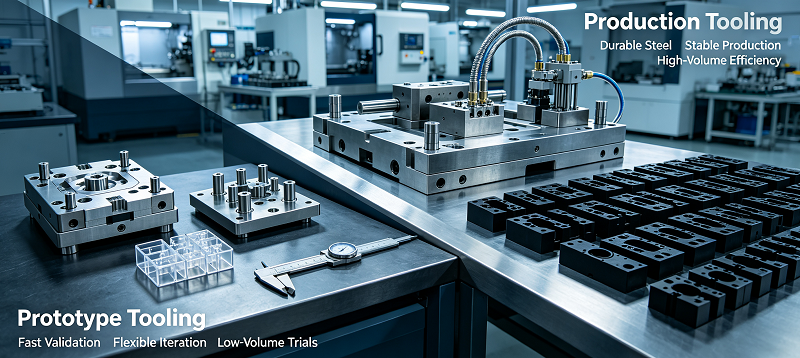
Прототипные и серийные пресс-формы используют многие из одних и тех же основных принципов формования, но предназначены для разных целей.
Инструменты для прототипирования в первую очередь ориентированы на скорость, гибкость и меньшие первоначальные инвестиции. Инструменты для серийного производства, напротив, в большей степени ориентированы на долговечность, повторяемость, автоматизацию и более низкую себестоимость единицы продукции по сравнению с массовым производством. Одно из наиболее очевидных различий — материал пресс-формы.
Формы для прототипов обычно изготавливаются из алюминия или более мягких марок стали, поскольку эти материалы можно быстро обрабатывать.
Когда требуется сотни тысяч или миллионы циклов формования, для изготовления производственных пресс-форм чаще всего используется закаленная инструментальная сталь.
Следовательно, срок службы инструмента может варьироваться.
Для изготовления прототипа пресс-формы может потребоваться всего несколько десятков, сотен или тысяч деталей.
Производственные инструменты должны выдерживать длительные рабочие циклы и многократно подвергаться воздействию высокого давления впрыска, высоких температур, абразивных материалов и автоматизированных производственных циклов.
Сложность инструментов также может значительно варьироваться.
Производственные пресс-формы могут включать в себя многогнездные конструкции, сложные каналы охлаждения, системы горячего литья, автоматические направляющие, подъемники, датчики, сменные вставки и высокооптимизированные системы выталкивания.
Когда эти элементы не требуются для инженерной проверки, прототип пресс-формы обычно упрощают.
Еще одним важным отличием является срок доставки.
В зависимости от сложности деталей, прототип пресс-формы для литья под давлением может быть изготовлен в относительно короткие сроки.
Изготовление производственных инструментов обычно требует значительных инженерных разработок, механической обработки, финишной обработки, проверки и оптимизации.
Стоимость также следует той же схеме.
По сравнению с непосредственным прототипированием, инструменты для прототипирования требуют первоначальных инвестиций, но обычно они дешевле, чем инструменты для серийного производства.
Однако выбор между ними не должен зависеть исключительно от цены формы.
Если продукт по-прежнему часто подвергается изменениям в дизайне, немедленные инвестиции в производственное оборудование повлекут за собой ненужные финансовые риски.
Инструменты для создания прототипов позволяют инженерам проверять продукцию до того, как инвестировать в более дорогостоящие производственные системы.
После определения геометрической формы, материала, допусков, условий формования и требований рынка, производственные приспособления становятся лучшим решением для крупномасштабного производства.
Поэтому во многих проектах развития эти два подхода дополняют друг друга, а не конкурируют.
Инструменты для создания прототипов позволяют проверить конструкцию и производственные процессы, а инструменты для серийного производства обеспечивают долговечность и эффективность, необходимые для крупномасштабного производства.
3. Direct vs. Indirect Быстрая оснастка методы
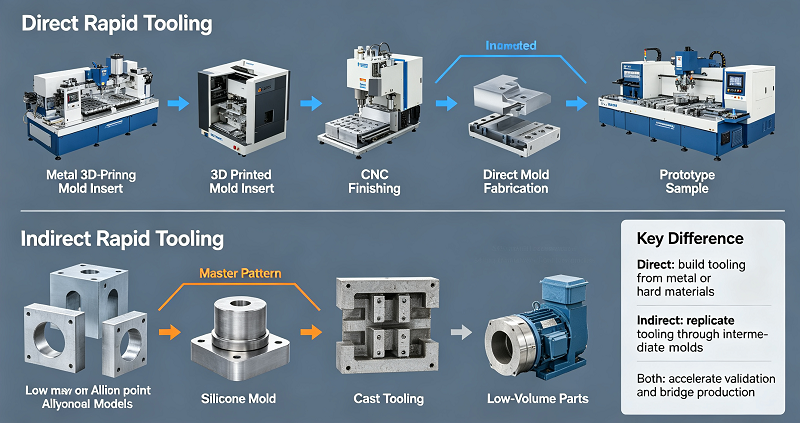
Rapid machining is generally divided into direct methods and indirect methods. Both of these methods aim to shorten the mold development time, but they create the final mold or mold components in different ways.
Прямая быстрая обработка
Пресс-формы для быстрого изготовления создаются непосредственно с использованием таких технологий, как обработка на станках с ЧПУ, аддитивное производство из металла или другие процессы быстрого производства, для изготовления пресс-форм, вставок или инструментальных узлов.
Благодаря меньшему количеству промежуточных этапов, инструменты прямого доступа позволяют сократить время доставки и упростить рабочий процесс разработки.
Непрямая быстрая обработка
Непрямое быстрое изготовление пресс-форм начинается с основной модели, созданной с помощью станков с ЧПУ, 3D-печати или других технологий прототипирования.
Затем, используя мастер-форму, создайте вторичные формы или системы форм, такие как силиконовые формы, литейные формы, формы из эпоксидной смолы или другие формы для копирования.
Выбор между прямым и косвенным инструментом
Когда требуется более высокая точность размеров, более прочные материалы пресс-форм или более жесткие условия литья под давлением, обычно более подходящими являются прямые пресс-формы.
Использование непрямой оснастки привлекательно для проектов, требующих очень малых объемов производства, сложной геометрии или скорости, а также меньших инвестиций в оснастку по сравнению с более длительным сроком службы пресс-формы.
The correct method depends on the production quantity, the material of the parts, the dimensional requirements, the lifespan of the tooling, the surface finish, the complexity of the parts, and the manufacturing process that needs to be simulated.
Например, когда необходимо оценить фактические характеристики термопласта, компания, разрабатывающая пластиковый корпус, может использовать прототип литьевой формы из алюминия.
Если требуется лишь небольшое количество полиуретановых компонентов, в другом проекте могут использоваться силиконовые формы.
Понимание этих различий помогает инженерам избегать выбора ненужных, дорогостоящих или инструментальных процессов, которые не могут воспроизвести требуемые условия производства.
4. Мягкая и быстрая оснастка: подробный анализ
Под мягкими формами обычно подразумеваются формы, изготовленные из материалов, которые легче и быстрее обрабатывать, чем закаленная инструментальная сталь для производства.
Examples may include aluminum molds, silicone molds, polyurethane molds, epoxy resin molds, and certain low-hardness steel molds.
Главное преимущество мягкой оснастки заключается в сокращении времени изготовления.
Более мягкие материалы, как правило, можно обрабатывать, формовать или отливать быстрее, что делает их подходящими для изготовления прототипов и мелкосерийного производства.
Однако снижение твердости обычно означает сокращение срока службы инструмента.
Когда цель состоит в производстве сотен или тысяч компонентов, а не сотен тысяч, такой компромисс приемлем.
Когда команде разработчиков для тестирования требуется всего 500 компонентов, инвестиции в пресс-форму, рассчитанную на миллион циклов, практически не принесут пользы.
Быстрая обработка — это более широкое понятие, направленное на сокращение времени, необходимого для изготовления функциональных инструментов.
В зависимости от области применения, в технологиях быстрого формования может использоваться комбинация мягких формовочных материалов, традиционной обработки на станках с ЧПУ, аддитивного производства, быстрой установки в форму или других методов производства.
Алюминиевые прототипные формы — один из наиболее распространенных примеров.
Алюминий легче обрабатывать, чем закаленную инструментальную сталь, и он обладает хорошей теплопроводностью.
В процессе изготовления прототипов более быстрая передача тепла иногда может сократить время цикла формования.
Однако алюминий мягче и может быстрее изнашиваться при обработке высокоабразивных или стеклонаполненных пластмасс.
Если требуется повышенная прочность, можно выбрать стальные прототипные инструменты.
Предварительно закаленная сталь представляет собой полезный компромисс между эффективностью обработки и сроком службы пресс-форм, особенно когда производство прототипов может перейти к изготовлению мостов.
В условиях неопределенности требований к продукции, мягкие элементы конструкции также играют очень важную роль.
Вместо того чтобы сразу вкладывать средства в дорогостоящее производственное оборудование, производители могут выпустить ограниченное количество продукции, оценить реакцию клиентов и внести дальнейшие улучшения, прежде чем увеличивать производственные мощности.
Благодаря этому быстрые и гибкие инструменты особенно полезны для внедрения новых продуктов, разработки медицинских изделий, бытовой электроники, автомобильных деталей, робототехнических систем, промышленного оборудования и других проектов, где на ранних этапах производства часто вносятся инженерные изменения.
5. Сравнение с альтернативными методами прототипирования: 3D-печать и обработка на станках с ЧПУ.
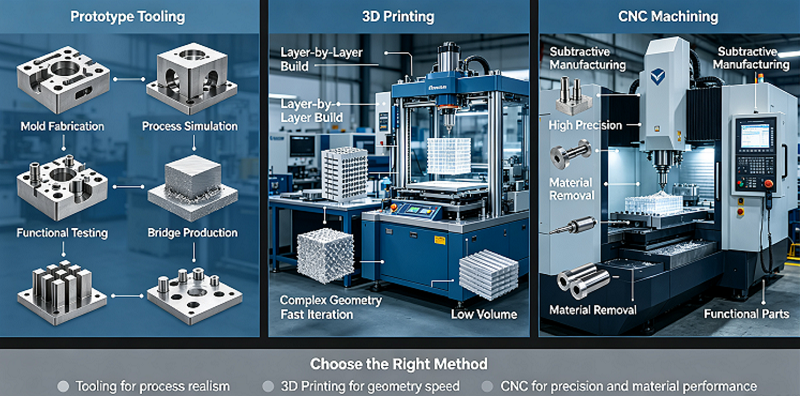
В процессе разработки продукта изготовление прототипов пресс-форм не всегда является первым методом производства. Инженеры часто сравнивают его с технологиями прямого прототипирования, такими как 3D-печать и обработка на станках с ЧПУ. Правильный выбор зависит от того, требуется ли для проекта лишь несколько отдельных деталей или же необходимы формованные компоненты, максимально приближенные к деталям, которые будут производиться в будущем.
3D печать
3D-печать — идеальный выбор для быстрого изготовления сложных геометрических форм без необходимости использования специальных инструментов. Технологии SLA, SLS, MJF и FDM позволяют инженерам оценивать форму, сборку, эргономику и основные функции на ранних этапах разработки.
Обработка CNC
Обработка на станках с ЧПУ позволяет напрямую изготавливать прецизионные прототипы из конструкционных пластмасс или металлов.
Этот метод особенно подходит для проверки точности размеров, механических свойств и функционального состояния материалов, предназначенных для промышленного производства.
Когда готовая деталь используется для литья, возникают ограничения, поскольку механическая обработка не может воспроизвести тот же поток материала, усадку, маркировку литникового канала, линию сварки или направление волокон при литье.
Когда прототипирование оснастки имеет больше смысла
Когда инженерам необходимо изготовить несколько идентичных компонентов с использованием ожидаемого в производстве полимерного материала, инструменты для прототипирования приобретают большую ценность.
Для самых ранних этапов разработки концепции 3D-печать обычно является самым быстрым решением.
Дизайнеры могут создавать множество вариантов без изготовления пресс-форм и быстро сравнивать различные геометрические формы.
Обработка на станках с ЧПУ может применяться в тех случаях, когда требуются высокоточные или производственные конструкционные материалы.
Еще одним важным фактором является объем производства.
Изготовление одной-двух деталей с помощью специальной литьевой формы редко бывает экономически целесообразным.
Производство сотен или тысяч одинаковых пластиковых деталей меняет метод расчета, поскольку затраты на пресс-форму можно отнести к большему количеству деталей.
Также следует учитывать геометрию деталей.
Пластиковые прототипы, изготовленные на станках с ЧПУ, могут потребовать изменения своей геометрии, поскольку режущие инструменты должны физически взаимодействовать с материалом.
Литье под давлением позволяет изготавливать тонкие стенки, ребра, выступы, зажимы, интегрированные элементы и сложные внутренние структуры, которые может быть сложно или неэффективно обрабатывать напрямую.
3D-печать обеспечивает большую геометрическую свободу, но материалы для печати и послойные производственные процессы могут вести себя иначе, чем конечные полимеры.
Таким образом, инструменты для прототипирования заполняют существенный пробел между отдельными прототипами и полномасштабным производством.
Это позволяет лучше почувствовать реальность производства, не требуя при этом значительных инвестиций, необходимых для крупносерийного производства оборудования.
6. Как выбрать правильный процесс изготовления прототипов
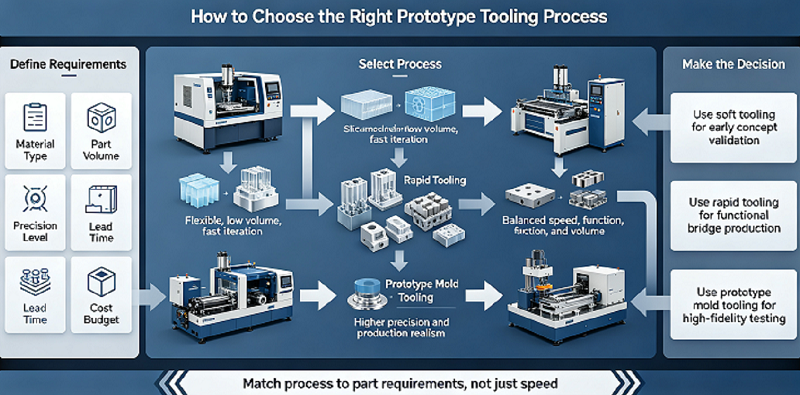
Выбор метода обработки прототипа должен начинаться с самой технологии обработки.
Инженеры должны сначала определить, что именно необходимо протестировать.
Для визуальных прототипов, функциональных инженерных прототипов, сертификационных образцов, компонентов для опытного производства и деталей, предназначенных для массового рынка, требуются различные производственные решения.
Объём производства — один из важнейших факторов.
Если требуется всего пять деталей, то обработка на станках с ЧПУ или 3D-печать могут обеспечить более высокую экономическую выгоду.
Если требуется изготовить сотни деталей методом литья под давлением, то прототипные пресс-формы становятся более привлекательными, поскольку первоначальные инвестиции в пресс-формы можно распределить на весь объем производства.
Потребности в материалах также следует оценивать как можно раньше.
Если проект требует фактического производства термопластов, таких как ABS, PC, PP, PA, POM, PC/ABS или нейлон, армированный стекловолокном, прототип литьевой формы позволяет обрабатывать выбранный полимер в условиях, приближенных к реальным.
Сложность деталей может влиять на стоимость механической обработки и сроки поставки.
Простые формы с прямыми линиями разъема и ограниченными углублениями обычно можно изготовить быстрее.
Компоненты, требующие использования нескольких направляющих, подъемников, резьбовых вставок, сложных затворов, жестких допусков или сложных систем охлаждения, нуждаются в дополнительном проектировании.
Ожидаемый срок службы инструмента также должен влиять на выбор материалов.
Алюминий может подойти для краткосрочного производства прототипов, в то время как предварительно закаленная сталь может оказаться более выгодной при производстве тысяч или десятков тысяч деталей.
Требования к допускам также должны быть реалистичными.
Прототипные пресс-формы позволяют получать детали с высокой точностью, однако на изменение размеров влияют точность обработки пресс-формы, степень усадки полимера, условия формования, конструкция литникового канала, охлаждение, толщина стенок и геометрия детали.
Таким образом, для успешного выполнения проекта необходимо тесное сотрудничество между дизайнерами продукции, инженерами-конструкторами пресс-форм, операторами станков с ЧПУ и специалистами по литью под давлением.
Анализ технологичности и проектирование должны быть завершены до начала изготовления пресс-формы.
Инженеры должны проверить углы чертежа, равномерную толщину стенок, ребра, выступы, выемки, радиус, линию разъема, литниковый канал, положение при выталкивании, усадку и требования к допускам.
Если проект, вероятно, перейдет к этапу промежуточного или массового производства, решения, принятые в процессе изготовления прототипа пресс-формы, должны учитываться при разработке будущих производственных стратегий.
Положение литникового канала, выбор линии разъема, свойства материала и параметры формования, определенные в процессе изготовления прототипа, могут предоставить ценную информацию при проектировании окончательной производственной пресс-формы.
Следовательно, затраты следует оценивать наряду с рисками.
Наилучшая стратегия использования инструментов для прототипирования позволяет достичь достаточной реалистичности в процессе производства, чтобы ответить на инженерные вопросы проекта, не усложняя при этом лишние инструменты.
7. Почему выбрать N?ОБЛЕ Как ваш Инструменты для прототипов любой сложности
NOBLE — это китайско-британское совместное предприятие, удостоенное правительством звания «Национальное высокотехнологичное предприятие». У нас два основных направления деятельности: «Интеллектуальное производство» и «Товары для ухода». Подразделение «Интеллектуальное производство» специализируется на предоставлении клиентам услуг по поддержке проектов, включая механическую обработку и производство деталей.
Более 10 лет профессионального опыта в производстве и быстром прототипировании. Наша эффективная команда оказывает мощную поддержку вашим новым проектам, обеспечивая 100% реализацию ваших требований; стандартизированное управление обеспечивает строгий контроль качества деталей и продукции; рациональный рабочий процесс позволяет снизить затраты при том же качестве.
После многих лет упорной работы и развития компания NOBLE постепенно трансформировалась из предприятия по обработке и производству прецизионных деталей с полным комплексом услуг по поддержке производственной цепочки в сервисно-ориентированное предприятие, оказывающее всестороннюю поддержку проектам своих клиентов.
NOBLE — это ваше надежное комплексное решение для индивидуального производства, от проектирования прототипов до изготовления продукции. Мы используем огромные производственные ресурсы, подходящие технологии, оптимизированные процессы, экспертную поддержку и безупречный контроль качества, чтобы воплотить ваши идеи в реальность.
Компания NOBLE имеет следующие квалификационные сертификаты:
ISO 9001:2015 – Надежная система управления качеством для общего производства. Последовательные процессы. Документированный контроль. Прослеживаемая инспекция.
ISO 13485:2016 – Более строгие стандарты качества для деталей медицинских изделий. Тщательная валидация процессов. Полная прослеживаемость. Требуется для имплантируемых и хирургических деталей.
Заключение
Инструменты для прототипирования обеспечивают эффективный переход от начального этапа создания прототипов к полномасштабному производству.
Это позволяет инженерам тестировать производственные материалы, геометрию формования, допуски, характеристики сборки и технологичность производства до того, как инвестировать в оборудование для массового производства.
По сравнению с 3D-печатью и обработкой на станках с ЧПУ, инструменты для прототипирования становятся особенно ценными, когда проект требует изготовления реальных формованных деталей или большого количества функциональных прототипов.
Правильный выбор материалов для пресс-форм, методов производства, сложности пресс-форм и объема выпуска продукции позволяет производителям снизить риски разработки, улучшить проверку качества продукции и обеспечить плавный переход от прототипа к серийному производству.
Часто задаваемые вопросы
1. Какие операции постобработки совместимы с прототипами деталей, изготовленных методом литья под давлением?
К распространенным вариантам относятся покраска, лазерная маркировка, ультразвуковая сварка и горячая штамповка; для оценки возможности их применения необходима предварительная проверка в зависимости от материала пресс-формы.
2. Можно ли впоследствии модифицировать опытные образцы пресс-форм, чтобы они стали готовыми к серийному производству?
Частичная модификация возможна, но масштабная переделка часто обходится дороже, чем создание новой типовой формы.
3. Какие риски могут возникнуть при использовании стеклонаполненных материалов с алюминиевыми прототипными формами?
Сильное истирание формы сократит срок ее службы; для длительных циклов производства рекомендуется использовать формы из предварительно закаленной стали.
4. Как температура окружающей среды влияет на результаты испытаний прототипов, полученных методом литья под давлением?
Температура окружающей среды влияет на скорость охлаждения детали и конечную усадку; условия проведения испытаний должны быть стабильными.
5. Возможно ли воспроизвести текстуру поверхности с помощью оснастки для создания мягких прототипов?
Доступны простые текстуры, но сложные, мелкозернистые текстуры быстро изнашиваются; закаленная сталь демонстрирует лучшие показатели.





