

Обработка на станках с ЧПУ для хирургических роботов осуществляется в шесть этапов: проектирование, программирование, настройка, обработка, контроль качества и финишная обработка. Каждый этап помогает достичь жестких допусков и точности, необходимых хирургическим роботам для выполнения сложных хирургических задач.
Ошибка в 0.01 мм — это не просто дефект, а угроза безопасности, способная повлиять на жизнь. Для обеспечения допуска ±0.005 мм в 5-осевом титановом соединении требуется строгий контроль температурного дрейфа; даже изменение температуры шпинделя на 2°C может привести к браку детали. Компенсация температуры в реальном времени и контроль микроклимата обеспечивают стабильную посадку роботизированных соединений, тяг и корпусов датчиков.
Такой уровень точности обработки имеет важное значение для производства хирургических роботов. Процесс обработки на станках с ЧПУ гарантирует, что каждый компонент соответствует строгим стандартам качества для хирургических применений. Для безопасной работы этим хирургическим роботам необходима точная подгонка деталей.
Обзор роботизированной обработки на станках с ЧПУ для хирургических операций.
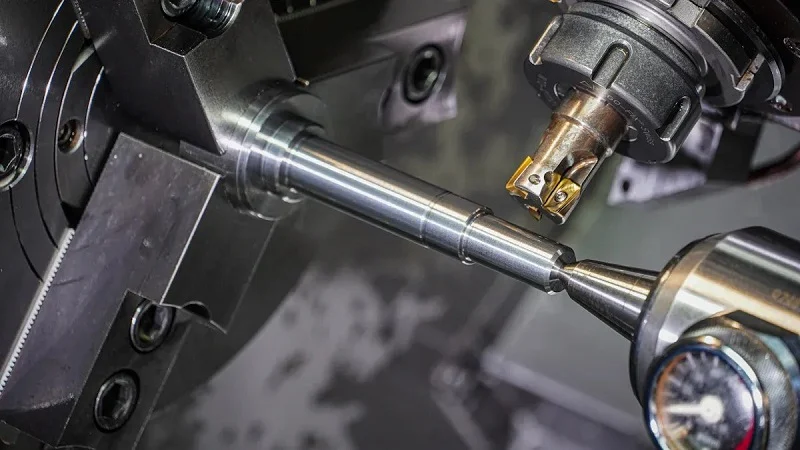
Что такое хирургический робот на станках с ЧПУ?
В хирургических роботах для обработки материалов на станках с ЧПУ используются инструменты с компьютерным управлением для резки, придания формы и финишной обработки материалов. Станок с ЧПУ следует цифровому чертежу для создания деталей с высочайшей точностью. Система работает с металлами, такими как титан и нержавеющая сталь. Она обрабатывает полимеры, такие как PEEK и PTFE. Она также работает с композитными материалами, такими как углеродное волокно. Эта гибкость в работе с материалами является одним из ключевых преимуществ технологии обработки на станках с ЧПУ для производства хирургических роботов. Конструкторы выбирают оптимальный материал для каждой задачи, не беспокоясь о производственных ограничениях.
Повторяемость отличает этот метод от других. Обработка на станках с ЧПУ для хирургических роботов гарантирует идентичность деталей в каждом производственном цикле. Каждая деталь соответствует следующей с точностью до микрона. Такой уровень точности и стабильности имеет значение при изготовлении деталей для человеческого тела. Этот метод обработки обеспечивает стабильные результаты. Обработка на станках с ЧПУ для хирургических роботов обеспечивает надежность, на которую полагаются медицинские работники. Процесс гарантирует, что каждая деталь подходит и работает должным образом.
Почему точность важна в хирургической робототехнике
Для разных хирургических операций требуется разный уровень точности. Некоторые детали требуют чрезвычайно жестких допусков. Другие допускают больший зазор. Ниже приведено описание типичных допусков для различных компонентов:
| Компонент / Процесс | Типичный допуск размеров | Контекст приложения |
| Многоосевое фрезерование на станках с ЧПУ для изготовления корпусов хирургических навигационных систем. | ±0.002 мм | Ортопедические навигационные системы |
| Компоненты навигационного класса (критические интерфейсы, элементы выравнивания) | ±0.02–0.05 мм | Ортопедические навигационные системы |
| Прецизионные компоненты для роботизированных хирургических инструментов (системы 3D-визуализации) | 0.2 мм | Роботизированные хирургические инструменты |
Допуск в 0.2 мм хорошо подходит для корпусов визуализации. Но для навигационных элементов требуется гораздо более жесткий контроль. Допуск ±0.002 мм для корпусов, изготовленных методом многоосевой фрезеровки, показывает, насколько требовательным может быть производство роботов для хирургии. Малейшая ошибка может привести к смещению инструмента во время процедуры.
С практической точки зрения, роботизированная обработка на станках с ЧПУ позволяет стабильно достигать таких допусков. В процессе обработки контролируется каждая переменная, от скорости инструмента до температуры охлаждающей жидкости. Эта высокоточная технология помогает производителям соответствовать строгим медицинским стандартам. Она защищает пациентов во время сложных процедур. Роботизированная обработка на станках с ЧПУ должна соответствовать этим строгим требованиям каждый раз.
Основные производимые компоненты
Обработка на станках с ЧПУ позволяет создавать множество важных деталей для хирургических роботов. Хирургические инструменты составляют одну из основных категорий. К ним относятся инструменты, которые захватывают, режут и сшивают ткани во время операций. Они должны иметь острые кромки и гладкие поверхности. Крепежные элементы и конструктивные детали обеспечивают каркас робота. Они должны быть прочными, но при этом легкими.
Компоненты, отвечающие за подачу жидкости, регулируют поток воздуха и лекарственных препаратов во время операции. Корпуса защищают чувствительную электронику внутри робота. Соединители связывают различные секции системы. Каждый из этих компонентов хирургического робота требует тщательной механической обработки.
Производство медицинских изделий значительно выигрывает от этого процесса. Он позволяет обрабатывать сложные геометрические формы, которые невозможно получить ручными методами. Медицинским изделиям необходимы компоненты, которые точно подходят друг к другу. Компоненты роботизированных хирургических роботов часто имеют сложные формы с крутыми изгибами и мелкими деталями. Этот процесс позволяет получать прецизионные компоненты, идеально подходящие друг к другу. Обработка на станках с ЧПУ для хирургических роботов — лучший выбор для производства деталей хирургических роботов. Она обеспечивает точность, необходимую для производства деталей хирургических роботов. Каждая деталь должна работать надежно.
Пошаговый процесс обработки на станке с ЧПУ с использованием хирургического робота.
Каждый этап процесса требует тщательного планирования. Цель всегда заключается в высокоточной обработке. Хирургические роботы, работающие на станках с ЧПУ, превращают цифровые проекты в очень сложные и точные детали.
Шаг 1: Проектирование и САПР-моделирование
Создание детализированных CAD-моделей
Каждая деталь начинается с 3D-модели в САПР-программе. Инженеры определяют каждую деталь, включая отверстия, изгибы и резьбу. Модель должна быть точной. Любая ошибка приведет к созданию неправильной детали. В случае хирургических роботов модели часто имеют сложную форму, например, узкие каналы или острые края. CAD-файл становится основным чертежом, в котором отражены все углы и размеры.
Дизайн для технологичности
Идеальная CAD-модель не означает, что деталь можно обработать. DFM-проектирование выявляет проблемы. Для острых внутренних углов может потребоваться больший радиус инструмента. Для глубоких пазов может потребоваться специальная оснастка. DFM экономит время и предотвращает перепроектирование. Это одно из ключевых преимуществ роботизированной обработки на станках с ЧПУ для хирургических операций.
Допуски и выбор материалов
Допуски определяют допустимые отклонения. Для некоторых характеристик необходимы жесткие допуски. Другие менее критичны. Выбор материала также имеет значение. Титан прочен, но оказывает сильное воздействие на инструменты. Полиэфирэфиркетон (PEEK) мягче, но может деформироваться при нагревании. Качество обработки поверхности не менее важно. Для обычных поверхностей требуется шероховатость Ra 0.4–0.8 мкм. Для функциональных поверхностей, таких как режущие кромки, требуется Ra < 0.2 мкм.
Большинство производителей предпочитают электрополировку только механической полировке — она снижает шероховатость поверхности примерно на 50%, одновременно создавая пассивный оксидный слой, который препятствует коррозии при многократных циклах автоклавирования.
Эта комбинация определяет компоненты хирургического робота.
Шаг 2: Программирование CAM-системы и траектории обработки
Преобразование CAD в CAM
После завершения проектирования начинается работа с программным обеспечением CAM. CAM расшифровывается как «компьютерное проектирование и производство». Оно считывает 3D-модель и создает траектории движения инструмента. Для обработки на станках с ЧПУ хирургических роботов этот этап является сложным. Геометрия часто бывает замысловатой. Программное обеспечение определяет оптимальный порядок резки. Оно также подбирает подходящие инструменты для каждой операции.
Моделирование траекторий движения инструмента
Перед началом резки система CAM моделирует траектории движения инструмента. Она показывает точное перемещение инструмента. Она проверяет наличие столкновений с деталью или приспособлением. Моделирование позволяет выявлять проблемы на ранней стадии. Одно столкновение может испортить деталь или повредить станок. Это критически важно для производства деталей для хирургических роботов. Моделирование также прогнозирует время цикла. Оно помогает выявлять узкие места.
Оптимизация параметров резки
Оптимизация подразумевает регулировку скорости подачи, скорости вращения шпинделя и шага обработки. Для роботизированной обработки на станках с ЧПУ хирургического назначения важны как время цикла, так и качество поверхности. Адаптивное управление скоростью подачи помогает в этом. Оно регулирует скорость в зависимости от износа инструмента или сил резания. Многоосевая одновременная обработка сокращает количество переналадок. Это может значительно повысить точность.
- Нормативно-правовые и качественные стандартыСтандарт ISO 13485 требует валидации процесса.
- Адаптивное управление скоростью подачиКорректировки в реальном времени позволяют производить агрессивную резку.
- Многоосевая одновременная обработка: Уменьшает количество ошибок при перепозиционировании.
- Избежание столкновенияКратчайшие безопасные пути для изменения местоположения.
- минимизация материальных отходовЭкономия 5-12% за счет возможности обустройства гнезда.
- Интегрированная оптимизация CAMМоделирование позволяет прогнозировать узкие места.
- Машинное обучение и ИИАнализирует данные для оптимизации параметров.
Такое сочетание обеспечивает как точность, так и стабильность.
Шаг 3: Настройка и фиксация заготовки
Выбор правильного станка с ЧПУ
Многоосевая обработка на станках с ЧПУ широко используется в хирургических роботах. Пятиосевой станок позволяет обрабатывать деталь под любым углом. Это сокращает необходимость ручного перепозиционирования и повышает точность. Для деликатных деталей ключевыми факторами являются жесткость станка и терморегулирование. Даже изменение температуры шпинделя на 2°C может привести к браку. Компенсация в реальном времени обеспечивает стабильность допусков.
Проектирование приспособлений для сложных геометрических форм
Крепление заготовки имеет решающее значение для мелких, хрупких деталей. Если деталь смещается, невозможно обеспечить жесткие допуски. Для разных форм подходят разные методы.
| метод фиксации заготовки | Ключевые характеристики | Отношение к частям |
| Прецизионные тиски | Подходит для прямоугольных деталей. | Может деформировать тонкостенные компоненты. |
| Пользовательские светильники | Отличная повторяемость | Высокая первоначальная стоимость, но надежность. |
| Вакуумные столы | Равномерное усилие зажима | Идеально подходит для тонкостенных деталей. |
| Системы на основе цанг. | Высокая повторяемость для круглых деталей | Ограничено определенной геометрией |
Системы нулевой точки зажима обеспечивают повторяемость до 0.003 мм. Одностанционная 5-осевая обработка повышает геометрическую точность до 33.98%.
Выбор и калибровка инструмента
Выбор инструмента зависит от материала и размера элемента. Для обработки мелких деталей могут потребоваться микроинструменты. Калибровка гарантирует точное положение инструмента. Необходимо тщательно следить за износом инструмента. Затупившиеся инструменты влияют на качество поверхности и допуски. Это особенно важно для хирургических инструментов. Автоматизированные устройства смены инструмента и измерительные щупы помогают поддерживать стабильность процесса.
Этот процесс демонстрирует сложности обработки на станках с ЧПУ для хирургических роботов. Каждый этап требует точности обработки на микронном уровне и строгого контроля процесса. Оптимизация траектории движения инструмента обеспечивает контроль точности на микронном уровне.
Материалы и обработка поверхности при роботизированной обработке на станках с ЧПУ в хирургии
Типичные материалы для хирургических роботов
В хирургических роботах используются металлы, пластмассы и композитные материалы. Каждый материал имеет свои преимущества. Выбор материала влияет на работу детали во время процедуры, а также определяет, насколько хорошо деталь переносит стерилизацию.
Титановые сплавы часто используются в деталях хирургических роботов. Они легкие и безопасны для организма. Нержавеющая сталь также применяется во многих инструментах. Эти металлы обеспечивают прочность и надежность при многократных циклах стерилизации.
Пластмассы также играют важную роль. Полиэфирэфиркетон (PEEK) и композиты из углеродного волокна пропускают рентгеновские лучи. Они также устойчивы к высоким температурам и химическим веществам. Другие полимеры медицинского класса выдерживают многократную стерилизацию, сохраняя при этом свою форму. Некоторые биосовместимые пластмассы могут выдерживать жесткие допуски. Для других пластмасс могут потребоваться несколько более свободные допуски, но они хорошо подходят для многих применений.
| Материал | Ключевые свойства | Заметки по обработке |
| PEEK | Рентгенопрозрачный, стерилизуемый | Жесткие допуски; высокое термическое расширение требует черновой обработки и последующей релаксации. |
| Другие полимеры медицинского назначения | Рентгенопрозрачный, устойчив к стерилизации. | Подходит для корпусов датчиков и навигационных устройств. |
| Нержавеющая сталь | Устойчивый к коррозии, прочный | Широко используется в хирургических инструментах и временных имплантатах. |
| Титановые сплавы | Легкий, биосовместимый | Идеально подходит для имплантатов и прецизионных инструментов. |
| Другие биосовместимые пластмассы | Биосовместимый пластик | Соблюдает жесткие допуски |
| Другие пластмассы медицинского назначения | Медицинский пластик | Жесткие допуски |
Такое разнообразие наглядно демонстрирует, почему для производства деталей хирургических роботов необходимы обширные знания в области материалов.
Влияние материала на параметры обработки
Свойства материала напрямую влияют на то, как вы обрабатываете деталь. Твердость является важным фактором. Титановые сплавы относительно твердые. Эта твердость ускоряет износ инструмента. Для эффективной обработки таких материалов необходимы инструменты из твердосплава или керамики с покрытием.
Теплопроводность имеет такое же важное значение. Теплопроводность титана очень низкая. Тепло не может выйти из зоны резания. Оно накапливается и повреждает инструмент. Поэтому применяются соответствующие скорости резания и стратегии охлаждения. Сжиженный газ под высоким давлением помогает контролировать температуру.
PEEK представляет собой другую проблему. Высокий коэффициент теплового расширения означает, что сначала деталь обрабатывается черновым способом, затем ей дают отдохнуть, а затем чистовой обработкой. Этот двухэтапный процесс обеспечивает жесткие допуски. В пластичном состоянии материал образует непрерывную стружку. Стружколомы помогают справиться с этим.
При обработке нержавеющей стали силы резания высоки. Конструкция станка должна быть достаточно жесткой. Вибрации вызывают появление следов вибрации на поверхности, которые ухудшают качество обработки. Необходимо тщательно контролировать скорость подачи.
Для каждого материала требуются разные скорости резания, выбор инструмента и стратегии охлаждения. Именно поэтому обработка материалов на станках с ЧПУ, используемых в хирургических роботах, требует глубоких знаний о материалах. Ошибка означает брак деталей.
Качество финишной обработки для инфекционного контроля
Качество обработки поверхности напрямую влияет на безопасность пациента. Размер бактериальных клеток колеблется от 0.5 до 2 микрометров. Если поверхность имеет элементы такого же размера, бактерии находят там убежище. Эти крошечные трещины защищают микроорганизмы от механических воздействий во время очистки. Они также замедляют действие антимикробных растворов.
Исследования показывают, что значение Ra 0.2 мкм является значимым пороговым значением. Ниже этого значения дальнейшее снижение шероховатости не приводит к существенному уменьшению накопления бактерий. Целевое значение Ra менее 0.2 мкм минимизирует адгезию бактерий. Это стандарт для деталей хирургических роботов, контактирующих с тканями.
Более шероховатые поверхности образуют больше щелей, где прячутся бактерии. Более низкие значения Ra уменьшают количество таких мест. Они обеспечивают более надежную стерилизацию при многократных циклах.
Именно поэтому финишная обработка поверхности имеет важное значение в производстве медицинских изделий. Электрополировка снижает шероховатость поверхности примерно на 50% по сравнению с одной лишь механической полировкой. Она также создает пассивный оксидный слой на металле. Этот слой препятствует коррозии при многократных циклах автоклавирования.
Для хирургических роботов каждый компонент, попадающий в стерильное поле, должен иметь такой уровень обработки поверхности. Производственный процесс должен учитывать требования к конечной поверхности с самого начала. Выбор инструмента, параметры резки и финишная обработка — все это влияет на результат.
Такое внимание к деталям отличает качественные хирургические компоненты от обычных деталей, изготовленных механическим способом. Точность на каждом этапе гарантирует безопасную работу детали в операционной.
Контроль качества в области роботизированной хирургической обработки на станках с ЧПУ
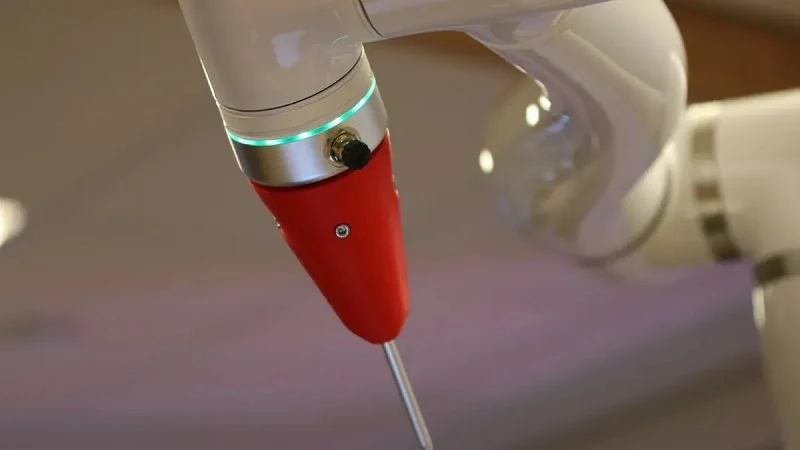
Методы контроля в процессе производства
Выявление проблем после завершения обработки детали обходится дорого и требует времени. Современные цеха контролируют процесс резки в режиме реального времени. Мониторинг состояния инструмента в реальном времени использует акустическую эмиссию, силы резания, вибрации и температуру для отслеживания процесса. Эти сигналы позволяют выявить износ инструмента до того, как он повредит поверхность. Оператор может затем корректировать параметры на ходу. Это снижает процент брака и поддерживает шероховатость поверхности в допустимых пределах.
Различные методы измерения позволяют выявлять разные проблемы. Вибрационный анализ обнаруживает вибрацию и дисбаланс, что защищает качество поверхности и предотвращает образование микротрещин. Термомониторинг отслеживает температуру заготовки и шпинделя, что предотвращает деформацию и поддерживает стабильность размеров. Акустическое зондирование улавливает износ или поломку инструмента, поэтому изношенный инструмент заменяется до того, как он повредит деталь. Каждый проход генерирует данные о скорости вращения шпинделя, износе инструмента и положении осей. Алгоритмы искусственного интеллекта выявляют едва заметные закономерности, такие как небольшое повышение вибрации, задолго до того, как дефект проявится в детали.
Окончательный контроль размеров и поверхности.
После завершения обработки деталь подвергается полной проверке. Координатно-измерительные машины проверяют каждый критически важный размер по CAD-модели. Также проверяется качество поверхности. Для хирургических роботов целевым показателем часто является Ra менее 0.2 мкм. Этот порог имеет значение, поскольку размеры бактерий варьируются от 0.5 до 2 микрометров. Более гладкая поверхность оставляет меньше мест для размножения бактерий и обеспечивает надежную стерилизацию.
Инспекторы также проверяют наличие заусенцев, трещин и следов от инструмента. Эти дефекты могут задерживать обломки или создавать точки напряжения. Один-единственный дефект может привести к отбраковке всей детали. Это одна из проблем обработки на станках с ЧПУ, предназначенных для хирургических роботов. Этап контроля подтверждает, что каждый компонент соответствует проектному замыслу, прежде чем он будет передан на сборку.
Стандарты и сертификаты
Стандарт ISO 13485:2016 составляет основу контроля качества в данном случае. ISO 13485 разработан для медицинских изделий. Он включает в себя управление рисками на протяжении всего жизненного цикла продукта, предписывающую документацию, такую как основные записи о медицинских изделиях, и меры контроля загрязнения, которые не требуются в обычном производстве. Пункт 7.5.9 требует прослеживаемости от сырья до конечного потребителя. Пункт 7.1 связывает управление рисками со стандартом ISO 14971. Пункт 7.5.6 требует валидации процесса в тех случаях, когда инспекция не может подтвердить соответствие, например, в отношении качества обработки поверхности.
Сертификация подтверждает эффективное внедрение и поддержание системы управления качеством на предприятии. Перед выдачей сертификата аккредитованные сторонние организации проводят аудит системы. Для роботизированной обработки на станках с ЧПУ это означает документированное управление изменениями, статистический контроль процессов и полную отслеживаемость материалов. Это дает клиентам уверенность в том, что точность и стабильность сохраняются в каждой партии.
Области применения и компоненты в роботизированной хирургической обработке на станках с ЧПУ.
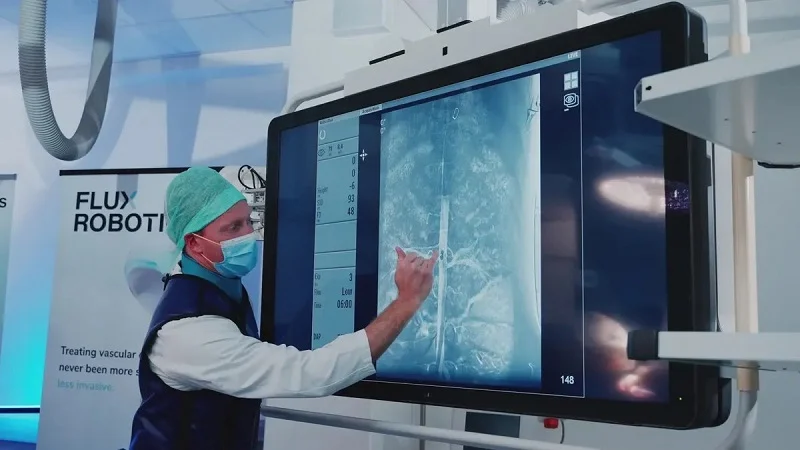
Минимально инвазивные хирургические инструменты
Лапароскопия, эндоскопия и роботизированные хирургические операции требуют использования тщательно изготовленных хирургических инструментов. Эти инструменты должны захватывать, разрезать и зашивать небольшие отверстия. Обработка на станках с ЧПУ делает это возможным. Этот процесс создает острые кромки и гладкие поверхности. Он обеспечивает точность, недостижимую при использовании ручных методов.
Типичный лапароскопический инструмент используется сотни раз, и каждое использование включает стерилизацию. Инструмент должен сохранять свою форму и остроту. Обработка из цельного блока обеспечивает однородные свойства и устраняет слабые места, которые встречаются в сварных соединениях. В роботизированных операциях инструменты соединяются непосредственно с манипулятором робота. Каждое соединение должно точно подходить, поскольку неплотное соединение влияет на управление во время операции. Точная обработка обеспечивает стабильную производительность.
Выбор правильного материала имеет важное значение. Нержавеющую сталь можно многократно стерилизовать в автоклавах. Титан легче, поэтому он хорошо подходит для движущихся частей. Для каждого материала требуются свои параметры резки. Хирургические роботы, работающие на станках с ЧПУ, адаптируются к этим потребностям. В результате получаются надежные инструменты, которым хирурги могут доверять.
Корпуса и разъемы
Корпуса защищают чувствительную электронику внутри хирургических роботов. Соединители связывают различные части между собой. И то, и другое должно быть изготовлено тщательно. Корпус с плохой герметизацией пропускает влагу к внутренним схемам. Это может привести к сбою в работе робота во время операции.
Жесткие допуски обеспечивают правильную посадку уплотнений и разъемов. Эта точность имеет решающее значение для гидроизоляции и экранирования от электромагнитных помех. Без нее робот рискует столкнуться с помехами сигнала или попаданием жидкости. При проектировании уплотнений необходимо учитывать выбранный метод стерилизации. Различные методы предъявляют разные требования к материалам.
| Метод стерилизации | Диапазон температур | Ключевое преимущество | Совместимые материалы |
| Автоклав (паровой) | Высокая температура | Эффективный и экономичный | Нержавеющая сталь, титан, некоторые полимеры |
| Оксид этилена (EtO) | Низкая температура | Низкотемпературный процесс | Большинство металлов, термочувствительные полимеры |
| Гамма-излучение | окружающий | Не требует нагрева, высокоэффективен. | Металлы, большинство полимеров |
| Электронный луч | окружающий | Быстрая обработка | Материалы, аналогичные гамма-совместимому набору. |
Метод стерилизации влияет на выбор используемых материалов. Он также влияет на конструкцию уплотнений. Поверхность должна быть гладкой, с закругленными углами. Это предотвращает скопление микробов. Детали хирургических роботов должны соответствовать этим требованиям.
Изготовление деталей для хирургических роботов также включает сборку в чистых помещениях. Это предотвращает загрязнение до установки внутренних деталей. Для соблюдения правил компаниям необходима сертификация ISO 13485:2016. Подробная документация и проверки процессов имеют очень важное значение. Документация по биосовместимости подтверждает безопасность материала для организма. Эти этапы превращают корпуса и разъемы в надежные медицинские устройства.
Индивидуальные имплантаты и устройства
Обработка на станках с ЧПУ с использованием хирургических роботов позволяет создавать индивидуальные имплантаты и устройства для каждого пациента. Они могут работать с хирургическими роботами. Изготовление имплантата, специфичного для конкретного пациента, начинается с компьютерной томографии. Инженеры преобразуют данные сканирования в CAD-модель. Затем станок вырезает имплантат из цельного титана или полиэфирэфиркетона (PEEK).
Этот метод предоставляет хирургам очень точные инструменты для сложных случаев. Индивидуально изготовленная черепная пластина может включать в себя метки для робота. Робот выравнивается по этим меткам во время операции. Пластина должна идеально подходить к черепу пациента. Процесс механической обработки обеспечивает это соответствие.
Аналогичный метод используется для изготовления индивидуальных направляющих. Эти направляющие крепятся к кости и направляют инструменты робота. Они обеспечивают удаление необходимого количества материала. Такая точность сокращает время восстановления. Современные технологии меняют подход больниц к сложным процедурам. Они могут заказывать индивидуальные инструменты, соответствующие телосложению пациента. Хирургические роботы следуют плану с неизменной точностью.
Почему стоит выбрать NOBLE? Хирургический робот, обработка на станках с ЧПУ
Выбор партнера по производству деталей для хирургических роботов — дело непростое. Вам нужна компания, которая понимает, насколько высоки ставки. Компания NOBLE специализируется на обработке металла и пластика для производства хирургических роботов. Команда ежедневно работает с титаном, нержавеющей сталью, PEEK и другими медицинскими материалами. Эта ежедневная практика позволяет развить настоящие навыки.
Опыт в области обработки металла и пластмасс.
Компания NOBLE производит металлообрабатывающие изделия как из металла, так и из пластика для хирургических роботов. Для обработки титана и нержавеющей стали необходимы инструменты с покрытием и охлаждающая жидкость под высоким давлением. Для обработки PEEK и ULTEM требуется тщательный контроль температуры, чтобы предотвратить деформацию. Специалисты NOBLE хорошо знакомы с этими различиями. Они меняют скорость, подачу и траекторию движения инструмента для каждого материала.
Этот двойной навык важен для деталей хирургических роботов. Один робот может сочетать металлические соединения с пластиковыми корпусами. А цех, который занимается и тем, и другим, обеспечивает стабильные допуски по всей сборке. Это позволяет избежать взаимных обвинений, возникающих, когда два поставщика указывают друг на друга из-за проблем с подгонкой деталей.
ISO 13485: 2016 Сертифицированный
Сертификация — это не просто табличка на стене. Она доказывает, что система качества действительно работает. Компания NOBLE имеет сертификат ISO 13485:2016. Этот стандарт разработан для медицинских изделий. Он требует управления рисками, полной прослеживаемости и строгого контроля загрязнения.
| Категория доказательств | Описание |
| Регистрация системы качества | Система управления качеством компании NOBLE сертифицирована по стандарту ISO 13485:2016. |
| Поддержка валидации процесса | Отдел валидации процессов проводит IQ/OQ, MSV, PQ/PPQ, TMV, DOE и анализ рисков. |
| Опыт валидации | Проведено более 1,700 проверок технологических процессов для медицинских имплантатов и устройств II и III классов. |
| Опыт OEM | Опыт работы с 18 ведущими производителями медицинского оборудования. |
Такой послужной список вселяет уверенность. Стоит отметить, что 1,700 проверок — это немалое число. Это показывает, что команда уже сталкивалась со многими проблемами, связанными с процессами.
Полный спектр услуг от проектирования до сборки.
Компания NOBLE занимается не только резкой металла. Она оказывает поддержку на всех этапах — от проектирования до сборки. Такое раннее участие окупается. Роберт Аустинг из Lighthouse Imaging отмечает, что привлечение опытного партнера с самого начала, а не только тогда, когда продукт «считается готовым», может значительно сократить сроки коммерческой осуществимости.
Наши команды могут проанализировать структуру слоев, материалы, конструкции переходных отверстий, требования к мелким деталям, контролируемое сопротивление, чертежи для изготовления и производственные данные еще до начала производства. Такая предварительная командная работа помогает инженерным группам выявлять возможные проблемы в процессе производства, пока еще есть время для их эффективного устранения.
На практике это означает меньшее количество циклов перепроектирования. Вадламуди отмечает, что прототипирование и 3D-печать позволяют изготавливать продукцию гораздо быстрее, чем традиционными методами. Мейсон добавляет, что доступ к технологиям из разных отраслей значительно сокращает время проверки стерилизации. Компания NOBLE применяет тот же комплексный подход к каждому проекту по обработке на станках с ЧПУ для хирургических роботов. Вы получаете одну команду для проектирования, обработки, отделки и сборки. Это экономит время и обеспечивает стабильную точность от первого эскиза до конечного компонента.
Обработка на станках с ЧПУ для хирургических роботов проходит шесть этапов: проектирование, программирование, настройка, обработка, контроль качества и финишная обработка. Каждый этап способствует повышению точности конечной детали. Такие материалы, как титан и PEEK, влияют на процесс резки. Финишная обработка поверхности с шероховатостью Ra менее 0.2 мкм предотвращает размножение бактерий. Контроль качества в соответствии со стандартом ISO 13485:2016 гарантирует, что каждый компонент соответствует своему проектному замыслу. Поэтому, выбирая партнера для хирургических роботов, обращайте внимание на весь процесс, а не только на резку. Предприятие, которое занимается проектированием и сборкой, обеспечивает безопасность и надежность хирургических инструментов. Именно такой комплексный подход отличает качественную обработку от превосходных результатов.
Часто задаваемые вопросы Хирургический робот, обработка на станках с ЧПУ
Какую точность может обеспечить обработка на станках с ЧПУ с использованием хирургических роботов?
Это зависит от детали. Многоосевое фрезерование корпусов навигационных систем может достигать точности ±0.002 мм. Для интерфейсов навигационного класса обычно используется допуск ±0.02–0.05 мм. Корпуса систем визуализации допускают около 0.2 мм. Правильный допуск должен соответствовать заданным параметрам. Слишком жесткая настройка каждой детали увеличивает стоимость, не повышая при этом безопасность.
Почему обработка титана для хирургических роботов представляет собой такую сложную задачу?
Титановые сплавы относительно твердые, поэтому инструменты из них быстро изнашиваются. Их теплопроводность очень низкая, что приводит к удержанию тепла в зоне резания. Инструменты из твердосплавных материалов с покрытием и подача охлаждающей жидкости под высоким давлением позволяют контролировать температуру. Скорость резания обычно снижается для регулирования тепловыделения.
Насколько гладкой должна быть поверхность хирургического инструмента?
На участках, соприкасающихся с тканями, следует стремиться к значению Ra ниже 0.2 мкм. Размер бактерий колеблется от 0.5 до 2 микрометров, поэтому элементы такого размера обеспечивают им убежище. При Ra ниже 0.2 мкм дополнительная полировка неэффективно удаляет бактериальные отложения. Электрополировка позволяет достичь этого значения и создает пассивный оксидный слой.
Какие методы стерилизации подходят для деталей хирургических роботов, изготовленных механическим способом?
Паровая автоклавная стерилизация хорошо подходит для нержавеющей стали, титана и некоторых полимеров. Оксид этилена подходит для термочувствительных пластмасс. Гамма- и электронно-лучевая стерилизация проводятся при комнатной температуре. Выбор материала должен соответствовать плану стерилизации.
Каким стандартам качества должен соответствовать механический цех?
Обратите внимание на стандарт ISO 13485:2016. Этот стандарт разработан для медицинских изделий. Он требует управления рисками, полной прослеживаемости материалов и контроля загрязнения. Пункт 7.5.9 требует прослеживаемости от сырья до конечного потребителя. Сертификация доказывает, что система действительно работает, а не просто существует на бумаге.
Может ли станки с ЧПУ обрабатывать как металлические, так и пластиковые компоненты роботов?
Да, и эта гибкость имеет значение. Один робот может использовать титановые соединения в паре с корпусами из PEEK. В цехе, где обрабатываются оба материала, допуски остаются постоянными по всей сборке. Из-за высокого коэффициента теплового расширения PEEK требует черновой обработки, затем релаксации, а затем чистовой обработки. Для металлов требуются разные скорости, подачи и стратегии охлаждения.
Как внутрипроизводственный контроль позволяет выявлять проблемы на ранних стадиях?
Мониторинг в реальном времени отслеживает акустическую эмиссию, силы резания, вибрацию и температуру. Эти сигналы выявляют износ инструмента до того, как он повредит поверхность. Анализ вибрации обнаруживает вибрацию. Термомониторинг предотвращает деформацию. Искусственный интеллект выявляет едва заметные закономерности, такие как небольшое повышение вибрации, задолго до того, как дефект проявится в детали.
Чем отличаются имплантаты, изготовленные по индивидуальному заказу, от стандартных деталей, изготовленных механическим способом?
Изготовление индивидуального имплантата начинается с компьютерной томографии, а не с типового чертежа. Инженеры преобразуют этот снимок в CAD-модель, а затем вырезают деталь из цельного титана или PEEK. Результат соответствует анатомии конкретного пациента. В конструкцию можно встроить роботизированные маркеры, чтобы робот мог самостоятельно выравниваться во время операции.






