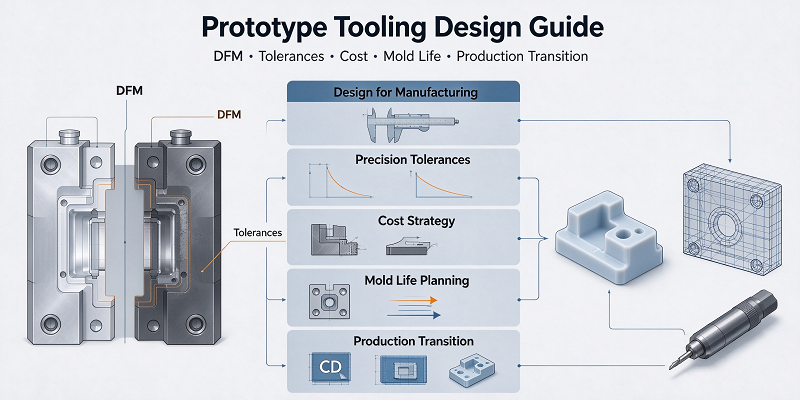
Прототипные пресс-формы служат важнейшим связующим звеном между разработкой продукта и полномасштабным производством.
Они позволяют инженерам тестировать характеристики продукции до начала производства типовых деталей, выявлять проблемы в конструкции и проверять технологичность производства до инвестирования в дорогостоящее производственное оборудование.
Конструкция оснастки, необходимой для изготовления прототипов, напрямую влияет на такие факторы, как качество деталей, точность размеров и себестоимость производства.
Неправильно спроектированные инструменты для прототипирования могут вызывать такие проблемы, как затрудненное извлечение изделия из формы, несоответствие размеров и образование облоя.
При правильной разработке прототипа инструмента следует учитывать производственные требования, такие как геометрия детали, материал инструмента, объем производства и допуски.
В этом руководстве объясняются ключевые аспекты проектирования прототипов пресс-форм и демонстрируется, как производители могут сбалансировать стоимость, скорость, точность, срок службы пресс-форм и масштабируемость производства.
Что Инструменты для прототипов Дизайн?
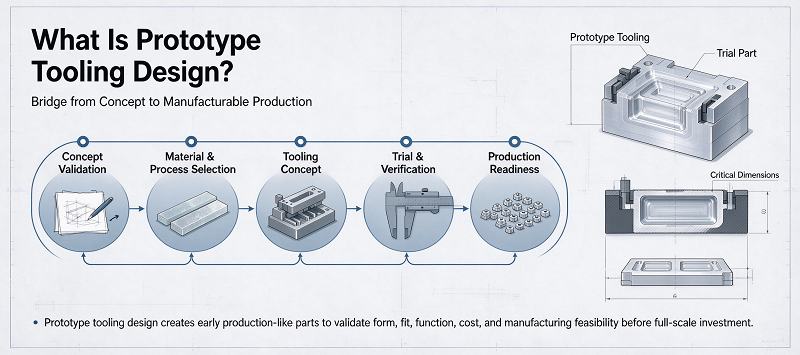
Проектирование пресс-форм для прототипов — это инженерный процесс разработки пресс-форм, штампов, вставок, приспособлений и других инструментов для изготовления прототипов или деталей для мелкосерийного производства.
Инструменты для создания прототипов ориентированы на сокращение сроков поставки, снижение первоначальных инвестиций, упрощение модификации и достаточную прочность для тестирования или ограниченного производства. Поэтому инструменты для создания прототипов ориентированы на гибкость.
Например, в прототипе пресс-формы для литья под давлением можно использовать алюминий вместо закаленной инструментальной стали.
Сложные автоматические скользящие лопатки можно заменить ручной установкой. Система охлаждения может быть упрощена, а стандартное основание пресс-формы может заменить полностью индивидуальную конструкцию. Эти методы позволяют снизить стоимость пресс-форм и время изготовления.
Однако упрощенные инструменты все еще должны соответствовать основным инженерным принципам. Угол вытяжки, толщина стенки, коэффициент усадки, положение литникового канала, положение выталкивателя, требования к поверхности, линия разъема пресс-формы и допуски на размеры — все это повлияет на конечный прототип. Поэтому соответствующая конструкция зависит от назначения прототипа.
Для изготовления 20 визуальных образцов и прототипа оснастки для производства 5,000 функциональных компонентов требуются совершенно разные стратегии проектирования.
Прежде чем приступить к проектированию пресс-формы, инженеры должны определить ожидаемый объем производства, материал для прототипа, функциональные требования, допуски по размерам, требования к внешнему виду, ожидаемый срок службы инструмента, требуемые сроки поставки, будущие производственные процессы и ожидаемые изменения в конструкции. Определение этих требований на раннем этапе может помочь производителям избежать избыточного проектирования, обеспечивая при этом получение значимых инженерных результатов от прототипов.
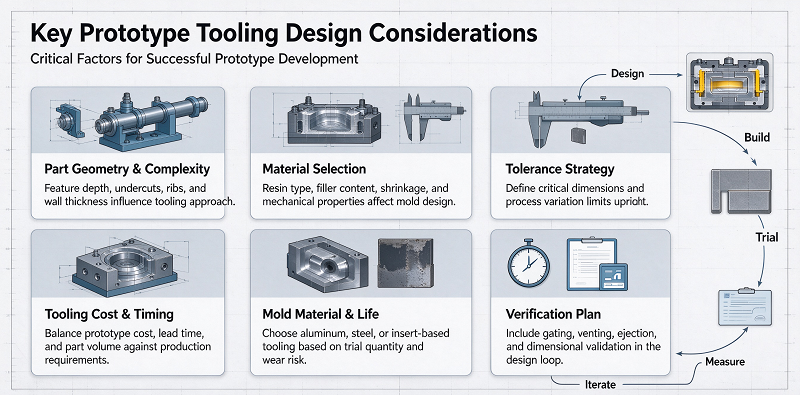
Основные аспекты проектирования прототипной оснастки.
Разработка прототипа пресс-формы включает в себя ряд инженерных решений, которые напрямую влияют на стоимость, качество и эффективность производства.
Геометрия детали, материал пресс-формы и структура пресс-формы — три наиболее важных фактора.
Геометрия детали и технологичность изготовления
Геометрия деталей оказывает существенное влияние на сложность прототипной пресс-формы.
Простые компоненты с прямым направлением открытия пресс-формы обычно изготавливаются быстрее и с меньшими затратами.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Некоторые параметры можно упростить без ущерба для функционального тестирования. Угол растяжения особенно важен для формованных компонентов.
При недостаточной вентиляции в процессе литья под давлением сформированные детали могут прилипнуть к полости или стержню.
Это может привести к царапинам, деформациям, проблемам с размерами или повреждению плесенью. Также необходимо учитывать толщину стенок.
Значительные колебания толщины стенок могут привести к неравномерному охлаждению, усадке, проседанию, деформации и внутренним напряжениям. По возможности инженерам следует поддерживать относительно равномерную толщину стенок.
Выбор подходящего материала для изготовления прототипной оснастки
Материал опытного образца пресс-формы влияет на скорость обработки, стоимость пресс-формы, стабильность размеров, качество поверхности, теплопередачу и срок службы пресс-формы.
Алюминий — один из наиболее часто используемых материалов для изготовления прототипных пресс-форм.
Благодаря превосходной обрабатываемости, производители могут изготавливать формы быстрее, чем многие инструментальные стали.
Алюминий также обладает хорошей теплопроводностью, что может способствовать улучшению эффективности охлаждения при литье под давлением.
По этим причинам алюминиевые пресс-формы обычно подходят для: мелкосерийного литья под давлением, инженерной проверки, разработки продукции, производства мостов, проверки конструкции, коротких производственных циклов.
Однако алюминий мягче, чем традиционная инструментальная сталь.
При обработке таких материалов, как армированные стекловолокном пластмассы, или при необходимости крупномасштабного производства, износ может происходить быстрее.
Предварительно закаленные стали, такие как P20, обладают большей износостойкостью и долговечностью. Их обычно выбирают, когда прототипные инструменты должны выдерживать большие объемы производства, требовать большего количества материалов, работать под более высоким давлением формования или иметь более длительный производственный цикл.
Конструкция пресс-формы, литниковые каналы, охлаждение и выталкивание.
Конструкция опытного образца пресс-формы должна быть максимально простой, но при этом обеспечивать возможность изготовления надежных деталей.
Одногнездные пресс-формы обычно используются для изготовления прототипов, поскольку они требуют меньше обработки, их легче модифицировать и они снижают первоначальную стоимость пресс-формы.
При увеличении объемов производства многогнездные пресс-формы могут стать привлекательными, но они требуют более тщательного контроля над балансом полостей, конструкцией литниковых каналов, процессом заполнения и точностью размеров.
Дизайн ворот — еще один важный аспект, который следует учитывать.
Положение литникового канала влияет на то, как расплавленный материал поступает в форму и заполняет ее полость.
Неправильное положение литникового канала может привести к образованию сварочных швов, воздушных пробок, чрезмерному давлению, неполному заполнению, следам растекания или проблемам с внешним видом.
Система охлаждения также может влиять на качество прототипа.
Хотя в прототипных пресс-формах иногда используются упрощенные каналы охлаждения, недостаточное охлаждение может привести к неравномерной усадке, длительному циклу изготовления, деформации и изменению размеров.
Система выброса также должна быть тщательно спланирована.
Верхний штифт следует установить в достаточно прочном месте, чтобы он мог выдерживать усилие, прилагаемое к нему, без образования видимых следов или деформаций.
Учет литниковой системы, системы охлаждения, конструкции пресс-формы и процесса выталкивания может помочь производителям упростить прототип пресс-формы без ущерба для качества основных деталей.
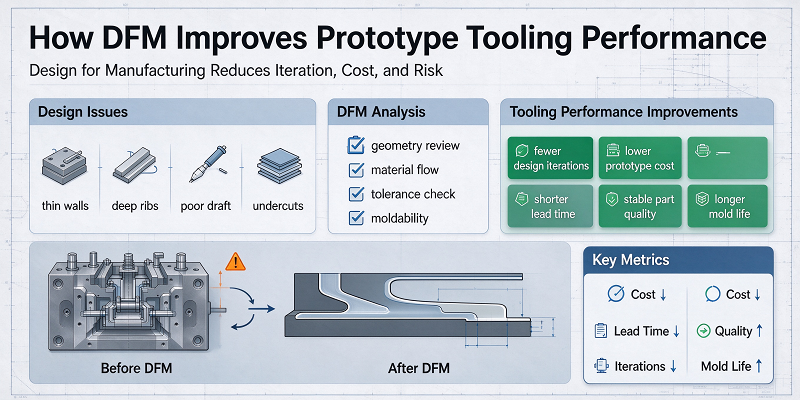
Как DFM повышает производительность прототипной оснастки
Проектирование с учетом технологичности изготовления играет решающую роль в разработке прототипов пресс-форм.
Метод DFM оценивает, можно ли эффективно изготовить компонент, используя выбранные инструменты и производственные процессы.
Цель состоит в выявлении потенциальных производственных проблем до начала изготовления оснастки.
При изготовлении прототипов методом литья под давлением обычно оцениваются следующие параметры DFM: толщина стенок, положение выталкивающего штифта, усадка материала, качество поверхности, текучесть расплава, критические размеры. CAD-модель может казаться правильной, но фактическую отформованную деталь может быть сложно извлечь.
Увеличение необходимого объема вытяжки на этапе проектирования с учетом технологичности производства (DFM) может устранить проблемы до начала обработки пресс-формы.
Для обработки глубоких полостей могут потребоваться более длинные режущие инструменты, что может привести к усилению вибрации, снижению скорости резания и увеличению времени обработки.
Для очень малого радиуса внутреннего угла требуются инструменты меньшего размера, что также увеличит время изготовления.
Во многих случаях незначительные изменения конструкции могут упростить обработку на станках с ЧПУ без ущерба для функциональности деталей.
В процессе проектирования с учетом технологичности производства (DFM) также следует оценивать требования к допускам. Не каждая деталь пресс-формы требует одинакового уровня точности.
Для уплотнительной поверхности, опорной поверхности сборки, оптической монтажной поверхности или положения подшипника может потребоваться строгий контроль размеров. Для нефункциональных наружных поверхностей это не требуется. Применение строгих допусков только к функциональным элементам помогает снизить затраты на обработку и контроль качества. Поэтому проектирование с учетом технологичности производства (DFM) следует начинать до изготовления прототипа пресс-формы.
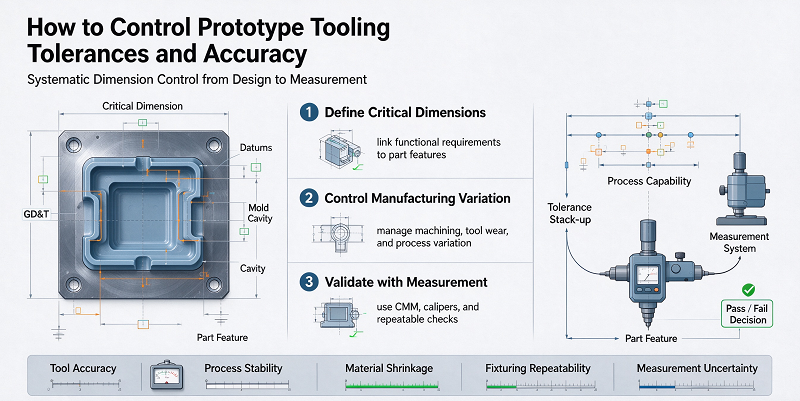
Как контролировать допуски и точность при изготовлении прототипов оснастки
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Некоторые материалы для изготовления инструментов, особенно алюминий и обрабатываемая сталь, обычно легче поддаются модификации, чем полностью закаленные производственные инструменты. Допуски инструмента также следует отличать от допусков формованных деталей. Из-за внесения дополнительных изменений в процессе формования, форма для отливки обычно требует более высокой точности, чем готовая формованная деталь.
Контроль температуры также влияет на точность размеров. Материал пресс-формы расширяется при повышении температуры, и неравномерная температура пресс-формы может вызывать неравномерное сжатие в разных областях детали. Поэтому стабильные условия формования и эффективное охлаждение напрямую способствуют обеспечению точности размеров.
В ходе проверки может использоваться следующее оборудование: штангенциркули, трехкоординатные измерительные машины с микрометровым измерением и измерители шероховатости поверхности. Затем данные измерений прототипных деталей могут быть использованы для оптимизации конструкции изделия и будущих производственных инструментов.
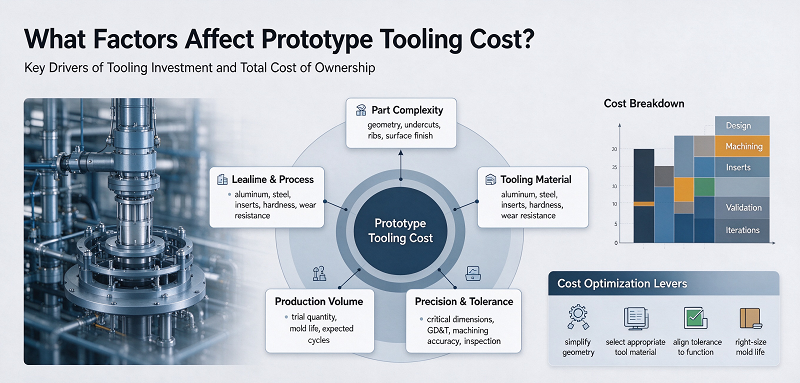
Какие факторы влияют на стоимость изготовления прототипной оснастки?
Стоимость опытных образцов пресс-форм зависит от различных инженерных и производственных факторов.
Размер инструмента — это лишь часть расчета.
Геометрическая форма, материал пресс-формы, сложность обработки, объем производства, допуски, конструкция пресс-формы и требования к отделке — все это может существенно повлиять на конечную стоимость.
Сложность инструмента и требования к обработке
Сложность инструмента является одним из основных факторов, влияющих на стоимость прототипов.
A simple opening and closing mold may require basic CNC-обработка, standard pins, and traditional mold components.
Для более сложных компонентов могут потребоваться: сменные вставки, ручная установка вставок, электроэрозионная обработка, несколько настроек станков с ЧПУ, глубокое сверление отверстий, прецизионная шлифовка и широкий спектр принадлежностей для пресс-форм. Каждая дополнительная функция увеличит время проектирования, обработки, сборки и тестирования.
Глубокие полости также увеличивают затраты на обработку, поскольку обычно требуются более длинные инструменты. Длинные режущие инструменты, как правило, требуют более медленной обработки для снижения вибрации. Меньший внутренний радиус также может увеличить время обработки, поскольку инструмент меньшего размера удаляет меньше материала за один проход. Поэтому упрощение этих функций на этапе проектирования с учетом технологичности производства (DFM) может снизить затраты на изготовление пресс-форм и сроки поставки.
Материалы для оснастки и количество продукции
Материал пресс-формы должен соответствовать требуемому объему производства.
Использование закаленной инструментальной стали промышленного класса позволит избежать лишних затрат при изготовлении всего нескольких десятков прототипных деталей.
В то же время, при изготовлении тысяч абразивных деталей использование относительно мягких материалов для пресс-форм может привести к быстрому износу и высоким затратам на ремонт.
Алюминиевые формы обычно обеспечивают хороший баланс между скоростью обработки и долговечностью и используются для мелкосерийного производства.
При увеличении объёмов производства стальные формы могут стать более экономичными.
Следовательно, при принятии решения следует учитывать общую стоимость проекта, а не только первоначальную цену пресс-формы.
Если немного более дорогая пресс-форма снижает затраты на техническое обслуживание, повышает стабильность качества и позволяет достигать всех необходимых объемов производства, она может стать более экономичной.
Допуски, качество поверхности и вторичные операции.
Допуски на размеры оказывают существенное влияние на стоимость прототипных пресс-форм. Как правило, можно эффективно обеспечить стандартные допуски при механической обработке.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Для создания функционального инженерного прототипа может потребоваться лишь стандартный процесс обработки на станке с ЧПУ.
Дополнительные работы также увеличивают общую стоимость проекта.
К ним относятся: нарезание резьбы, установка, гальваническое покрытие, лазерная маркировка, сборка, последующая механическая обработка и специальный контроль качества. Практическая стратегия контроля затрат заключается в использовании высококачественной отделки и строгих допусков только там, где это действительно обеспечивает функциональную или эстетическую ценность.
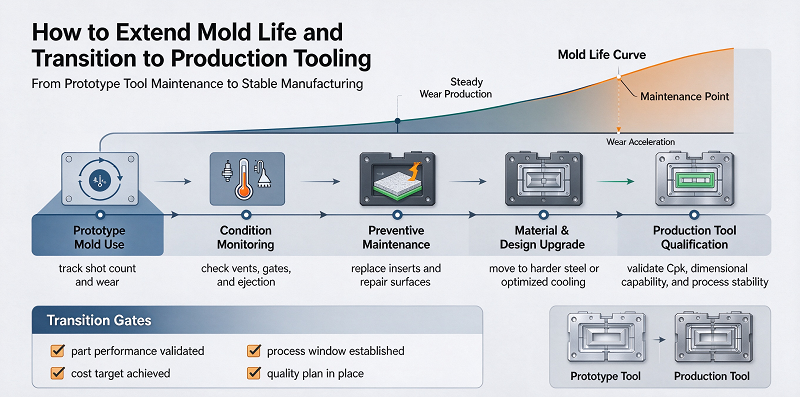
Как продлить срок службы пресс-формы и перейти к производству оснастки
Прототипы инструментов разрабатываются для более коротких производственных циклов, но при этом важна их долговечность.
Один из подходов заключается в выборе материала инструмента на основе ожидаемого уровня износа.
При относительно небольших объемах алюминий может обеспечить достаточную прочность.
Для больших объемов или абразивных материалов может быть более подходящей предварительно закаленной сталью.
Использование комбинированных форм также может быть эффективным.
Например, основная форма может быть изготовлена из алюминия, а стальные вставки устанавливаются в местах с высокой степенью износа, таких как литники, скользящие поверхности, резьбовые элементы или узкие сердечники.
Этот метод позволяет увеличить срок службы инструмента без необходимости изготовления всей формы из стали.
Заменяемые плагины особенно ценны в процессе разработки продукта.
Если инженеры ожидают, что определенная характеристика изменится после тестирования, то эту область можно спроектировать как съемную вставку.
В будущем модификации можно будет осуществлять путем замены или обработки вставок, а не путем полной перестройки пресс-формы.
Техническое обслуживание инструмента также может повлиять на срок службы прототипной пресс-формы.
Инструмент следует регулярно осматривать на предмет износа, коррозии, поврежденных штифтов, засоренных вентиляционных отверстий, загрязнений и повреждений поверхности.
Правильное хранение особенно важно для стальных форм, поскольку влага может вызвать коррозию.
Параметры формования также следует поддерживать в разумных пределах.
Чрезмерное давление впрыска, усилие смыкания или температура пресс-формы — все это ускоряет износ.
После завершения испытаний прототипа инженерная группа может использовать информацию, собранную в процессе его изготовления, для проектирования серийных инструментов.
Этот переход не должен ограничиваться простым копированием прототипа пресс-формы с использованием более прочных материалов.
Прототипирование обычно позволяет получить следующую важную информацию: стабильность размеров, усадка материала, изгиб, вмятины от сварного шва, эффективность воздействия светошумовой гранаты, поведение при охлаждении, время цикла. После функционального тестирования конструкция изделия также может быть изменена.
Возможно, потребуется скорректировать толщину стенок, изменить характеристики сборки, усилить ребра жесткости или же окажется, что определенные допуски излишни.
Эти изменения необходимо внести до запуска производственных инструментов.
Для производства также могут потребоваться различные конструкции пресс-форм.
В качестве прототипа пресс-формы можно использовать полость, ручные вставки, простое охлаждение и несложное извлечение.
Для изготовления пресс-форм может потребоваться наличие нескольких полостей, автоматическое скольжение, усовершенствованные каналы охлаждения, горячеканальные системы, датчики, автоматическое выталкивание и закалка материалов пресс-форм.
Таким образом, этап создания прототипа предоставляет ценные инженерные данные для разработки более надежных производственных инструментов.
Почему стоит выбрать NOBLE в качестве своего партнера? prototype tooling manufacturer
NOBLE — это китайско-британское совместное предприятие, удостоенное правительством звания «Национальное высокотехнологичное предприятие». У нас два основных направления деятельности: «Интеллектуальное производство» и «Товары для ухода». Подразделение «Интеллектуальное производство» специализируется на предоставлении клиентам услуг по поддержке проектов, включая механическую обработку и производство деталей.
Более 10 лет профессионального опыта в производстве и быстром прототипировании. Наша эффективная команда оказывает мощную поддержку вашим новым проектам, обеспечивая 100% реализацию ваших требований; стандартизированное управление обеспечивает строгий контроль качества деталей и продукции; рациональный рабочий процесс приводит к снижению затрат при том же качестве.
После многих лет упорной работы и развития компания NOBLE постепенно трансформировалась из предприятия по обработке и производству прецизионных деталей с полным комплексом услуг по поддержке производственной цепочки в сервисно-ориентированное предприятие, оказывающее всестороннюю поддержку проектам своих клиентов.
NOBLE — это ваше надежное комплексное решение для индивидуального производства, от проектирования прототипов до изготовления продукции. Мы предлагаем обширные производственные ресурсы, подходящие технологии, оптимизированные процессы, экспертную поддержку и безупречный контроль качества, чтобы воплотить ваши идеи в реальность.
Компания NOBLE имеет следующие квалификационные сертификаты:
ISO 9001:2015 – Надежная система управления качеством для общего производства. Последовательные процессы. Документированный контроль. Прослеживаемая инспекция.
ISO 13485:2016 – Более строгие стандарты качества для деталей медицинских изделий. Тщательная валидация процессов. Полная прослеживаемость. Требуется для имплантируемых и хирургических деталей.
Заключение
Если прототип разработан правильно, он станет важным инженерным инструментом для проверки конструкции изделия, изготовления функциональных компонентов, контроля затрат на разработку и подготовки к крупномасштабному производству.
Для успешной разработки прототипа пресс-формы необходимо тщательно учитывать геометрию детали, материал пресс-формы, технологичность изготовления (DFM), допуски, структуру пресс-формы, охлаждение, заливку, выталкивание, качество поверхности, объем производства и ожидаемый срок службы пресс-формы.
Упрощение ненужных функций, выбор правильных материалов для пресс-форм, применение допусков только там, где это необходимо, и использование сменных лезвий могут снизить затраты при сохранении надежного качества прототипов.
DFM is particularly important because it can prevent many tool problems before CNC-обработка or mold manufacturing begins.
Производство прототипов также позволяет получить ценные производственные данные.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Эта информация может быть использована для улучшения конструкции изделия и оптимизации окончательной производственной формы.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.