
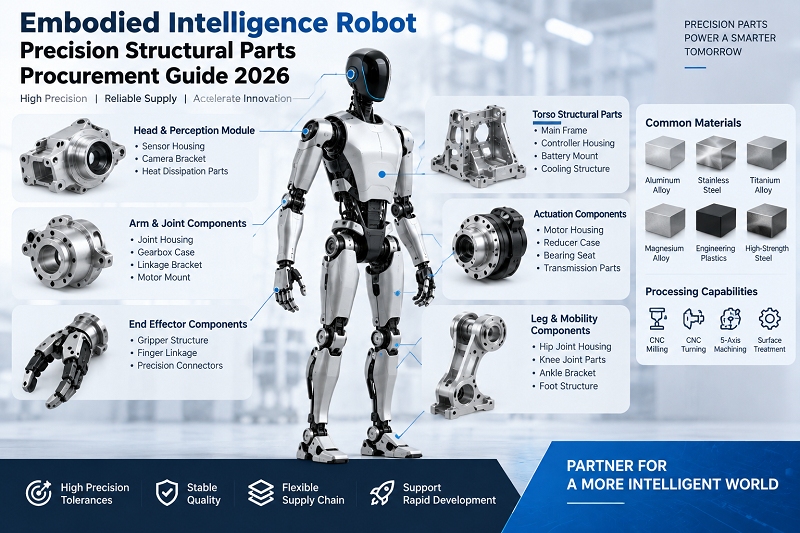
В последние годы, благодаря прорывам в технологиях искусственного интеллекта, таких как большие языковые модели, в поле зрения постепенно вошла новая форма интеллекта: роботы с воплощенным интеллектом. В отличие от виртуального интеллекта, такого как ChatGPT и DeepSeek, это осязаемые, доступные для осязания и восприятия объекты. Они могут не только вести повседневные беседы, но и захватывать предметы, повышая эффективность производства. Однако это также означает, что детали, необходимые для роботов с воплощенным интеллектом, должны соответствовать очень высоким стандартам как в выборе материалов, так и в технологиях обработки. Это вызвало множество сомнений и опасений у инженеров и сотрудников отдела закупок. Данное руководство всесторонне ответит на все ваши вопросы.
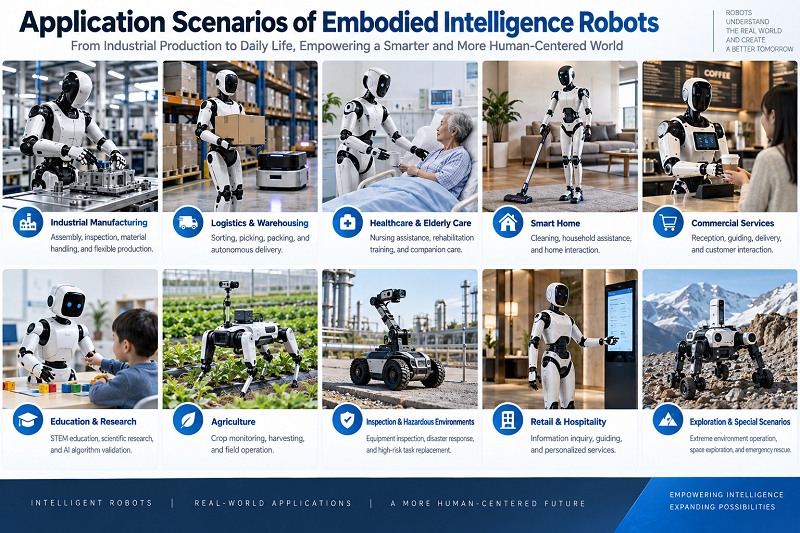
1. Каковы сценарии применения роботов с воплощенным интеллектом?
По мере того, как большие языковые модели продолжают совершенствоваться и модернизироваться, границы применения роботов с воплощенным интеллектом постоянно расширяются. От «темных заводов» до «умных офисов» и интеллектуального обслуживания клиентов — прорывы происходят в различных сегментированных областях. В медицине, помимо помощи хирургических роботов da Vinci, к ним присоединились многочисленные роботы для перемещения пациентов и экзоскелетные реабилитационные роботы. Они также присутствуют в высокотехнологичных областях, таких как роботы, отдающие команды в аэрокосмической отрасли, и интеллектуальное вождение в автомобильной промышленности. Сфера применения продолжает расширяться.

2. Каковы основные проблемы, возникающие при закупке конструктивных элементов для роботов с воплощенным интеллектом?
Обработка прецизионных конструкционных деталей для роботов с воплощенным интеллектом сопряжена с рядом уникальных проблем, которые напрямую влияют на решения о закупках и отборе поставщиков.
2.1 Быстрая итерация НИОКР и частые изменения версий чертежей.
Отрасль все еще находится на стадии быстрого внедрения изменений. Внесение изменений в конструкцию и оптимизация исполнительных механизмов стали практически нормой. Поставщики должны иметь возможность поставлять небольшие партии продукции нескольких версий параллельно.
2.2 Сложные взаимосвязи при сборке и крайне низкие допуски для критических размеров.
В одной раме корпуса могут одновременно присутствовать монтажные отверстия, установочные отверстия, посадочные места подшипников, сопрягаемые поверхности и поверхности для крепления датчиков. Любое отклонение в положении отверстий может вызвать трудности при сборке всей машины.
2.3 Сложные задачи контроля деформации тонкостенных деталей.
Для снижения веса корпуса приводов и конструктивные элементы манипуляторов часто имеют толщину стенок всего 1-3 мм. Они подвержены деформации при резке. Как показывают отзывы специалистов отрасли, при ограниченном весе оборудования одной из практических проблем реализации сценариев является сложность достижения целевых показателей производительности.
2.4 Отсутствие единых отраслевых стандартов.
Как отметил Цзяо Цзичао из UBTECH, в крупномасштабном массовом производстве роботов отсутствуют единые технологические процессы и стандарты контроля качества. Это означает, что полнота системы контроля качества поставщика напрямую определяет качество поставляемых деталей.
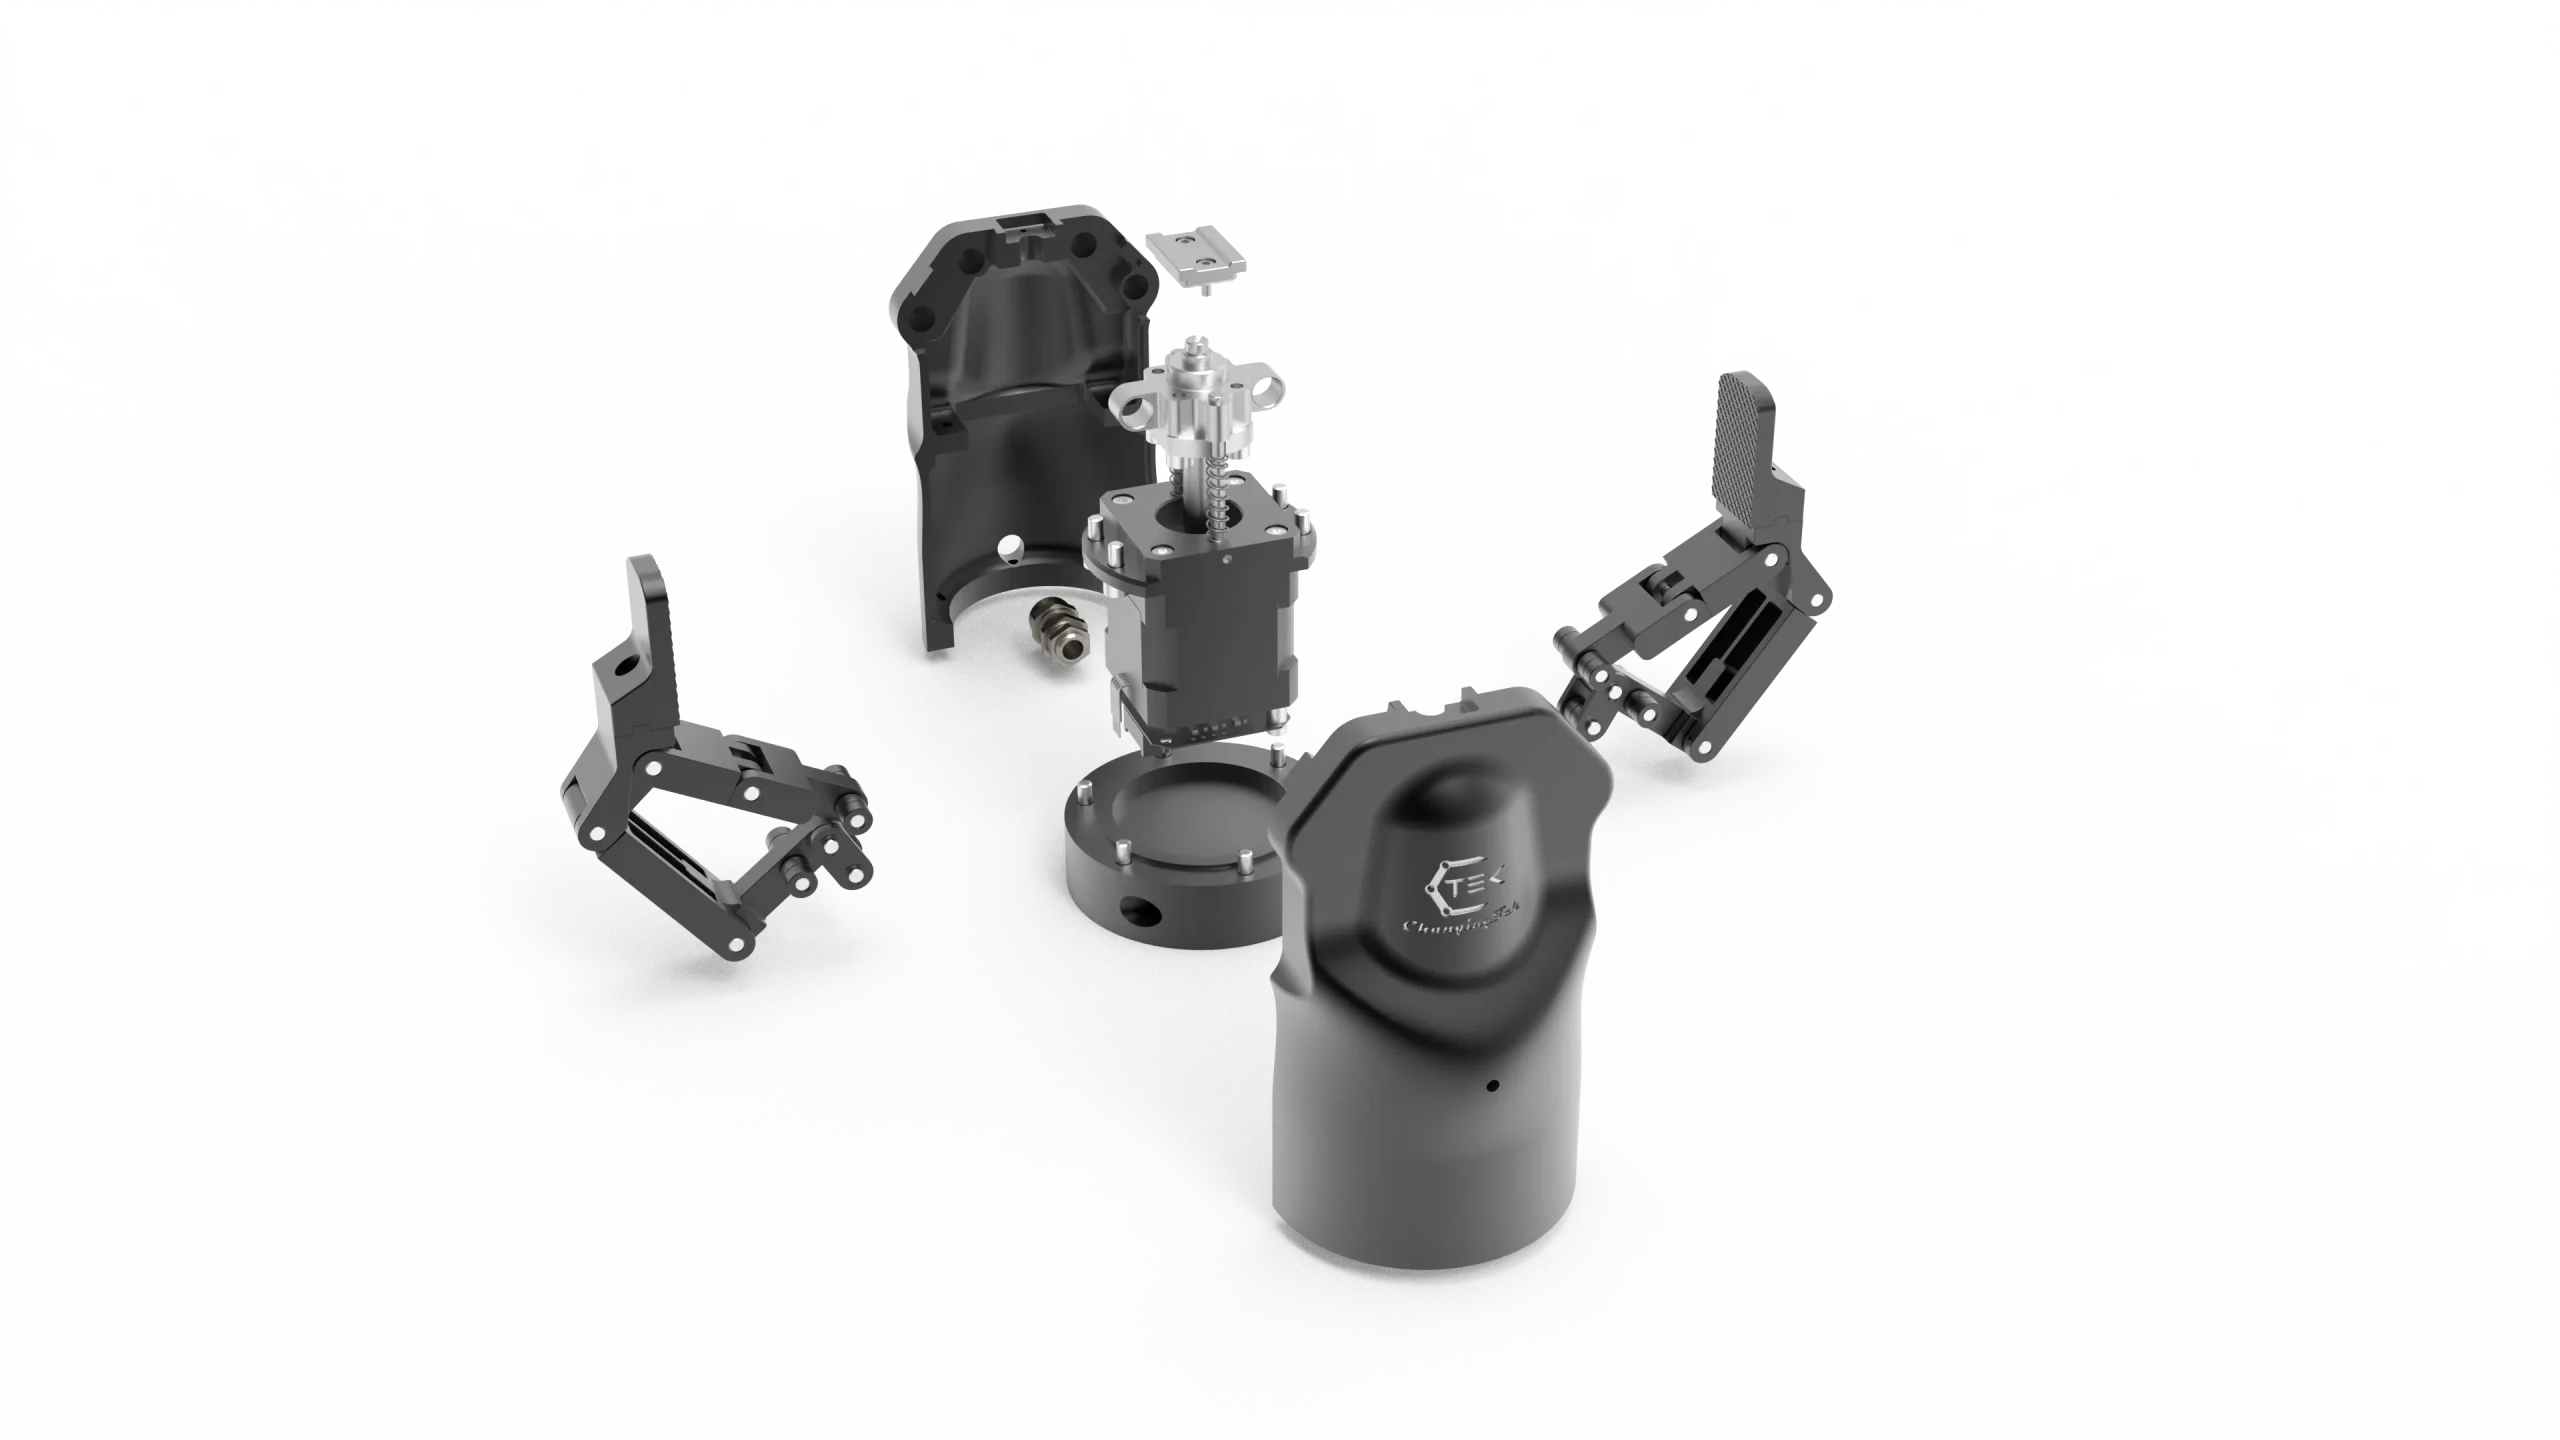
3. Какие материалы обычно используются для Робот с воплощенным интеллектом, создающий прецизионные конструкционные детали.?
Выбор материала напрямую определяет механические свойства, вес, сложность обработки и стоимость конструкционных деталей. Наиболее распространенные материалы для конструкционных деталей роботов с искусственным интеллектом относятся к четырем основным категориям: легкие сплавы, высокопрочные стали, конструкционные пластмассы и композитные материалы. В таблице ниже сравниваются основные характеристики и сценарии применения каждого материала.
| Материал Категория | Типичные оценки | Плотность (г / см³) | Прочность на растяжение (МПа) | Ключевые преимущества | Типичные применения |
| Алюминиевый сплав 6-й серии | 6061-Т6, 6063-Т5 | 2.7 | 310 | Легкий, легко поддается механической обработке, анодируется, умеренная стоимость. | Каркасы кузова, корпуса шарниров, корпуса двигателей |
| Алюминиевый сплав 7-й серии | 7075-Т6, 7050-Т7451 | 2.81 | 570 | Высокая прочность, высокая твердость, устойчивость к усталости. | Несущие кронштейны, соединительные муфты, корпуса переходников |
| Высокопрочный износостойкий алюминиевый сплав | Новые сплавы, изготовленные на заказ. | ~1600 | ≥380 | Сбалансированная прочность и ударная вязкость, высокая усталостная прочность. | Соединительные кронштейны, боковые поворотные рамы и другие важные несущие элементы. |
| Титановый сплав | TC4 (Ti-6Al-4V) | 4.43 | 950 | Чрезвычайно высокая удельная прочность, коррозионная стойкость, биосовместимость. | Медицинские роботы, соединители суставов, высокоточные манипуляторы. |
| Нержавеющая сталь | 304/316, 17-4PH | 7.93 | 520-1100 | Высокая прочность, коррозионная стойкость, износостойкость, легко сваривается. | Детали вала, крепежные элементы, кронштейны датчиков. |
| Медный сплав | Латунь H62, бериллиевая медь C17200 | 8.5-8.9 | 240-1200 | Обладает хорошей электро- и теплопроводностью, износостойкий, немагнитный. | Компоненты двигателя, токопроводящие контактные кольца, радиаторы |
| Инженерные пластмассы | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Легкий, самосмазывающийся, изолирующий, амортизирующий. | Ловкие кончики пальцев рук, шестерни, декоративные элементы корпуса. |
| Композит из углеродного волокна | CFRP (T700/T800) | 1.5-1.6 | ≥1500 | Чрезвычайно высокая удельная прочность, устойчивость к усталости, хорошее демпфирование. | Роботизированные манипуляторы, звенья ног |
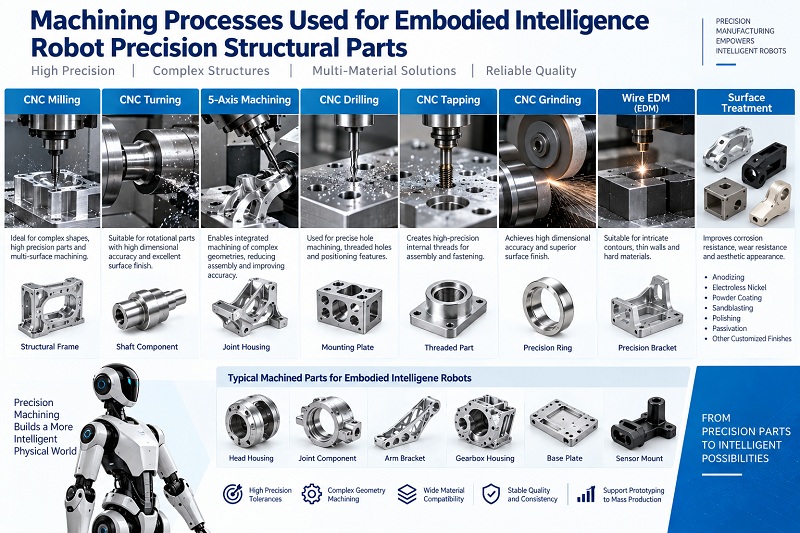
4. Как выбрать процессы обработки, используемые для изготовления прецизионных конструкционных деталей с помощью роботов, обладающих воплощенным интеллектом?
Выбор процесса механической обработки напрямую влияет на точность, качество поверхности, стоимость и сроки поставки деталей. Процессы, используемые в производстве прецизионных конструкционных деталей с помощью роботов с искусственным интеллектом, разнообразны. Их необходимо тщательно выбирать, исходя из сложности детали, размера партии, требований к точности и свойств материала.
4.1 Сравнение процессов механической обработки стержней
| Тип процесса | Характеристики процесса | Диапазон точности | Подходящий размер партии | Типичные детали для применения |
| 3-осевое фрезерование с ЧПУ | Универсальный, недорогой, подходит для плоских поверхностей и простых полостей. | ± 0.02 ~ 0.05 мм | 1-500 шт. | Простые кронштейны, пластины, фланцы |
| 5-осевое фрезерование с ЧПУ | Обработка нескольких поверхностей за одну установку, высокая геометрическая точность, подходит для сложных поверхностей. | ± 0.005 ~ 0.02 мм | 1-1000 шт. | Корпуса соединений, детали неправильной формы, рабочие колеса |
| Токарная обработка с ЧПУ | Эффективная обработка вращающихся деталей, высокая внутренняя/внешняя соосность. | ± 0.005 ~ 0.02 мм | 10-5000 шт. | Валы, втулки, фланцы, резьбовые детали |
| Композитная краска для фрезерной обработки | Токарная и фрезерная обработка за один этап, снижение количества ошибок при настройке, высокая эффективность. | ± 0.005 ~ 0.01 мм | 50-5000 шт. | Сложные валы, корпуса клапанов, соединители |
| Вакуумное литье + Обработка на станках с ЧПУ | Сложные конструкции, сформированные из цельного куска материала, высокая степень использования материала (более 85%), механические свойства, близкие к свойствам кованых изделий. | Литье ±0.05 мм, чистовая обработка ±0.01 мм | 100-10000 шт. | Каркасы кузова, конструктивные элементы ног, корпуса шарниров. |
| Точность шлифования | Сверхвысокая точность и качество поверхности; шероховатость Ra может достигать менее 0.02 мкм. | ± 0.001 ~ 0.005 мм | По мере необходимости | Опорные седла подшипников, сопрягаемые поверхности, уплотнительные поверхности |
| Электроэрозионная обработка/проволочная резка | Может обрабатывать сверхтвердые материалы, сложные полости и узкие пазы; не требует приложения силы резания. | ± 0.005 ~ 0.01 мм | 1-100 шт. | Пресс-формы, детали из твердосплава, отверстия неправильной формы. |
| 3D печать | Не требуется изготовление пресс-форм, быстрая проверка, высокая степень свободы геометрических параметров. | ± 0.1 ~ 0.3 мм | 1-10 шт. (для проверки) | Прототипы для проверки концепции, функциональные прототипы, оснастка. |
4.2 Структура принятия решений при выборе процесса
При составлении плана взаимодействия с поставщиками сторонам, ответственным за закупки, рекомендуется проводить оценку в соответствии со следующей логикой:
Шаг 1: Уточните ключевые характеристики детали: требования к точности, материалу, сложности, размеру партии и внешнему виду.
Шаг 2: Составьте список из 2-3 возможных вариантов технологического процесса. Попросите поставщиков предоставить расценки, сроки поставки и ожидаемую производительность для каждого варианта.
Шаг 3: Комплексная оценка затрат на протяжении всего жизненного цикла. Учитывайте не только стоимость обработки одной детали, но и амортизацию затрат на пресс-форму, затраты на постобработку, потери выхода годной продукции, затраты на доработку и затраты на смену версий. Для небольших партий обычно предпочтительнее использовать станки с ЧПУ. Для средних партий литье под давлением с последующей финишной обработкой обеспечивает лучшее соотношение цены и качества. Для крупных партий можно рассмотреть литье под давлением или ковку с механической обработкой.
Шаг 4: Подтвердите полноту технологического процесса поставщика. Для изготовления конструкционных деталей часто требуется несколько комбинаций технологических процессов, таких как токарная обработка + фрезерование + шлифовка + обработка поверхности. Способность поставщика выполнить все эти этапы за один раз напрямую влияет на сроки поставки и эффективность управления качеством.
Компания NOBLE Smart Manufacturing использует станки с ЧПУ в качестве основного производственного процесса, включая сверление и нарезание резьбы, фрезерно-токарное производство, прецизионную гравировку и резку. Она также интегрирует полный комплекс производственных ресурсов, таких как различные пресс-формы для быстрого и серийного производства, 3D-печать SLA и SLS, а также различные процессы обработки поверхности. Это обеспечивает клиентам комплексное обслуживание.
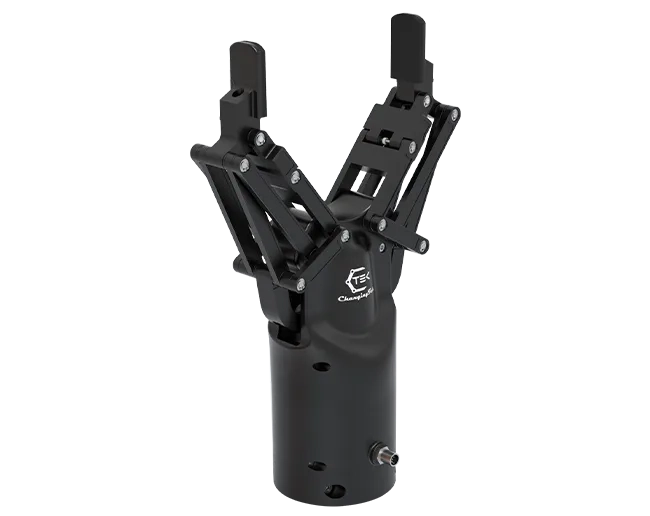
5. Какой вид обработки поверхности используется для прецизионных конструкционных деталей роботов, использующих воплощенный интеллект?
Обработка поверхности напрямую влияет на износостойкость, коррозионную стойкость и точность подгонки. Для различных функциональных зон требуется зональная обработка.
5.1 Анодирование
Наиболее распространенный тип покрытия для алюминиевых сплавов. Толщина пленки 5-15 мкм, твердость 200-300 HV. Подходит для обработки поверхностей и поверхностей общего назначения. Около 50% оксидной пленки отслаивается наружу. Для прецизионных отверстий требуется компенсация 0.01-0.03 мм.
5.2 Твердое анодирование
Толщина пленки 50-100 мкм, твердость 300-500 HV. Износостойкость улучшена в 10-20 раз. Подходит для центровочных поверхностей, подшипниковых зацеплений и зон высокочастотного трения. Требуется припуск 0.02-0.05 мм.
5.3 Пескоструйная обработка анодирования
Добавляет пескоструйную обработку перед анодированием для создания матовой текстуры. Подходит для обработки поверхностей с глянцевой поверхностью. Зернистость пескоструйного абразива обычно составляет 120-220 меш.
5.4 Пассивация
В основном предназначен для нержавеющей стали. Удаляет свободное железо с поверхности. Толщина пленки составляет всего несколько нанометров. Не изменяет размеров. Подходит для поверхностей, требующих точной сборки, и зон, устойчивых к дезинфекции.
5.5 Никелирование
Химическое никелирование обеспечивает хорошую однородность. Толщина пленки 5-25 мкм. После термообработки твердость может достигать HV1000. Подходит для штифтов, микрошестерен и высокочастотных соединений. Необходимо соблюдать заданную толщину покрытия.
5.6 Почернение
Химическое окисление стальных поверхностей. Толщина пленки 1-3 мкм. Подходит для внутренних конструктивных элементов и поверхностей, не имеющих внешнего покрытия. Ограниченная коррозионная стойкость.
5.7 Принципы зональной обработки:
- Обработка поверхностей: пескоструйная обработка или стандартное анодирование.
- Поверхности для сборки: стандартное анодирование или пассивация; избегать чрезмерной толщины пленки.
- Обрабатываемые поверхности: твердое анодирование или никелирование.
- Изоляционные поверхности: Поддерживайте теплоизоляцию, локальная защита с помощью маскировочной ленты.
Основные принципы: приоритет функции, компенсация размеров, зональное лечение, повторное измерение критических размеров после лечения.
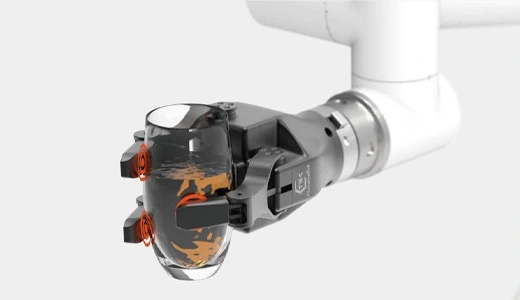
6. Каковы ключевые критические аспекты воплощенного интеллекта в роботизированных прецизионных конструкционных деталях?
Ключевые параметры напрямую определяют результаты функционального тестирования и сборки. К ним относятся, в основном, следующие: точность позиционирования и допуск по диаметру монтажных и позиционирующих отверстий, соосность и округлость положения подшипника, плоскостность и перпендикулярность поверхности установки датчика, плоскостность контактной поверхности, пространственные размеры места крепления жгута проводов, равномерность толщины стенки облегченной канавки, а также соответствие шага отверстий и точности резьбы.
При прецизионной обработке медицинских изделий допуск на внешний диаметр может контролироваться в пределах ±0.005 мм, погрешность соосности составляет < 0.01 мм, а шероховатость поверхности Ra — < 0.4 мкм. Требования к точности компонентов робототехники различаются в зависимости от детали, но допуски ключевых сопрягаемых поверхностей обычно должны контролироваться в пределах ±0.01 мм.
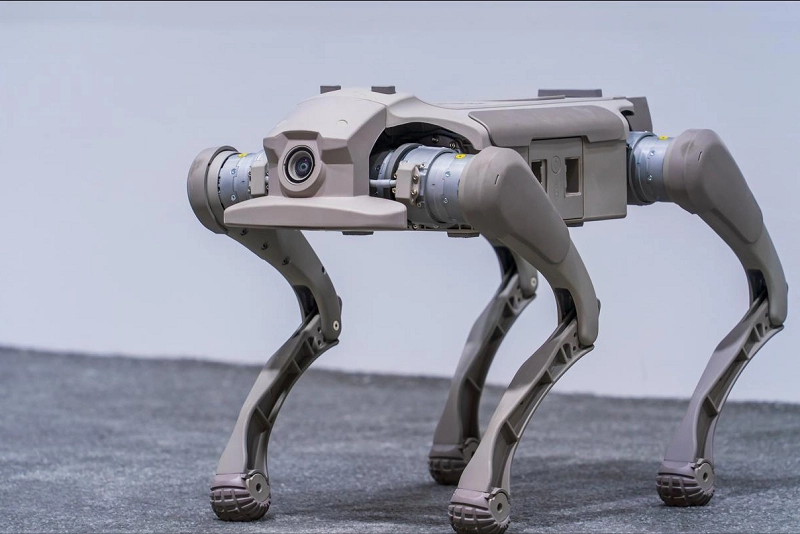
7. Какие стандарты контроля и отгрузки требуются для прецизионных конструкционных деталей, созданных с помощью роботов с воплощенным интеллектом?
Установление четких стандартов контроля и поставок необходимо не только для обеспечения качества, но и является основой для сокращения споров между поставщиками и потребителями, а также для повышения эффективности коммуникации.
7.1 Требования к инспекционному оборудованию и возможностям
К основному инспекционному оборудованию и возможностям, которыми должен обладать поставщик, относятся:
| Пункт осмотра | основное оборудование | Требования к точности | Описание |
| Полный контроль размеров | Координатно-измерительная машина (КИМ) | Погрешность измерения ≤0.002 мм | Первый образец должен пройти полную проверку размеров; коэффициент выборочного контроля партии ≥5%. |
| Контроль геометрических допусков | Координатно-измерительная машина, прибор для проверки округлости, прибор для проверки цилиндричности. | Округлость ≤0.0005 мм | Концентричность, округлость, цилиндричность, плоскостность и т. д. |
| Шероховатость | Измеритель шероховатости, интерферометр белого света | Разрешение Ra 0.001 мкм | Необходимо проверить критически важные сопрягаемые поверхности и поверхности, имеющие безупречный внешний вид. |
| Испытание на твердость | Твердомер Роквелла/Виккерса | Соответствует стандарту GB/T 230. | Проверяет эффективность термообработки и состояние материала. |
| Проверка внешнего вида | Визуальный стереомикроскоп | Образцы, соответствующие пределу | Трещины, царапины, деформация, изменение цвета и т. д. |
| Анализ состава материала | Спектрометр (PMI) | Соответствует стандартам качества материалов. | Сертификаты на каждую партию сырья; возможна выборочная проверка критически важных деталей. |
| Проверка резьбы | Резьбонаправляющие, измерительные инструменты для резьбы | Точность класса 6H/6g | Калибровочные пробки для внутренней резьбы, кольцевые калибры для наружной резьбы |
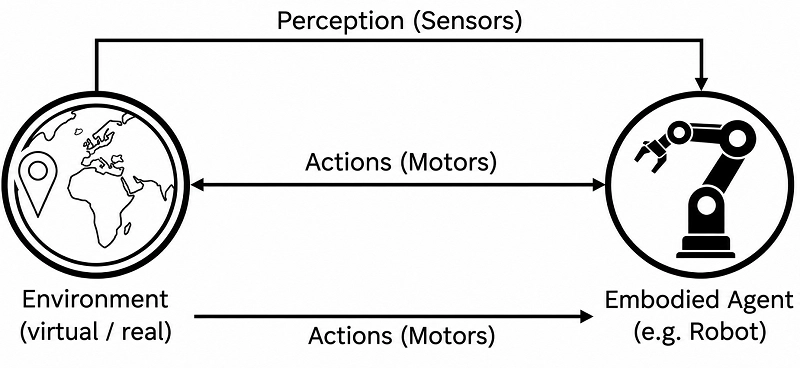
8. Какие возможности обработки требуются для создания прецизионной конструкционной детали с помощью робота, обладающего воплощенным интеллектом?
5-осевая обработка с ЧПУ возможности:
Обладаю опытом обработки сложных криволинейных поверхностей, многоотверстийных конструкций и тонкостенных деталей, способен выполнять многостороннюю резку за один цикл зажима.
Возможность быстрого реагирования:
Она способна адаптироваться к изменениям в версиях чертежей на этапе исследований и разработок и поддерживать ритм поставок в условиях мелкосерийного производства и параллельной работы над несколькими версиями.
Система управления качеством и возможности отслеживания:
Каждую деталь можно отследить до партии сырья, технологического оборудования и параметров процесса.
Для роботизированных компонентов, используемых в медицинских целях, система ISO 13485 является необходимым порогом.
Возможность унифицировать стандарты сборки:
Она позволяет скоординированно обрабатывать детали каркаса корпуса, шарнирные модули, кронштейны датчиков и детали концевых захватов, унифицировать стандарты сборки и уменьшить накопление допусков у разных поставщиков.
9. Как найти подходящие запасные части для вашего робота?
Первый шаг: Уточните технические характеристики деталей. Определите материал, требования к точности, количество и метод обработки поверхности. Подготовьте 3D-модель и 2D-чертежи.
Шаг 2: Оценка возможностей поставщика. Ключевые моменты, на которые следует обратить внимание: наличие основного оборудования, такого как пятиосевые станки с ЧПУ; опыт работы в робототехнике или медицинской промышленности; прохождение сертификации системы качества, например, ISO 13485; возможность предоставления комплексного обслуживания от обработки до обработки поверхности?
Шаг 3: Подтверждение поставки и отслеживаемости. Запросите у поставщика протокол испытаний, подтверждающий соответствие ключевых размеров требованиям. Каждая деталь должна быть отслежена до партии сырья и параметров процесса.
Шаг 4: Сначала пробное производство, затем серийное. Проверьте правильность сборки и точность путем мелкосерийного опытного производства. Размещайте крупные заказы только после подтверждения отсутствия ошибок.
10. Почему стоит выбрать компанию NOBLE в качестве поставщика?
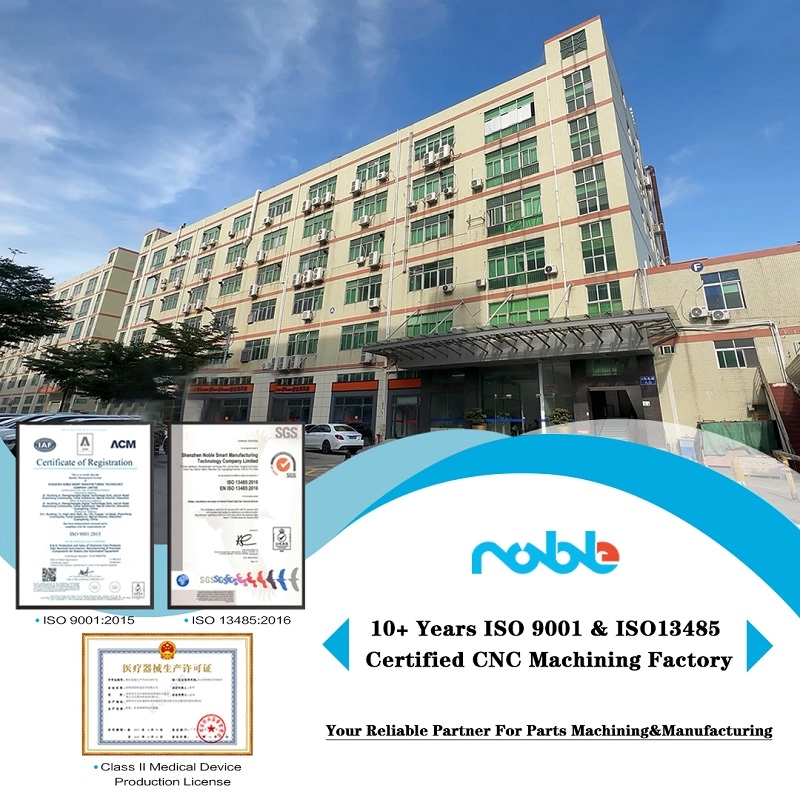
Noble — это китайско-британское совместное предприятие с 14-летней историей развития. Мы располагаем полным комплексом оборудования для механической обработки и контроля качества, а также богатым опытом работы на зарубежных рынках, что позволяет нам оперативно реагировать на различные требования клиентов.
Мы располагаем несколькими 5-осевыми станками с ЧПУ для обработки высокоточных и сложных деталей в серийном производстве. Наша опытная команда инженеров может оптимизировать чертежи для повышения технологичности изготовления. Мы сертифицированы по системам управления качеством ISO9001 и ISO13485. Все детали изготавливаются в безопасном и чистом цехе с полной прослеживаемостью.
Мы используем координатно-измерительные машины (CMM), автоматические 2.5D-измерительные машины, высотомеры и другое высокоточное контрольно-измерительное оборудование, чтобы гарантировать соответствие каждой поставляемой детали требованиям качества. Наша опытная команда послепродажного обслуживания хорошо знакома с таможенными правилами импорта и экспорта различных стран, что позволяет вам получать товары в кратчайшие сроки и ускорять ход выполнения вашего проекта.
Часто задаваемые вопросы Робот с воплощенным интеллектом
1. Какие материалы обычно используются для изготовления конструктивных элементов роботов с воплощенным интеллектом?
В основном используются алюминиевые сплавы 6061/7075, нержавеющая сталь 304/17-4PH, PEEK, PI и другие конструкционные пластмассы. Мы можем подобрать материал в соответствии с вашими требованиями к весу, прочности, коррозионной стойкости и биосовместимости.
2. Какие сертификаты качества имеет ваш завод по производству прецизионных деталей для роботов?
Мы имеем сертификаты общей системы управления качеством ISO9001 и системы управления качеством медицинской продукции ISO13485. Все компоненты обеспечивают полную прослеживаемость производства, что делает нас подходящими для проектов реабилитационных роботов и медицинских роботов, воплощающих человеческую сущность.
3. Можете ли вы обрабатывать сложные высокоточные компоненты для роботов? Какое оборудование у вас есть?
Да. У нас есть несколько 5-осевых станков с ЧПУ. Наша лаборатория контроля качества оснащена координатно-измерительной машиной (КИМ), автоматической 2.5D-машиной машинного зрения, измерителем шероховатости и другим контрольным оборудованием для обеспечения жестких допусков по геометрическим допускам и размерам.
4. Какую поддержку может оказать ваша инженерная команда на этапе проектирования?
Наши опытные инженеры изучат ваши чертежи и предложат рекомендации по DFM (проектированию с учетом технологичности производства). Мы поможем оптимизировать конструкцию для снижения производственных затрат и повышения выхода годной продукции.
5. Как насчет доставки и таможенного оформления заказов из-за рубежа?
Мы обладаем богатым опытом реализации зарубежных проектов. Наша опытная команда хорошо знакома с таможенной политикой различных стран. Мы можем помочь с оформлением документов, чтобы сократить сроки и ускорить продвижение вашего проекта.





