
В мире литья металлов популярны два метода: литье под низким и высоким давлением , каждый из которых имеет свои преимущества и предназначение. Прочитав это руководство, вы лучше поймете эти методы и сможете определить, какой из них лучше всего соответствует вашим производственным потребностям.
Введение в литье под низким и высоким давлением
В современном производстве процессы литья незаменимы, особенно при изготовлении металлических компонентов. Широко распространены два метода: литье под низким и высоким давлением, каждый из которых обладает своими преимуществами, позволяющими учитывать различные свойства материалов и производственные требования.
Литье под низким давлением
- Определение: Процесс литья под низким давлением включает в себя подачу расплавленного металла в форму под давлением, обычно составляющим от 0.5 до 1 бар, что обеспечивает точное и контролируемое заполнение.
- Ключевые особенности:
Аккуратное заполнение формы.
Подходит для сложной геометрии.
Обычно используется для сплавов алюминия и магния.
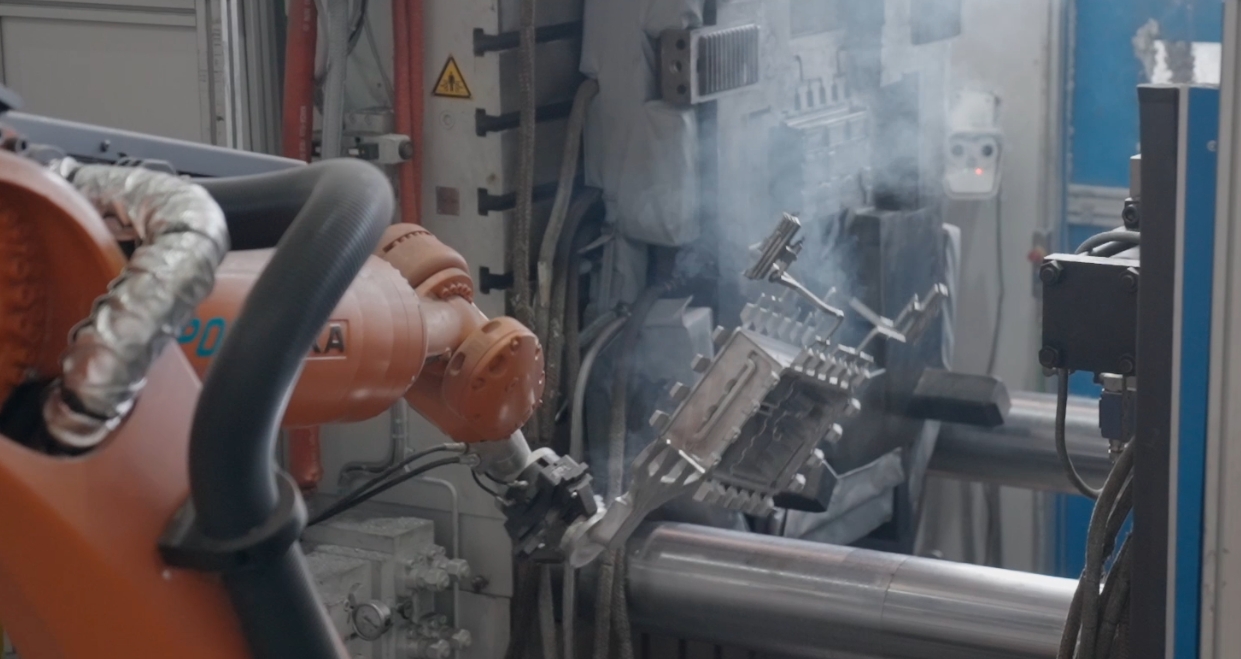
Литье под высоким давлением
- Определение: Метод литья под высоким давлением, при котором расплавленный металл впрыскивается в форму под давлением, обычно варьирующимся от 100 до 1000 бар, обеспечивает высокую точность конечного изделия.
- Ключевые особенности:
Быстрое заполнение формы.
Идеально подходит для крупносерийного производства.
Обычно используется для сплавов цинка, алюминия и магния.
Основные различия между литьем под низким и высоким давлением
1. Уровни давления
Литье под низким давлением: При литье под низким давлением расплавленный металл заполняет форму под низким давлением, обычно от 0.5 до 1 бар.
Литье под высоким давлением: При литье под высоким давлением форма быстро заполняется благодаря высокому давлению, обычно от 100 до 1000 бар.
2. Скорость заполнения формы
Литье под низким давлением: При литье под низким давлением форма заполняется медленно, что помогает уменьшить турбулентность и предотвращает скопление газа внутри.
Литье под высоким давлением: Литье под высоким давлением использует более быструю технологию заполнения формы, которая особенно эффективна для создания тонкостенных деталей, требующих высокой точности.
3. Материал для пресс-формы
Литье под низким давлением: При литье под низким давлением для придания формы материалу обычно используются песчаные или постоянные металлические формы.
Литье под высоким давлением: Для литья под высоким давлением используются стальные формы, поскольку они достаточно прочны, чтобы выдерживать высокое давление.
4. Сложность деталей
Литье под низким давлением: Если вы работаете со сложными формами или крупными деталями, литье под низким давлением — это то, что вам нужно.
Литье под высоким давлением: Литье под высоким давлением лучше всего подходит для деталей малого и среднего размера, требующих тонких стенок.
5. Чистота поверхности
Литье под низким давлением: Благодаря медленному заполнению формы, литье под низким давлением позволяет получить более гладкие поверхности и уменьшить количество дефектов.
Литье под высоким давлением: При литье под высоким давлением может потребоваться дополнительная финишная обработка для сглаживания дефектов поверхности.
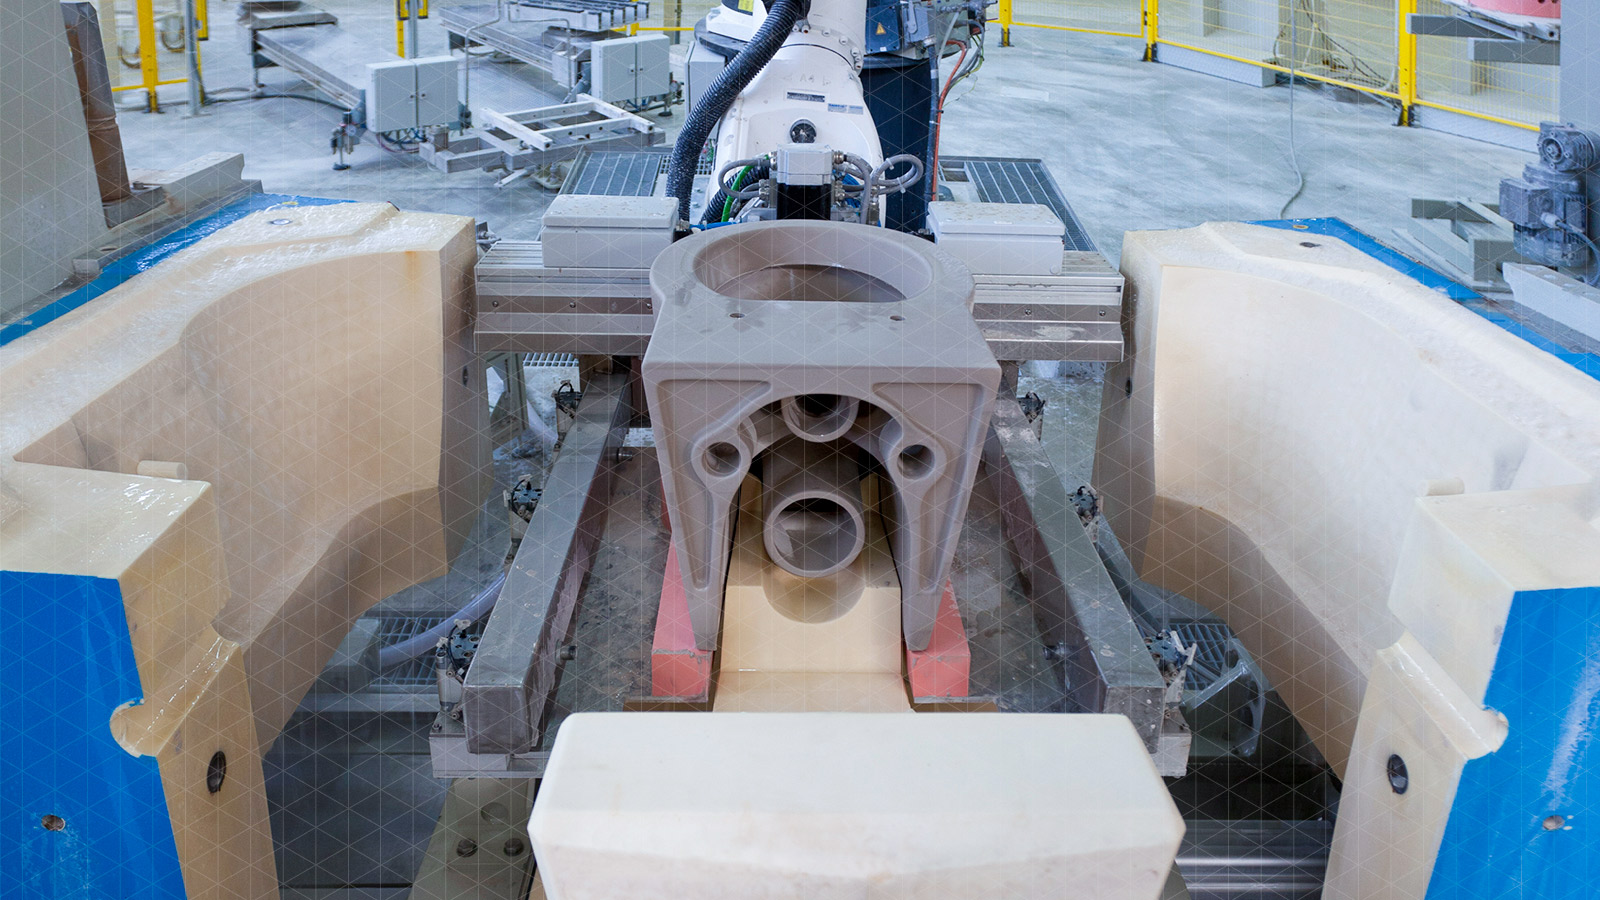
Литье под низким давлением против литья под высоким давлением
Литье под низким и высоким давлением имеет свои преимущества, что делает его подходящим для различных производственных целей. В этом сравнении мы рассмотрим, как каждый метод помогает повысить качество и экономическую эффективность.
Преимущества литья под низким давлением
Превосходное качество поверхности
Гладкая поверхность: Снижение турбулентности приводит к более гладкой поверхности, минимизируя распространенные дефекты, такие как шероховатость.
Меньше дефектов: более низкое давление помогает избежать захвата газа и образования пор, обеспечивая более чистую отливку без дефектов.
Лучшие механические свойства
Повышенная прочность: благодаря контролю процесса заполнения, детали сохраняют лучшую прочность и структурную целостность.
Снижение напряжений: Литье под низким давлением минимизирует внутренние напряжения, которые в противном случае могли бы ослабить деталь.
Экономическая эффективность для малых и средних объемов
Снижение затрат на оснастку: Этот процесс совместим с песчаными или постоянными формами, что снижает затраты на оснастку.
Сокращение отходов: Эффективное использование материала в процессе литья сокращает количество отходов, что обеспечивает дополнительную экономию средств.
Преимущества литья под высоким давлением
Высокая скорость производства
Быстрое выполнение циклов: Возможность достижения быстрого выполнения циклов делает литье под высоким давлением очень подходящим для крупносерийного производства.
Тонкостенные детали: Высокотемпературное литье позволяет производить тонкостенные детали толщиной всего 1 мм, что обеспечивает эффективное изготовление деликатных компонентов.
Точность и последовательность
Жесткие допуски: процесс литья под высоким давлением обеспечивает точное заполнение форм, что позволяет достичь жестких допусков.
Повторяемость: Литье под высоким давлением обеспечивает превосходную повторяемость, гарантируя одинаково высокое качество результатов при больших партиях.
Экономическая эффективность для больших объемов
Экономия за счет масштаба: Оптимизируя производство для больших объемов, технология литья под высоким давлением позволяет достичь экономии за счет масштаба, снижая себестоимость единицы продукции.
Прочные пресс-формы: Использование стальных пресс-форм, известных своей долговечностью, значительно снижает затраты на замену оснастки, что делает процесс более экономически эффективным.
Кратко опишите характеристики литья под низким и высоким давлением.
| Характеристика | Литье под низким давлением | Литье под высоким давлением (литье под давлением) |
|---|---|---|
| Диапазон давлений | Низкий уровень (0.2–1.5 бар) | Высокое давление (100–1500 бар) |
| Тип пресс-формы | Многоразовые металлические формы (постоянные формы) | Стальные штампы (сложные, высокоточные) |
| Метод наполнения | Расплавленный металл поднимается в форму под низким давлением. | Расплавленный металл с силой впрыскивается в форму. |
| Сложность детали | От средней до высокой сложности | Возможна высокая сложность и тонкая детализация. |
| Чистота поверхности | Хорошо, но, возможно, потребуется доработка. | Отличная чистота поверхности |
| Пористость | Снижение пористости за счет постепенного заполнения. | Повышенный риск образования пор из-за захваченного воздуха. |
| Толщина стенки | Подходит для деталей средней и большой толщины. | Подходит для тонкостенных компонентов |
| Время охлаждения | Более медленное, естественное охлаждение | Быстрый, с активной системой охлаждения. |
| Стоимость инструмента | Средняя | Высокий (из-за сложных штампов и оборудования) |
| Объем производства | От среднего до высокого | Очень высокий уровень (массовое производство) |
| Использование материалов | Алюминиевые, магниевые сплавы | Алюминиевые, цинковые, магниевые, медные сплавы |
| Механическая сила | Более высокий (из-за низкой пористости) | Ниже, если не используется вакуумное литье под давлением. |
| общие приложения | Автомобильные колеса, головки цилиндров, тормозные детали | Блоки цилиндров, корпуса редукторов и корпуса электронных компонентов. |
Как выбрать процесс литья под низким и высоким давлением?
| Если вам нужно… | Выбрать… |
|---|---|
| Крупномасштабное производство с вниманием к деталям. | Литье под высоким давлением |
| Конструктивно прочные детали с низкой пористостью | Литье под низким давлением |
| Тонкостенные компоненты и быстрые циклы | Литье под высоким давлением |
| Улучшенная механическая прочность и плотность. | Литье под низким давлением |
| Экономически выгодные решения для небольших и средних партий продукции. | Литье под низким давлением |
Применение литья под низким и высоким давлением
Теперь рассмотрим, как эти два метода литья используются в различных отраслях промышленности, демонстрируя их гибкость и эффективность в удовлетворении конкретных потребностей.
Литье под низким давлением
Автомобильная промышленность: Литье под низким давлением применяется в автомобильной промышленности для производства таких важных деталей, как блоки цилиндров, головки цилиндров и колеса.
Аэрокосмическая отрасль: Этот процесс широко используется в аэрокосмической отрасли для создания прочных конструкционных элементов и лопаток турбин.
Промышленность: В промышленных целях литье под низким давлением превосходно подходит для изготовления корпусов насосов и клапанов.
Литье под высоким давлением
Автомобильная промышленность: Литье под высоким давлением широко используется в автомобильной промышленности для изготовления корпусов трансмиссий и кронштейнов двигателей.
Бытовая электроника: В бытовой электронике он применяется для изготовления корпусов и разъемов.
Бытовая техника: В секторе бытовой техники литье под высоким давлением используется для изготовления каркасов и ручек.
Выбор правильного метода литья
Выбор правильного метода литья имеет решающее значение для достижения наилучших результатов как в плане эффективности производства, так и в плане качества продукции. Ваш выбор между литьем под низким и высоким давлением будет зависеть от таких факторов, как сложность детали, количество необходимых единиц, используемые материалы и ваш бюджет.
Сложность детали
Литье под низким давлением: Литье под низким давлением идеально подходит для производства деталей сложной формы и больших размеров, где точность и тонкая детализация имеют решающее значение.
Литье под высоким давлением: С другой стороны, литье под высоким давлением лучше подходит для мелких или средних деталей, требующих тонких стенок и высокой точности.
Объем производства
Литье под низким давлением: Литье под низким давлением больше подходит для небольших и средних объемов производства, где требуется гибкость и более медленный темп.
Литье под высоким давлением: Литье под высоким давлением, благодаря быстрому циклу, идеально подходит для крупносерийного производства, где скорость и стабильность имеют ключевое значение.
Существенные соображения
Литье под низким давлением: Литье под низким давлением идеально подходит для работы с алюминиевыми и магниевыми сплавами, обеспечивая лучший контроль над потоком металла и уменьшая количество дефектов.
Литье под высоким давлением: Литье под высоким давлением более универсально, позволяет работать с более широким спектром материалов, включая сплавы цинка, алюминия и магния, и обеспечивает точность конечного продукта.
Бюджетные и инструментальные затраты
Литье под низким давлением: Литье под низким давлением более экономически выгодно для небольших партий продукции благодаря меньшим первоначальным инвестициям в оснастку.
Литье под высоким давлением: Хотя литье под высоким давлением сопряжено с более высокими первоначальными затратами на оснастку, оно становится более экономичным при крупномасштабном производстве благодаря снижению себестоимости единицы продукции.
Заключение
Каждый метод литья — низкотемпературный и высокотемпературный — имеет свои преимущества, зависящие от таких факторов, как область применения, сложность детали и объем производства. Понимание этих различий позволяет принимать обоснованные решения, оптимизирующие эффективность производства и качество деталей.






