
Обзор литья под давлением
Литье под давлением — это быстрая, точная и воспроизводимая технология производства металлических изделий любого размера, от блоков цилиндров до дверных ручек. Литые под давлением компоненты отличаются превосходным качеством поверхности, и для их изготовления могут использоваться различные цветные металлы.
Литье под давлением обычно используется для крупносерийного производства из-за высоких первоначальных затрат. В этом случае масштаб производства компенсирует более высокие затраты на оборудование и оснастку. Ниже представлены специальные варианты литья под давлением для клиентов NOBLE.
В данной статье подробно рассматривается литье металлов под давлением, излагаются его определение, виды, подходящие материалы, полировка поверхности, области применения и рекомендации по выбору наилучшей компании, предоставляющей услуги литья под давлением.
Что такое литье под давлением?
Литье под давлением — это технология производства, позволяющая получать высокоточные металлические изделия с заданными размерами. Она похожа на метод литья под давлением, используемый в производстве пластмасс. Процесс включает в себя подачу расплавленного металла — обычно сплава цветных металлов, таких как магний, цинк или алюминий — под высоким давлением в форму, которая представляет собой многоразовую стальную форму. Под давлением от 0.7 до 700 МПа расплавленный металл вдавливается в форму и затвердевает, образуя металлическую отливку. Формы изготавливаются для придания готовым изделиям желаемой формы.
Литье под давлением использует форму, состоящую из двух половин: «крышечной формы» и «выталкивающей формы», которые скрепляются вместе. Перед впрыском форма покрывается разделительным составом. Расплавленный металл вдавливается в полость формы с помощью гидравлического или механического пресса. После охлаждения металла две половины разделяются, и затвердевшая деталь (отливка) извлекается. Отливки сохраняют форму и качество поверхности формы с высокой точностью и требуют минимальной последующей обработки. Литье под давлением позволяет получать сложные детали с превосходной чистотой поверхности и используется для изготовления корпусов автомобилей, электрических компонентов и игрушек. Этот процесс может быть объединен с штамповкой листового металла, ковкой и другими методами литья.
Как работает литье под давлением?
Литье под давлением — это технология производства, позволяющая создавать очень точные и детализированные металлические изделия. Она включает в себя закачку расплавленного металла — обычно магния, цинка или алюминия — под высоким давлением в форму или полость пресс-формы. Расплавленный металл выталкивается в виде готового изделия после быстрого затвердевания внутри формы и принятия ею формы. Вот этапы процесса:

1. Подготовка формы
Подготовка штампа, который делится на матрицу для крышки и матрицу для выталкивания, является первым этапом процедуры. Обычно изготавливаемые из закаленной стали, эти штампы предназначены для придания готовому изделию правильной формы.
2. Зажим формы
Две половины матрицы сжимаются вместе, образуя закрытую полость пресс-формы, способную выдерживать высокое давление во время впрыска.
3. Инъекция
После подготовительного этапа расплавленный металл заливается из печи в форму через литниковый канал, направленный вниз. Это можно делать вручную или с помощью автоматизированного ковша, но в этом случае для перемещения металла используется сила тяжести. Никаких дополнительных сил или давлений не применяется. Жидкий металл подается в форму из вертикального положения и стекает вниз в отливку под действием естественной силы тяжести. Избегая высокого давления, уменьшается турбулентность, что помогает предотвратить пористость. Это также приводит к получению более гладких компонентов и деталей.
4. Охлаждение и затвердевание
Расплавленный металл быстро остывает и затвердевает при контакте с более холодными поверхностями матрицы после заполнения полости формы. Процесс затвердевания ускоряется, а рассеивание тепла облегчается благодаря охлаждающим каналам внутри матрицы.
5. Выброс
После завершения процесса литья в машине для литья под действием силы тяжести, отливке дается достаточно времени для охлаждения. После этого половинки формы разжимаются и открываются, а отлитые детали аккуратно извлекаются. Их можно извлечь вручную, или, в некоторых случаях, для безопасного выталкивания отливки из машины используются выталкивающие штифты.
6. Обрезка и отделка
После извлечения детали из штампа вдоль линии разъема может образовываться избыток материала, известный как облой. Для удаления этого облоя деталь проходит процесс обрезки, который может выполняться вручную или с помощью автоматизированного оборудования. Для получения желаемого конечного продукта могут применяться дополнительные процессы финишной обработки, такие как механическая обработка, полировка или обработка поверхности.

Преимущества и недостатки литья под давлением
Преимущества литья под давлением
1. Бюджетный:
Литые под давлением компоненты обеспечивают стабильное качество в больших объемах и сравнительно дешевле. Частично или полностью автоматизированные процессы приводят к снижению трудозатрат.
2. Высокая эффективность
Расплавленный металл быстро охлаждается и затвердевает при контакте с более холодными поверхностями матрицы после заполнения полости формы. Процесс затвердевания ускоряется, а рассеивание тепла облегчается благодаря охлаждающим каналам внутри матрицы.
3. Сложные формы и тонкие стенки
Литье под давлением позволяет изготавливать детали сложной формы и размеров весом от 25 г до 25 кг. Изготовление таких деталей другими методами может быть сложным или дорогостоящим. Также с помощью литья под давлением можно производить тонкостенные детали толщиной всего 0.38 мм, что снижает вес при сохранении прочности.
4. Точность и согласованность размеров
Литье под давлением обеспечивает превосходную точность размеров и воспроизводимость. Жесткие допуски и стабильные размеры деталей гарантируются благодаря качественно изготовленным формам. Поэтому литье под давлением подходит для применений, требующих постоянных и точных деталей.
5. Хорошая отделка поверхности
Литье под давлением позволяет получать детали с гладкими поверхностями, мелкими деталями и шероховатостью поверхности от -0.8 до 3.2 мкм Ra. Форма может быть спроектирована таким образом, чтобы обеспечить желаемую текстуру поверхности, что снижает необходимость в дополнительных операциях по финишной обработке поверхности.
6. Универсальность материалов
В литье под давлением можно использовать множество материалов, таких как латунь, цинк, магний и алюминий. Каждый материал обладает уникальными свойствами, такими как коррозионная стойкость, малый вес или высокая прочность, что позволяет выбирать материал в зависимости от требований конкретного применения.

Недостатки литья под давлением
Высокие первоначальные затраты на оснастку:
Литье под давлением требует создания сложных, точно изготовленных форм, что может быть дорогостоящим процессом. Затраты на оснастку могут стать серьезным препятствием, особенно в случае прототипирования или мелкосерийного производства.
Ограниченный диапазон размеров и веса:
Как правило, литье под давлением подходит для деталей малого и среднего размера. Однако ограничения по размерам и производительности машин для литья под давлением могут потребовать использования других методов производства для крупных и тяжелых деталей.
Пористость и усадка:
Быстрое охлаждение и затвердевание жидкого металла при литье под давлением может привести к образованию пористости или усадочных дефектов в изделии. Эти дефекты могут поставить под угрозу механические свойства и структурную целостность отливок. Для уменьшения этих проблем необходимы надлежащие проектные решения и управление технологическим процессом.
Ограничения дизайна:
Характеристики литья под давлением требуют соблюдения определенных конструктивных ограничений. Например, для обеспечения однородного заполнения и затвердевания детали должны иметь одинаковую толщину стенок. Подрезы и сложные внутренние элементы также могут потребовать дополнительного конструктивного продумывания или процедур после литья.
Литье под давлением остается широко используемым производственным процессом благодаря многочисленным преимуществам. Производители тщательно учитывают специфические требования к своей продукции, чтобы определить, подходит ли литье под давлением для их производственных нужд.
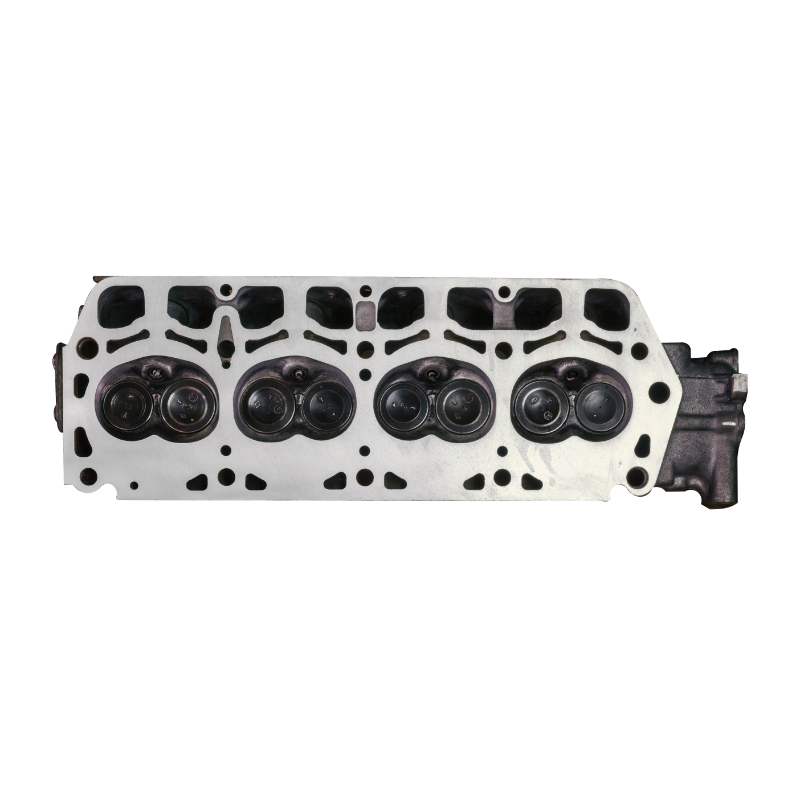
Применение процессов литья под давлением
Детали двигателя и корпуса электронных компонентов могут быть изготовлены с использованием прочного и универсального метода литья под давлением. Широкая рабочая зона литья под давлением, разнообразие материалов и возможность производства сложных, воспроизводимых тонкостенных деталей — вот лишь некоторые из его многочисленных преимуществ.
1. Литье под давлением в автомобильной промышленности
Благодаря возможности литья алюминия под давлением создавать легкие детали, такие как корпуса коробок передач, кронштейны двигателей и гидравлические цилиндры, этот метод широко используется в автомобильной промышленности. Литье магния под давлением подходит для панелей и каркасов сидений, а литье цинка под давлением — для компонентов топливной системы, тормозной системы и системы гидроусилителя руля.

2. Литье под давлением в аэрокосмической промышленности
Литье под давлением имеет важное значение для аэрокосмической отрасли, поскольку позволяет производить сложные, легкие детали превосходного качества. Производители аэрокосмической продукции выбирают этот метод производства из-за его экономичности и способности соответствовать строгим отраслевым стандартам.
3. Литье под давлением в медицинской промышленности
Литье под давлением играет важную роль в аэрокосмической и медицинской отраслях. Оно позволяет производить легкие, высококачественные детали, соответствующие строгим отраслевым стандартам. Эта технология предпочтительна для производства важных компонентов.
4. Литье под давлением в энергетической промышленности
Литье под давлением имеет важное значение для энергетического сектора, поскольку позволяет производить точные, долговечные и высококачественные детали для теплообменников, топливных элементов, электрических компонентов, систем возобновляемой энергии и систем хранения энергии, а также для других применений. Этот процесс является выгодным методом производства в энергетическом секторе, поскольку он может соответствовать требованиям отрасли к производительности, эффективности и экономичности.
Как отливать детали методом литья под давлением?
Виды процесса литья под давлением
Процесс литья под давлением в горячей камере (горячее литье)
Метод литья в горячие формы или метод «гусиной шеи» — это другое название технологии горячей камеры. Эта процедура используется для металлов с низкой температурой плавления, которые не повредят химический состав погружаемого плунжера. Плунжер и камера инжекционного механизма погружаются в ванну с расплавленным металлом металлургической печи (см. изображение ниже). Плунжер отводится при закрытых формах, открывая отверстие камеры и позволяя расплавленному металлу попасть в камеру. Затем плунжер закрывает отверстие и проталкивает расплавленный металл через сопло и «гусиную шею» в полость формы. Расплавленный металл находится под давлением внутри полости формы до затвердевания. Повышенное давление в процессе горячей камеры приводит к значительно более высокой производительности, чем при методе холодной камеры. Литье в горячие камеры эффективно работает со сплавами и металлами с более низкой температурой плавления, включая олово и цинк.

Процесс литья под давлением в холодной камере
Процесс литья под давлением в холодной камере очень похож на процесс литья под давлением в горячей камере. В этом процессе расплавленный металл заливается в инжекционную гильзу или камеру инжекционного цилиндра, после чего подается в форму. Поскольку гильза не нагревается, этот процесс называется литьем в холодной камере. Металлопечь является автономной, что исключает любые проблемы с коррозией. Процесс литья в холодной камере начинается с того, что расплавленный материал переносится из печи в инжекционную камеру через заливочное отверстие. Гидравлический поршень герметизирует отверстие холодной камеры и под давлением подает металл в полость формы.
Диапазон давления составляет от 30 МПа до 150 МПа. Этот процесс разработан с целью минимизации коррозии оборудования, а не повышения эффективности производства. Расплавленный металл автоматически или вручную подается в систему впрыска, что исключает необходимость погружения механизма впрыска в ванну с расплавленным металлом. Для применений, где конструкции литья под давлением в горячей камере слишком коррозионно-активны, хорошей альтернативой является процесс литья в холодной камере. Этот процесс подходит для литья металлов с высокими температурами плавления, таких как алюминий и алюминиевые сплавы.

Процесс литья под давлением:
Литье под давлением — это быстрый, надежный и доступный по цене метод производства больших объемов металлических деталей с заданными параметрами и жесткими допусками. По сути, расплавленный металлический сплав впрыскивается под высоким давлением в стальную форму (или оснастку) в процессе литья под давлением. Он быстро затвердевает, образуя деталь заданной формы за считанные миллисекунды или несколько секунд. После этого он автоматически извлекается.
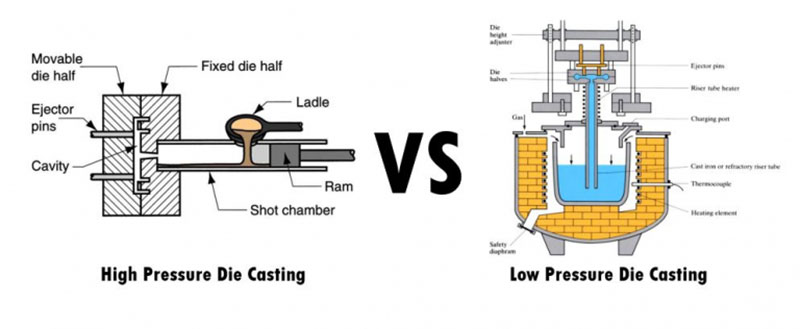
1. Литье под высоким давлением:
Литье под высоким давлением (HPDC) — это высокоэффективный производственный процесс, позволяющий изготавливать изделия самых разных форм. В этом процессе металлическая форма заполняется жидким металлом под высоким давлением и с высокой скоростью. Базовый аппарат состоит из двух вертикальных прижимных пластин, которые удерживают половинки формы на месте, когда рабочая поверхность расположена сверху. Одна из прижимных пластин неподвижна, а другая подвижна, что облегчает открытие и закрытие формы. Для заполнения полости формы в литьевую гильзу добавляется заданное количество металла, которая затем приводится в действие гидравлически с помощью поршня. После затвердевания металла отливка извлекается из формы.

2. Литье под низким давлением:
Идеальное применение литья под низким давлением — это симметричные алюминиевые детали с осью вращения. Например, колеса для автомобилей часто изготавливаются с использованием литья под низким давлением. В этом методе используется стояковая труба, соединяющая форму, которая располагается вертикально над ванной с расплавленным металлом. Металл поднимается вверх и поступает в форму, когда в камере достигается давление, обычно от 20 до 100 кПа. Высокая производительность литья достигается за счет исключения питателей из этого метода литья алюминия под низким давлением.
3. Процесс вакуумного литья под давлением:
Технологии вакуумного литья под давлением и литья в холодной камере тесно связаны между собой. Перед тем как расплавленный металл попадет в полость формы, из него удаляются воздух и газы с помощью вакуума. Это относительно новая технология литья под давлением, которая уменьшает пористость, повышает прочность и упрощает последующую термообработку после литья. Этот вид литья имеет ряд преимуществ, включая улучшенные механические свойства, улучшенную гладкость поверхности, повышенную стабильность размеров, сокращение времени цикла и уменьшение количества дефектов, вызванных скоплением газов. Возможна термообработка деталей.

4. Процесс литья под давлением:
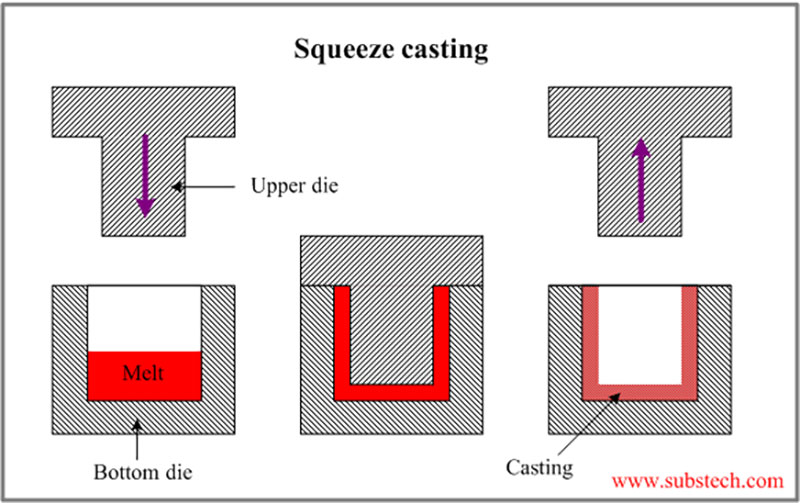
Литье металлов и сплавов с низкой текучестью возможно, и метод литья под давлением был разработан как практичный способ. Этот метод также известен как ковка жидким металлом.
Эта процедура заключается в том, что расплавленный металл вдавливается в углубление формованного изделия путем заполнения открытой формы металлом и последующего сильного сжатия. Литье под давлением дает невероятно плотный результат и хорошо подходит для последующей термообработки. Этот процесс также применяется для создания армированных металломатричных композитов, где волокнистая структура пропитывается расплавленным алюминием.
5. Процесс литья под действием силы тяжести:
Технология литья под действием силы тяжести используется для создания высококачественных металлических деталей сложной формы и, как правило, с гладкими поверхностями. Эта конкретная технология литья является подвидом литья под давлением в целом. Две важные особенности отличают литье под действием силы тяжести от других технологий литья: (1) металл для литья подается в форму только под действием силы тяжести; и (2) используется многоразовая (или «постоянная») металлическая форма. Обычно для ее изготовления используется чугун или сталь.

Услуги по литью под давлением
Услуги литья алюминия под давлением
Одним из основных металлов, используемых в литье под давлением, является алюминий, а в литье в холодных камерах применяются сплавы алюминия. Эти сплавы обычно состоят из магния, меди и кремния. Сплавы алюминия, используемые в литье под давлением, являются подходящим вариантом для сложных, тонко детализированных изделий, поскольку они легкие и обеспечивают хорошую стабильность размеров. К другим преимуществам литья алюминия относятся хорошая термостойкость, электрическая и теплопроводность, а также коррозионная стойкость.
К распространенным алюминиевым сплавам для литья под давлением относятся:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Плотность | 2.63 г / cm3 | 2.63 г / cm3 | 2.74 г / cm3 | 2.71 г / cm3 | 2.74 г / cm3 |
| Диапазон плавления | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
Проводимость |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Тепловой
Проводимость |
113
Вт/(м·К) |
113
Вт/(м·К) |
96.2
Вт/(м·К) |
96.2
Вт/(м·К) |
96.2
Вт/(м·К) |
| Предел прочности на растяжение | 300 МПа | 320 МРА | 320 МРА | 320 МРА | 310 МРА |
| Предел текучести | 170 МПа | 170 МПа | 170 МПа | 170 МПа | 170 МПа |
| Твердость | 75 левов | 75 левов | 75 левов | 75 левов | 75 левов |
| Предел выносливости | 140 МПа | 140 МПа | 140 МПа | 140 МПа | 140 МПа |
| Прочность на сдвиг | 190 МПа | 190 МПа | 190 МПа | 190 МПа | 190 МПа |
| относительное удлинение | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Цинковые сплавы — важный тип металлов, используемых для литья под давлением. Цинковое литье — отличный вариант для нанесения покрытий и обладает дополнительными преимуществами, такими как ударная прочность и пластичность, что делает его наиболее удобной альтернативой литью под давлением для производителей. Литье может осуществляться с использованием литьевой машины с горячей камерой, а благодаря своим литейным свойствам, износ штампа уменьшается. Цинк обычно соединяют с медью, магнием и алюминием, поскольку он тяжелее магния и алюминия.
К распространенным цинковым сплавам, используемым при литье под давлением, относятся:
| Марка сплава | Замак 2 | Замак 3 | Замак 5 | Замак 7 | ZA-8 |
| Плотность (г / см³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Точка плавления (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Теплопроводность (Вт/м`К) | 109 | 116 | 113 | 113 | 116 |
| Коэффициент теплового расширения (10^-6/К) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Электропроводность (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Основной химический состав | 3.5-4.3% Ал 0.02-0.05% Мг 0.035-0.06% Си |
3.5-4.3% Ал 0.03% магния 0.03% Cu |
3.5-4.3% Ал 0.035% магния 0.035% Cu |
3.5-4.3% Ал 0.03-0.06% Мг 0.03-0.06% Си |
3.5-4.3% Ал 0.05-0.5% Мг 0.005-0.03% Си 0.005-0.03% Ni 0.005-0.03% Fe |
| Прочность на растяжение (МПа) | 295 | 255 | 310 | 345 | 380 |
| Предел текучести (МПа) | 240 | 215 | 230 | 275 | 320 |
| Относительное удлинение (%) | 2 | 3 | 6 | 3 | 1 |
| Твердость (HB) | 82 | 70 | 90 | 95 | 100 |
| Основные отличия | Содержит меньше Mg и Cu, подходит для более крупных деталей. | Содержит меньше Mg и Cu, подходит для более крупных деталей. | Содержит меньше Mg и Cu, подходит для более крупных деталей. | Содержит больше Mg и Cu, подходит для деталей сложной формы. | Содержит Mg, Cu, Ni и Fe, обладает более высокой прочностью и твердостью. |
| Основные области применения литья | Автомобильные запчасти, мебель, бытовая техника и механические детали. | Электрика, ручные инструменты, игрушки | Машиностроение, архитектура и автомобилестроение | Автомобильная, электротехническая, аппаратная часть | Промышленность, автомобилестроение, электротехника |
Что следует учитывать при выборе сплавов для литья под давлением
Выбор сплава для литья под давлением будет определяться областью применения и назначением конечного изделия.
Производительность, стоимость и производственный процесс напрямую зависят от выбора сплава, что делает его крайне важным. При выборе сплавов для литья под давлением следует учитывать следующие важные критерии:
1. Механические свойства:
Производительность, стоимость и производственный процесс напрямую зависят от выбора сплава, что делает его крайне важным. При выборе сплавов для литья под давлением следует учитывать следующие важные критерии:
2. Коррозионная стойкость:
Учитывайте условия труда и воздействие таких факторов, как химические вещества, влага и перепады температуры. Некоторые металлы, например цинк и алюминий, хорошо противостоят коррозии, в то время как другие сплавы могут нуждаться в дополнительных защитных покрытиях.
3. Теплопроводность:
Оцените, нужно ли компоненту поддерживать определенную температуру или эффективно рассеивать тепло. Благодаря высокой теплопроводности сплавы, такие как медь, могут быть полезны в тех областях применения, где требуется эффективная передача тепла.
4. Обрабатываемость:
Если требуется последующая механическая обработка, следует учитывать обрабатываемость сплава. Хотя некоторые сплавы обрабатываются легче, чем другие, для обработки некоторых может потребоваться более сложное оборудование или методы.
5. Низкая стоимость:
Общая стоимость сплава учитывает стоимость материалов, эффективность производственного процесса и любые дополнительные потребности в финишной обработке или термической обработке. Стоимость каждого сплава варьируется, и для некоторых могут потребоваться более сложные методы обработки, что увеличивает общую стоимость детали.
Как сделать Пресс-форма для литья под давлением
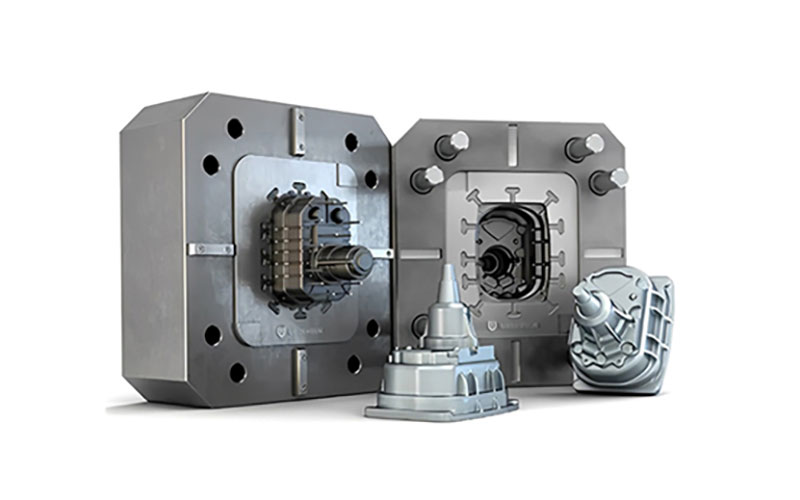
Литьевая форма состоит из крышки, закрепленной на пластине, и выталкивающей стороны, установленной на подвижной пластине. Для создания более сложных деталей, таких как детали с отверстиями и резьбой, некоторые формы содержат дополнительные компоненты, например, направляющие и стержни.
Для изготовления множества компонентов за один цикл, в зависимости от размера изготавливаемого изделия, литейная форма может иметь несколько полостей. Такие формы бывают либо многогнездными, содержащими множество одинаковых полостей, либо ячеистыми, содержащими смесь различных полостей для изготовления разных деталей.
Формы для литья под давлением должны быть очень прочными и термостойкими, а также обладать хорошей пластичностью и износостойкостью. Благодаря этому их конструкция позволяет им выдерживать сотни циклов литья каждый час и до двух миллионов циклов в течение всего срока службы. Они изготавливаются из высокоэффективной закаленной инструментальной стали, которая часто подвергается термообработке. Формы для литья под давлением должны быть способны работать даже при чрезвычайно сильных усилиях смыкания.
Использование специализированных инструментов проектирования и моделирования литья в сочетании с системами автоматизированного проектирования (САПР) является первым шагом в процессе изготовления литейных форм. Как и в случае с формами для литья под давлением, линейные каналы и литники необходимы для подачи расплавленного материала в полость формы. Также необходимо предусмотреть выталкивающие и стопорные штифты для фиксации формы и облегчения извлечения. С помощью цифрового проектирования форм можно создавать формы с жесткими допусками и сложными формами. Для изготовления литейных форм широко используется обработка на станках с ЧПУ. Как правило, изготовление литейной формы начинается с черновой обработки формы, затем следует термообработка металлической формы и, наконец, чистовая обработка. Формы для прототипов также могут быть изготовлены с использованием методов быстрого изготовления оснастки , обработки на станках с ЧПУ или других процессов, таких как селективное лазерное спекание (SLS).
Материалы для литья под давлением
В литье под давлением обычно используются металлы с низкой температурой плавления, такие как алюминий, цинк, магний, свинец и медь. Однако могут использоваться и некоторые черные металлы, а также редкие металлы. К числу распространенных материалов относятся следующие:
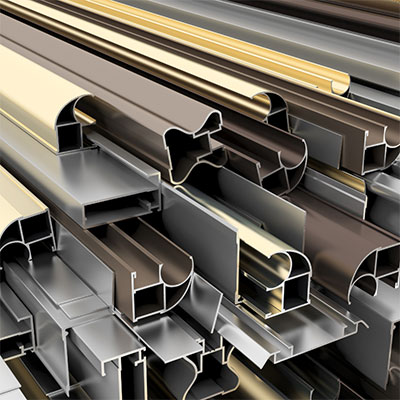
1. Алюминий
Литье алюминия под давлением обладает многочисленными преимуществами, включая малый вес, высокое соотношение прочности к весу, отличную обрабатываемость, теплопроводность, коррозионную стойкость, гибкость конструкции, экономичность и возможность вторичной переработки. Эти свойства делают алюминий популярным выбором для различных применений и способствуют его широкому использованию в процессах литья под давлением.
2. Магний
Благодаря своей малой массе, высокому соотношению прочности к весу, превосходной обрабатываемости, теплоотводящим свойствам, стабильности размеров, экранированию от электромагнитных и радиочастотных помех, а также возможности вторичной переработки, магний является ценным материалом для литья под давлением. Уникальное сочетание его свойств открывает возможности для создания легких и высокоэффективных компонентов в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, электроника и производство потребительских товаров.
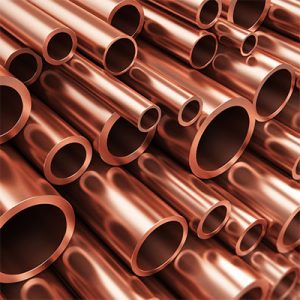
3. Медь
Традиционные процессы литья под давлением обычно избегают использования меди из-за ее высокой температуры плавления и сложных свойств. Однако существует особый вариант литья под давлением медных сплавов, предназначенный для отливки сплавов на основе меди. Эта специализированная технология позволяет производить высококачественные компоненты на основе меди, обладающие превосходной коррозионной стойкостью и прочностью. Несмотря на то, что этот метод не получил широкого распространения, литье под давлением медных сплавов адаптировано к уникальным свойствам и требованиям сплавов на основе меди, что делает их пригодными для широкого спектра отраслей и применений.

4. цинк
Литье под давлением из цинка обладает рядом преимуществ, включая отличную литейность, высокую прочность, коррозионную стойкость, гибкость конструкции, высокую эффективность производства и возможность вторичной переработки. Эти свойства делают цинк популярным выбором для широкого спектра применений, особенно тех, которые требуют сложных форм, точности и экономичного производства, включая автомобильную промышленность, электронику, телекоммуникации, потребительские товары и многое другое. К распространенным примерам компонентов, отлитых из цинка под давлением, относятся автомобильные детали, электрические разъемы, дверные ручки, петли, смесители и различные бытовые приборы.
Литье под давлением Варианты отделки
Компания NOBLE может помочь улучшить качество поверхности вашей продукции, предлагая широкий спектр вариантов обработки поверхности. Обработка поверхности ваших деталей, изготовленных на заказ, направлена на улучшение их внешнего вида, твердости и шероховатости, химической и коррозионной стойкости и т.д. Она также помогает скрыть любые видимые следы от инструмента, обработанного в процессе производства. Вот некоторые из лучших вариантов.
| Имя | Описание | Материалы | Цвет | Текстура | |
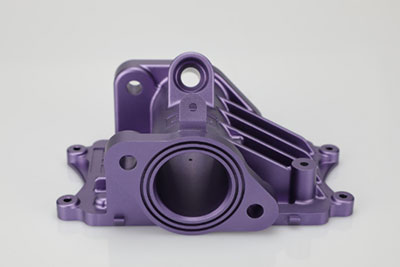 |
анодирование | Анодирование повышает коррозионную стойкость, износостойкость и твердость, а также защищает поверхность металла. Широко применяется в механических деталях, авиационной и автомобильной промышленности, прецизионных приборах и т. д. | алюминий | Прозрачный, черный, серый, красный, синий, золотой. | Гладкая матовая поверхность |
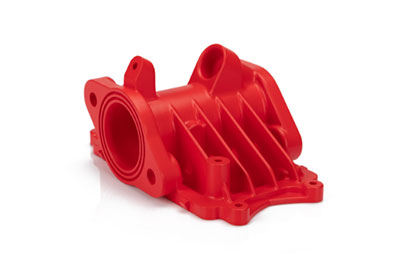 |
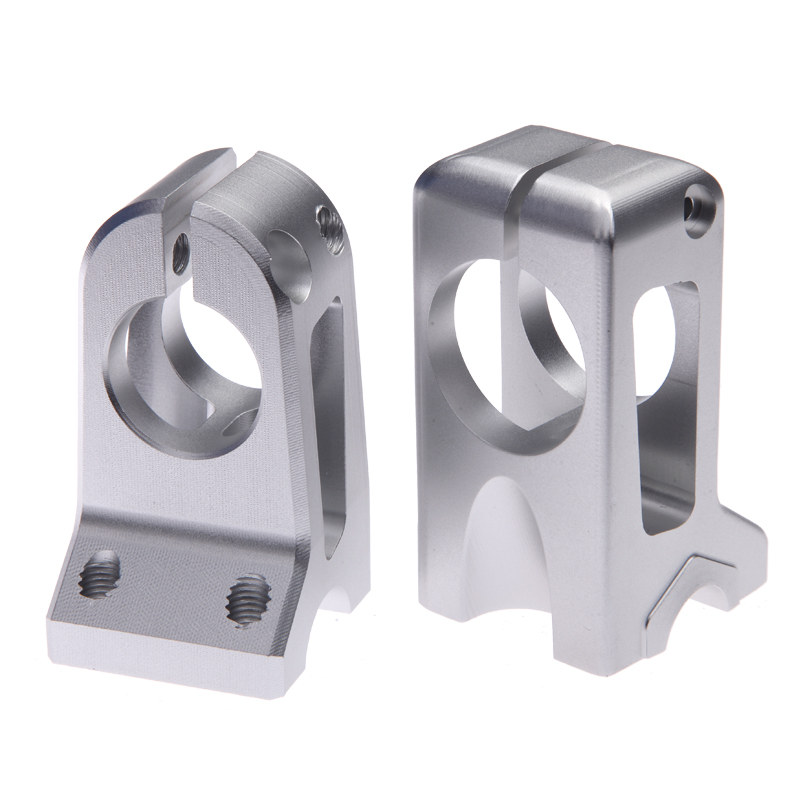
Порошковое покрытие | Порошковая краска — это тип покрытия, наносимый в виде сыпучего сухого порошка. В отличие от обычной жидкой краски, которая наносится с помощью испаряющегося растворителя, порошковая краска обычно наносится электростатически, а затем отверждается под воздействием тепла или ультрафиолетового излучения. | Алюминий, нержавеющая сталь, сталь | Черный, любой код RAL или номер Pantone | Глянцевая или полуматовая |
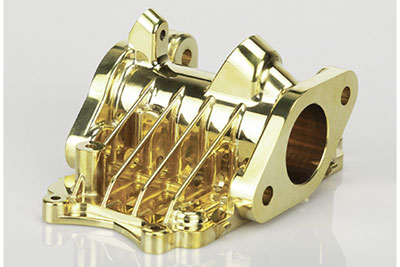 |
гальванопокрытие | Гальваническое покрытие может быть функциональным, декоративным или предназначенным для защиты от коррозии. Этот процесс используется во многих отраслях промышленности, в том числе в автомобильной, где широко распространено хромирование стальных деталей автомобилей. | Алюминий, сталь, нержавеющая сталь | ARCXNUMX | Гладкая, глянцевая поверхность |
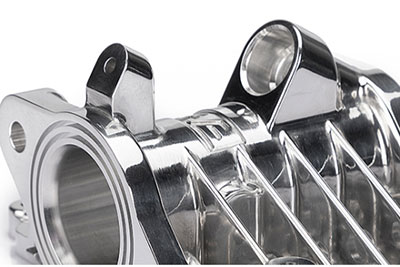 |
Полировка: | Полировка — это процесс создания гладкой и блестящей поверхности посредством физического трения детали или химического воздействия. В результате этого процесса получается поверхность со значительным зеркальным отражением, но в некоторых материалах диффузное отражение может быть уменьшено. | Алюминий, латунь, нержавеющая сталь, сталь | ARCXNUMX | Глянцевый |
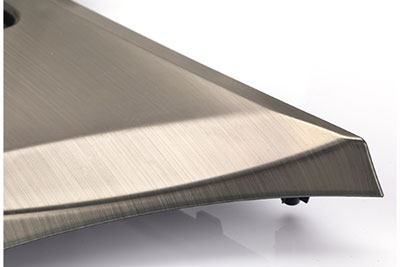 |
Чистка | Браширование — это процесс обработки поверхности, при котором абразивные ленты используются для нанесения следов на поверхность материала, обычно в эстетических целях. | АБС, алюминий, латунь, нержавеющая сталь, сталь | ARCXNUMX | Атласная |
Стратегия выбора Производитель литья под давлением
При выборе производителя литьевых изделий под давлением важно учитывать несколько факторов, чтобы обеспечить успешное сотрудничество и высокое качество продукции. Вот стратегия, которая поможет вам выбрать подходящего производителя литьевых изделий:
1. Определите свои требования:
Четко сформулируйте требования к вашему проекту, включая желаемые характеристики деталей, количество, стандарты качества, обработку поверхности и сроки поставки. Это поможет вам эффективно взаимодействовать с потенциальными производителями и оценить их возможности.
2. Опыт и квалификация:
Найдите производителей, обладающих большим опытом литья под давлением и солидной репутацией в производстве высококачественной продукции. Изучите их опыт работы с конкретными металлами и материалами, имеющими отношение к вашему проекту. Подумайте о секторах, в которых они работали, и о сложных изделиях, которые они успешно изготовили.
3. Производственные возможности:
Оцените производственные возможности производителя, включая размер и мощность его машин для литья под давлением, доступные варианты оснастки, а также вторичные операции, такие как механическая обработка, отделка и сборка. Убедитесь, что их оборудование и производственные мощности соответствуют требованиям вашего проекта и объему производства.
4. Меры контроля качества:
Узнайте о процессах контроля качества и сертификатах производителя. Ищите производителей, внедривших надежные системы управления качеством, например, сертификаты ISO. Спросите об их методах проверки, процедурах тестирования и соблюдении отраслевых стандартов.
5. Проектная и инженерная поддержка:
Учитывайте, предлагает ли производитель поддержку в проектировании и разработке. Квалифицированные производители могут внести ценный вклад на этапе проектирования, помогая оптимизировать технологичность изготовления деталей, их экономичность и производительность. Их опыт также может помочь в выборе материалов и оптимизации производственных процессов.
6. Коммуникация и сотрудничество:
Оцените каналы связи и оперативность реагирования производителя. Эффективная коммуникация имеет решающее значение для успешного партнерства. Убедитесь, что они оперативно отвечают на запросы, регулярно предоставляют отчеты о ходе работ и готовы тесно сотрудничать с вами на протяжении всего проекта.

Почему стоит выбрать компанию NOBLE для услуг литья под давлением?
Компания NOBLE использует передовые технологии и располагает командой квалифицированных специалистов, которые ставят интересы клиентов на первое место. Наши услуги по литью под давлением отличаются точностью, эффективностью, экономичностью и обеспечивают высокое качество результатов. Выбрав наши услуги по литью под давлением, вы сможете вывести свой бизнес на новый уровень успеха.
1. Экономичная цена и превосходное качество.
Мы предлагаем такое же качество по самой низкой цене. Мы строго контролируем качество обработки и финишной обработки, чтобы гарантировать, что вы получите именно то, что задумали.
2. Надежные производственные возможности
Компания NOBLE гордится своими исключительными производственными возможностями, позволяющими предлагать широкий спектр материалов и вариантов обработки поверхности. Независимо от масштаба производства, мы предоставляем комплексное решение для всех проектных задач. Наши производственные мощности не имеют себе равных, гарантируя высочайшее качество каждой детали, изготовленной методом литья под давлением, соответствие всем размерным требованиям и исключительные эксплуатационные характеристики.
3. Строгий контроль качества
Компания NOBLE, сертифицированная по стандартам ISO 9001 и ISO 13485, специализируется на предоставлении услуг точного литья под давлением. Наша инженерная команда проводит строгий контроль качества на различных этапах производственного процесса, включая предпроизводство, производство, проверку первого образца и перед отгрузкой, чтобы гарантировать производство продукции высочайшего качества.
4. Быстрое время выполнения
Благодаря наличию сертифицированных отечественных заводов и развитой системы поставок, а также собственных цехов и современного оборудования, мы можем ускорить циклы разработки продукции и в кратчайшие сроки подготовить ваши детали из алюминиевых сплавов, изготовленные методом литья под давлением.
5. Высокоточные детали, изготовленные методом литья под давлением.
Мы строго придерживаемся системы управления качеством, чтобы гарантировать стабильное качество продукции, соответствующее ожиданиям. Тщательная проверка также обеспечивает отсутствие каких-либо ненужных дефектов в получаемых вами прецизионно обработанных деталях.
Круглосуточная инженерная поддержка
Где бы вы ни находились, вы можете рассчитывать на нашу круглосуточную инженерную поддержку в течение всего года. Наши опытные инженеры смогут предложить наиболее подходящее решение для вашего индивидуального проекта, широкий выбор материалов, безупречные варианты отделки и даже сроки доставки.






