
Литье прозрачных пластмасс под давлением может показаться сложной задачей на первый взгляд, но при должной точности и аккуратности это вполне осуществимо. Даже малейшая ошибка может повлиять на прозрачность, поэтому внимание к деталям имеет решающее значение. Это руководство шаг за шагом поможет вам освоить процесс, начиная с выбора материала и заканчивая основными методами постобработки.
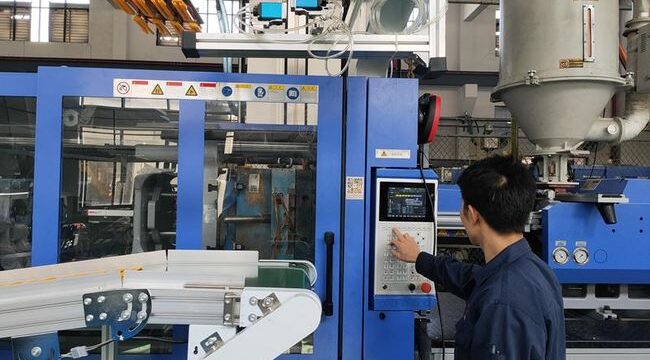
Почему прозрачный пластик? Впрыск Формование – сложная задача.
Прозрачные пластмассы, такие как ПММА, ПК и ПЭТ, известны своими превосходными оптическими свойствами, но эти материалы могут быть очень чувствительны к дефектам. Ключевые моменты, которые следует учитывать:
1. Требования к качеству поверхности
Дефекты, которых следует избегать: полосы, пузырьки, мутность, черные пятна, изменение цвета и недостаточный блеск.
Последствия: Даже самые незначительные дефекты могут сделать конечный продукт непригодным для использования, поскольку они хорошо видны и снижают качество продукции.
2. Свойства материала
Высокая температура плавления: Для обработки этих материалов требуются повышенные температуры, часто превышающие стандартные температуры литья под давлением.
Низкая текучесть: Из-за низких характеристик текучести контроль давления и скорости впрыска имеет решающее значение для достижения стабильных результатов.
3. Внутреннее напряжение
Причины: неравномерная скорость охлаждения, чрезмерное давление впрыска или неправильно спроектированные пресс-формы.
Последствия: Внутренние напряжения могут привести к деформации, растрескиванию или снижению оптической прозрачности, что серьезно влияет на внешний вид и функциональность изделия.
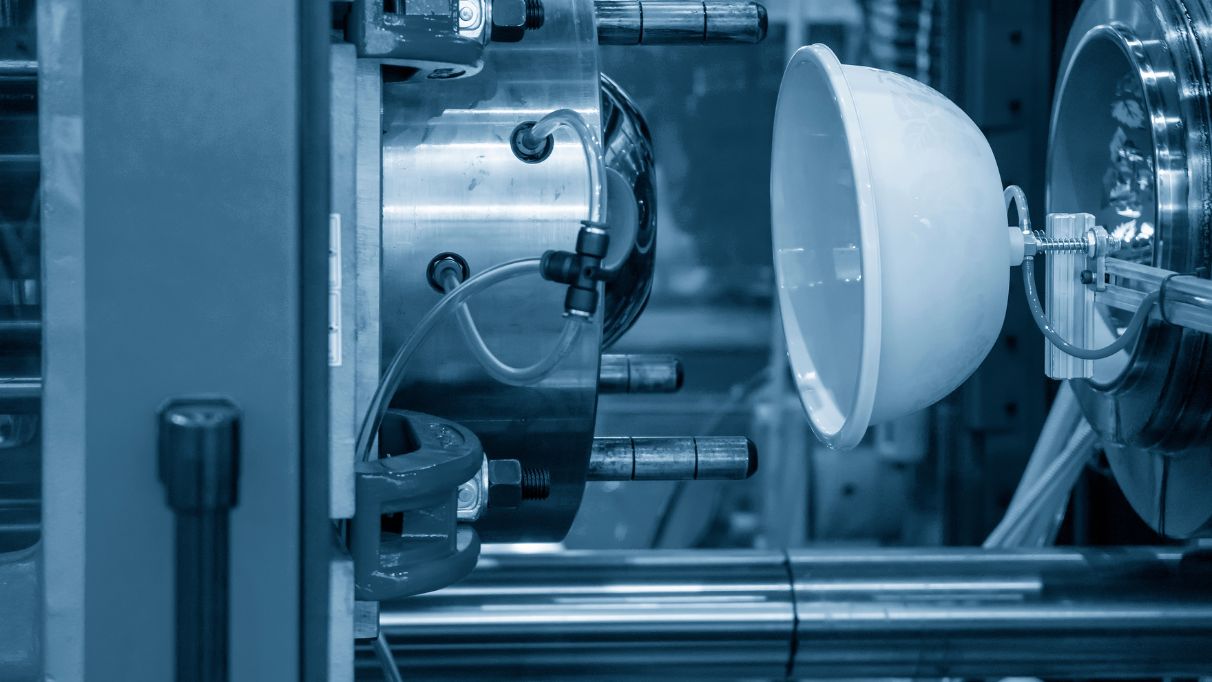
Передовые методы литья прозрачных пластмасс под давлением
1. Подготовка и сушка материалов
- Чистота: Для обеспечения чистоты сырья и предотвращения попадания в него загрязнений, используйте герметичные контейнеры как для хранения, так и для транспортировки.
- Сушка: Для предотвращения порчи материала необходимо удалять влагу. Рекомендуется использовать систему сухого бункера с фильтрованным и осушенным воздухом.
Советы:
- Высушите такие материалы, как ПММА, при температуре 80-90°C в течение 3-4 часов.
- Следует избегать чрезмерного высушивания, так как это может привести к ломкости.
2. Очистка станков и винтовых механизмов
- Предотвращение загрязнения: Перед использованием и после него необходимо очищать цилиндр, шнек и сопло, чтобы предотвратить перекрестное загрязнение материалов.
- Чистящие агенты: Для обеспечения тщательной очистки используйте специальные средства для очистки винтов или смолы, такие как ПЭ/ПС.
- Временное отключение: В случае временной остановки производства снизьте температуру в барабане и сушилке, чтобы минимизировать порчу материала.
3. Проектирование пресс-форм и проектирование изделий
- Равномерная толщина стенки: Обеспечивает равномерное охлаждение, что снижает вероятность возникновения напряжений.
- Углы уклона: Для обеспечения плавного извлечения изделия из формы необходимо предусмотреть достаточные углы уклона.
- Плавные переходы: Сведите к минимуму острые углы — для предотвращения концентрации напряжений следует использовать закругленные кромки.
- Конструкция ворот и бегунов: Оптимальными являются широкие и короткие затворы и направляющие, при необходимости можно добавить колодцы для холодных поршней.
- Качество поверхности: Для достижения оптимального качества обработки шероховатость поверхности пресс-формы должна поддерживаться ниже 0.8 мкм.
- Прокачка: Адекватная вентиляция необходима для удаления воздуха и газов в процессе формования.
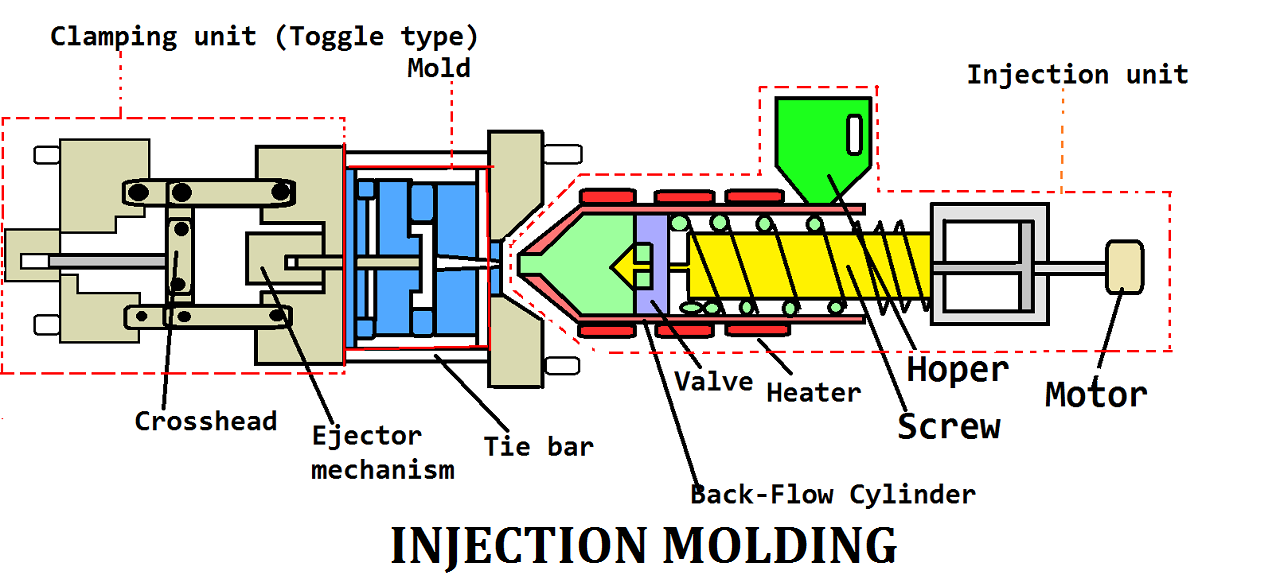
4. Процесс литья под давлением и настройки оборудования
- Выбор машины: Предпочтение отдается машинам, оснащенным специальными шнеками и соплами с регулируемой температурой.
- Температура Control: Убедитесь, что температура в цилиндре установлена достаточно высокой, чтобы избежать деградации материала, но в пределах безопасных для данного материала значений.
- Давление: Высокое давление впрыска необходимо для преодоления вязкости; однако следует избегать чрезмерного давления, чтобы предотвратить возникновение напряжений внутри материала.
- Скорость: Поддерживайте низкую или умеренную скорость впрыска. Для некоторых материалов может потребоваться многоступенчатый впрыск.
- Время цикла: Сведите к минимуму время выдержки и циклы обработки, чтобы уменьшить износ материала.
- Скорость вращения шнека и противодавление: Для предотвращения разрушения материала необходимо поддерживать низкую скорость вращения шнека и низкое противодавление.
- Температура пресс-формы: Необходимо поддерживать точный контроль температуры; более высокие температуры в пресс-форме улучшают текучесть и минимизируют внутреннее напряжение.
5. Дополнительные соображения
- Разделительные агенты для пресс-форм: Наносите в минимальных количествах, чтобы избежать дефектов поверхности.
- Использование переработанного сырья: Ограничьте использование вторично переработанного материала до менее чем 20% от общего объема материалов.
- Постобработка: Для снятия внутренних напряжений рекомендуется проводить отжиг деталей (за исключением ПЭТ).
Руководство по выбору материала
1. Полиметилметакрилат (ПММА)
Преимущества: ПММА обладает превосходной оптической прозрачностью и замечательной устойчивостью к атмосферным воздействиям, что делает его идеальным для использования на открытом воздухе и в прозрачных помещениях.
Недостатки: Материал по своей природе хрупкий и обладает низкой ударопрочностью, что ограничивает его применение в областях, связанных с высокими механическими нагрузками.
Применение: ПММА обычно используется в плафонах ламп, оптических линзах и других изделиях, требующих прозрачных, атмосферостойких материалов.
2. Поликарбонат (ПК):
Преимущества: К числу важных характеристик поликарбоната относятся высокая ударопрочность и термостойкость, что делает его пригодным для применения в сложных условиях.
Недостатки: Поликарбонат склонен к образованию трещин под напряжением, особенно при воздействии таких факторов окружающей среды, как ультрафиолетовое излучение и влага.
Применение: Широко используется в производстве пуленепробиваемого стекла, линз для очков и медицинских изделий, где прочность и термостойкость имеют первостепенное значение.
3. Полиэтилентерефталат (ПЭТ)
Преимущества: ПЭТ характеризуется высокой прочностью на разрыв и превосходной химической стойкостью, что делает его идеальным материалом для упаковочных решений.
Недостатки: Одним из ограничений ПЭТ является его значительное влагопоглощение, которое может нарушить его целостность в определенных условиях.
Применение: ПЭТ чаще всего используется в бутылках для напитков, пищевой упаковке и других областях, где требуется прочность и химическая стойкость.
4. Циклический олефиновый сополимер (COC)
Преимущества: COC обладает высокой прозрачностью и низким влагопоглощением, что делает его превосходным материалом для оптических и медицинских применений.
Недостатки: Более высокая стоимость сертификата соответствия может стать препятствием для некоторых применений, особенно когда экономическая эффективность является первостепенной задачей.
Области применения: COC обычно используется в медицинской упаковке, оптических пленках и других областях применения, требующих высокой прозрачности и влагостойкости.
Частые вопросы (FAQ)
В1: Какие распространенные дефекты встречаются при литье прозрачных пластмасс под давлением?
- A: Нередко встречаются такие проблемы, как пузырьки, следы текучести, внутренние трещины и изменение цвета. Все это может ухудшить прозрачность и общий вид пластика.
В2: Как выбрать подходящий материал для литья под давлением прозрачных материалов?
- A: Всё зависит от того, что вы производите! Для оптических компонентов используйте ПММА. Если вам нужен прочный и ударостойкий материал, то лучше выбрать поликарбонат (ПК).
Вопрос 3: Как избежать внутренних напряжений при литье прозрачных пластмасс под давлением?
- A: Постарайтесь оптимизировать конструкцию пресс-формы, тщательно контролируйте процесс охлаждения и не забывайте о постобработке, например, об отжиге, для снятия напряжений.
Вопрос 4: Какие тенденции ожидаются в будущем в области литья прозрачных пластмасс под давлением?
- A: Мы наблюдаем ряд интересных тенденций, таких как интеллектуальные технологии литья под давлением, экологически чистые методы производства и микролитье, которые выходят на первый план.
The End
Несмотря на сложность процесса литья прозрачных пластмасс под давлением, соблюдение правильных этапов подготовки, проектирования и контроля процесса может привести к созданию потрясающих деталей без дефектов. Сотрудничество с экспертом даст вам дополнительное преимущество для достижения первоклассных результатов.
Действуйте прямо сейчас: напишите нам, и наши эксперты помогут вам создать идеальное решение для ваших задач по литью прозрачных пластмасс под давлением. Мы позаботимся обо всем!






