
Вот что важно знать о литье под давлением . Пресс-форма — это не просто коробка, в которую заливают пластик. Это сердце всего процесса. Если пресс-форма плохая, все остальное не имеет значения.
Качество влияет на все последующие этапы производства. Размеры готовой детали будут не соответствовать заявленным. Поверхность будет выглядеть шероховатой или неоднородной. Механическая прочность каждой детали может снизиться. Кроме того, скорость производства снизится, а сама пресс-форма быстро износится. От одного инструмента зависит очень многое.
Итак, что же на самом деле делает пресс-форму для литья под давлением хорошей или плохой? Давайте разберемся.
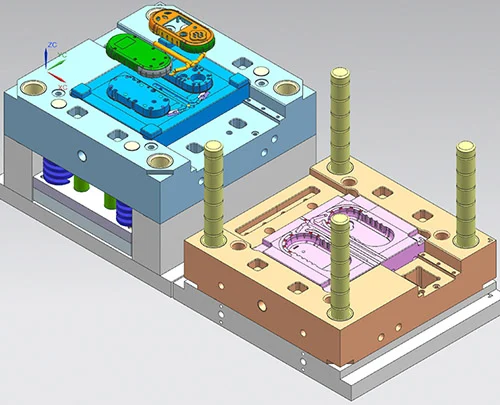
Дизайн пресс-форм
Давайте разберемся, что делает пресс-форму хорошей или плохой. Все начинается на этапе проектирования. Недостатки конструкции не исправляются позже. Нельзя исправить плохую конструкцию с помощью механической обработки. Так что это отправная точка.
Проектирование полостей и стержневых конструкций
Полость и сердцевина — это главное. Они формируют пластик. Точность их размеров, точная геометрия, угол уклона стенок, радиусы скругления углов — всё это определяет внешний вид готовой детали и её соответствие заданным размерам.
Вот ещё один момент. Расположение имеет значение. Если в одной форме несколько полостей, то их расстояние и расположение определяют равномерность растекания расплавленного пластика. Несбалансированное расположение — это проблема. В результате получатся детали разного размера. Плотность материала будет варьироваться в пределах партии. Одна деталь может быть прочной, другая — слабой.
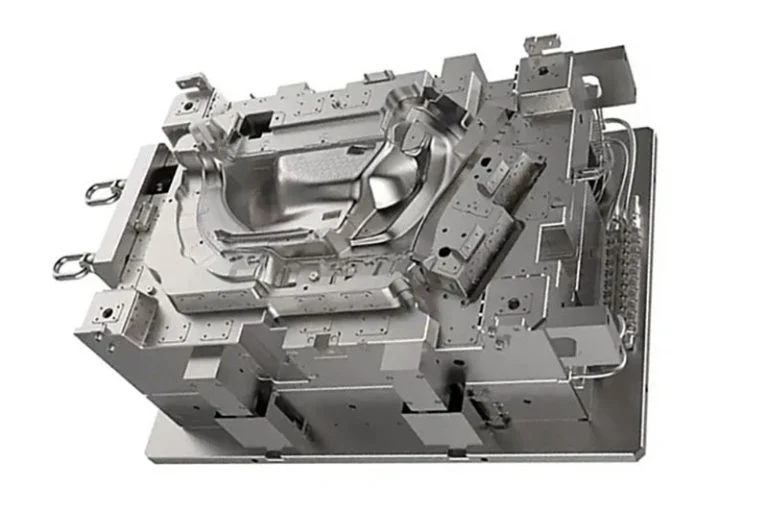
Проектирование системы литников
Представьте себе систему литников как водопровод. Это основной литник, разветвляющиеся литники, затворы, подающие расплав в каждую полость, и колодцы для холодной заготовок, которые задерживают первую порцию охлажденного пластика. Весь этот путь направляет расплав из сопла машины в полость. Его конструкция имеет решающее значение. Плохая система литников означает, что полость заполняется плохо или не заполняется вовсе.
Проектирование систем охлаждения и отопления
Вот важная цифра: фаза охлаждения занимает более 60% всего цикла формования. Это большая часть вашего времени. Поэтому грамотная конструкция системы охлаждения выполняет две важные функции. Она напрямую ускоряет производство, сокращая время цикла, и напрямую контролирует степень деформации детали в процессе затвердевания. Неправильное охлаждение приведет к деформации всех деталей.
Система вентиляции и конструкция направляющего/позиционирующего механизма
Воздух задерживается внутри. Это случается. Если не обеспечить выход воздуха через вентиляционную систему, это приведет к видимым дефектам. Вы увидите пузырьки, следы от пригорания сжатого горячего воздуха, неполные заливки, где пластик не доходит до конца, или слабые линии, где два фронта потока плохо сходятся. В худших случаях сжатый воздух нагревается настолько, что фактически прожигает или повреждает поверхность стальной полости. Это портит форму.
Отдельно необходим направляющий и фиксирующий механизм. Это направляющие штифты, втулки и фиксаторы. Эти детали обеспечивают одинаковое закрытие половинок пресс-формы каждый раз. Они предотвращают смещение между полостью и сердечником. Отсутствие направляющей системы означает наличие видимого выступа или смещения деталей.
Материалы прессформы
Можно иметь лучший в мире дизайн. Но если использовать для его изготовления неподходящую сталь, форма выйдет из строя. Выбор материала — это не второстепенный вопрос. Это важнейшее условие. Он определяет твердость формы, ее износостойкость, устойчивость к коррозии, термостойкость и ударопрочность. Неправильный выбор — и ничего не получится.
Материалы для полостей и стержней
Здесь пластик соприкасается со сталью. Поэтому выбор зависит от вашей задачи.
Для стандартных деталей и небольших объемов производства используются предварительно закаленные стали для пластиковых форм. Например, P20 или 718. Они хорошо полируются, износостойки и имеют приемлемую стоимость. Это ваш основной материал для работы.
Но для крупносерийного производства? Или для прозрачных деталей? Или для чего-либо, требующего глянцевой, зеркальной поверхности? Тогда вам понадобятся стали зеркального класса, такие как S136 или NAK80. Это совсем другое. Их можно отполировать до зеркального блеска. Они устойчивы к коррозии. Они выдерживают миллионы циклов износа. Вы платите больше, но получаете и производительность.
Вот важное предупреждение. Некоторые виды пластика коррозионно-активны. ПВХ и ПОМ — яркие тому примеры. Они выделяют химические вещества, которые разрушают обычную инструментальную сталь. Для таких материалов необходимо использовать коррозионностойкую нержавеющую сталь для изготовления полости. В противном случае поверхность пресс-формы заржавеет, покроется ямками и разрушится. Детали будут выглядеть ужасно, а пресс-форма быстро выйдет из строя.
Основание пресс-формы и конструктивные элементы
Форма формируется в полости пресс-формы. Основание пресс-формы удерживает её. Это вся несущая конструкция. Обычно её изготавливают из качественной углеродистой конструкционной стали, например, стали марки 45#. Основание должно обладать высокой прочностью и жесткостью. Оно должно выдерживать огромные усилия смыкания пресс-формы без изгиба или деформации. Если основание деформируется, теряется усилие смыкания и появляются облой.
Затем идут движущиеся части. Выталкивающие штифты, выталкивающие втулки, направляющие штифты, направляющие втулки. Для них требуются специальные стали. Они должны быть чрезвычайно твердыми и износостойкими. Они скользят взад и вперед миллионы раз. Их размерная стабильность имеет решающее значение. Дешевые, низкокачественные штифты и втулки быстро изнашиваются. Они деформируются или заедают. Тогда возникают проблемы с выталкивателями или смещением направляющих. Это останавливает производство. Поэтому здесь необходимо покупать качественные компоненты. Это не обсуждается.
Термическая обработка и Обработка поверхности
Здесь необработанная сталь превращается в настоящий инструмент. Термическая обработка и обработка поверхности — это не просто дополнительные этапы. Именно они придают пресс-форме прочность и надежность.
В первую очередь, подумайте о термообработке. Речь идёт о закалке, отпуске, цементации и азотировании. Эти процессы напрямую определяют две вещи: конечную твёрдость стали и внутреннее напряжение внутри неё. Если рецептура будет неправильной, последствия будут ужасными. Форма не будет достаточно твёрдой. Она быстро износится. Хуже того, внутренние напряжения могут привести к деформации или растрескиванию формы во время механической обработки или под производственным давлением. Треснувшая форма — это неработающая форма.
Теперь рассмотрим обработку поверхности. Речь идет о том, что происходит на самом внешнем слое полости. Полировка, хромирование, азотирование и титанирование. Каждая из этих процедур выполняет свою функцию. Они улучшают качество отделки полости, повышают износостойкость и предотвращают коррозию.
Но здесь важна точность. Если полировка выполнена некачественно, поверхность детали получается шероховатой. Эта шероховатость также затрудняет извлечение детали. Она застревает. Если выбрать неправильную обработку поверхности для пластика — например, пропустить защиту от коррозии для ПВХ — это значительно ускорит износ пресс-формы. Полость разрушается. Поэтому необходимо подбирать обработку в соответствии с материалом и областью применения. Никаких компромиссов.
Точность обработки и производства
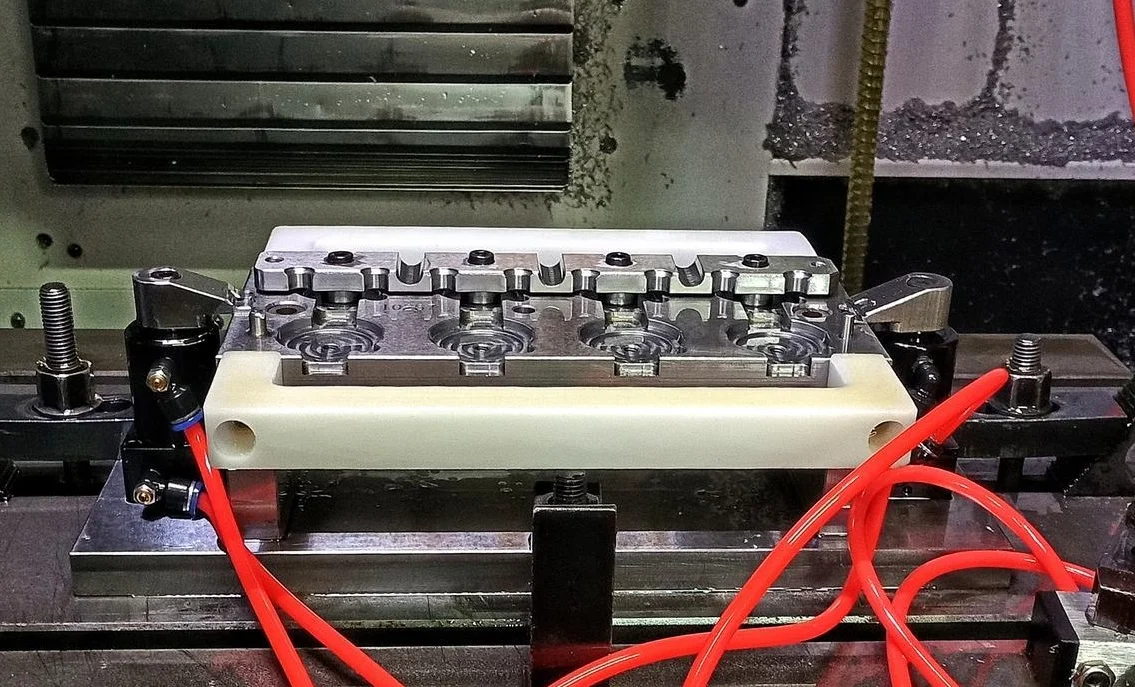
Можно иметь идеальный дизайн. Можно выбрать лучшую сталь. Но если обработка будет выполнена плохо, форма окажется непригодной. И точка. Точность обработки — это то, где теория встречается с реальным металлом. Три фактора определяют конечный результат: оборудование, технологический план и человек, управляющий станком.
Точность обрабатывающего оборудования
Вырезание стержневой полости осуществляется на специальных станках. Это могут быть фрезерные станки с ЧПУ, обрабатывающие центры, электроэрозионные станки (ЭЭО), проволочные электроэрозионные станки, шлифовальные станки. Каждый станок имеет свои пределы точности и стабильности. Если в работе станка есть какие-либо отклонения — изношенные шариковые винты, ослабленные направляющие, биение шпинделя — эта ошибка напрямую отражается на компоненте пресс-формы. Исправить это позже будет невозможно. Точность станка — это ваша точность.
Рациональность процесса обработки
Последовательность имеет значение. Очень большое значение. Нельзя просто резать и надеяться на лучшее. Правильный порядок такой: черновая обработка, затем термообработка, затем чистовая обработка, затем шлифовка, затем полировка. Если пропускать этапы или выполнять их в неправильном порядке, это создаст внутренние напряжения в инструментальной стали. Эти напряжения не остаются незамеченными. Они вызывают деформацию формы во время производства, а иногда даже во время окончательной обработки.
Вот конкретные ловушки. Электроэрозионная обработка (ЭЭО) использует искры для эрозии полости. Если параметры неправильные, вы получите шероховатую, ямчатую поверхность. Проволочная ЭЭО оставляет отчетливую отделку. Если она слишком грубая, стенка полости будет выглядеть ужасно. А что насчет полировки? Если вы не будете делать это тщательно и систематически, вы никогда не добьетесь зеркальной поверхности. Хуже того, вы можете фактически испортить точность размеров, чрезмерно полируя в одном месте. Поэтому каждый этап должен контролироваться.
Контроль размерных и геометрических допусков
Вот в чем суть. Каждый компонент пресс-формы имеет допуск на размеры. Его необходимо соблюдать. Но помимо этого, существуют геометрические допуски: параллельность двух поверхностей, перпендикулярность штифта к грани, соосность отверстия и вала. Если какой-либо из этих параметров выйдет за пределы допустимых значений, произойдут неприятности. Детали будут получаться неправильного качества. Пресс-форма будет изнашиваться неравномерно и быстро. В катастрофическом случае пресс-форма просто выйдет из строя. Она заклинит или треснет.
Уровень квалификации операторов
Вот неприятная правда. Машины сами по себе не работают. Обработка пресс-форм — это гибридное ремесло. Оно требует высокоточного оборудования, управляемого квалифицированным человеком. Технический опыт оператора, его внимание к деталям, чувство ответственности — это не просто навыки, а переменные, влияющие на производительность. У вас может быть лучший в мире пятиосевой фрезерный станок. Но если оператор будет небрежен или неопытен, он сломает инструмент, неправильно установит смещение заготовки или пропустит критически важный замер. Никакое оборудование и никакой процесс не могут полностью компенсировать недостаток навыков оператора или простой бдительности. Человек за пультом управления — это последний звено в цепи.
сборка и отладка
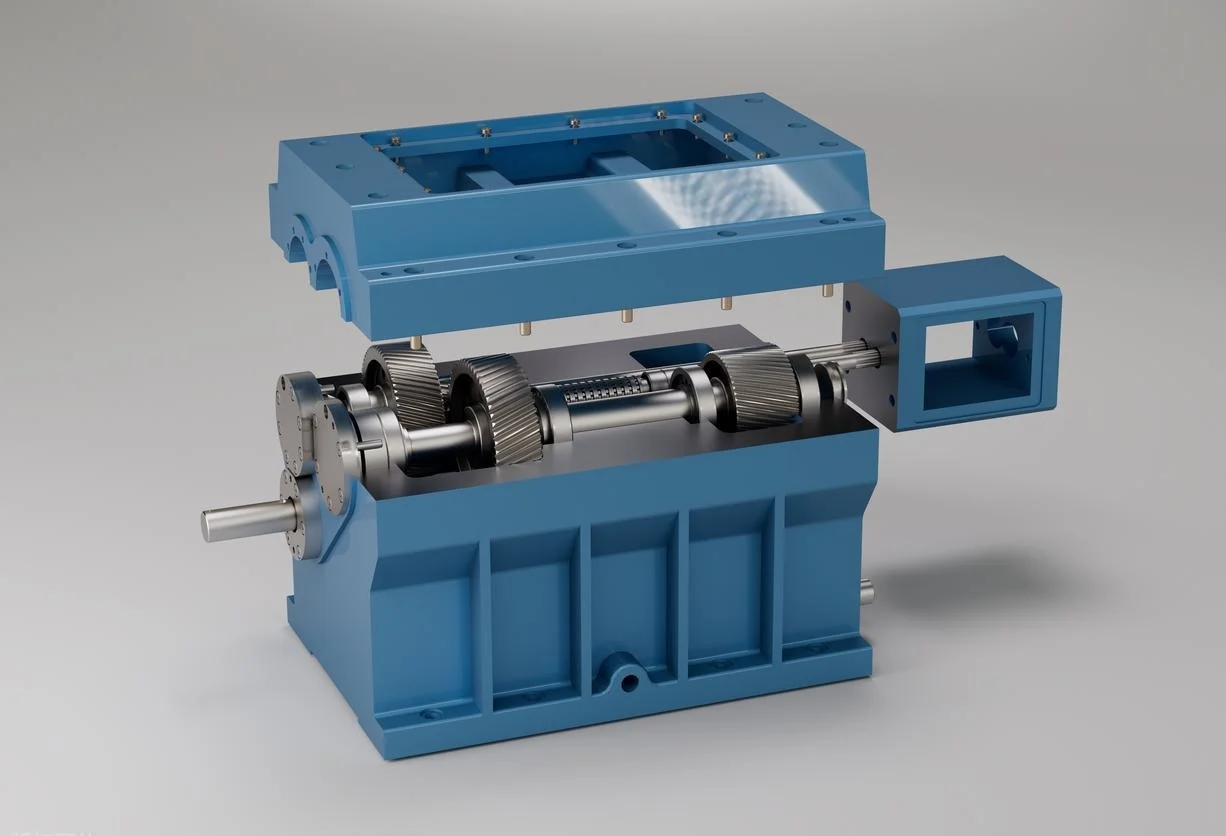
Все компоненты идеально обработаны. Теперь нужно их собрать. Сборка — это процесс, в ходе которого отдельные детали образуют работающую систему. Затем проводится отладка — пробное литье — чтобы доказать, что получаются качественные детали.
Точность сборки
Это не небрежная работа. Зазоры между деталями имеют значение. Слишком туго затянутый штифт заедает. Слишком свободно – и он шатается. Также необходимо следить за параллельностью и перпендикулярностью всей конструкции: основания пресс-формы, полости и сердечника, направляющих штифтов и втулок, выталкивающей пластины и запорных устройств литниковых каналов. Все должно быть выровнено.
Если допустить хоть какое-то отклонение от нормы, последствия будут незамедлительными. Детали будут выходить с облоем или недоливом. Работа пресс-формы станет нестабильной — она будет заедать или прилипать. Износ резко ускорится в первые тысячу циклов. Но если все сделать правильно, все будет работать плавно. Пресс-форма будет закрываться с четким, точным щелчком каждый раз.
Пробное формование и отладка параметров
Вот тут-то теория и вступает в игру. Вы собираете форму, устанавливаете её и проводите испытание. Цель — систематическая корректировка. Вы не гадаете. Вы меняете одну переменную за раз.
Ключевые параметры — давление впрыска, скорость впрыска, температура пресс-формы, давление выдержки и время охлаждения. Вы наблюдаете за пробными образцами. Вы измеряете их. Вы ищете конкретные дефекты. Неполный впрыск указывает на то, что полость не заполняется должным образом. Деформация говорит о неравномерном охлаждении или неправильной упаковке. Усадочные раковины указывают на недостаточное давление выдержки. Облой означает, что зажим слабый или пресс-форма не полностью установлена.
В ходе этого процесса вы проводите тонкую настройку. Успешная отладка выполняет две важные задачи. Во-первых, она подтверждает правильность конструкции пресс-формы и сборочных работ. Во-вторых, она устанавливает документированный, надежный процесс для полномасштабного производства. Вы фиксируете эти параметры. Это ваш рецепт.
Техническое обслуживание и эксплуатация
Можно создать идеальную пресс-форму. Правильно спроектировать, выбрать лучшую сталь, обработать до десятых долей миллиметра. Но затем вы передаете ее в производство. И именно здесь пресс-формы обречены на гибель, если не проявлять осторожность. То, как вы используете, обслуживаете и управляете пресс-формой на протяжении всего ее срока службы, определяет ее реальный срок службы. Это не второстепенный вопрос. Это критически важно.
Регулярное техническое обслуживание
Вот что нужно делать ежедневно. Необходимо регулярно чистить полость, вентиляционные каналы и систему воздуховодов. Накопляются остатки пластика. Остатки газа образуют пленку. Застаиваются обломки. Все это нужно удалить.
Смазка — это обязательное условие. Направляющие компоненты — направляющие штифты, втулки, ползуны — нуждаются в масле. Механизмы выталкивания нуждаются в консистентной смазке. Без неё возникает сухое трение. Сухое трение приводит к преждевременному износу. Износ приводит к разболтанности деталей, а затем и к выходу пресс-формы из строя.
Длительные простои — это ловушка. Если форма стоит неделями или месяцами, необходимо принять меры по предотвращению коррозии. Это означает нанесение антикоррозийных средств на все стальные поверхности. Герметизация полости. Защита от влаги в воздухе. Если этого не сделать, высококачественная форма заржавеет и покроется коррозией, просто просто стоя на полке. Коррозии всё равно, сколько вы заплатили за инструмент.
Надлежащие методы эксплуатации
Операторы могут быстро вывести пресс-форму из строя. Вот как. Несоответствие параметров впрыска. Чрезмерное давление зажима раздавит вентиляционные отверстия или деформирует основание пресс-формы. Слишком высокая скорость выталкивания ударяет по деталям и ломает маленькие выталкивающие штифты. Загрязненное сырье — измельченное с мелкими частицами или металлическими осколками — действует как наждачная бумага внутри полости.
Правило простое. Настройки станка должны соответствовать проектным характеристикам пресс-формы. Принудительная работа пресс-формы за пределами заданного диапазона является злоупотреблением. Это значительно ускоряет износ и приводит к необратимым повреждениям.
Своевременный ремонт
Незначительные повреждения случаются. Легкие царапины на поверхности полости. Небольшие вмятины от упавшей детали. Локальный износ запорного клапана. Их нужно устранять немедленно. Полировка удаляет царапину. Точечная сварка заполняет вмятину, после чего поверхность обрабатывается заново.
Опасность заключается в задержке. Если игнорировать небольшой дефект, он будет развиваться. Царапина превратится в выбоину. Вмятина — в трещину. Локальный износ распространится. То, что казалось простым ремонтом за тридцать минут, превратится в полную замену полости. Это необратимое повреждение. Это мертвая форма. Поэтому своевременное вмешательство — ключ к успеху. Исправить сейчас или купить новую форму позже. Выбор за вами.
Заключение
Итак, вам нужна хорошая форма. Долговечная. Это достигается благодаря множеству взаимосвязанных этапов. Не одному. Не двум. Всех. Проектирование. Выбор материала. Механическая обработка. Сборка. Техническое обслуживание. Каждое звено в этой цепи должно выдерживать нагрузку.
Вот горькая правда. Одно слабое звено ломает всё. Идеальная конструкция, построенная из некачественной стали, терпит крах. Идеально обработанная, но плохо изготовленная полость выходит из строя. Идеально отлитая без обслуживания пресс-форма терпит крах. Цепь крепка настолько, насколько крепко её самое слабое место.
Итак, урок прост. Нужно обращать внимание на каждый этап. От первого эскиза на экране до последней детали, извлеченной во вторник днем. Именно так достигается высокое качество. Именно так создается долговечная форма.
Выбирайте NOBLE, чтобы получить лучшее. Производство литьевых форм
Мы — завод по прецизионной обработке на станках с ЧПУ . Изготовление пресс-форм и прецизионных компонентов — наша основная деятельность. Годы работы в цехе научили нас одному: качество пресс-форм — это не удача. Это результат тщательной работы на каждом этапе, который мы только что прошли. Проектирование. Выбор материалов. Точность обработки. Сборка. Техническое обслуживание. Никаких компромиссов.
Вот что мы делаем: фрезерование на станках с ЧПУ , электроэрозионная обработка, проволочная резка , шлифовка поверхностей и прецизионная полировка. Мы работаем со всем спектром инструментальных сталей. P20 и 718 для стандартных работ. S136 и NAK80 для высокоглянцевой обработки и больших объемов. Коррозионностойкая нержавеющая сталь для работы с такими сложными пластмассами, как ПВХ. Термообработка и финишная обработка поверхности выполняются на нашем предприятии. Мы контролируем весь процесс.
Для нас важны две сертификации. ISO 9001:2015 — для общего управления качеством, и ISO 13485:2016 — для медицинских изделий. Это не просто украшения на стене. Это означает стабильное качество, полную прослеживаемость материалов и процессов, активное управление рисками и систему, которая постоянно совершенствуется. Это относится как к изготовлению пресс-формы для автомобильного зажима, так и к критически важному компоненту медицинского устройства.
Нужна прототипная пресс-форма для тестирования конструкции? Мы это делаем. Нужна оснастка для крупносерийного производства, рассчитанная на миллионы циклов? Мы это изготавливаем. Нужна сложная многогнездная пресс-форма с направляющими и подъемниками? Это наша повседневная работа. У нас есть оборудование, сертифицированные процессы и опыт. Вы получаете надежную, высокопроизводительную оснастку.
FAQ
Каков типичный срок изготовления пресс-формы для литья под давлением?
Зависит от ситуации. Простая прототипная пресс-форма с одной полостью? На это может уйти от одной до двух недель. Высокоточная серийная пресс-форма с несколькими полостями, направляющими и жесткими допусками? На это потребуется от четырех до пяти недель и более. Мы изучаем конструкцию вашей детали и ваши потребности в объеме производства. Затем мы предоставляем вам реальный график работ.
Как долго прослужит пресс-форма для литья под давлением?
Срок службы пресс-формы — это не просто число. Он зависит от стали, пластика, условий цикла и качества обслуживания инструмента. Для стандартной производственной пресс-формы из стали P20 или 718 рассчитано от 500 000 до 1 000 000 циклов. Если вы работаете с большими объемами или абразивными материалами, такими как нейлон, армированный стекловолокном, используйте высококачественные стали, например, S136 или NAK80. При надлежащем обслуживании срок службы таких сталей может превышать 1 000 000 циклов.
Можете ли вы помочь улучшить конструкцию моей детали для повышения её литьеспособности?
Безусловно. Мы предлагаем анализ DFM (проектирование для технологичности производства). Наши инженеры изучают вашу деталь и дают конкретные рекомендации. Скорректируйте угол уклона здесь. Выровняйте толщину стенки там. Добавьте радиус на этом остром углу. Измените расположение линии разъема. Эти небольшие изменения уменьшают количество дефектов, сокращают время цикла и продлевают срок службы пресс-формы. Зачастую они позволяют значительно сэкономить средства на протяжении всего проекта.
Какие дефекты могут возникнуть, если пресс-форма спроектирована или обслуживается неправильно?
Вы увидите их на своей детали. Неполные сварные швы, где полость не заполняется. Усадочные раковины на толстых участках. Деформация, которая искажает форму детали. Заусенцы вдоль линии разъема. Следы от пригорания воздуха. Слабые сварные швы в местах плохого соединения двух фронтов потока. Дефекты поверхности, портящие внешний вид. Как мы уже говорили, это происходит из-за неудачной конструкции, плохого охлаждения, плохой вентиляции или неправильного технического обслуживания.
Какие типы Какие пресс-формы вы производите??
Мы предлагаем полный спектр услуг. Двухплитные пресс-формы для простых деталей. Трехплитные пресс-формы для точного литникового канала. Пресс-формы с горячим каналом для уменьшения отходов и ускорения циклов. Пресс-формы с отвинчивающимся механизмом для резьбовых деталей. Семейные пресс-формы, позволяющие изготавливать детали различной геометрии за один цикл. Мы также изготавливаем прототипные пресс-формы для опытно-конструкторских работ и мелкосерийных пробных запусков.
Вы экспортируете пресс-формы на международный рынок?
Да. Мы отправляем пресс-формы клиентам по всему миру. Мы обеспечиваем надлежащую упаковку для предотвращения ржавления во время транспортировки. Защита от коррозии, герметичные ящики и полная организация доставки. Ваша пресс-форма прибудет готовой к установке и использованию.
Как получить цитату?
Пришлите нам чертеж вашей детали. Лучше всего подойдут как 2D, так и 3D CAD-файлы. Укажите предполагаемый годовой объем производства и предпочтительный материал. Наша команда рассмотрит ваши требования. Мы вышлем вам конкурентное предложение и рекомендуемый подход к проектированию пресс-формы. Все просто.







