

Для изготовления корпуса вашего робота с искусственным интеллектом необходимо выбрать подходящий технологический процесс. Системы робототехники используют литье под давлением, обработку на станках с ЧПУ, 3D-печать или изготовление из листового металла. Эти системы работают с такими материалами, как алюминий, ABS-пластик, поликарбонат, углеродное волокно и нержавеющая сталь. Материалы, используемые при производстве, влияют на системы искусственного интеллекта и интеграцию датчиков в робототехнические системы. Для этих робототехнических систем с искусственным интеллектом необходимы системы терморегулирования и экранирования от электромагнитных помех для датчиков робота. Технологический процесс влияет на вес робота и жесткость конструкции робототехнических и автоматизированных систем. Итак, какой процесс проектирования робота обеспечит наилучшую конструкцию для вашей робототехнической системы в рамках автоматизации производства? Стоимость производства, объем и долговечность робота определяют выбор для производственных систем с роботами с искусственным интеллектом. Искусственный интеллект помогает улучшить системы автоматизации производства в робототехнике и в проектировании.
Материалы для корпусов роботов с искусственным интеллектом: металлы и сплавы.
Металлы обеспечивают корпусам роботов с искусственным интеллектом то, чего часто не могут обеспечить пластмассы. Они отводят тепло от переполненной электроники. Они предотвращают электромагнитные помехи. Они обеспечивают жесткие допуски для прецизионных деталей. Именно поэтому многие роботизированные платформы используют алюминий, нержавеющую сталь, титан и магний.
Алюминиевые сплавы
Свойства и преимущества
Алюминий — основной металл для каркасов и корпусов роботов. Он лёгкий, его плотность составляет 2.7 г/см³. Он хорошо отводит тепло, его теплопроводность колеблется от 120 до 180 Вт/м·К. Корпус из обработанного алюминия также обеспечивает сильную защиту от электромагнитных помех, примерно от 80 до 100 дБ в диапазоне от 10 кГц до 40 ГГц. Эти показатели важны для систем искусственного интеллекта, в которых датчики, платы и двигатели размещаются в одном ограниченном пространстве.
Выбор марки сплава меняет всё. В таблице ниже показано сравнение двух распространённых сплавов.
| Свойства | 7075-T6 | 6061-T6 |
| Предел прочности на растяжение | ~ 570 МПа | ~ 310 МПа |
| предел текучести | ~ 500 МПа | ~ 275 МПа |
Оба сплава имеют схожий модуль упругости 69–72 ГПа. Разница не в жесткости, а в прочности. Сплав марки 7075 позволяет использовать более тонкие стенки, сохраняя при этом запас прочности, что способствует достижению целей облегчения конструкции. Сплав марки 6061 выигрывает, когда важнее качество сварки и экономия веса.
Ограничения и стоимость
Алюминий стоит дороже, чем пластик. Пруток обходится примерно в 6.6–11 долларов за килограмм. Кроме того, его необходимо обрабатывать на станках или отливать, поэтому затраты на оснастку и рабочую силу увеличиваются. С другой стороны, алюминий очень хорошо поддается механической обработке. Он режется в 2–4 раза быстрее, чем нержавеющая сталь, меньше изнашивает инструменты и требует меньше жесткой оснастки. Для многих деталей роботов эта скорость компенсирует стоимость материала.
Типичные применения
Алюминий используется в несущих конструкциях, теплоотводящих панелях и корпусах наружных роботов. Исследование гибридных композитов Al6061, армированных SiC, Al2O3 и золой, показало, что смесь с 5% каждой добавки демонстрирует хорошие механические свойства и хорошее экранирование от электромагнитных помех в X-диапазоне. Стандартный алюминий 6061 не имеет встроенного экранирования, но композитная версия может его получить.
Нержавеющая сталь
17-4 PH и другие оценки
Нержавеющая сталь обеспечивает исключительную прочность. Марка 17-4 PH достигает предела прочности на растяжение примерно в 190–200 ksi, что значительно выше, чем у стали 304 или 316 (75–90 ksi). Она хорошо поддается механической обработке в состоянии А, после отжига, и может быть подвергнута последующей термообработке. Она также совместима с обработкой на станках с ЧПУ и DMLS-печатью, что позволяет изготавливать сложные корпуса.
Прочность и коррозионная стойкость
Различия в коррозионном поведении определяют класс продукции. В таблице ниже приведена сводная информация.
| Класс | Приблизительная прочность на растяжение (ksi) | Коррозионная стойкость |
| 17-4 PH | 190-200 | Хорошо |
| 316 СС | 75-90 | Прекрасно |
| 304 СС | 75-90 | Хорошо |
| 416 СС | 75-95 | Хорошая |
| Титан (класс 5) | 130-150 | Прекрасно |
Сталь 17-4 PH во многих отношениях соответствует стали 304 и значительно превосходит сталь 416. Она хорошо выдерживает воздействие атмосферы, пресной воды и слабых химических веществ. Однако застоявшаяся морская вода является её слабым местом. В условиях высокого содержания хлоридов может возникнуть щелевая коррозия, и в таких случаях сталь 316 или титан будут более эффективны.
Случаи промышленного использования
Заводские роботы часто находятся в помещениях, поэтому сталь 17-4 PH подходит. Она обеспечивает высокую прочность и достаточную защиту от коррозии. Для моечных станций и химических заводов предпочтительнее использовать сталь 316. Нержавеющая сталь имеет большой вес — 7.8 г/см³, поэтому в робототехнике, чувствительной к весу, её можно обойти стороной. Её теплопроводность (15–25 Вт/м·К) также низка, что ограничивает распространение тепла.
Титан и магний
Свойства Ti-6Al-4V
Сплав Ti-6Al-4V, или титан марки 5, сочетает в себе высокую прочность и превосходную коррозионную стойкость. Его предел прочности на растяжение составляет 130–150 ksi. Плотность — 4.5 г/см³, что легче стали, но тяжелее алюминия. Теплопроводность низкая — 7–22 Вт/м·К. Обработка на станке затруднительна, и в наших источниках отсутствуют данные о стоимости, поэтому рассматривайте его как вариант премиум-класса.
Магний: сверхлегкий вариант
Магний — самый лёгкий конструкционный металл. Он защищает от электромагнитных помех и значительно снижает вес. Однако загвоздка в его воспламеняемости. Мелкая стружка и пыль могут воспламениться, поэтому в цехах требуется особая обработка. Этот риск исключает магний из некоторых программ по созданию корпусов для роботов с искусственным интеллектом.
Аэрокосмическая отрасль и робототехника премиум-класса
Титан используется в аэрокосмической отрасли и высокопроизводительных роботах, где важен каждый грамм. Магний также применяется в некоторых легких конструкциях. Оба материала увеличивают стоимость и сложность обработки. Для большинства робототехнических решений с искусственным интеллектом наиболее практичным выбором остается алюминий или нержавеющая сталь.
Материалы для корпусов роботов с искусственным интеллектом: полимеры и пластмассы.
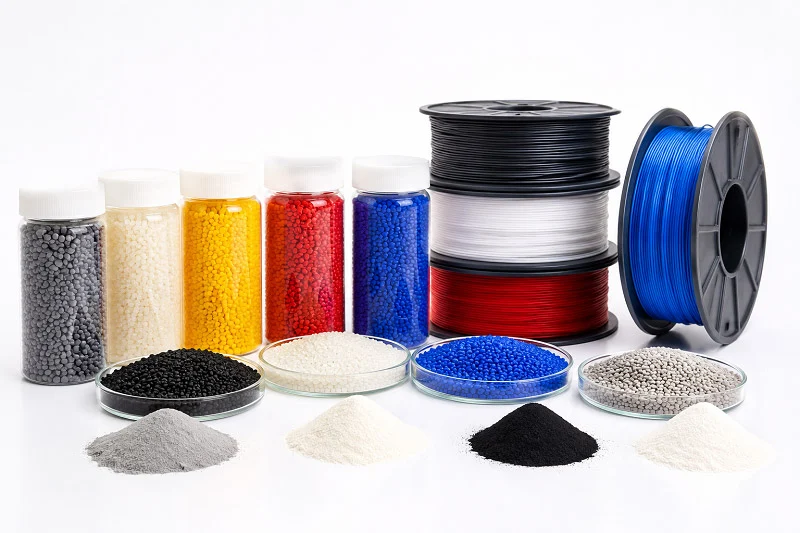
Полимеры в робототехнических системах работают иначе, чем металлы. Они снижают вес и стоимость. Они также устойчивы к коррозии. Но при этом они меньше нагреваются и меньше блокируют электромагнитные помехи. Правильные материалы для корпуса робота с искусственным интеллектом должны соответствовать поставленной задаче.
ABS
Стоимость и формуемость
ABS стоит дешевле большинства материалов для корпусов роботов. Он хорошо течет в пресс-формах. Затраты на оснастку остаются низкими. Короткие циклы производства способствуют крупномасштабному выпуску продукции. Это делает ABS разумным выбором для деталей домашних роботов. Многие легкие детали роботов изготавливаются из ABS. Он практически не увеличивает вес всей конструкции. Производители могут легко наносить краску или текстуру на готовые поверхности.
ABS-пластик хорошо подходит для использования в помещениях с робототехническими системами. Температура в помещении остается стабильной. Материал подходит для легких конструкций и деталей роботов. Специальная сушка перед обработкой не требуется. Это экономит время производства.
Температурные и УФ-пределы
ABS имеет четкие ограничения. Он размягчается при температуре около 100°C. Ультрафиолетовое излучение повреждает его поверхность на открытом воздухе. Трещины появляются после нескольких недель пребывания на солнце. Корпуса роботов для наружного применения не могут быть изготовлены только из ABS. Нагревающиеся детали внутри робота также создают проблемы. Для любой конструкции на основе ABS необходим контроль температуры.
Проблема воздействия ультрафиолета проявляется быстро. Поверхность желтеет, а затем становится хрупкой. Покрытия помогают, но увеличивают стоимость. Для корпусов домашних роботов, используемых внутри помещений, это не имеет значения. Но для наружных роботизированных систем требуются другие материалы для корпусов.
Применение потребительских роботов
В роботах-помощниках для дома часто используется ABS-пластик. Корпуса роботов-уборщиков также изготавливаются из ABS-пластика. Этот материал позволяет снизить вес и стоимость. Возможность формовки позволяет дизайнерам добавлять изгибы и защелкивать детали. Сборка ускоряется. Эти легкие корпуса роботов хорошо отвечают потребностям потребителей. Прочности достаточно для использования в помещении.
поликарбонат,
Сила воздействия и четкость
Поликарбонат придает прочность роботизированным системам. Обратите внимание на огнестойкость по стандарту UL 94 V-0. Ударопрочность по Изоду превышает 600 Дж/м. Эти показатели важны для проектирования роботов. Ударопрочность составляет от 600 до 850 Дж/м. Оптическая прозрачность остается превосходной в видимом диапазоне света. Это делает его лучшей прозрачной термопластичной пленкой для деталей роботов.
Ударопрочность поликарбонатных панелей: обращайте внимание на огнестойкость по стандарту UL 94 V-0 и ударную вязкость по Изоду >600 Дж/м, а не просто на указание «использован поликарбонат».
Для защитных кожухов систем машинного зрения необходим этот материал. Он также необходим для защитных кожухов датчиков роботов. Он лучше выдерживает удары, чем акрил. Кроме того, он соответствует требованиям огнестойкости для электронных компонентов внутри корпуса.
Риски растрескивания под воздействием напряжения
У поликарбоната есть одно слабое место — растрескивание под напряжением. Растворители воздействуют на напряженные участки корпусов роботов. Трещины образуются вокруг отверстий для винтов. Конструкторам необходимо снять напряжение в этих точках. Отжиг тоже помогает. Покрытия предотвращают химическое воздействие на легкие детали.
Этот материал царапается легче, чем стекло. Твердые покрытия решают эту проблему. Для защитных кожухов датчиков роботов хорошо подходит листовой материал с покрытием. Он остается прозрачным и устойчив к повреждениям.
Защитные кожухи и панели для датчиков
Для защиты датчиков в робототехнических системах необходимы прозрачные материалы. Поликарбонат идеально подходит. Он используется в корпусах LIDAR и окнах камер. Ударопрочность защищает дорогостоящие датчики. Легкие детали практически не создают дополнительной нагрузки на робототехнические системы.
Для беспилотных систем искусственного интеллекта эти защитные покрытия имеют большое значение. Робот видит сквозь них. Любая царапина ухудшает производительность. Поликарбонат с твердым покрытием решает эту проблему. Он сочетает в себе ударопрочность и износостойкость поверхности.
Нейлон и полимеры, армированные стекловолокном
Прочность и износостойкость
Нейлон обеспечивает высокую прочность и износостойкость деталей роботов. Версии, армированные стекловолокном, значительно повышают жесткость. Волокна несут нагрузку, а нейлоновая матрица удерживает их. Вместе они создают прочные детали роботов. В шестернях и подшипниках для легких деталей используется нейлон, армированный стекловолокном.
Соотношение прочности к весу превосходит многие металлы. Деталь из нейлона, армированного стекловолокном, может весить значительно меньше, чем деталь из алюминия, при этом обеспечивая аналогичную жесткость. Это способствует достижению целей облегчения конструкции робототехнических систем. Материал также гасит вибрации. Робототехнические системы работают плавнее с такими деталями.
Проблемы с влагопоглощением
Нейлон впитывает воду. Свойства конструкционных деталей изменяются. Прочность падает. Размеры смещаются. Сухая деталь плотно прилегает. Влажная деталь разбухает. Это создает проблемы для прецизионных деталей роботов в системах искусственного интеллекта.
Конструкторы должны это учитывать. Сушка перед формовкой помогает. Герметизация готовой детали также полезна. Роботизированные системы для помещений меньше подвержены воздействию влаги. Роботизированные системы для улицы требуют герметизации или использования других материалов для своих деталей.
Структурные компоненты
В конструкции робототехнических деталей часто используется нейлон, армированный стекловолокном. Этот материал жесткий и прочный, устойчив к износу от движущихся частей и стоит дешевле металла. Для среднесерийного производства эти легкие детали отлично подходят.
Этот материал используется в манипуляторах и рамах роботов. Он снижает вес без потери прочности. Робот становится более эффективным. Двигатели потребляют меньше энергии. В целом, повышается производительность системы при использовании в робототехнике.
Материалы для корпусов роботов с искусственным интеллектом: композитные материалы и новые варианты.
Композиты из углеродного волокна
Отношение прочности к весу
Углеродное волокно позволяет создавать корпуса роботов очень легкими и одновременно прочными. Оно обладает лучшим соотношением жесткости к весу среди всех материалов. Высокомодульное углеродное волокно предотвращает изгиб деталей под нагрузкой. Оно останавливает движение в критически важных областях, таких как роботизированные манипуляторы. Роботу, который быстро движется и нуждается в точности, необходима именно такая жесткость. Углеродное волокно намного легче металлов. Деталь из углеродного волокна может быть такой же жесткой, как сталь, но весить гораздо меньше. Это помогает инженерам достигать целей по снижению веса конструкции любого робота. Эти легкие детали позволяют роботам двигаться быстрее и потреблять меньше энергии.
Проблемы, связанные со стоимостью и изготовлением.
Главная проблема углеродного волокна — его высокая стоимость. Это самый дорогой материал. Сложные этапы производства повышают цену и приводят к уменьшению количества качественных деталей. Формы специальные и дорогие. Процессы укладки и отверждения занимают много времени. Для мелкосерийного производства высокопроизводительных роботов стоимость приемлема. Для крупносерийного производства — обычно нет. В таблице ниже показано сравнение углеродного волокна со стеклонаполненными композитами.
| Атрибут | Carbon Fiber | Композиты, армированные стекловолокном |
| Жесткость | Максимально высокий модуль упругости обеспечивает стабильность компонентов. | Умеренный. Большая гибкость под нагрузкой. |
| Уменьшение веса | Наилучшее соотношение жесткости и веса. Позволяет создавать легкие конструкции. | Тяжелее, чем углеродное волокно. |
| Стоимость за кг | Самый дорогой. | Самый экономичный вариант. |
Высокопроизводительные приложения
Углеродное волокно используется в дронах, гоночных роботах и аэрокосмических системах. Любая система, в которой производительность сочетается с экономией веса, использует его. Этот материал также снижает вибрации. Датчики работают лучше, когда конструкция не трясется. Для легкой роботизированной руки или летающей платформы углеродное волокно — лучший выбор. Эти высокоэффективные материалы работают там, где другие не справляются. Прочные и легкие детали делают такие применения возможными. Преимущество в соотношении прочности и веса — вот причина.
Композиты, армированные стекловолокном
Жесткость и термическая стабильность
Композиты, армированные стекловолокном, — более дешевый вариант. Они не такие жесткие, как углеродное волокно. Их жесткость средняя. Они сильнее изгибаются под той же нагрузкой. Но они хорошо переносят высокие температуры. Стекловолокно сохраняет свою форму при повышении температуры. Это важно для деталей роботов, расположенных рядом с двигателями или электроникой. Этот материал также стоит намного дешевле, чем углеродное волокно. Он достаточно прочен для многих промышленных применений. Он обеспечивает хорошее сочетание производительности и стоимости для роботов.
Пределы износа и ударной нагрузки инструмента
Стандартное содержание стекловолокна составляет от 30% до 50% от веса. Эти волокна царапают формы. Они изнашивают формы быстрее, чем неармированные пластики. Для изготовления форм требуется более твердая сталь. Это увеличивает стоимость оснастки и время обработки. Важны также пределы ударной вязкости. Стекловолокно создает точки напряжения. Детали могут легче трескаться при внезапных нагрузках. Качество поверхности ухудшается с увеличением содержания стекловолокна. При проектировании легкой конструкции, которая должна выдерживать падения, необходимо тщательно продумать компромиссы.
Промышленные корпуса
В промышленных корпусах часто используется нейлон, армированный стекловолокном. Он используется в манипуляторах, основаниях и других конструктивных элементах роботов. Экономия веса реальна, хотя и меньше, чем у углеродного волокна. Когда бюджет не позволяет использовать углеродное волокно, композиты, армированные стекловолокном, обеспечивают хорошие характеристики для роботов. Многие заводские роботы с искусственным интеллектом используют эти прочные материалы.
Новые материалы
Проводящие пластмассы для экранирования от электромагнитных помех
Новые проводящие пластмассы позволяют системам искусственного интеллекта проектировать корпуса по-новому. Эти материалы представляют собой смесь стандартных термопластов с проводящими наполнителями. Они блокируют электромагнитные помехи без отдельного металлического слоя. Это позволяет размещать экранирующие элементы непосредственно в конструкции. В результате получается более простой и легкий корпус робота. Для систем искусственного интеллекта, оснащенных множеством датчиков, это очень важно. Эти материалы заменяют тяжелые металлические экраны легкими деталями.
Мягкие материалы для взаимодействия человека
В настоящее время во многих конструкциях роботов используются мягкие материалы. Силиконы и термопластичные эластомеры покрывают поверхности роботов в тех местах, к которым прикасаются люди. Эти материалы делают роботов более безопасными и удобными. Роботу, работающему с людьми, необходимы мягкие, гибкие участки. Задача проектирования состоит в том, чтобы прикрепить эти мягкие материалы к твердым конструкциям под ними. Хорошая конструкция делает взаимодействие человека и робота более безопасным и естественным.
Будущие тенденции материалов
В этой области материаловедение стремительно меняется. Ожидайте появления большего количества гибридных материалов. Проводящие пластмассы для защиты от электромагнитных помех. Мягкие оболочки для безопасного прикосновения. Легкие конструкции, сочетающие углеродное волокно с печатной электроникой. Цель — создание корпуса для робота, который будет не просто защищать детали, а станет неотъемлемой частью самого робота. Эти легкие детали помогут роботам выполнять больше работы с меньшими затратами энергии. Будущее робототехники зависит от этих интеллектуальных материалов и продуманных конструкций.
Аддитивное производство для корпусов роботов с искусственным интеллектом
Аддитивное производство позволяет создавать детали слой за слоем. Оно обходится без пресс-форм и режущих инструментов. Эта свобода помогает программам по созданию корпусов для роботов с искусственным интеллектом быстро продвигаться вперед. Инженеры могут тестировать новые формы без больших затрат на оснастку. Этот процесс хорошо подходит для прототипирования и мелкосерийного производства.
FDM
Недорогое прототипирование
FDM — самый дешевый метод 3D-печати. Он заключается в проталкивании расплавленного пластика через сопло. К распространенным материалам относятся ABS, PETG и PLA. Эти пластики стоят недорого. Команда может напечатать целый корпус за ночь. Такая скорость помогает на ранних этапах проектирования. Можно подержать деталь, проверить посадку и исправить ошибки, прежде чем тратиться на металл.
Качество обработки поверхности и пределы прочности
Детали, изготовленные методом FDM, имеют видимые линии слоев. Поверхность шероховатая на ощупь. Прочность в направлении оси Z низкая. Слои плохо сцепляются в этом направлении. При испытании на падение деталь часто трескается. Эти ограничения не позволяют использовать FDM для изготовления готовых компонентов роботов. Этот метод подходит для проверки точности подгонки, но не для несущих конструкций.
Внутренние светильники и кронштейны
Внутри робота пространство ограничено. Технология FDM идеально подходит для изготовления внутренних кронштейнов и кабельных направляющих. Эти детали выдерживают небольшие нагрузки. Они удерживают датчики и прокладывают провода. Изготовление крепления на заказ занимает всего несколько часов. Такая гибкость помогает командам автоматизации быстро внедрять изменения. Изменение положения датчика означает необходимость нового кронштейна, а не новой формы.
SLA и DLP
Высокое разрешение и гладкая поверхность
Технологии SLA и DLP используют свет для отверждения смолы. Они позволяют обрабатывать мельчайшие детали. Высота слоев остается очень небольшой. Поверхность получается гладкой. Такая отделка выглядит как формованный пластик. Для визуальных прототипов это очень важно. Гладкая поверхность убеждает заинтересованных лиц в правильности дизайна.
Хрупкость и последствия полимеризации
Детали из смолы хрупкие. Они трескаются при ударе. Последующая полимеризация делает их тверже, но и более хрупкими. Этот этап контролируется ультрафиолетовым излучением и временем. Корпус робота, подверженный ударам, требует более прочных материалов. Технология SLA лучше всего подходит для демонстрационных моделей, а не для эксплуатации в сложных условиях.
Визуальные прототипы и корпуса датчиков
Сложные геометрические формы легко поддаются печати методом SLA. Корпуса датчиков часто имеют изогнутые окна и узкие углубления. SLA-печать позволяет создавать эти формы одним целым куском. Это особенно полезно для крышек камер и креплений LIDAR. Гладкая поверхность также способствует повышению оптической четкости. Для систем искусственного интеллекта, оснащенных множеством датчиков, этот процесс обеспечивает аккуратный внешний вид и точную подгонку.
СЛС и ДМЛС
Прочные функциональные детали
Технология SLS позволяет спекать нейлоновый порошок, получая прочные детали. Не требуются опорные конструкции. Технология DMLS делает то же самое с металлическим порошком. Она работает с нержавеющей сталью 17-4 PH. Из этих металлов изготавливаются корпуса для реальных изделий. Детали выдерживают высокие температуры и нагрузки. Они также хорошо блокируют электромагнитные помехи.
Качество поверхности и стоимость
Детали, изготовленные методом SLS, имеют зернистую поверхность. Детали, изготовленные методом DMLS, также кажутся шероховатыми. Для получения гладкой поверхности в обоих случаях требуется финишная обработка. Металлический порошок стоит дороже, чем пластик. Кроме того, процесс DMLS происходит медленнее. Компромисс очевиден: вы платите больше за прочность и термостойкость.
Комплектующие для конечного использования и небольшие партии
Технология DMLS подходит для мелкосерийного производства металлических корпусов. Рабочая зона достигает 140 мм х 140 мм х 100 мм. Минимальная толщина стенок составляет 1.0 мм для поддерживаемых стенок. Этот размер подходит для многих компонентов роботов. Для мелкосерийного производства робототехники технология DMLS позволяет избежать затрат на оснастку. Она позволяет инженерам печатать металлические корпуса для роботов с искусственным интеллектом, не дожидаясь изготовления пресс-формы.
Технологии обработки материалов и формования для изготовления корпусов для роботов с искусственным интеллектом.
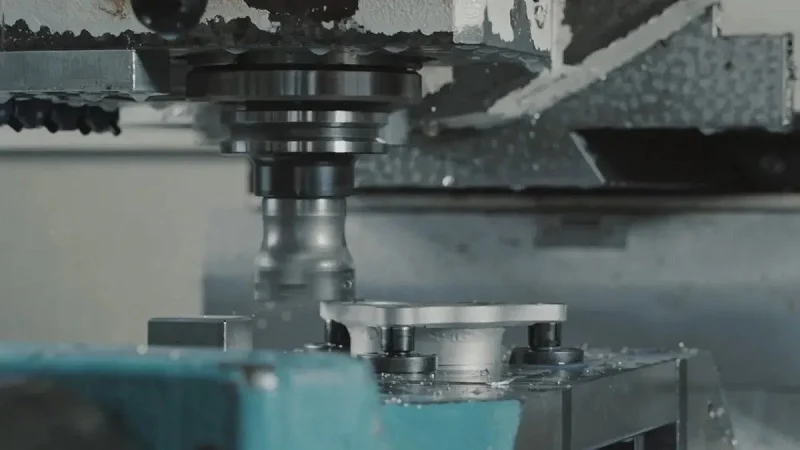
Обработка CNC
Точность и качество поверхности
Обработка на станках с ЧПУ позволяет вырезать из цельного блока деталь окончательной формы. Фреза движется по траектории, заданной компьютером. Это обеспечивает очень высокую точность изготовления корпуса робота. Поверхность после обработки становится гладкой. Размер деталей остается в пределах нескольких микрон. Такая повторяемость является ключевым фактором для прецизионных деталей в любой системе искусственного интеллекта. Этот процесс работает с алюминием, нержавеющей сталью и титаном. Каждый металл обрабатывается немного по-разному, но результат остается точным. Такой цех с ЧПУ, как NOBLE, может обрабатывать сложные формы за одну установку. Это экономит время и обеспечивает точное совмещение поверхностей.
Издержки затрат и материалов
С точки зрения затрат на обработку на станках с ЧПУ все просто. Стоимость оснастки остается низкой. Не требуется дорогостоящая пресс-форма. Но отходы материала накапливаются. Для сложных деталей более 70% заготовки может превратиться в стружку. Эти отходы повышают цену за единицу продукции. В таблице ниже показано, как затраты на обработку на станках с ЧПУ соотносятся с затратами на литье под давлением.
| Фактор стоимости | Обработка CNC | Литье под давлением |
| Использование материалов | Для сложных деталей процент отходов составляет менее 30%; 70–90% отходов. | КПД более 97% |
| Затраты на оснастку/наладку | Снижение затрат на установку | Высокие первоначальные затраты на оснастку (10 000–50 000 долларов) |
| Поведение удельных затрат | Более высокая себестоимость единицы продукции; остается относительно стабильной. | Резко падает по мере увеличения объема. |
| Экономическая точка пересечения | Простые формы или малый объем | Более 10 000 единиц — это разумный подход. |
Для партий от 50 до 500 единиц ЧПУ — это оптимальное решение. Стоимость единицы продукции остается неизменной. Затраты на переналадку распределяются на всю партию. Это хорошо подходит для мелкосерийного производства и робототехники на ранних этапах развития.
Металлические корпуса и интерфейсы
Металлические корпуса, изготовленные на станках с ЧПУ, распределяют нагрузку внутри робота. В них размещаются двигатели, датчики и платы. Плоские поверхности и точные отверстия упрощают сборку. Обработанная деталь также отводит тепло от электроники. Для облегченных конструкций хорошим выбором является алюминий 7075. Этот материал позволяет сохранять тонкие стенки без потери прочности. Для роботизированных систем, требующих экранирования от электромагнитных помех, обработанный металлический корпус выполняет эту задачу в одном изделии.
Изготовление изделий из листового металла
Лазерная резка и гибка
Листовой металл начинается с плоского заготовки. Лазер вырезает контур. Листогибочный пресс сгибает кромки. Эта последовательность действий позволяет создавать основные рамы для многих роботизированных систем. Процесс выполняется быстро. Одна рама может пройти путь от резки до сгибания за несколько часов. Лазерная резка обеспечивает чистые кромки. Гибка добавляет жесткость без увеличения веса. Это помогает создавать легкие конструкции в системах автоматизации. Команда специалистов NOBLE по обработке листового металла выполняет резку и гибку собственными силами, поэтому сроки выполнения заказов остаются короткими.
Сварка и сборка
Изогнутые детали соединяются сваркой. Сварной шов прочный и долговечный. Для несущих конструкций сварка превосходит крепежные элементы по несущей способности. На этапе сборки добавляются кронштейны, шпильки и резьбовые вставки. Эти элементы позволяют корпусу удерживать внутренние детали. Конструкции из листового металла хорошо подходят для роботов, переносящих тяжелые грузы. Нагрузка приходится на раму. Внешние панели защищают электронику.
Конструкционные рамы и шасси
Многие роботы используют каркас из листового металла. Такая конструкция обеспечивает хорошее соотношение прочности и веса. Выбор материала влияет на результат. Сталь обеспечивает высокую прочность, а алюминий — меньший вес. В промышленной автоматизации стальные рамы служат годами, выдерживая множество циклов эксплуатации. Для мобильных роботов алюминий позволяет экономить заряд батареи. В таблице ниже показаны варианты технологических процессов в зависимости от объема производства.
| Диапазон громкости | Наиболее экономически эффективный процесс | обоснование |
| 1-50 | 3D-печать, ЧПУ | Низкий уровень НЭР; быстрое обучение |
| 50-500 | ЧПУ, листовой металл | Повторяемость достигается без использования дорогостоящего оборудования. |
| Средний | Листовой металл, мостовидные профили | Переходная зона: повторяемость приносит свои плоды. |
| Высокий | Литье под давлением, литье под давлением | Высокая амортизация НИОКР; скорость — залог успеха. |
Затраты на листовой металл умеренно снижаются по мере роста объёмов производства. Время на переналадку распределяется на большее количество единиц продукции. Для среднесерийного производства это надёжный выбор.
Литье под давлением и вакуумное литье
Литье под давлением в больших объемах
Литье под давлением заключается в запрессовке расплавленного пластика в стальную форму. Цикл занимает секунды. Одна форма может изготовить миллионы деталей. Для крупносерийного производства корпусов для потребительских роботов этот процесс является доминирующим. Стоимость единицы продукции быстро снижается с увеличением объема производства. Первоначальные инвестиции в оснастку составляют от 10 000 до 50 000 долларов. Для того чтобы эти затраты окупились, необходимо произвести не менее 5,000 единиц продукции. При объеме производства более 10 000 единиц литье под давлением становится самым дешевым вариантом.
Эффективность использования материала превышает 97%. Излишки сырья перерабатываются. Процесс обеспечивает стабильное качество при каждом цикле литья. Для корпусов роботов, продаваемых в больших количествах, литье под давлением является стандартом.
Вакуумное литье для производства мостов
Вакуумное литье находится между изготовлением прототипов и полномасштабным производством. Силиконовая форма воспроизводит форму, полученную из мастер-модели. Стоимость формы значительно ниже, чем стальной оснастки. Срок выполнения заказа составляет несколько дней вместо нескольких недель. В результате процесса изготавливается ограниченное количество копий, прежде чем форма износится. Для небольшой партии корпусов роботов вакуумное литье позволяет получить настоящие формованные детали за гораздо меньшую стоимость оснастки.
Эти материалы имитируют производимые пластмассы. Они обладают схожей жесткостью и цветом. Это позволяет инженерам проверять соответствие и функциональность перед приобретением стальных форм. Вакуумное литье подходит для производства мостов и проверки рыночной востребованности.
Стоимость и сроки поставки оснастки
Стоимость оснастки определяет выбор технологического процесса. Для станков с ЧПУ не требуется специальная оснастка для отдельных деталей. Для обработки листового металла нужны простые штампы. Для литья под давлением требуются дорогостоящие пресс-формы. Сроки выполнения заказа следуют той же схеме. Деталь, изготовленная на станке с ЧПУ, отгружается за несколько дней. Изготовление пресс-формы методом механической обработки занимает недели. Изготовление стальной пресс-формы для литья под давлением занимает месяцы. Для робототехнических компаний с жесткими сроками этот срок имеет значение. Правильный технологический процесс зависит от объема и скорости производства. Компания NOBLE сопровождает клиентов от этапа прототипирования до серийного производства, подбирая процесс в соответствии с объемом без лишних задержек.
Процессы финишной обработки корпусов для роботов с искусственным интеллектом
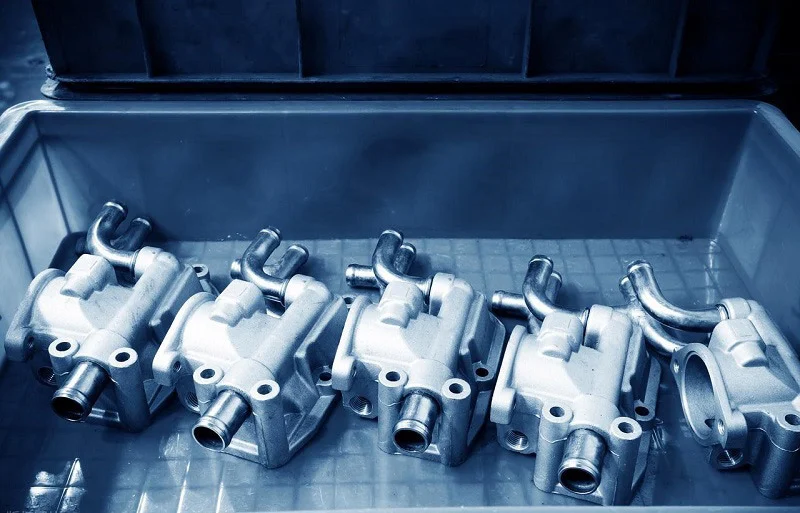
Покраска и покрытие
Эстетическая и коррозионная защита
Краска не только придает корпусу робота с искусственным интеллектом привлекательный внешний вид. Она покрывает поверхность, предотвращая попадание влаги и химических веществ. Порошковое или электрофорезное покрытие создает прочный слой, предотвращающий ржавление. Для роботов, используемых на открытом воздухе, этот слой очень важен. Он защищает металл под краской от дождя и соли.
Цвет и блеск также важны для брендинга. Гладкая, ровная поверхность демонстрирует клиентам высокое качество. В производстве автоматизированные линии покраски обеспечивают одинаковое покрытие на каждом изделии. Такая стабильность помогает обеспечить бесперебойную работу крупномасштабного производства.
Правила износа и охраны окружающей среды
Не каждое покрытие долговечно в суровых условиях. Ультрафиолетовое излучение со временем разрушает некоторые краски. Трение от многократного контакта приводит к износу тонких слоев. Для роботов, работающих на открытом воздухе, необходимо УФ-стойкое верхнее покрытие. Системы искусственного интеллекта, работающие в помещении, подвергаются меньшей нагрузке, поэтому базового покрытия вполне достаточно.
Экологические нормы также влияют на этот процесс. Использование некоторых растворителей ограничено законом. Покрытия на водной основе — более безопасный вариант. Они стоят немного дороже, но соответствуют стандартам чистоты воздуха. Производственные бригады должны найти баланс между долговечностью, стоимостью и соблюдением правил.
Фирменные и наружные корпуса
Фирменные роботы часто используют нестандартные цвета и логотипы. Прочное покрытие сохраняет этот внешний вид в отличном состоянии даже после многих лет эксплуатации. Для корпусов роботов с искусственным интеллектом, используемых на открытом воздухе, лучше всего подходит многослойная система. Грунтовка обеспечивает сцепление с металлом. Цветное покрытие придает внешний вид. Прозрачное верхнее покрытие герметизирует все.
Текстурирование
Сцепление и защита от царапин
Текстура придает поверхности робота более приятные тактильные ощущения. Легкая зернистость улучшает сцепление с рукой человека. Она также скрывает мелкие царапины и отпечатки пальцев. Благодаря этому корпус робота с искусственным интеллектом дольше сохраняет свой первоначальный вид. Формованная текстура не требует дополнительных затрат при больших объемах производства.
Ограничения процесса
Не каждая текстура подходит для каждой формы. Глубокие узоры могут задерживать грязь. Острые углы могут заполняться неравномерно. Для производства форму необходимо вырезать с учетом текстуры. Это увеличивает время и стоимость изготовления оснастки. Командам дизайнеров следует выбирать текстуру на раннем этапе, чтобы избежать переделок.
Поверхности, взаимодействующие с человеком
Роботам, работающим рядом с людьми, необходимы мягкие на ощупь поверхности. Текстурированная поверхность кажется теплее и менее механической. Она также уменьшает скольжение, когда кто-то хватает робота. Для роботов, используемых в домах или больницах, эта небольшая деталь способствует укреплению доверия.
Металлическое покрытие
Экранирование от электромагнитных помех и проводимость
Металлическое покрытие превращает пластиковый корпус робота с искусственным интеллектом в экран. Слои никеля и меди, полученные методом химического осаждения, блокируют электромагнитные помехи. В таблице ниже показано, как покрытие соотносится с токопроводящими красками.
| Система покрытия | Толщина | 30 МГц | 100 МГц | 1 GHz | 10 GHz |
| Покрытие из меди и никеля по всей поверхности | 1.0–2.5 мкм | 90 дБ | 108 дБ | 120 дБ | 87 дБ |
| Селективное меднение/никелирование | 2.0–2.5 мкм | 77 дБ | 73 дБ | 71 дБ | 63 дБ |
| Покрытие из посеребренной меди | 0.025 – 0.375 мм | 65 дБ | 63 дБ | 70 дБ | 63 дБ |
| Серебряная краска | 0.0125 – 0.025 мм | 70 дБ | 71 дБ | 62 дБ | 70 дБ |
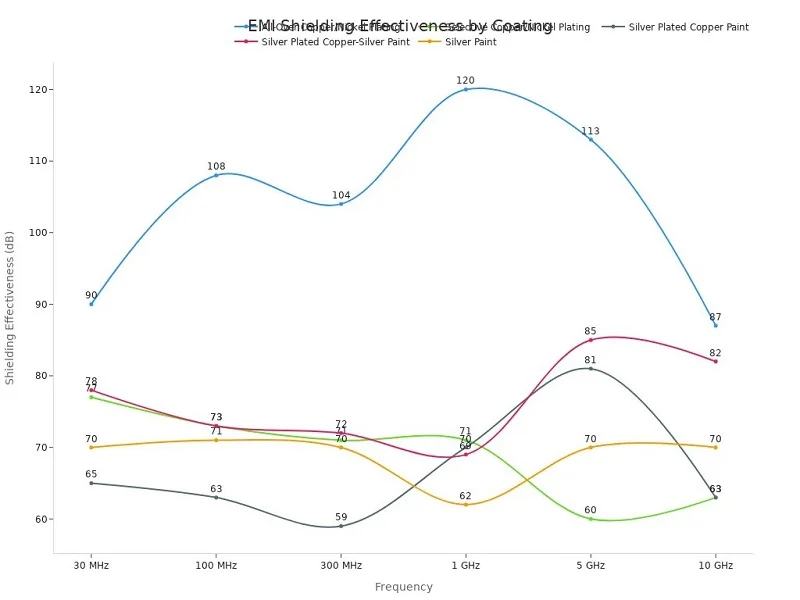
В реальных условиях эксплуатации обычно требуется ослабление сигнала на 40–80 дБ в зависимости от чувствительности схемы и предельных значений излучения.
Адгезия и экологические проблемы
Нанесение покрытия лучше всего держится на чистом, протравленном пластике. Любое масло или пыль разрушают сцепление. Кроме того, в процессе используются химические вещества, требующие осторожного обращения. Утилизация отходов увеличивает затраты. Для производства эти этапы должны выполняться в контролируемой производственной линии.
Корпуса, чувствительные к электромагнитным помехам
Системы искусственного интеллекта, оснащенные множеством датчиков, нуждаются в надежной защите. Корпус с гальваническим покрытием отвечает этим требованиям без использования тяжелых металлов. Для роботов, которые должны пройти испытания на излучение, полное медно-никелевое покрытие обеспечивает наилучшие показатели во всем диапазоне.
Вопросы проектирования корпуса для робота с искусственным интеллектом.
Гуманоидный робот плотно упаковывает детали внутри своего корпуса. Механическая обработка, подшипники, электроника, датчики, кабели и системы охлаждения — всё это борется за место. Корпус робота с искусственным интеллектом должен удерживать эту конструкцию вместе. Он также должен обеспечивать охлаждение, тишину и безопасность. Три области проектирования определяют большинство сложных решений.
Термическое управление
Теплопроводность материала
Металлы рассеивают тепло гораздо лучше, чем полимеры или композиты. Теплопроводность алюминия составляет 120–180 Вт/м·К. Нержавеющая сталь — 15–25 Вт/м·К. Титан — еще ниже, 7–22 Вт/м·К. Пластмассы и композиты из углеродного волокна действуют как изоляторы. Они удерживают тепло вблизи электроники. В системах искусственного интеллекта с плотной компоновкой плат металлический корпус распределяет тепло по поверхности. Пластиковому корпусу требуется помощь вентиляторов или тепловых трубок.
Геометрия и воздушный поток
Форма имеет такое же значение, как и материал. Вентиляционные отверстия в верхней части позволяют горячему воздуху выходить наружу. Каналы между компонентами направляют холодный воздух к зонам перегрева. Герметичный корпус робота с искусственным интеллектом задерживает тепло и сокращает срок службы компонентов. Конструкторы должны оставлять пространство для циркуляции воздуха. Они также должны располагать кабели вдали от путей воздушного потока.
Интеграция активного охлаждения
Иногда пассивного охлаждения недостаточно. Вентиляторы, радиаторы и тепловые трубки обеспечивают активное охлаждение. Корпус должен удерживать эти компоненты и обеспечивать им «дыхание». Места крепления вентиляторов должны иметь жесткие стенки, чтобы предотвратить вибрацию. Металлический каркас обеспечивает эту жесткость. Он также отводит тепло от самого двигателя вентилятора.
EMI экранирование
Проводящие материалы и покрытия
Электромагнитные помехи нарушают работу датчиков и беспроводных каналов связи. Металлический корпус робота с искусственным интеллектом блокирует их естественным образом. Пластиковые корпуса нуждаются в проводящем слое. Хорошо подходит химическое меднение и никелирование. Проводящие краски и прокладки — другие варианты. Каждый выбор влияет на стоимость и вес.
Эффективность экранирования
Полное меднение и никелирование обеспечивают уровень шума 90 дБ на частоте 30 МГц и 120 дБ на частоте 1 ГГц. Селективное покрытие снижает уровень шума до 71–77 дБ. Серебряная краска обеспечивает уровень шума около 62–71 дБ. В реальных условиях требуется уровень шума 40–80 дБ. Оптимальный уровень зависит от чувствительности схемы и предельных значений излучения.
Заземление и соединение
Экранирование эффективно только при хорошем заземлении. Каждая проводящая панель должна быть соединена с шасси. Прокладки заполняют зазоры в местах стыков. Отверстия для кабелей и вентиляционных отверстий должны быть небольшими. Широкое отверстие быстро пропускает электромагнитные помехи. Конструкторы должны рассматривать каждый стык как потенциальное место утечки.
Структурная целостность и вес
Требования к несущей способности
Корпус робота с искусственным интеллектом выдерживает реальные нагрузки. Двигатели, манипуляторы и полезные нагрузки воздействуют на раму, толкая и растягивая её. Соединения подвергаются многократным нагрузкам. Конструкция должна сохранять форму под нагрузкой. Алюминий 7075-T6 обладает пределом прочности на растяжение около 570 МПа. Эта прочность позволяет тонким стенкам выдерживать тяжелые детали.
Стратегии снижения веса
Облегченная конструкция снижает энергопотребление и повышает скорость. Алюминий и углеродное волокно обеспечивают наилучшее соотношение прочности и веса. Легкие конструкции также уменьшают инерцию. Это помогает коллаборативным роботам быстро и безопасно останавливаться. Каждый сэкономленный грамм помогает всей системе.
Ударопрочность
Роботы сталкиваются с препятствиями. Упавший инструмент или удар о стену могут расколоть корпус. Поликарбонат выдерживает удары лучше, чем АБС-пластик. Металл деформируется, но редко разбивается на части. Для взаимодействия человека и робота мягкие внешние оболочки поглощают энергию. Они также защищают находящихся рядом людей.
Критерии отбора для корпусов роботов с искусственным интеллектом
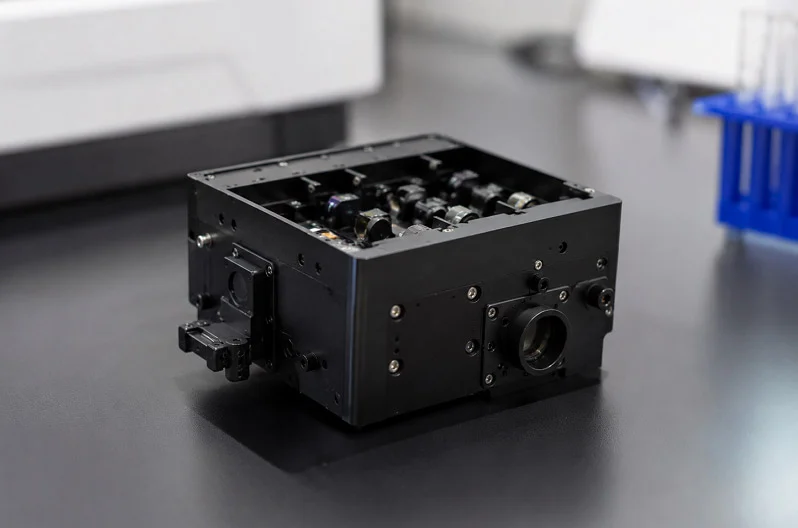
Выбор правильного материала и технологии для корпуса робота с искусственным интеллектом сводится к трем факторам: необходимому количеству единиц, функциям детали и бюджету. Ошибки в этих аспектах приведут к пустой трате денег или выпуску некачественного продукта.
Стоимость и объем производства
Варианты с малым объемом
Для мелкосерийного производства лучше всего подходят станки с ЧПУ, 3D-печать и вакуумное литье. Станки с ЧПУ имеют минимальные затраты на оснастку и фиксированную стоимость за единицу продукции независимо от объема. Срок изготовления первой детали составляет 1–5 дней. 3D-печать не требует затрат на оснастку и хорошо подходит для прототипирования партий от 1 до 10 единиц. Литье из полиуретана находится в низком и среднем ценовом диапазоне, затраты на оснастку умеренные, а объемы производства хорошо подходят для ограниченного выпуска.
Варианты среднего объема
Для среднесерийного производства требуются мостовые оснастки, SLS и литье под давлением с использованием мягкой оснастки. Эти методы обеспечивают баланс между повторяемостью и разумными инвестициями в оснастку. Изготовление изделий из листового металла также подходит под это описание. Оно имеет умеренные затраты на оснастку и адаптируется как к малым, так и к большим объемам производства. Для робототехнических команд, переходящих от прототипа к рынку, именно на этом этапе решения, касающиеся процесса, начинают иметь наибольшее значение.
Опции большого объема
Крупномасштабное производство подразумевает литье под давлением, литье под давлением и автоматизированную сборку. Изготовление оснастки для литья под давлением требует значительных инвестиций, но себестоимость единицы продукции значительно снижается при больших объемах производства. Изготовление оснастки для литья под давлением также требует существенных инвестиций и целесообразно при объеме производства более 10 000 единиц. Сроки выполнения заказа могут достигать недель или месяцев. Для потребительской робототехники это стандартный путь.
Требования к производительности
Прочность и жесткость
Для несущих конструкций необходимы высокопрочные металлические сплавы, такие как алюминий, титан и сталь. Эти материалы обеспечивают долговечность, коррозионную стойкость и стабильность размеров. В роботизированных манипуляторах и суставах часто используются легкие композитные материалы, такие как CFRP, благодаря их высокому соотношению прочности к весу.
Тепловые и электромагнитные потребности
Металлы отводят тепло от электроники. Полимеры и композиты его удерживают. В системах искусственного интеллекта с плотной компоновкой плат металлический корпус рассеивает тепло. Для экранирования от электромагнитных помех необходимы проводящие материалы или покрытия. Полное медное и никелевое покрытие обеспечивает уровень помех в 90 дБ на частоте 30 МГц.
Устойчивость к окружающей среде
Роботы, предназначенные для работы на открытом воздухе, подвергаются воздействию ультрафиолетового излучения, дождя и соли. Современные полимеры и пластмассы обеспечивают химическую стойкость и экономичность корпусов и защитных покрытий. Нержавеющая сталь 316 выдерживает мойку и воздействие химических веществ лучше, чем 17-4 PH.
Инструменты сравнения и принятия решений
Матрица «Материал против процесса»
| Материал Категория | Ключевые свойства | Применение в корпусах роботов |
| Легкие композитные материалы (CFRP, FRP) | Высокое соотношение прочности к весу, уменьшенный вес, улучшенная грузоподъемность. | Роботизированные манипуляторы, суставы, рамы |
| Высокопрочные металлические сплавы | Долговечность, коррозионная стойкость, стабильность размеров. | Несущие конструкции |
| Передовые полимеры и пластмассы | Химическая стойкость, простота изготовления, экономичность, гибкость конструкции. | Корпуса, защитные кожухи, неконструктивные элементы |
| Специализированные материалы | Низкое трение, износостойкость, термостойкость | Соединения, компоненты привода |
| Гибридные системы материалов | Оптимизация характеристик за счет комбинирования материалов. | Стратегическое размещение для обеспечения баланса прочности, веса и стоимости. |
Стоимость, скорость и масштабируемость
| Разработка | Стоимость инструмента | Стоимость за единицу | Оптимальный диапазон громкости | Время выполнения (первая часть) |
| Обработка CNC | не минимальный / None | Плоский уровень по всему объему | Низкий и средний (1–10 000) | 1–5 дней |
| Литье под давлением | Высокий | Очень низкий масштаб | Высокий (10,000+) | От недель до месяцев |
| 3D печать | Ничто | Определяется временем выполнения/материалом. | Прототипирование (1–10) | 1–5 дней |
| Изготовление изделий из листового металла | Средняя | Adaptable | Снизу вверх | 1–5 дней (без инструментов) |
Дерево решений для выбора
Начните с объема производства. Менее 10 единиц? Используйте 3D-печать. От 10 до 10 000? Обработка на станках с ЧПУ или листовой металл. Более 10 000? Литье под давлением или литье под давлением. Затем оцените требования к производительности. Если высоки требования к тепловым характеристикам или электромагнитной совместимости, выбирайте металл. Если вес имеет первостепенное значение, выбирайте композитные материалы. Наконец, оцените свой бюджет и сроки.
Воспользуйтесь нашим инструментом Materials.AI для получения дополнительной информации по выбору материалов.
NOBLE: Партнер по производству корпусов для роботов с искусственным интеллектом.

Компания NOBLE специализируется на обработке металла и пластика для корпусов роботов с искусственным интеллектом. Компания помогает отраслям, где роботы с ИИ выполняют сварку, покраску, сборку, сортировку и контроль качества. Этот опыт важен, когда вам нужен партнер, который понимает как робототехнику, так и производство.
Обработка металла и пластмасс
Обработка с ЧПУ и литье под давлением
Компания NOBLE занимается обработкой металлических корпусов на станках с ЧПУ и литьем пластмассовых деталей под давлением. Обработка на станках с ЧПУ позволяет изготавливать детали из алюминия, нержавеющей стали и титана. Процесс обеспечивает жесткие допуски для прецизионных компонентов. Литье под давлением используется для крупносерийного производства корпусов потребительских роботов. В обоих процессах применяется одна и та же система контроля качества.
Аддитивное производство и обработка листового металла
Аддитивное производство включает в себя FDM, SLA, SLS и DMLS. DMLS позволяет печатать металлические детали из нержавеющей стали 17-4 PH. Изготовление изделий из листового металла включает в себя создание несущих конструкций и шасси. Лазерная резка, гибка и сварка объединяются для создания роботизированных систем, требующих прочных каркасов.
Ассортимент материалов и экспертные знания
Ассортимент материалов включает алюминиевые сплавы, нержавеющую сталь, титан, магний, АБС-пластик, поликарбонат, нейлон и композиты из углеродного волокна. Такая широта позволяет NOBLE подбирать материал в соответствии с конкретным применением. Для манипулятора коллаборативного робота может потребоваться углеродное волокно. Для системы автоматизации производства может понадобиться сталь. Команда знает, на какие компромиссы приходится идти.
Сертификаты и качество
Сертификация менеджмента качества
Сертификация системы управления качеством охватывает системы управления качеством. Она гарантирует, что контроль процесса остается неизменным на протяжении всего производственного цикла. Для покупателей корпусов для роботов с искусственным интеллектом эта сертификация подтверждает надежность результатов.
Стандарты качества медицинских изделий
Стандарты качества медицинских изделий доказывают, что NOBLE может соответствовать строгим нормативным требованиям. Робототехнические системы для здравоохранения или взаимодействия человека и робота выигрывают от применения этих стандартов.
Процессы обеспечения качества
Контроль качества осуществляется посредством проверки поступающих материалов, контроля в процессе производства и окончательного тестирования. Каждая партия проверяется на соответствие техническим характеристикам. Системы выявляют дефекты до отгрузки деталей. Такая дисциплина обеспечивает безопасность и надежность коллаборативных роботов.
Возможности полного обслуживания
Поддержка проектирования и прототипирования
Компания NOBLE помогает в проектировании с учетом технологичности производства. Инженеры проверяют толщину стенок, углы уклона и суммарные допуски. Прототипирование осуществляется с помощью 3D-печати, станков с ЧПУ или вакуумного литья. Быстрая обработка позволяет командам проверить соответствие и функциональность на ранних этапах.
Производство и сборка
Масштабы производства варьируются от мелкосерийного производства на станках с ЧПУ до крупносерийного литья под давлением. Услуги по сборке включают монтаж кронштейнов, установку вставок и интеграцию подсистем. Системы автоматизации сохраняют гибкость в различных объемах производства.
Комплексные решения
Компания NOBLE охватывает весь путь от проектирования до сборки. Это означает, что один партнер отвечает за прототипирование, изготовление оснастки, производство и отделку. Такой подход «единого поставщика» выгоден как для коллаборативных роботов, так и для систем промышленной автоматизации. Процесс остается простым, а сотрудничество — тесным.
Подберите материал в соответствии с функциями детали. Выберите технологический процесс, исходя из необходимого количества единиц, бюджета и скорости выполнения заказа. Всегда учитывайте финишную обработку, теплоотвод и экранирование от электромагнитных помех. Металлическая 3D-печать (DMLS) позволяет создавать корпуса для роботов с искусственным интеллектом на заказ. Проводящие полимеры обеспечивают экранирование. Мягкие материалы делают взаимодействие человека и робота более безопасным. Эти производственные тенденции меняют робототехническое производство. Для коллаборативных роботов прототипирование позволяет проверить выбранные варианты до того, как вы оплатите производственную оснастку. Команды, занимающиеся коллаборативной автоматизацией, проверяют соответствие размеров, теплоотвод и экранирование на ранних этапах. Этот этап робототехнического производства экономит деньги. Совместное проектирование ускоряет робототехническую автоматизацию. Для каждого производственного цикла робототехники необходим проверенный прототип. Сначала оцените свою задачу. Затем принимайте решение. Материаловедение и робототехническое производство будут и дальше объединяться, открывая новые возможности для совместного производства и командной работы в рамках автоматизации производства.
Часто задаваемые вопросы о жилье для роботов с искусственным интеллектом
Какой материал лучше всего подходит для корпуса робота с искусственным интеллектом, которому необходима надежная защита от электромагнитных помех?
Металлические корпуса естественным образом блокируют помехи. Алюминий обеспечивает экранирование примерно на 80-100 дБ. Пластиковым корпусам требуется дополнительная защита. Химическое меднение и никелирование обеспечивают экранирование на уровне 90 дБ на частоте 30 МГц. Полное покрытие превосходит выборочное покрытие и серебряную краску на большинстве частот.
В каких случаях литье под давлением целесообразно для изготовления корпуса робота с искусственным интеллектом?
Литье под давлением окупается при объеме производства более 10 000 единиц. Стоимость оснастки составляет от 10 000 до 50 000 долларов. При таком объеме производства себестоимость единицы продукции быстро снижается. При объеме производства менее 5,000 единиц, обработка на станках с ЧПУ или обработка листового металла позволяют снизить затраты. Точка перехода зависит от сложности детали и используемого материала.
Можно ли использовать 3D-печать для изготовления корпуса для робота с искусственным интеллектом на этапе производства?
Да, но выберите правильный процесс. DMLS печатает металлические детали из нержавеющей стали 17-4 PH. Они используются в качестве корпусов для конечного использования. FDM и SLA подходят только для прототипов. SLS с использованием нейлона подходит для функциональных деталей, изготавливаемых небольшими партиями.
Что вызывает образование трещин под воздействием напряжения в поликарбонатных корпусах роботов?
Растворители воздействуют на зоны повышенного напряжения. Вокруг отверстий для винтов и в труднодоступных углах образуются трещины. Конструкторам следует снять напряжение в местах контакта с деталями и подвергнуть их отжигу. Твердые покрытия блокируют химическое воздействие. Для защитных кожухов датчиков используется поликарбонатный лист с покрытием, который остается прозрачным и устойчив к повреждениям.
Как выбрать между алюминием 6061 и 7075 для рамы робота?
Марка 7075-T6 достигает предела прочности на растяжение около 570 МПа. Марка 6061-T6 находится в районе 310 МПа. Обе марки обладают схожей жесткостью — 69–72 ГПа. Выбирайте 7075, когда тонкие стенки должны выдерживать большие нагрузки. Выбирайте 6061, когда важнее качество сварки и стоимость.
В каком экономическом аспекте происходит переход от обработки на станках с ЧПУ к литью под давлением?
ЧПУ-обработка остается экономически выгодной при малых и средних объемах производства. Стоимость единицы продукции остается неизменной на протяжении всей партии. Литье под давлением требует значительных первоначальных инвестиций в оснастку. При объеме производства более 10 000 единиц литье становится более дешевым вариантом. При меньшем объеме выигрывают ЧПУ-обработка или обработка листового металла.
Почему управление тепловым режимом имеет такое большое значение при проектировании корпусов для роботов с искусственным интеллектом?
В системах с искусственным интеллектом электроника размещается в ограниченном пространстве. Металлы хорошо отводят тепло. Теплопроводность алюминия составляет 120–180 Вт/м·К. Пластмассы и композитные материалы удерживают тепло вблизи компонентов. Герметичный корпус сокращает срок службы компонентов. Вентиляционные отверстия, тепловые трубки и вентиляторы помогают, когда пассивного охлаждения недостаточно.
Как объём производства влияет на выбор между вакуумным литьём и литьём под давлением?
Вакуумное литье позволяет изготавливать ограниченное количество копий из силиконовой формы. Срок выполнения заказа составляет несколько дней. Для литья под давлением требуется стальная оснастка и несколько недель на изготовление. Для производства мостов и проверки рыночной востребованности вакуумное литье позволяет получать готовые детали без затрат на оснастку. Команды робототехников используют этот метод, прежде чем перейти к использованию стали.







