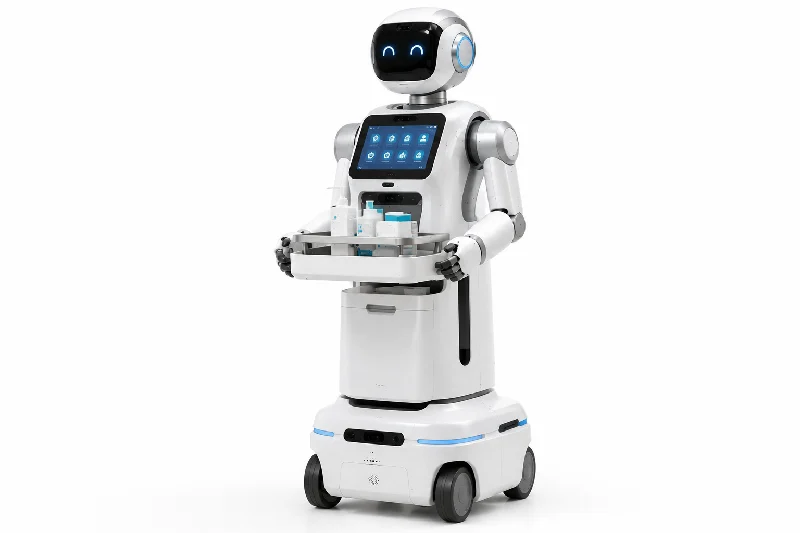
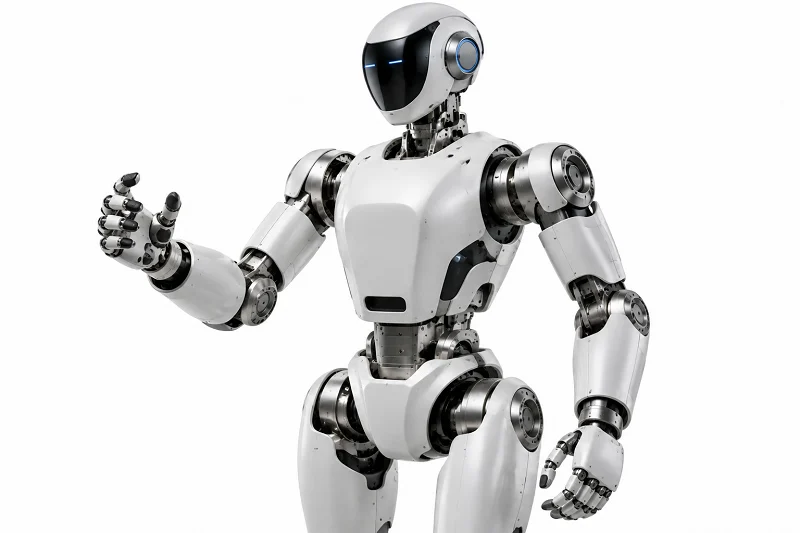
Представьте себе робота-доставщика, движущегося по больничному коридору в 2 часа ночи и несущего образцы крови. Его надежность зависит от точности, материалов и технологических процессов, лежащих в основе его компонентов. Эти компоненты — приводы, шарниры, шасси, корпуса, редукторы и концевые захваты — должны соответствовать строгим стандартам безопасности и гигиены. Глобальный рынок таких роботов достиг 2.8 миллиарда долларов США в 2025 году, причем лидирующие позиции занимают автономные мобильные роботы (АМР). Чем отличаются компоненты больничных роботов-доставщиков от компонентов складских роботов? Ответ кроется в точности проектирования, материаловедении и выборе производственных процессов. Без них робот не сможет безопасно стыковаться или перемещать предметы.
Типичные детали для больничных роботов-доноров
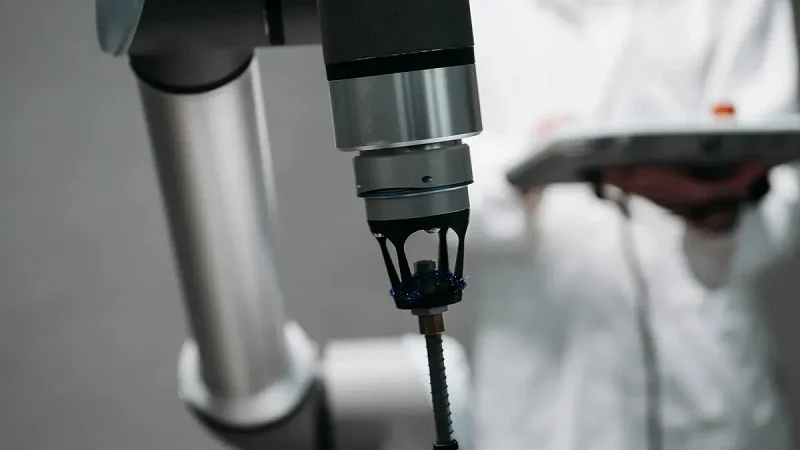
В больничных роботах для доставки используется много тех же деталей, что и в складских и сервисных роботах. Но правила чистоты и безопасности гораздо строже. Складской робот может справиться с запыленным редуктором. Больничный робот — нет. Каждая деталь, используемая в больничном роботе, должна выдерживать многократную очистку, обеспечивать безопасность пациентов и продолжать работать после тысяч использований.
Полезно разделить эти детали на два типа. Конструктивные части несут вес и удерживают все на месте. Функциональные части позволяют роботу двигаться, чувствовать и захватывать предметы. Оба типа важны, и оба требуют тщательного проектирования.
Обзор конструктивных элементов и компонентов больничного робота
Структурные части больничного робота составляют его каркас. К ним относятся рамы, корпуса, кронштейны и защитные кожухи. Эти детали должны быть жесткими, легкими и легко чистящимися. Гнущаяся рама затруднит стыковку. Тяжелая рама потребляет больше заряда батареи и замедляет работу робота.
Рамы, корпуса и кронштейны
В конструкции рам и базовых шасси обычно используются алюминиевые сплавы, титан для дополнительной прочности или композиты из углеродного волокна. Алюминий обеспечивает хорошее соотношение прочности и веса. Титан повышает прочность там, где вес имеет наибольшее значение. Углеродное волокно жестче стали, но легче. Эта жесткость позволяет инженерам использовать двигатели меньшего размера и добиваться более быстрой реакции.
Корпуса и концевые захваты часто изготавливаются из АБС-пластика или поликарбоната, оба материала производятся методом литья под давлением. Полиэфирэфиркетон (PEEK) и медицинская нержавеющая сталь используются на поверхностях, контактирующих с пациентами. Эти материалы должны соответствовать правилам биосовместимости. Прокладки герметизируют внутренние детали, а степень защиты IP указывает на то, насколько хорошо они противостоят жидкостям и пыли. АБС-пластик дешев. Поликарбонат прочнее и прозрачнее. Ни один из них не выдерживает высоких температур автоклава, поэтому конструкторы учитывают это ограничение при проектировании.
Для изготовления кронштейнов и защитных элементов используются листовой алюминий и нержавеющая сталь, модульные алюминиевые профили или углеродисто-волокнистый PEEK для обеспечения максимальной прочности. Изготовление изделий из листового металла — гибка, штамповка, резка — остается экономически выгодным при малых и средних объемах производства. Модульные профили ускоряют сборку и обеспечивают легкость конструкции. Это несущие конструктивные элементы больничного робота, которые незаметно удерживают всю систему вместе.
Шарниры, приводы и редукторы
Шарниры, приводы и редукторы преобразуют конструкцию в движение. Шарнир роботизированной руки в больнице должен иметь плавное вращение, минимальный люфт и герметичное уплотнение. Приводы и шарниры работают вместе. Привод создает усилие. Шарнир передает его дальше. Редуктор увеличивает крутящий момент, одновременно снижая скорость.
Для изготовления нестандартных приводов, шарниров и деталей манипулятора часто требуется обработка на станках с ЧПУ для обеспечения точной подгонки. Высокоточные шестерни и подшипники уменьшают люфт и обеспечивают повторяемость движений. Эта повторяемость важна, когда роботизированный манипулятор должен каждый раз размещать лоток с лекарствами в одном и том же месте.
Системы привода и элементы трансмиссии
Приводные системы преобразуют электрическую энергию в управляемое движение. К ним относятся двигатели, приводы, редукторы, ремни, шкивы и гибкие валы. Каждая деталь вносит свою погрешность, поэтому инженеры проверяют всю цепь целиком.
Двигатели, приводы и редукторы
Двигатели и приводы контролируют скорость и крутящий момент робота. Редуктор расположен между двигателем и колесом или шарниром. Хорошо подобранный редуктор увеличивает крутящий момент и улучшает позиционирование. Неправильно подобранный редуктор приводит к потерям энергии и выделению тепла. Для конструктивных элементов больничных роботов корпус редуктора также должен быть герметичным и защищен от воздействия чистящих жидкостей.
Ремни, шкивы и гибкие валы
Ремни и шкивы бесшумно передают энергию и поглощают удары. Гибкие валы направляют энергию в крутые повороты. Эти детали просты, но все же требуют точного выравнивания. Ослабленный ремень проскальзывает. Неправильно выровненный шкив быстро изнашивается. Обе эти неисправности останавливают доставку на полпути по коридору.
Конечные эффекторы, датчики и контроллеры
Концевые манипуляторы управляют полезной нагрузкой. Датчики и контроллеры определяют дальнейшие действия. Эта группа превращает движущуюся платформу в полезный инструмент.
Захваты и грузовые отсеки
Захваты и грузовые отсеки предназначены для хранения лекарств, образцов или расходных материалов. Для захватов необходим плавный контроль усилия. Внутренняя поверхность грузовых отсеков должна быть гладкой и без зазоров. Быстрое прототипирование на этапе разработки выгодно в обоих случаях. Захват, напечатанный на 3D-принтере, позволяет инженерам проверить его соответствие размерам до изготовления пресс-формы.
Датчики, контроллеры и программное обеспечение
Датчики отслеживают положение, препятствия и состояние полезной нагрузки. Контроллеры управляют логикой движения. Программное обеспечение связывает все воедино. Эти элементы имеют решающее значение, но они выходят за рамки этой статьи, посвященной производству. Здесь основное внимание уделяется физическим частям — структурным компонентам больничного робота, обеспечивающим надежное движение.
С практической точки зрения, производство деталей для больничных роботов-доставщиков требует баланса между точностью, материалами и технологическим процессом. Корпус ПЦР-аппарата предъявляет аналогичные требования: жесткие допуски, легко очищаемые поверхности и повторяемость производства. Многие команды обращаются к поставщикам станков с ЧПУ в Китае или к местным партнерам по изготовлению продукции на заказ, чтобы найти такое сочетание скорости и качества. Это правило применимо ко всем конструктивным деталям больничных роботов, от рамы до захвата.
Точность в деталях для роботов-доставщиков в больницах.
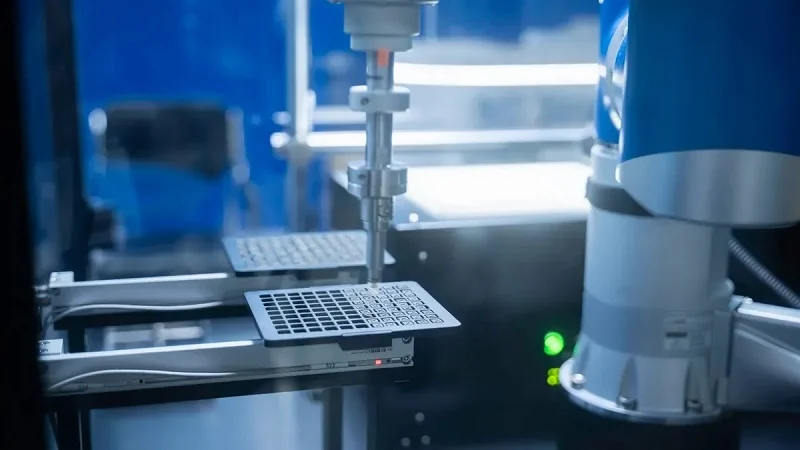
Точность – вот что отличает больничного робота-доставщика от складской тележки. Робот, который пристыковывается с точностью до миллиметра, может безопасно перемещать предметы. Тот, кто промахнется на пять миллиметров, уронит то, что несет. Этот небольшой зазор определяет, доверяют ли медсестры машине. Высокоточные детали конструкции больничных роботов укрепляют это доверие. Они также обеспечивают долгий срок службы робота.
Повторяемость и точность позиционирования
Повторяемость означает, что робот каждый раз возвращается в одно и то же место. Точность позиционирования означает, что он изначально попадает в нужное место. И то, и другое зависит от конструктивных элементов больничного робота, которые сохраняют свою форму под нагрузкой.
Допуски для стыковки и передачи предметов
Для док-станций требуется очень высокая точность. Контакт зарядки должен совпадать с точностью до доли миллиметра. Лоток для переноса предметов требует аналогичного контроля. Ненадежные конструктивные элементы робота вызывают смещение. Смещение приводит к сбоям в работе док-станции и падению образцов. Качественные конструктивные элементы больничных роботов предотвращают это смещение.
Накопительная погрешность в многоосевых системах
Каждый шарнир вносит крошечную погрешность. Шесть шарниров умножают эту погрешность. В результате получается кумулятивная погрешность. Инженеры борются с ней, используя жесткие конструктивные элементы робота и точно подогнанные детали. Гибкий кронштейн искажает расчеты. Жесткий же обеспечивает правильность. Именно поэтому конструктивным элементам больничных роботов уделяется так много внимания при проектировании.
В отрасли в целом обсуждаются вопросы повторяемости и точности позиционирования в роботах для больничной логистики, однако опубликованные числовые стандарты для отдельных компонентов по-прежнему трудно найти.
Безопасность и надежность в клинических условиях
Больничный робот делит пространство с пациентами, медсёстрами и хрупким оборудованием. Безопасность начинается с механической точности, а не только с программного обеспечения.
Предотвращение столкновений и защемлений
Плотная подгонка уменьшает люфт. Меньший люфт означает предсказуемое движение. Предсказуемое движение означает меньше столкновений. Точки защемления уменьшаются, когда структурные части больничного робота плотно прилегают друг к другу. Зазоры провоцируют защемление. Точность их устраняет.
Обеспечение целостности стерильного барьера
Стерильные барьеры разрушаются в местах швов и стыков. Шероховатые поверхности задерживают бактерии. Точные конструктивные элементы роботов создают гладкие, без зазоров соединения. Это обеспечивает эффективность чистящих средств и безопасность пациентов.
Измерение и определение точности
Вы не можете контролировать то, что не можете измерить. Точная обработка зависит от чертежей, допусков и протоколов контроля качества.
Геометрическое определение размеров и допусков (GD&T)
Допуски и посадки (GD&T) указывают оператору станка, что именно имеет значение. Они контролируют плоскостность, концентричность и перпендикулярность. Эти обозначения определяют точность обработки на станках с ЧПУ для изготовления конструктивных деталей больничных роботов. Без них поставщику приходится гадать. С ними же каждая конструктивная деталь робота идеально соответствует следующей.
Требования к качеству поверхности и подгонке
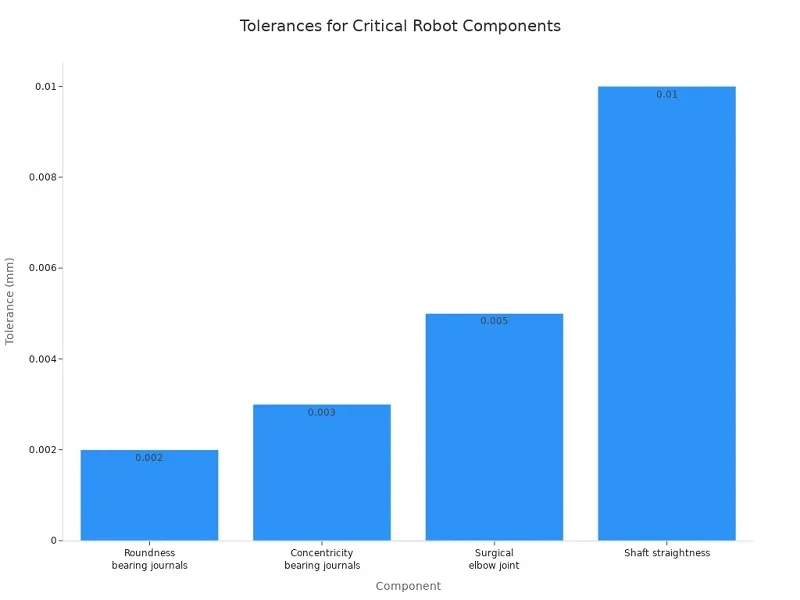
Качество обработки поверхности определяет износ деталей и их чистоту. Для подшипниковых опор необходимы специальные посадки. В таблице ниже приведены типичные требования к важным конструктивным элементам больничных роботов.
| Тип допуска | Параметр | Цель |
| Диаметр шейки подшипника | Соответствие h5 или h6, ±0.004–0.008 мм | Регулирует предварительную нагрузку подшипников и жесткость соединения. |
| Соосность между цапфами подшипников | ±0.003 мм | Обеспечивает повторяемость положения. |
| Округлость шеек подшипников | ±0.002 мм | Обеспечивает целостность посадки подшипника. |
| Прямолинейность вала | 0.01 мм на 100 мм | Предотвращает смещение |
| Качество обработки поверхности цапф подшипников | Ra 0.4 мкм | Контролирует образование масляной пленки и срок службы подшипников при усталостных нагрузках. |
В роботизированных медицинских устройствах обычно обеспечивается точность ±0.002–±0.005 мм. В хирургических шарнирах точность составляет ±0.005 мм для предотвращения люфта. Такие допуски на микронном уровне требуют высокоточной обработки и тщательного контроля.
Корпус ПЦР-аппарата изготавливается по той же логике. Он должен иметь жесткие допуски, легко очищаемые поверхности и обеспечивать повторяемость производства. Часто команды сначала используют быстрое прототипирование, а затем переходят к обработке на станках с ЧПУ для изготовления прецизионных компонентов. Многие сотрудничают с поставщиками станков с ЧПУ в Китае или местными партнерами по изготовлению деталей на заказ. Такой же подход применяется ко всем программам по разработке деталей для роботов-доставщиков в больницах. Прецизионные компоненты делают возможной надежную автоматизацию.
Материалы для деталей робота для доставки лекарств в больницу
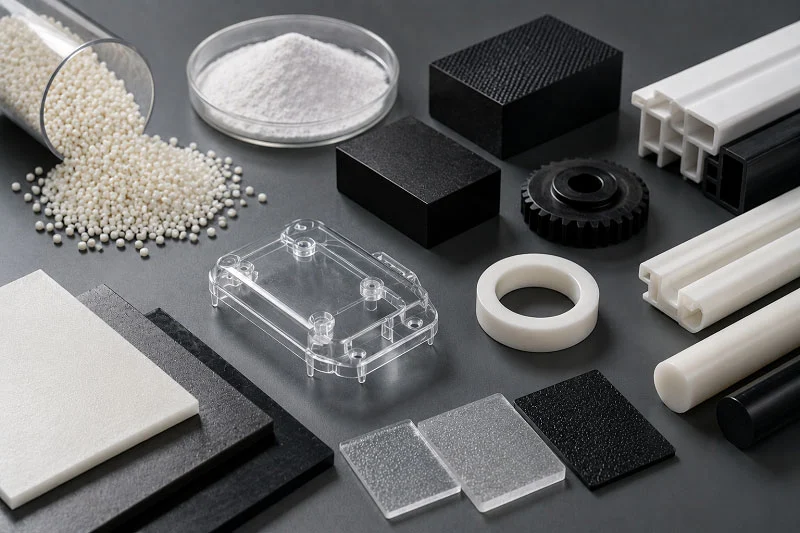
Для безопасной работы и долговечности медицинских роботов необходимы качественные материалы. Неправильный выбор может привести к растрескиванию соединения или скоплению микробов в корпусе. Выбор также определяет, какой технологический процесс использовать. Металл, хорошо поддающийся резке, подходит для обработки на станках с ЧПУ. Полимер, легко поддающийся формовке, подходит для литья. Таким образом, материалы и технологические процессы неразрывно связаны.
Металлы: нержавеющая сталь, титан и алюминий.
Металлы выдерживают нагрузки, сохраняют форму и обладают термостойкостью. Каждый из них имеет различное сочетание прочности, веса и стоимости.
| Материал | Ключевые преимущества | Типичные применения |
| Нержавеющая сталь | Прочный, недорогой, долговечный, подходит для интенсивного использования. | Прочные рамы, соединения, требующие прочности. |
| Титан | Высокое соотношение прочности к весу, коррозионная стойкость, биосовместимость. | Медицинские роботы, движущиеся части которых подвергаются многократным нагрузкам. |
| алюминий | Легкий, обладает хорошей теплопроводностью, легко поддается механической обработке. | Каркасы, манипуляторы, кожухи, мобильные роботы |
Нержавеющая сталь для конструкционных и стерильных компонентов.
Нержавеющая сталь прочна, широко распространена и легко поддается механической обработке, формовке, сварке и полировке. Медицинские марки, такие как 304, 304L и 316L, устойчивы к ржавчине и хорошо очищаются. Верхний слой облегчает дезинфекцию. Медицинская нержавеющая сталь используется в лотках, зажимах и режущих кромках. Она также подходит для деталей роботов-доставщиков в больницах, которые часто подвергаются очистке.
Титан для высокопрочных и легких соединений
Титан превосходит сталь по весу. Сплав Ti-6Al-4V имеет плотность около 4.43 г/см³, что примерно на 45% меньше стали, и предел текучести около 880 МПа. Стабильный оксидный слой предотвращает коррозию, и металл остается безопасным в биологических жидкостях. Эти свойства подходят для соединений и движущихся частей, подверженных многократным нагрузкам. Однако титан стоит дороже и его сложнее резать, чем нержавеющую сталь.
Алюминий для шасси и отвода тепла.
Алюминий легкий, легко режется и отводит тепло от двигателей. Сплавы, такие как 6061, 6063 и 3003, используются в рамах, манипуляторах и кожухах. Он стоит дешевле титана и устойчив к коррозии. Для деталей роботов-доставщиков, которые должны оставаться легкими, алюминий часто является лучшим выбором.
Полимеры: PEEK, ABS, поликарбонат и делрин.
Полимеры позволяют снизить вес, уменьшить шум и защитить электронику. Кроме того, они дают возможность дизайнерам создавать формы, которые невозможно воспроизвести с помощью металла за ту же цену.
PEEK для износостойких, стерилизуемых деталей.
PEEK выдерживает высокие температуры и воздействие агрессивных химических веществ. Он безопасен для тканей организма, поэтому подходит для хирургических инструментов и защитных чехлов для устройств. Материалы имплантационного класса имеют сертификат ISO 10993 и соответствуют классу VI USP. Его плотность составляет около 1.32 г/см³, а предел прочности на растяжение — 90–110 МПа. Это делает PEEK отличным вариантом для деталей роботов-носителей в больницах, расположенных рядом со стерилизаторами.
Корпуса и крышки изготовлены из АБС-пластика и поликарбоната.
ABS-пластик обеспечивает привлекательный внешний вид и ударопрочность. Поликарбонат добавляет высокую ударопрочность и обеспечивает хорошую видимость, а также позволяет при нагревании изгибать его в защитные экраны или крышки. Оба материала подходят для корпусов и позволяют проводить быстрое тестирование перед литьем. Корпус ПЦР-аппарата часто использует ту же логику: легко очищаемый, прочный и обеспечивающий воспроизводимость результатов.
Делрин для шестерен и втулок с низким коэффициентом трения.
Делрин, или полиоксиметилен (ПОМ), обеспечивает низкое трение и высокую точность. Он хорошо сохраняет форму и устойчив к химическим веществам. Наибольшую пользу он приносит шестерням, втулкам и скользящим деталям. Это небольшие детали для роботов-доставщиков в больницах, которые незаметно снижают износ.
Критерии выбора материала
Выбор материалов должен обеспечивать баланс между прочностью, безопасностью и стоимостью. Если все сделать правильно, робот прослужит долгие годы.
Высокое отношение прочности к весу
В этом отношении лидирует титан, за ним следует алюминий. Нержавеющая сталь прочна, но тяжела. PEEK легок, но слабее металлов. Каждая деталь больничного робота жертвует этими качествами ради выполнения своей задачи.
Биосовместимость и устойчивость к стерилизации
Детали, расположенные рядом с пациентами, не должны выделять ионы или задерживать микробы. Титан, медицинская нержавеющая сталь и PEEK проходят это испытание. Перекись водорода и циклы УФ-излучения также имеют значение. Материал, который желтеет или трескается под воздействием УФ-излучения, выйдет из строя.
Стоимость и технологичность
Титан стоит в 3–5 раз дороже нержавеющей стали 316L, и его сложнее резать. Производство PEEK обходится дешевле, чем производство титана. Нержавеющая сталь остается экономически выгодной при хорошей обрабатываемости. Многие команды сначала используют быстрое прототипирование, а затем переходят к обработке на станках с ЧПУ. Некоторые сотрудничают с поставщиками станков с ЧПУ в Китае или местными партнерами по изготовлению деталей на заказ, чтобы найти баланс между скоростью и ценой. Тот же принцип применим к каждой программе по разработке деталей для роботов-доставщиков в больницах, от рамы до захвата.
Обработка деталей для больничных доставочных роботов на станках с ЧПУ.
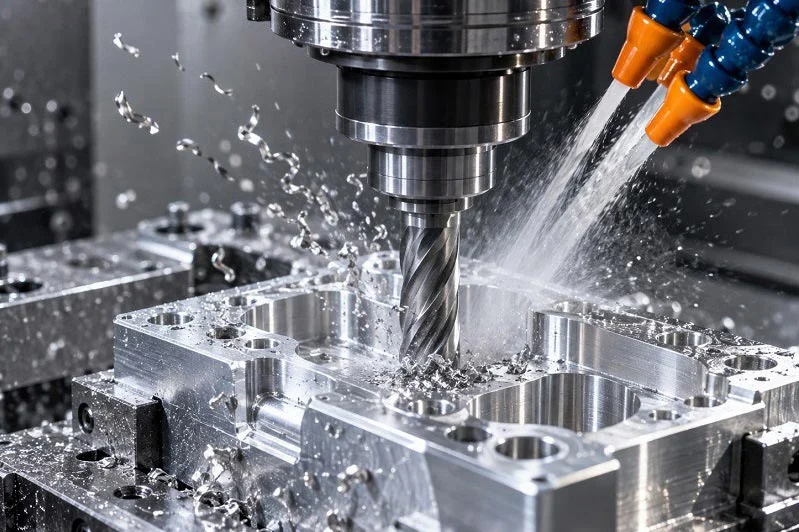
Изготовление деталей для роботов-доставщиков в больницах начинается с выбора правильного процесса. Механическая обработка, литье и сборка — каждый из этих методов лучше подходит для разных деталей. Выбор зависит от формы, объема и материала. Стандартные детали, такие как подшипники, имеющиеся в наличии, хорошо работают в некоторых случаях. Но изготовленные на заказ конструктивные детали робота лучше, когда действительно важны соответствие размерам, гигиеничность или прочность. Точное проектирование — это то, что делает возможной надежную автоматизацию. Без него даже отличная конструкция окажется неэффективной в эксплуатации.
Фрезерные и токарные станки с ЧПУ
Фрезерование и токарная обработка на станках с ЧПУ позволяют создавать из металла и пластика точные конструктивные детали для больничных роботов. Эти процессы позволяют удалять материал до точных размеров. Для производства деталей для больничных роботов-доставщиков это означает плотную подгонку и плавное, повторяющееся движение на протяжении тысяч циклов.
Исполнительные механизмы, шарниры и корпуса редукторов
Для приводов и шарниров необходимы точные отверстия и плоские сопрягаемые поверхности. Корпуса редукторов нуждаются в концентричных посадочных местах для подшипников. Токарная обработка на станках с ЧПУ позволяет изготавливать круглые детали, такие как валы и корпуса подшипников. Фрезерование на станках с ЧПУ позволяет создавать плоские поверхности, пазы и монтажные отверстия. Для изготовления нестандартных конструкционных деталей роботов 5-осевое фрезерование на станках с ЧПУ позволяет вырезать сложные формы за одну установку. Это снижает вероятность ошибок, связанных с повторной затяжкой. Высокоточное 5-осевое фрезерование на станках с ЧПУ часто используется для деталей с изогнутыми поверхностями или угловыми элементами. Одна установка обеспечивает жесткие допуски по нескольким граням. Это важно для приводов и шарниров, где каждая поверхность совпадает.
Достижение допусков до ±0.01 мм
Обработка на станках с ЧПУ для прецизионных компонентов обеспечивает допуски от ±0.005 мм до ±0.025 мм для критически важных элементов. Этот диапазон необходим для отверстий подшипников, центров шестерен и стыковочных интерфейсов. Геометрические допуски, такие как истинное положение и концентричность, обычно указываются на чертежах. Чистота поверхности сопрягаемых поверхностей обычно составляет Ra 0.4–0.8 мкм. Для поверхностей скольжения, герметизации или контакта с лекарственными препаратами она снижается до Ra ≤ 0.2 мкм.
| Категория спецификации | Типичное значение | Рекомендации по применению |
| Допуски на размеры | От ±0.005 мм до ±0.025 мм | Отверстия для подшипников, центры зубчатых передач, интерфейсы стыковки. |
| Геометрические допуски | Истинное положение, концентричность, перпендикулярность | Многоосевые узлы |
| Качество обработки поверхности (общее) | Ra 0.4–0.8 мкм | Сопрягаемые поверхности |
| Качество поверхности (критически важно) | Ra ≤ 0.2 мкм | Скользящие, герметизирующие поверхности, контактирующие с лекарственными препаратами. |
| контроль заусенцев | Требуется тщательная зачистка. | Предотвращает проблемы со стерилизацией и представляет опасность для пациентов. |
| Проверить | CMM, FAI, SPC | Прослеживаемость по данным о партиях термообработки и журналам механической обработки. |
Контроль заусенцев необходим для каждой детали. Любой острый край может задерживать бактерии или повредить упаковку. Для прецизионной обработки на станках с ЧПУ прецизионных компонентов удаление заусенцев заложено в сам план процесса. Проверка осуществляется с помощью координатно-измерительной машины (КИМ), контроля первого образца и статистического контроля процесса. Каждое измерение отслеживается по партиям материала и журналам обработки. Эти допуски на уровне микронов отличают надежные конструкционные детали для больничных роботов от тех, которые со временем изменяются.
Точная обработка на станках с ЧПУ деталей роботов требует тщательного планирования процесса. Выбор инструмента, скорости и охлаждающей жидкости влияют на конечный допуск. При крупносерийном производстве токарные центры с ЧПУ работают в автоматическом режиме с автоматической сменой инструмента. При изготовлении прототипов квалифицированный токарь вручную регулирует подачу и скорость. Оба подхода подходят для производства деталей роботов в больницах. Часто команды начинают с быстрого прототипирования для проверки соответствия размеров, а затем переходят к серийному производству на станках с ЧПУ.
Литье под давлением полимерных деталей
Литье под давлением предполагает вдавливание расплавленного полимера в стальную форму под давлением. Процесс быстрый и воспроизводимый после изготовления формы. Он наиболее эффективен для больших объемов производства сложных форм.
Крупномасштабное производство сложных геометрических форм.
Литье под давлением позволяет создавать сложные формы за считанные секунды. Ребра, выступы и защелкивающиеся соединения не представляют никакой проблемы. Для конструктивных элементов роботов, таких как корпуса и крышки, литье превосходит механическую обработку по себестоимости при больших объемах производства. Пресс-форма стоит дороже на начальном этапе, но цена за деталь быстро снижается после нескольких тысяч единиц. Корпус ПЦР-машины использует ту же логику: сложная геометрия в больших масштабах с воспроизводимым качеством.
Выбор материала имеет решающее значение. В процессе литья используются ABS, поликарбонат, PEEK и Delrin. Каждый из них по-разному течет в пресс-форме. ABS легко заполняется и обеспечивает хорошее качество поверхности. Для PEEK требуются более высокие температуры и более низкая скорость впрыска. Конструкторы должны планировать выбор материала на ранних этапах процесса.
Выбор материалов с учетом возможности стерилизации.
Не каждый пластик выдерживает больничную чистку. Пары перекиси водорода и ультрафиолетовое излучение разрушают некоторые полимеры. ABS желтеет под воздействием УФ-излучения. Поликарбонат дольше сохраняет свою прочность. PEEK выдерживает температуру парового автоклава выше 250 °C. Для конструктивных элементов роботов, подвергающихся ежедневной чистке, PEEK или поликарбонат медицинского класса — разумный выбор. Нержавеющая сталь медицинского класса также используется в местах, подверженных сильному износу или прямому контакту.
Для изготовления медицинских деталей необходимы отполированные полости. Шероховатая поверхность формы оставляет следы, в которых скапливаются грязь и бактерии. Для прецизионных компонентов производители пресс-форм вырезают полости из стали с помощью станков с ЧПУ, а затем полируют их до зеркального блеска. Эта полировка передается на каждую отлитую деталь. С практической точки зрения, быстрое прототипирование отлитых деталей начинается с образцов, напечатанных на 3D-принтере. Инженеры проверяют соответствие размеров и функциональность перед резкой стали. Многие команды используют поставщиков станков с ЧПУ в Китае для изготовления прототипов, а затем переходят к литью для серийного производства.
3D-печать, литье и ковка
Не все конструктивные детали роботов изготавливаются только с помощью станков с ЧПУ или литья. Три других процесса удовлетворяют специфические потребности в производственном комплексе.
3D-печать для прототипов и изготовления на заказ концевых захватов.
3D-печать позволяет создавать детали слой за слоем. Не требуется ни пресс-форма, ни приспособления. Это делает процесс быстрым для создания прототипов и единичных деталей. Для изготовления захватов или отсеков для полезной нагрузки на заказ 3D-печать создает сложные внутренние каналы, недоступные для механической обработки. В качестве материалов используются медицинские смолы и нити PEEK. Поверхность получается более шероховатой, чем при литье, но это подходит для ранних испытаний. Быстрое прототипирование с помощью 3D-печати позволяет инженерам быстро вносить изменения. Корпус ПЦР-аппарата может начинаться с прототипа, напечатанного на 3D-принтере, для проверки соответствия размеров, воздушного потока и последовательности сборки.
Литье для шасси и крупных конструктивных элементов.
Литье предполагает заливку расплавленного металла в песчаную или формовочную форму. Это позволяет изготавливать крупные конструктивные детали роботов из одного цельного куска. Литой алюминиевый корпус выдерживает вес робота без сварных швов и крепежных элементов. Это экономит время сборки и повышает жесткость конструкции. Внутренние полости, предназначенные для проводки или каналов охлаждения, заполняются стержнями. При средних объемах производства литье превосходит механическую обработку по стоимости. Компромисс заключается в увеличении сроков изготовления моделей и оснастки.
Ковка для высокопрочных соединений и несущих элементов.
Ковка — это процесс, при котором раскаленный металл формируется под давлением или с помощью молотков. Зернистая структура повторяет контур детали, обеспечивая прочность там, где это наиболее необходимо. Для высокопрочных соединений и несущих компонентов ковка превосходит механическую обработку по усталостной долговечности. Кованое титановое соединение прочнее, чем обработанное из прутка. Этот процесс обходится дороже в плане оснастки, но позволяет снизить вес и повысить долговременную надежность. Эти конструкционные детали роботов подвергаются наибольшим нагрузкам во время работы.
Для производства деталей для больничных роботов-доставщиков необходимо подобрать оптимальный технологический процесс для каждой детали. ЧПУ-обработка позволяет изготавливать прецизионные компоненты. Литье позволяет создавать сложные полимерные детали в больших масштабах. 3D-печать, литье и ковка заполняют каждый свой специфический пробел. Компания NOBLE является ведущим производственным предприятием в Китае, предлагая услуги ЧПУ-обработки, литья под давлением и 3D-печати для деталей больничных роботов-доставщиков. Сертификация ISO 13485 и возможности высокоточного производства помогают клиентам эффективно переходить от прототипа к серийному производству.
Проектирование компонентов для роботов-доставщиков в больницах
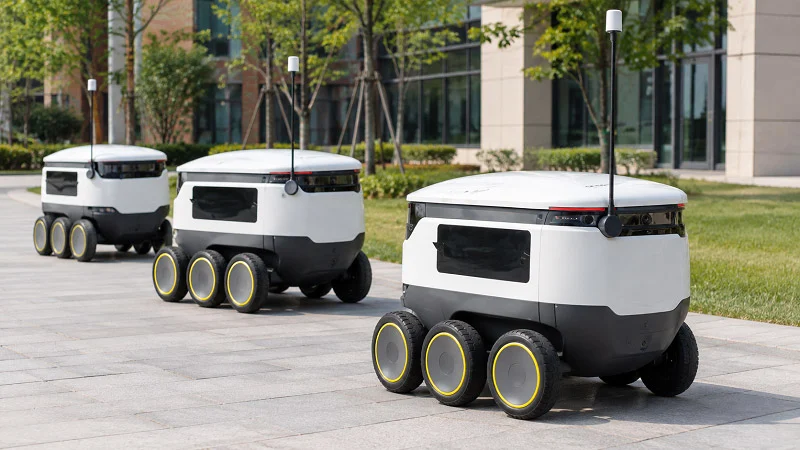
Хороший дизайн обеспечивает баланс между точностью, возможностью очистки и безопасностью. Если допустить ошибку хотя бы в одном аспекте, робот выйдет из строя. Деталь, идеально подогнанная, но задерживающая бактерии, бесполезна в больнице. Деталь, хорошо очищающая, но смещающаяся, роняет образцы. Конструкторы должны учитывать все три аспекта с самого начала.
Допуски и точность сборки
Каждая деталь имеет допуск. Если их сложить вместе, ошибки накапливаются. Отклонение кронштейна на 0.1 мм, шарнира на 0.05 мм и корпуса на 0.08 мм создают суммарную погрешность в 0.23 мм. Этого достаточно, чтобы нарушить последовательность стыковки.
Минимизация суммарной погрешности в многокомпонентных сборках.
Грамотные конструкторы используют жесткие допуски только для критически важных элементов. Некритичные размеры они допускают. Это позволяет снизить затраты и повысить качество. Корпус ПЦР-аппарата следует тому же правилу. Канавка для уплотнения имеет жесткие допуски. Монтажные отверстия — нет. Для обеспечения качества конструктивных элементов больничных роботов такой избирательный подход является наилучшим. Быстрое прототипирование здесь помогает. Инженеры создают тестовую сборку, измеряют плотность сборки и вносят корректировки перед резкой стали.
Конструкция, обеспечивающая простоту обслуживания и замены.
Детали изнашиваются. Подшипники выходят из строя. Двигатели сгорают. Конструкторы должны упростить замену. Используйте несъемные крепежные элементы. Маркируйте разъемы. Встраивайте элементы выравнивания в раму. Замена шарнира, на которую уходит два часа, обходится больнице дорого. Замена, которая занимает десять минут, позволяет роботу продолжать работу.
Очищаемость и совместимость со стерилизацией
В больницах убирают всё подряд. Роботы сталкиваются с парами перекиси водорода, ультрафиолетовым излучением и агрессивными салфетками. Конструкция должна выдерживать такой режим работы годами.
Избегайте щелей и шероховатых поверхностей.
Микробы прячутся в щелях. Щель шириной 0.5 мм — идеальное место для размножения бактерий. Конструкторам следует указывать гладкие радиусы и ровные стыки. Качество поверхности также имеет значение. Шероховатая поверхность задерживает грязь, а полированная — отталкивает её. Для изготовления изделий на заказ это означает четкие обозначения на чертежах. Обработка на станках с ЧПУ позволяет добиться такой чистоты поверхности. Быстрое прототипирование позволяет определить места образования щелей до начала производства.
Совместимость материала с перекисью водорода и УФ-излучением.
Не каждый пластик выдерживает больничную очистку. ABS желтеет под воздействием УФ-излучения. Поликарбонат держится дольше. PEEK справляется и с тем, и с другим. Нержавеющая сталь устойчива ко всему. Конструкторы должны подбирать материалы в соответствии с циклом очистки. Корпус ПЦР-аппарата часто изготавливается из поликарбоната именно по этой причине. Та же логика применима к крышкам и лоткам роботов.
Безопасность и соответствие нормативным требованиям
Существуют правила, регулирующие работу медицинских роботов. Конструкторы должны знать их, прежде чем приступать к резке металла.
ISO 13485:2016 и стандарты для медицинских изделий
Стандарт ISO 13485:2016 устанавливает правила качества для производства медицинских изделий. Он охватывает контроль проектирования, отслеживаемость и управление рисками. Робот, переносящий лекарства, может подпадать под действие этого стандарта. Поставщики станков с ЧПУ в Китае, имеющие соответствующую сертификацию, могут помочь. Они понимают потребности в документации и контроле качества.
Управление рисками для компонентов, взаимодействующих с пациентами.
Любая деталь, находящаяся рядом с пациентом, требует анализа рисков. Что произойдет, если она сломается? Может ли она защемиться? Выделяет ли она частицы? Конструкторы должны использовать анализ видов и последствий отказов. Им следует протестировать наихудшие сценарии. Роботизированные системы с возможностями точной сборки используются в производстве медицинских изделий для сложных сборочных процессов. Такая же точность должна быть присуща деталям роботов для доставки в больницы.
Выбор технологических процессов для производства деталей для роботов-доноров в больницах
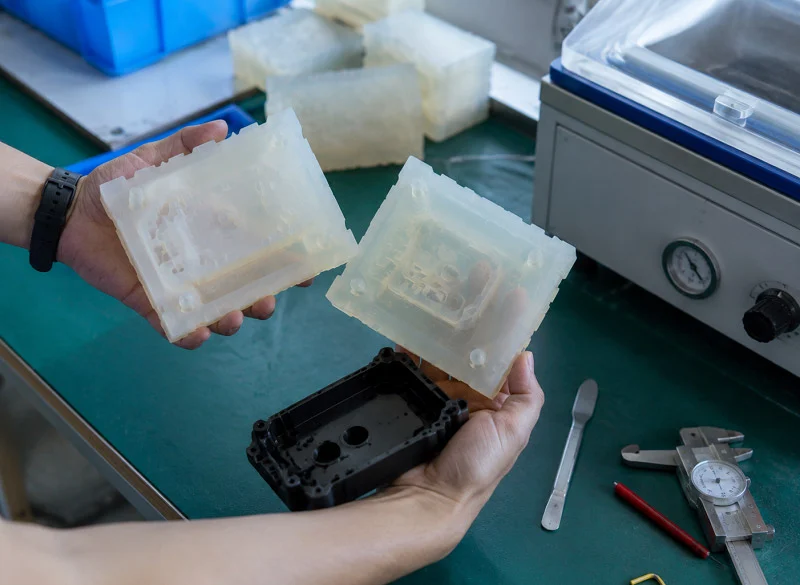
Выбор технологического процесса — это не случайная догадка. Он зависит от формы, количества деталей и необходимой точности изготовления. При правильном подборе этих параметров производство деталей для роботов-доставщиков в больницах остается быстрым и дешевым. Если же допустить ошибку, придется платить за инструменты, которые не были нужны.
Процесс подбора в соответствии с геометрией и объемом детали.
Для деталей с подрезами часто подходит литье. Для простых деталей, требующих высокой точности, обычно используется резка. Остальное зависит от количества необходимых деталей.
Когда следует отдать предпочтение обработке на станках с ЧПУ, а не литью под давлением?
Выбирайте ЧПУ, когда необходимы жесткие допуски, небольшие партии или быстрые результаты. Корпус редуктора с отверстиями для подшипников ±0.01 мм хорошо подходит для прецизионной обработки на станках с ЧПУ. Литье требует стального инструмента, поэтому экономия средств достигается только при больших объемах производства. Для нескольких сотен изделий ЧПУ выигрывает как по стоимости, так и по скорости.
Гибридные подходы к сложным сборкам
В некоторых узлах используются оба метода. Формованная крышка может защелкиваться на обработанной раме. Такое сочетание методов позволяет снизить затраты и повысить точность. Стоит отметить, что высокоточная 5-осевая фрезеровка с ЧПУ обрабатывает важные металлические элементы, а формовка — внешнюю оболочку.
Баланс между стоимостью, сроками выполнения и производительностью.
В каждом проекте приходится выбирать между этими тремя факторами. Ключевой момент — понять, какой из них наиболее важен в данный момент.
Инвестиции в оснастку против стоимости одной детали
Изготовление пресс-форм обходится дороже на начальном этапе. После этого цена каждой детали быстро снижается. С механической обработкой ситуация обратная: низкие затраты на настройку, но более высокая цена каждой детали. Для корпуса ПЦР-машины литье имеет смысл в больших масштабах. Для десяти прототипов лучше использовать станки с ЧПУ.
Переход от прототипирования к производству
Начните с быстрого прототипирования, чтобы убедиться в работоспособности конструкции. Затем, после завершения разработки, переходите к серийному производству. Такой поэтапный подход снижает риски. Многие команды используют китайских поставщиков станков с ЧПУ для преодоления разрыва между двумя этапами.
Пример из практики: Захватное устройство робота-доставщика
Представьте себе захватное устройство, которое поднимает флаконы с лекарствами. Ему необходимы надежный захват, чистота и неизменное положение каждый раз.
Выбор материала: PEEK и нержавеющая сталь.
В зажимных губках используется полиэфирэфиркетон (PEEK) для обеспечения износостойкости и стерилизации. Шарнирные штифты изготовлены из медицинской нержавеющей стали для прочности. Такой выбор материалов обеспечивает баланс между весом, стоимостью и возможностью очистки.
Выбор технологии: обработка на станках с ЧПУ и 3D-печать.
Штифты и крепления губок изготавливаются на станках с ЧПУ для производства прецизионных компонентов. Форма губок, изготовленная по индивидуальному заказу, начинается с 3D-печати. Такое сочетание позволяет инженерам тестировать силу захвата, прежде чем приступать к изготовлению более прочной оснастки.
Требования к точности и валидация
Отверстие для оси обеспечивает посадку ±0.01 мм. Проверка осуществляется с помощью координатно-измерительной машины и отчетов по первым образцам. С практической точки зрения, именно здесь 5-осевое фрезерование на станках с ЧПУ и изготовление на заказ находят применение в реальных клинических условиях. Компания NOBLE, ведущий производитель в Китае, помогает клиентам перейти от прототипа к серийному производству, используя именно такой опыт в области механической обработки.
Тенденции развития комплектующих для роботов-доставщиков в больницах: будущие тенденции.
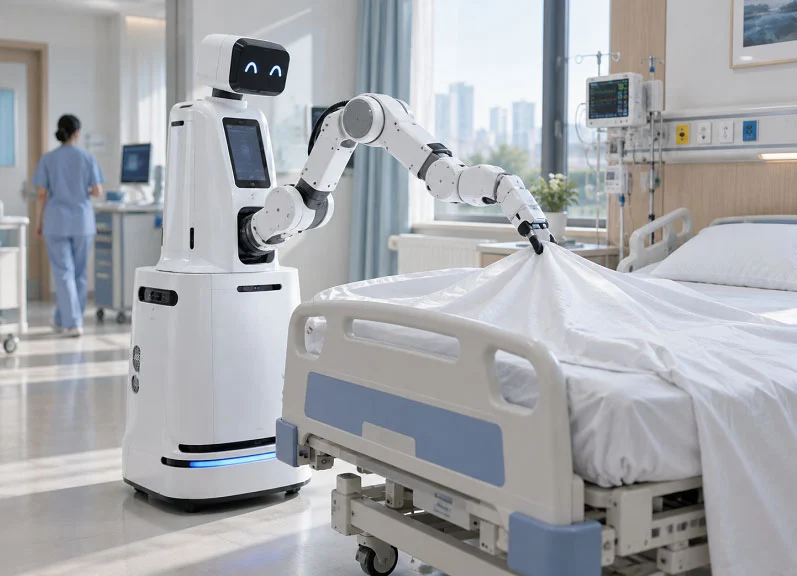
В разработке следующих моделей роботов для доставки лекарств в больницы будут использоваться более качественные материалы, более точное цифровое управление и легко изменяемые конструкции. Все тенденции сводятся к трем основным принципам: точность, материалы и процессы. Если все сделать правильно, робот прослужит долгие годы. Если же допустить ошибки, он сломается в коридоре в 2 часа ночи.
Передовые материалы и покрытия
Новые материалы обещают более длительный срок службы и меньшие затраты на обслуживание. Они также снижают вероятность попадания микробов на робота.
Самосмазывающиеся композиты
Самосмазывающиеся композиты содержат твердые смазочные материалы, смешанные с основным материалом. Подшипники и втулки, изготовленные из таких композитов, работают без смазки. Это важно в чистой больнице. Отсутствие смазки означает отсутствие капель и скопления грязи. Эти композиты также лучше выдерживают многократные циклы очистки, чем стандартные пластмассы. Корпус ПЦР-аппарата предъявляет аналогичные требования, поэтому логика выбора материала часто остается той же.
Антимикробная обработка поверхностей
Антимикробные покрытия уничтожают или замедляют рост бактерий при контакте. Часто используются обработки на основе ионов серебра и меди. Они наиболее эффективны на поверхностях, к которым часто прикасаются люди, таких как ручки, подносы и зажимные губки. Покрытие должно выдерживать воздействие перекиси водорода и ультрафиолетового излучения без отслаивания. Это, в первую очередь, проблема материалов, а во вторую — проблема процесса.
Цифровое производство и умные фабрики
Заводы становятся всё «умнее». Этот сдвиг меняет способы производства и отслеживания деталей для роботов-доставщиков в больницах.
Индустрия 4.0 для обеспечения прослеживаемости
Индустрия 4.0 связывает машины, датчики и системы обработки данных. Каждый разрез, измерение и проверка регистрируются. Если соединение выходит из строя в процессе эксплуатации, производитель может отследить его до конкретной партии и машины. Такой уровень отслеживаемости важен для правил, регулирующих производство медицинских изделий. Это также укрепляет доверие со стороны покупателей из числа больниц.
Оптимизация процессов на основе ИИ
Инструменты искусственного интеллекта отслеживают данные обработки в режиме реального времени. Они регулируют подачу, скорость и траекторию движения инструмента для более точного соблюдения допусков. Для обработки критически важных элементов на станках с ЧПУ это означает меньшее количество бракованных деталей и более стабильное качество. Преимущества также заключаются в быстром прототипировании. ИИ может предложить корректировки конструкции еще до первой обработки.
Модульные и масштабируемые конструкции
Модульная конструкция позволяет больницам быстро заменять компоненты. Она также позволяет производителям масштабировать производство без полной перепроектировки.
Стандартизированные интерфейсы для быстрой замены
Стандартные схемы крепления и разъемы позволяют специалисту заменить захват или колесо за считанные минуты. Никаких специальных инструментов. Никакого длительного простоя. Такой подход хорошо подходит для индивидуального производства, где каждый модуль может быть изготовлен в соответствии с одними и теми же техническими характеристиками интерфейса.
Проектирование для аддитивного производства
Аддитивные технологии позволяют конструкторам создавать внутренние каналы и решетчатые структуры, недоступные для механической обработки. Хорошим примером является изготовленный на заказ захват с конформным охлаждением или облегченными ребрами жесткости. Быстрое прототипирование уже использует этот подход. По мере увеличения скорости принтеров будет расти и количество деталей, предназначенных для серийного производства. Многие команды по-прежнему полагаются на поставщиков станков с ЧПУ в Китае для получения металлических компонентов, требующих плотной подгонки.
NOBLE: Производство комплектующих для роботов-доставщиков в больницах

Опыт в области обработки металла и пластмасс.
Компания NOBLE занимается обработкой металла и пластика для деталей больничных роботов-доставщиков. Компания работает с обоими видами материалов. Это важно, поскольку один робот использует алюминиевые рамы, шарниры из нержавеющей стали и захваты из PEEK. Наличие одного поставщика для всех этих компонентов экономит время и обеспечивает одинаковые допуски.
Обработка с ЧПУ, литье под давлением и 3D-печать
В цехе объединены станки с ЧПУ, литье под давлением и 3D-печать. Токарная обработка на станках с ЧПУ и 5-осевое фрезерование используются для изготовления отверстий под подшипники, корпусов редукторов и соединительных интерфейсов. Литье позволяет изготавливать корпуса и крышки при производстве множества деталей. 3D-печать заполняет пробел в области прототипирования и изготовления нестандартных концевых захватов. Корпус ПЦР-машины изготавливается по той же схеме: сначала быстрое прототипирование, затем правильный производственный процесс. Команды, которым срочно нужны металлические детали, часто обращаются к поставщикам станков с ЧПУ в Китае, и NOBLE конкурирует по скорости и качеству.
От прототипа до производства
Любая программа начинается с малого. Быстрое прототипирование позволяет убедиться в работоспособности конструкции до того, как будут потрачены деньги на оснастку. Затем команда переходит к производству, используя те же чертежи и план контроля качества. Такая преемственность снижает риски. Изготовление продукции на заказ наиболее эффективно, когда цех прототипирования и производственная линия используют единую систему контроля качества.
Сертификаты и обеспечение качества
Сертификаты показывают покупателю, на что можно положиться в работе компании. Компания NOBLE имеет сертификаты ISO 9001:2015 и ISO 13485:2016. Первый охватывает общее управление качеством. Второй применяется к медицинским изделиям. Вместе они охватывают производство деталей для больничных роботов-доставщиков для клинического применения.
ИСО 9001:2015 и ИСО 13485:2016
Стандарт ISO 13485:2016 требует контроля проектирования, ведения файлов рисков и документированной прослеживаемости. Это подходит для производства медицинских роботов, где поломка шарнира может повлиять на безопасность пациента. Стандарт также обязывает поставщиков контролировать своих субподрядчиков. Таким образом, и металлургический завод, и поставщик полимерной смолы остаются в рамках системы контроля качества.
Полная отслеживаемость и контроль качества
Каждая партия имеет номер термопласта и журнал обработки. Отчеты КИМ и результаты проверки первого образца подтверждают указанные размеры. Если деталь отклоняется от заданных параметров, цех может точно определить станок и инструмент, к которым она относится. Такой уровень ведения документации имеет важное значение при проведении аудита поставщиков в больницах.
Комплексные услуги от проектирования до сборки.
Компания NOBLE занимается не только резкой металла. Команда оказывает поддержку на всех этапах — от разработки концепции до отгрузки готового изделия. Такой широкий спектр услуг помогает клиентам, не имеющим собственных мощностей для механической обработки или сборки.
Проектирование для поддержки технологичности
Инженеры изучают чертежи еще до того, как будет изготовлен первый чип. Они отмечают жесткие допуски, которые увеличивают стоимость без улучшения функциональности. Они предлагают углы уклона для формованных крышек и радиусы, до которых действительно могут дотянуться станки с ЧПУ. Эта ранняя обратная связь сокращает путь от идеи до производства.
Сборка, тестирование и отправка
В цехе осуществляется сборка подсистем, их тестирование и упаковка для отгрузки. Модуль захвата покидает дверь уже прошедшим валидацию. С практической точки зрения это избавляет клиента от необходимости привлекать второго поставщика и проводить второй этап проверок качества. Один партнер, одна документация, один контактный пункт.
Точность, материалы и процессы неразрывно связаны. Задача захвата определяет используемый сплав или полимер. Требования безопасности и повторяемости устанавливают допуски. Таким образом, функциональность прослеживается в каждом обозначении на чертеже. Проверьте свою собственную конструкцию в соответствии с этой структурой. На каждом этапе задавайте себе один вопрос: соответствует ли этот выбор задаче детали? Затем найдите партнера, который разбирается в стандартах для медицинских изделий и передовых технологиях обработки. Ищите соответствие стандарту ISO 13485:2016 и реальные данные контроля качества. Материалы будут постоянно совершенствоваться. Цифровое производство будет постоянно замыкать цикл. Следующее поколение деталей для больничных роботов-доставщиков будет более чистым, легким и надежным.
Часто задаваемые вопросы о комплектующих для роботов-доставщиков в больницы
Какого допуска может достичь обработка деталей больничных роботов с ЧПУ?
Высокоточная обработка на станках с ЧПУ позволяет достигать точности ±0.005 мм – ±0.025 мм для важных элементов. В отверстиях подшипников и соединительных элементах этот диапазон часто используется для обеспечения повторяемости движений.
Какие материалы лучше всего выдерживают ежедневную стерилизацию?
Полиэфирэфиркетон (PEEK) выдерживает циклы паровой автоклавной обработки при температуре выше 250 °C. Медицинская нержавеющая сталь также устойчива к очистке перекисью водорода и УФ-излучением, не разрушаясь.
Какие сертификаты должен иметь производитель?
Стандарт ISO 13485:2016 гарантирует качество медицинских изделий. Стандарт ISO 9001:2015 охватывает общее управление качеством. Многие поставщики станков с ЧПУ в Китае имеют оба сертификата.
Как быстрое прототипирование ускоряет разработку?
3D-печать позволяет изготавливать тестовые детали за несколько часов. Инженеры проверяют соответствие размеров и функциональность, прежде чем тратить деньги на производственную оснастку. Это снижает риски и сокращает сроки.
В каких случаях изготовление деталей на заказ имеет больше смысла, чем изготовление стандартных деталей?
Изготовление на заказ подходит в тех случаях, когда стандартные детали не соответствуют требованиям гигиены, прочности или точности. Требования к материалам и допускам для захватного устройства часто уникальны.
Чем отличается выбор материала для корпуса ПЦР-аппарата от выбора материала для защитных покрытий роботов?
Корпус ПЦР-аппарата также должен иметь жесткие допуски и легко очищаемые поверхности. Как и в случае с лотками и корпусами роботов, для его изготовления часто используются полиэфирэфиркетон (PEEK) или поликарбонат по аналогичным причинам.
Что такое кумулятивная ошибка и как её контролировать?
Допуски накапливаются в нескольких соединениях. Инженеры сводят к минимуму общую погрешность, используя точные обозначения критически важных элементов и жестких конструктивных частей в сборке.