
Введение
Пройдитесь по любому механическому цеху. Вы увидите детали, сходящие с конвейера. Некоторые идеально подходят. Некоторые отправляются в мусорный бак. Разница часто заключается не в операторе или станке. Она заключается в простом инструменте, удерживающем деталь. Этот кусок металла или блок штифтов решает всё.
Люди постоянно путают эти термины. Называют это приспособлением, называют это оснасткой. В повседневной речи это, кажется, не имеет значения. Но в машиностроении это очень важно. Это не одно и то же. Вот основная идея в одном предложении: приспособление направляет режущий инструмент. Оснастка удерживает заготовку на месте. В этом и заключается вся разница.
Мы разберем это подробнее. Вы узнаете, что представляет собой каждый из них. Чем они отличаются друг от друга. Основные правила их проектирования. Различные типы, которые вы увидите в цеху. И как они используются в современном автоматизированном производстве.
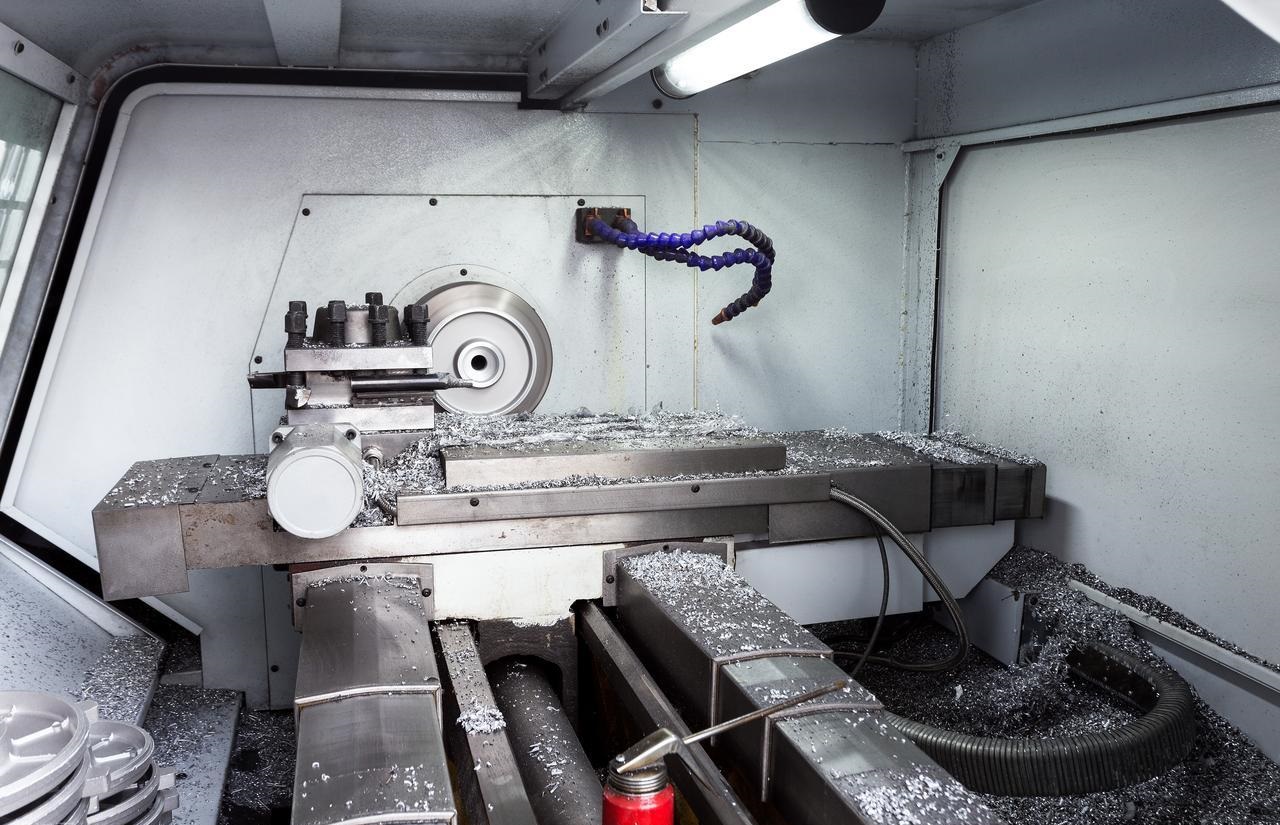
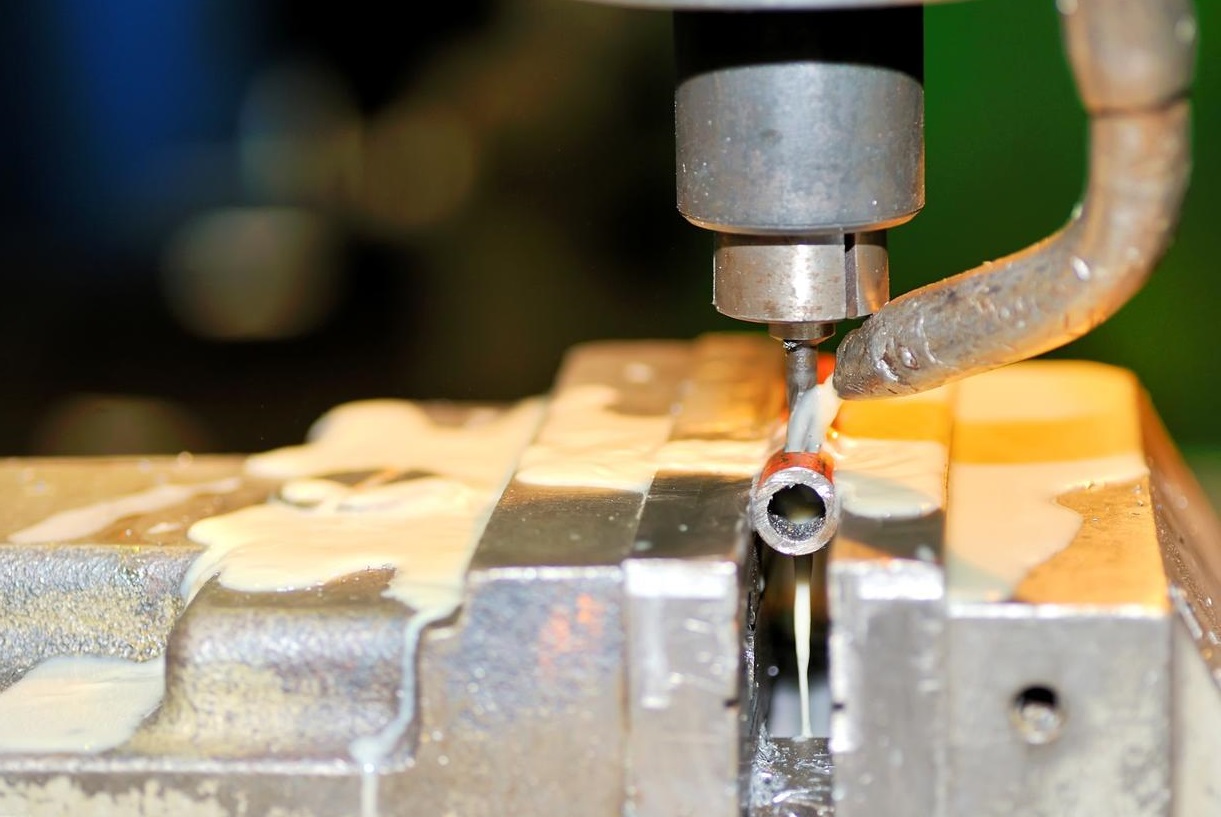
Что такое приспособление? (Направляющая для инструмента)
Главное в работе с кондуктором — это контроль. Не над деталью, а над инструментом в руке или на шпинделе.
Определение: Приспособление — это устройство, которое контролирует направление движения режущего инструмента. Оно управляет его движением.
Представьте себе, что вы сверлите отверстие вручную. Сверло смещается. Оно скользит по металлу. В результате получается отверстие не в том месте или сломанное сверло. Кондуктор решает эту проблему. Его основная функция — точность и повторяемость. Он направляет инструмент точно в нужное место на заготовке каждый раз. Детали номер один и номер сто имеют отверстия в одном и том же месте.
Ключевой особенностью, на которую следует обратить внимание, является втулка. Это закаленные стальные втулки, запрессованные в приспособление. Сверло проходит через них. Износ принимает на себя втулка, а не корпус приспособления. Она действует как направляющее отверстие для сверла, предотвращая его смещение при входе в материал.
Чаще всего вы увидите приспособления, используемые для сверления. Также для развертывания отверстий до точного размера. И для нарезания резьбы. Любая операция, где ручной инструмент или вращающаяся фреза должны многократно попадать в одно и то же место.
Приспособления обычно легче, чем оснастка. Их можно поднять. Их можно перемещать по цеху. Иногда их зажимают на детали. Иногда деталь зажимается внутри них. Они перемещаются вместе с инструментом.
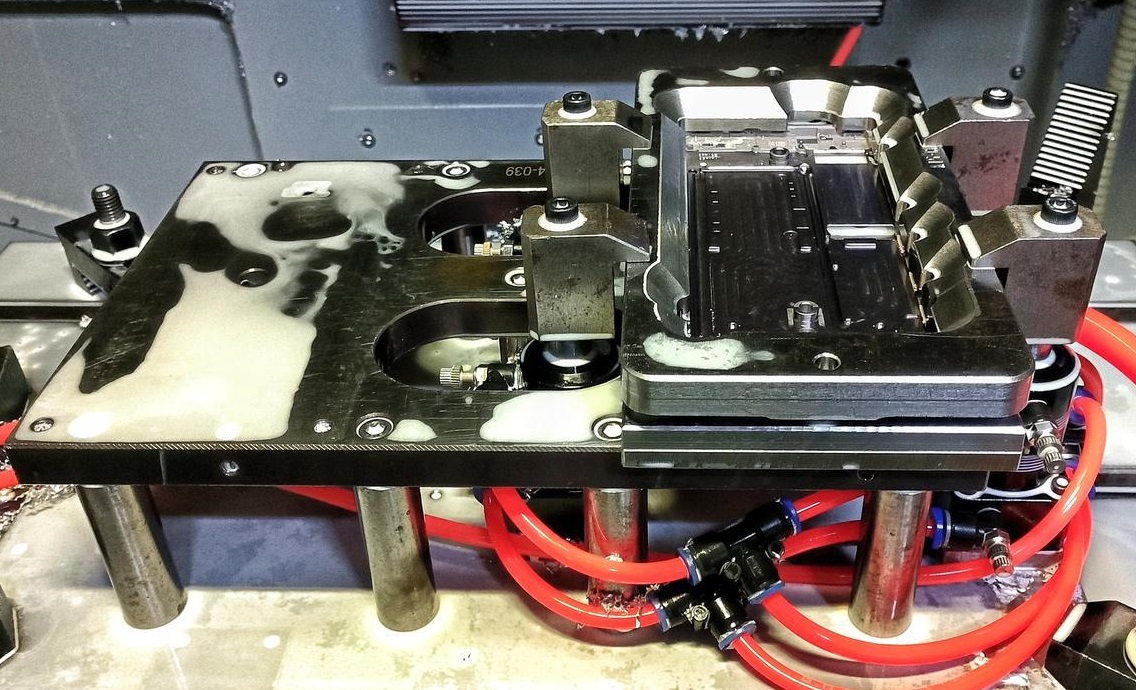
Что такое приспособление? (Держит за собой изделие)
Крепежный элемент проще по замыслу, но сложнее в исполнении. Он удерживает изделие. Вот и всё.
Определение: Зажим — это устройство, которое фиксирует и поддерживает заготовку. Оно предотвращает её перемещение. И ничего больше.
Главная задача — противостоять работе станка. Силы резания очень велики. Фреза может вырвать деталь из слабых зажимов. Приспособление должно этому противостоять. Оно удерживает деталь в неподвижном положении, противодействуя этим силам.
Вот ключевое отличие от шаблона. Шаблон вообще не направляет инструмент. Это делает сам станок. На ручном фрезерном станке оператор перемещает стол. На станке с ЧПУ компьютер управляет осями. Шаблон просто стоит неподвижно, обеспечивая надежную опору. Его основная задача — точно позиционировать деталь и надежно закрепить ее.
Приспособления можно найти повсюду. Их используют фрезерные станки. Сварщики используют их для скрепления узлов. На сборочных линиях их используют для позиционирования деталей для рабочих или роботов. Их используют в шлифовальных станках. В контрольно-измерительных лабораториях их используют для подачи деталей к датчикам или измерительным щупам координатно-измерительных машин.
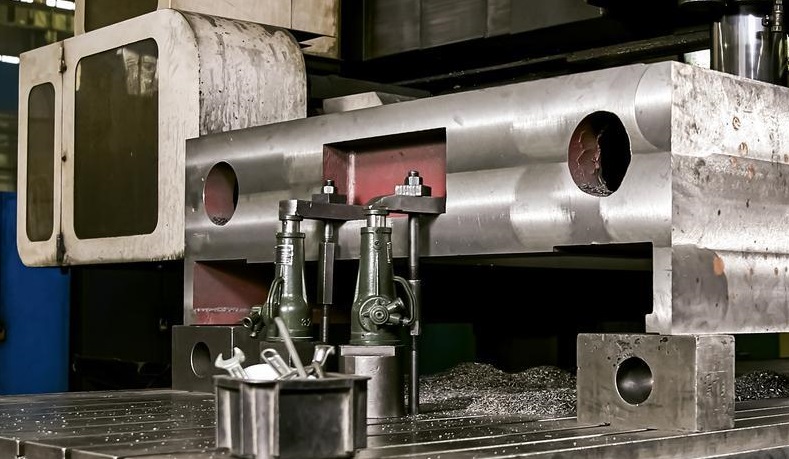
Приспособления имеют массивную конструкцию. Им необходимы масса и жесткость. Они крепятся болтами непосредственно к столу станка. Они не двигаются. Деталь подносится к ним, и они фиксируют ее.
Шаблон против приспособления: сравнение бок о бок
Поставьте их рядом, и разница станет очевидной.
| Характеристика | Джига | зажимное приспособление |
| Функция | Направляет режущий инструмент. | Надежно фиксирует заготовку. |
| Инструмент Контакт | Инструмент соприкасается с приспособлением (через втулки). | Инструмент никогда не касается зажимного приспособления. |
| Строительство | Облегченная конструкция, включает закаленные втулки. | Прочная, жесткая конструкция для устойчивости. |
| Типичные операции | Сверление, нарезание резьбы, развертывание. | Фрезерование на станках с ЧПУ, сварка, сборка и шлифовка. |
Вот простой секрет, который нужно запомнить. Всего два слова.
Направляющие для шаблона. Фиксаторы зажима.
Вот и всё. Если это направляет инструмент, это приспособление. Если это удерживает деталь, это зажимное устройство. Названия говорят сами за себя.
Более подробное изучение: Принцип «3-2-1» в выборе местоположения.
Давайте разберемся подробнее. Правило 3-2-1 — это не просто рекомендация. Это основа любой хорошей конструкции шаблона и приспособления. Если вы допустите ошибку в этом правиле, ваши детали не будут повторяться.
Каждая деталь в космосе стремится двигаться. Существует девять способов это сделать. Есть прямолинейные движения — вверх/вниз, влево/вправо, вперед/назад. А остальные шесть? Подождите, я ошибаюсь. Позвольте мне это исправить.
Фактически, деталь имеет шесть степеней свободы. Три поступательных движения: перемещение вдоль осей X, Y и Z. Три вращательных движения: вращение вокруг осей X, Y и Z. Всего шесть. Метод 3-2-1 управляет всеми шестью степенями свободы, используя шесть точек контакта.
Breakdown
Три (основные данные)
Разместите три точки на нижней поверхности. Это плоскость. Это предотвратит три вещи: движение вниз (перемещение по оси Z). Это также предотвратит вращение вокруг оси X и вращение вокруг оси Y. Деталь не сможет качаться. Три точки, три движения остановлены.
Два (вторичные данные)
Расположите две точки вдоль одной стороны. Это будет линия. Это предотвратит еще две вещи: движение вбок (перемещение по оси X) и вращение вокруг оси Z. Деталь не сможет скользить в этом направлении или вращаться на столе. Две точки, два движения остановлены.
Тот самый (третичная точка отсчета)
Приложите одну точку к смежной стороне. Это одиночный контакт. Это останавливает последнее движение: движение вперед или назад (перемещение по оси Y). Одна точка, одно движение остановлено.
Почему эта закономерность важна
Три плюс два плюс один равно шести. Вы охватили все шесть степеней свободы, используя ровно шесть точек.
А вот в чем ловушка. Добавьте седьмую точку не в том месте, и вы перенапряжете деталь. Допустим, вы разместили две точки на третьей стороне вместо одной. Если поверхности детали не идеально ровные и плоские — а они никогда такими не бывают — эта вторая точка будет давить на деталь. Она либо приподнимет ее над основными базовыми точками, либо слегка согнет. Теперь ваше позиционирование не будет воспроизводимым. Каждая деталь устанавливается по-разному.
Метод 3-2-1 обеспечивает повторяемое и стабильное положение без борьбы с собственными дефектами детали. В этом и заключается цель. Каждая деталь устанавливается одинаково, располагается одинаково и обрабатывается одинаково.
Изучение различных типов шаблонов и приспособлений
Приспособления и оснастка бывают самых разных форм. Каждый тип решает определенную задачу в цеху. Вот краткий обзор наиболее распространенных типов, с которыми вы можете столкнуться.
Балки
Конструкция приспособления меняется в зависимости от того, какую часть детали оно должно охватывать.
- ШаблоныЭто очень просто. Вам понадобится всего лишь пластина с отверстиями в нужных местах. Вы кладёте её на деталь и сверлите отверстия. Быстро, дёшево и эффективно для выполнения простых работ.
- Пластинчатые приспособленияЭто усовершенствованная версия шаблона. Она имеет пластину со встроенными ножками для установки на деталь. Втулки крепятся прямо к пластине. Устройство автономно и готово к использованию.
- Коробочные приспособленияЭти приспособления полностью закрывают деталь. Представьте себе коробку, которая открывается. Вы помещаете деталь внутрь, зажимаете ее и сверлите отверстия в втулках с нескольких сторон. Это позволяет обрабатывать различные поверхности без перестановки приспособления.
- Индексирующие шаблоныПредназначен для круглых деталей. Вы устанавливаете фланец или круглую деталь, сверлите один ряд отверстий, затем поворачиваете кондуктор до точного упора и сверлите следующий ряд. Это гарантирует идеально ровный круглый рисунок каждый раз.
арматура
Названия приспособлений берутся за оборудование, которое они обслуживают, или за выполняемую ими работу.
- Фрезерные арматураЖесткость здесь имеет первостепенное значение. Фрезерование — это очень интенсивный процесс. Приспособление должно быть массивным и прочно закреплено на столе, чтобы поглощать вибрации и предотвращать дребезжание.
- Токарная обработка с ЧПУ или токарные приспособленияЭти детали устанавливаются на вращающийся шпиндель. Балансировка становится критически важной. Несбалансированное приспособление на высоких оборотах разрушит станок из-за вибрации. Они должны быть спроектированы таким образом, чтобы вращаться ровно.
- Сварка листового металла арматураЖара — враг. Эти приспособления удерживают детали в правильном положении во время сварки. Часто в них используются медные компоненты, поскольку медь устойчива к высоким температурам и предотвращает сплавление сварного шва с самим приспособлением.
- сборка арматураБолее простые устройства. Они удерживают две или более деталей в правильном положении, пока рабочий скручивает, прижимает или защелкивает их вместе. Цель — скорость и простота загрузки.
- Инспекционные приспособленияИспользуется в контроле качества. Они удерживают деталь в точно заданном положении, позволяя измерительному прибору или щупу координатно-измерительной машины проверить критически важные размеры. Они ничего не разрезают, а просто подают деталь инспектору.
Материалы: Жесткая оснастка против мягкой оснастки
Выбор материала для приспособления или шаблона зависит от одного фактора: от того, как долго оно должно прослужить. В этом и заключается разница между жестким и мягким инструментом.
Жесткий инструмент
Для изготовления прочного инструмента используется сталь или чугун. Он применяется, когда работа длится годами. Тысячи деталей. Возможно, миллионы. Инструмент должен выдерживать такое количество работы.
Стальные приспособления выдерживают интенсивную резку. Они не изнашиваются. Втулки можно заменить, но корпус остается целым. Чугун также популярен. Он тяжелый, что поглощает вибрации, и сохраняет свою форму с течением времени.
Мягкая оснастка
Мягкая оснастка подразумевает использование алюминия, эпоксидной смолы или пластика, напечатанного на 3D-принтере. Она применяется для мелкосерийного производства или изготовления прототипов. Возможно, вам нужно всего пятьдесят деталей. Возможно, дизайн еще не окончательный.
Алюминий широко распространен. Он быстро обрабатывается и дешев. Но он изнашивается. Втулки со временем могут ослабнуть. Для небольших партий это не проблема.
Пластик, напечатанный на 3D-принтере, сейчас невероятно популярен. Можно спроектировать сложную конструкцию, напечатать её за ночь и использовать уже на следующий день. Она не прослужит вечно, но это и не нужно. Она выполняет свою задачу, и можно двигаться дальше.
Примечание к «жертвенным приспособлениям»
Это особый случай. Такое можно увидеть в аэрокосмической отрасли. Тонкие алюминиевые обшивки непрочны. Они вибрируют и деформируются во время обработки. Их нельзя сильно закрепить без деформации.
Итак, вы изготавливаете вспомогательное приспособление. Часто это блок из эпоксидной смолы или мягкого материала. Вы обрабатываете в нем углубление, соответствующее форме детали. Деталь помещается в это специально изготовленное углубление. Затем вы обрабатываете деталь, проникая в приспособление. Повреждается приспособление, а не деталь. Вы выбрасываете его после одного использования. Такова сделка. Вы жертвуете инструментом, чтобы спасти дорогую деталь.
Современные тенденции: автоматизация и модульность.
Производственный цех меняется. Меняются и используемые в нем инструменты. Приспособления и оснастка также не застрахованы от автоматизации. Вот как выглядит современное производство сегодня.
Системы нулевой точки зажима
Это самое значительное изменение. Представьте себе приемник на вашем станочном столе. Точная сетка отверстий с фиксирующим механизмом. Ваше приспособление имеет соответствующие соединительные муфты.
Вы устанавливаете зажим на приемник. Потягиваете рычаг или нажимаете кнопку. Он зажимается за считанные секунды. Точность составляет до микрон. Время переналадки сокращается с десяти минут до менее чем одной минуты. Вы можете снять зажим, установить новый и продолжить работу. Никакой индикации. Никакой очистки. Просто загрузите и работайте.
Гидравлические/пневматические зажимы
Забудьте о Т-образном ключе. В современных светильниках используются силовые зажимы.
Гидравлические зажимы создают мощное и постоянное усилие. Вы переключаете тумблер, и они захватывают деталь. Никакой усталости оператора. Никаких догадок о том, насколько сильно нужно затянуть.
Пневматические зажимы быстрее, хотя и менее мощные. Отлично подходят для сборочных приспособлений, где детали необходимо удерживать, но не подвергать жесткой механической обработке.
Более того, они интегрированы в рабочий цикл станка. Станок с ЧПУ может подавать сигналы на автоматическое открытие и закрытие зажимов. Оператору остается только загрузить детали. Станок сделает все остальное.
Модульное Крепление
Это подход, похожий на конструктор. Вы покупаете набор стандартных компонентов: опорные плиты, установочные блоки, зажимы, подставки и штифты.
Нужна оснастка для новой детали? Соберите её из комплекта. Используйте её для первого цикла производства. Затем разберите и используйте те же детали для следующего заказа.
Никакой дорогостоящей обработки на заказ. Никакого специального приспособления, которое будет вечно пылиться на полке. Только многоразовые компоненты, которые адаптируются к любому поступающему изделию. Это экономит деньги и производственные площади. Для мелкосерийного производства или выполнения заказов на мелкие работы это просто находка.
Экономический аспект: зачем нужны качественные инструменты?
Экономия затрат и времени
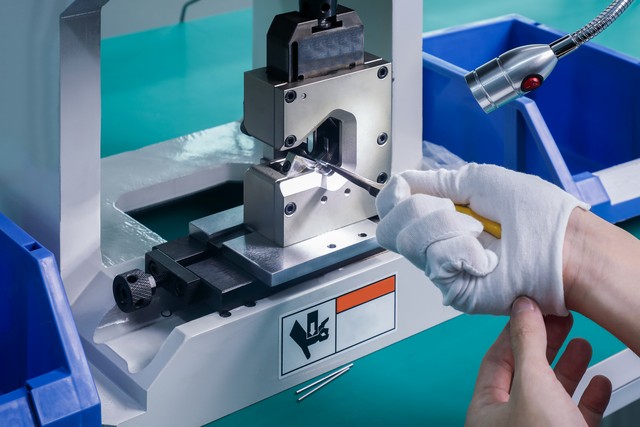
Возможно, взглянув на ценник светильника, вы засомневаетесь. Полторы тысячи долларов за металлический блок с зажимами? Кажется, дороговато. Но расчёты меняются, когда вы ставите его на пол.
Проведите расчеты на примере простой работы. Тысяча деталей. Без приспособления на установку и выравнивание каждой детали уходит десять минут. Это 10 000 минут. Примерно 167 часов работы по 50 долларов в час. Общая стоимость работ: 8,350 долларов.
Теперь добавим приспособление. Полторы тысячи долларов авансом. Но настройка сокращается до одной минуты на деталь. В общей сложности это 1,000 минут. Примерно 17 часов. Стоимость работ: 850 долларов.
Добавьте к стоимости оборудования затраты на работу. Итого: 2,350 долларов. Сравните с 8,350 долларами без оборудования. Установка оборудования позволяет сэкономить шесть тысяч долларов за один проход. И при этом оборудование останется у вас и для следующего заказа.
Такова экономика.
Гарантия качества
Использование зажимного приспособления исключает участие оператора в процессе контроля точности. Больше не нужно оценивать края на глаз. Больше не нужно указывать каждую деталь отдельно. Деталь устанавливается в зажимное приспособление. Приспособление размещается на станке. Готово.
Первая часть верна. Сотая часть идентична. Тысячная часть совпадает с обеими. Взаимозаменяемость — это не надежда, а заложенная в конструкцию деталь. Бракованные изделия исчезают. Переделки прекращаются. Доверие клиентов растет.
Безопасность
Это важнее денег. Хороший светильник защищает руки от опасности.
Представьте себе фрезу, вращающуюся со скоростью 10 000 об/мин. Находиться рядом с ней вам не захочется. Приспособление с гидравлическими или пневматическими зажимами позволяет загрузить деталь, отойти назад и запустить цикл. Станок сделает все остальное. Не нужно держать деталь вручную. Не нужно залезать в опасную зону.
То же самое относится и к сварочным приспособлениям. Горячие поверхности. Искры. Дым. Приспособление удерживает все на месте. Руки оператора остаются в безопасности.
В конструкции исключены места защемления. Избегаются острые края. Приспособление становится не только производственным инструментом, но и средством обеспечения безопасности. Уже одно это оправдывает его стоимость.
Заключение
Давайте подведем итог. Различие простое, но абсолютное.
Приспособление направляет инструмент. Зажимное устройство удерживает деталь. Эта одна идея разделяет два мира зажима заготовок.
Мы рассмотрели основы. Принцип позиционирования 3-2-1 предотвращает перемещение деталей без чрезмерного ограничения их движения. Различные типы приспособлений — шаблонные, пластинчатые, коробчатые, индексирующие — решают разные задачи сверления. Различные приспособления используются на разных станках — фрезерных, токарных, сварочных, сборочных и контрольно-измерительных. Выбор материала зависит от объема производства: твердая сталь для больших объемов, мягкий алюминий или пластик с печатной печатью для быстрых заказов.
Современные тенденции меняют способы их использования. Системы с нулевой точкой позволяют менять приспособления за считанные секунды. Гидравлические зажимы снижают утомляемость оператора. Модульные компоненты позволяют создавать и перестраивать системы без специальной механической обработки.
Экономическая сторона вопроса очевидна. Качественное оснастка окупается за один производственный цикл. Она исключает человеческие ошибки, гарантирует взаимозаменяемость деталей и обеспечивает безопасность персонала.
И вот заключительная мысль. Если вы работаете в области механической обработки, машиностроения или промышленного дизайна, вам необходимо это понимать. Правильное проектирование оснастки — это не просто деталь. Это кратчайший путь. Это прямой путь к прибыльности и точности. Правильно спроектируйте оснастку, и все остальное приложится.
Почему стоит выбрать NOBLE для своего Точность обработки США
Теперь вы понимаете теорию. Вы знаете, почему направляющие приспособления и зажимные устройства обеспечивают надежное крепление. Вы видите, как правильная фиксация заготовки повышает точность и прибыльность. Следующий вопрос — практический. Кто производит детали?
Вот тут-то и вступает в дело NOBLE. Мы берем концепции, обсуждавшиеся здесь, и ежедневно применяем их в нашем цехе. Сложные геометрические формы. Жесткие допуски. Сложные материалы. Мы справляемся со всем этим.
Наши основные возможности
Мы специализируемся на высокоточной обработке на станках с ЧПУ для требовательных отраслей промышленности. Многоосевое фрезерование. Токарная обработка швейцарского типа. Изготовление деталей сложной геометрии. У нас есть оборудование и опыт для реализации ваших проектов. От прототипов до серийного производства — мы выполняем заказы.
Сертификаты качества
Сертификаты имеют значение. Это не просто украшение для стен. Это подтверждение соблюдения процесса.
Стандарт ISO 9001:2015 — это наша основа. Это означает, что у нас есть работающая система управления качеством. Мы отслеживаем всё. Мы постоянно совершенствуемся. Для промышленного применения это даёт вам уверенность в том, что каждая поставка соответствует стандарту.
Стандарт ISO 13485:2016 идет еще дальше. Это стандарт для медицинских изделий. Он означает, что мы понимаем регулируемые отрасли. Прослеживаемость абсолютна. Управление рисками заложено на каждом этапе. Если ваша деталь используется в организме пациента, эта сертификация имеет значение.
Благородное преимущество
Вот что нас отличает. Мы сочетаем глубокие технические знания с точным исполнением. Принципы, которые вы только что изучили в отношении фиксации, позиционирования и зажима заготовок, — мы применяем на практике каждый день. Мы проектируем приспособления. Мы изготавливаем приспособления. Мы используем их, чтобы ваши детали были изготовлены правильно.
Теория важна. Но исполнение – это всё. В NOBLE мы обеспечиваем и то, и другое.
Часто задаваемые вопросы (FAQ)
Может ли устройство одновременно являться и приспособлением, и зажимным устройством?
Редко, но да. Классический пример — коробчатый кондуктор. Он охватывает деталь и надежно удерживает ее, как зажимное приспособление. Но в нем также есть втулки для направления сверл через несколько поверхностей. Таким образом, он выполняет обе функции. Большинство устройств ограничиваются одной ролью. Коробчатые кондукторы — исключение, подтверждающее правило.
Нужен ли мне светильник для 3D печать?
Это не относится к самому принтеру. Машина создает детали слой за слоем без усилий при резке. Нет необходимости ничего зажимать.
Но давайте подумаем о постобработке. Если вам нужно просверлить отверстия или обработать детали на печатной плате, да, вам понадобится приспособление. Печатные детали могут иметь нестандартную форму. Удерживать их для последующих операций без специального приспособления неудобно и неточно.
В чём разница между шаблоном и кондуктором?
Шаблон — это простейшая форма приспособления. Это просто пластина с отверстиями или кромками, по которым нужно строить. Вы кладёте её на деталь и обводите контур или сверлите отверстия по ней.
Кондуктор — более совершенное приспособление. Он имеет ножки для опоры на деталь. В нем есть втулки для точного направления инструмента. Он может иметь зажимы для фиксации в нужном положении. Шаблон служит направляющей. Кондуктор направляет и часто позиционирует себя сам.
Как мне выбрать между мягким и твердая оснастка?
Обратите внимание на объем и хронологию.
Выбирайте мягкую оснастку — алюминий, пластик, напечатанный на 3D-принтере, эпоксидную смолу — когда вам срочно нужны детали. Прототипы. Небольшие партии. Итерации дизайна. Это дешево и быстро. Она изнашивается, но вам она не понадобится долго.
Выбирайте более прочные инструменты — сталь, чугун — когда производство насчитывает тысячи деталей. Когда конструкция окончательно утверждена. Когда вам нужно, чтобы приспособление прослужило долгие годы. Это обходится дороже на начальном этапе, но окупается за счет долговечности и точности в долгосрочной перспективе.







