
Введение: Революция лазерной резки
В стремительно развивающемся мире промышленного производства лазерная резка стала одной из самых революционных технологий XXI века. Этот передовой метод обработки использует концентрированные лучи света для резки материалов с поразительной точностью, достигая допусков до ±0.1 мм — тоньше человеческого волоса. В отличие от традиционной механической резки, которая основана на физическом контакте между инструментом и материалом, лазерная резка — это бесконтактный процесс, исключающий износ инструмента и позволяющий создавать сложные геометрические формы, недоступные при использовании традиционных методов.
По данным Grand View Research, мировой рынок станков для лазерной резки, оцениваемый в 5.81 миллиарда долларов в 2022 году, по прогнозам, будет расти со среднегодовым темпом роста (CAGR) в 7.8% до 2030 года. Этот стремительный рост обусловлен уникальными преимуществами лазерной резки в различных отраслях промышленности:
- Автомобильная: Возможность создания облегченных конструкций транспортных средств за счет прецизионной обработки алюминия и высокопрочных сталей.
- Аэрокосмическая индустрияИзготовление сложных титановых компонентов с минимальными отходами материала.
- МедПроизводство сверхточных хирургических инструментов и имплантируемых устройств.
- Электроника: Создание сложных печатных плат и микрокомпонентов
В этом всеобъемлющем руководстве будут рассмотрены технические основы лазерной резки, ее революционные применения в различных отраслях, экономические преимущества по сравнению с традиционными методами, а также новые инновации, расширяющие границы возможного в производстве.
Научные основы технологии лазерной резки
Основные принципы
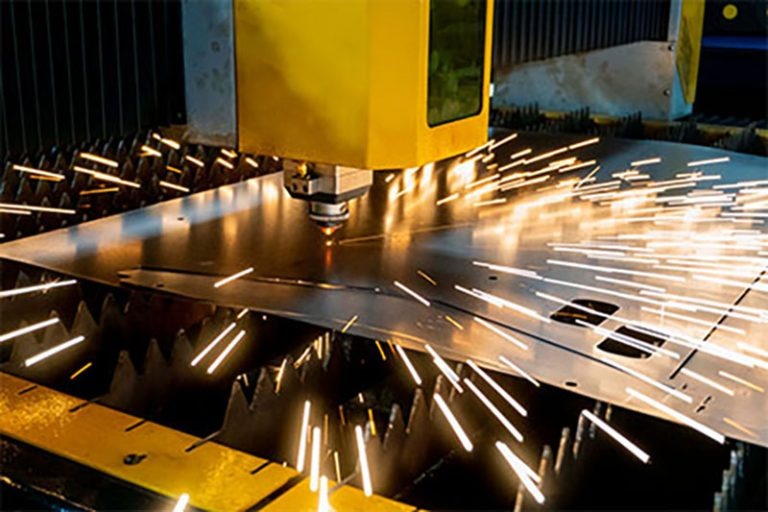
Лазерная резка работает по принципу концентрированного преобразования световой энергии. Термин «лазер» означает усиление света путем стимулированного излучения. В промышленных приложениях это включает в себя:
- Производство энергииЭлектрическая энергия возбуждает атомы лазерной среды (газ CO₂, кристалл или волокно).
- Фотонная эмиссияСтимулированные атомы испускают когерентные световые фотоны.
- Фокусировка лучаЗеркала и линзы концентрируют свет в пятно диаметром 0.1-0.3 мм.
- Взаимодействие материаловСфокусированный луч нагревает материал до точки испарения/плавления (до 30 000 °C).
- Выброс материалаВспомогательный газ высокого давления (O₂, N₂ или воздух) удаляет расплавленный материал.
Типы и возможности лазеров
В современном производстве используются три основных типа лазеров, каждый из которых имеет свои преимущества:
| Тип лазера | Длина волны | Диапазон мощности | Для каких задач | Скорость резки* |
| CO₂-лазер | 10.6 мкм | 1-6 кВт | Органические материалы (древесина, акрил), тонкие металлы | 10 м/мин (сталь толщиной 3 мм) |
| волоконный лазер | 1.06 мкм | 1-20 кВт | Металлы (сталь, алюминий, медь) | 25 м/мин (сталь толщиной 3 мм) |
| Дисковый лазер | 1.03 мкм | 1-8 кВт | Светоотражающие металлы (латунь, золото) | 18 м/мин (сталь толщиной 3 мм) |
*Скорость обработки низкоуглеродистой стали толщиной 3 мм с помощью лазера мощностью 2 кВт
Волоконные лазеры занимают доминирующее положение в области резки металла, предлагая следующие возможности:
- на 30% больше энергии эффективность чем CO₂-лазеры
- Резка в 5 раз быстрее скорость на тонких металлах
- Низкое обслуживание(Без зеркал и пополнения запаса топлива)
Последние достижения в области сверхбыстрых (пикосекундных) импульсных лазеров позволяют достичь микронной точности для специализированных применений, таких как производство медицинских изделий и электроники.
Технические преимущества перед традиционными методами резки
Точность и аккуратность
Лазерная резка обеспечивает непревзойденную точность благодаря:
- Точность позиционирования луча: ±0.01 мм с линейными энкодерами
- Ширина пропила: Толщина всего 0.1 мм (против 1-2 мм для плазмы)
- Качество кромки: Чистота поверхности Ra 0.8-3.2 мкм без постобработки
Возможности сравнительной оценки допусков:
| Способ доставки | Типичный допуск | Минимальный размер объекта | Угол кромки |
| Лазерная резка | ±0.1 мм | 0.02 мм отверстия | конусность 0.5-2° |
| Гидроабразивная резка | ±0.2 мм | 0.5 мм | 0° (идеально квадратный) |
| Плазменная резка | ±0.5 мм | 1.0 мм | конусность 3-6° |
| Механическая штамповка | ±0.2 мм | 1.5 × толщина материала | Срезанный край |
Универсальность материалов
Современные лазерные системы позволяют обрабатывать чрезвычайно широкий спектр материалов:
Металлы:
- Углеродистая сталь (толщиной до 30 мм)
- Нержавеющая сталь (до 25 мм)
- Алюминий (до 20 мм)
- Титан (до 15 мм)
- Медь/латунь (до 10 мм)
Неметаллы:
- Акрил (до 50 мм)
- Древесина (до 30 мм)
- Пластмассы (АБС-пластик, ПЭТГ, поликарбонат)
- Композитные материалы (углеродное волокно, стекловолокнистый армированный пластик)
- Керамика (с использованием специализированных лазеров)
Экономические выгоды
Комплексный анализ затрат выявляет преимущества лазерной резки:
| фактор | Лазерная резка | Струя воды | плазма | перфорация |
| Эксплуатационные расходы/час | 50-150 долларов | 70-200 долларов | 30-80 долларов | 20-50 долларов |
| Время установки | 60-75 мин | 60-75 мин | 60-75 мин | 60-75 мин |
| Стоимость инструментов | Ничто | Форсунки (200 долларов) | Электроды (50 долларов) | Штампы (5k−5)k−50k) |
| Энерго эффективность | 25-40% | 10-15% | 15-25% | 30-50% |
Основные экономические преимущества:
- 80% снижение в стоимости оснастки по сравнению с пробивкой
- 60% Время подготовки больше, чем при использовании гидроабразивной резки.
- 40% меньше энергетика потребление, чем плазма
Отраслевые приложения и примеры использования
Революция в автомобильном производстве
В современных автомобилях используются сотни деталей, вырезанных лазером:
Аккумуляторные системы для электромобилей:
- Резка медных шин со скоростью 20 м/мин с точностью ±0.05 мм.
- Снижение затрат на 30% по сравнению с вариантами, выполненными методом штамповки.
- Пример из практики: Гигафабрика Tesla перерабатывает более 5,000 аккумуляторных пластин в час.
Легкие структурные компоненты:
- Алюминиевые дверные кольца, вырезанные 3D-лазером (Audi A8)
- Снижение веса на 40% по сравнению со стальными аналогами.
- Улучшение результатов краш-тестов на 15%.
Аэрокосмические и оборонные приложения
Аэрокосмическая отрасль предъявляет высочайшие требования к точности и эффективности использования материалов:
Компоненты самолёта из титана:
- 5-осевая лазерная резка опор двигателя (Boeing 787)
- 95% использования материала против 60% при фрезеровании.
- Сокращение времени обработки на 70%
Обработка композитного материала:
- Импульсная лазерная обрезка крыльев из углеродного волокна (Airbus A350)
- Края без расслоения
- Точность позиционирования 02 мм
Производство медицинского оборудования
Лазерная резка позволяет создавать инновации, спасающие жизни:
Сосудистые стенты:
- Стойки толщиной 1 мм из нитинолового сплава
- Производственный процесс, одобренный FDA
- 99% продукции без дефектов (пример из практики компании Medtronic)
Хирургические инструменты:
- Зеркальная полировка (Ra <0.4 мкм) предотвращает прилипание бактерий.
- Сложные геометрические формы для малоинвазивных инструментов
- Цельная конструкция исключает необходимость сборки.
Будущее технологии лазерной резки
Интеграция с Индустрией 4.0
«Умные» заводы внедряют:
Оптимизация процессов с использованием ИИ:
- Мониторинг качества резки в режиме реального времени (системы Keyence)
- Алгоритмы прогнозного обслуживания
- Снижение процента брака на 30%
Технология цифровых двойников:
- Виртуальное моделирование процессов
- Оптимизация параметров перед физической резкой
- Ускоренный на 20% ввод в эксплуатацию новых деталей.
Лазерные источники следующего поколения
К новым технологиям относятся:
Зелёные лазеры (длина волны 515 нм):
- Эффективность резки меди/золота на 50% выше.
- 30% экономии энергии
- Впервые применено в производстве аккумуляторов для электромобилей.
Сверхбыстрые импульсные лазеры:
- Пикосекундные импульсы для холодной абляции
- нулевая зона термического воздействия
- Применение медицинских приборов и электроники
Устойчивое производство
Лазерная резка способствует более экологичному производству:
Материальная эффективность:
- На 90% меньше отходов, чем при помоле.
- Оптимизированное программное обеспечение для раскроя
Энергетические инновации:
- На 40% более эффективные волоконные лазеры
- Системы рекуперации тепла
Замкнутая переработка:
- Извлечение металлического порошка
- Переработка шлака
Внедрение лазерной резки: практическое руководство
Выбор правильного оборудования
Ключевые соображения:
| фактор | волоконный лазер | CO₂ Лазер | Гибридная система |
| Толщина металла | |||
| Возможности использования неметаллических материалов | Ограниченный | Прекрасно | Хорошо |
| Обслуживание | Низкий | Средняя | Средняя |
Принципы проектирования для производства (DFM)
Оптимизация конструкции для лазерной резки:
- Минимальный размер отверстияДиаметр ≥ толщина материала
- Внутренние углыДобавьте радиус 0.2 мм для предотвращения растрескивания.
- Эффективность вложения: Группировка деталей для максимального использования материала
- Укладка толерантностиУчитывайте термическое расширение на уровне 0.1 мм.
Структура оценки затрат
Типичные модели ценообразования:
- Почасовая ставка: 75−75−200 (машина + труд)
- Цена за деталь: 50−0.50−5.00 (зависит от объема)
- Плата за подключение: 50−50−300 (первая проверка образца)
Заключение: Конкурентные преимущества лазерной резки
Лазерная резка коренным образом изменила современное производство, поскольку:
- Обеспечение беспрецедентной точности(Допуски ±0.1 мм)
- Снижение производственных затрат(На 60% меньше отходов, чем при помоле)
- Ускорение разработки продукта(Мгновенная смена оснастки)
- Поддержка устойчивого производства(энергоэффективные процессы)
По мере развития Индустрии 4.0 лазерные системы становятся все более интеллектуальными, взаимосвязанными и универсальными. Компании, внедряющие эту технологию, получают следующие преимущества:
- Сокращение времени выхода на рынок на 20-40%.
- Снижение производства на 30-50%. расходы в масштабе
- Доступ к новым возможностям проектирования
«Готовы использовать лазерную резку для своих производственных нужд? Свяжитесь с нашими экспертами сегодня, чтобы получить бесплатную оценку процесса и коммерческое предложение».







