
Ce Este Metal Die CO intepatura producere?
Turnarea sub presiune a metalelor este un proces de turnare a metalelor. Esența sa constă în injectarea metalului topit într-o matriță metalică proiectată cu precizie, sub presiune ridicată, apoi răcirea și solidificarea acestuia pentru a forma în cele din urmă o piesă turnată cu forma și dimensiunea predeterminate.
Procesul de turnare sub presiune se bazează în principal pe trei elemente de bază: mașini de turnare sub presiune, matrițe de turnare sub presiune și aliaje de turnare sub presiune. Caracteristica turnării sub presiune a metalelor este de a umple matrița cu presiune ridicată și viteză mare, ceea ce permite turnării sub presiune să producă eficient și în cantități mari piese metalice cu structuri complexe, pereți subțiri, dimensiuni precise și suprafețe netede.
Tehnologia turnării sub presiune a apărut la începutul secolului al XIX-lea. În 1838, un american pe nume Bruce a inventat prima mașină manuală de turnare sub presiune cu piston pentru imprimarea caracterelor cu plumb.
La începutul secolului al XX-lea, aplicarea cu succes a turnării sub presiune a aliajelor de aluminiu a promovat dezvoltarea industriei auto și a marcat adevăratul început al tehnologiei moderne de turnare sub presiune.
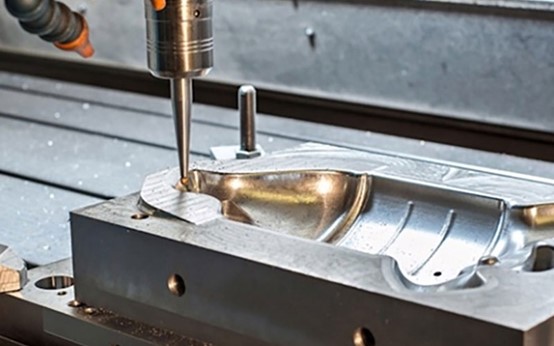
Cum funcționează producția de turnare sub presiune a metalelor?
Pregătirea mucegaiului
Înainte de a începe turnarea sub presiune, matrița trebuie instalată și preîncălzită. Apoi, cavitatea trebuie curățată și pulverizat un agent de demulare.
Agenții de demulare facilitează ejectarea pieselor turnate și pot, de asemenea, răci matrițele. După pregătirea matriței, mașina de turnare sub presiune acționează matrița mobilă pentru a se apropia strâns de matrița fixă și aplică o forță de strângere uriașă pentru a preveni scurgerea metalului topit.
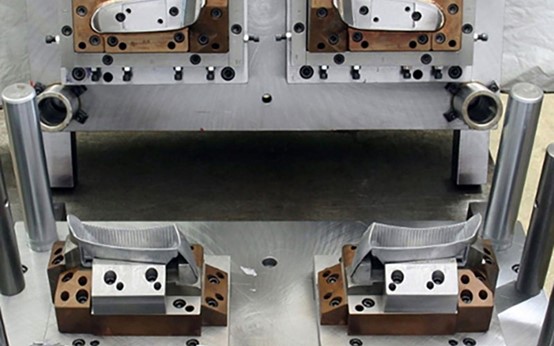
Turnarea materialelor
După ce matrița de turnare sub presiune este pregătită, aliajul specific este încălzit până la o stare topită în cuptor, iar compoziția este menținută uniformă. Apoi, se folosește o lingură de măsurat pentru a scoate cantitatea necesară de metal topit din cuptor și se toarnă ușor în manșonul de injecție închis, pregătindu-l pentru injecție.
Procesul de injectare
Poansonul mașinii de turnare sub presiune avansează cu o viteză extrem de mare, apăsând instantaneu metalul topit din manșon în cavitatea etanșă a matriței. Metalul topit umple întreaga cavitate în câteva sutimi de secundă, asigurând replicarea precisă a pereților subțiri și a structurilor complexe.
Răcire
După ce metalul topit umple cavitatea, poansonul nu se retrage imediat, ci continuă să mențină o presiune uriașă. Această etapă se numește presiune de menținere. Forțează metalul care se contractă și se solidifică să primească o reîncărcare suplimentară, reducând astfel cavitățile și defectele de contracție internă și crescând densitatea piesei turnate.
Ejectare
După ce matrița a fost ținută sub presiune o perioadă de timp și piesa turnată este practic întărită, mecanismul de închidere a matriței o deschide.
Mecanismul de ejecție din interiorul matriței se mișcă înainte sub acționarea cilindrului de ejecție, împingând ușor piesa turnată în afara matriței și finalizând procesul de demulare.
firet
Piesele turnate ejectate prin turnare sub presiune au de obicei margini suplimentare de material, cum ar fi sisteme de închidere și fante de ventilație. Piesele turnate trebuie să aibă aceste margini de material tăiate manual sau cu ajutorul unui echipament și supuse curățării superficiale necesare. După ce o piesă turnată este curățată, matrița se închide și începe următorul ciclu de turnare sub presiune.
Tipurile de materiale metalice utilizate în producția de turnare sub presiune a metalelor
Aluminiu
Aluminiul este cel mai utilizat material de turnare sub presiune. Aluminiul este ușor și are o bună rezistență mecanică, rezistență la coroziune și conductivitate termică și electrică.
Aliajul de aluminiu are o fluiditate bună la turnare și este potrivit pentru producerea de piese cu pereți subțiri și structuri complexe. Este utilizat pe scară largă în industria auto, electronică și aerospațială.
zinc
Aliajul de zinc este foarte ușor de turnat sub presiune și poate produce piese cu o precizie dimensională extrem de mare și suprafețe extrem de netede.
Aliajele de zinc au proprietăți mecanice bune și pot fi supuse diverselor tratamente de galvanizare. Aliajul de zinc este adesea utilizat pentru fabricarea de piese hardware, machete de jucării, accesorii pentru baie și carcase electronice, precum și alte produse.
Magneziu
Aliajul de magneziu este cel mai ușor dintre metalele practice, cu rezistență specifică și rigiditate specifică ridicate și are proprietăți excelente de absorbție a șocurilor și ecranare electromagnetică.
Magneziul este adesea utilizat în situații în care greutatea este o cerință strictă, cum ar fi carcasele laptopurilor, corpurile camerelor, cadrele volanelor mașinilor și componentele aerospațiale.
Cupru
Aliajele de cupru utilizate în principal în turnarea sub presiune sunt alama și bronzul. Cuprul are o conductivitate electrică excelentă, o conductivitate termică excelentă, rezistență la uzură și rezistență la coroziune.
Cuprul are un punct de topire ridicat, ceea ce provoacă uzură semnificativă a matrițelor și face ca turnarea sub presiune să fie mai dificilă și mai costisitoare. Cuprul este de obicei utilizat pentru fabricarea de piese speciale care necesită rezistență și conductivitate electrică ridicate, cum ar fi supapele, angrenajele și conectorii electrici.
Tipuri de procese de producție a turnării sub presiune a metalelor
Hot Cast casting sub presiune
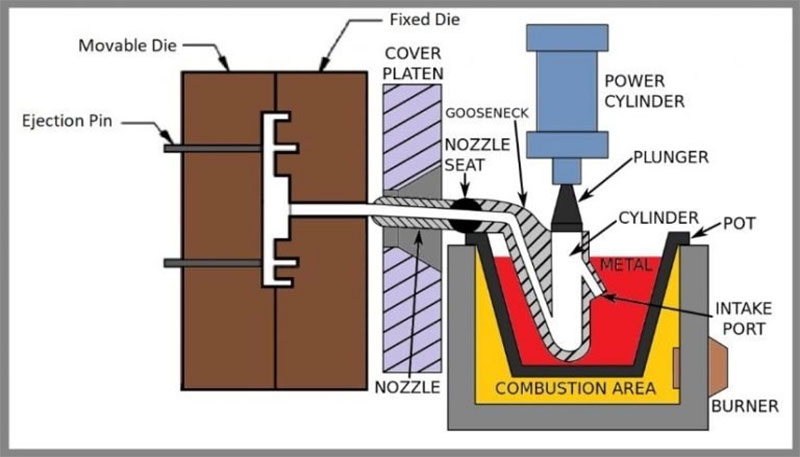
În turnarea sub presiune în cameră caldă, mecanismul de injecție este imersat în metal topit, iar metalul este injectat direct în matriță prin camera de injecție. Metoda de turnare sub presiune în cameră caldă este extrem de eficientă și are o viteză de ciclu rapidă, fiind potrivită pentru metale cu punct de topire scăzut, cum ar fi zincul, magneziul și plumbul.
Turnare sub presiune în cameră rece
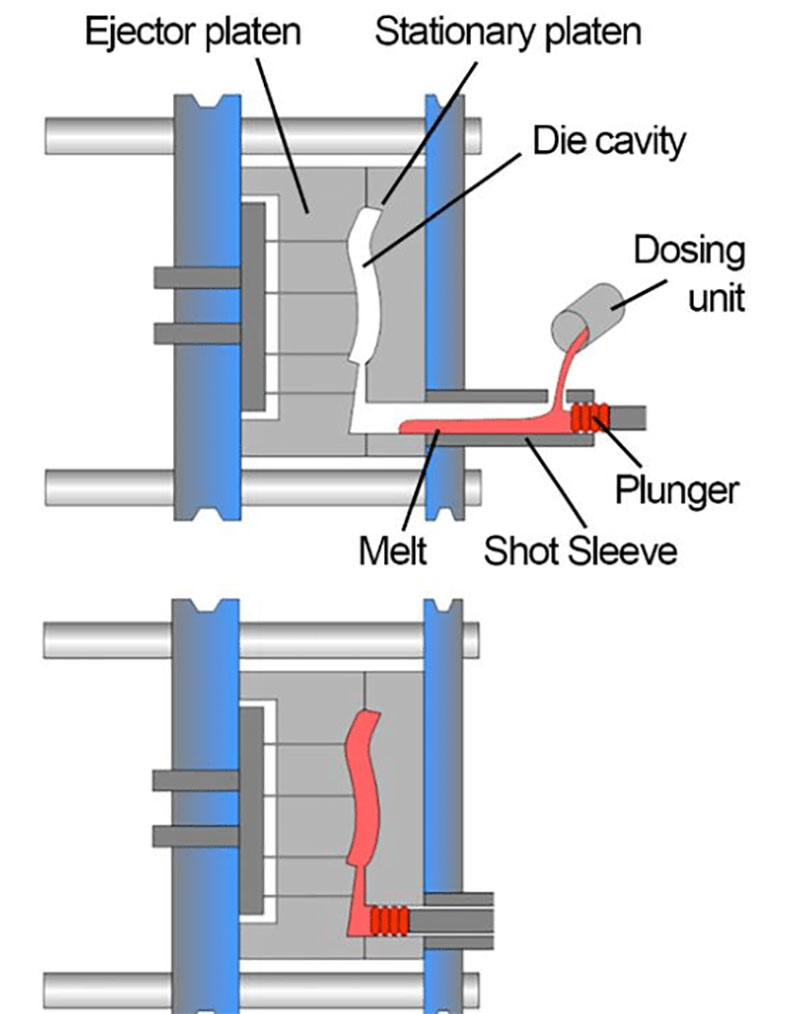
În turnarea sub presiune în cameră rece, mecanismul de injecție este separat de cuptor, iar metalul topit trebuie injectat în camera de injecție manual sau mecanic.
Turnarea sub presiune în cameră rece este potrivită pentru metale cu punct de topire ridicat, cum ar fi aluminiul și cuprul. Deși turnarea sub presiune în cameră rece este puțin mai puțin eficientă, poate preveni eficient coroziunea echipamentelor și poate asigura calitatea produsului.
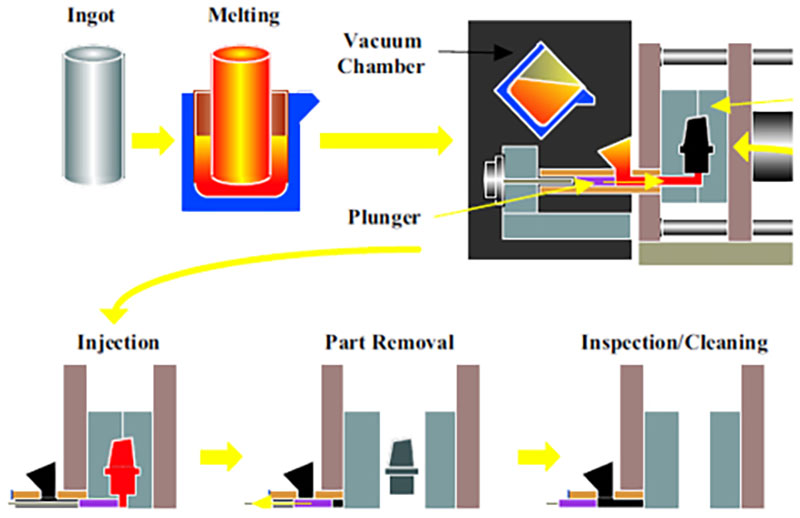
Turnarea prin turnare în vid
Turnarea sub presiune în vid implică evacuarea aerului în timpul procesului de turnare sub presiune pentru a reduce gazul din cavitatea matriței, minimizând astfel defectele de porozitate și îmbunătățind densitatea și proprietățile mecanice.
Turnarea sub presiune în vid este adesea utilizată pentru produse cu cerințe de rezistență ridicate, cum ar fi piesele structurale auto și componentele de aviație.
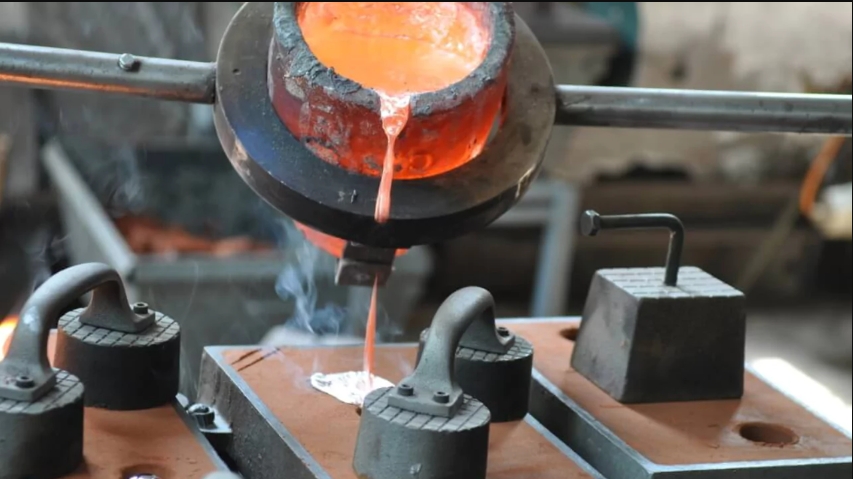
Turnare sub presiune la joasă presiune
Turnarea sub presiune joasă este un proces în care metalul topit este împins lent dintr-un creuzet într-o matriță cu ajutorul unui gaz de presiune joasă, asigurând o umplere netedă a metalului și o structură densă.
Turnarea sub presiune joasă este adesea utilizată în producția de piese mai mari din aluminiu, cum ar fi roțile mașinilor și blocurile motorului.
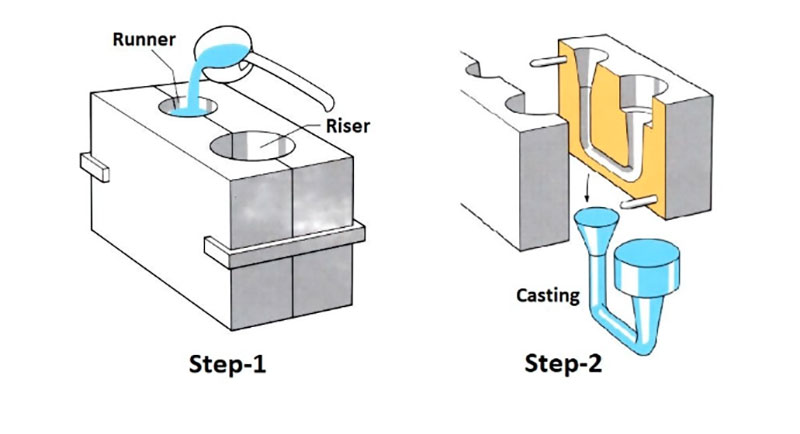
Turnare prin gravitate
Turnarea sub presiune gravitațională folosește greutatea proprie a metalului pentru a injecta metal topit în matriță fără a fi nevoie de injecție externă.
Turnarea sub presiune prin gravitație este un proces simplu și potrivit pentru producția în loturi medii și mici, cum ar fi corpuri de pompe, fitinguri de țevi, carcase mecanice etc.
Avantajele producției de turnare sub presiune a metalelor
Precizie tridimensională
Turnarea sub presiune a metalelor poate realiza produse de înaltă precizie cu forme complexe într-un singur proces de formare, cu toleranțe dimensionale mici și o bună repetabilitate.
Piesele prelucrate prin turnare sub presiune a metalelor au o suprafață netedă și fină, care poate fi vopsită direct, galvanizată sau lustruită, reducând considerabil procesele și costurile ulterioare de prelucrare și finisare a suprafeței.
Eficienta productiei
Procesul de turnare sub presiune are un ciclu scurt, permițând injecție, răcire și demulare rapide și este potrivit în special pentru producția în loturi și automatizată.
Comparativ cu metodele tradiționale de turnare sau prelucrare, turnarea sub presiune a metalelor poate produce piese mai consistente în aceeași perioadă de timp, reducând semnificativ costul per bucată.
Formarea complexă
Turnarea sub presiune a metalelor poate forma piese cu geometrii complexe, structuri cu pereți subțiri și caracteristici fine, cum ar fi nervuri de armare, găuri filetate și inserții, într-o singură matriță, evitând proceduri multiple de prelucrare sau asamblare și realizând fabricarea de produse cu integrare ridicată și integritate structurală ridicată.
Putere mecanică
Turnarea sub presiune a metalelor, datorită injecției la înaltă presiune, face ca metalul să umple rapid cavitatea matriței și să se solidifice. Drept urmare, structura internă a pieselor turnate sub presiune devine mai densă, cu mai puțini pori și cavități de contracție, având o rezistență mecanică, o duritate și o rezistență la uzură mai mari.
După ce sunt tratate prin turnare sub presiune în vid sau prin turnare semisolidă, performanța pieselor se poate apropia de cea a pieselor forjate.
Utilizarea materialului
Pierderea de metal în procesul de producție a turnării sub presiune a metalelor este extrem de scăzută. Sistemul de închidere și piesele de preaplin pot fi reutilizate în cuptor, iar rata totală de utilizare a materialului poate ajunge la peste 90%.
Comparativ cu metodele tradiționale de turnare, turnarea sub presiune a metalelor nu numai că economisește materii prime, dar beneficiază și de protecția mediului și de controlul costurilor.
Dezavantajele producției de turnare sub presiune a metalelor
Cost ridicat al mucegaiului
Costul de proiectare și fabricație al matrițelor de turnare sub presiune din metal este relativ ridicat, în special pentru matrițele cu structură complexă sau cu mai multe cavități, care necesită prelucrare precisă și oțel rezistent la temperaturi ridicate. Prin urmare, investiția inițială este mare.
Pentru producția în loturi mici sau pentru proiecte cu modificări frecvente de proiectare, costul matriței de turnare sub presiune a metalelor este dificil de amortizat și are o eficiență economică slabă.
Nepotrivire pentru metale cu punct de topire ridicat
Limita de rezistență la temperatură a mașinilor și matrițelor de turnare sub presiune este de obicei aplicabilă numai metalelor cu punct de topire mediu și scăzut, cum ar fi aluminiul, zincul, magneziul și cuprul.
Materialele cu punct de topire ridicat, cum ar fi oțelul și fierul, nu pot fi formate prin turnare sub presiune, ceea ce limitează într-o oarecare măsură domeniul de aplicare al acestui proces.
Cost de întreținere ridicat
Mașinile de turnare sub presiune și sistemele lor de asistență (cum ar fi echipamentele hidraulice, de răcire și de pulverizare) sunt scumpe și necesită multă întreținere. Dacă echipamentul funcționează defectuos în timpul producției, acesta va deteriora matrițele sau va duce la oprirea producției, crescând costurile de întreținere și operare ale întreprinderilor.
Provocări în procesul de producție a turnării sub presiune a metalelor
Probleme de porozitate și contracție
Problemele legate de porozitate și cavitatea de contracție sunt cele mai frecvente provocări în turnarea sub presiune. La umplerea la viteză mare, dacă aerul din cavitatea matriței nu este evacuat la timp, acesta va fi atras în metalul topit și va forma pori. Între timp, atunci când pereții groși ai piesei turnate se solidifică și se contractă, dacă nu sunt completați cu suficient metal topit, se vor forma cavități de contracție.
Defectele porilor și cavitățile de contracție pot reduce semnificativ proprietățile mecanice și performanța de etanșare a pieselor.
Controlul parametrilor de proces complex
În procesul de turnare sub presiune a metalelor, numeroși parametri, cum ar fi viteza de injecție, presiunea, temperatura și timpul, trebuie să fie ajustați cu precizie. Chiar și cea mai mică abatere a oricărui parametru poate duce la produse defecte.
De exemplu, o presiune insuficientă poate duce la umplere incompletă, în timp ce viteza excesivă va intensifica antrenarea, ceea ce impune cerințe extrem de mari asupra controlului procesului.
Controlul deformării
Deși piesele turnate sub presiune au o precizie ridicată, contracția pieselor turnate după demulare și deformarea cauzată de eliberarea tensiunii reziduale sunt încă probleme care trebuie controlate strict.
Factorii dimensionali pot afecta stabilitatea dimensională și precizia de asamblare a pieselor, crescând costul prelucrărilor sau corecțiilor ulterioare.
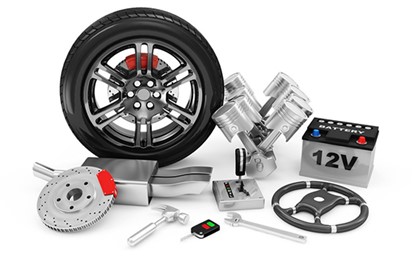
Aplicații ale producției de turnare sub presiune a metalelor
Industria Auto:
Industria auto este cea mai mare piață de aplicații pentru piese turnate sub presiune. Turnarea sub presiune a metalelor poate fi utilizată pentru fabricarea blocurilor motor, a carcasei de transmisie, a carcasei ambreiajului, a ansamblurilor de direcție, a roților, precum și a diverselor suporturi și componente structurale.
Turnarea sub presiune poate oferi piese de înaltă rezistență și ușoare, îndeplinind cerințele automobilelor privind siguranța și economia de combustibil.
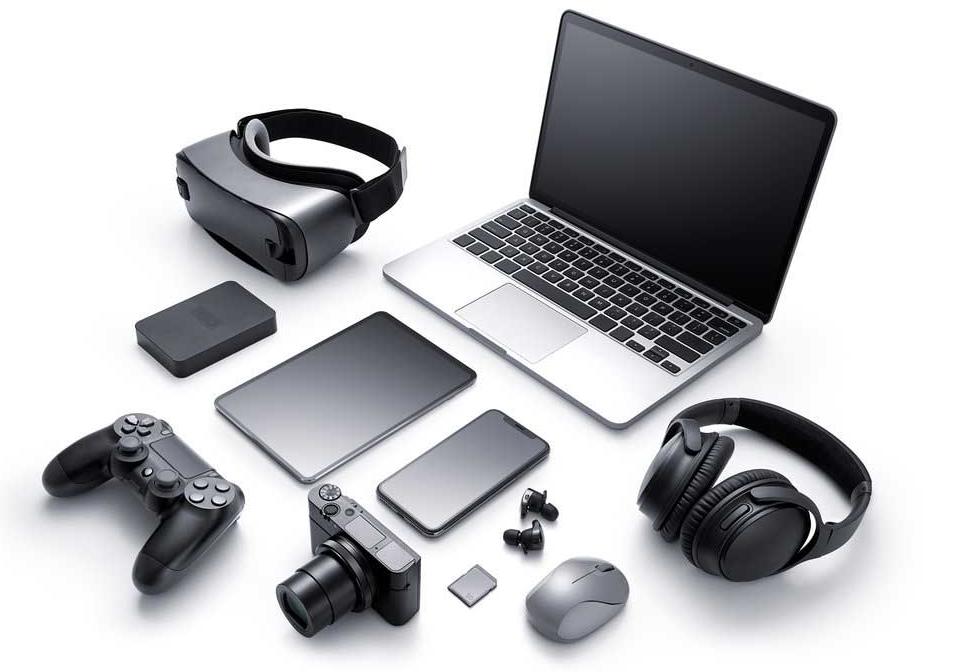
Produse electronice
Turnarea sub presiune a metalelor poate fi utilizată pentru fabricarea de produse electronice, cum ar fi cadrele centrale ale smartphone-urilor, carcasele laptopurilor, radiatoarele, conectorii etc.
Piesele turnate sub presiune oferă produselor electronice o ecranare electromagnetică excelentă, rezistență structurală și performanțe de disipare a căldurii, obținând în același timp un aspect rafinat și un design subțire și ușor.
Aparatele de uz casnic
Componentele principale ale multor electrocasnice sunt fabricate prin tehnologia de turnare sub presiune, cum ar fi carcasa compresorului frigiderelor, lamelele aparatelor de aer condiționat, carcasele sculelor electrice, corpurile de supape ale robinetelor, încuietorile ușilor și diverse articole de bucătărie.
Avantajele turnării sub presiune a metalelor constau în durabilitatea, eficiența ridicată a producției și efectul bun de tratare a suprafeței.

Industria aerospațială
Domeniul aerospațial are cerințe extrem de ridicate pentru performanța pieselor. Turnarea sub presiune este utilizată pentru fabricarea pieselor de motoare de aeronave, a cabinelor de rachete, a componentelor radar și a carcaselor echipamentelor de comunicații militare etc.
Turnarea sub presiune a metalelor utilizează de obicei aliaje de aluminiu de înaltă performanță și aliaje de magneziu pentru a îndeplini cerințele de greutate redusă și rezistență ridicată.
NOBIL"Serviciu de producție de turnare sub presiune a metalelor
NOBLE este soluția dumneavoastră de încredere pentru fabricație personalizată, completă, de la proiectarea prototipului până la fabricație, cu resurse uriașe de producție, tehnologie adecvată, proces eficientizat, îndrumare de specialitate și un proces perfect de inspecție a calității pentru a transforma ideile dumneavoastră în realitate.
Oferind servicii de turnare sub presiune de înaltă precizie și cu durată lungă de viață la prețuri competitive, combinând tehnologia de turnare sub presiune de ultimă generație cu echipamente de producție avansate, inginerii noștri experți sunt dedicați reducerii timpilor de ciclu cu până la 50%+, cu o execuție rapidă, obținând în câteva minute. Obțineți o ofertă și primiți matrița de turnare sub presiune în câteva zile.
- Fabrică certificată ISO 9001 și ISO13485
- Peste 10 ani de experiență în fabricarea matrițelor de turnare sub presiune
- Echipamente avansate și preț competitiv
- Obțineți o ofertă instantanee pentru fabricarea matrițelor de turnare sub presiune
- Raport DFM profesional și gratuit
- Suport de inginerie 24/7
- Timp de livrare de până la 3 zile
Întrebări frecvente despre Die Casting
Care este diferența dintre turnarea sub presiune în cameră caldă și în cameră rece?
Turnarea sub presiune în cameră caldă este potrivită pentru metale cu punct de topire scăzut, cum ar fi zincul și magneziul, în timp ce turnarea sub presiune în cameră rece este utilizată pentru metale cu punct de topire mai ridicat, cum ar fi aluminiul și cuprul.
Pot fi prelucrate sau tratate la suprafață piesele turnate sub presiune?
Da. Piesele turnate sub presiune pot fi supuse unor procese secundare, cum ar fi prelucrarea CNC, anodizarea, acoperirea cu pulbere și galvanizarea, pentru a obține toleranțe mai stricte sau o estetică și o rezistență la coroziune îmbunătățite.
Este potrivită turnarea sub presiune a metalelor pentru Producție cu volum redus?
În mod tradițional, turnarea sub presiune este mai economică pentru volume mari de producție. Cu toate acestea, cu tehnologiile moderne de prelucrare rapidă a sculelor și de prototipare, este acum posibilă producerea eficientă a unor loturi mici, în special pentru testarea produselor sau a pieselor în ediție limitată.
Ce factori ar trebui luați în considerare la proiectarea unei piese turnate sub presiune?
Proiectanții ar trebui să ia în considerare grosimea peretelui, unghiurile de tiraj, poziția porții și amplasarea sistemului de răcire pentru a asigura o umplere lină și o ejecție ușoară. O proiectare adecvată ajută la reducerea defectelor și la prelungirea duratei de viață a matriței.
Cât costă turnarea sub presiune a metalelor?
Costul depinde de factori precum complexitatea matriței, volumul producției, dimensiunea piesei și tipul de material.







