
În domeniul producției și prelucrării industriale moderne, tehnologia de sudare a metalelor ocupă o poziție foarte importantă. Este o metodă de proces care combină două sau mai multe piese metalice la nivel atomic prin încălzire, presurizare sau o combinație a ambelor pentru a forma un întreg solid.
De la prelucrarea ornamentelor metalice în viața de zi cu zi până la construcția de echipamente aerospațiale, nave și poduri, nimic nu se poate lipsi de sprijinul tehnologiei de sudare a metalelor.
 |
Ce este sudarea tablei metalice?
Ideea de bază a sudării metalelor este utilizarea căldurii sau a forței mecanice. Aceasta rupe legăturile originale dintre atomi la nivelul părților de îmbinare ale pieselor metalice. Apoi, acești atomi se răspândesc și se amestecă. În cele din urmă, formează noi conexiuni metalice pentru a realiza o îmbinare permanentă.
În timpul lucrărilor de sudură, zonele de conectare ale metalului se încălzesc până la o stare topită sau flexibilă. Atomii devin apoi mult mai activi. Aceștia sunt capabili să se unească prin spațiile dintre diferitele componente metalice. Odată ce se răcește, apare o legătură sudată stabilă. Aceasta transformă părțile metalice inițial separate într-o singură piesă solidă.
Sudarea metalelor este total diferită de metodele mecanice de îmbinare. Conexiuni precum șuruburile și niturile pot fi demontate cu ușurință. Atomii de metal din punctele lor de îmbinare nu se amestecă niciodată cu adevărat. Sudarea, însă, creează o legătură permanentă și neseparabilă. Îmbinările sudate sunt adesea la fel de rezistente ca, sau chiar mai rezistente decât, metalul original în sine. Această caracteristică face ca sudarea să fie utilizată pe scară largă în domenii care necesită structuri super-rezistente.
Avantajele și dezavantajele sudării tablei metalice
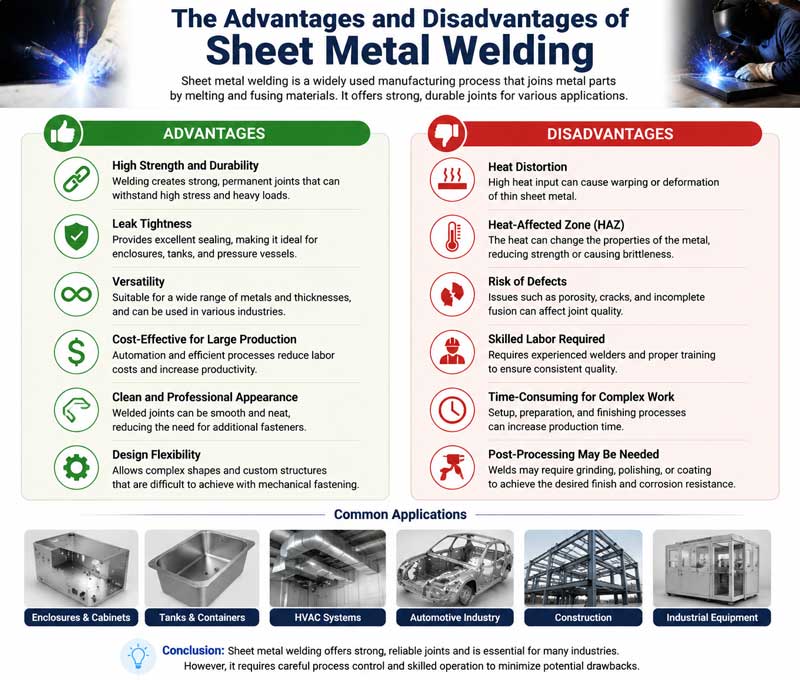
Avantaje
- Putere mare de conectare: Îmbinările sudate pot lega atomii de metal între ei. Rezistența lor este de obicei la fel de mare sau chiar mai mare decât cea a metalului original. Acest lucru face ca structurile sudate să fie foarte bune la susținerea greutății. Ele pot rezista la sarcini mari, șocuri puternice și vibrații.
- Etanșeitate excelentă: Îmbinările realizate prin sudură sunt netede și solide pe toată suprafața. Acestea pot opri eficient scurgerile de gaze și lichide. Această caracteristică face ca sudarea să fie foarte utilă. Este excelentă pentru fabricarea rezervoarelor sub presiune, a țevilor și a containerelor de depozitare.
O gamă largă de utilizări:
Sudarea metalelor funcționează pentru aproape toate tipurile de materiale metalice. Aceste materiale includ oțelul carbon, oțelul inoxidabil, aliajul de aluminiu și aliajul de cupru.
Între timp, poate conecta componente metalice de diferite forme și dimensiuni. Fie că este vorba de îmbinarea tablelor subțiri, sudarea cap la cap a tablelor groase sau sudarea structurilor complexe, toate acestea pot fi realizate prin alegerea metodei de sudare adecvate.
- Economii de materiale și costuriComparativ cu îmbinările cu șuruburi și nituri, sudarea nu necesită piese de conectare suplimentare, ceea ce poate economisi o cantitate mare de materiale metalice. Totodată, procesul de sudare este relativ simplu, cu o eficiență ridicată a producției, ceea ce poate scurta eficient ciclul de fabricație și reduce costurile de producție. În producția industrială la scară largă, acest avantaj poate spori semnificativ beneficiile economice ale întreprinderilor.
Dezavantaje
- Există solicitări și deformări în îmbinarea sudată: În timpul procesului de sudare, anumite zone ale metalului se vor încălzi și răci rapid. Această variație inegală a temperaturii va provoca apariția solicitărilor de sudare în zona îmbinării sudate. Atunci când solicitarea depășește intervalul de toleranță al materialului, aceasta va provoca deformarea piesei sudate și chiar va duce la fisuri. Lucrările ulterioare de corecție și reparare după deformare au crescut costurile și procedurile de producție.
- Cerințe ridicate privind abilitățile operaționale: Calitatea sudării depinde direct de nivelul tehnic al operatorului. În timpul procesului de sudare, controlul parametrilor precum curentul de sudare, tensiunea, viteza de sudare și unghiul electrodului necesită o experiență bogată și o operare precisă. Dacă parametrii nu sunt setați corect, este foarte ușor să apară defecte de sudare, cum ar fi pori, incluziuni de zgură, penetrare incompletă și fisuri. Aceste defecte vor afecta serios performanța îmbinărilor sudate și vor amenința utilizarea în siguranță a structurii.
- Detectarea defectelor de sudură este destul de dificilă: Unele defecte de sudură, cum ar fi porii interni, incluziunile de zgură și microfisurile, nu pot fi observate direct cu ochiul liber și necesită utilizarea unor echipamente profesionale de detectare. Aceste dispozitive de detectare sunt scumpe, iar procesul de detectare este complex, ceea ce crește costul controlului calității în timpul procesului de producție.
Materiale utilizate în mod obișnuit în sudarea tablei metalice
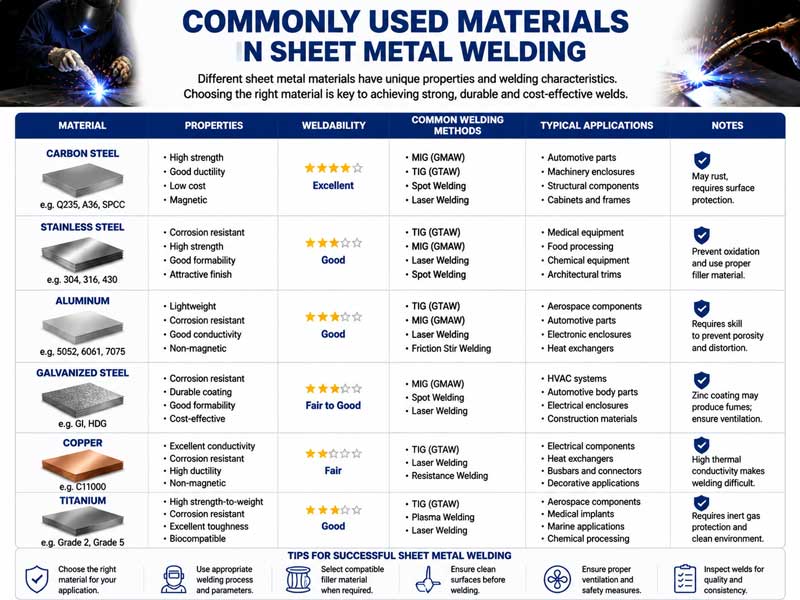
Materialele utilizate în mod obișnuit pentru sudarea metalelor sunt împărțite în principal în două categorii. Primul tip este materialul de bază, adică metalul care trebuie sudat. Al doilea tip este un material de umplere, care umple golurile dintre piesele conectate în timpul sudării. Există, de asemenea, unele materiale auxiliare, cum ar fi fluxul și gazul de protecție. Acestea nu unesc direct metalele între ele. Dar au o influență mare asupra calității sudurii.
(1) Material de bază
Există numeroase tipuri de materiale de bază. Aproape toate metalele și aliajele pot fi utilizate ca materiale de bază pentru sudură. Printre cele mai comune se numără următoarele categorii:
1. Oțel carbon: În funcție de diferența de conținut de carbon, acesta poate fi clasificat în oțel cu conținut scăzut de carbon, oțel cu conținut mediu de carbon și oțel cu conținut ridicat de carbon.
Oțelul cu conținut scăzut de carbon are cea mai bună performanță de sudare, o plasticitate bună și este mai puțin probabil să dezvolte fisuri în timpul sudării.
- Oțel inoxidabil: Oțelul inoxidabil are o rezistență excelentă la coroziune și la temperaturi ridicate.
În funcție de microstructura sa, acesta poate fi clasificat în oțel inoxidabil austenitic, oțel inoxidabil feritic și oțel inoxidabil martensitic. Oțelul inoxidabil austenitic are performanțe excelente de sudare și este un tip de oțel inoxidabil utilizat în mod obișnuit în industrie. La sudarea oțelului inoxidabil feritic, este probabil să apară problema granulelor grosiere, ceea ce afectează tenacitatea îmbinării sudate. Oțelul inoxidabil martensitic are o sudabilitate slabă și necesită tratament termic după sudare pentru a-și îmbunătăți performanța.
- Metale și aliaje neferoase: Printre cele mai comune se numără aliajele de aluminiu, aliajele de cupru, aliajele de titan etc.
Aliajul de aluminiu este ușor, are o rezistență ridicată și o bună rezistență la coroziune. La sudare, trebuie adoptate metode precum sudarea cu arc cu argon și trebuie acordată atenție prevenirii oxidării.
Aliajele de cupru au o bună conductivitate termică. În timpul sudării este necesar un aport mare de căldură și, în același timp, este necesar să se evite formarea porilor.
Aliajele de titan posedă caracteristici precum rezistență ridicată, densitate redusă și rezistență la temperaturi ridicate. Sudarea lor este destul de dificilă și trebuie efectuată sub protecție de gaz inert. Sunt adesea utilizate în domeniul aerospațial.
(2) Materiale de umplere
Funcția materialului de adaos este de a umple golul îmbinării sudate, de a se amesteca cu materialul de bază topit pentru a forma o îmbinare sudată și de a asigura rezistența și performanța de etanșare a îmbinării.
Materialele de adaos utilizate în mod obișnuit includ tije de sudură, sârme de sudură și benzi de sudură.
- Electrod: Un electrod este compus din două părți: miezul și învelișul.
Miezul este miezul metalic al electrodului, a cărui compoziție corespunde cu cea a materialului de bază. Funcția sa principală este de a asigura o umplutură metalică pentru sudură. Acoperirea este un strat aplicat pe suprafața sudurii miezului, compus din pulbere minerală, pulbere de feroaliaj, liant etc.
În timpul lucrărilor de sudură, acoperirea produce gaz de protecție. Gazul împiedică aerul să contamineze rezervorul de metal topit. De asemenea, ajută la reducerea elementelor nedorite precum oxigenul, sulful și fosforul. Acest lucru îmbunătățește calitatea sudurii. Barele de sudură sunt de multe tipuri, în funcție de utilizarea lor. De exemplu, există bare pentru oțel structural, oțel inoxidabil și fontă.
- Sârmă: Sârma este utilizată în principal în metode de sudare, cum ar fi sudarea în mediu de gaz protector și sudarea cu arc scufundat.
Compoziția sa este uniformă, iar conținutul de impurități este scăzut, ceea ce poate asigura o performanță stabilă a sudurii. Sârmele de sudură pot fi clasificate în sârme de sudură solide și sârme de sudură cu miez de flux, în funcție de diferitele materiale din care sunt fabricate. Sârma de sudură solidă trebuie utilizată împreună cu gaz de protecție.
Sârma cu miez de flux conține pulbere. În timpul sudării, pulberea se descompune pentru a produce gaz protector și zgură, care protejează baia topită. Are o eficiență ridicată a sudării și o bună formare a sudurii.
- Bandă de sudură: Benzile de sudură sunt adesea utilizate în metode de sudare precum sudarea cu electrozgură și sudarea automată cu arc scufundat. Sunt potrivite pentru sudarea tablelor groase de oțel. Lățimea și grosimea lor pot fi alese în funcție de diferite cerințe de sudare. Ajută la umplerea uniformă a cusăturii de sudură.
(3) Materiale auxiliare
Flux: Fluxul este utilizat în principal în procesele de sudare, cum ar fi sudarea cu arc scufundat și sudarea cu electrozgură. Formează zgură în timpul sudării. Zgura acoperă baia de metal topit. Ține aerul la distanță și previne ruginirea metalului. În același timp, fluxul reacționează chimic cu impuritățile din baie. Elimină oxigenul, sulful și fosforul. Acest lucru face ca sudura să fie mult mai bună.
Se folosește adesea flux în metode de sudare, cum ar fi sudarea cu arc scufundat și sudarea cu electrozgură. În timpul sudării, se creează un strat de zgură. Zgura acoperă suprafața băii de metal topit. Blochează aerul și previne oxidarea metalului. Între timp, fluxul reacționează și cu materialele nedorite din baie. Ajută la eliminarea oxigenului, sulfului și fosforului. Acest lucru îmbunătățește calitatea sudurii.
Fluxul se aplică în principal în tehnici de sudare precum sub.
- Gaz de protecție: Funcția gazului de protecție este de a proteja arcul și baia de material topit în timpul procesului de sudare, de a preveni pătrunderea gazelor precum oxigenul și azotul din aer și de a evita defecte precum porozitatea și includerea zgurii în cusătura de sudură.
Gazele protectoare utilizate în mod obișnuit includ argonul, heliul, dioxidul de carbon etc.
Argonul și heliul sunt gaze inerte cu efecte protectoare bune și sunt adesea utilizate în sudarea metalelor neferoase și a oțelului inoxidabil.
Care sunt uneltele esențiale pentru sudarea tablei metalice
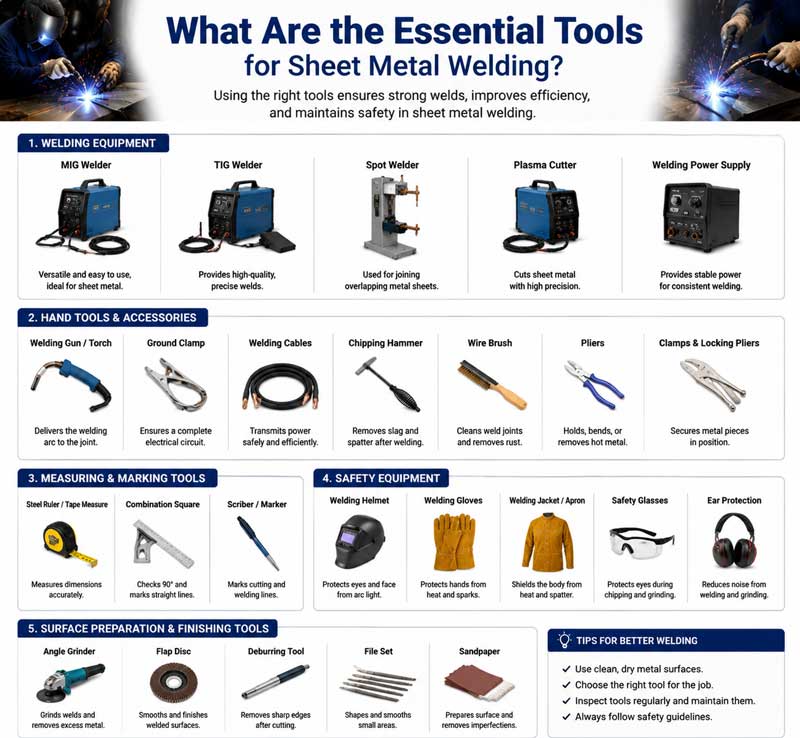
Există diverse tipuri de unelte pentru sudarea metalelor. Uneltele de care avem nevoie variază în funcție de metodele de sudare. Dar, indiferent de metoda pe care o alegem, aceste unelte necesare sunt indispensabile.
(1) Sursă de alimentare pentru sudură
O sursă de alimentare pentru sudură este un dispozitiv care furnizează energia electrică necesară arcului de sudură și este instrumentul principal pentru operațiunile de sudare.
- Mașină de sudură cu arc de curent alternativ: Mașina de sudură cu arc de curent alternativ are o structură simplă, un preț scăzut și este ușor de întreținut. Este utilizată în principal pentru sudarea manuală cu arc și este potrivită pentru sudarea oțelului cu conținut scăzut de carbon și a altor materiale.
Curentul său de ieșire este curent alternativ, iar stabilitatea arcului este relativ slabă.
- Aparat de sudură cu arc continuu: Curentul de ieșire al unui aparat de sudură cu arc continuu este curent continuu. Arcul are o stabilitate bună și poate suda diverse materiale metalice, cum ar fi oțelul inoxidabil și metalele neferoase.
Mașinile de sudare cu arc continuu pot fi clasificate în continuare în mașini de sudare cu arc continuu rotative și mașini de sudare cu arc continuu cu redresor.
Mașinile de sudură cu arc rotativ în curent continuu sunt relativ mari ca dimensiuni și au niveluri ridicate de zgomot.
Aparatul de sudură cu arc rectificat DC este de dimensiuni reduse, ușor și extrem de eficient.
- Aparat de sudură cu invertor: Un aparat de sudură cu invertor este un nou tip de sursă de alimentare pentru sudură. Acesta folosește tehnologia invertorului pentru a converti curentul alternativ de frecvență industrială în curent continuu, apoi îl invertește înapoi în curent alternativ de înaltă frecvență și, în final, îl redresează în curent continuu de ieșire.
Mașinile de sudură cu invertor au avantajele dimensiunilor reduse, greutății reduse, conservării energiei, eficienței ridicate, stabilității bune a arcului și pot realiza diverse metode de sudare.
(2) Unelte pentru operațiuni de sudură
- Pistolet de sudură: Pistoletul de sudură este utilizat în principal în sudarea cu gaz protector. Funcția sa este de a susține firul de sudură, de a conduce curentul și de a transporta gazul de protecție.
Pistoletul de sudură este utilizat pentru sudarea cu gaz. Poate amesteca gaz inflamabil și oxigen și le poate pulveriza printr-o duză. După aprindere, formează o flacără pentru a încălzi materialul de bază și materialul de adaos.
- Suporturi pentru sudură: Suporturile pentru sudură sunt instrumente indispensabile pentru sudarea manuală cu arc. Acestea prind electrozii și conduc electricitatea de sudură. Suporturile pentru sudură ar trebui să fie bune la conducerea electricității, la rezistența la căldură și la izolare. Acestea mențin procesul de sudare sigur și stabil.
- Măști de sudură și echipamente de siguranță: Măștile de sudură sunt instrumente esențiale pentru protejarea feței și ochilor sudorilor. Acestea sunt disponibile în două tipuri: portabile și montabile pe cap.
(3) Unelte și echipamente auxiliare
- Polizor unghiular: Polizorul unghiular are două utilizări principale. Curăță metalul de bază înainte de sudare și șlefuiește sudura după sudare. Înainte de sudare, îndepărtează impuritățile precum rugina, uleiul și depunerile de oxid de pe suprafața metalului. Acest lucru ajută la garantarea calității îmbinării sudate. După sudare, lustruiește îmbinarea sudurii. Face îmbinarea netedă și îmbunătățește aspectul pieselor sudate.
- Găleată pentru depozitarea electrozilor: Găleata pentru depozitarea electrozilor conține barele de sudură. Le împiedică să se umezească. Anumite barele, cum ar fi cele alcaline, absorb foarte ușor umezeala. Odată ce absorb umezeala, pot apărea defecte precum porii în timpul sudării.
Găleata pentru izolarea tijelor de sudură poate usca tijele de sudură prin încălzire pentru a le asigura performanța în utilizare.
- Cleme și poziționere: Clemele fixează piesele care necesită sudură. Acestea asigură poziții precise în timpul sudării. De asemenea, previn schimbarea formei pieselor. Poziționerele pot muta piesele sudate în diferite poziții și unghiuri. Acestea fac operațiunile de sudare mai line. De asemenea, sporesc eficiența și calitatea sudării. Ele joacă un rol deosebit de important pentru piesele sudate mari și complexe.
- Instrumente de verificare: Instrumentele de verificare sunt utilizate pentru a testa calitatea îmbinărilor sudate. Adesea, acestea evaluează dacă aspectul sudurii este corespunzător. Detectoarele de defecte cu ultrasunete și detectoarele de defecte cu raze X detectează defectele interioare ale sudurilor. Aceste defecte includ găuri, zgură prinsă și fisuri.
Cum funcționează sudarea tablei metalice
Principiul de funcționare al sudării metalelor este, în esență, de a scurta distanța dintre atomii metalului care urmează să fie sudat până la intervalul în care se formează legături metalice prin acțiunea energiei termice sau mecanice, realizând astfel legarea atomilor.
În funcție de topirea materialului de bază în timpul procesului de sudare, metodele de sudare pot fi clasificate în trei categorii principale: sudare prin fuziune, sudare sub presiune și lipire prin lipire.
(1) Principiul de funcționare al sudării prin fuziune
Sudarea prin fuziune este cea mai frecvent utilizată metodă de sudare. Esența sa este încălzirea materialului de bază al zonei care urmează să fie sudată la o stare topită pentru a forma o baie topită, iar în același timp, materialul de adaos se va topi și se va amesteca în baia topită.
După ce baia topită se răcește și se solidifică, se va forma o îmbinare sudată.
Metodele comune de sudare prin fuziune includ sudarea manuală cu arc, sudarea cu gaz, sudarea cu arc cu argon, sudarea cu dioxid de carbon gazos protejată etc.
1. Cei doi poli ai sursei de alimentare pentru sudură sunt conectați respectiv la cleștele de sudură și la piesa de prelucrat care urmează să fie sudată, formând un circuit închis.
2. Operatorul ține bareta de sudură cu un clește electric de sudură, o aduce în contact cu piesa de prelucrat și apoi o trage rapid pe o distanță scurtă.
În acest moment, se va genera un arc electric între electrod și piesa de prelucrat. Temperatura arcului poate atinge 6000-8000℃, ceea ce poate topi instantaneu capătul electrodului și partea piesei de prelucrat care urmează să fie sudată, formând o baie de material topit.
3. La temperaturi ridicate, învelișul electrodului se va descompune, producând gaz protector și zgură. Gazul protector învelește arcul și baia de material topit, izolând aerul.
Zgura acoperă suprafața băii topite pentru a preveni oxidarea metalului din băi.
4. Pe măsură ce tija de sudură se mișcă constant, se formează constant noi bălți de material topit, în timp ce cele vechi se răcesc și se solidifică. În cele din urmă, se formează o sudură continuă, realizând conexiunea metalelor.
(2) Principiul de funcționare al sudării sub presiune
Sudarea sub presiune este o metodă de sudare în care se aplică o anumită presiune pe piesa de prelucrat în timpul procesului de sudare și, în același timp, prin încălzire sau neîncălzire, suprafața de contact a metalului care urmează să fie sudat suferă o deformare plastică, realizându-se astfel o legătură atomică.
Caracteristica sudării sub presiune este că materialul de bază, în general, nu se topește sau se topește doar parțial.
Metodele comune de sudare sub presiune includ sudarea prin rezistență, sudarea prin frecare, sudarea prin forjare etc.
- Montați cele două piese sudate strâns împreună, apoi aplicați o anumită presiune prin electrozi pentru a vă asigura că suprafețele de contact ale pieselor sudate sunt în contact strâns.
- Când un curent mare trece prin electrod, se va genera căldură de rezistență pe măsură ce curentul trece prin suprafața de contact a piesei sudate.
Datorită rezistenței relativ mari la suprafața de contact, căldura va fi concentrată acolo, încălzind metalul la suprafața de contact până la o stare plastică sau o stare parțial topită.
Sub acțiunea continuă a presiunii, metalul de la suprafața de contact suferă o deformare plastică, iar atomii difuzează între ei, formând o îmbinare sudată.
Sudarea prin rezistență are avantajele vitezei mari de sudare, deformării mici și lipsei de materiale de adaos. Este utilizată pe scară largă în sudarea plăcilor subțiri, cum ar fi în fabricarea caroseriilor auto și a carcasei electrocasnicelor.
(3) Principiul de funcționare al lipirii
Brazarea este un proces care utilizează un metal de adaos cu un punct de topire mai mic decât cel al metalului de bază. Metalul de adaos și metalul de bază sunt încălzite împreună până la temperatura la care metalul de adaos se topește, în timp ce metalul de bază nu.
O metodă de sudare în care aliajul de lipit topit umple golurile dintre metalul de bază prin acțiune capilară, difuzează odată cu metalul de bază și formează o îmbinare sudată după răcire.
Brazarea poate fi clasificată în brazare dură și brazare moale, în funcție de diferitele puncte de topire ale metalului de adaos de brazare.
Metalul de adaos pentru lipire dură are un punct de topire mai mare de 450 ℃, iar rezistența îmbinării este relativ mare. Este adesea utilizat pentru sudarea pieselor mecanice.
Punctul de topire al metalului de adaos pentru lipire în lipirea moale este sub 450 ℃, iar rezistența îmbinării este relativ scăzută. Este adesea utilizat pentru lipirea componentelor electronice.
Avantajele lipirii sunt că temperatura de sudare este scăzută, microstructura și proprietățile materialului de bază se modifică puțin, deformarea piesei sudate este mică și poate suda diferite tipuri de materiale metalice.
Cu toate acestea, rezistența îmbinărilor brazate este în general mai mică decât cea a sudării prin fuziune și a sudării sub presiune, ceea ce le face potrivite pentru aplicații în care cerințele de rezistență nu sunt mari.
|
|
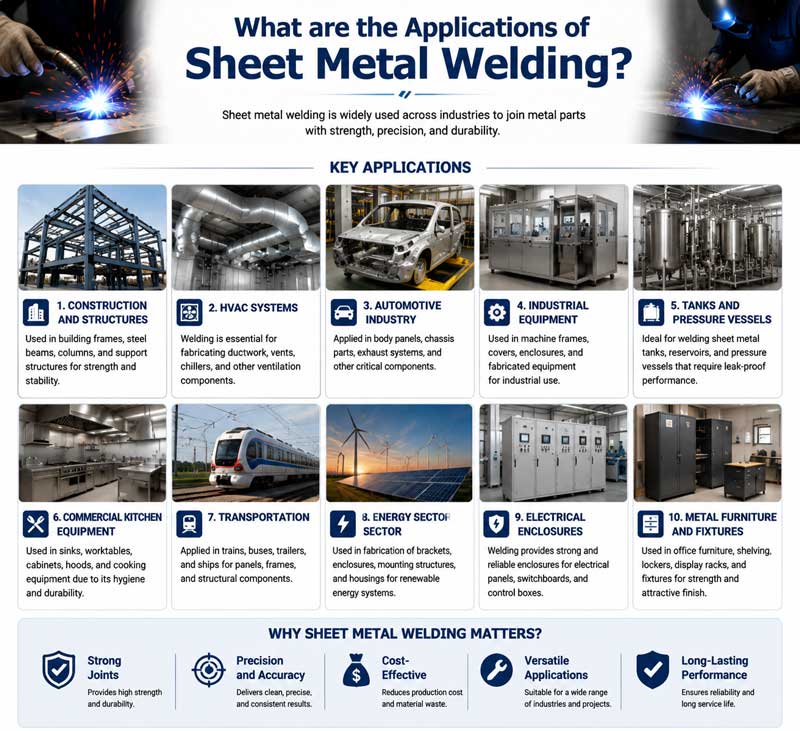
Care sunt aplicațiile sudării tablei metalice
Tehnologia sudării metalelor, cu avantajele sale unice, a fost aplicată pe scară largă în diverse industrii și domenii, acoperind aproape toate aspectele economiei naționale.
(1) Industria de fabricație a mașinilor:
Paturile și coloanele mașinilor-unelte, cupele și cadrul șenilelor excavatoarelor, precum și brațele macaralelor etc. sunt toate fabricate prin procese de sudare.
Tehnologia de sudare poate asigura rezistența și stabilitatea acestor componente structurale și poate îmbunătăți durata de viață și fiabilitatea funcțională a echipamentului.
(2) Industria transporturilor:
- Fabricarea de mașini: Fabricarea de piese auto precum caroserii, rame și șasiuri necesită tehnologie de sudare. În plus, oamenii folosesc sudarea și pentru a produce piese precum motoare și cutii de viteze auto.
- Construcția navelor: Coca, puntea, cabina și alte părți ale navei trebuie conectate prin sudură.
Sudarea navelor trebuie să se confrunte cu provocări tehnice, cum ar fi sudarea tablelor groase și sudarea oțelului de înaltă rezistență. Metodele de sudare utilizate în mod obișnuit includ sudarea cu arc scufundat și sudarea verticală cu gaz și electrică.
- Industria aerospațială: Aliajele de aluminiu și aliajele de titan sunt materiale de înaltă calitate. Sunt utilizate pentru a construi caroserii de aeronave, aripi și componente ale motoarelor. Sudarea acestor materiale speciale necesită tehnici de sudare precise. Exemple tipice sunt sudarea cu arc de argon, sudarea cu fascicul de electroni și sudarea cu laser.
(3) Industria construcțiilor:
Clădirile cu structură de oțel sunt utilizate pe scară largă în clădiri înalte, fabrici cu deschideri mari, poduri și alte proiecte.
De exemplu, conexiunea dintre grinzile de oțel și stâlpii din atelierele de structuri metalice, precum și îmbinarea grinzilor de oțel în poduri, toate trebuie realizate prin sudare.
(4) Industria petrochimică:
Industria petrochimică necesită un număr mare de recipiente sub presiune, conducte, rezervoare de stocare și alte echipamente. Fabricarea și instalarea acestor dispozitive nu se pot face fără tehnologia de sudare.
(5) În domeniul vieții de zi cu zi:
Producția de uși și ferestre metalice, sudarea cadrelor de biciclete, prelucrarea articolelor de bucătărie etc., toate necesită utilizarea tehnologiei de sudare.
În plus, producția unor ornamente metalice, cum ar fi bijuteriile din argint și aur, folosește și tehnici de sudare pentru a conecta diferite componente, creând forme deosebite.
Concluzie
Tehnologia de sudare a metalelor, ca unul dintre procesele de bază din industria modernă, a trecut printr-un lung proces de dezvoltare, de la forjarea și sudarea manuală tradițională până la sudarea automatizată și inteligentă de astăzi.
Avantajele sale sunt foarte semnificative. Poate realiza conexiuni metalice de înaltă rezistență și etanșare, satisfăcând nevoile de producție ale diferitelor industrii.
În același timp, prezintă și probleme precum stresul și deformarea la sudură, cerințe operaționale ridicate și riscuri de siguranță, care trebuie rezolvate prin inovație tehnologică continuă și îmbunătățirea proceselor.
Odată cu progresul continuu în domenii precum știința materialelor, tehnologia de control automat și inteligența artificială, tehnologia de sudură a metalelor se dezvoltă și ea către o eficiență ridicată, precizie, ecologicitate și inteligență.
Apariția continuă a noilor tehnologii de sudare, cum ar fi sudarea cu laser, sudarea cu fascicul de electroni și sudarea prin frecare-agitare, a adus noi oportunități de dezvoltare în domeniul sudării metalelor.
În viitor, tehnologia de sudare a metalelor va juca un rol mai semnificativ în mai multe domenii, oferind un sprijin mai puternic pentru producția industrială și dezvoltarea socială.
De ce să alegeți NOBLE ca producător de sudură metalică
NOBLE este soluția dumneavoastră de încredere, completă, pentru fabricație personalizată. De la proiectarea prototipului până la fabricație, cu resurse extinse de producție, tehnologie adecvată, procese optimizate, îndrumare de specialitate și un proces riguros de inspecție a calității, putem transforma ideile dumneavoastră în realitate.
Serviciile noastre de sudură a tablei metalice oferă soluții personalizate care depășesc așteptările clienților la prețuri competitive. De la prototipare la fabricarea prin sudură a tablei metalice, echipa noastră experimentată și echipamentele de producție avansate vă asigură că primiți piese sudate din tablă metalică cu precizie ridicată și performanță stabilă. Obțineți o ofertă în câteva minute și piese sudate din tablă metalică în câteva zile!
NOBLE este echipată cu echipamente de sudură pentru tablă de ultimă generație și tehnologie de ultimă generație, permițându-ne să abordăm cu ușurință cele mai dificile sarcini de sudură a tablei. Echipa noastră de sudori cu înaltă calificare și experiență are cunoștințe aprofundate despre diverse tehnici și procese de sudare. Fie că este vorba de fabricarea complexă a metalelor, sudură structurală sau reparații, experții noștri aduc o măiestrie de neegalat fiecărui proiect.
FAQ
- Putem suda diferite tipuri de metale împreună?
Da, putem. De exemplu, putem suda oțel și cupru cu metode adecvate. Dar trebuie să alegem materialul de adaos potrivit.
- De ce se îndoaie uneori piesele sudate?
Încălzirea și răcirea neuniformă în timpul sudării provoacă stres. Stresul face ca piesele metalice să se îndoaie sau să se deformeze.
- Trebuie să curățăm metalele înainte de sudură?
Da, așa este. Ar trebui să îndepărtăm rugina, uleiul și depunerile de oxid. Suprafețele curate ajută la obținerea unor suduri mai puternice și mai strânse.







