
Ce este turnarea prin injecție?
Turnarea prin injecție este o tehnică de fabricație utilizată pe scară largă, care permite producția de piese și bunuri în volum mare. Este o tehnologie flexibilă și eficientă, aplicată în mod obișnuit în diverse industrii, cum ar fi bunurile de larg consum, industria auto, electronica și ambalajele. Procesul implică injectarea de material topit, de obicei un polimer termoplastic, în cavitatea matriței la presiune ridicată. Forma și proprietățile produsului final sunt destinate a fi reflectate în designul matriței. După ce materialul topit este injectat în matriță, acesta se răcește și se solidifică pentru a forma o cavitate a matriței. În cele din urmă, matrița este deschisă, iar piesa întărită este îndepărtată.
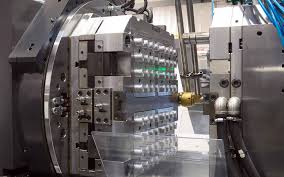
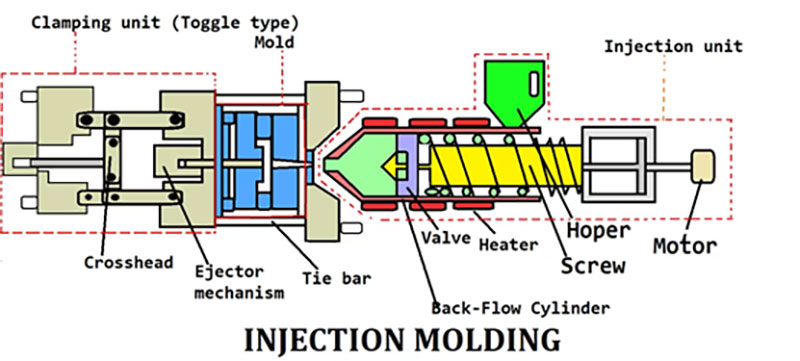
Structura mașinii de turnare prin injecție
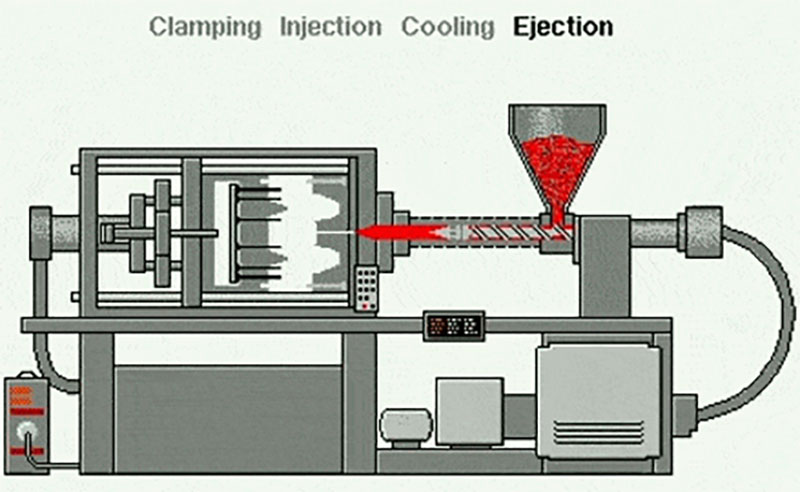
O mașină utilizată în procesul de turnare prin injecție pentru a crea produse din plastic se numește mașină de turnare prin injecție. Aceasta este alcătuită în principal din două componente principale: unitatea de prindere și unitatea de injecție. Iată câteva componente de bază ale unei mașini de turnare prin injecție.
Unitate de prindere :
Unitatea de prindere este responsabilă pentru menținerea matriței la locul ei în timpul procesului de turnare prin injecție. Aceasta constă dintr-o placă staționară și o placă mobilă, care sunt montate pe cadrul mașinii. Matrița este prinsă între aceste două plăci.
Unitate de injecție :
Unitatea de injecție este responsabilă pentru topirea și injectarea materialului plastic topit în cavitatea matriței. Acesta constă, de obicei, dintr-un buncăr, în care peleții sau granulele de plastic sunt introduse în mașină, un șurub sau piston, care topește și injectează materialul plastic și o duză care direcționează materialul în matriță.
Sistem de încălzire și răcire :
Mașinile de turnat prin injecție au un sistem de încălzire pentru a topi materialul plastic și un sistem de răcire pentru a solidifica piesa turnată. Sistemul de încălzire implică de obicei încălzitoare electrice sau încălzitoare cu ulei pentru a încălzi cilindrul și a topi plasticul. Sistemul de răcire poate include canale de apă sau orificii de aerisire pentru a răci matrița și piesa turnată.
Sistem de control :
Mașinile moderne de turnat prin injecție sunt echipate cu un sistem de control care permite operatorilor să seteze și să monitorizeze diferiți parametri ai procesului de turnare. Sistemul de control include de obicei un panou de control cu un afișaj, butoane și comutatoare pentru reglarea setărilor precum temperatura, presiunea, viteza de injecție și durata ciclului.
Sistem de ejecție :
După ce partea din plastic s-a solidificat în interiorul matriței, aceasta trebuie scoasă din cavitatea matriței. Sistemul de ejecție constă din știfturi sau plăci de ejecție care împing piesa din matriță atunci când matrița se deschide.
Care este diferența dintre imprimarea 3D și turnarea prin injecție?
Imprimarea 3D și turnarea prin injecție sunt ambele tehnologii pentru producerea de piese din plastic. Imprimarea 3D este un proces de imprimare aditivă care creează obiecte prin construirea de straturi de material, în timp ce turnarea prin injecție a plasticului utilizează o matriță umplută cu material topit, care este răcit și întărit înainte de producția pieselor. Atât turnarea prin injecție, cât și imprimarea 3D pot fi utilizate pentru prototipare, dar există câteva diferențe cheie între cele două procese. Principala diferență: Când se referă la producția în masă de bunuri cu puține deșeuri de material, turnarea prin injecție funcționează bine. Deși imprimarea 3D necesită mai mult timp pentru configurare, este preferabilă pentru modele complicate și permite modificări rapide ale designului.
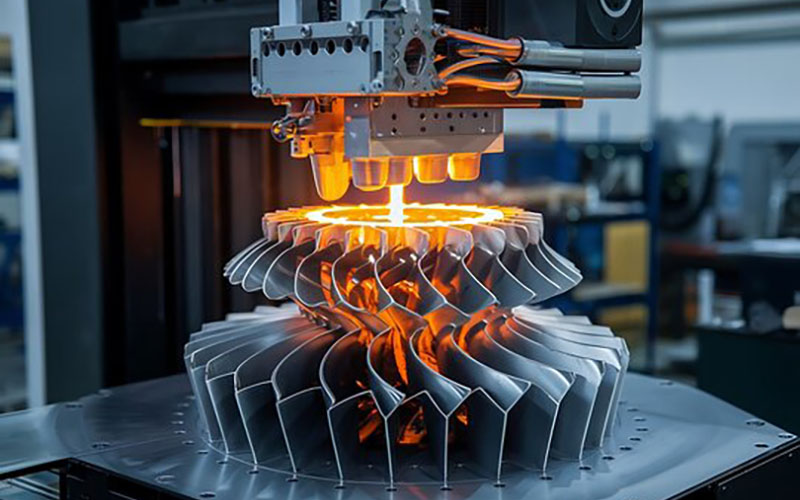
Imprimarea 3D, sau fabricația aditivă, oferă un timp de execuție rapid de 1-2 săptămâni, ceea ce o face o soluție ideală pentru prototiparea rapidă și designurile care necesită modificări frecvente. În plus, acest proces este capabil să producă piese mici din plastic și designuri complexe. Nu este cea mai potrivită opțiune pentru serii mari de producție de peste 100 de piese, deoarece poate fi costisitor atât din punct de vedere al timpului, cât și al banilor. Cu toate acestea, este o alegere excelentă pentru serii mici de producție.
Totuși, imprimarea 3D este o metodă de producție lentă, care poate produce doar un număr limitat de piese simultan. Dimensiunea zonei de imprimare restricționează producția de articole mai mari, deoarece orice piesă care atârnă peste marginea zonei de imprimare riscă instabilitatea. Aceasta înseamnă că, deși imprimarea 3D la scară largă este posibilă, este posibil să nu fie cea mai bună aplicație a procesului. În plus, piesele imprimate 3D au un finisaj de suprafață rugos datorită procesului de fabricație aditivă, indiferent de nivelul de detaliu. Dacă aveți nevoie de un finisaj neted al suprafeței, va fi necesară o finisare ulterioară.
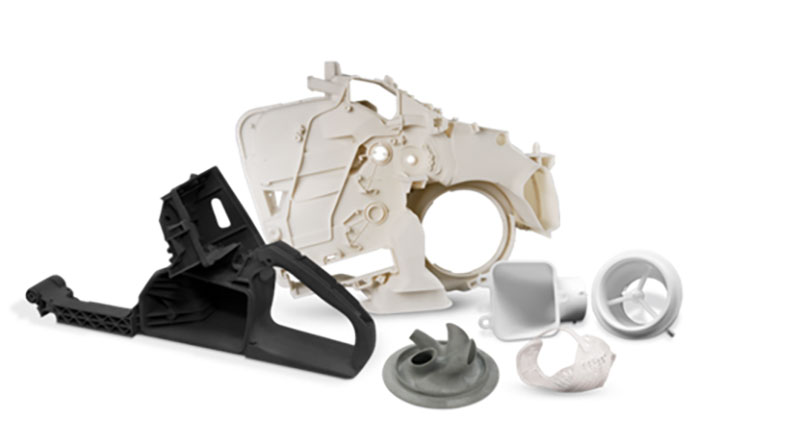
Turnarea prin injecție implică timpi lungi de execuție pentru pregătirea creării pieselor, ajungând până la 5-7 săptămâni, chiar și pentru piese simple. Ca atare, nu este potrivită pentru modificări frecvente de proiectare. Cu toate acestea, în ciuda acestor timpi lungi de execuție, procesul este perfect pentru producerea de piese în volume mari, ajungând la peste 1,000 de piese per serie. Mai mult, unealta de matriță este potrivită pentru producerea de componente de orice complexitate, indiferent de dimensiunea lor. Cu toate acestea, turnarea prin injecție nu este ideală pentru producerea de modele complexe și delicate, care pot sta independent. Corectarea oricăror greșeli sau modificarea designului poate fi dificilă din cauza timpilor prelungiți de configurare implicați în turnarea prin injecție. În plus, rectificarea erorilor din design poate fi costisitoare și consumatoare de timp. Modificarea matriței pentru a remedia probleme sau a modifica designul necesită o refacere completă, ceea ce duce la casarea a tot ceea ce este produs și la cheltuieli suplimentare.
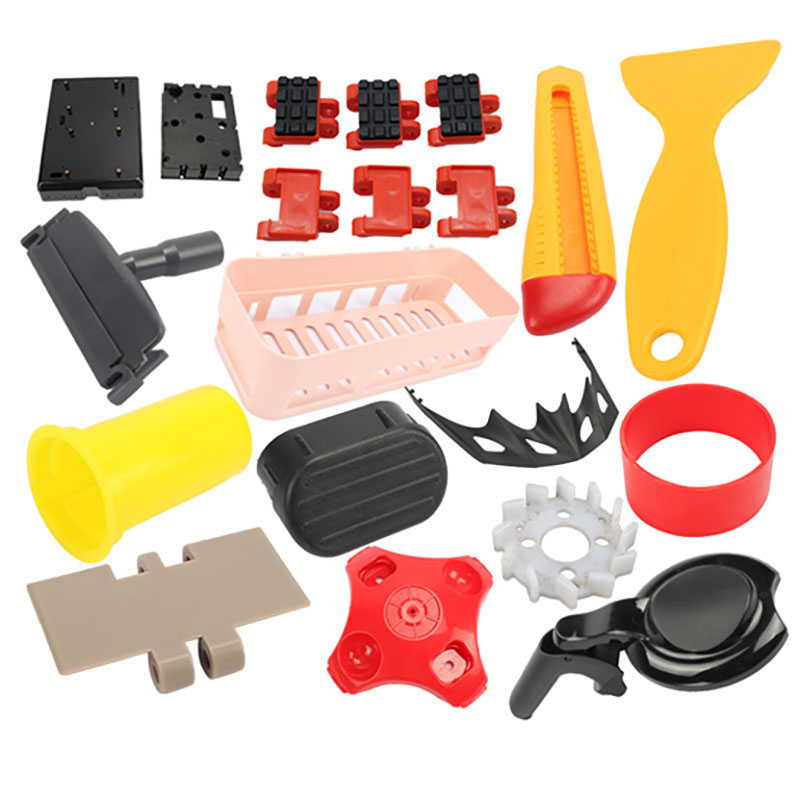
În concluzie, ambele procese au propriile avantaje și dezavantaje, așadar ar trebui tratate ca tehnologii complementare, în loc să fie tehnologii concurente. Imprimarea 3D este mai potrivită pentru producerea de loturi mici de piese complexe care pot necesita modificări frecvente de design sau personalizare. Pe de altă parte, turnarea prin injecție este mai potrivită pentru producția în masă a unor piese mai puțin complexe care au finalizat deja cu succes etapa de proiectare.
Cum funcționează turnarea prin injecție?
Turnarea prin injecție este cel mai popular proces de fabricație pentru producerea pieselor din plastic. Turnarea prin injecție este cel mai popular proces de fabricație pentru producerea pieselor din plastic. Mașinile de turnare prin injecție, folosind plastic brut și o varietate de matrițe, pot realiza multe piese diferite, mari sau mici, durabile sau de unică folosință, pentru multe industrii și aplicații. Așadar, cum funcționează turnarea prin injecție?
1: alegerea termoplasticului și a matriței potrivite
Materialul termoplastic selectat pentru turnare are un impact direct asupra performanței și proprietăților piesei. Diferite materiale oferă caracteristici variate, cum ar fi rezistența, flexibilitatea, rezistența la căldură, rezistența chimică și proprietățile electrice. Alegerea materialului adecvat este importantă pentru a asigura că piesa îndeplinește specificațiile dorite și are performanțe bune. Selecția materialelor și proiectarea matriței afectează calitatea, dimensiunile, finisajul suprafeței și integritatea structurală a pieselor turnate. Factori precum curgerea materialului, contracția, deformarea și răcirea determină defectele pieselor și trebuie luați în considerare. Selecția corectă a materialelor și a matriței ajută la producerea constantă a pieselor de înaltă calitate.
2: alimentarea și topirea termoplasticului
Procesul de injecție începe cu unitatea de injecție a mașinii. Peletele sau granulele de plastic sunt adăugate în buncăr, iar materialul este introdus într-un butoi încălzit. Materialul este apoi topit în interiorul butoiului, de obicei prin rotirea unui șurub sau prin mișcarea unui piston.
3: Injectarea plasticului în matriță
Plasticul topit este apoi injectat sub presiune înaltă în cavitatea matriței printr-un sistem de duză și canal.
4: timp de menținere și răcire
Odată ce cavitatea matriței este umplută cu plastic topit, începe procesul de răcire. Matrița conține canale sau canale prin care circulă un mediu de răcire (cum ar fi apa sau uleiul). Mediul de răcire ajută la răcirea rapidă și solidificarea materialului plastic în forma cavității matriței. În această perioadă, timpul de răcire trebuie controlat în funcție de proprietățile materialului.
5: Procese de ejectare și finisare
Odată ce plasticul s-a topit și s-a răcit în interiorul matriței, dispozitivul de prindere a matriței se deschide. Cele două jumătăți ale matriței se separă, iar piesa întărită este ejectată din cavitatea matriței folosind un sistem de ejecție, cum ar fi un știft de ejecție sau o placă. Apoi, muncitorii efectuează procesul de finisare, îmbunătățind aspectul final, funcționalitatea și calitatea generală a pieselor turnate. După aceea, produsul poate fi ambalat și livrat clienților.
Tipuri comune de turnare prin injecție
Ce este turnarea prin injecție de plastic?
Turnarea prin injecție a materialelor plastice este un proces de fabricație utilizat pentru a produce piese din plastic în cantități mari. Aceasta implică injectarea de material plastic topit în cavitatea unei matrițe, permițându-i să se răcească și să se solidifice, apoi ejectarea piesei finite din matriță. Turnarea prin injecție a materialelor plastice este utilizată pe scară largă în diverse industrii datorită eficienței, versatilității și capacității sale de a produce piese complexe și precise, cum ar fi industria auto, electronică, bunuri de larg consum și dispozitive medicale etc.
Cum funcționează turnarea prin injecție a plasticului?
Turnarea prin injecție a plasticului este un proces de producție incredibil de eficient și versatil. Aceasta implică crearea unei matrițe, topirea și injectarea materialului plastic în ea, permițându-i să se răcească și să se solidifice, iar apoi ejectarea piesei finite din matriță. Acest proces este automatizat și controlat, făcând posibilă producerea de piese complexe cu precizie și consistență ridicate. Turnarea prin injecție a plasticului este o metodă rentabilă pentru producerea de componente din plastic în cantități mari și este utilizată pe scară largă în diverse industrii.
Costul turnării prin injecție a plasticului
Principalul factor de cost al turnării prin injecție este matrița, cunoscută și sub denumirea de cost al sculelor. Costul depinde de complexitatea designului piesei, tipul de material și volumul de producție. În ciuda costurilor fixe inițiale ridicate, turnarea prin injecție are costuri variabile scăzute, utilizând materiale ieftine și automatizare progresivă, ceea ce duce la o nevoie mai mică de forță de muncă. Pe măsură ce volumul producției crește, costul per piesă scade, ceea ce face procesul mai eficient prin distribuirea costurilor.
Care plastic este cel mai bun pentru turnarea prin injecție?
Selectarea materialului adecvat este esențială pentru aproape toate etapele procedurii de turnare prin injecție. Din acest motiv, este adesea una dintre cele mai importante decizii pe care un producător și clientul său trebuie să le ia pe parcursul ciclului de fabricație. Pot fi utilizate mai multe materiale tipice de turnare prin injecție a plasticului datorită diverselor lor caracteristici și funcții, chiar dacă uneori există secrete în jurul motivelor pentru selectarea anumitor tipuri și mărci de materiale plastice. Unele caracteristici importante ale materialelor ar trebui luate în considerare în faza de proiectare și dezvoltare atunci când alegeți materialul potrivit pentru un proiect. Nu uitați să luați în considerare și posibilitățile pentru materialele biodegradabile.
Avantajele turnării prin injecție a plasticului
Eficiență ridicată
Turnarea prin injecție a plasticului este un proces extrem de eficient, care permite producerea unui număr mare de piese într-un timp relativ scurt. Odată configurată matrița, procesul real de turnare este rapid și fiecare ciclu poate produce mai multe piese simultan.
Cost-eficiente
Atunci când se produc bunuri pe scară largă, turnarea prin injecție poate fi o tehnică de fabricație avantajoasă din punct de vedere financiar. Volumele mari de producție, puține deșeuri de materiale și automatizarea sunt toate posibile prin aceasta, toate acestea putând reduce costurile forței de muncă. În plus, alegerea celui mai economic și mai potrivit material plastic pentru o anumită aplicație poate duce la economii de costuri datorită versatilității materialului.
Proiectare complexă și precisă a pieselor: Turnarea prin injecție permite producerea de modele complexe și complicate de piese care pot fi dificil sau impracticabile de realizat cu alte procese de fabricație. Matrițele utilizate în turnarea prin injecție pot fi foarte detaliate și pot reproduce caracteristici complexe, permițând o producție precisă și consecventă a pieselor.
Toleranțe și standarde de turnare prin injecție a plasticului
Toleranțele și standardele de turnare prin injecție de plastic sunt cruciale pentru obținerea unor piese funcționale, de înaltă calitate, care îndeplinesc specificațiile cerute. Acestea asigură compatibilitatea pieselor, funcționalitatea și potrivirea, contribuie la o calitate constantă și permit o producție rentabilă. Considerarea corectă a toleranțelor pe tot parcursul procesului de proiectare și fabricație este esențială pentru turnarea cu succes prin injecție a plasticului.
| Standarde | Descriere |
| Dimensiunea maximă a piesei | 1200 1000 × × 500 mm
47.2 × 39.4 × 19.7 in |
| Dimensiunea minimă a piesei | 1 1 × × 1 mm
0.039 × 0.039 × 0.039 in |
| Repetabilitate piesă-piesă | ± 0.1 mm
±0.0039 in |
| Toleranțe pentru cavitatea mucegaiului | ± 0.05 mm
±0.002 in. |
| Tipuri de matrițe disponibile | Scule din oțel și aluminiu. Grad de producție oferim: sub 1000 de cicluri, sub 5000 de cicluri, sub 30,000 de cicluri și peste 100,000 de cicluri |
| Mașini disponibile | matrițe cu o singură cavitate, cu mai multe cavități și familiale,
50 până la 500 de tone de presare |
| Operațiuni secundare | Texturarea matriței, tampografie, gravare cu laser, inserții filetate și asamblare de bază. |
| Opțiuni de inspecție și certificare | 15 zile lucrătoare sau mai puțin pentru majoritatea comenzilor,
Răspuns la cotație 24/7 |
| Perioada de graţie | 15 zile lucrătoare sau mai puțin pentru majoritatea comenzilor,
Răspuns la cotație 24/7 |
Finisaje de suprafață de turnare prin injecție a plasticului
Tratarea suprafeței matriței este de obicei finalizată în timpul procesului de producție. După terminarea turnării prin injecție, vom efectua anumite tratamente de suprafață asupra produsului finit conform cerințelor dumneavoastră.
| Nume | Descriere | |
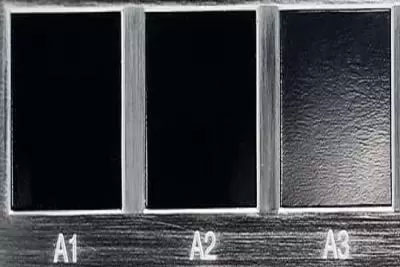 |
Lucios | Finisajele de grad A sunt realizate folosind un proces de lustruire cu diamante și produc suprafețe lucioase și lucioase pe piesele turnate prin injecție. |
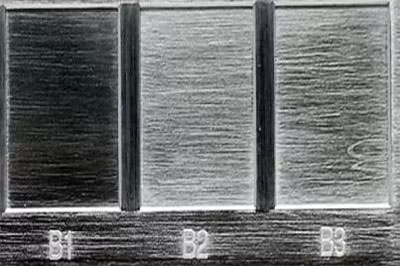 |
Semi-lucioasă | Finisajele de gradul B utilizează șmirghel cu granulație pentru a produce piese cu un finisaj puțin mai rugos decât piesele de gradul A. Piesele din plastic turnat la comandă care sunt supuse finisării de gradul B au o textură de suprafață mată. |
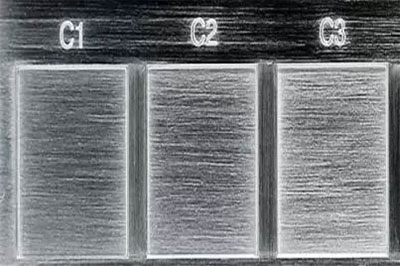 |
mată | Finisajele de grad C utilizează pietre de șlefuit pentru a produce o suprafață rugoasă și neuniformă. Piesele din plastic injectat care sunt supuse unui finisaj de grad C au o textură mată a suprafeței. |
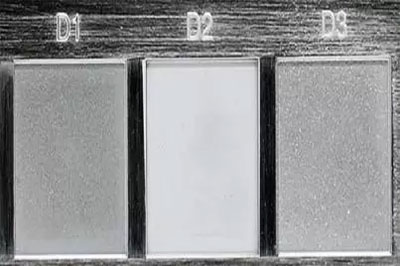 |
Texturat | Finisajele de calitate D utilizează granule abrazive și sfere de sticlă uscate sau oxid pentru a produce un finisaj texturat foarte rugos. În funcție de tipul de material utilizat, produsele pot avea un finisaj satinat sau mat. |
Ce echipament este folosit în procesul de turnare prin injecție a plasticului?
Procesul de turnare prin injecție a plasticului implică utilizarea diferitelor echipamente pentru a produce piese din plastic. Echipamentul principal utilizat în proces include o mașină de turnat prin injecție, o matriță și echipamente auxiliare.
Mașina de turnat prin injecție
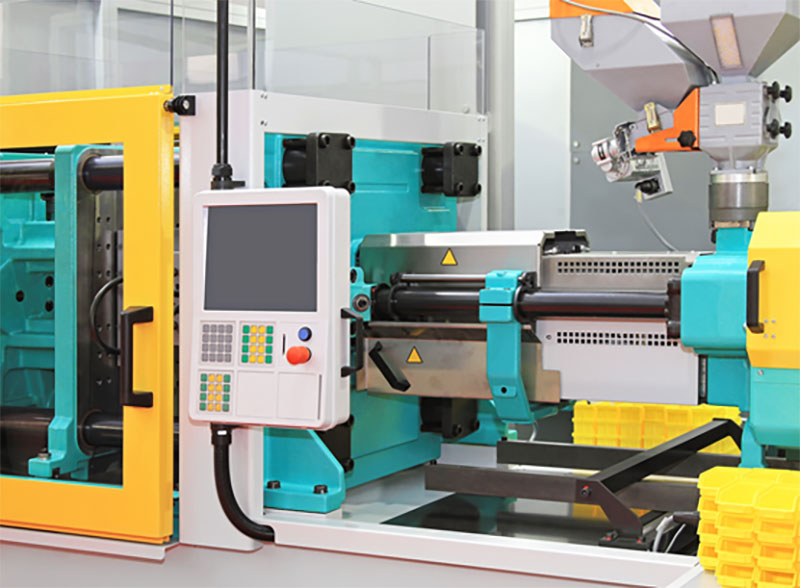
Mașina de turnat prin injecție este echipamentul principal utilizat în turnarea prin injecție a plasticului. Este alcătuit dintr-un buncăr, o unitate de injecție, o unitate de prindere a matriței și comenzi. Aparatul topește materialul plastic, îl injectează în matriță și îl răcește pentru a forma forma dorită.
Sculele de turnare prin injecție
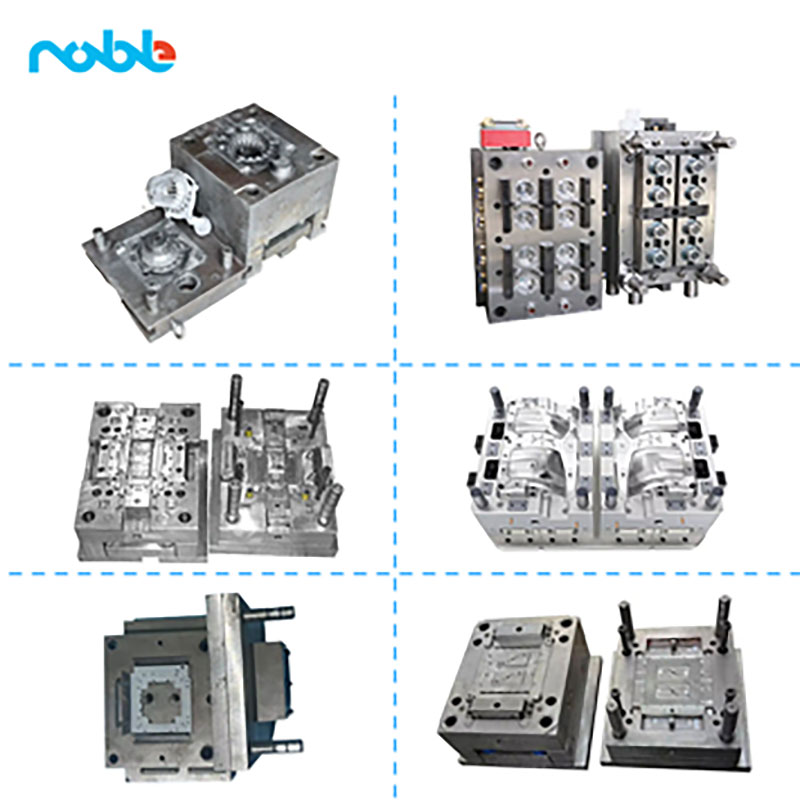
Matrița este un instrument de precizie care definește forma și caracteristicile piesei din plastic care urmează să fie produsă. Este de obicei realizat din oțel și este format din două jumătăți: cavitatea și miezul. Matrița este montată pe mașina de turnat prin injecție și este proiectată să reziste la presiuni și temperaturi ridicate.
Echipament adițional
Pentru a sprijini procesul de turnare prin injecție se pot utiliza echipamente suplimentare, cum ar fi echipamente de uscare a materialelor, sisteme de manipulare a materialelor, granulatoare pentru reciclarea resturilor de plastic și roboți sau sisteme de automatizare pentru îndepărtarea și manipularea pieselor.
Este important de menționat că echipamentul specific utilizat în turnarea prin injecție a materialelor plastice poate varia în funcție de dimensiunea și complexitatea pieselor produse, precum și de cerințele procesului de fabricație.
Imprimarea 3D este aceeași cu turnarea prin injecție de plastic?
Imprimarea 3D și turnarea prin injecție de plastic nu sunt aceleași procese. Deși ambele tehnici sunt utilizate pentru fabricarea pieselor din plastic, ele folosesc abordări diferite și au avantaje și limitări distincte. Atât imprimarea 3D, cât și turnarea prin injecție a plasticului sunt procese de producție valoroase pentru piesele din plastic, dar au puncte forte și aplicații diferite. Imprimarea 3D este avantajoasă pentru prototipare, personalizare și producție de volum redus, în timp ce turnarea prin injecție de plastic este ideală pentru producția la scară largă și pentru a obține o producție rentabilă de piese consistente și de înaltă calitate.
Turnare prin injecție de plastic pentru diverse industrii
Turnarea prin injecție a plasticului este un proces de fabricație versatil care își găsește aplicații în diverse industrii. Iată câteva exemple de industrii care utilizează în mod obișnuit turnarea prin injecție a plasticului:
Turnare prin injecție a plasticului în Industria Auto:
Turnarea prin injecție a plasticului este utilizată pe scară largă în industria auto pentru fabricarea unei game largi de componente, inclusiv ornamente interioare și exterioare, tablouri de bord, panouri de uși, bare de protecție, orificii de ventilație și piese de motor. Procesul permite producerea precisă de forme complexe și piese ușoare, contribuind la îmbunătățirea eficienței combustibilului.
Turnare prin injecție a plasticului în Industria aerospațială și de apărare
Turnarea prin injecție a plasticului este utilizată pe scară largă în industria aerospațială și de apărare pentru fabricarea de componente robuste și ușoare. Acestea includ panouri de control, părți interioare ale aeronavei, echipamente de protecție, conectori și carcase pentru sisteme electronice. Acest proces permite producerea de piese cu geometrii complicate, durabilitate ridicată și rezistență la condițiile dure de mediu.
Turnare prin injecție a plasticului în Industria Medicală:
Turnarea prin injecție a plasticului joacă un rol crucial în industria medicală și a asistenței medicale, unde precizia, curățenia și biocompatibilitatea sunt esențiale. Este utilizat pentru fabricarea dispozitivelor medicale, cum ar fi seringi, catetere, instrumente chirurgicale, componente implantabile, sisteme de administrare a medicamentelor și echipamente de laborator. Procesul asigură toleranțe strânse, producție sterilă și conformitate cu standardele de reglementare.
Turnare prin injecție a plasticului în Industria robotică
Turnarea prin injecție a plasticului oferă industriei robotice capacitatea de a produce componente de înaltă calitate, personalizate și rentabile. Procesul oferă flexibilitate de proiectare, scalabilitate și capacitatea de a fabrica geometrii complexe, îndeplinind cerințele specifice ale sistemelor robotice în ceea ce privește performanța, durabilitatea și funcționalitatea. Este frecvent întâlnită în carcasele și carcase ale roboților, dispozitive de prindere și efectoare finale, carcase pentru senzori și componente interne.
Caracteristicile turnării prin injecție a metalelor:
Ce este turnarea prin injecție de metal?
Turnarea prin injecție a metalelor (MIM) combină turnarea prin injecție a plasticului cu metale pulverulente pentru a produce piese metalice precise și complexe. Este versatilă, dar are costuri de scule mai mari și timpi de execuție mai lungi în comparație cu turnarea prin injecție a plasticului. Cu toate acestea, este valoroasă pentru producerea de componente metalice complexe de înaltă performanță.
Beneficiile turnării prin injecție a metalelor
Design complex
MIM este un proces de fabricație care poate fi utilizat pentru a produce piese metalice în cantități mari, chiar și cele cu geometrii complexe și detalii complicate. Acest proces este cel mai potrivit pentru producerea de piese mici și precise, în volume mari, cu toleranțe stricte. și gravuri fără a necesita prelucrare suplimentară sau procese de fabricație.
De înaltă calitate,
MIM permite o varietate de forme și produce piese cu rezistență și duritate comparabile cu aliajele forjate prelucrate mecanic. MIM poate fabrica piese multicomponente ca o singură piesă și poate oferi un finisaj excelent al suprafeței.
Preț rentabil
MIM poate fi efectuată pe o gamă largă de metale, printre care: oțel inoxidabil, oțel carbon, aliaje de cupru, aliaje de nichel, aliaje de wolfram, aliaje de titan, aliaje de cobalt, fier, carbură, cermet etc. Turnarea prin injecție a metalelor (MIM) este un proces de fabricație cunoscut pentru generarea a mai puține deșeuri și rebuturi în comparație cu procesele tradiționale de prelucrare. Acest lucru este benefic în special pentru materiale scumpe, cum ar fi materialele refractare, aliajele de titan, superaliajele și metalele speciale. Prin MIM, până la 98% din material poate fi transformat în piese metalice utilizabile, ceea ce îl face un proces eficient. Mai mult, MIM este o alternativă rentabilă la prelucrarea pe termen lung, turnarea cu pereți mici și ștanțare.
Cum funcționează turnarea prin injecție a metalelor?
Turnarea prin injecție a metalelor (MIM) este un proces care combină turnarea prin injecție a plasticului cu metale sub formă de pulbere pentru a crea piese metalice complexe. Procesul implică pregătirea materiei prime, turnarea prin injecție, răcirea și solidificarea, ejectarea, delegarea, sinterizarea și post-procesarea. MIM oferă flexibilitate de proiectare, eficiență a costurilor și capacitatea de a produce piese metalice de înaltă precizie, cu proprietăți mecanice excelente.
Finisarea suprafeței turnării prin injecție a metalelor
Finisarea suprafeței este o etapă crucială în procesul de turnare prin injecție a metalului (MIM) pentru a îmbunătăți aspectul, funcționalitatea și performanța pieselor metalice finale. În MIM sunt utilizate diferite tehnici de finisare a suprafețelor:
Prelucrarea CNC, la fel ca frezarea, strunjirea, găurirea și rectificarea, obține dimensiuni precise, suprafețe netede și caracteristici specifice pieselor MIM. Este utilizată pentru toleranțe strânse, geometrii critice și modificări post-procesare.
2.Lustruire
Lustruirea îmbunătățește aspectul piesei MIM prin îndepărtarea imperfecțiunilor și crearea unei suprafețe netede și reflectorizante folosind materiale abrazive, discuri de lustruit și compuși de lustruit.
3.Groplacare
Galvanizarea îmbunătățește piesele MIM prin depunerea unui strat subțire de metal pe acestea. Procesul presupune scufundarea pieselor într-o soluție de electrolit care conține ioni metalici și aplicarea unui curent electric. Metalele obișnuite folosite pentru galvanizare includ nichelul, cromul, aurul și argintul.
4.Tratament termic
Tratamentul termic îmbunătățește proprietățile mecanice ale pieselor MIM prin supunerea acestora la cicluri controlate de încălzire și răcire, modificându-le caracteristicile suprafeței, aspectul, duritatea, rezistența și stabilitatea dimensională.
Turnare prin injecție ceramică:
Ce este turnarea prin injecție ceramică?
Turnarea prin injecție ceramică este o tehnologie precisă și avansată utilizată pentru a dezvolta componente de înaltă calitate în cantități mari. Piesele ceramice sunt mai durabile și mai rezistente decât piesele din plastic sau oțel, ceea ce le face ideale pentru numeroase aplicații. Turnarea prin injecție ceramică (CIM) este un proces utilizat pentru a crea piese ceramice personalizate. Este similar cu procesul de injecție a matriței utilizat pentru materialele plastice. Procesul implică preîncălzirea unui amestec peletizat de pulbere de alumină și anumiți lianți, care este apoi forțat sub presiune ridicată într-o matriță personalizată pentru a forma piese conform designului specific al clientului. După ce piesa este scoasă din matriță, aceasta este supusă mai multor procese suplimentare, inclusiv sinterizarea la temperaturi ridicate.
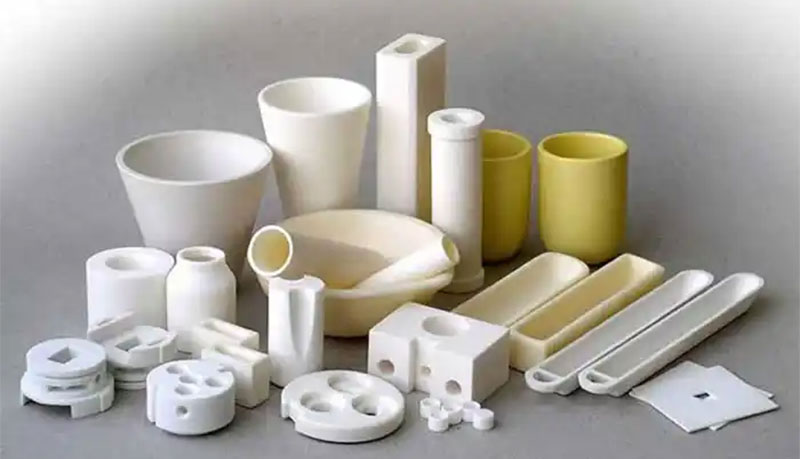
Cum funcționează turnarea prin injecție a ceramicii?
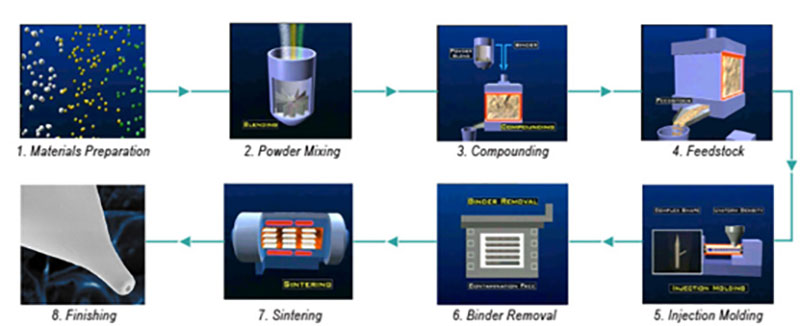
Procesul de turnare prin injecție ceramică (CIM) implică combinarea solidelor prin tehnici de turnare prin injecție și sinterizare pentru a produce forme complexe folosind materiale dure care sunt prea dificile, costisitoare sau imposibil de produs folosind metode convenționale. Procesul CIM presupune mai multe etape:
1. Instrument de turnare prin injecție
Instrumentul de turnare prin injecție este proiectat și construit cu tehnologie CAD/CAM pentru a se asigura că piesa ceramică este fabricată exact conform desenelor CAD.
2. Pregătirea materiei prime
Pulberea ceramică este selectată în funcție de cerințele clientului, inclusiv dimensiunea granulelor, forma și distribuția. Lianți și aditivi speciali sunt amestecați cu pulberea în condiții monitorizate pentru a se asigura că amestecul rezultat este gata pentru turnarea prin injecție. Înregistrarea proprietăților materiei prime rezultate face parte din controlul calității și din trasabilitatea lotului.
3. Turnare prin injecție
Mașinile de turnat prin injecție construite special umplu matrițele cu materie primă într-un proces complet automatizat care asigură o consistență uniformă. Controlul statistic al procesului (SPC) colectează date de proces.
4. Controlul
Reducând costurile și crescând calitatea, tehnicile inovatoare de monitorizare permit monitorizarea în timp real a proprietăților interioare ale materialelor opace în timpul turnării.
5. Tratament termic
Liantul este îndepărtat din preformă prin evaporare și o reacție exotermă, lăsând în urmă o mică fracțiune. Piesele sunt sinterizate într-o atmosferă oxidantă/reducătoare sau în vid. Piesele turnate prin injecție pot fi supuse presării izostatice la cald (HIP) pentru a crește densitatea și rezistența.
6. Tratarea suprafeței
Metodele de post-procesare pot obține o calitate a suprafeței și o precizie mai mare decât sinterizarea, menținând în același timp toleranțe excepționale la prețuri economice.
7. Inspecția finală
În faza de proiectare, NOBLE colaborează cu clienții pentru stabilirea criteriilor de control și evaluare. Tehnologia de măsurare de ultimă generație este utilizată pentru a se asigura că piesele fabricate îndeplinesc specificațiile tehnice.
Beneficiile turnării prin injecție ceramică
Turnarea prin injecție a ceramicii, ca orice alt proces de fabricație, are propriile avantaje și dezavantaje. Unul dintre principalele avantaje ale acestui proces este capacitatea sa de a produce geometrii complexe cu precizie și acuratețe ridicate. Acest lucru îl face o alegere ideală pentru aplicații care necesită toleranțe strânse. Mai mult, piesele ceramice fabricate prin turnare prin injecție sunt adesea mai robuste și mai durabile decât cele produse prin alte metode.
Materiale ceramice de turnare prin injecție
De obicei, în turnarea prin injecție ceramică este utilizat un amestec de pulbere ceramică și un material de liant. Pulberea ceramică este ținută împreună și i se oferă rezistența necesară pentru a fi turnată de substanța de liant. Ceara, polimerii termoplastici și polimerii termorigizi sunt exemple de materiale de liant obișnuite. Nevoile specifice ale articolului realizat, cum ar fi rezistența necesară, flexibilitatea și rezistența la temperatură, determină alegerea materialului de liant. Delegarea este procesul de îndepărtare a materialului liant din porțiunea ceramică după ce a fost turnat, lăsând doar partea ceramică pură.
Finisarea suprafeței de turnare prin injecție ceramică
Diferite finisaje de suprafață pot fi aplicate pieselor de turnare prin injecție ceramice personalizate pentru a le îmbunătăți atât performanța practică, cât și aspectul estetic.
| Finisaje de suprafață | poze | Descrierea procesului | Avantaje |
| PVD (depunere fizică în vapori) | 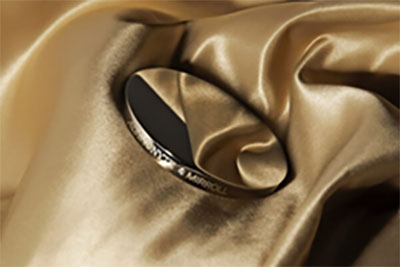 |
PVD este prescurtarea de la Depunere Fizică de Vapori. Este un proces care implică depunerea unei pelicule subțiri de material pe un substrat folosind mijloace fizice precum evaporarea sau pulverizarea catodică într-un mediu de vid. | PVD produce pelicule subțiri cu un grad ridicat de uniformitate în grosime și compoziție, ceea ce o face utilă pentru aplicații care necesită acoperiri precise. |
| Placare | 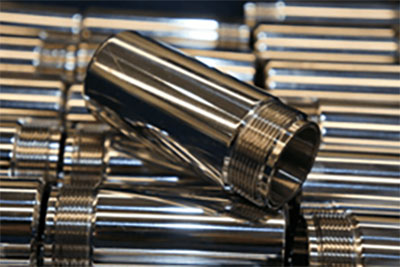 |
Galvanizarea este un proces de depunere a unui strat subțire de metal pe o suprafață conductivă utilizând o reacție electrochimică. | Galvanizarea produce un strat de acoperire extrem de durabil și rezistent la uzură, care poate proteja substratul de coroziune și alte forme de deteriorare. |
| pulbere de acoperire |  |
Vopsirea în câmp electrostatic este un tip de acoperire care se aplică sub formă de pulbere uscată cu curgere liberă și apoi se pulverizează pe o suprafață. Pulberea este întărită prin încălzirea ei la o temperatură care o face să se topească și apoi să se lipească de suprafață. | Vopselele pulbere sunt foarte durabile și rezistente la zgârieturi, ciobire și decolorare. Pot rezista la expunerea la condiții meteorologice dure, substanțe chimice și radiații UV, ceea ce le face ideale pentru aplicații în exterior. |
| Periajul |  |
Perierea este un proces de finisare a suprafeței care implică utilizarea unei pensule sau a unui material abraziv pentru a crea un model de linii fine sau zgârieturi pe o suprafață metalică. | Finisajele periate sunt foarte durabile și pot rezista la expunerea la medii dure, ceea ce le face o alegere populară pentru aplicații precum echipamente industriale și elemente arhitecturale. |
| Gravura chimică |  |
Gravarea chimică, cunoscută și sub denumirea de frezare chimică sau prelucrare fotochimică, este un proces de finisare a suprafeței care implică utilizarea substanțelor chimice pentru a îndepărta selectiv materialul de pe o suprafață metalică. | Gravarea chimică permite gravarea pe o suprafață metalică a unor modele și forme extrem de precise, cu toleranțe de doar câțiva microni. Acest nivel de precizie o face ideală pentru producerea de piese complexe sau componente cu designuri complicate. |
| Marcarea cu laser |  |
Fasciculul laser provoacă o reacție la suprafața materialului, rezultând un marcaj permanent care poate fi personalizat pentru a îndeplini cerințe specifice de design. | Marcajele laser sunt extrem de durabile și rezistente la uzură, decolorare și alte tipuri de deteriorare. Acest lucru face ca marcajul laser să fie ideal pentru aplicații care necesită marcaje de lungă durată, cum ar fi branding-ul, identificarea și trasabilitatea. |
| lustruire |  |
Lustruirea este procesul de netezire și rafinare a unei suprafețe prin utilizarea unui material abraziv pentru a îndepărta cantități mici de material. | Scopul lustruirii este de a crea o suprafață netedă și reflectorizantă, de a îmbunătăți aspectul suprafeței și de a-i îmbunătăți rezistența la uzură și coroziune. |
Caracteristici ale supraturnării:
Ce este supramularea?
Supraturnarea este un proces utilizat pe scară largă în industria prelucrătoare. Aceasta implică turnarea prin injecție sau turnarea uretanului pentru a realiza prototipuri de înaltă calitate. Această tehnică ajută la turnarea a două sau mai multe straturi de material împreună, ceea ce este benefic pentru supraturnarea plasticului și cauciucului. Este utilă în special pentru fabricarea rapidă de prototipuri de piese de mașini industriale și pentru crearea de piese personalizate prin suprapunerea plasticului sau cauciucului cu alte materiale, cum ar fi metalele.
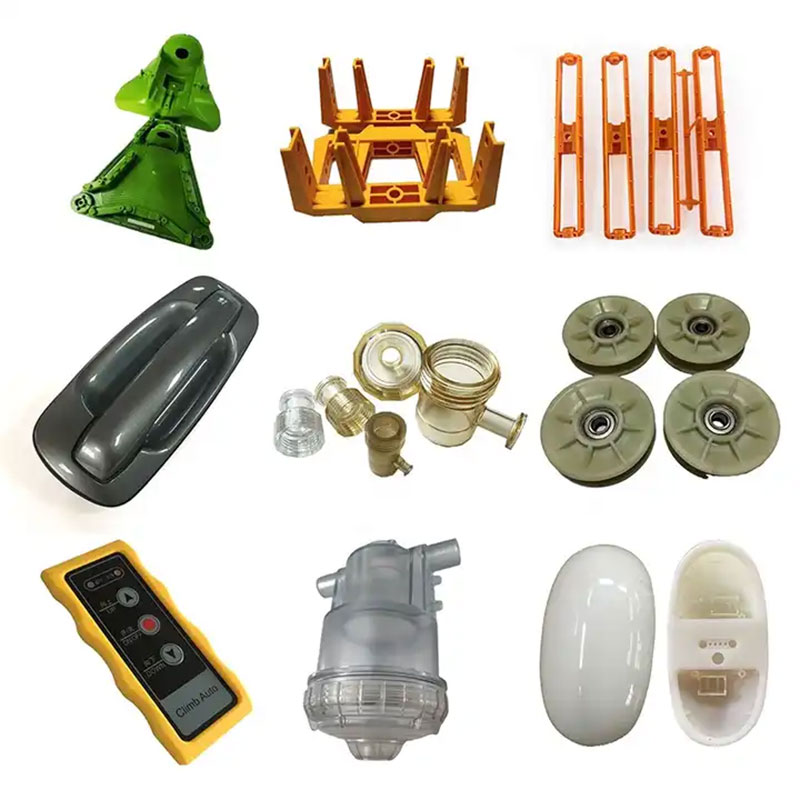
Cum funcționează supramodelarea?
Supraturnare este procesul de îmbinare a două sau mai multe materiale pentru a crea o singură piesă sau componentă a mașinii. Prima componentă este substratul, care este materialul de bază, iar a doua componentă este supraturnare, care este materialul secundar care este turnat peste substrat. Pot exista mai multe supraturnări în funcție de produsul final dorit.
Materiale de supramulare
Acestea sunt materiale plastice turnate obișnuite oferite de serviciile noastre de turnare prin injecție. După ce cunoașteți elementele de bază ale materialelor, cum ar fi clasele comune, mărcile, avantajele și dezavantajele, alegeți materialul potrivit pentru turnare prin injecție în funcție de cerințele aplicației dvs.
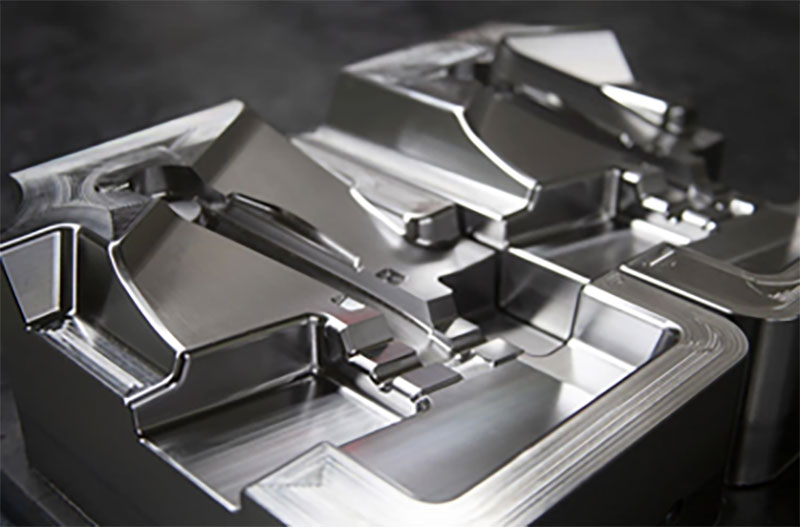
Material de scule:
Înainte de începerea procesului de turnare prin injecție, pentru producția de volum mic sau mare, este nevoie de o sculă prelucrată CNC cu toleranță mare. Cele mai frecvent utilizate materiale includ:
| Oțel pentru scule: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Oţel inoxidabil: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminiu: | 6061, 5052, 7075 |
Materiale plastice:
Serviciul de turnare prin injecție a plasticului vine cu o gamă largă de materiale cu proprietăți diferite, inclusiv rezistența la impact, rigiditatea, rezistența termică, rezistența chimică etc.
| ABS | Nailon (PA) | PC | PVC |
| PU | PMMA | PP | ARUNCA O PRIVIRE |
| PE | HDPE | PS | POM |

Aditivi și fibre:
Este posibil ca materialele plastice standard să nu îndeplinească cerințele pentru piesele personalizate turnate prin injecție. În acest caz, se pot adăuga aditivi și fibre pentru a îmbunătăți proprietățile estetice și funcționale, oferind caracteristici suplimentare pieselor turnate prin injecție.
| UV | absorbanți | Coloranții |
| Flacără | retardanti | Fibre de sticlă |
| plastifianti |
Avantajele supramolării
Componentele supraturlate oferă performanțe fiabile ale produsului, conectându-se strâns și protejându-se de umiditate și praf. Prin combinarea proprietăților excelente ale mai multor materiale într-unul singur, componentele supra-multate asigură o performanță mai bună.
În plus, supramularea ajută la reducerea costurilor totale de producție prin combinarea mai multor piese într-una singură, eliminând nevoia de asamblare și economisind timp și costuri cu forța de muncă.
În plus, supramularea îmbunătățește designul și estetica prin adăugarea unui material la altul. Permite diverse optimizări ale designului și îmbunătățiri la prelucrarea suprafețelor.
Aplicatii de supraturnare:
Supraturnare în instrumente medicale:
Supraturnarea este esențială pentru a satisface precizia și siguranța, rezistând la sofisticare și depozitare în dispozitivele medicale. Supraturnarea combină materialele plastice și metalul într-un singur produs. Utilizarea obișnuită în instrumente chirurgicale, cum ar fi seringi, dilatatoare, materiale moi la atingere și multe altele.
Supraturnare în unelte hardware:
Supraturnarea a îmbunătățit aderența uneltelor hardware, făcându-le mai sigure și mai ergonomice. Exemple excelente sunt șurubelnițele, cleștii, cheile, lamele și multe altele.
Suprafață în ornamentele auto:
Avantajele estetice ale suprapunerii se reflectă pe deplin în aplicarea ornamentelor auto. Cum ar fi marginea ușii, lateralele caroseriei, aripa, bara de protecție, janta și altele. Acestea nu numai că reduc greutatea mașinii, dar facilitează și personalizarea mai multor culori în mașini.
Mucegai excesiv în articolele de uz casnic:
Supraturnarea ar putea îmbunătăți aderența, curățenia, rezistența chimică și multe altele ale produselor. Produsele supraturnate îmbunătățesc, de asemenea, calitatea vieții consumatorilor. Sunt ușor de utilizat, de curățat și prelungesc durata de valabilitate. Cum ar fi ustensilele de bucătărie, încărcătoarele multi-port, periuțele de dinți și altele asemenea.
Caracteristicile Inserați turnare prin injecție
Ce este procesul de turnare prin inserție?
Injectarea materialelor plastice în jurul altei piese pentru a crea una nouă se numește turnare cu inserție. După cum este obișnuit, componenta introdusă poate fi realizată din metal sau plastic. Inserția este introdusă în matriță în prealabil în procesul de turnare a inserției, iar mașinicul folosește apoi o rășină termoplastică pentru a injecta plastic în cavitate. Piesele sunt gata pentru a fi ambalate și expediate clienților odată ce s-au răcit.
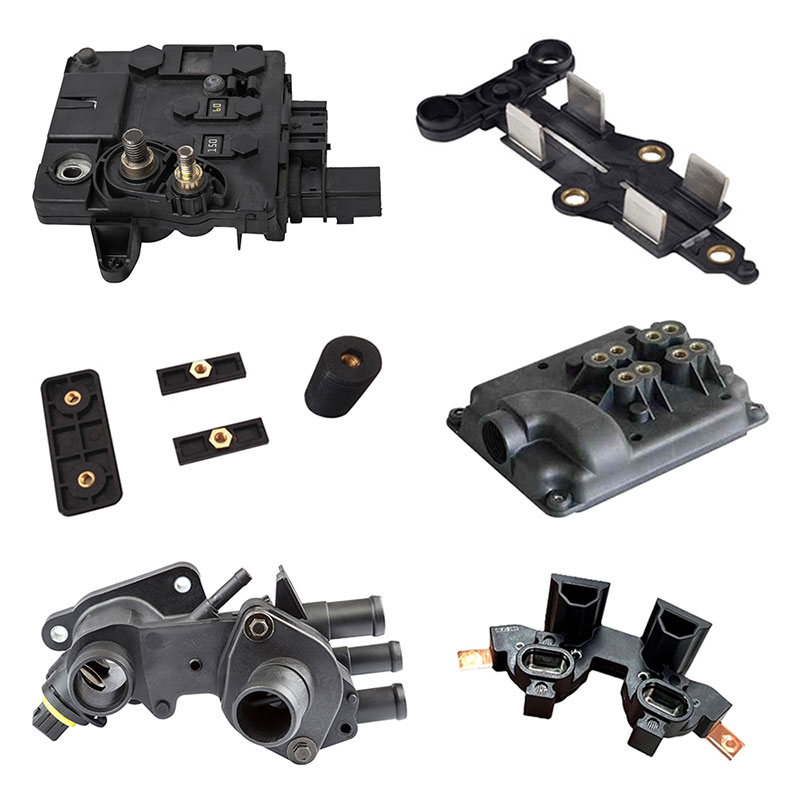
Cum funcționează turnarea prin injecție cu inserții?
Turnarea prin inserție este un proces care este foarte similar cu turnarea prin injecție convențională. În acest proces, materiile prime topite sau plasticul sunt topite și injectate într-o matriță, folosind aceleași materiale care sunt folosite în turnarea convențională a plasticului. Principala diferență dintre turnarea prin injecție convențională și turnarea prin inserție este că în cea din urmă, inserțiile sunt adăugate în matriță în timpul procesului de turnare.
Materiale pt Turnare prin injecție cu inserții:
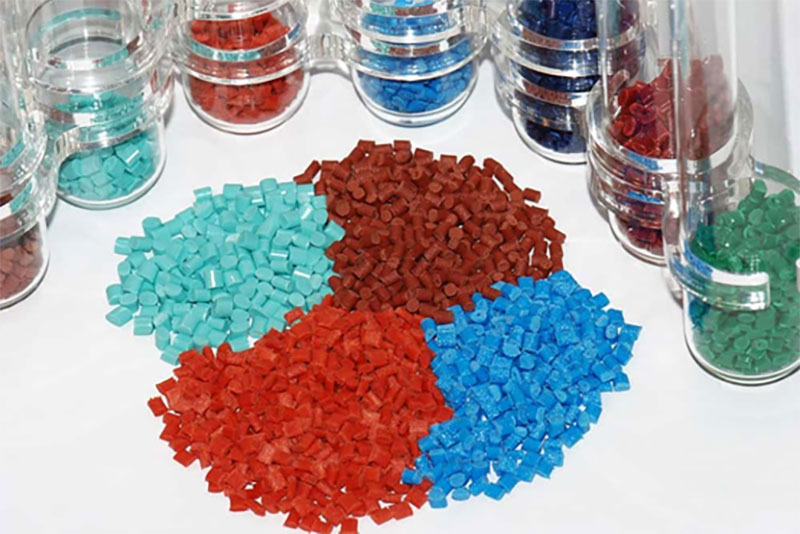
Termoplasticele
Reutilizabile și rezistente chimic, aceste materiale sunt ecologice și ideale pentru a obține variații și strălucire în turnarea inserției. Tipurile de termoplastice includ
polistiren
Polistirenul este un material termoplastic ușor, transparent și cu un punct de topire scăzut. Rezistența sa ridicată la acizi și baze îl face potrivit pentru o gamă largă de aplicații, inclusiv dispozitive medicale și bunuri de larg consum.
polietilenă
Această variantă a polimerului termoplastic este de obicei ușoară și are o rezistență ridicată, pe lângă rezistența la substanțe chimice. Are proprietăți dielectrice și impermeabile. Materialele termoplastice din polietilenă obișnuite includ LDPE, HDPE și MDPE.
Nailon
Acest polimer termoplastic dur este rezistent la substanțe chimice și abraziuni. Punctul său de topire ridicat îl face un înlocuitor excelent pentru metal în multe aplicații. Este utilizat pe scară largă în industria prelucrătoare și în produsele de extracție.
Termoseturile sunt polimeri plastici nereciclabili, ceea ce îi face mai puțin ecologici și rentabili decât termoplastele. Producătorii tind să evite să le folosească. Exemple de termoduri includ:
Epoxidice
Aceasta este o variantă de termorigide care se întărește/se solidifică permanent după prelucrare fără punct de topire. În consecință, le face foarte potrivite pentru utilizări dificile. Au aderență excelentă și rezistență ridicată la substanțe chimice și căldură.
fenolic
Fenolic este un material termorigid cu rezistență ridicată la substanțe chimice și electricitate. Poate rezista la căldură și posedă o duritate și o stabilitate dimensională excepționale. Rășinile fenolice sunt potrivite pentru fabricarea de echipamente electrice, plăci de circuite și multe altele.
Avantajele procesului de turnare prin inserție:
Turnarea prin inserție este un proces care combină diverse materiale, cum ar fi metalul și materialele plastice, pentru a produce o singură componentă. Produsul rezultat are proprietăți mecanice îmbunătățite și durabilitate îmbunătățită. Există mai multe avantaje în utilizarea modelelor de inserție:
Fără asamblare:
Nu este nevoie de asamblare: Deoarece materialele sunt combinate în timpul procesului de turnare, nu este nevoie de pași suplimentari de asamblare. Acest lucru accelerează procesul de producție și reduce costurile cu forța de muncă.
Eficiență crescută:
Absența asamblarii contribuie și la creșterea eficienței producției.
Durabilitate îmbunătățită:
Plasticul injectat în jurul pieselor în turnarea prin inserție sporește rezistența materialelor plastice de inginerie, făcându-le mai rezistente la uzură. Rezistența și conductivitatea materialelor metalice sunt, de asemenea, utilizate, rezultând piese finale cu proprietăți îmbunătățite.
Greutate redusa:
Combinația de plastic și metal în componenta finală are ca rezultat o greutate mai mică în comparație cu piesele metalice corodate.
Aplicatii de turnare prin injecție cu inserții:
Inserați turnarea prin injecție în dispozitive medicale
Materialele plastice biocompatibile sunt utilizate pe scară largă în turnarea cu inserții pentru a produce dispozitive medicale.
Inserați turnarea prin injecție în industria aerospațială și auto
Durabilitatea pieselor de turnare prin inserție este potrivită pentru dispozitive portabile, cum ar fi manetele schimbătorului de viteze, cadranele și butoanele etc.
Introducerea turnării prin injecție în unelte hardware
Supraturnarea a îmbunătățit aderența uneltelor hardware, făcându-le mai sigure și mai ergonomice. Exemple excelente sunt șurubelnițele, cleștii, cheile, lamele și multe altele.
Inserați turnarea prin injecție în produsele de larg consum
Turnarea prin inserții este o modalitate bună pentru produsele de consum de a proiecta și dezvolta produse noi pentru beneficiile lor funcționale și estetice.
Turnare prin injecție scule
Ce este sculele de turnare prin injecție cu inserție?
Sculele pentru matrițe prin injecție sunt procesul de proiectare și fabricare a matrițelor utilizate în turnarea prin injecție. Forma este formată din două jumătăți, miezul și cavitatea, care se potrivesc cu precizie. Plasticul topit este injectat în cavitate, unde se răcește și se solidifică pentru a forma produsul final.
Cum funcționează sculele de turnare prin injecție?
Sculele de turnare prin injecție sunt o parte crucială a procesului de turnare prin injecție. Este responsabil pentru modelarea și producerea pieselor din plastic. Procesul de scule începe cu proiectarea și inginerie, unde este creat un model CAD 3D al matriței. În această etapă, sunt luați în considerare factori precum geometria piesei, fluxul de material, canalele de răcire și construcția matriței. Procesul de scule de turnare prin injecție implică proiectarea și proiectarea unei matrițe, fabricarea componentelor acesteia, asamblarea și finisarea matriței și efectuarea testelor și validare. Baza matriței oferă suport structural, în timp ce miezul și cavitatea modelează piesa. Canalele de răcire reglează temperatura, iar sistemele de injecție și ejecție facilitează injectarea materialului și îndepărtarea pieselor. Expertiza și întreținerea sunt cruciale pentru sculele de succes, care în cele din urmă influențează calitatea și eficiența procesului de turnare prin injecție.
Materiale de scule de turnare prin injecție
Alegerea materialului matriței determină în mare măsură durata de viață a acestuia și calitatea piesei turnate prin injecție. NOBLE oferă o selecție diversă de grade de materiale care se adresează diferitelor etape ale dezvoltării produsului dumneavoastră. Echipa noastră oferă, de asemenea, îndrumări de specialitate cu privire la selecția materialului de matriță pentru a asigura acuratețea dimensională și calitatea estetică optimă.
Oțel de scule
Înainte de a începe procesul de turnare prin injecție în loturi mici sau mari, este necesară o sculă prelucrată CNC cu toleranțe ridicate. Oțelul pentru scule este materialul cel mai frecvent utilizat în astfel de cazuri.
| tipuri: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
Oţel inoxidabil
Oțelul și oțelul inoxidabil sunt materialele primare folosite pentru a crea matrițe de injecție, dar costurile lor de fabricație sunt destul de mari. Ca urmare, aceste matrițe sunt în general rezervate producțiilor la scară largă.
| tipuri: | 420, NAK80, S136, 316L, 316, 301, 303, 3 |
Aluminiu:
Formele din aluminiu sunt o alternativă rentabilă la matrițele tradiționale de injecție din oțel și oțel carbon. Acestea nu numai că costă mai puțin, dar oferă și cicluri mai rapide și timpi de răspuns mai rapid, ceea ce este util în special pentru testarea piețelor.
| tipuri: | 6061, 5052, 7075 |

Avantajele sculelor de turnare prin injecție
Matrițele sunt utilizate pe scară largă în procesul de producție pentru a îmbunătăți stabilitatea materialelor, a reduce pierderile și a asigura calitatea produsului. Multe industrii au beneficiat de versatilitatea matrițelor, iar matrițele de injecție oferă mai multe avantaje. Mai jos sunt prezentate câteva dintre beneficiile utilizării matrițelor de injecție.
Cost-eficiente
Atunci când selectați o matriță pentru utilizare în diferite industrii, este esențial să faceți o alegere informată. Costul matrițelor de prelucrare a turnării prin injecție poate fi gestionat eficient prin selectarea cu atenție a materialului de producție a matriței. Plasticul este materia primă utilizată în producția de matrițe prin injecție, care sprijină procesul de producție a multor produse. Utilizarea matrițelor de injecție poate minimiza, de asemenea, risipa de material, ceea ce duce la o reducere constantă a costurilor de producție.
De înaltă calitate,
Formele de prelucrare a turnării prin injecție sunt utilizate pe scară largă datorită calității lor înalte. Procesul este simplu și nu implică nicio operațiune complicată, ceea ce asigură că nu există stres intern și garantează calitatea și robustețea produsului în timpul utilizării. Structura de producție a produsului este mai stabilă, asigurând siguranța utilizării acestuia.
Flexibilitate
Formele de prelucrare a turnării prin injecție sunt versatile în designul structurii lor generale, făcându-le potrivite pentru diverse industrii cu nevoi structurale diferite. Un singur set de matrițe poate fi folosit pentru a modifica atât tipul de material, cât și culoarea produsului.
Prietenos cu mediul
Sustenabilitatea a fost întotdeauna o preocupare pentru societate, așa că atunci când un produs este dezvoltat, se ia în considerare protecția mediului. Turnarea prin injecție nu este doar eficientă, ci și ecologică, deoarece piesele folosite pentru testare sau aruncate pot fi reciclate.
Aplicații ale sculelor de turnare prin injecție
Scule de turnare prin injecție în industria auto
Piesele turnate prin injecție din plastic au un design flexibil, durabilitate ridicată și viață lungă, iar utilizarea lor în piese este foarte frecventă în industria auto. Cum ar fi carcasele oglinzilor, suporturile pentru pahare, barele de protecție, dar și întregul tablou de bord.
Scule de turnare prin injecție în industria medicală
Piesele din plastic fabricate pentru domeniul medical și farmaceutic trebuie să urmeze reguli mai stricte. Pentru a îndeplini aceste standarde, producătorii trebuie să utilizeze rășini FDA sau de calitate medicală și să își producă piesele conform certificării ISO. Piesele medicale necesită o varietate de proprietăți chimice, cum ar fi rezistența ridicată la tracțiune și rezistența la temperatură ridicată. Piesele turnate prin injecție utilizate în mod obișnuit includ truse de testare, produse de pregătire chirurgicală, componente dentare cu raze X și multe altele.
Scule de turnare prin injecție în industria aerospațială
Serviciile noastre de producție de precizie oferă durabilitate și acuratețe excepționale, îndeplinind cerințele sofisticate ale diferitelor faze din industria aerospațială.
Scule de turnare prin injecție în industria robotică
Oferim servicii de top pentru prototiparea și fabricarea pieselor de robot la nivel industrial, susținând dezvoltarea continuă a industriei robotice.
Turnare cauciuc siliconic lichid
Ce Este Turnare cauciuc siliconic lichid?
Folosind silicon lichid ca materie primă, siliconul lichid este injectat în matriță folosind o mașină de turnat prin injecție, iar după pași suplimentari care implică încălzire și răcire, produsul finit este creat. În comparație cu siliconul solid, siliconul lichid este inodor, sigur și ecologic. Este adesea denumit cauciuc siliconic lichid. Turnarea prin injecție cu silicon lichid este un proces simplu; nu necesită pașii manuali ai procesării siliconului solid, cum ar fi dozarea, rafinarea, tăierea și așezarea, care necesită manipularea manuală a produsului sau chiar o linie de producție complet automatizată fără implicarea umană.
Cum funcționează turnarea cauciucului siliconic lichid?
Piesele LSR sunt îndepărtate manual din matriță, astfel încât știfturile ejectorului nu sunt încorporate. Forma este realizată folosind prelucrare CNC pentru durabilitate la temperaturi înalte. Apoi este lustruit manual pentru a satisface cerințele clienților și sunt disponibile șase finisaje de suprafață. Matrița este încărcată într-o presă avansată de turnare prin injecție specifică LSR, care este calibrată cu precizie pentru a asigura piese consistente. LSR este un polimer termorigid, așa că odată turnat, nu poate fi topit din nou. Piesele sunt ambalate și expediate imediat după producție.

Materiale de turnare din cauciuc siliconic lichid
Silicon standard (30, 40, 50, 60 și 70 durometre)
Silicon de calitate medicală
Silicon de calitate optică
Fluorosiliconă (rezistentă la combustibil și ulei)
Avantajele Turnare din cauciuc siliconic lichid
Precizie ridicata
Caracteristicile de curgere ale LSR-ului îl fac perfect pentru turnarea pieselor complexe, mai mici și cu toleranțe mai stricte în comparație cu alte materiale.
Mai multe disponibile
Structura moleculară unică a LSR îl face extrem de versatil pentru diverse aplicații. Spre deosebire de alte materiale, LSR nu produce niciun produs secundar. Și datorită legăturii sale puternice dintre siliciul și atomii de oxigen, nu poate fi reciclat sau descompus cu ușurință ca și alte materiale termoplastice. Această rezistență permite, de asemenea, LSR să reziste la temperaturi ridicate fără a se degrada. Puritatea și inerția sa chimică, împreună cu capacitatea sa de a rezista sterilizării, îl fac o opțiune excelentă pentru dispozitive medicale, aplicații alimentare și produse de îngrijire a bebelușilor.
Mai eficient
În comparație cu materialele plastice, timpul ciclului de turnare LSR este mult mai scurt, adesea măsurat în secunde în loc de minute. Acest lucru face ca LSR o opțiune mai potrivită pentru a onora comenzile mari în timp util.
Ecologic
În timpul procesului de fabricație LSR, materialul este conținut într-un sistem închis, asigurându-se că operatorul nu intră în contact cu acesta și nu este expus mediului. Acest lucru previne eficient orice contaminare a mediului.
Aplicații ale Turnare din cauciuc siliconic lichid
Cauciucul siliconic lichid este un material versatil utilizat în diverse industrii. În industria auto, este utilizat pentru piese de motor, lamele ștergătoarelor de parbriz și covorașe de ventilație pentru aer condiționat. În industria medicală, este utilizat pentru componente biotehnologice, catetere și măști respiratorii. În industria aerospațială, este utilizat pentru etanșări ale modulelor de cabină și aterizare, etanșări ale modulelor de fotografie la mare altitudine și măști de oxigen. În industria bunurilor de larg consum, este utilizat pentru ustensile de bucătărie, capete de duș, dispozitive electronice și dozatoare de sticle.
Materiale pentru turnare prin injecție
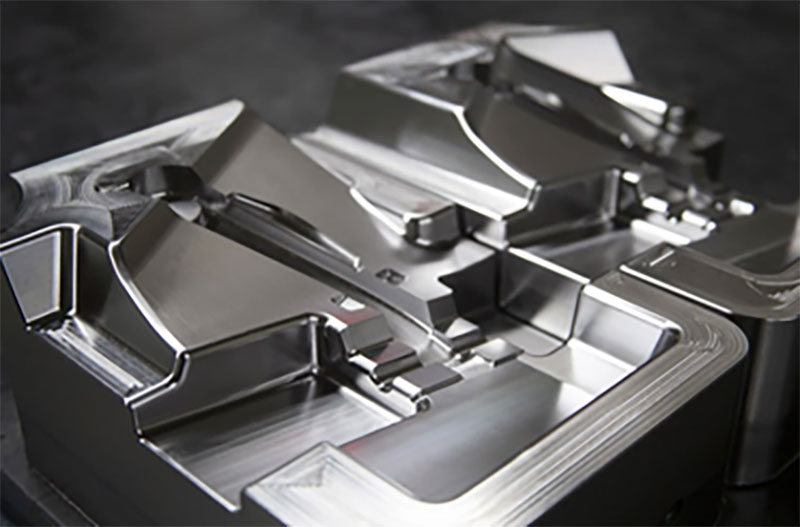
Material de scule:
Înainte de începerea procesului de turnare prin injecție, pentru producția de volum mic sau mare, este nevoie de o sculă prelucrată CNC cu toleranță mare. Cele mai frecvent utilizate materiale includ:
| Oțel pentru scule: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Oţel inoxidabil: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminiu: | 6061, 5052, 7075 |
Materiale plastice:
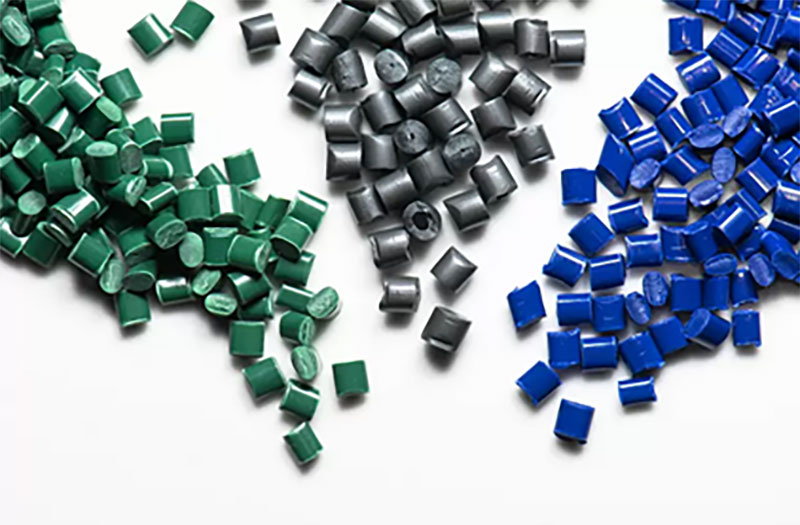
Serviciul de turnare prin injecție a plasticului vine cu o gamă largă de materiale cu proprietăți diferite, inclusiv rezistența la impact, rigiditatea, rezistența termică, rezistența chimică etc.
| ABS | Nailon (PA) | PC | PVC |
| PU | PMMA | PP | ARUNCA O PRIVIRE |
| PE | HDPE | PS | POM |
Aditivi și fibre:
Este posibil ca materialele plastice standard să nu îndeplinească cerințele pentru piesele personalizate turnate prin injecție. În acest caz, se pot adăuga aditivi și fibre pentru a îmbunătăți proprietățile estetice și funcționale, oferind caracteristici suplimentare pieselor turnate prin injecție.
| UV | absorbanți | Coloranții |
| Flacără | retardanti | Fibre de sticlă |
| plastifianti |
Finisaje de suprafață ale turnării prin injecție
Turnarea prin injecție include prelucrarea sculelor pentru matrițe prin injecție, turnarea prin injecție a plasticului și multe altele. Tratamentul de suprafață al matriței este de obicei efectuat în timpul procesului de producție. După finalizarea turnării prin injecție, vom efectua anumite tratamente de suprafață asupra produsului finit, conform cerințelor dumneavoastră.
| Pic | Nume | Descriere |
 |
Lucios | Finisajele de grad A sunt realizate folosind un proces de lustruire cu diamante și produc suprafețe lucioase și lucioase pe piesele turnate prin injecție. |
 |
Semi-lucioasă | Finisajele de gradul B utilizează șmirghel cu granulație pentru a produce piese cu un finisaj puțin mai rugos decât piesele de gradul A. Piesele din plastic turnat la comandă care sunt supuse finisării de gradul B au o textură de suprafață mată. |
 |
mată | Finisajele de grad C utilizează pietre de șlefuit pentru a produce o suprafață rugoasă și neuniformă. Piesele din plastic injectat care sunt supuse finisării de grad C au o textură mată a suprafeței. |
 |
Texturat | Finisajele de calitate D utilizează granule abrazive și sfere de sticlă uscate sau oxid pentru a produce un finisaj texturat foarte rugos. În funcție de tipul de material utilizat, produsele pot avea un finisaj satinat sau mat. |
Avantajele turnării prin injecție
Turnarea prin injecție este considerată pe scară largă cea mai bună opțiune pentru producția în masă a pieselor din plastic. Este o alegere populară în rândul companiilor de producție din întreaga lume datorită capacității sale de a produce piese de precizie. Inginerii de la NOBLE au identificat șase avantaje cheie ale utilizării tehnologiei de turnare prin injecție:
Eficiență:
Procesul de injectare a matriței este foarte eficient, permițând producerea rapidă a comenzilor mari.
Detaliu superior
Turnarea prin injecție este una dintre cele mai accesibile moduri de a produce cantități mari de piese, în special pentru serii de producție mai mari. Deși proiectarea și crearea matriței poate dura timp, procesul devine apoi foarte accesibil și eficient.
O mai mare precizie
Tehnologia de turnare prin injecție asigură o precizie ridicată în producția de piese.
Accesibilitatea
Producția rapidă și eficientă asigură un cost pe piesă scăzut, în timp ce volumele mari de producție produc economii de scară suplimentare. Aluminiul, un material rentabil și ușor de disponibil, poate fi folosit pentru instrumentele de matriță prin injecție pentru a controla costurile.
Diverse opțiuni de materiale
Turnarea prin injecție permite utilizarea diferitelor materiale, inclusiv cele cu materiale de umplutură care pot îmbunătăți rezistența la tracțiune.
Producție în volum mare
Turnarea prin injecție cu matrițe din oțel poate facilita producția de piese în milioane.
Finalizare gata de plecare
Cu un tratament adecvat, piesele turnate prin injecție ies din matriță cu un finisaj neted care nu necesită o rafinare suplimentară.
Care sunt dezavantajele turnării prin injecție?
Turnarea prin injecție are câteva dezavantaje care trebuie luate în considerare. În primul rând, necesită o investiție inițială semnificativă datorită costului ridicat al matrițelor personalizate, ceea ce poate face ca acest lucru să fie dificil pentru întreprinderile mici. În al doilea rând, procesul are timpi lungi de livrare, ceea ce poate fi un dezavantaj atunci când este nevoie de producție rapidă. În al treilea rând, turnarea prin injecție are o flexibilitate limitată de proiectare, în special pentru piese complexe și poate necesita caracteristici suplimentare ale matriței. În al patrulea rând, opțiunile de materiale sunt limitate în primul rând la termoplastice, iar materialele specializate pot fi costisitoare. În al cincilea rând, turnarea prin injecție este cea mai rentabilă pentru producția de volum mare, ceea ce o face mai puțin potrivită pentru serii de volum mic. În cele din urmă, procesul generează deșeuri și are considerații de mediu. Este important să evaluați cu atenție aceste dezavantaje față de cerințele specifice ale unui proiect pentru a determina cea mai potrivită metodă de fabricație.
Cum folosește NOBLE turnarea prin injecție pentru a economisi materiel?
Turnarea prin injecție poate fi optimizată pentru a economisi material prin implementarea anumitor strategii și practici. Iată câteva modalități de a utiliza turnarea prin injecție pentru a economisi material:
- Optimizarea designului: Proiectarea atentă a pieselor poate ajuta la reducerea risipei de materiale. Luați în considerare proiectarea pieselor cu o grosime uniformă a peretelui și caracteristici minime care necesită material în exces. Evitați secțiunile groase inutile sau racordurile excesive care pot crește utilizarea materialului. Utilizați caracteristici precum nervuri sau gușeuri pentru a adăuga rezistență fără a adăuga material în exces.
- Analiza umplerii matriței: Efectuarea analizei umplerii matriței folosind software de simulare poate ajuta la optimizarea parametrilor de proiectare a matriței și ai procesului. Această analiză permite identificarea potențialelor probleme, cum ar fi umplerea inadecvată sau presiunea excesivă, permițând ajustări pentru optimizarea fluxului de materiale și reducerea risipei de materiale.
- Proiectarea porților și a canalelor de filtrare: Proiectarea corectă a porților și a canalelor de filtrare este crucială pentru eficiența materialelor. Utilizați amplasamentele și dimensiunile adecvate ale porților pentru a asigura un flux eficient de material, reducând în același timp la minimum vestigiile porților. Optimizați amplasarea canalelor de filtrare pentru a reduce volumul de material prins în canale, reducând la minimum deșeurile.
- Utilizarea materialului recirculat: Implementarea unui sistem de recirculat permite reciclarea și reutilizarea deșeurilor de plastic generate în timpul procesului de turnare prin injecție. Materialul recirculat poate fi amestecat cu material virgin în proporții controlate, reducând consumul total de material.
- Optimizarea procesului: Reglarea fină a parametrilor procesului de turnare prin injecție poate ajuta la obținerea unei utilizări optime a materialului. Ajustarea parametrilor precum viteza de injecție, presiunea și temperatura poate ajuta la minimizarea risipei de materiale și la îmbunătățirea calității pieselor.
- Întreținere adecvată: Întreținerea regulată a matrițelor și echipamentelor este esențială pentru a asigura o funcționare consistentă și eficientă. Matrițele întreținute corespunzător ajută la evitarea unor probleme precum bavura excesivă sau defectele pieselor care pot duce la risipă de material.
- Selectarea materialelor: Alegerea celui mai potrivit material pentru aplicație poate contribui, de asemenea, la economisirea de materiale. Optați pentru materiale cu raporturi rezistență-greutate ridicate sau pentru materiale special concepute pentru aplicații ușoare.
Prin implementarea acestor strategii, turnarea prin injecție poate fi utilizată pentru a economisi material, pentru a reduce deșeurile și pentru a îmbunătăți sustenabilitatea generală în procesul de fabricație. Este important să luați în considerare acești factori în timpul fazei de proiectare și să monitorizați și să optimizați continuu procesul de turnare prin injecție pentru o eficiență maximă a materialului.
Aplicații de turnare prin injecție
Turnarea prin injecție este un proces de fabricație utilizat pe scară largă pentru producerea de piese și produse din plastic. Aceasta implică injectarea materialului plastic topit într-o cavitate a matriței și lăsarea acestuia să se răcească și să se solidifice, rezultând forma dorită. Turnarea prin injecție oferă mai multe avantaje, inclusiv eficiență ridicată a producției, repetabilitate și capacitatea de a crea geometrii complexe.
Există numeroase aplicații pentru turnarea prin injecție în diverse industrii. Câteva exemple comune includ:
Turnare prin injecție în industria auto:
Turnarea prin injecție este utilizată pe scară largă în sectorul auto pentru fabricarea de componente precum panouri interioare, piese de bord, mânere ale ușilor, bare de protecție și diverse alte piese din plastic.
Turnare prin injecție în industria aerospațială
Turnarea prin injecție este utilizată în aplicațiile aerospațiale pentru producerea de componente ușoare și durabile, cum ar fi ornamente interioare, console, butoane și carcase.
Turnare prin injecție în domeniul medical și al asistenței medicale
Turnarea prin injecție joacă un rol crucial în producerea de dispozitive și echipamente medicale, cum ar fi seringi, flacoane, componente intravenoase, instrumente chirurgicale și articole de unică folosință.
Turnare prin injecție în bunuri de larg consum
Multe produse de consum sunt fabricate prin turnare prin injecție, inclusiv carcase electronice, componente pentru electrocasnice, recipiente de ambalare, jucării și articole de bucătărie.
Turnare prin injecție în industria electronică
Carcasele din plastic pentru dispozitive electronice, conectori, comutatoare și alte componente electronice sunt adesea fabricate prin turnare prin injecție.
Turnare prin injecție în echipamente industriale
Diverse componente industriale, cum ar fi angrenaje, mânere, carcase și piese de mașini, sunt produse prin injecție.
De ce să ne alegeți pentru servicii personalizate de turnare prin injecție
NOBLE este o societate mixtă sino-britanică, acordată de guvern drept „Întreprindere Națională de Înaltă Tehnologie”. Suntem o întreprindere cuprinzătoare, cu capacitatea de a desfășura activități independente de cercetare și dezvoltare, producție și vânzări.
Peste 10 ani de experiență profesională în prelucrarea CNC și prototipare rapidă. Oferim servicii de asistență pentru proiecte, inclusiv prelucrarea și fabricarea pieselor de precizie. Putem ajuta clienții să optimizeze designurile, să aleagă procesele adecvate, să reducă costurile și să realizeze o producție de masă rapidă. Serviciile noastre de asistență pentru proiecte se concentrează pe domenii medicale, auto, robotică și alte domenii și oferă clienților servicii de asistență pentru proiecte, inclusiv prelucrarea și fabricarea pieselor.
Serviciul nostru de turnare prin injecție vă poate beneficia:
Productivitate crescuta
O componentă poate fi produsă de un număr nelimitat de ori folosind aceeași matriță. Materialul poate fi schimbat pentru a obține aceeași geometrie cu proprietăți și utilitate unice.
Consecvență și înaltă calitate
Datorită fabricilor certificate, efectuarea de inspecții în timpul procesului și verificarea dimensională după producție garantează că piesele turnate la comandă sunt consistente în calitate, indiferent de forma complexă, cu o precizie ridicată.
Productii comparativ mai ieftine
Producțiile pot fi realizate la un cost redus prin turnare prin injecție. Având în vedere că întregul proces este automatizat, este necesară foarte puțină intervenție umană. Astfel, companiile și antreprenorii își pot îmbunătăți startup-urile și întreprinderile prin utilizarea serviciilor noastre la prețuri accesibile.
Eficiență ridicată
Cu fabrici autohtone certificate și un sistem puternic de lanț de aprovizionare, accelerăm ciclul de dezvoltare a produsului și asigurăm o punte de producție a pieselor dumneavoastră supramuldate cât mai repede posibil.





