
Alegerea metodei corecte de a realiza carcasa robotului de livrare poate fi benefică sau dăunătoare proiectului. Iată cum puteți evalua prelucrarea CNC, turnarea prin injecție, fabricarea tablei metalice și componentele standard. Fiecare dintre ele corespunde unor nevoi diferite de precizie, volum și cost. Turnarea prin injecție economisește bani peste 100-500 de unități în comparație cu CNC și peste 500-1,000 de unități în comparație cu imprimarea 3D.
Greșelile de dimensiuni mici se adună rapid. De aceea, majoritatea pieselor robotului AMR încep ca un model CAD, apoi trec prin prelucrare, finisare și inspecție. Acest ghid vă prezintă materiale precum oțelul inoxidabil 17-4 PH și titanul Ti-6Al-4V, proiectarea pentru fabricație și cum să alegeți abordarea potrivită pentru AMR-ul dumneavoastră.
Procese comune de fabricație pentru carcasele roboților de livrare
Cele patru procese principale de fabricație
Pentru proiectele AMR, există patru căi principale. Prelucrarea CNC sculptează forme precise din blocuri solide. Funcționează bine pentru îmbinări, console și suporturi de senzori. Procesul îndepărtează materialul strat cu strat. Fiecare trecere preia o felie subțire. Turnarea prin injecție forțează plasticul fierbinte în cavitățile de oțel. Carcasele, capacele și carcasele folosesc această metodă. Matrița costă mai mult inițial. Dar piesele ies rapid odată ce scula este gata. Fabricarea tablei metalice taie, îndoiește și sudează table plate. Cadrele structurale primare utilizează această abordare. Piesele standard provin din cataloage. Acestea economisesc timp de livrare și costuri.
Ștanțarea progresivă cu matrițe este o variantă a tablei. O bandă metalică trece printr-o serie de matrițe. Fiecare stație își schimbă forma. Tăvile pentru baterii și panourile laterale utilizează această metodă. Aceasta menține costurile scăzute pentru volume mari.
Majoritatea pieselor roboților AMR încep ca un model CAD. Modelul ghidează prelucrarea, finisarea și inspecția. Acest lucru identifică din timp problemele de toleranță înainte ca acestea să se agraveze.
NOBLE este o companie lider în producție în China. Oferă toate cele patru procese intern. Clienții realizează prototipuri mai rapid și se extind fără probleme.
Compromisuri între precizie și volum
Fiecare proces echilibrează precizia și volumul în mod diferit. Alegerea corectă economisește timp și bani.
CNC-ul respectă cele mai stricte toleranțe. Se pot atinge câteva miimi de inch. Piesele ies exact conform modelului CAD. Dar fiecare piesă necesită timp de lucru pe mașină. Loturile mari costă mai mult. Funcționează cel mai bine pentru volume mici și medii.
Turnarea devine consistentă odată ce matrița este gata. Piesa unu și piesa zece mii arată la fel. Repetabilitatea este excelentă. Costul matriței este însă ridicat. Volumul trebuie să îl justifice. Ai nevoie de sute sau mii de piese.
Tabla metalică oferă o precizie bună pentru structurile metalice. Laserele taie margini curate. Îndoirea adaugă rigiditate. Ștanțarea progresivă gestionează bine volume mari.
Mici erori se acumulează pe parcursul unui ansamblu. Aceasta este acumularea de toleranțe. O mică decalare poate înclina următoarea piesă. Verificarea modelului CAD ajută la evitarea acestui lucru.
Procesul de potrivire cu cerințele de locuință
Pentru o piesă de robot AMR, începeți cu volum. Volumul mic favorizează prelucrarea CNC sau tabla metalică. Volumul mediu, între o sută și cinci sute, favorizează turnarea prin matrițare. Volumul mare favorizează turnarea prin matrițare sau ștanțarea progresivă.
Luați în considerare complexitatea în continuare. Canalele interne necesită CNC sau turnare. Cutiile simple funcționează pentru tablă. Piesele cu colțuri înguste se potrivesc mai bine cu CNC.
Luați în considerare precizia la final. Suprafețele de îmbinare necesită toleranțe mai stricte. Suporturile necesită materiale mai rezistente. Capacele pot fi fabricate cu metode mai ieftine.
Planificați din timp. O singură celulă robotică poate dura luni de zile pentru a fi configurată. Discutați cu un partener din timp. Acesta vă poate ghida în alegerile de design. Acest lucru economisește timp și evită reluarea lucrărilor.
Prelucrare CNC de precizie pentru carcasă de robot de livrare
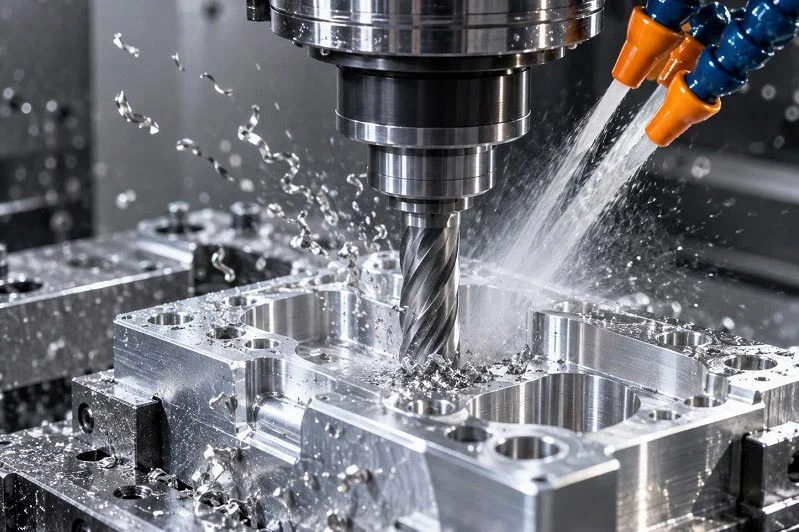
Aplicații: Îmbinări, console și senzori
Prelucrarea CNC de precizie pentru componente de precizie funcționează cel mai bine atunci când carcasa unui robot de livrare necesită potriviri strânse și forme complexe. Carcasele umărului, articulațiile taliei, articulațiile șoldului, carcasele genunchiului și membrele inferioare depind toate de acest proces. Aceste piese trebuie să se miște lin și să rămână aliniate pe parcursul a mii de cicluri.
Îmbinările sunt în fruntea listei. Acestea leagă elementele structurale și transportă sarcini. O îmbinare instabilă distruge întregul robot. Efectoarele finale și dispozitivele de prindere au nevoie, de asemenea, de interfețe personalizate pentru sarcinile de preluare, sudare și inspecție. Șasiurile și suporturile AGV utilizează cadre și suporturi de roți rezistente. Multe dintre aceste piese au suprafețe curbate și caracteristici pe mai multe laturi. Un centru CNC pe 5 axe le prelucrează într-o singură prindere. Acest lucru reduce eroarea de suprafață și îmbunătățește finisajul suprafeței.
Suporturile și conectorii senzorilor alcătuiesc sistemul de percepție. Aceștia necesită o precizie ridicată pentru a menține senzorii îndreptați corect. O mică deviere modifică câmpul vizual. Acest lucru afectează navigația și siguranța. Structura și carcasa fuselajului au cerințe mai flexibile. Dar dimensiunile și rezistența trebuie să respecte în continuare standardele pentru a face față forțelor exterioare.
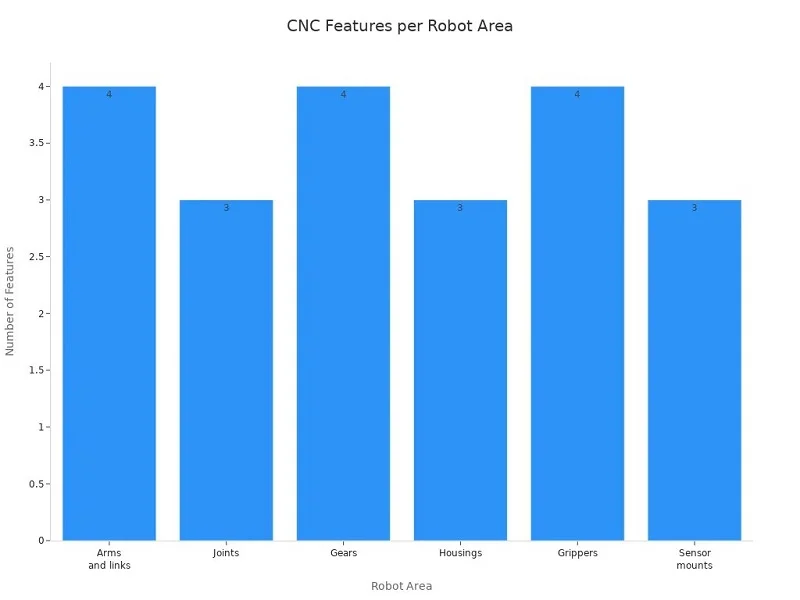
Prelucrarea CNC pentru robotică produce piese de bază ale robotului, inclusiv brațe, legături, articulații, angrenaje, carcase, degete de prindere și suporturi pentru senzori. Aceste unități cheie guvernează ajustarea mecanică, stabilitatea mișcării, alinierea structurală și transferul de sarcină în ansamblurile robotizate. Fiecare interfață de mișcare și montare depinde de o fabricație precisă pentru a menține o repetabilitate constantă și performanță de asamblare.
Materiale: Oțel inoxidabil 17-4 PH și titan
Alegerea materialelor determină succesul oricărei piese de robot AMR. Două metale ies în evidență pentru componente de înaltă rezistență și precizie: oțelul inoxidabil 17-4 PH și titanul Ti-6Al-4V.
Aliajul 17-4 PH oferă o rezistență maximă la tracțiune de 1275 MPa și o limită de curgere de 1060 MPa conform standardului ASTM A693 H900. Modulul său de elasticitate este de 200 GPa. Duritatea atinge 38 HRC. Aliajul rezistă foarte bine la coroziune. De asemenea, își păstrează forma pe o gamă largă de temperaturi. Coeficientul de dilatare termică este de 10.8 µm/m·K. Temperatura maximă de funcționare este de 315 °C. Aceste caracteristici mențin dimensiunile stabile în timpul prelucrării și pe teren.
Titanul Ti-6Al-4V oferă un raport rezistență-greutate mai bun. Este potrivit pentru îmbinări de înaltă performanță și instrumente medicale sau chirurgicale. Materialul rezistă la oboseală și coroziune. Dar costă mai mult și se prelucrează mai lent. Pentru o piesă de robot AMR care se confruntă cu sarcini mari, titanul este avantajos. Pentru suporturi mai puțin critice, aluminiul 6061-T6 sau 7075-T6 funcționează bine. Oțelurile inoxidabile 304 și 316 sunt rezistente la medii corozive. Oțelurile carbon și aliate, precum 4140 și 4340, servesc la baze de lucru rezistente.
Toleranțe și inspecție
Controlul toleranțelor diferențiază o prelucrare CNC bună pentru piese de precizie de lucrările obișnuite. Pentru scaunele rulmenților și alte interfețe de precizie din carcasa robotului de livrare, toleranțele tipice se încadrează în intervalul ±0.01–0.05 mm. Caracteristicile critice de control al mișcării pot ajunge la ±0.003 mm. O carcasă de îmbinare robotică fabricată din aluminiu 7075-T6 necesita cândva ±0.005 mm. Aceasta arată ce necesită munca AMR.
Strângerea sub ±0.02–0.05 mm crește adesea costul fără a îmbunătăți performanța sistemului. Așadar, toleranța funcțională contează. Adaptați toleranța la lucrare. Un suport de senzor necesită o față de referință strânsă. Un panou de acoperire nu.
Inspecția verifică fiecare dimensiune critică. Sistemele CMM sunt în fruntea listei. Alezajele și calibrele de înălțime verifică găurile și treptele. Tehnicile de inspecție GD&T confirmă forma, orientarea și locația. Acești pași detectează erorile înainte de asamblare. De asemenea, previn acumularea toleranțelor pe robot.
Pentru proiectele AMR, prelucrarea CNC rămâne metoda preferată pentru îmbinări, console și suporturi de senzori. Aceasta menține cele mai stricte toleranțe și gestionează geometrii complexe. Compromisul este viteza și costul la volume mari. Dar pentru volume mici și medii, nimic nu o întrece. O singură celulă robotică poate dura luni de zile pentru a fi configurată. Așadar, începeți planificarea producției din timp. În acest fel, carcasa robotului de livrare îndeplinește specificațiile de prima dată.
Turnare prin injecție pentru carcasă de robot de livrare
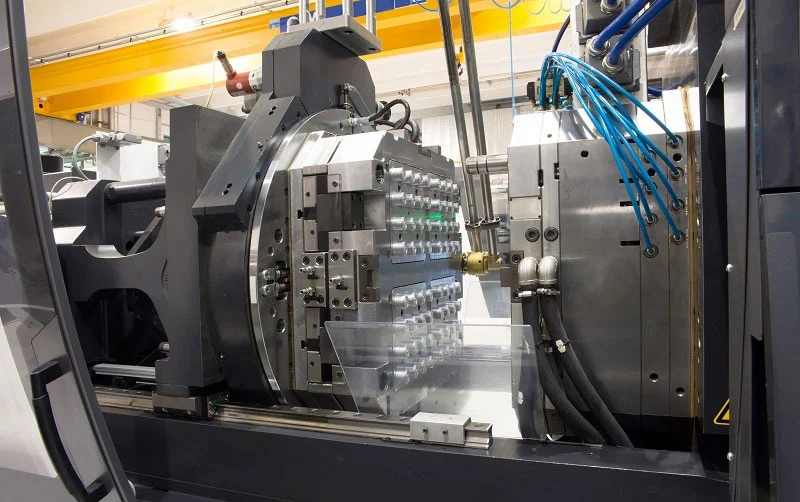
Aplicații: Carcase, capace și carcase
Turnarea prin injecție pentru carcase din plastic funcționează excelent atunci când aveți nevoie rapid de mai multe carcase identice. Procesul împinge plasticul topit într-o matriță de oțel. Plasticul se răcește. Apoi, matrița se deschide și iese un capac finit. Pentru o carcasă de robot de livrare, aceasta este formată din învelișul exterior, ușile bateriei, ferestrele senzorilor și capacele cutiei de control.
Gândiți-vă ce au în comun aceste piese. Au pereți subțiri. Folosesc nervuri pentru a rămâne rigide. Se îmbină cu ajutorul unor cleme și a unor urechi. O mașină CNC ar avea dificultăți în acest sens. Tăierea fiecărei carcase dintr-un bloc irosește material și timp. Turnarea creează aceeași formă de mii de ori, aproape fără nicio diferență. Această repetabilitate este importantă pentru flotele AMR. Fiecare robot trebuie să arate și să se potrivească la fel.
Carcasele și carcasele ascund, de asemenea, piesele murdare din interior. Acestea protejează plăcile de circuit, firele și motoarele de praf și stropi. O carcasă bine proiectată ghidează fluxul de aer și blochează lumina difuză de la senzori. Turnarea prin injecție pentru carcase vă oferă această libertate. Puteți construi bosaje, distanțiere și canale de cablu direct în unealtă. Nu sunt necesare console suplimentare.
Materiale plastice inginerești: ABS, PC/ABS, nailon
Alegerea materialelor determină performanța carcasei dumneavoastră. Trei tipuri de materiale plastice sunt principale în acest domeniu. Fiecare dintre ele aduce puncte forte diferite.
| Proprietatea | ABS | PC | Nailon (PA) |
| Costat | $$ | $ $ $ | $$ |
| Forța de tracțiune | Mediu | Înalt | Înalt |
| Rezistența la impact | Înalt | Foarte mare | Mediu |
| Rezistență la căldură | Mediu | Înalt | Înalt |
| Rezistență chimică | Moderat | Moderat | Moderat |
| Rezistența UV | Sărac | Echitabil | Sărac |
| Rigiditate | Mediu | Înalt | Mediu |
| Ușurință de turnare | Uşor | Moderat | Moderat |
| Aplicatii | Carcase, jucării | Lentile, căști, carcase electrice | Angrenaje, rulmenți, componente auto |
ABS-ul este materialul esențial. Este un material termoplastic amorf. Îți oferă duritate, rezistență la impact și un finisaj bun al suprafeței. Numele se împarte în trei părți. Acrilonitrilul adaugă duritate, rezistență la căldură și rezistență chimică. Butadiena oferă duritate și rezistență la impact. Stirenul oferă luciu, rezistență și prelucrare ușoară. ABS-ul se mulează ușor și costă destul de puțin. Punctul său slab este rezistența la radiații UV și substanțe chimice. Aditivii pot rezolva problema radiațiilor UV.
Policarbonatul oferă o rezistență foarte mare la impact și la căldură. De asemenea, rămâne transparent, ceea ce este potrivit pentru lentile și ferestrele senzorilor. Dar costă mai mult și reacționează prost la unele substanțe chimice. Nylonul (PA6, PA66) este semicristalin. Rezistă bine la uzură și abraziune. Angrenajele și rulmenții îl folosesc adesea. Nylonul absoarbe însă umezeala. Trebuie uscat înainte de turnare.
Amestecurile PC/ABS combină ce e mai bun din ambele și sunt comune. Pentru o piesă de robot AMR care necesită rezistență și un aspect curat, un amestec PC/ABS este o alegere inteligentă.
Scule și producție de volum mare
Sculele sunt punctul central în care turnarea prin injecție pentru carcase devine serioasă. O matriță de oțel costă mult inițial. Acest preț vă aduce viteză mai târziu. Odată ce scula este gata, piesele se execută în câteva secunde. Timpul de ciclu rămâne scurt. Manopera per piesă scade aproape la zero.
Această matematică favorizează producția de carcase în volum mare. Sub câteva sute de unități, costul matriței per piesă rămâne prea mare. Peste acest prag, turnarea este mai bună decât CNC la preț. Pragul de rentabilitate exact depinde de dimensiunea și complexitatea piesei. O carcasă simplă ajunge la acest prag mai repede decât o carcasă complexă cu glisoare.
Designul matriței decide calitatea piesei. Grosimea peretelui trebuie să rămână aceeași peste tot. Secțiunile groase se răcesc mai lent și se deformează. Nervurile adaugă rigiditate fără a adăuga volum. Unghiurile de deformare permit piesei să se elibereze curat. Poziția inelei de deformare controlează modul în care plasticul curge și unde se formează liniile de sudură. Dacă greșiți aceste unghiuri, veți avea afundări, scurtcircuitări sau deformare.
Din punct de vedere practic, planificați-vă calendarul de fabricație din timp. Tăierea unei scule de oțel durează săptămâni. O singură celulă robotizată poate dura luni de zile pentru configurare. Așadar, începeți proiectarea matriței cât timp modelul CAD este încă proaspăt. În acest fel, carcasa robotului de livrare trece de la prototip la producție fără o pauză lungă.
Fabricarea plăcilor metalice pentru carcasă de robot de livrare
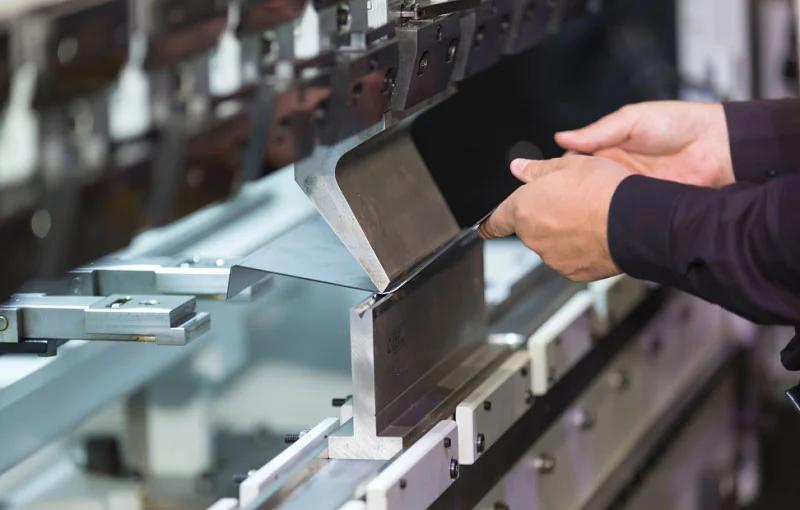
Fabricarea tablei metalice pentru roboții mobili autonomi transformă metalul plat în cadre rezistente și ușoare. Începe cu un model CAD. Apoi trece prin tăiere, îndoire și îmbinare. Această metodă funcționează bine pentru cadrele principale și piesele șasiului. De asemenea, menține costurile scăzute la fabricarea multor piese.
Cadre structurale și șasiu
Șasiul principal și plăcile cadrului reprezintă nucleul puternic al robotului. Acestea susțin roțile, bateriile, motoarele și tăvile pentru sarcină utilă într-o singură piesă ușoară. Aluminiul ștanțat sau oțelul de înaltă rezistență funcționează bine aici. Nervurile, flanșele și bosajele de montare formate adaugă rigiditate fără greutate suplimentară. Carcasele și capacele de protecție protejează componentele electronice de ploaie, praf, lovituri și vandalism. Matricele progresive în mai multe etape încorporează orificii de ventilație, ieșiri pentru cabluri, clapete de blocare și caracteristici de fixare prin clic. Mecanismele pentru sarcină utilă și ușile sunt supuse la solicitări zilnice. Oțelul sau aluminiul ștanțat cu margini zimțate și flanșe tivite fac față acestor abuzuri. Suporturile pentru senzori și camere mențin LiDAR, camere, senzori cu ultrasunete și antene în aliniere exactă. Suporturile pentru roți și suspensie utilizează material ștanțat de înaltă rezistență cu clinuri formate pentru a le ajuta să reziste impactului cu bordura și trotuarele neuniforme.
| Aplicatii | Descriere | Material/Caracteristici |
| Șasiu principal și plăci de cadru | Miez puternic; susține roți, baterii, motoare, tăvi pentru încărcătură utilă | Aluminiu ștanțat sau oțel de înaltă rezistență; nervuri, flanșe, bosaje formate |
| Carcase și capace de protecție | Protejați electronicele de ploaie, praf, lovituri, vandalism | Matrice progresive multi-etajate; orificii de ventilație, ieșiri pentru cabluri, clapete de blocare |
| Mecanisme de sarcină utilă și uși | Uși, zăvoare, balamale, tăvi folosite zilnic | Oțel sau aluminiu ștanțat; margini zimțate, flanșe tivite |
| Suporturi pentru senzori și camere | Suporturi pentru LiDAR, camere, senzori cu ultrasunete, antene | Matrice progresive; găuri de montare și cleme de cablu într-un singur pas |
| Suporturi pentru roți și suspensii | Susțineți roțile motoare, rolele, brațele de suspensie | Material ștanțat de înaltă rezistență cu clinuri formate |
Ștanțare progresivă cu matriță pentru piese de volum mare
Ștanțarea progresivă cu matrițe funcționează bine pentru tăvile de baterii, capacele superioare și panourile laterale. O bandă metalică trece printr-o serie de matrițe. Fiecare stație își schimbă forma. Piesele cad cu fiecare cursă de presare. Această metodă aduce beneficii reale:
- Viteză mare: Procesul automat se execută rapid.
- Manopera redusă: O singură persoană supraveghează mașina.
- Resturi minime: Banda de metal risipește foarte puțin material.
- Repetabilitate: Multe piese mențin toleranțe strânse fără a pierde din calitate.
- Cost redus per piesă: Viteza, repetabilitatea și manoperă redusă fac ca fiecare piesă să fie ieftină.
Are și limite. Unele operațiuni necesită etape suplimentare. Decupările, nervurile sau filetarea pot adăuga costuri. Piesele trebuie să ruleze pe un avans continuu. Nu se pot mișca liber fără muncă suplimentară. Configurațiile sunt permanente pentru fiecare proiect. Trecerea la o nouă lucrare necesită mult timp. Sistemele cu matrițe progresive costă, de asemenea, mai mult decât sistemele cu matrițe de transfer. Din punct de vedere practic, acest proces se amortizează doar la volume mari. Costul sculelor este ridicat, dar prețul per piesă scade rapid odată ce începe producția.
Tăiere cu laser, Îndoireși Sudură
Tăierea, îndoirea și sudarea cu laser formează baza prelucrării tablei de volum mic spre mediu. Un laser cu fibră taie contururi 2D complexe, găuri și caneluri într-o singură trecere. Nu sunt necesare scule. Piesele plate mențin o precizie bună. Presele de îndoit CNC gestionează îndoirea cu compensare a revenirii elastice. Acestea formează forme în V, U și canal. Toleranța unghiulară și dimensiunile flanșelor sunt controlate. Raza de îndoire depinde de grosimea materialului. Sudarea unește piesele. TIG este potrivit pentru aluminiu și oțel inoxidabil. MIG funcționează pentru oțel moale. O secvență bună de sudură controlează distorsiunea. Ansamblurile sudate mențin o precizie constantă, în funcție de fixare.
Regulile de proiectare sunt importante pentru tăierea, îndoirea și sudarea cu laser. Lungimea minimă a flanșei și distanțele dintre gaură și margine previn fisurile și punctele slabe. De asemenea, acestea mențin șasiul AMR drept și rezistent.
Alegerea materialelor leagă toate acestea. Aluminiul menține greutatea redusă. Oțelul aduce rezistență. Alegerea corectă depinde de sarcina, cost și nevoile de coroziune. Pentru o piesă de robot AMR care trebuie să rămână rigidă și ușoară, tabla metalică este adesea cea mai inteligentă alegere. Aceasta echilibrează designul structural pentru cadrele roboților mobili autonomi cu viteza de fabricație din lumea reală. O singură celulă robotică poate dura luni de zile pentru a fi configurată. Așadar, implicați partenerul dvs. de tablă metalică în faza de proiectare din timp. În acest fel, carcasa robotului dvs. de livrare trece de la desenare la producție fără surprize costisitoare.
Componente standard pentru carcasele robotului de livrare
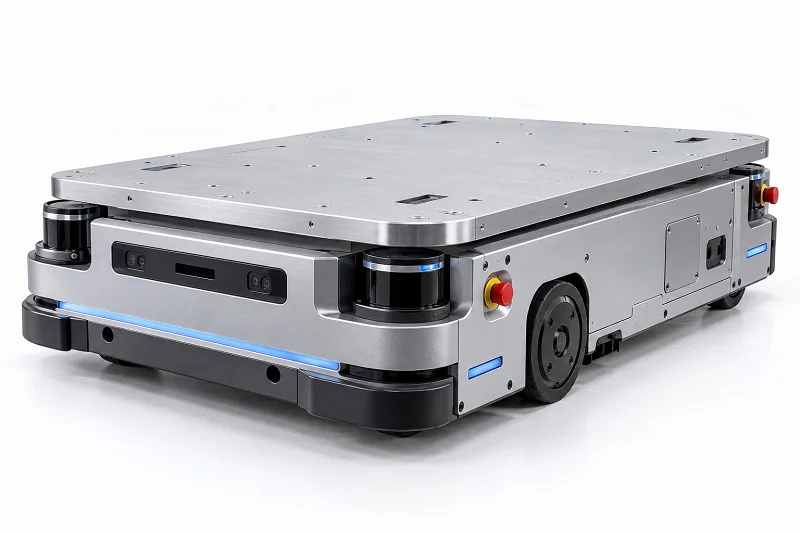
Reducerea timpului de livrare și a costurilor
Nu fiecare piesă a carcasei unui robot de livrare necesită lucrări personalizate. Piesele din catalog economisesc săptămâni de așteptare. De asemenea, reduc costurile imediat. Un bloc de rulmenți standard sau un suport de roată gata făcut este livrat în câteva zile. O versiune personalizată ar putea dura o lună sau mai mult. Pentru un proiect AMR cu un program strâns, acest decalaj contează.
Piesele standard reduc și riscul. Furnizorul le-a testat deja. Cunoașteți capacitatea de încărcare și potrivirea. Nu trebuie să ghiciți despre toleranțe. Nu există defecțiuni neașteptate în timpul unei demonstrații. Pentru punctele necritice, cum ar fi clemele de cablu sau panourile de acces, aceasta este o mișcare inteligentă. Economisiți bugetul personalizat pentru îmbinările și suporturile de senzori care chiar au nevoie de ele.
Integrare cu piese personalizate
Combinarea pieselor din catalog cu cele personalizate necesită planificare. Un element de fixare standard are nevoie de o gaură potrivită. Un suport de motor cumpărat are nevoie de modelul corect de șuruburi. Dacă aceste dimensiuni nu se aliniază, se produce o acumulare de toleranțe. Micile decalaje se adună. Ansamblul se răsucește sau se blochează.
Începeți cu un model CAD care include fiecare piesă achiziționată. Verificați interfețele înainte de a tăia metalul. Aici se poate defecta rapid o piesă de robot AMR. Un suport care arată bine pe ecran s-ar putea să nu se potrivească cu elementul real de pe raft. Solicitați furnizorului un fișier STEP sau un desen detaliat. Apoi verificați singur dimensiunile critice. Din punct de vedere practic, acest pas economisește ore întregi de relucrare ulterioară.
Considerații de calitate
Nu toate piesele din catalog sunt egale. Un rulment ieftin poate avea joc. Un suport de calitate inferioară se poate fisura sub sarcină. Pentru o piesă de robot AMR care transportă greutate sau se mișcă des, calitatea contează. Verificați certificările furnizorului. Căutați specificațiile materialelor și valorile de sarcină. Întrebați despre procesul lor de fabricație dacă fișa tehnică este subțire.
Inspecția la intrare identifică problemele din timp. Măsurați o mostră din fiecare lot. Verificați dimensiunile găurilor și planeitatea. Câteva minute cu etriere sunt mai bune decât un test pe teren eșuat. Păstrați o listă de furnizori aprobați. Urmăriți orice retururi sau defecte. În timp, această evidență vă spune cine este de încredere. Pentru o carcasă de robot de livrare care funcționează toată ziua, un lot prost de piese standard poate opri totul. Așadar, tratați articolele din catalog cu aceeași grijă ca pe cele personalizate.
Design pentru Carcasă pentru robot de livrare
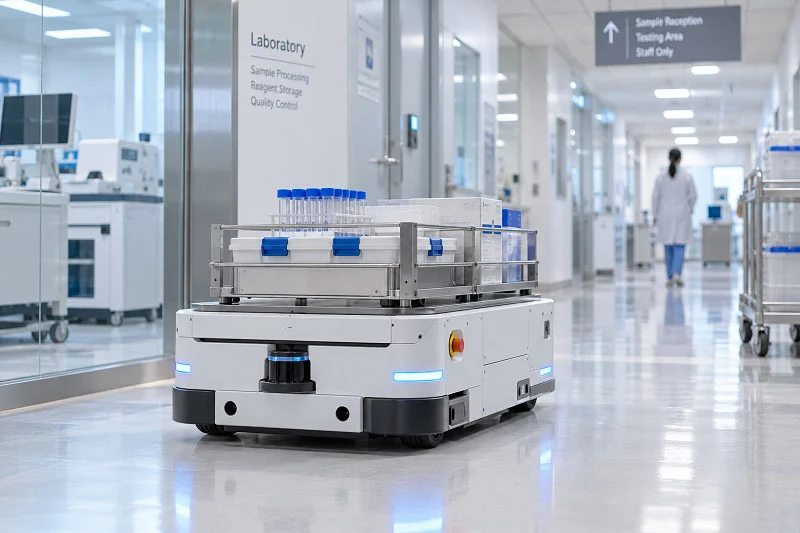
Optimizarea geometriei pentru fiecare proces
Formele bune facilitează construcția. Formele proaste cresc costurile și deșeurile. Fiecare proces își urmează propriile reguli. Pentru prelucrarea CNC, renunțați la colțurile interioare ascuțite. Colțurile ascuțite forțează sculele mici să se îndoaie și să se rupă. Folosiți în schimb curbe largi. Asigurați o grosime adecvată a peretelui și evitați buzunarele adânci.
Pentru turnarea prin injecție, grosimea peretelui trebuie să rămână uniformă. Zonele groase se răcesc mai lent și se deformează. Nervurile adaugă rigiditate fără a crea volum. Unghiurile de deformare permit pieselor să iasă curate. Amplasarea porții controlează curgerea plasticului și liniile de sudură. Pentru procesele de modelare, cum ar fi tabla metalică, utilizați aceleași raze. Limitați numărul de dimensiuni diferite ale razelor. Evitați razele foarte mici, cu excepția cazului în care designul le are cu adevărat nevoie. Aceste alegeri de design pentru piesele roboților AMR economisesc timp și bani. Setați cele mai largi toleranțe care funcționează în continuare. Toleranțele strânse care nu afectează funcția adaugă doar costuri.
Rigiditate, greutate și gestionare termică
Rigiditatea și greutatea se trag reciproc. Vă doriți o structură rezistentă, care să rămână ușoară. Alegerea materialului contează aici. Aliajele de aluminiu precum 6061-T6 și 7075-T6 oferă o conductivitate termică ridicată. Căldura se deplasează de la înfășurările motorului la suprafața carcasei. Aliajul de magneziu funcționează și el, deși costă mai mult. Polimerul PEEK reduce semnificativ greutatea în comparație cu aluminiul și oferă o rigiditate bună la grosimi tipice ale pereților și o gamă largă de temperaturi.
Arborii tubulari pot economisi semnificativ în greutate, menținând în același timp rigiditatea, deși necesită diametre mai mari. Arborii compozite din titan și fibră de carbon oferă economii de greutate și mai mari. Pentru răcire, cavitățile cu schimbare de fază pot îmbunătăți transferul de căldură cu un adaos minim de greutate. Imersiunea directă a bobinei cu fluid dielectric oferă o rezistență termică mai bună decât o manta lichidă. Carcasele din aluminiu cu aripioare îmbunătățesc transferul de căldură pe suprafețe netede. Aceste materiale și alegeri de fabricație determină performanța carcasei robotului de livrare.
Asamblare și Modularitate
Designul modular accelerează asamblarea și elimină erorile. Un modul combină un rotor centrifugal cu o carcasă a motorului ranforsată, etanșată și pre-testat. Se introduce de sus în jos cu asistență gravitațională. Nu este necesară o aliniere precisă a arborelui. Nu există dispozitive de fixare dedicate. Un alt modul utilizează o duză telescopică dintr-o singură bucată care se conectează frontal cu o fixare prin clipsare fără unelte. Șuruburile dispar. Un modul precablat utilizează o interfață electrică standardizată de tip mufă. Cablarea manuală prin pasaje înguste dispare. Modulul de bază structural utilizează mecanisme de fixare prin clipsare în loc de elemente de fixare pe bază de cuplu. Interfețele de înaltă complexitate au dispărut. Pentru șasiul AMR, favorizați soluții care minimizează reorientarea și utilizarea uneltelor. Susțineți pre-asamblarea și integrarea submodulelor. Preferați modele geometric simple, fără adezivi, care funcționează cu manipularea automată. Aceste opțiuni fac carcasa robotului de livrare mai ușor de construit, de întreținut și de modernizat.
Materiale pentru carcasa robotului de livrare
Materiale primare pentru piese de robot AMR
Alegerea materialelor pentru piesele robotului AMR începe cu o singură întrebare: ce trebuie să facă această piesă? O îmbinare care transportă sarcini grele are nevoie de materiale diferite față de un panou de acoperire. De aceea, alegerea materialelor pentru carcasa unui robot de livrare nu este niciodată universală. Se compară patru factori: greutatea, rezistența, rezistența la impact și costul.
Materialele plastice ușoare, precum spumele de polipropilenă și polietilenă, reduc inerția și prelungesc durata de viață a bateriei. De asemenea, reduc uzura motoarelor și a actuatoarelor. Aceasta înseamnă intervale de service mai lungi și o eficiență mai bună a sistemului. Utilizarea strategică a materialelor plastice compozite cu armătură din sticlă sau fibră de carbon permite rezistență fără masă adăugată. Pentru platformele AMR, fiecare gram contează.
Metale: Aluminiu, Inox, Titan
Metalele domină aspectul structural al carcasei unui robot de livrare. Aluminiul 6061 pentru cadrele structurale oferă un echilibru excelent între rezistență și greutate în alegerea materialelor. Este ușor de prelucrat și sudat. Rezistă la coroziune. Și costă mai puțin decât titanul. Pentru majoritatea șasiurilor și suporturilor AMR, aluminiul 6061-T6 este potrivit.
Oțelul inoxidabil 17-4 PH este un avantaj atunci când aveți nevoie de o rezistență sporită. Atinge o rezistență maximă la tracțiune de 1275 MPa și o rezistență la curgere de 1060 MPa conform standardului ASTM A693 H900. De asemenea, combate coroziunea și își menține forma pe o gamă largă de temperaturi. Titanul Ti-6Al-4V oferă cel mai bun raport rezistență-greutate dintre cele trei. Este potrivit pentru îmbinări de înaltă performanță. Dar costă mai mult și se prelucrează mai lent. Așadar, păstrați-l pentru punctele critice.
Materiale plastice și compozite
Carcasele, capacele și carcase nestructurale sunt fabricate din materiale plastice. Tabelul de mai jos compară principalele opțiuni pentru o carcasă pentru roboți de livrare.
| Tip plastic | Avantaje cheie | Limite și considerații | Aplicații robotice comune |
| ABS | Duritate, rezistență la impact, finisaj bun al suprafeței, ușor de modelat, cost relativ scăzut | Rezistență slabă la UV și substanțe chimice, deviere termică medie | Carcase, carcase electronice, prototipuri |
| Policarbonat (PC) | Rezistență ridicată la impact, transparență, rezistență excelentă la căldură | Predispus la fisuri sub stres, sensibil la substanțe chimice, scump | Lentile, ochelari de protecție, carcase electrice |
| Nailon (PA) | Rezistență ridicată, rezistență la abraziune, proprietăți bune de uzură, autolubrifiere | Absoarbe umezeala, necesită uscare înainte de turnare | Angrenaje, rulmenți, componente auto |
Aplicațiile AMR din lumea reală arată cum se comportă aceste materiale plastice. Tractoarele și combinele autonome folosesc materiale plastice stabilizate la UV pentru a rezista la expunerea prelungită la soare. Carcasele senzorilor și ale camerelor sunt fabricate din polimeri transparenți, rezistenți la zgârieturi. Mânerele moi la atingere, fabricate din materiale plastice flexibile, manipulează fructele și legumele delicate fără a le deteriora. Materialele rezistente la umiditate asigură o funcționare fiabilă în condiții de umiditate ridicată și umezeală. Amestecurile durabile de ABS și policarbonat rezistă la interacțiuni fizice frecvente.
Pentru a combate îmbătrânirea, inginerii aleg materiale plastice cu stabilizatori UV încorporați, rezistență la hidroliză și inerție chimică. De exemplu, anumite grade de policarbonat și ABS stabilizat UV oferă o rezistență superioară la intemperii, ceea ce le face potrivite pentru drone, roboți agricoli și vehicule autonome.
Atât prelucrarea CNC, cât și turnarea prin injecție funcționează cu aceste opțiuni de materiale metalice și plastice. Alegerea potrivită depinde de volumul, nevoile de precizie și bugetul dumneavoastră. O singură piesă de robot AMR ar putea utiliza trei materiale diferite. Este normal. Asigurați-vă doar că fiecare alegere servește unui scop.
Selectarea unui proces de fabricație pentru carcasa robotului de livrare
Criterii: Volum, Complexitate, Precizie
Trei factori ghidează alegerea oricărei carcase pentru robotul de livrare. Volumul este pe primul loc. Volumul redus înseamnă prelucrare CNC sau tablă metalică. Volumul mare indică turnarea prin injecție sau ștanțarea. CNC-ul lent nu se scalează bine cu loturi mari. Procesele cu scule preiau controlul odată ce depășiți acest punct.
Complexitatea contează apoi. În colțurile înguste este nevoie de CNC. Procesele cu scule prelucrează forme complexe odată ce designul este stabilit. Calitatea joacă și ea un rol. Operațiunile de precizie necesită unelte automatizate pentru a obține același rezultat de fiecare dată.
Precizia completează lista. CNC-ul din țaglă se potrivește componentelor cu toleranțe ridicate. Locașurile rulmenților necesită această precizie. Adaptați toleranța la lucrare. Nu o strângeți mai mult decât este necesar pentru asamblare.
Numărul de piese contează și el. Îmbinarea pieselor reduce timpul de ciclu. Proiectați carcasa robotului de livrare astfel încât să utilizați mai puține piese.
Selectarea procesului potrivit pentru piesele robotului AMR
Fiecare piesă a robotului AMR are un cămin natural. Cadrele structurale funcționează cel mai bine cu tablă metalică. Carcasele senzorilor trec la turnarea prin injecție. Volumul redus necesită CNC sau tablă metalică. Nu sunt necesare investiții în scule. Producția de volum mare utilizează turnarea prin injecție. Costul per piesă scade dincolo de pragul de rentabilitate. Acest punct se situează peste 100-500 de unități în comparație cu CNC. Se situează peste 500-1,000 de unități în comparație cu imprimarea 3D. Acest prag de producție pentru volum mic față de volum mare decide procesul.
Pentru piesele critice ale robotului AMR, alegeți metoda care se potrivește cel mai bine. Formele complexe goale cu nervuri interne necesită turnare prin injecție sau CNC. Suporturile simple funcționează cu tablă. Piesele standard reduc costurile. Folosiți mai întâi motoarele din cataloage. Economisiți lucrările personalizate pentru piesele care chiar au nevoie de ele. Selectarea procesului potrivit pentru piesele robotului AMR începe cu o regulă simplă. Adaptați procesul la piesă. Pentru un AMR, rezistența contează cel mai mult. AMR-ul gestionează zilnic sarcini grele. Un AMR bine conceput funcționează ani de zile.
Aduceți proiectele dumneavoastră la un partener de producție pentru o revizuire DFM. Inginerii lor vor identifica din timp factorii de cost și vor sugera soluții înainte de începerea producției de scule. Partenerul tehnologic potrivit vă ajută să reduceți timpul de lansare pe piață.
Analiza cost-beneficiu
Banii sunt factorii determinanți. Costul materialelor diferă în funcție de proces. Pentru carcasele prelucrate, costul brut al piesei turnate contează mai mult decât greutatea netă. Pentru piesele turnate, gradul de rășină contează. Costul de conversie este egal cu costul de configurare împărțit la dimensiunea lotului plus timpul de prelucrare a mașinii.
Sculele au un impact puternic de la început. O matriță distribuită pe mai multe componente adaugă puțin per unitate, dar distribuită pe un număr mic adaugă mult. Randamentul și resturile modifică și ele cifrele. Costul per unitate bună este egal cu costul per unitate încercată împărțit la factorul de unități bune. Calibrarea și testarea pot domina costul carcaselor de precizie.
Formula pragului de rentabilitate este simplă. Diferența de costuri fixe împărțită la economiile de costuri variabile. Faceți calculele mai întâi. Și capacitatea contează. Utilizarea redusă crește costurile. O singură celulă robotizată poate dura luni de zile pentru a fi configurată. Planificați din timp. Porniți partenerul de producție devreme. Carcasa robotului dvs. de livrare intră în producție la timp.
Parteneriat cu NOBLE pentru Fabricarea carcasei pentru roboți de livrare

Capacități principale: Prelucrarea metalelor și plasticului
NOBLE derulează toate cele patru procese sub același acoperiș. Beneficiați de prelucrare CNC, turnare prin injecție și fabricare de tablă de la un singur partener. Acest lucru reduce timpul de coordonare și menține calitatea consistentă. Pentru orice carcasă de robot de livrare, acest lucru contează. Prelucrarea CNC gestionează toleranțe strânse pentru îmbinări și console. Turnarea prin injecție produce rapid carcase și capace. Fabricarea tablei construiește cadre și șasiuri. NOBLE efectuează, de asemenea, ștanțare progresivă pentru piese de volum mare, cum ar fi tăvile pentru baterii. Atelierul lor de turnare prin injecție lucrează cu ABS, PC/ABS, nailon și multe altele. Aceștia ajustează timpii de ciclu și locațiile porților pentru fiecare piesă. Această expertiză ajută aplicațiile AMR să obțină carcase fiabile. NOBLE acceptă, de asemenea, serii de volum mic cu scule de turnare prin injecție care se amortizează rapid. De la prototip la producție, capacitățile lor de turnare prin injecție se scalează fără probleme. Aceștia chiar combină turnarea prin injecție cu prelucrarea CNC pentru piese hibride. Această flexibilitate economisește timp pentru piesele robotului AMR.
Certificări de calitate
Calitatea contează pentru orice carcasă de robot de livrare. NOBLE deține certificări de management al calității care garantează controalele procesului. Iată ce înseamnă acestea:
- Sistemul de management al calității acoperă fiecare etapă, de la materia primă până la piesa finită.
- Certificările suplimentare oferă controale de proiectare, managementul riscurilor și trasabilitate. Acest lucru este important pentru robotica medicală și componentele AMR de înaltă precizie.
- Auditurile de supraveghere regulate asigură conformitatea continuă.
Cu aceste standarde, ratele de respingere rămân scăzute. Indiferent dacă utilizați turnare prin injecție pentru carcase sau prelucrare CNC pentru console, procesul se repetă exact. NOBLE respectă, de asemenea, regulile de conformitate a materialelor. Fiecare lot de rășină de turnare prin injecție îndeplinește specificațiile. Pentru fabricarea pieselor de roboți AMR , aceste certificări vă oferă încredere. Acestea garantează că piesele funcționează în sisteme critice, de la suporturi de senzori la cadre structurale.
Servicii complete de la proiectare la asamblare
NOBLE nu se ocupă doar de fabricarea pieselor. Vă ajută de la început. Inginerii lor revizuiesc modelul CAD și sugerează îmbunătățiri. De exemplu, pot ajusta grosimea peretelui pentru turnarea prin injecție sau pot adăuga unghiuri de deformare. De asemenea, se ocupă de finisare și asamblare. Trimiteți un proiect și primiți înapoi o carcasă completă pentru robot. NOBLE se ocupă și de aprovizionarea cu componente standard. Integrează totul într-o singură unitate finală. Această abordare cu servicii complete reduce timpul de livrare. Pentru fabricație, vă concentrați pe software și testare. NOBLE se ocupă de hardware. Sculele lor de turnare prin injecție sunt construite rapid. Prelucrarea CNC funcționează în paralel. Fabricarea tablei metalice adaugă suport structural. Totul este reunit pentru inspecție și expediere. Această capacitate completă face ca fabricarea pieselor pentru roboți AMR să fie mai lină. Aveți un partener care rezolvă problemele din timp.
Niciun proces singular nu funcționează cel mai bine pentru fiecare piesă a carcasei robotului de livrare. Alegerea corectă depinde de câte componente aveți nevoie, de cât de precise trebuie să fie și de bugetul dumneavoastră. Componentele standard accelerează dezvoltarea și economisesc bani. Așadar, stabiliți mai întâi de ce au nevoie piesele robotului dumneavoastră AMR. Apoi, discutați din timp cu un partener de producție. Acest pas economisește timp și previne lucrările repetate costisitoare.
Sunteți gata să începeți? Contactați NOBLE pentru o analiză a designului sau o ofertă de preț. Aceștia oferă producție completă cu certificări de calitate. Echipa lor ajută la proiectele AMR de la prototip până la producția completă. Lăsați inginerii lor să vă ajute să aveți AMR-ul reușit.
Întrebări frecvente despre carcasele pentru roboții de livrare
Ce proces funcționează cel mai bine pentru piesele de volum mic?
Prelucrarea CNC sau fabricarea tablei metalice funcționează bine. Niciuna dintre ele nu necesită scule plătite în avans. Acest lucru menține costurile scăzute atunci când produceți volume mici.
Când devine mai ieftină turnarea prin injecție?
Peste 100–500 de unități comparativ cu CNC. Peste 500–1,000 de unități comparativ cu imprimarea 3D. Costul matriței devine rentabil la volume mai mari.
Ce este toleranța acumulată într-o carcasă de robot de livrare?
Erorile de dimensiuni mici se acumulează pe parcursul unui ansamblu. O decalaj minuscul deplasează următoarea piesă din locul ei. Verificarea din timp a modelului CAD oprește aceste probleme.
Ce plastic este cel mai potrivit pentru carcasele roboților de livrare în aer liber?
Materialele plastice stabilizate la UV, precum anumite tipuri de policarbonat sau ABS cu aditivi UV, funcționează cel mai bine. Ambele rezistă mai bine la deteriorarea solară decât ABS-ul obișnuit. Aceste amestecuri mențin aspectul impecabil al carcasei robotului dumneavoastră ani de zile.
Cât de stricte pot fi respectate toleranțele de prelucrare CNC?
Precizia normală este în intervalul ±0.01–0.05 mm. Piesele cheie de control al mișcării pot ajunge la ±0.003 mm. Toleranțele mai stricte nu fac întotdeauna ca piesa să funcționeze mai bine.
Ce certificări ar trebui să caut la un partener?
Căutați certificări de management al calității care asigură controlul procesului și rate scăzute de respingere.
Pot combina piese standard cu o carcasă personalizată pentru robotul de livrare?
Da. Mai întâi, verificați dimensiunile interfeței în modelul CAD. Rulmenții și consolele standard economisesc timpul de așteptare. Verificați potrivirea înainte de a tăia metalul pentru carcasa robotului.







