
Fiecare experiment de microfluidă se confruntă cu aceeași problemă: conectarea unui cip delicat la un echipament din lumea reală. Un dispozitiv de fixare personalizat pentru cipuri microfluidice rezolvă această problemă a interfeței cip-lume. Acesta fixează dispozitivul în siguranță, oferind în același timp acces fluidic fără scurgeri. Succesul depinde de patru părți cheie: analiza cerințelor, ingineria de proiectare, știința materialelor și fabricarea și asamblarea.
Scurgeri, nealiniere sau volume moarte vă afectează munca în domeniul microfluidică? Acest ghid practic abordează aceste provocări atât pentru prototipurile de cercetare, cât și pentru sistemele de producție. Vom analiza fiecare parte cu sfaturi axate pe inginerie pentru configurația dumneavoastră microfluidică. Companii precum NOBLE oferă competențe de fabricație pentru prototiparea și producția de dispozitive de fixare a cipurilor microfluidice. Prelucrarea lor de precizie vă susține cipurile microfluidice de la idee până la implementare. Să începem.
Fixare cip microfluidică Cerinţe
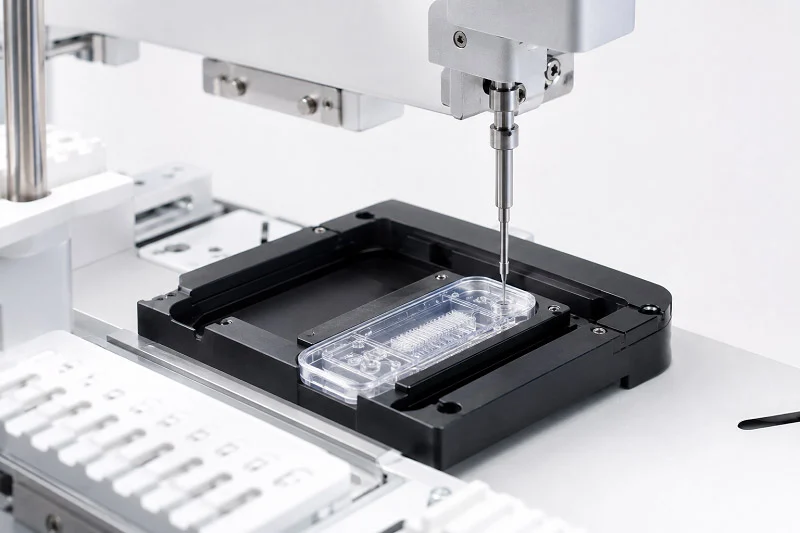
Înainte de a deschide un software CAD sau de a cumpăra materiale, trebuie să știți exact de ce are nevoie cipul dumneavoastră. Dispozitivul de fixare trebuie să se potrivească materialului cipului - PDMS, sticlă sau termoplastic - și să corespundă modului în care a fost fabricat acel material. Un cip PDMS lipit de sticlă se comportă diferit ca dimensiune și formă față de o piesă termoplastică turnată. Cunoașterea acestui istoric vă ajută să evitați reproiectarea costisitoare ulterioară.
Dispozitivul de fixare a cipului microfluidic îndeplinește două funcții. În primul rând, aliniază straturile cipului în timpul lipirii. În al doilea rând, fixează dispozitivul finit pentru conexiunile fluidelor. Ambele funcții necesită același nivel de precizie. Începeți prin a colecta fișa tehnică a cipului, fișierele CAD și orice note de fabricație. Această listă devine baza de proiectare.
Analizarea dimensiunilor și geometriei cipului
Măsurarea toleranțelor critice
Dimensiunile așchiilor se schimbă mai mult decât se așteaptă majoritatea cercetătorilor. Litografia moale provoacă contracție atunci când PDMS se întărește. Gravarea sticlei creează diferențe de adâncime între caracteristici. Măsurați așchiile reale, nu doar numerele CAD. Folosiți un microscop calibrat sau o mașină de măsurat în coordonate pentru acest pas.
Toleranța standard a dimensiunii pentru dispozitivele de fixare a cipurilor microfluidice ajunge la 10 μm sau mai puțin. Pentru a obține acest lucru, sunt necesare unelte într-o cameră cu temperatură controlată, menținută la ±0.1 °C. Schimbările de căldură pot depăși limitele acceptabile. Dacă laboratorul dumneavoastră nu dispune de această configurație, includeți-o în planul de toleranță. Abilitățile inginerești ale NOBLE ajută la studierea dimensiunilor cipurilor și la alegerea conexiunilor potrivite pentru dispozitivul dumneavoastră de fixare a cipurilor microfluidice.
Identificarea locațiilor porturilor și a amplasamentului
Plasarea porturilor decide unde trebuie să atingă cipul dispozitivul de fixare al cipului microfluidic. Măsurați distanța de la centru la centru dintre porturile apropiate - acest pas ghidează designul manifoldului. De asemenea, notați diametrul și adâncimea portului. Un port care se află sub suprafața cipului necesită o metodă de etanșare diferită față de unul aflat la nivelul părții superioare.
Înregistrați aceste numere într-un tabel. Includeți toleranțele pentru fiecare măsurătoare. Când proiectați dispozitivul de fixare al cipului microfluidic, fiecare orificiu și canal utilizează aceste numere. Micile greșeli de aici se dezvoltă pe parcursul întregului ansamblu.
Determinarea nevoilor de interfață fluidică
Selectarea tipurilor de conectori (Luer, Ferrule etc.)
Alegerea conectorului depinde de presiunea de lucru și de preferințele privind tubulatura. Tabelul de mai jos prezintă opțiunile comune:
| Tipul Connector | Evaluare presiune | Context suplimentar |
| Interfața tubului capilar | Până la 1000 psi (70 bar) | Fabricat pentru cromatografie lichidă de înaltă presiune; potrivit pentru utilizări microfluidice dificile |
| Racord Luer (conform specificațiilor ISO) | 43.5 psi (300 kPa) | Testat conform ISO 80369-7 atunci când este configurat corect |
| Luer cu adaptor cu cap | Poate fi mai mică de 43.5 psi | Presiunea de lucru depinde de amestecul de racorduri/tubulatură cu tubulatură din elastomer moale |
Adaptați conectorul la nevoile reale de presiune ale experimentului. Specificațiile excesive adaugă costuri. Specificațiile insuficiente cauzează scurgeri.
Calcularea constrângerilor de volum mort
Volumul mort — fluidul blocat între cip și tubulatură — diluează probele și lărgește vârfurile. Pentru protocoalele de testare complexe, acest lucru contează foarte mult. Reduceți volumul mort menținând traseele fluidului scurte și diametrele interioare mici. Calculați volumul fiecărei secțiuni de canal din dispozitivul de fixare. Adunați aceste valori. Comparați totalul cu limita testului pentru dispersarea probei.
Evaluarea constrângerilor specifice aplicației
Intervalele de temperatură și presiune
Dispozitivul dumneavoastră trebuie să facă față condițiilor experimentale. Dacă efectuați reacții la temperaturi ridicate, materialul de fixare a cipului microfluidic trebuie să se potrivească cu dilatarea termică a cipului. În caz contrar, etanșarea se defectează pe măsură ce temperaturile cresc. De asemenea, ciclurile de presiune uzează materialele în timp. Notați presiunea și temperatura maxime de lucru înainte de a alege materialele.
Acces optic pentru imagistică și detectare
Multe experimente microfluidice necesită microscoape. Dispozitivul de fixare a cipului microfluidic nu trebuie să blocheze calea luminii. Planificați ferestrele de vizualizare sau secțiunile libere încă de la început. Un dispozitiv de fixare metalic cu o deschidere decupată funcționează bine pentru lumina transmisă. Pentru detectarea fluorescenței, luați în considerare distanța de lucru a lentilei. Grosimea dispozitivului de fixare afectează direct această setare.
Principii de proiectare pentru dispozitive microfluidice personalizate
Faza de proiectare trebuie să gestioneze două sarcini simultan. Trebuie să susțină procesul de fabricare a cipului - cum ar fi alinierea straturilor în timpul lipirii PDMS-sticlă - și trebuie să funcționeze bine în timpul experimentelor reale. Un dispozitiv de fixare a cipului microfluidic care se defectează în oricare dintre puncte va cauza probleme. NOBLE oferă servicii de revizuire și optimizare a designului pentru dispozitive de fixare a cipurilor microfluidice pentru a vă ajuta să identificați aceste probleme din timp. Cheia este să proiectați pentru o presiune uniformă în timpul lipirii și să evitați caracteristicile greu de prelucrat sau modelat.
Modelare CAD și Stack-Up de toleranțe
Acumularea toleranțelor afectează fiecare parte a configurației microfluidice. Micile erori în dimensiunile cipului se adună. Un cip PDMS care se micșorează cu 1% în timpul polimerizării s-ar putea potrivi totuși într-un buzunar realizat pentru dimensiunea normală. Dar aceeași deplasare de 1% plus o nealiniere a portului de 0.2 mm poate provoca o scurgere. Rulați o analiză a acumulării toleranțelor din timp. Aceasta verifică fiecare dimensiune strat cu strat.
La Ascential, combinăm analiza DFM, cumulările de toleranțe și dezvoltarea proceselor cu designul de produs. Rezultatul este reprezentat de instrumente care mențin precizia, randamentul și fiabilitatea de la prototip până la producția clinică și comercială.
Un cip care funcționează bine în testarea în loturi mici poate totuși să cedeze în timpul producției de masă din cauza: variației lipirii, inconsistenței lotului de material, uzurii matriței în timp, acumulării toleranțelor de asamblare, instabilității tratamentului de suprafață și deformării termice după depozitare sau transport.
Aceste citate arată de ce contează toleranța. Designul dumneavoastră trebuie să țină cont de variațiile din lumea reală, nu doar de numerele CAD perfecte.
Proiectare pentru Presare vs. Sliping-Fit
Fixarea prin presare fixează cipul. Funcționează atunci când dimensiunile cipului sunt foarte constante. Fixarea prin glisare oferă spațiu pentru mișcarea cipului. Funcționează mai bine atunci când dimensiunile cipurilor variază. Majoritatea dispozitivelor microfluidice utilizează o fixare prin glisare cu un spațiu mic. Un spațiu liber de 0.1 mm până la 0.2 mm pe fiecare parte permite cipului să stea fără stres. Funcțiile de aliniere îl ghidează apoi în poziție.
Contabilizarea dilatării termice a materialelor
Diferite materiale se dilată la viteze diferite. PDMS se dilată mai mult decât sticla. Aluminiul se dilată mai mult decât PEEK. Dacă dispozitivul de fixare și cipul se dilată la viteze diferite, etanșarea se poate rupe la schimbarea temperaturii. Calculați dilatarea termică pentru intervalul de temperatură. Asigurați-vă că buzunarul ciplului și suprafețele de etanșare rămân aliniate atât la temperaturi scăzute, cât și la temperaturi ridicate.
Implementarea caracteristicilor de aliniere
Funcțiile de aliniere asigură că cipul se află în poziția corectă de fiecare dată. Fără ele, alinierea porturilor se schimbă la fiecare configurare. Acest lucru provoacă scurgeri și rezultate inconsistente.
Utilizarea știfturilor de fixare și a canelurilor de aliniere
Știfturile de fixare oferă un punct de referință fix. Plasați două știfturi pe o margine a locașului pentru așchii. Așchiul atinge ambii știfturi atunci când îl introduceți. Un slot de aliniere pe marginea opusă permite așchiei să se extindă fără a se deforma. Această configurație centrează așchiul peste orificii de fiecare dată când utilizați dispozitivul de fixare.
Crearea unui cuib sau buzunar cu cipuri
Cuibul de așchii este un buzunar încastrat care se potrivește cu forma așchiei. Prelucrați-l puțin mai adânc decât grosimea așchiei. Acest lucru protejează marginile așchiei și menține suprafața superioară la nivel. O adâncime de 0.5 mm până la 1 mm sub suprafața așchiei este potrivită. Pereții buzunarului ghidează așchia în poziție în timpul asamblării.
Proiectarea mecanismului de etanșare
Mecanismul de etanșare este punctul în care designul dumneavoastră are succes sau eșec. O etanșare proastă înseamnă scurgeri. O etanșare bună înseamnă rezultate fiabile.
Proiectarea adâncimilor presetupei pentru inelele O
Adâncimea garniturii controlează cât de mult se comprimă inelul O. O compresie prea mare va umfla inelul O în canalele microfluidice. O compresie prea mică va etanșa. Pentru un inel O standard cu secțiune transversală de 1.78 mm, o adâncime a garniturii de 1.3 mm până la 1.4 mm oferă o compresie de 20% până la 25%. Acest interval este potrivit pentru majoritatea aplicațiilor. Testați adâncimea garniturii cu cipuri reale înainte de a finaliza designul.
Calcularea distribuției forței de strângere
Presiunea uniformă previne scurgerile. Aveți nevoie de suficientă forță pentru a comprima inelele O, dar nu atât de mult încât să crăpați așchia. Calculați forța totală de strângere ca sumă a forțelor necesare pentru fiecare etanșare. Distribuiți această forță pe întregul dispozitiv de fixare folosind mai multe șuruburi. Plasați șuruburile lângă fiecare orificiu pentru a menține uniformă presiunea de strângere.
Minimizarea volumului mort în proiectare
Volumul mort este fluidul care rămâne blocat între cip și tubulatură. Acesta diluează probele și lărgește vârfurile. Îl puteți reduce prin alegeri atente în microfluidică.
Începeți cu un buzunar încastrat. Prelucrați un buzunar cu o adâncime de 0.8 mm până la 1.2 mm, cu un diametru care se potrivește cu ieșirea canalului cu o abatere de 0.05 mm. Aceasta creează o cameră de tranziție imbricată care elimină spațiul dintre volumul mort extern. Adăugați micro-caneluri radiale din centrul buzunarului până la marginea sa exterioară. Faceți-le cu o lățime de 100 până la 150 microni și o adâncime de 50 până la 80 microni. Spațiați uniform 8 până la 12 caneluri în jurul centrului. Acest lucru permite fluidului să se răspândească pe suprafață fără a crește rezistența la curgere. Lipiți stratul 3D astfel încât ieșirea să fie aliniată în buzunar. Mențineți alinierea verticală cu o abatere de 0.1 mm. Această configurație realizează un volum mort mai mic de 5%.
Alte principii ajută la utilizarea cipurilor microfluidice. Potriviți diametrul interior al tubului cu diametrul portului. Asigurați-vă că toate tuburile sunt complet așezate și strânse. Folosiți piese cu volum mort redus. Proiectați căile de curgere pentru a reduce volumul măturat din interiorul cipului.
Selectarea materialelor pentru dispozitive de fixare a cipurilor microfluidice
Materialul pe care îl alegeți pentru dispozitivul microfluidic decide cât de bine gestionează testele. Un dispozitiv care funcționează cu apă s-ar putea descompune imediat cu solvenți organici. Materialul potrivit combate substanțele chimice, gestionează schimbările de căldură și nu va zgâria cipul atunci când îl introduceți de mai multe ori.
Evaluarea compatibilității chimice
Rezistență la solvenți și acizi
Solvenții deteriorează materialele dispozitivelor de fixare la fel cum deteriorează materialele cipurilor. PDMS se umflă în solvenți organici, dar dispozitivul de fixare se poate și descompune. Verificați fiecare substanță chimică care intră în contact cu dispozitivul de fixare înainte de a alege un material.
Iată un ghid rapid pentru polimerii obișnuiți pentru dispozitive de fixare:
| Material | Solvent | Compatibilitate |
| ARUNCA O PRIVIRE | Acetonă | Rezistent (R) |
| ARUNCA O PRIVIRE | Aqua regia | Nu este rezistent (N) |
| ARUNCA O PRIVIRE | etanol | Rezistent (R) |
| ARUNCA O PRIVIRE | Acid clorhidric | Rezistent (R) |
| PTFE | Aqua regia | Rezistent (R) |
| PTFE | Cloroform | Rezistent (R) |
| PTFE | Dimetil sulfoxid (DMSO) | Rezistent (R) |
| Acrilic (PMMA) | Acetonă | Nu este rezistent (N) |
| Acrilic (PMMA) | Acetat etilic | Nu este rezistent (N) |
| Acrilic (PMMA) | Metanol (100%) | Nu este rezistent (N) |
PEEK funcționează bine cu majoritatea solvenților comuni. PTFE este mai eficient și combate aproape orice, chiar și aqua regia. Acrilul este potrivit pentru lichidele pe bază de apă, dar se fisurează sau se dizolvă în multe dintre cele organice. Adaptați materialul la solvenții pe care îi utilizați, nu la o promisiune vagă de „rezistență chimică bună”.
Evitarea leachables și extractables
Rezistența chimică nu este singurul lucru la care trebuie să te gândești. Unele materiale eliberează compuși în fluid în timp. Aceste substanțe levigabile strică testele sensibile și distrug culturile celulare de pe cipurile microfluidice. PTFE și PEEK sunt cunoscute pentru eliberarea redusă de compuși. Acrilul poate elibera monomeri, mai ales când este nou. Dacă testul tău utilizează celule vii sau analize de urme, alege un material cu un istoric dovedit de levigare scăzută.
Luarea în considerare a proprietăților termice și mecanice
Coeficient de dilatare termică de potrivire (CTE)
Dispozitivul de fixare și cipul se dilată la viteze diferite atunci când temperatura se schimbă. Un cip de sticlă cu un dispozitiv de fixare pentru cip microfluidic din aluminiu creează stres la nivelul etanșării în timpul încălzirii în multe sisteme microfluidice. Calculați diferența de dilatare pe intervalul de temperatură de lucru. Pentru testele care se desfășoară între temperatura camerei și 60°C, diferența poate deplasa porturile cu zeci de microni. Această deplasare rupe etanșările și aliniază greșit conexiunile.
Echilibrarea rigidității vs. fragilității
O fixare rigidă menține toleranțe strânse. Dar o rigiditate prea mare poate crăpa un cip de sticlă fragil atunci când strângeți șuruburile. Polimerii se flexează puțin și absorb presiunea neuniformă. Metalele își păstrează forma, dar transmit forța direct. Luați în considerare adăugarea unui strat de garnitură moale între o fixare a cipului microfluidic metalic și un cip fragil. Aceasta distribuie forța de prindere și oprește fisurile cauzate de stres.
Alegerea metalelor vs. polimerilor
Când se utilizează aluminiu sau oțel inoxidabil
Aluminiul este excelent pentru prototipuri de manifolduri. Se prelucrează rapid, cântărește puțin și poate fi anodizat pentru o suprafață mai dură. Acest lucru îl face perfect pentru cicluri rapide de proiectare, unde se testează și se reproiectează des. Oțelul inoxidabil este cel mai potrivit pentru fitinguri filetate, suprafețe de uzură și piese care se confruntă cu curățări repetate. Aceste cicluri de curățare dure ar uza aluminiul anodizat în timp.
Când se utilizează PEEK, PTFE sau acrilic
PEEK oferă cea mai bună combinație de rezistență și rezistență chimică pentru dispozitivele de fixare din polimeri. Se prelucrează bine și menține toleranțe strânse. PTFE oferă cea mai mare compatibilitate chimică, dar se simte moale și se poate îndoi sub presiunea de strângere. Acrilul este ieftin și transparent, dar trebuie să verificați compatibilitatea solvenților înainte de utilizare.
NOBLE oferă asistență în alegerea materialelor pentru a potrivi materialele de fixare cu solvenții și condițiile de lucru specifice. Inginerii lor analizează aplicația dumneavoastră și sugerează metalul sau polimerul potrivit pentru o performanță fiabilă și fără scurgeri în configurația dumneavoastră microfluidică.
Metode de fabricație pentru dispozitive de fixare a cipurilor microfluidice
Când alegeți o modalitate de a realiza dispozitivul de fixare a cipului microfluidic, trebuie să decideți între viteză și precizie. Prelucrarea CNC vă oferă limite foarte stricte și suprafețe netede. Imprimarea 3D vă oferă o piesă în câteva ore pentru mai puțini bani. Alegerea depinde de stadiul de dezvoltare în care vă aflați. Pentru versiunile timpurii de cipuri microfluidice, imprimarea 3D economisește timp și bani. Pentru dispozitivele finale de fixare a cipurilor microfluidice care trebuie să se etanșeze bine, prelucrarea CNC este alegerea obișnuită. Multe echipe folosesc ambele metode. Modul în care realizați dispozitivul de fixare afectează materialele pe care le puteți utiliza, cât de netedă este suprafața și cât timp durează. Metodele de fabricație pe care le alegeți afectează, de asemenea, costul și cât de ușor este să produceți mai mult. Să analizăm fiecare metodă.
CNC de prelucrare pentru înaltă precizie
Prelucrarea CNC îndepărtează materialul dintr-un bloc solid folosind unelte controlate de computer. Această metodă vă oferă cea mai bună precizie și finisaj al suprafeței. Dacă dispozitivul dvs. de fixare trebuie să etanșeze împotriva inelelor O sau să susțină dimensiuni importante, prelucrarea CNC este alegerea potrivită. Serviciile de prelucrare de precizie NOBLE pot realiza dispozitivul dvs. de fixare a cipurilor microfluidice cu limitele stricte necesare pentru o performanță bună.
Obținerea unor toleranțe strânse în metal
Dispozitivele de fixare metalice necesită cele mai stricte limite. Pentru porturile microfluidice și suprafețele de etanșare, chiar și mici erori cauzează scurgeri. Micro-prelucrarea CNC menține adesea precizia dimensională în limita a ±0.0005 inci (±0.0127 mm). Acest nivel de precizie afectează direct etanșarea dispozitivului de fixare. Pentru elemente chiar mai mici, micro-găurirea CNC poate atinge limite de ±1 micron. Aceste cifre provin din experiența reală de producție. Când prelucrați aluminiu sau oțel inoxidabil, obțineți aceleași rezultate de fiecare dată. Dispozitivul de fixare microfluidic pentru cipuri își păstrează forma de-a lungul multor cicluri de asamblare.
Prelucrarea geometriilor complexe în plastic
Dispozitivele de fixare din plastic sunt mai ușoare și uneori mai ieftine decât cele din metal. Însă prelucrarea plasticului necesită viteze și avansuri diferite. Căldura este principala problemă. Plasticul se topește dacă scula funcționează prea repede. Cu setările corecte, prelucrarea CNC realizează caracteristici curate în PEEK, acrilic și policarbonat. Se aplică aceleași standarde de precizie. Puteți fixa și în plastic o precizie de ±0.0005 inci.
Imprimare 3D pentru Prototipuri rapide
Imprimarea 3D construiește piese strat cu strat. Această metodă este rapidă și ieftină pentru lucrările de proiectare incipiente. Puteți testa un dispozitiv de fixare, găsi probleme și imprima o nouă versiune în aceeași zi. Însă piesele imprimate au limite. Finisajul suprafeței este mai rugos decât cel al pieselor prelucrate. Liniile de stratificare pot crea căi de scurgere. Piesele imprimate funcționează cel mai bine pentru verificarea potrivirii și a funcției, nu pentru utilizarea finală sub presiune. NOBLE oferă, de asemenea, servicii de imprimare 3D pentru prototipare rapidă.
Stereolitografie (SLA) pentru detalii
SLA folosește un laser pentru a întări rășina lichidă în plastic solid. Înălțimea stratului poate fi de doar 25 microni. Aceasta vă oferă suprafețe netede și detalii fine. SLA este potrivită pentru fixarea cipurilor microfluidice cu caracteristici mici și forme complexe. Dar rășina este fragilă. Poate crăpa sub presiunea de strângere. Folosiți piesele SLA doar pentru verificări vizuale și teste la presiune joasă.
Modelare prin depunere topită (FDM) pentru testarea conceptelor
FDM topește filamentul de plastic și îl așează în straturi. Este cea mai ieftină și mai rapidă metodă de imprimare 3D. Piesele FDM sunt suficient de rezistente pentru manipulare și verificări ale asamblării. Dar suprafața este rugoasă, iar liniile de stratificare creează căi de scurgere. FDM funcționează bine pentru testarea formei generale a dispozitivului de fixare a cipului microfluidic. Nu îl utilizați pentru teste de presiune.
Finisarea suprafeței și post-procesare
Finisajul suprafeței dispozitivului de fixare decide cât de bine etanșează. Pentru suprafețele de contact cu inelele O, aveți nevoie de un finisaj de 32 RMS sau mai bun. Atât piesele prelucrate, cât și cele imprimate pot fi îmbunătățite prin măsuri suplimentare.
Lustruire pentru claritate optică
Dacă experimentul dumneavoastră microfluidic necesită o vizibilitate clară a cipului, materialul de fixare trebuie să fie transparent. Acrilul și policarbonatul sunt alegeri comune. Două metode vă oferă claritate optică.
| Metoda de măsurare | Caracteristici cheie | aplicabilitate | Claritate optică |
| Lustruire cu flacără | Folosește căldura pentru a reface stratul superficial | Numai margini și suprafețe exterioare | Ca sticla, transparentă, trece peste 93% din lumină |
| Lustruire cu vapori | Folosește vapori de solvent pentru a netezi suprafețele | Canale interne și cavități complexe | Transparent pe suprafețele interne, împrăștiere foarte mică a luminii |
Lustruirea cu vapori este utilă în special pentru experimentele microfluidice. Aceasta ajunge la canalele interne pe care lustruirea cu flacără nu le poate atinge.
Aplicarea acoperirilor pentru reducerea frecării
Acoperirile sporesc durata de viață a dispozitivului de fixare a cipurilor microfluidice. Anodizarea dură a aluminiului adaugă o suprafață rezistentă la uzură. Acoperirile din PTFE reduc frecarea și îmbunătățesc rezistența chimică. Pentru oțelul inoxidabil, electrolustruirea îndepărtează vârfurile de suprafață și creează un finisaj neted. Aceste tratamente ajută dispozitivul de fixare să reziste utilizării repetate fără a se lipi sau rugini.
Asamblarea, testarea și validarea dispozitivului de fixare
Integrarea componentelor fluidice
Instalarea fitingurilor și a tuburilor
Realizarea corectă a conexiunilor începe înainte de a atinge dispozitivul de fixare al cipului microfluidic. Interfața dintre pompele la scară macro și canalele la scară micro necesită o atenție deosebită. Selectați conectori și pompe care funcționează împreună ca un sistem. Acest lucru creează o legătură robustă ce menține debitele și presiunile constante în timpul experimentelor microfluidice.
Amorsarea corectă previne pătrunderea bulelor de aer în cip. Buzunarele de aer perturbă fluxul și strică rezultatele. Urmați acești pași pentru conexiuni curate:
- Umpleți seringa și tubul cu lichid înainte de a conecta orice.
- Umpleți complet tubul pentru a elimina aerul prins.
- Conectați tubul la orificiul cipului în timp ce o cantitate mică de fluid se varsă. Acest lucru asigură o conexiune fără aer.
Această tehnică necesită practică, dar dă rezultate consistente în ceea ce privește datele. O bulă prinsă la interfață poate bloca o întreagă rețea de canale.
Montarea cipului microfluidic
Așezați ușor așchiul în locașul de fixare. Știfturile de aliniere îl ghidează în poziție. Apăsați uniform pe suprafață. Strângeți șuruburile în model de stea, la fel ca piulițele de pe o roată de mașină. Acest lucru distribuie uniform forța de strângere și previne fisurile cauzate de stres.
Începeți cu o presiune ușoară asupra tuturor șuruburilor. Apoi reveniți și strângeți fiecare șurub în trepte mici. Verificați dacă așchiile sunt plate și nu se balansează. O așchie care se balansează înseamnă o presiune neuniformă și o probabilă cale de scurgere.
Efectuarea testelor de etanșeitate și a verificărilor presiunii
Configurarea standului de testare
Standul de testare ar trebui să imite condițiile experimentale reale. Conectați dispozitivul asamblat la sursa de presiune. Folosiți aceleași tuburi și fitinguri pe care le planificați pentru testele reale. Începeți cu presiune scăzută și fiți atenți la bule sau picături.
Într-un test de scurgere a unor cipuri microfluidice pe bază de PDMS lipite la substraturi de SiO2/GaAs, cercetătorii au aplicat o presiune crescătoare asupra sistemului. Presiunea maximă disponibilă în configurația experimentală a atins 8.5 bar (8500 mbar). La această limită de presiune, cipurile au rămas intacte, fără scurgeri la interfața lipită. Acest lucru a confirmat performanța fără scurgeri până la acel nivel de presiune.
Dispozitivul dumneavoastră de fixare a cipului microfluidic ar trebui să fie supus unor controale similare. Testați la presiunea maximă de lucru, nu doar la intervalul de funcționare obișnuit.
Identificarea și remedierea punctelor de scurgere
Scurgerile apar în locuri previzibile. Extrudarea inelului O are loc atunci când adâncimea garniturii este prea mică. Cauciucul se comprimă sub presiune. Dezlipirea filetului are loc atunci când strângeți prea tare fitingurile. Ambele probleme au soluții simple.
Pentru probleme legate de inelele de etanșare (O-ring), verificați adâncimea garniturii în funcție de specificațiile de proiectare. Pentru filetele deformate, înlocuiți fitingul și folosiți o cheie dinamometrică data viitoare. Documentați fiecare scurgere și soluția acesteia. Această înregistrare vă ajută să îmbunătățiți proiectele viitoare.
Validarea performanței și a repetabilității
Testarea consecvenței alinierii
Montați și demontați cipul de mai multe ori. După fiecare ciclu, verificați dacă porturile se aliniază corect. Folosiți un microscop pentru a verifica alinierea. Măsurați aceleași poziții ale porturilor de fiecare dată. Rezultatele consecvente înseamnă că funcțiile de aliniere funcționează corect.
Efectuați acest test cu mai multe cipuri din același lot. Variația de la cip la cip nu ar trebui să modifice alinierea. Dacă se întâmplă acest lucru, toleranța din buzunar poate fi prea strânsă sau prea mică.
Verificarea debitelor de fluide
Verificarea debitului confirmă că dispozitivul de fixare nu restricționează sau nu modifică mișcarea fluidului. Pompați un volum cunoscut prin sistem la o presiune setată. Măsurați volumul de ieșire și timpul. Comparați aceste numere cu debitul așteptat.
Repetați acest test pe parcursul mai multor zile și la temperaturi diferite. Aceasta depistează problemele care apar doar după cicluri termice sau utilizare extinsă. Pentru protocoalele complexe de testare, debitele constante contează și mai mult. Variațiile mici se amplifică pe parcursul experimentelor lungi.
Documentați toate rezultatele testelor. Includeți fotografii ale punctelor de scurgere, citirile de presiune și măsurătorile de debit. Această documentație susține asigurarea calității și ghidează iterațiile viitoare de proiectare. NOBLE vă poate ajuta cu asamblarea și validarea dispozitivului de fixare a cipului microfluidic pentru a asigura fiabilitatea înainte de a crește producția.
Parteneriat cu NOBLE pentru Fabricarea de dispozitive de fixare pentru cipuri microfluidice

Construirea unui dispozitiv de fixare fiabil pentru cipuri microfluidice necesită mai mult decât tăierea unui bloc de metal. Aveți nevoie de inginerie inteligentă, cunoștințe despre materiale și sisteme de calitate în care puteți avea încredere. NOBLE reunește toate acestea într-un singur loc. Echipa lor lucrează cu numeroase materiale de fixare - aluminiu, oțel inoxidabil, PEEK, PTFE și acrilic - astfel încât să primiți sfaturi sincere pentru nevoile dumneavoastră specifice.
Capacități complete de service, de la proiectare la asamblare
Suport tehnic pentru optimizarea dispozitivelor de fixare
NOBLE face mai mult decât piese de mașină. Inginerii lor verifică designul înainte de începerea producției. Aceștia caută probleme de toleranță, probleme de etanșare și probleme de fabricație care ar putea cauza defecțiuni ulterioare. Această analiză a designului identifică micile greșeli din timp, atunci când sunt ieftine de remediat. De asemenea, sfaturile privind materialele fac parte din serviciu. Dacă nu sunteți sigur dacă PEEK sau oțelul inoxidabil funcționează cu solventul dvs., echipa lor vă ajută să alegeți în funcție de condițiile dvs. reale de lucru.
Asistența la asamblare merge dincolo de atelierul de prelucrare. NOBLE poate adăuga fitinguri, monta cipuri și testa întregul ansamblu de fixare. Pentru echipele de cercetare care nu au propriile unelte de prelucrare, această abordare completă de servicii elimină un obstacol major. Trimiteți specificațiile cipului și primiți un dispozitiv de fixare microfluidic testat și gata de utilizare.
Servicii de prelucrare și finisare de precizie
Serviciile de prelucrare de precizie ale NOBLE prelucrează atât piese metalice, cât și din plastic. Echipamentele lor CNC mențin toleranțe de ±0.0005 inci (±0.0127 mm) pentru suprafețele de etanșare critice. Finisarea suprafeței îndeplinește cerința de 32 RMS pentru zonele de contact ale inelelor O. De asemenea, oferă opțiuni de post-procesare, cum ar fi anodizarea pentru aluminiu, acoperiri PTFE pentru reducerea frecării și electrolustruirea pentru oțel inoxidabil. Aceste etape de finisare fac ca dispozitivele de fixare a cipurilor microfluidice să dureze mai mult și să funcționeze mai bine în timpul ciclurilor repetate de montare.
Certificari si Asigurare a Calitatii
Procese certificate ISO 9001:2015
Certificarea ISO 9001:2015 înseamnă că NOBLE respectă proceduri documentate de management al calității. Fiecare dispozitiv trece prin etape controlate pentru achiziție, producție și inspecție. Acest standard asigură consecvența între loturi. Atunci când comandați zece dispozitive de fixare cu cipuri microfluidice sau o sută, fiecare îndeplinește aceleași specificații.
Conformitate ISO 13485:2016 pentru dispozitive medicale
Pentru cipurile microfluidice utilizate în aplicații de diagnostic sau clinice, conformitatea cu ISO 13485:2016 este importantă. Acest standard stabilește reguli mai stricte pentru fabricarea dispozitivelor medicale. Tabelul de mai jos prezintă cerințele cheie și modul în care acestea se aplică producției de dispozitive medicale:
| Zona de cerințe | Cerințe cheie ISO 13485:2016 pentru fabricarea de corpuri de iluminat |
| Proiectare și dezvoltare | Verificarea faptului că echipamentul funcționează conform datelor de proiectare; validare pe echipamente reprezentative |
| Achiziţionarea | Selectarea furnizorilor pe baza capacității de a îndeplini cerințele; evaluarea regulată a performanței |
| Identificare și trasabilitate | Identitate unică a produsului în toate fazele; proceduri documentate pentru menținerea trasabilității |
| Acțiuni corective și preventive (CAPA) | Analiza proceselor pentru identificarea surselor de neconformitate; acțiuni pentru prevenirea recurenței |
Validarea procesului este o altă parte cheie. Dacă o etapă de fabricație nu poate fi verificată complet doar prin inspecție, NOBLE o validează înainte de producție. Aceasta include Calificarea Instalării (IQ), Calificarea Operațională (OQ) și Calificarea Performanței (PQ) pentru echipamente. Procedurile de instruire a personalului și de documentare susțin aceste procese validate. Criteriile de revalidare sunt definite în cadrul controlului modificărilor, astfel încât orice modificare a procesului declanșează o nouă revizuire.
De ce să alegeți NOBLE pentru proiectul dumneavoastră de microfluidică
Raționalizarea lanțului de aprovizionare
Colaborarea cu un singur partener simplifică întregul proiect. NOBLE se ocupă de revizuirea designului, aprovizionarea cu materiale, prelucrarea, finisarea și asamblarea. Evitați coordonarea mai multor furnizori și gestionarea calității între diferiți furnizori. Această abordare simplificată scurtează timpii de livrare și reduce erorile de comunicare. Pentru companiile care trec de la prototip la producție, existența unui singur partener responsabil face tranziția mai ușoară.
Asigurarea unor corpuri de iluminat funcționale și de înaltă calitate
Asigurarea calității la NOBLE merge dincolo de certificări. Fiecare dispozitiv de fixare este supus unei inspecții înainte de livrare. Verificările dimensionale verifică caracteristicile critice. Măsurătorile finisajului suprafeței confirmă că suprafețele de etanșare îndeplinesc specificațiile. Testarea funcțională identifică problemele pe care inspecția dimensională le-ar putea trece cu vederea. Această atenție la detalii înseamnă că experimentele dumneavoastră microfluidice funcționează în mod fiabil de la prima utilizare. Atunci când cercetarea dumneavoastră depinde de conexiuni fără scurgeri și o aliniere precisă, această fiabilitate merită parteneriatul.
Construirea unui dispozitiv de fixare microfluidic bun necesită mai mult decât simpla tăiere a pieselor. Necesită o planificare atentă la fiecare pas - de la măsurarea dimensiunilor cipului până la testarea configurației finale. Fiecare alegere o influențează pe următoarea. Materialul pe care îl alegeți schimbă cât de bine etanșează. Designul afectează cât de ușor este de realizat. Modul în care îl construiți decide dacă experimentele dvs. funcționează bine.
Această metodă pas cu pas reduce riscul și accelerează dezvoltarea. Evitați reproiectarea costisitoare și scurgerile supărătoare. Testele microfluidice vă oferă date fiabile și stabile.
Procesul poate părea dificil, dar nu trebuie să înveți fiecare pas singur. Colaborarea cu NOBLE îți oferă asistență de specialitate pentru cipurile tale microfluidice. Inginerii lor se ocupă de verificările de proiectare, prelucrarea de precizie și asamblarea tuturor lucrurilor. Ei te ajută să funcționezi bine și rapid ideile tale microfluidice. Acest parteneriat îți permite să te concentrezi pe știință, nu pe problemele hardware.
Întrebări frecvente despre fabricarea dispozitivelor de fixare a cipurilor microfluidice
Ce cauzează cele mai multe scurgeri la dispozitivele de fixare a cipurilor microfluidice?
Majoritatea scurgerilor se produc deoarece suprafețele de etanșare sunt prea rugoase sau adâncimea canelurii inelului O-ringului este greșită. Un finisaj al suprafeței de 32 RMS sau mai bun oprește căile de scurgere. Adâncimea canelurii ar trebui să comprime inelele O-ring cu 20% până la 25% pentru o etanșare bună.
Cum aleg între materialele de fixare din metal și cele din polimeri?
Alegeți materialul în funcție de solvenți și de nevoile dumneavoastră de presiune. Aluminiul se prelucrează rapid și este potrivit pentru prototipuri. PEEK rezistă la majoritatea substanțelor chimice. PTFE-ul face față aproape oricărui lucru, cu excepția cazului în care se îndoaie sub presiune. Acrilul funcționează doar pentru teste microfluidice pe bază de apă.
Pot imprima 3D un dispozitiv de fixare pentru cip microfluidic pentru testarea presiunii?
Piesele imprimate servesc la verificarea potrivirii, nu la testele de presiune. Liniile de stratificare creează căi pentru scurgeri. Rășina SLA devine fragilă atunci când este fixată prin strângere. Folosiți prelucrarea CNC pentru orice dispozitiv de fixare care trebuie să etanșeze cu inelele O.
Ce finisaj de suprafață au nevoie inelele O?
Suprafețele de contact ale inelelor O necesită 32 RMS sau mai mult. Piesele prelucrate îndeplinesc de obicei acest standard. Piesele imprimate necesită etape suplimentare, cum ar fi lustruirea cu vapori, pentru a netezi liniile de straturi înainte de a putea fi etanșate.
Cât de strâns ar trebui să strâng șuruburile de fixare a cipurilor microfluidice?
Strângeți în model de stea, în pași mici. Începeți ușor la toate șuruburile, apoi adăugați mai multe treptat. Atenție la balansarea așchiilor, ceea ce înseamnă o presiune inegală. Prea multă forță crăpă așchiile de sticlă fragile.
De ce cipul meu PDMS nu se potrivește în buzunar?
PDMS se micșorează pe măsură ce se întărește. Litografia moale provoacă modificări de dimensiune care diferă între loturi. Măsurați cipurile microfluidice reale înainte de a proiecta locașul. Adăugați un spațiu de 0.1 mm până la 0.2 mm pe fiecare parte pentru montare prin glisare.
Ce volum mort ar trebui să țintesc?
O valoare mai mică este mai bună pentru majoritatea testelor. Potriviți diametrul interior al tubului cu diametrul portului. Prelucrați un buzunar încastrat cu micro-caneluri radiale pentru a elimina golurile externe. Acest lucru obține un volum mort sub 5%.







