
O carcasă optică medicală protejează componentele delicate din dispozitivele medicale care salvează vieți. Defectarea nu este o opțiune aici. O mică nealiniere poate ruina o întreagă procedură de diagnostic. Alegerea materialelor și a proceselor de fabricație sunt decizii interconectate. Trebuie să le luați împreună, nu una după alta.
Așadar, cum echilibrezi alinierea optică, biocompatibilitatea, rezistența la sterilizare și costul? Aceasta este principala provocare pentru orice proiect de carcasă pentru dispozitive medicale. Această postare îți oferă un plan pas cu pas. Planul începe cu cerințele funcționale. Fără detalii suplimentare, doar sfaturi utile pentru următorul tău proiect de tehnologie medicală. Să trecem direct la provocarea luării deciziilor.
Cerințe funcționale pentru Carcasă optică medicală
Mai întâi, trebuie să definiți ce trebuie să facă carcasa. Dacă săriți peste acest pas, doar ghiciți. Fiecare alegere ulterioară privind materialele și procesele depinde de ceea ce scrieți aici. Așadar, haideți să analizăm cele trei domenii cheie pe care trebuie să le decideți înainte de orice altceva.
Aliniere optică și stabilitate dimensională
Calea optică depinde de stabilitatea dimensională. Chiar și o mică deformare mișcă punctul focal. Această deplasare distruge calitatea imaginii. Așadar, trebuie să vă gândiți cu atenție la modul în care se comportă carcasa în condiții reale.
Cerințe de toleranță și nepotrivire CTE
Toleranțele strânse contează, dar ele arată doar o parte a imaginii. Adevărata provocare este nepotrivirea coeficientului de dilatare termică (CTE). Lentilele de sticlă se extind lent. Carcasele metalice se extind mai repede. Când temperaturile se schimbă, această nepotrivire creează stres în punctele de montare. Rezultatul? Deplasări ale axei optice de câțiva micrometri pe grad Celsius. În sistemele de imagistică endoscopică, aceasta înseamnă o deviație vizibilă a focalizării.
| Component | CTE (µm/m·K) | Impactul asupra alinierii | Strategia de atenuare |
| Miez de silice (fibră) | 0.55 | Expansiune minimă, dar nepotrivire mare cu mantaua | Folosiți polimer cu CTE scăzut sau împletitură metalică compensatoare |
| Jachetă de polimer | 70 | Expansiunea mare provoacă stres și micro-fisuri | Adăugați un rost de dilatare la interfața conectorului |
| Carcasă din oțel inoxidabil | ~ 17 | Nepotrivirea cu fasciculul duce la expansiune diferențială | Dimensionarea rostului de dilatare folosind ΔL = α·L·ΔT, pentru un fascicul de 0.5 m și un interval de temperatură de 40°C, ΔL ≈ 15 mm |
Exemplul de expansiune de 15 mm arată de ce nu poți ignora CTE. O carcasă de oțel cu fibră optică are nevoie de spațiu pentru a se extinde. Altfel, calea optică se curbează și se deplasează.
Caracteristici de montare și relaxare a stresului
Caracteristicile de montare mențin totul la locul său. Dar, în timp, materialele plastice se relaxează. Șuruburile se slăbesc. Fixările prin clic se mișcă. Această relaxare a tensiunii modifică forțele asupra componentelor optice. Alinierea se modifică lent. S-ar putea să nu observați acest lucru într-o săptămână, dar după un an de utilizare, calitatea imaginii scade vizibil. Proiectați-vă suporturile având în vedere acest lucru. Adăugați caracteristici de retenție care mențin forța în timp.
Sterilizare și rezistență chimică
Dispozitivele medicale se confruntă cu cicluri dure de curățare. Carcasa dumneavoastră trebuie să le reziste fără a se deteriora. Această necesitate exclude adesea materiale altfel atractive.
Compatibilitate cu autoclavă, EtO și gamma
Metodele de sterilizare variază foarte mult. Ciclurile de autoclavă împing temperaturile peste 120°C cu abur. Gazul EtO pătrunde, dar lasă reziduuri. Radiațiile gamma rupe lanțurile polimerice în timp. Fiecare metodă solicită materialele în mod diferit. Policarbonatul se descurcă destul de bine cu radiațiile gamma, dar are dificultăți în autoclavarea repetată. Metalele se descurcă cu toate trei, dar adaugă greutate și cost. Alegerea depinde de metoda de sterilizare cu care va fi efectiv utilizat dispozitivul.
Expunerea la dezinfectanți și agenți de curățare
Curățenia zilnică între ciclurile de sterilizare contează la fel de mult. Dezinfectanții obișnuiți din spitale pot ataca materialele din locuințe:
- Compuși cuaternari de amoniu
- Hipoclorit de sodiu (înălbitor)
- Apă oxigenată
- Etanol (alcool etilic sau izopropilic)
Acești agenți provoacă fisuri sub presiune în carcasele din policarbonat și ABS. Fisurile încep prin a fi mici, apoi se extind sub sarcină. Alegerea materialelor trebuie să țină cont de compatibilitatea chimică cu fiecare produs de curățare pe care dispozitivul îl poate întâlni.
Durabilitate mecanică și rezistență la impact
Dispozitivele medicale cad. Sunt lovite. Carcasa trebuie să protejeze componentele optice din interior în tot acest timp.
Testarea la cădere și toleranța la vibrații
Testarea la cădere de la înălțimea tejghelei este standard pentru echipamentele de diagnosticare portabile și necesită precizie. Carcasa trebuie să absoarbă impactul fără a transfera energie către ansamblul optic. Toleranța la vibrații contează și ea, în special pentru dispozitivele montate pe cărucioare sau rack-uri pentru echipamente. Frecvențele de rezonanță pot amplifica vibrațiile mici în oscilații care distrug alinierea.
Performanță pe termen lung la fluaj și oboseală
Fluctuarea se produce lent. O carcasă care arată bine după o săptămână s-ar putea deforma după un an de sarcină constantă. Fisurile de oboseală apar după mii de cicluri de stres. Pentru instrumentele chirurgicale și dispozitivele implantabile, aceste proprietăți pe termen lung nu sunt negociabile. Aveți nevoie de materiale cu experiență dovedită în aplicații similare. Nu vă bazați doar pe teste pe termen scurt.
Aceste cerințe funcționale formează fundația dumneavoastră. Odată ce le definiți clar, puteți evalua materialele și procesele de fabricație cu încredere. Aici ne îndreptăm în continuare.
Evaluarea materialelor pentru carcasele optice medicale
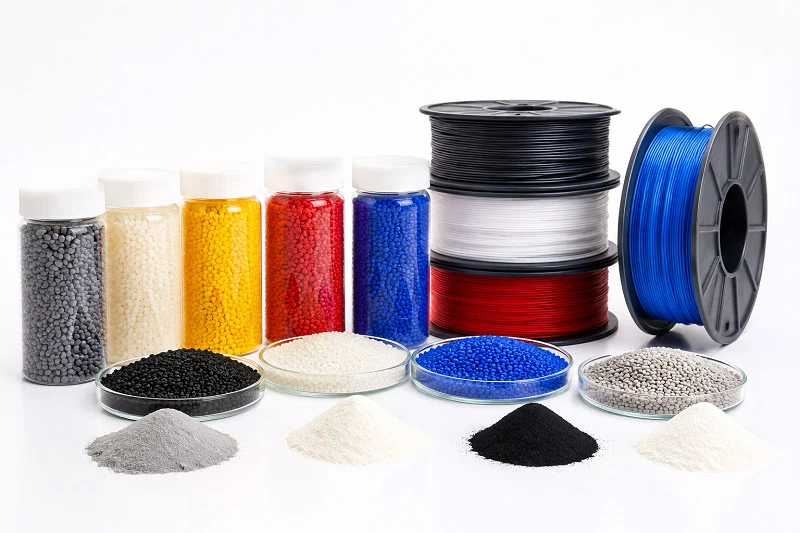
Acum ajungem la problema principală. Materialul pe care îl alegi influențează tot ce urmează. Materialul potrivit trebuie să treacă de patru verificări: biocompatibilitate, funcționalitate, durabilitate și siguranță. Folosește-le pe acestea ca filtru. Dacă un material nu îndeplinește oricare dintre ele, este eliminat. Fără excepții.
Materiale plastice inginerești: PC, ABS și amestecuri PC/ABS
Materialele plastice inginerești sunt alegerea principală pentru carcasele dispozitivelor medicale. Sunt ușoare, ușor de modelat și ieftin de fabricat în cantități mari. Dar nu sunt la fel. Fiecare aduce caracteristici diferite.
Claritate optică și proprietăți de transmisie a luminii
Policarbonatul este cel mai bun material atunci când trebuie să vezi prin carcasă. Permite trecerea a 88-90% din lumina vizibilă, fiind aproape la fel de transparent ca sticla. Acest lucru îl face alegerea principală pentru ferestre transparente, capace de lentile și vizoare din instrumentele de diagnosticare.
ABS-ul, pe de altă parte, este în mod natural opac. Nu poți vedea prin el și nu ar trebui să încerci. Punctul său forte constă în duritate și rezistență la impact, nu în performanța optică.
Amestecurile PC/ABS se află într-o poziție dificilă de mijloc. Neconcordanța indicelui de refracție dintre faza de policarbonat (1.585) și faza ABS (1.54) face ca lumina să se împrăștie la fiecare limită de fază. Această împrăștiere blochează claritatea optică reală. Există și tipuri translucide, dar acestea funcționează doar pentru capacele indicatoarelor luminoase sau difuzoarele de iluminare din spate. Dacă aveți nevoie de o transmisie a luminii de 87-89%, PC/ABS nu o poate oferi fizic.
| Material | Transmisia luminii | Clasificare optică |
| Policarbonat (PC) | 88-90% | Limpede ca apa, aproape claritatea sticlei |
| ABS | Nespecificat | Opac |
| Amestec PC/ABS | Doar transluciditate limitată | Inerent opac din cauza nepotrivirii indicelui de refracție |
Biocompatibilitate și conformitate USP Clasa VI
Biocompatibilitatea nu este opțională. Este o poartă de reglementare. Testarea USP Clasa VI acoperă toxicitatea sistemică, iritația intracutanată și implantarea. Trecerea acestor teste înseamnă că materialul dumneavoastră nu va dăuna țesuturilor vii.
Policarbonatul și amestecurile de ABS/PC-ABS apar pe lista termoplastelor utilizate în mod obișnuit pentru carcasele dispozitivelor medicale, carcasele echipamentelor de diagnostic și componentele care nu intră în contact cu pacientul. Acestea sunt vești bune pentru majoritatea proiectelor. Dar nu uitați: biocompatibilitatea se aplică piesei finale, nu doar rășinii brute. Aditivii, coloranții și agenții de demulare pot schimba imaginea. Verificați formula completă, nu doar polimerul de bază.
Metale de înaltă performanță: aluminiu și oțel inoxidabil
Materialele plastice nu pot face față oricărei sarcini. Când se acumulează căldură sau interferențele electromagnetice amenință sistemul optic, metalele intervin.
Beneficii de gestionare termică și ecranare EMI
Aluminiul conduce căldura mult mai bine decât orice plastic. Dacă ansamblul optic generează căldură, o carcasă metalică acționează ca un radiator. Acesta extrage energia termică de la componentele sensibile și menține calea optică stabilă.
Metalele blochează și interferențele electromagnetice. Carcasele din plastic permit trecerea EMI, care poate corupe semnalele de la senzorii optici. Aluminiul și oțelul inoxidabil creează un efect de cușcă Faraday, protejând electronicele de zgomotul extern. Pentru dispozitivele aflate în apropierea aparatelor RMN sau a instrumentelor chirurgicale care utilizează electrochirurgie, această ecranare este esențială.
Finisarea suprafeței și opțiuni de anodizare
Aluminiul oferă opțiuni excelente de finisare a suprafeței. Anodizarea creează un strat dur, rezistent la coroziune, care acceptă și coloranți. Puteți potrivi culorile mărcii sau puteți utiliza finisaje închise pentru a reduce reflexiile interne. Oțelul inoxidabil nu se anodizează, dar se lustruiește până la un finisaj oglindă sau se sablează până la o textură mată. Ambele metale suportă cicluri repetate de sterilizare fără a se degrada.
Polimeri speciali: PMMA, ASA+PC și LCP
Uneori, materialele plastice și metalele standard nu corespund cerințelor. Polimerii speciali umple aceste goluri cu proprietăți personalizate.
Rezistenta la intemperii si la UV
PMMA, mai cunoscut sub numele de acrilic, oferă o rezistență remarcabilă la radiațiile UV. Nu se va îngălbeni și nu va deveni fragil după ani de expunere la lumină. Amestecurile ASA+PC combină rezistența la intemperii a ASA cu rezistența la impact a policarbonatului. Aceste materiale sunt potrivite pentru dispozitivele care se așează lângă ferestre sau sub lumini chirurgicale puternice. PC-ul standard s-ar degrada în aceleași condiții.
Performanță la temperaturi ridicate și caracteristici de curgere
LCP, sau polimerul cu cristale lichide, rezistă la temperaturi extreme care topesc alte materiale plastice. De asemenea, curge excepțional de bine în matrițe cu pereți subțiri, umplând geometrii complexe care prind alte rășini. Pentru carcasele optice miniaturizate cu canale interne complicate, proprietățile de curgere ale LCP-ului îl fac neprețuit. Compromisul? Costul mai mare și opțiunile de culoare limitate.
Nu uitați de TPE și TPU. Acești elastomeri servesc drept materiale de etanșare sau de suprapunere în cadrul ansamblului carcasei. Creează o priză moale la atingere, etanșează împotriva umezelii și absorb vibrațiile. Nu sunt materiale structurale, dar completează ansamblul.
Încă ceva: alegerea materialelor este o decizie pe termen lung. Nu puteți schimba cu ușurință rășinile după ce sculele sunt tăiate. Fiecare material trebuie, de asemenea, să funcționeze cu procesul de fabricație ales. Turnarea prin injecție , prelucrarea CNC și imprimarea 3D au fiecare propriile liste de compatibilitate a materialelor. Verificați dacă materialele selectate funcționează cu metoda dvs. de producție înainte de a vă angaja.
Proprietățile pe care le alegeți astăzi vor determina performanța dispozitivului dumneavoastră ani de zile. Indiferent dacă construiți instrumente chirurgicale, dispozitive implantabile sau implanturi dentare, se aplică aceeași logică. Testați temeinic, verificați biocompatibilitatea și confirmați compatibilitatea sterilizării din timp. Viitorul dumneavoastră vă va mulțumi.
Potrivirea materialelor cu procesele de fabricație
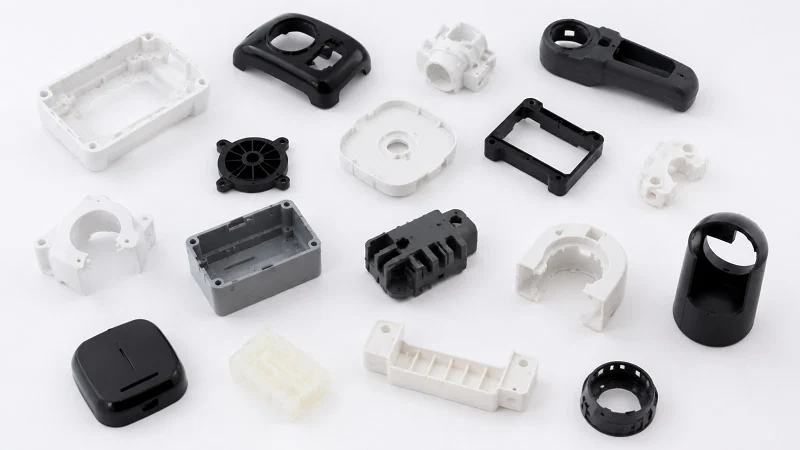
Lista ta de materiale este gata. Acum urmează următoarea mare întrebare: cum vei realiza piesele? Metoda de fabricație pe care o alegi influențează totul - costul, timpul de livrare, calitatea și chiar materialele pe care le poți utiliza. Volumul producției, cerințele de toleranță și proprietățile materialelor determină această decizie. Să parcurgem cele trei opțiuni principale.
Turnare prin injecție pentru producție de volum mare
Când aveți nevoie de mii de piese identice, turnarea prin injecție este soluția ideală. Oferă o calitate constantă la scară largă, iar costul per piesă scade dramatic pe măsură ce volumul crește.
Obținerea unor toleranțe stricte și a unei repetabilități
Turnarea prin injecție a componentelor optice poate atinge toleranțe repetabile ale pieselor de 0.500 mm și, în unele cazuri, de până la 0.125 mm. Acest nivel de precizie este potrivit pentru aplicațiile de carcasă a dispozitivelor medicale unde alinierea este importantă. Procesul oferă, de asemenea, o repetabilitate ridicată, permițând obținerea a mii de piese identice dintr-o singură matriță.
Turnarea prin injecție de precizie duce acest lucru mai departe. Caracteristicile critice pot menține toleranțele până la ±5 microni. Cum? Tehnicile științifice de turnare fac diferența. Profilarea vitezei controlează cât de repede umple rășina cavitatea. Monitorizarea presiunii cavității asigură o ambalare consistentă. Validarea înghețului porții confirmă că piesa se solidifică corect în fiecare ciclu. Aceste metode se aplică direct suprafețelor optice din dispozitivele medicale - gândiți-vă la lentile sau ghidaje din senzorii de diagnostic optici. Echipamentele de diagnostic necesită precizie la fiecare nivel, iar aceste tehnici o oferă.
Beneficiile sunt clare: claritate optică, calitate constantă și reducerea numărului de lucrări repetate. Pentru dispozitivele medicale reglementate, această consecvență este esențială. Aceste carcase turnate prin injecție îndeplinesc cerințe dimensionale stricte, menținând în același timp costurile de producție la un nivel gestionabil.
Proiectare matrițe pentru suprafețe optice și porți
Matrița în sine merită o atenție sporită. Amplasarea porții de filtrare determină modul în care rășina curge pe suprafețele optice. O poziționare deficitară a porții creează linii de sudură sau urme de curgere care distorsionează transmisia luminii. Pentru ferestrele transparente din policarbonat, este necesar ca porțile să fie poziționate astfel încât frontul de curgere să se miște lin pe zona de vizualizare.
Tranzițiile de grosime a peretelui contează și ele. Schimbările bruște creează urme de afundare și tensiuni interne. Structurile nervurilor ajută la menținerea rigidității fără a adăuga secțiuni groase. Dar nervurile trebuie dimensionate corect - prea subțiri nu susțin; prea groase, provoacă urme de afundare pe suprafața opusă. Turnarea prin injecție trebuie controlată la fiecare pas, de la temperatura topiturii până la viteza de răcire, pentru a preveni deformarea. Aceste componente de precizie necesită acest nivel de atenție.
Prelucrare CNC pentru prototipuri și volume mici
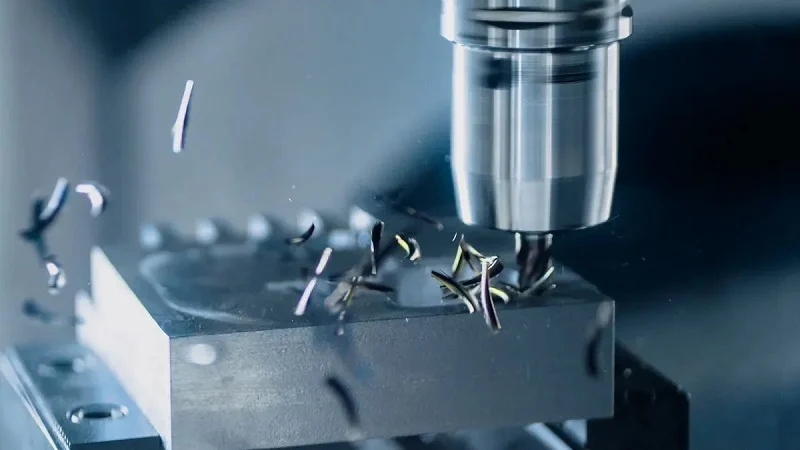
Nu orice proiect începe cu un volum mare. Prototipurile, studiile clinice și dispozitivele specializate cu volum mic de producție necesită o abordare diferită. Prelucrarea CNC umple această lacună.
Versatilitatea materialelor și iterația rapidă
Prelucrarea CNC funcționează direct din fișiere CAD. Sunt posibile revizii în aceeași zi. Termenele de dezvoltare se pot comprima cu 50-70% în comparație cu așteptarea pieselor turnate. Această viteză contează atunci când se iteratează un design.
Versatilitatea materialelor este de neegalat. Frezele CNC prelucrează metale precum aluminiu și titan, plus materiale plastice precum nailon, PEEK și ABS. Puteți realiza prototipuri cu exact materialul destinat producției finale. Aceasta înseamnă teste semnificative pentru rezistență, rezistență chimică, compatibilitate cu sterilizarea și stabilitate termică - nu doar verificări geometrice.
Nu sunt necesare scule. Nu este nevoie să tăiați matrițe costisitoare înainte de a vedea o singură piesă. Pentru prototipurile de volum redus, unde modificările de design au loc frecvent, acest lucru elimină o barieră uriașă în materie de costuri.
Finisarea suprafeței și operațiuni secundare
Prelucrarea CNC atinge toleranțe de până la ±0.005 mm. Această precizie este esențială pentru carcasele optice care necesită o aliniere exactă. Însă finisajul suprafeței necesită atenție. Suprafețele prelucrate prezintă urme de scule care pot împrăștia lumina. Operațiunile secundare, cum ar fi sablare, anodizare sau lustruire, abordează acest lucru.
Pentru carcasele din aluminiu, anodizarea adaugă un strat dur, rezistent la coroziune. De asemenea, creează un finisaj mat care reduce reflexiile interne. Pentru piesele din plastic, lustruirea cu vapori sau finisarea abrazivă netezește suprafețele prelucrate la o calitate optică ridicată.
Fabricație aditivă pentru geometrii complexe
Fabricația aditivă, sau imprimarea 3D, deschide posibilități de design pe care metodele tradiționale nu le pot egala.
Libertate de design și creare de canale interne
Cu imprimarea 3D, puteți crea canale interne pentru răcire sau rutare ușoară care ar fi imposibil de prelucrat sau turnat. Structurile cu zăbrele reduc greutatea, menținând în același timp rezistența. Curbele complexe și formele organice provin direct din fișierele CAD, fără constrângeri de scule.
Această tehnologie este remarcabilă pentru modelele anatomice specifice pacientului, ghidurile chirurgicale și protezele personalizate. Aceste aplicații necesită geometrii unice, adaptate fiecărui pacient în parte. Nicio matriță nu poate justifica acest nivel de personalizare.
Limitări ale materialelor și nevoi post-procesare
Însă imprimarea 3D are limite. Opțiunile de materiale sunt mai restrânse decât prelucrarea CNC sau turnarea prin injecție. Multe rășini imprimabile nu au stabilitatea pe termen lung necesară pentru aplicațiile de carcasă a dispozitivelor medicale. Liniile de stratificare creează puncte slabe și rugozitatea suprafeței care afectează performanța optică.
Post-procesarea este obligatorie. Piesele necesită curățare pentru a îndepărta materialul de suport. Netezirea suprafeței îmbunătățește estetica și reduce locurile de adăpostire a bacteriilor. Unele materiale necesită întărire UV sau tratament termic pentru a obține proprietățile finale. Acești pași adaugă timp și costuri.
Pentru prototipuri funcționale, imprimarea 3D funcționează bine. Pentru piese de producție, se potrivește doar volumelor mici sau articolelor extrem de personalizate. Compromisul dintre libertatea de design și performanța materialelor trebuie cântărit cu atenție.
Efectuarea alegerii corecte
Decizia dumneavoastră depinde de volum, toleranță și cerințe de materiale. Volum mare cu toleranțe strânse? Turnarea prin injecție este câștigătoare. Iterație rapidă cu flexibilitate a materialelor? Prelucrarea CNC este cea mai bună opțiune. Geometrie complexă cu personalizare? Etape de fabricație aditivă incluse.
Multe proiecte utilizează o combinație. Prototipare cu prelucrare CNC, validare design, apoi trecere la turnare prin injecție pentru producție. Această abordare hibridă reduce riscurile din procesul de dezvoltare.
Colaborarea cu un partener care înțelege toate cele trei metode simplifică această călătorie. NOBLE, un partener de producție de top din China, oferă capacități excepționale de service și expertiză profesională în prelucrare. Aceștia ajută clienții să finalizeze eficient prototiparea și producția de masă sub un singur acoperiș. Sculele lor interne și capacitățile de prelucrare de precizie înseamnă că nu trebuie să jonglezi cu mai mulți furnizori.
Procesul de fabricație potrivit depinde de situația dumneavoastră specifică. Definiți-vă cerințele, evaluați opțiunile și alegeți cu atenție. Carcasa dumneavoastră optică medicală nu merită mai puțin.
Cadrul decizional pentru carcasele optice medicale
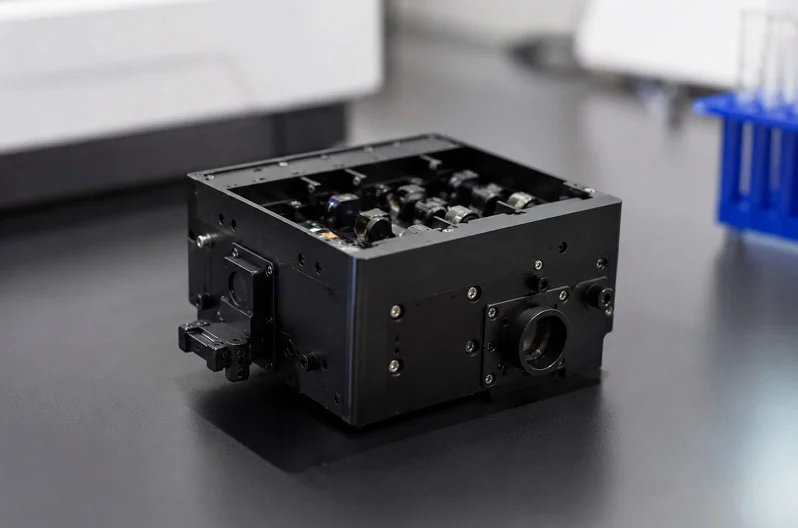
Acum aveți toate informațiile despre materiale și procese. În continuare, aveți nevoie de un plan clar pentru a alege cea mai bună opțiune. Acest cadru vă oferă trei pași simpli. Urmați-i în ordine.
Pasul 1: Evaluarea riscurilor și analiza cazurilor de utilizare clinică
Începeți prin a analiza modul în care va fi utilizat dispozitivul. Unde va funcționa? Un endoscop dintr-o sală de operație se confruntă cu riscuri diferite față de un instrument portabil dintr-o clinică. Metoda de sterilizare, substanțele chimice cu care este atins și înălțimea de cădere se schimbă în funcție de cazul de utilizare.
Enumerați fiecare defecțiune posibilă. Ce se întâmplă dacă carcasa se fisurează? Dacă pătrunde umezeală în interior? Dacă alinierea optică se modifică cu 10 microni? Atribuiți fiecărui scenariu un nivel de risc. Elementele cu risc ridicat devin cerințe obligatorii. Elementele cu risc scăzut devin domenii în care puteți face compromisuri.
Acesta este, de asemenea, momentul potrivit să apelați la partenerul dumneavoastră de producție. Lumea micro-opticii are costuri ridicate și riscuri ridicate. Există puțini producători calificați. Trebuie să îi tratați ca parteneri de dezvoltare a produselor, nu ca ateliere de producție. Numai adăugând din timp expertiza lor în micro-producție puteți obține o soluție rentabilă. Acest lucru reduce în mod direct riscul de a alege materialele sau procesele greșite.
Un proiect arată de ce este important acest lucru. Un design optic nu a lăsat aproape niciun loc pentru plasarea porții și a ejectorului. Problema nu a fost vizibilă în CAD. A apărut doar în timpul simulării și proiectării sculelor. Echipa a lucrat cu clientul și a făcut o mică ajustare. Au deplasat linia de separare și au optimizat unghiul de deformare. Funcția optică a rămas intactă. Prototipul a funcționat imediat. Producția de serie a decurs fără erori. Această colaborare simplifică conformitatea, deoarece designul este deja validat.
Pasul 2: Punctajul în funcție de obiectivele de cost, volum și toleranță
Acum aveți cerințele. Clasificați-le în funcție de obiectivele stabilite. Construiți un tabel de scor simplu. Enumerați fiecare combinație material-proces pentru carcasa optică medicală. Evaluați-o în funcție de costul per piesă, potrivirea volumului și capacitatea de toleranță.
Costul contează, dar nu este singurul factor. Un material ieftin care nu trece de sterilizare costă mai mult decât unul scump care funcționează. Volumul determină alegerea procesului. Volumul mare vă împinge spre turnarea prin injecție. Volumul mic favorizează prelucrarea CNC. Cerințele de toleranță vă restrâng și mai mult opțiunile.
Rețineți că alegerea materialelor este o decizie pe termen lung. Nu puteți schimba rășinile cu ușurință după ce sculele sunt tăiate. Verificați fiecare material în funcție de cerințele de reglementare și de siguranță. Dacă un material nu trece oricare dintre aceste verificări, acesta este eliminat. Fără excepții. Criteriile de performanță precum stabilitatea dimensională, rezistența chimică și rezistența mecanică trebuie toate să fie îndeplinite. Proprietățile mecanice ale materialului ales afectează în mod direct capacitatea carcasei de a menține alinierea optică în timp.
Pasul 3: Rafinarea iterativă a designului și optimizarea DFM
Primul design nu este niciodată designul final. Trebuie să îl rafinați prin iterație. Începeți cu instrumente CAD avansate și de proiectare parametrică. SolidWorks și platforme similare vă permit să rulați iterații rapide între subsisteme. Definiți interfețele critice din timp. Rulați analize de interferență și spațiu liber pentru a detecta problemele de integrare înainte de prototipare.
Folosește analiza cu elemente finite pentru a optimiza integritatea structurală. Execută simulări termice pentru a valida performanța. Aceste procese inginerești transformă presupunerile în date.
Analiza toleranțelor merită o atenție specială. Utilizați simulările de sensibilitate și Monte Carlo în software-ul de proiectare optică. Aceste instrumente prezic cerințele de fabricație și estimează nivelurile de performanță pentru diferite abordări de aliniere. Comparați alinierea pasivă cu alinierea activă. Alinierea pasivă utilizează toleranțe permisive pentru o asamblare rapidă. Alinierea activă realizează toleranțe mai stricte la un cost mai mic atunci când este necesar. Alegerea corectă depinde de aplicația dumneavoastră specifică.
Implică-ți echipa de producție în faza de proiectare. Aceștia oferă îndrumări practice privind interfețele optice și tehnicile de asamblare. Contribuția lor în timpul proiectării vă scutește de problemele din timpul producției. Platformele automate de prototipare cu sisteme robotizate și de viziune permit iterații rapide de proiectare. Vă ajută să treceți cu încredere la producția scalată.
Considerații cheie de proiectare pentru carcasele dispozitivelor medicale
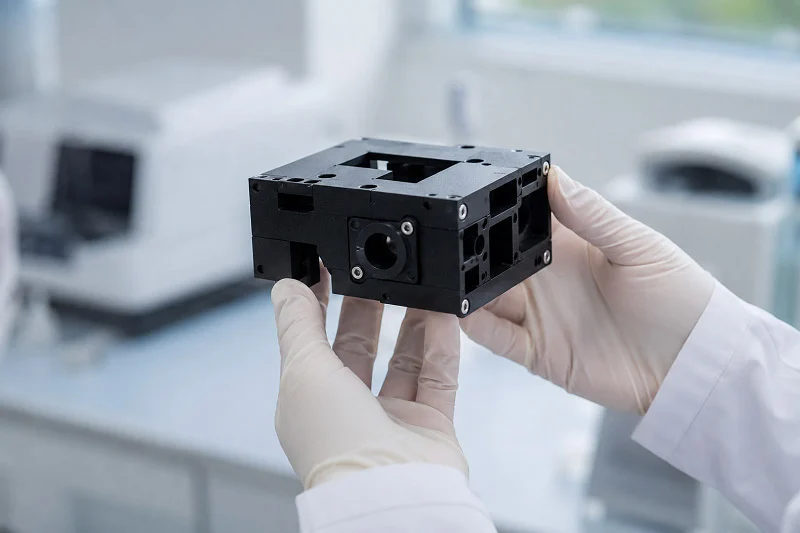
Micile alegeri de design afectează cât de bine funcționează carcasa dispozitivului medical și cât de ușor este de realizat. Trei aspecte necesită atenție: metodele de îmbinare, geometria pereților și etanșarea.
Fixare prin clipsare vs. șuruburi și lipire adezivă
Asamblarea prin înclichetare permite o asamblare rapidă. Însă brațele din plastic se relaxează în timp, iar forța de fixare scade. Această relaxare a tensiunii modifică lent alinierea optică. Pentru carcasele dispozitivelor medicale care necesită o poziționare stabilă, îmbinările prin înclichetare necesită o proiectare atentă.
Șuruburile oferă o forță de strângere mai fiabilă. Acestea mențin preîncărcarea în timp. Dar adaugă componente și etape de asamblare. Aveți nevoie de modele de bosaje care să suporte solicitările fără a crăpa. Raza internă de la baza bosajului ar trebui să fie de cel puțin 50% din grosimea peretelui. Colțurile interne ascuțite creează puncte de concentrare a solicitărilor. Dacă spațiul este strâmt, 25% este minimul.
Lipirea adezivă distribuie sarcina pe o suprafață mai largă și etanșează îmbinarea. Dezavantajul este timpul de întărire și controlul procesului. În cazul carcaselor optice, adezivii evită punctele de stres create de elementele de fixare mecanice.
Strategii de proiectare a grosimii uniforme a peretelui și a nervurilor
Grosimea peretelui este factorul determinant în turnarea prin injecție. Pereții neuniformi cauzează urme de adâncitură, goluri și deformare. Mențineți o grosime a peretelui constantă. Pentru majoritatea termoplasticelor, o grosime de 2 până la 4 mm este suficientă.
Nervurile adaugă rigiditate fără a îngroșa peretele. Mențineți nervurile la 40 până la 60% din grosimea nominală a peretelui. Pentru un perete de 2 mm, nervurile ar trebui să aibă între 0.8 și 1.2 mm. O nervură aproape la fel de groasă ca peretele principal creează o marcaj de adâncime pe suprafața opusă. În cazul carcaselor optice, acest marcaj de adâncime poate apărea pe suprafața de montare a lentilei.
Schimbați treptat grosimea peretelui. Evitați tranzițiile directe de la 1.5 mm la 4 mm. Secțiunea subțire îngheață devreme, blocând presiunea de ambalare. Secțiunea groasă continuă să se micșoreze, provocând deformarea.
Carotarea secțiunilor grele ajută. Boșii solizi conțin excesul de material care rămâne fierbinte după ejectare. Carotarea aduce grosimea locală mai aproape de peretele nominal, menținând în același timp rezistența.
Și designul colțurilor contează. Raza externă ar trebui să fie egală cu raza internă plus grosimea peretelui. Ambele raze au același punct central. Adăugarea doar a unei raze interne face ca colțul să fie mai gros decât pereții adiacenți.
Grade de protecție IP și protecție împotriva pătrunderii fluidelor
Dispozitivele medicale intră în contact cu fluide în fiecare zi. Sângele, soluțiile saline și dezinfectanții își găsesc locul în carcasele lor. Sistemul de clasificare IP vă spune cât de bine rezistă carcasa dispozitivului medical la pătrunderea în apă. IP54 este standardul pentru uz general. IP67 înseamnă că carcasa poate rezista la imersiuni temporare.
Etanșarea începe cu linia de despărțire. O suprafață de etanșare plană este mai ușor de etanșat decât una curbată. Racordurile prin înclichetare rareori oferă o etanșare adecvată. De obicei, aveți nevoie de o garnitură sau de o linie de lipire adezivă. Aceleași principii se aplică butoanelor, conectorilor și orificiilor de ventilație. Fiecare deschidere este o potențială cale de scurgere.
Alegerea materialelor influențează și ea etanșarea. Supraturnarea TPE creează o etanșare integrată, fără garnituri separate. Însă proprietățile materialului trebuie să corespundă cerințelor de sterilizare. O etanșare moale care se degradează după sterilizarea gamma nu vă face niciun bine.
Parteneriat cu NOBLE pentru carcase optice medicale
Acum aveți planul, materialele și metodele. Următorul pas este găsirea unui partener care să poată reuni totul. NOBLE poate face asta pentru dvs. Ei facilitează alegerea materialelor și a proceselor, oferind totul într-un singur loc. Nu trebuie să gestionați mulți furnizori. Nu trebuie să vă faceți griji cu privire la decalajele dintre proiectare și producție. O singură echipă se ocupă de întregul proces.
Capacități complete de servicii, de la proiectare până la Asamblare
NOBLE face mai mult decât să producă piese. Vă ajută de la prima idee până la produsul final asamblat. Această abordare completă a serviciilor vă face procesul de dezvoltare mai fluid.
Scule interne și Prototipuri rapide
Uleiurile lente pot strica un proiect. NOBLE produce matrițe intern, așa că timpii de livrare scad considerabil. Primiți piese prototip în zile, nu în săptămâni. Această viteză vă permite să testați designul carcasei dispozitivului medical din timp și des. Găsiți probleme înainte ca acestea să se transforme în erori costisitoare.
Prototiparea rapidă vă permite, de asemenea, să testați combinații de materiale și procese înainte de a vă dedica uneltelor de producție. Încercați noul polimer. Testați finisajul suprafeței. Confirmați compatibilitatea sterilizării. Toate acestea fără a aștepta luni de zile pentru o matriță. Această abordare pas cu pas reduce riscul pentru întregul proiect.
prelucrare de precizie și expertiză în turnare prin injecție
NOBLE are o experiență vastă atât în prelucrarea CNC, cât și în turnarea prin injecție. Pentru prototipuri și volume mici, prelucrarea lor de precizie vă oferă toleranțe strânse și flexibilitate a materialelor. Pentru producția de volum mare, expertiza lor în turnarea prin injecție asigură o calitate constantă pentru mii de piese.
Iată punctul cheie: turnarea prin injecție trebuie controlată la fiecare pas. Temperatura de topire, presiunea cavității, viteza de răcire - fiecare dintre acestea afectează piesa finală. Echipa NOBLE urmărește îndeaproape acești factori. Folosesc metode științifice de turnare pentru a menține consecvența. Rezultatul este carcase optice care își mențin alinierea ciclu după ciclu.
Certificări și sisteme de asigurare a calității
Dispozitivele medicale necesită sisteme stricte de calitate. Certificările NOBLE arată că tratează acest aspect cu seriozitate. Primiți dovada documentată a calității în fiecare etapă.
Conformitate cu ISO 9001:2015 și ISO 13485:2016
ISO 9001:2015 acoperă managementul general al calității. ISO 13485:2016 merge mai departe. Acesta abordează nevoile specifice ale fabricării dispozitivelor medicale. Ambele certificări înseamnă că procesele NOBLE îndeplinesc standardele internaționale de calitate și conformitate cu reglementările.
Aceste certificări sunt importante pentru depunerea dumneavoastră la reglementări. Atunci când vă documentați lanțul de aprovizionare, puteți face referire la sistemele certificate NOBLE. Această documentație vă ușurează drumul către piață. Le arată auditorilor că partenerul dumneavoastră de producție respectă protocoalele stabilite.
Protocoale riguroase de inspecție și documentație
Calitatea nu se oprește la certificări. NOBLE menține protocoale de inspecție detaliate pentru fiecare piesă. Verificări dimensionale, verificare a finisajului suprafeței, trasabilitatea materialelor - toate documentate. Primiți înregistrări complete cu fiecare livrare.
Această documentație vă susține eforturile de conformitate cu reglementările. Oferă dovada că carcasa dispozitivului medical îndeplinește specificațiile. De asemenea, ajută la analiza cauzelor principale dacă apar probleme ulterior. Puteți urmări rapid orice problemă până la sursa sa.
Parteneriatul merge dincolo de producție. Inginerii NOBLE oferă asistență pentru proiectare în timpul dezvoltării. Aceștia verifică fișierele CAD pentru fabricabilitate. Aceștia sugerează îmbunătățiri pentru a reduce costurile. Vă ajută să alegeți materiale care să echilibreze performanța și bugetul. Pentru proiecte complexe, cum ar fi ghiduri chirurgicale sau instrumente de diagnostic, această colaborare timpurie previne reproiectarea costisitoare.
Colaborarea cu NOBLE înseamnă că aveți o echipă care are o imagine de ansamblu. Ei știu că alegerea materialelor afectează procesul de fabricație. Ei știu că procesul de fabricație afectează calitatea. Ei știu că calitatea afectează aprobarea de reglementare. Fiecare decizie este legată de următoarea. A avea un partener care are o imagine de ansamblu asupra întregului lanț vă ușurează munca.
Nu există un singur material sau proces optim pentru o carcasă optică medicală. Alegerea corectă depinde de aplicația dumneavoastră specifică. Nevoile de sterilizare, toleranțele obiective și volumul producției, toate acestea influențează decizia. Definiți mai întâi cerințele funcționale. Evaluați materialele în funcție de condițiile reale. Apoi, potriviți aceste materiale cu metodele de fabricație care oferă calitate la scară largă.
Acest proces funcționează cel mai bine atunci când colaborați din timp. Inginerii de proiectare, specialiștii în materiale și partenerii de producție ar trebui să discute înainte de începerea procesului de fabricație a sculelor. Această colaborare previne reproiectarea costisitoare a acestora ulterioară.
Un partener cu servicii complete precum NOBLE simplifică această călătorie. Procesele lor certificate ISO și capacitățile interne reduc riscurile proiectului dumneavoastră. Dispozitivele dumneavoastră medicale ajung pe piață mai rapid. Tehnologia dumneavoastră medicală funcționează fiabil. Iar locuința dumneavoastră îndeplinește toate obiectivele de reglementare și de cost.
Întrebări frecvente despre carcasele optice medicale
Cum alegi între plastic și metal pentru carcasa ta optică medicală?
Începeți cu metoda de sterilizare și sarcina termică. Materialele plastice precum policarbonatul funcționează bine pentru majoritatea dispozitivelor de diagnostic. Metalele precum aluminiul suportă mai bine căldura și interferențele electromagnetice. Dacă dispozitivul produce multă căldură sau este amplasat lângă echipamente RMN, metalul este avantajos. În caz contrar, plasticul economisește greutate și costuri.
Poți folosi același material pentru prototipare și producție?
Da, și ar trebui. Prelucrarea CNC vă permite să realizați prototipuri cu rășina exactă destinată turnării prin injecție. În acest fel, testați proprietățile reale ale materialului - rezistența chimică, compatibilitatea cu sterilizarea, stabilitatea dimensională - nu doar forma. Schimbarea materialelor între prototip și producție riscă să găsească probleme prea târziu.
Ce toleranță puteți obține cu adevărat pentru caracteristicile de aliniere optică?
Turnarea prin injecție de precizie menține caracteristicile cheie la ±5 microni folosind metode științifice de turnare. Turnarea standard prin injecție atinge 0.125 mm în mod repetabil. Prelucrarea CNC atinge ±0.005 mm. Obiectivul dvs. depinde de designul optic și de metoda de asamblare. Alinierea activă în timpul asamblării poate relaxa considerabil toleranțele carcasei.
Câte piese justifică turnarea prin injecție în locul prelucrării CNC?
Nu există un număr magic, dar de obicei, numărul de mii este mic. Turnarea prin injecție necesită scule scumpe inițial. Prelucrarea CNC nu are costuri de scule, dar un preț per piesă mai mare. Efectuați un calcul simplu al pragului de rentabilitate cu volumul țintă. Pentru studiile clinice și lansările timpurii, prelucrarea CNC are adesea mai mult sens.
Ce metodă de sterilizare este cea mai ușoară pentru materialele de locuințe?
Sterilizarea cu EtO supune polimerilor cel mai puțin stres termic. Ciclurile de autoclavare la peste 120°C exclud multe materiale plastice. Radiațiile gamma rup lanțurile polimerice în timp, limitând reutilizarea. Dacă dispozitivul dumneavoastră trebuie să reziste autoclavizării repetate, luați în considerare aluminiul sau oțelul inoxidabil. Pentru dispozitivele de unică folosință, materialele plastice compatibile cu EtO sunt potrivite.
Când ar trebui să implici un partener de producție în procesul de proiectare?
Implicați-i în etapa 1 a cadrului decizional - evaluarea riscurilor. Munca în echipă timpurie previne reproiectarea costisitoare. Un partener poate identifica probleme de fabricație în CAD pe care le-ați putea trece cu vederea. Acesta poate sugera amplasarea porților de prindere, unghiurile de deformare și modificările grosimii peretelui înainte de începerea prelucrării sculelor. Aceste informații economisesc luni și mii de dolari.







