
Ce Este Prelucrare CNC cu volum mare?
Prelucrarea CNC de volum mare se referă la tăierea și formarea automatizată, de înaltă precizie și eficiență a materialelor precum metalele și materialele plastice, utilizând mașini-unelte cu comandă numerică computerizată (CNC), producând componente identice la scară de producție în masă.
Prelucrarea CNC de volum mare se bazează în mare măsură pe echipamente automatizate, programe de prelucrare optimizate, dispozitive specializate de prelucrare a sculelor și un management sistematic al producției pentru a obține cel mai mic cost unitar, cea mai rapidă viteză de producție și cea mai stabilă calitate.
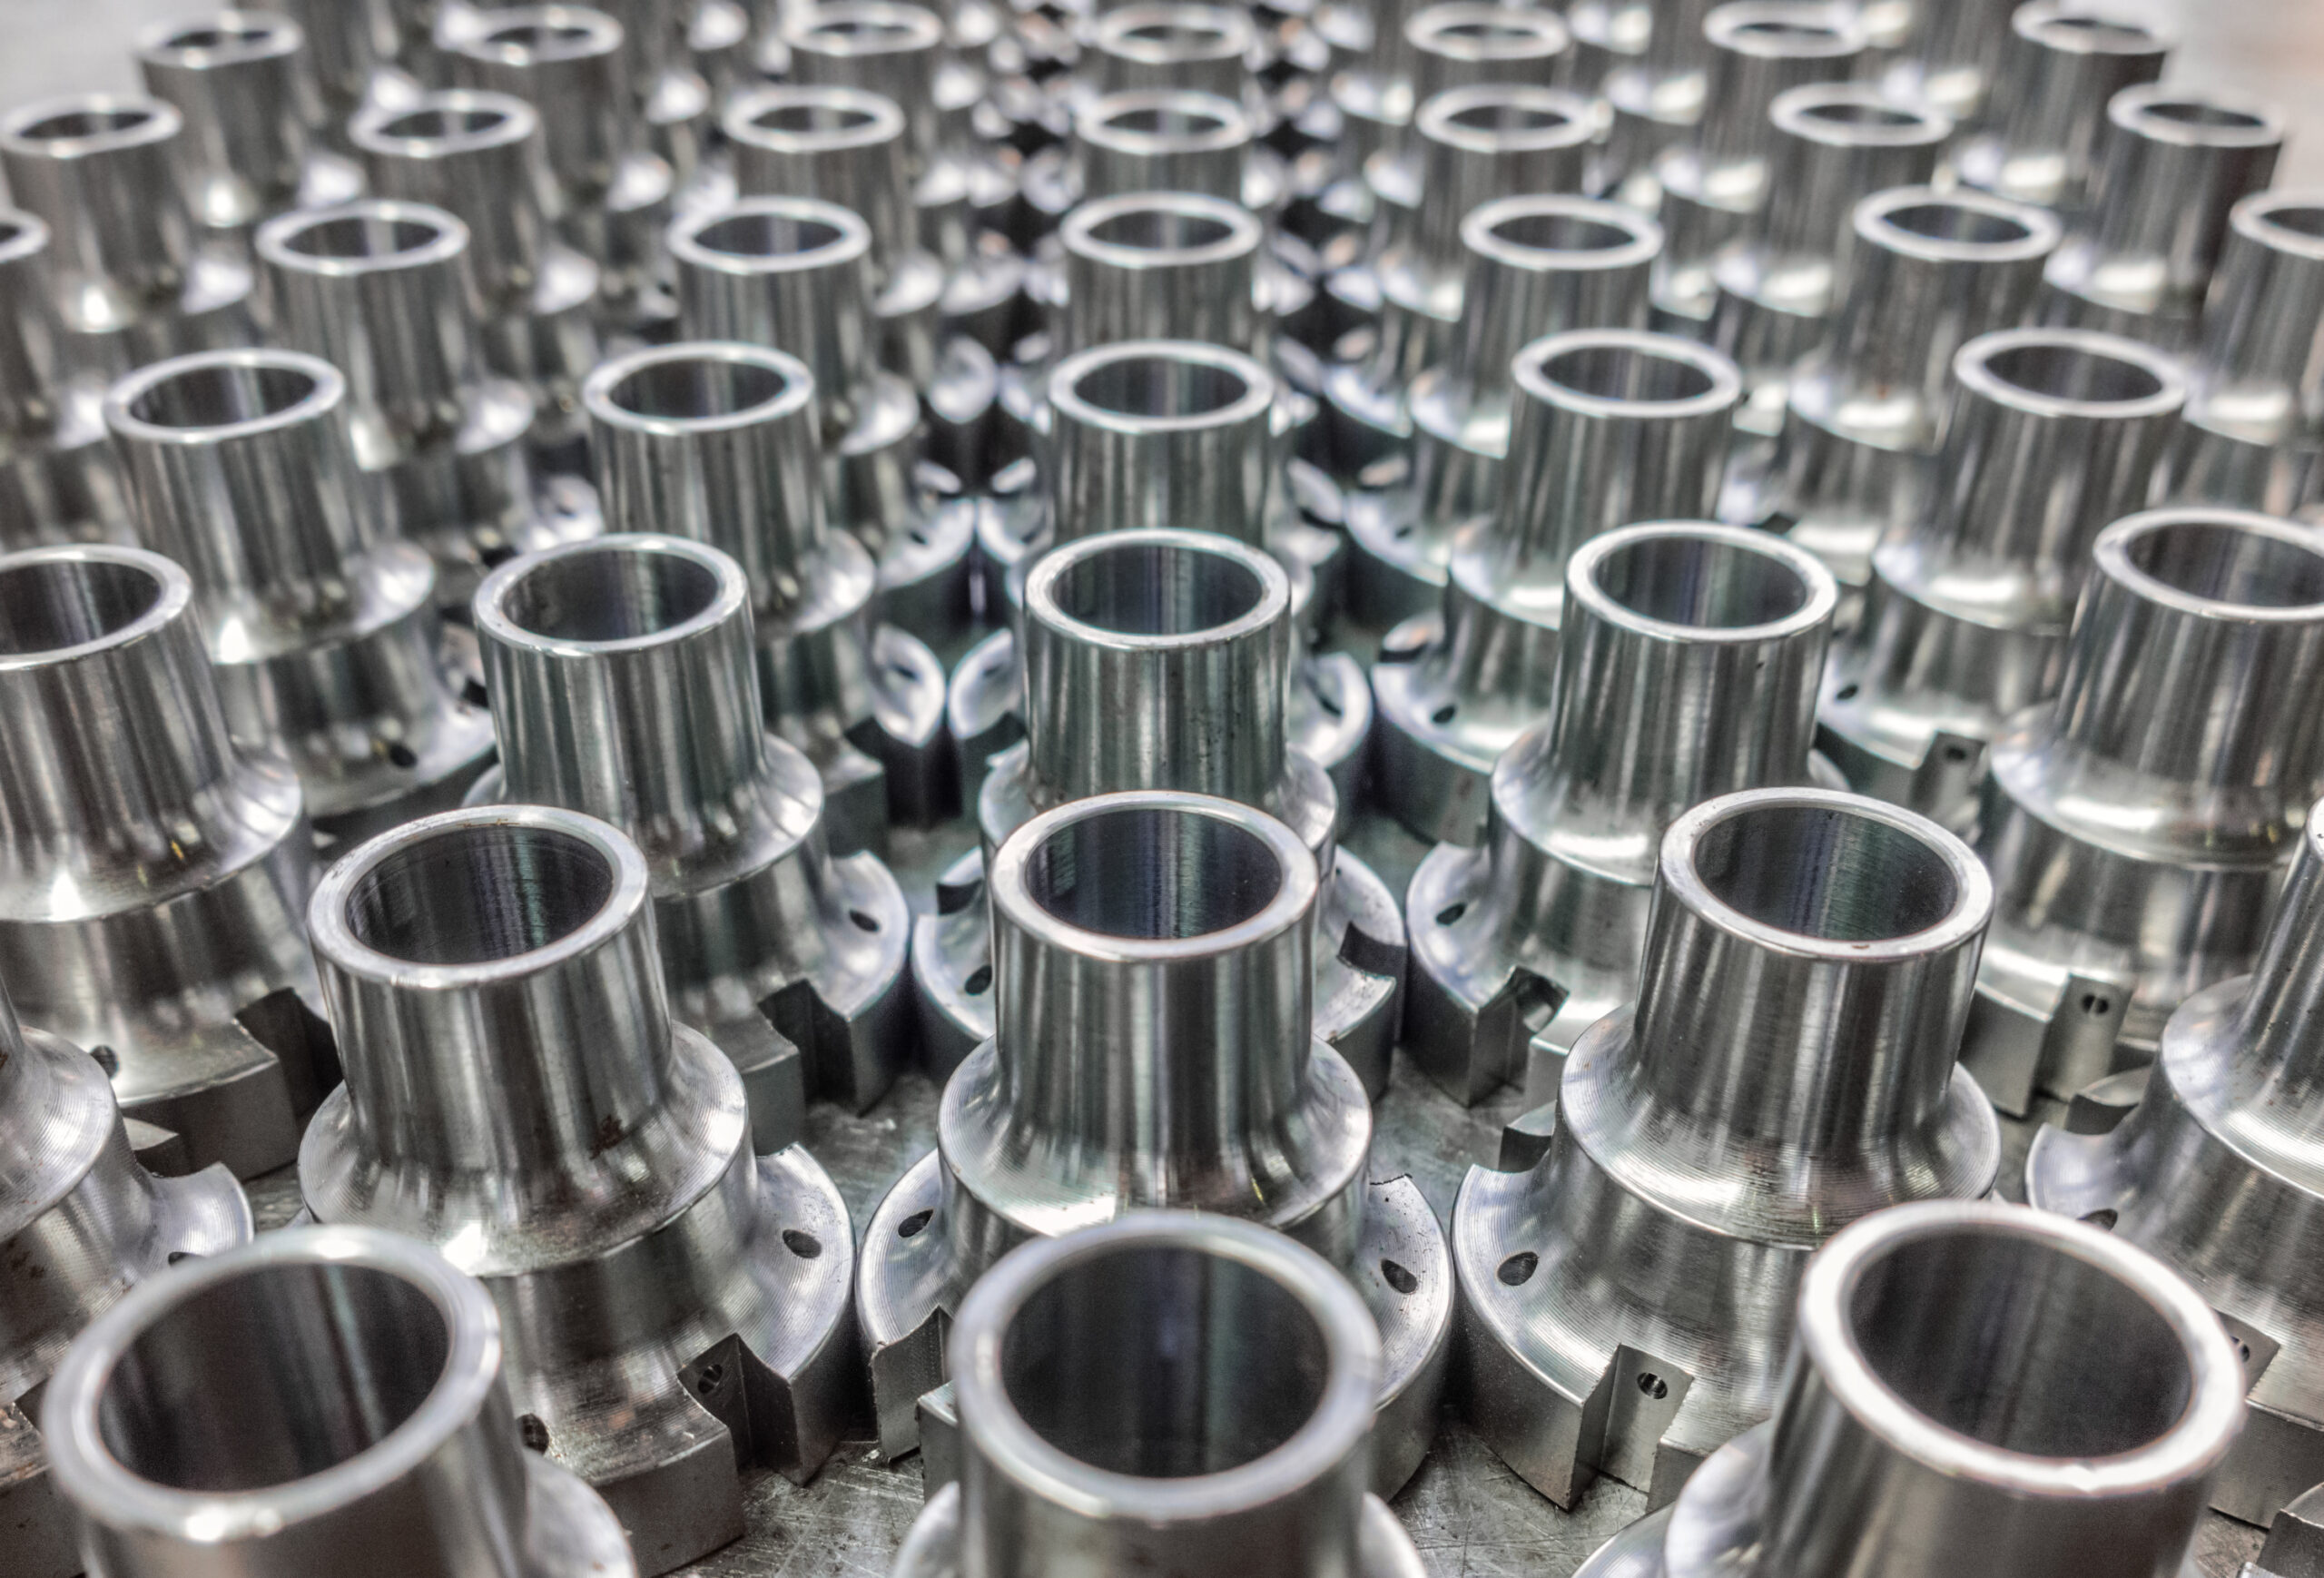
Selectarea materialelor pentru piese prelucrate CNC de volum mare
Aluminiu
Aliajul de aluminiu se numără printre cele mai utilizate materiale pentru prelucrarea de volum mare, în special clase precum 6061 și 7075. Acesta oferă o combinație favorabilă de greutate redusă și rezistență moderată, împreună cu o prelucrabilitate excelentă. Acest lucru se traduce prin viteze mari de așchiere și uzură redusă a sculelor, sporind semnificativ eficiența producției și reducând în același timp costurile unitare.
Oţel inox
Oțelurile inoxidabile austenitice 304 și 316 sunt selectate pentru rezistența lor remarcabilă la coroziune, rezistență și durabilitate. Deși dificultatea lor de prelucrare o depășește pe cea a aluminiului, ceea ce impune cerințe mai stricte pentru sculele așchietoare și parametrii de prelucrare, acestea rămân indispensabile în industriile care necesită rezistență la coroziune și condiții igienice, cum ar fi dispozitivele medicale, echipamentele de procesare a alimentelor și componentele instalațiilor chimice.
Otel carbon
Oțelurile carbon precum 1018 și 1045, datorită rezistenței lor ridicate, tenacității bune și costului redus, sunt alegerea preferată pentru componentele structurale produse în masă.
Oțelul carbon este ușor de prelucrat mecanic și poate fi călit suplimentar prin tratament termic. Este utilizat în mod obișnuit la fabricarea angrenajelor, arborilor, șuruburilor și diverselor cadre mecanice, cu aplicații extinse în sectoarele auto și al echipamentelor industriale.
Alamă
Aliajele de alamă (cum ar fi C360) sunt renumite pentru prelucrabilitatea lor excepțională, ceea ce le-a adus denumirea de „alamă pentru prelucrare rapidă”. În timpul prelucrării, acestea prezintă proprietăți excelente de rupere a așchiilor, permițând un finisaj al suprafeței foarte ridicat și o precizie dimensională, oferind în același timp o durată de viață extinsă a sculelor.
Alama este frecvent utilizată în componente care necesită precizie, conductivitate electrică, rezistență la coroziune și frecare redusă, cum ar fi valvele, fitingurile de țevi, conectorii electronici și încuietorile.
Plastic
Materiale plastice precum nailonul, POM (acetalul) și ABS. Aceste materiale sunt izolante, ușoare, rezistente chimic și nu necesită agent de răcire în timpul prelucrării, ceea ce le face excepțional de curate.
Materialele plastice inginerești sunt ușor de prelucrat la viteze mari, ceea ce le face potrivite pentru producerea de componente structurale ușor încărcate, piese izolante, rulmenți și diverse carcase. Sunt utilizate pe scară largă în electronicele de larg consum și în componentele interioare auto de mare volum.
Titan
Aliajele de titan, cum ar fi Ti-6Al-4V, deși implică costuri ridicate ale materialelor și prezintă provocări semnificative de prelucrare, rămân de neînlocuit datorită raportului rezistență-greutate excepțional de ridicat, rezistenței remarcabile la coroziune și biocompatibilității.
Prelucrarea în volum mare a aliajelor de titan necesită echipamente și procese specializate, deservind în principal aplicații de înaltă calitate, inclusiv componente pentru motoare aerospațiale, piese de curse de înaltă performanță și implanturi chirurgicale.
Impactul prelucrării CNC multiaxe asupra eficienței producției de volum mare
Reduceți pașii de fixare
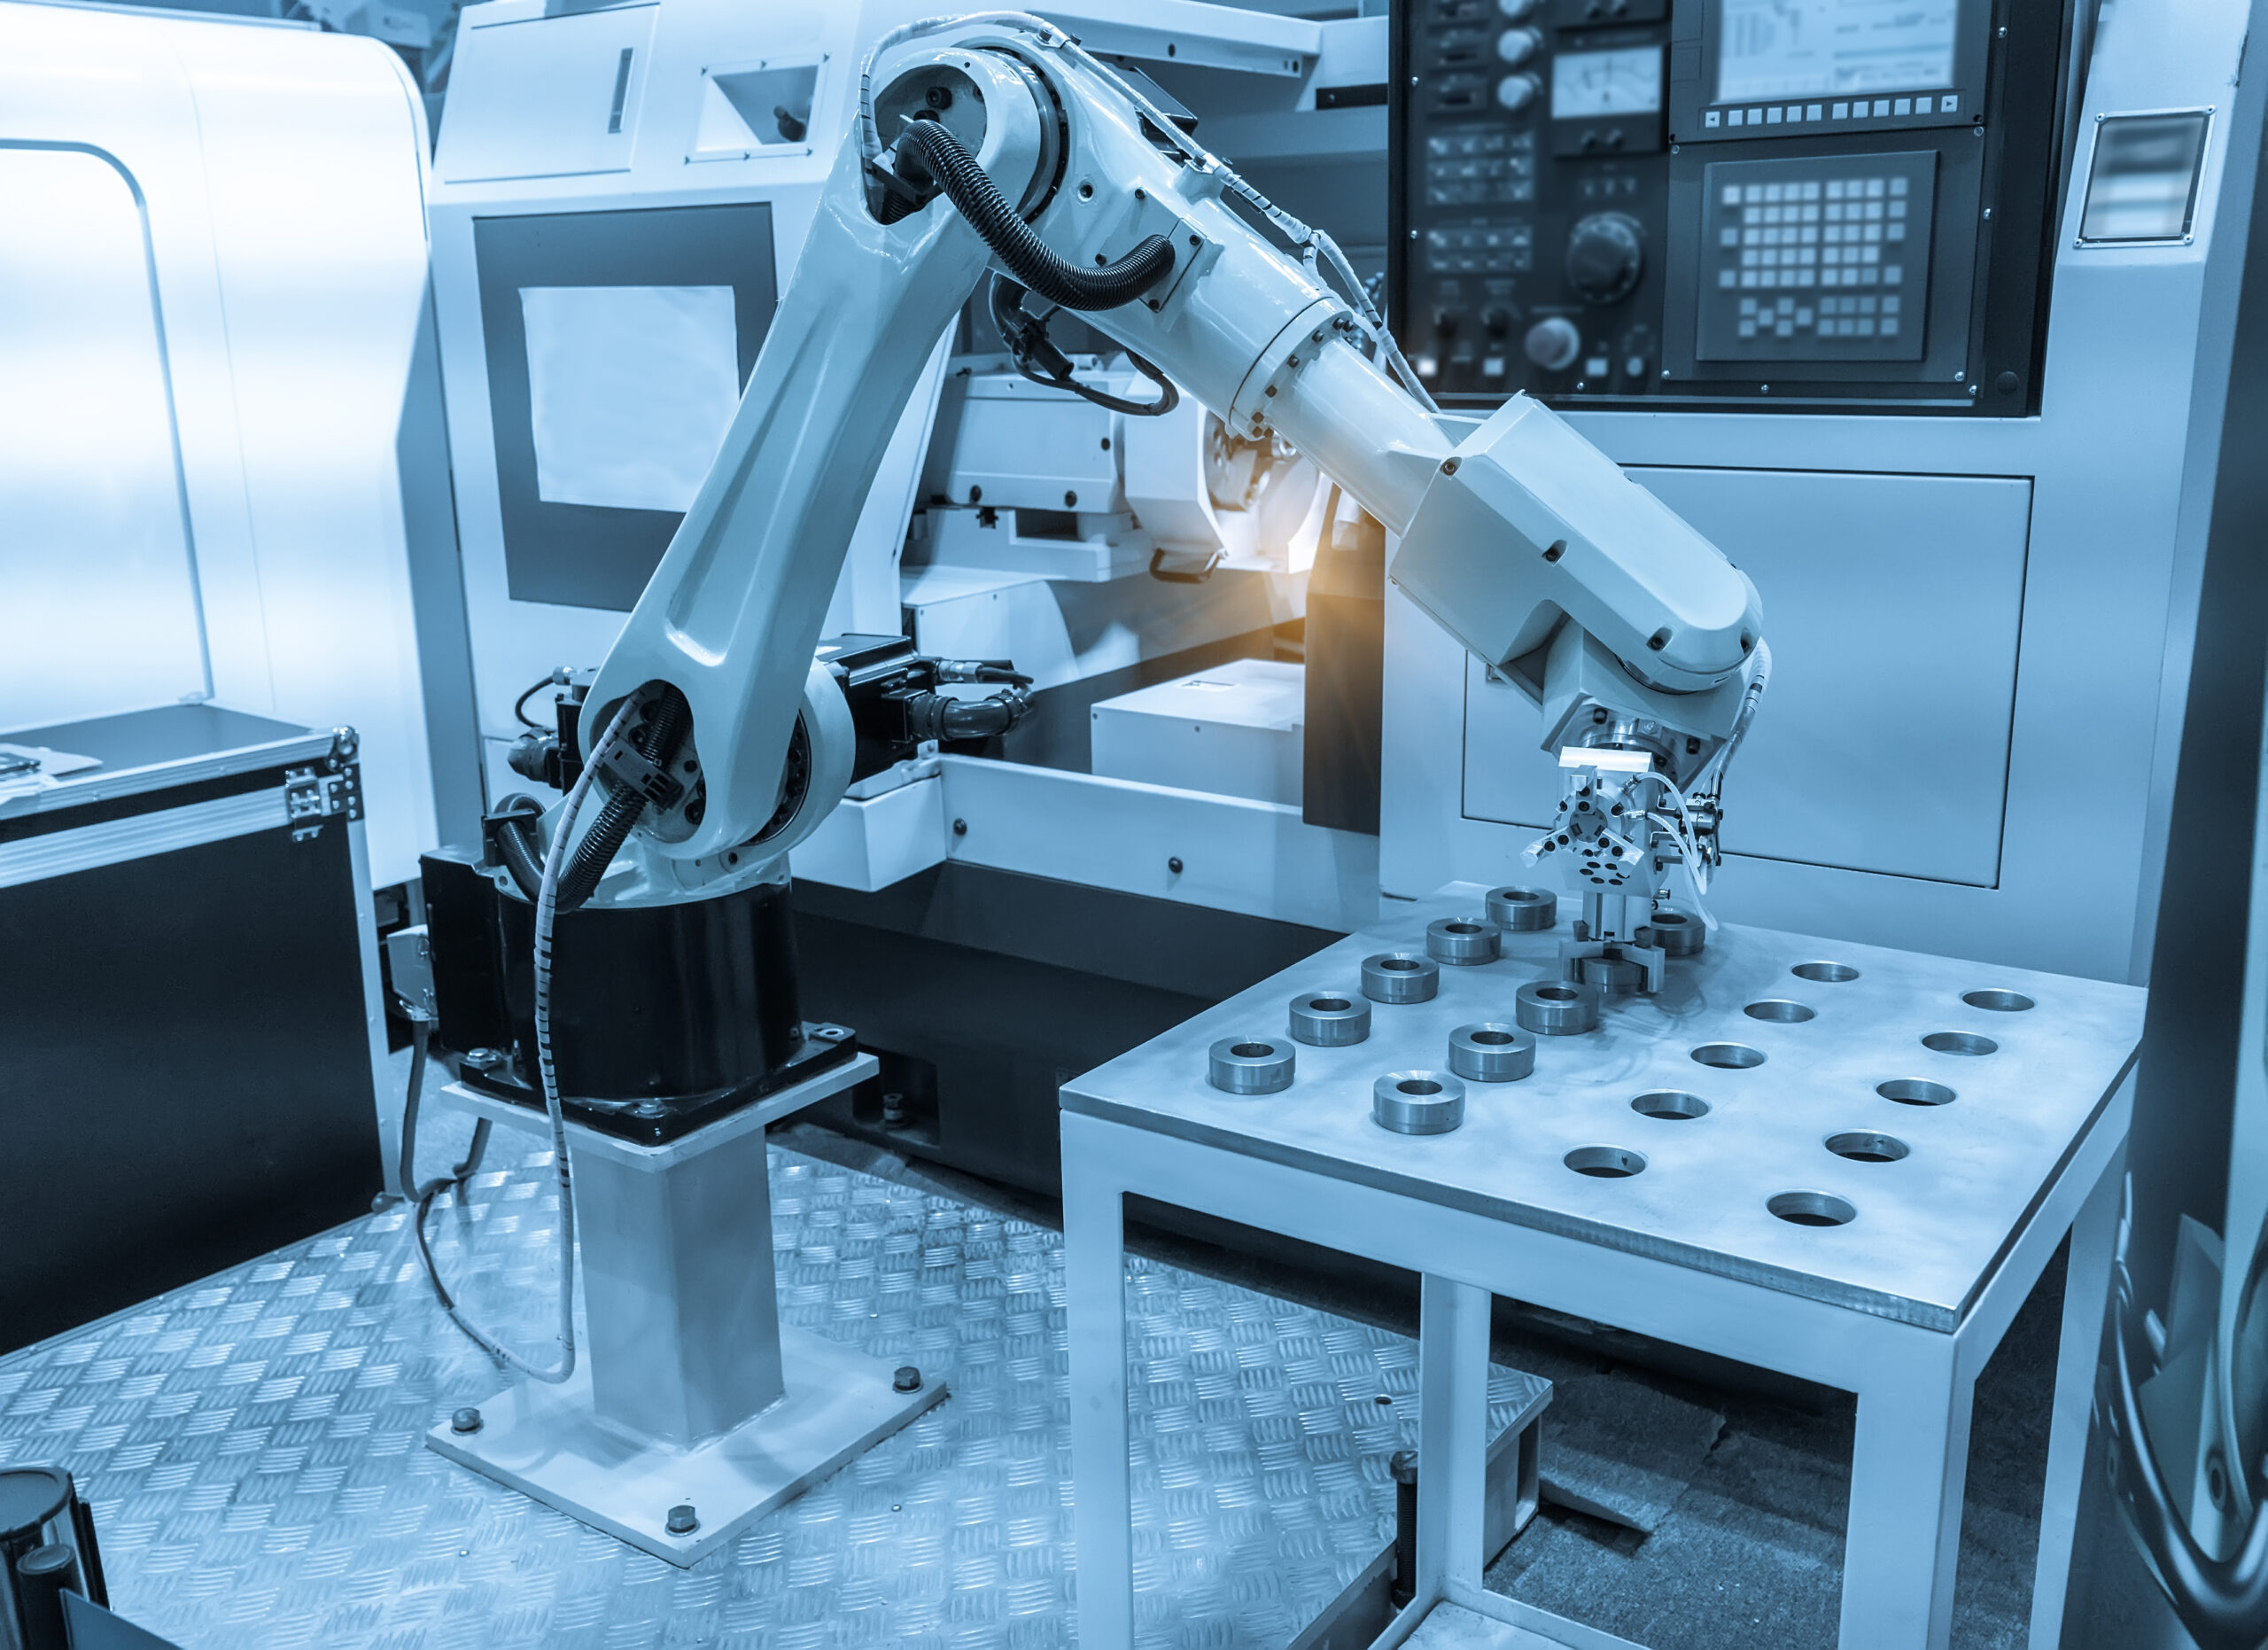
Prelucrarea componentelor complexe pe mașini convenționale cu 3 axe necesită adesea operațiuni multiple de re-strângere pentru a prelucra diferite fețe, în timp ce mașinile multiaxe pot finaliza practic toate operațiunile de prelucrare, cu excepția suprafeței de bază, într-o singură configurație. Pentru producția de volum mare, astfel de economii de timp sunt amplificate substanțial, îmbunătățind direct randamentul general al liniei de producție.
Optimizarea condițiilor de tăiere
Prelucrarea multiaxe utilizează un cap rotativ sau o masă rotativă pentru a poziționa scula așchietoare la unghiul optim față de piesa de prelucrat, permițând prelucrarea cavităților adânci, a suprafețelor înclinate și a suprafețelor curbate complexe - zone care sunt imposibil de prelucrat pe mașini-unelte cu trei axe sau care necesită unelte specializate.
Interpolarea multi-axe poate utiliza partea laterală a sculei în loc de muchia așchietoare pentru așchiere sau poate menține întotdeauna unghiul optim dintre axa sculei și suprafața prelucrată. Acest lucru crește eficient suprafața de contact cu așchierea și îmbunătățește rata de îndepărtare a materialului.
În producția de masă, reducerea schimbărilor de scule și costurile mai stabile ale sculelor se traduc direct într-o eficiență generală mai mare a echipamentelor și costuri de producție mai controlabile.

Îmbunătățiți finisarea suprafeței
Prelucrarea multiaxială permite ca vârful frezei cu bile să evite punctul cel mai scăzut al vitezei sale liniare în zona de prelucrare prin reglarea continuă a unghiului sculei. Acest lucru realizează o finisare a suprafeței mai uniformă și de calitate superioară pe întreaga suprafață curbată. În consecință, multe componente îndeplinesc specificațiile la finalizarea în centrul de prelucrare, eliminând necesitatea lustruirii manuale ulterioare sau a operațiunilor specializate de rectificare.
Simplificați designul corpurilor de iluminat
Întrucât piesa de prelucrat necesită o singură operațiune de prindere, designul dispozitivului de fixare poate fi simplificat considerabil, necesitând de obicei doar o placă de bază sau o menghină simplă. Acest lucru nu numai că reduce costurile sculelor per lot de producție, dar simplifică și procesul de prindere al operatorului, reducând la minimum timpii de nefuncționare cauzați de ajustările complexe ale dispozitivului de fixare.
Compararea prelucrării CNC de volum mare cu prototiparea de volum mic
| Aspect | Prelucrare CNC de volum mare | Prototipări cu volum redus |
| Focalizare pe costuri | Cost unitar redus prin economii de scară | Cost unitar acceptabil mai mare pentru viteză și flexibilitate |
| Cantitatea de productie | Mii sau milioane de piese identice | Câteva până la sute de piese, adesea variind |
| Optimizarea proceselor | Procese fixe, extrem de optimizate, pentru viteză maximă și deșeuri minime | Procese flexibile și adaptabile pentru schimbări iterative |
| Instrumente și configurare | Investiții inițiale semnificative în scule dedicate și automatizare | Configurare minimă, adesea folosind scule standard și dispozitive de schimbare rapidă |
| Perioada de graţie | Configurare inițială mai lungă, dar timp de ciclu foarte rapid per piesă odată ce funcționează | Timp inițial de livrare foarte scurt, dar timp de ciclu mai lent per piesă |
Proces și echipamente
- Prototipare în loturi mici: Procesele sunt flexibile, utilizând de obicei echipamente versatile. Operațiunile pot fi simplificate, sacrificând o parte din optimizare în favoarea vitezei. Selecția materialelor poate utiliza alternative ușor de prelucrat.
- Producție în volum mare: Procesele sunt extrem de optimizate și fixe, utilizând echipamente specializate, automatizate și scule personalizate. Operațiunile sunt meticulos concepute pentru a reduce timpii de ciclu cu câteva secunde pe unitate, integrând potențial mai multe procese. Selecția materialelor este strict definită și fixă.
Structura costurilor
- Prototipare în loturi mici: Costurile sunt dominate în principal de cheltuieli unice de inginerie, inclusiv programarea, pregătirea procesului și timpul de configurare. Costurile de prelucrare per unitate sunt mari, însă cheltuielile totale rămân scăzute datorită volumului redus. Viteza este avantajată.
- Producție în volum mareCosturile sunt dominate de cheltuielile marginale – materialele, orele de muncă, sculele și energia consumată per piesă. Sunt necesare investiții inițiale substanțiale pentru dezvoltarea sculelor și a proceselor, dar economiile de scară distribuie aceste costuri pe mii de piese, reducând costurile unitare la niveluri minime.
Metode de control al calității
- Prototipare în loturi mici: Controlul calității este cuprinzător și manual. Inspecția dimensională completă este de obicei efectuată pe primul articol sau pe fiecare piesă pentru a asigura conformitatea cu intenția de proiectare, cu accent pe „a face totul corect”.
- Producție în volum mare: Controlul calității este statistic și automatizat. Se bazează pe un control strict al procesului (SPC), asigurând consecvența pe întregul lot de producție prin eșantionare regulată și inspecție automată în linie, cu accent pe „a face la fel de fiecare dată”.
Lanț de aprovizionare
- Prototipări în loturi mici: Relațiile din lanțul de aprovizionare sunt flexibile, implicând de obicei colaborarea directă între inginerii de proiectare și atelierele de prototipare agile sau instalațiile de prelucrare integrate, prioritizând răspunsul rapid.
- Producție în volum mare: Relațiile cu lanțul de aprovizionare sunt riguroase și pe termen lung, cuprinzând audituri stricte ale furnizorilor, producție contractuală, acorduri pe termen lung și planificare logistică complexă, prioritizând stabilitatea și fiabilitatea.
Sfaturi de proiectare pentru fabricabilitate pentru proiecte CNC de volum mare
Optimizarea designului
Proiectanții trebuie să colaboreze îndeaproape cu inginerii de proces pentru a se asigura că proiectele de piese sunt cât mai ușor de prelucrat posibil, îndeplinind în același timp cerințele funcționale. Aceasta implică: evitarea unor caracteristici precum cavitățile adânci și unghiurile interne minuscule, care sunt dificil de accesat pentru sculele așchietoare; proiectarea unor suprafețe și structuri de referință care facilitează prinderea ușoară. Un design optimizat pentru fabricație reduce în mod direct ciclurile de prelucrare, minimizează uzura sculelor și scade ratele de rebut.
Control strict al toleranței
Proiectanții ar trebui să analizeze riguros cerințele funcționale, aplicând toleranțele necesare doar suprafețelor de îmbinare, suprafețelor de etanșare sau suprafețelor critice de asamblare.
Dimensiunile necritice ar trebui să utilizeze toleranțe standard generoase. Toleranțele mai generoase permit utilizarea unor parametri de așchiere mai agresivi, reduc uzura sculelor, minimizează timpul de inspecție și îmbunătățesc ratele de randament, acumulând astfel economii substanțiale de costuri în toate etapele de producție.
Selectarea materialelor
Dincolo de costul intrinsec al materialului, trebuie luate în considerare și prelucrabilitatea acestuia, rata de uzură a sculelor, cerințele de tratament termic și cheltuielile ulterioare cu tratamentul suprafeței.
Pentru componentele structurale, de exemplu, aliajele de aluminiu ușor prelucrabile sau oțelurile pre-călite specifice se pot dovedi în general mai rentabile decât materialele cu duritate ridicată care necesită tratament termic post-procesare. Consecvența materialelor, fiabilitatea aprovizionării și trasabilitatea sunt considerații la fel de importante pentru proiectele de volum mare.
Considerații privind integrarea proceselor
Un design eficient minimizează necesitatea prelucrării secundare. De exemplu, proiectanții ar trebui să urmărească evitarea debavurării manuale, să integreze frezarea, găurirea, filetarea și inspecția parțială într-o singură operație CNC și să planifice punctele de montare și cerințele de conductivitate pentru tratamente de suprafață precum anodizarea sau acoperirea cu pulbere. O optimizare mai avansată constă în consolidarea mai multor piese într-o singură unitate, ceea ce elimină costurile de asamblare și reduce stocul de piese.
Planificarea controlului calității
În timpul proiectării, trebuie să se ia în considerare dacă dimensiunile componentelor permit o inspecție eficientă și precisă. Trebuie evitate caracteristicile dificil de măsurat intern sau contururile complexe ale suprafeței.
Stabiliți repere clare de inspecție și spații de acces pentru dimensiunile critice, luând în considerare utilizarea potențială a calibrelor „go/no-go” sau a inspecției vizuale automate. Un design care facilitează inspecția simplă formează fundamentul pentru asigurarea unei calități constante în producția de volum mare.
Evaluarea strategiei de fixare a meciurilor
Aranjamentul de prindere ar trebui conceput în faza de proiectare. Un design ideal ar trebui să ofere o suprafață de referință mare și plană, cu suficiente zone de prindere sau găuri prestabilite pentru șuruburile de proces. Luați în considerare utilizarea unor dispozitive de fixare standardizate sau proiectarea unor dispozitive de fixare dedicate și eficiente pentru mai multe piese, pentru a realiza prelucrarea mai multor componente într-o singură configurație. Aceasta reprezintă una dintre metodele de bază pentru creșterea eficienței în producția de volum mare.
Provocări și soluții comune în producția CNC de volum mare
Întreținerea și investițiile în mașini
Achiziționarea de mașini CNC și sisteme de automatizare de înaltă performanță și stabile necesită investiții inițiale semnificative. Între timp, pentru a asigura o producție de masă neîntreruptă, trebuie adoptate programe de mentenanță predictivă proactivă. Neglijarea mentenanței provoacă perioade de nefuncționare neplanificate, ale căror costuri sunt amplificate considerabil în producția de volum mare și pot compensa toate beneficiile de eficiență.
Cazuri de utilizare adecvate
Prelucrarea CNC de volum mare nu este ideală pentru fiecare componentă. Compatibilitatea depinde de echilibrarea volumului anual de producție cu complexitatea piesei. Este cea mai potrivită pentru piese metalice sau din plastic cu cerere anuală mare, geometrii complexe și cerințe stricte de precizie, inclusiv piese de motoare auto, carcase pentru dispozitive medicale și carcase pentru electronice de înaltă performanță.
Pentru piesele mai simple sau cele cu volum de producție redus, metodele tradiționale precum ștanțarea sau turnarea sunt adesea mai rentabile. Prin urmare, ar trebui efectuată o analiză tehnică și economică amănunțită înainte de lansarea proiectului.
Coordonarea lanțului de aprovizionare și a producției
Orice lipsă de materii prime sau materiale auxiliare va duce la încetarea operațiunilor întregii linii de producție. Provocarea constă în asigurarea unei aprovizionări continue și stabile cu cantități substanțiale de bare metalice, lichid de răcire și alte materiale necesare pentru producția de volum mare.
Trebuie stabilite parteneriate strategice cu furnizori de încredere și trebuie implementate modele precum inventarul gestionat de furnizori pentru a atenua fluctuațiile pieței.
Asigurarea calității în producția pe loturi
Stabilirea unui cadru sistematic de asigurare a calității bazat pe controlul statistic al procesului. Aceasta implică stabilirea unor puncte de inspecție periodică a eșantionării în etapele critice ale procesului, împreună cu integrarea unor echipamente automate de măsurare în linie pentru feedback și compensare în timp real.
Controlul calității în prelucrarea CNC de volum mare
Implementați controlul statistic al procesului
În loc să se bazeze exclusiv pe inspecția 100%, în timpul producției se efectuează măsurători regulate și sistematice prin eșantionare ale dimensiunilor critice. Datele măsurătorilor sunt reprezentate grafic pe diagrame de control pentru a monitoriza tendințele în timp real ale variațiilor medii și ale intervalului.
În cazul în care punctele de date prezintă fluctuații anormale sau depășesc limitele de control, sistemul declanșează imediat alerte, indicând potențiale abateri sistematice ale procesului. Acest lucru permite intervenția înainte de acumularea unor rezultate semnificative neconforme, realizând astfel un control preventiv al calității.
Inspecție automată
Înainte de prelucrare, palpatorul detectează automat poziția piesei de prelucrat și efectuează compensarea decalajului de origine; în timpul sau după prelucrare, acesta eșantionează automat dimensiunile critice.
Datele măsurate sunt transmise automat sistemului CNC, unde compararea cu valorile teoretice permite ajustarea automată în timp real a valorilor de compensare a sculelor, asigurând că dimensiunile rămân centrate în benzile de toleranță.
Inspecția primului articol
Înainte de producția de masă sau după modificări ale sculelor, este necesară o inspecție completă a primului articol. Această etapă validează nu numai conformitatea piesei, ci verifică și programul de prelucrare, parametrii procesului și configurarea dispozitivelor de fixare. Echipamentele de înaltă precizie, cum ar fi o mașină de măsurat în coordonate, sunt de obicei utilizate pentru a produce rapoarte de date detaliate. Producția pe loturi poate continua numai după confirmarea preciziei.
Trasabilitatea producției
Atribuiți un identificator unic fiecărui lot de producție sau piese individuale. Conectați acest identificator, prin intermediul sistemului de execuție a producției, la date complete de producție, cum ar fi loturile de materii prime, echipamentele utilizate, operatorii, timpii de prelucrare și rezultatele inspecțiilor. Dacă apar probleme de calitate, acest sistem permite o analiză rapidă și precisă a cauzelor principale, identificând dacă problema provine din abateri de la materiale, echipamente sau proces.
Gestionați cu strictețe ciclul de viață al instrumentului
Starea sculei este un factor direct care influențează stabilitatea dimensională a prelucrării. Trebuie utilizat un sistem de gestionare a sculelor pentru a documenta întregul ciclu de viață al fiecărei scule, de la achiziție și presetare, prin utilizare și până la eliminare.
Durata de viață așteptată trebuie determinată pe baza materialelor așchietoare și a setărilor parametrilor, cu alerte de înlocuire emise înainte de atingerea pragului. Concomitent, trebuie efectuate inspecții regulate ale uzurii pentru a preveni deteriorarea bruscă a calității cauzată de ciobirea sculelor sau uzura excesivă, asigurând astfel condiții stabile de prelucrare.
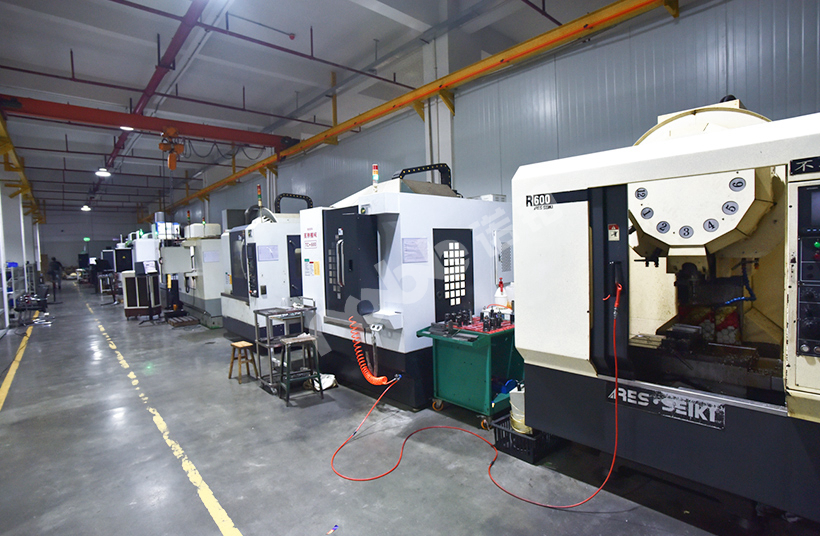
NOBIL"Prelucrare CNC de volum mare
La NOBLE, ne specializăm în furnizarea de precizie, eficiență și fiabilitate prin serviciile noastre avansate de prelucrare CNC de volum mare . Transformăm designul dumneavoastră în mii sau chiar milioane de piese identice și de înaltă calitate, asigurând consecvență și eficiență din punct de vedere al costurilor în fiecare etapă a producției.
Capabilitățile noastre:
- Tehnologie avansată de fabricație
- Parteneriatul pentru Proiectare și Fabricație (DFM)
- Asigurarea integrată a calității
- Management scalabil al producției și al lanțului de aprovizionare
FAQ
Cum reduce prelucrarea CNC de volum mare costul per piesă?
Prelucrarea în volum mare de prelucrare permite obținerea unui cost per piesă mai mic prin economii de scară. Investiția inițială semnificativă în programare optimizată, dispozitive de fixare personalizate și scule specializate este amortizată pe un număr vast de unități.
Care sunt principalele beneficii ale utilizării mașinilor CNC multiaxe pentru producția de volum mare?
O mașină CNC cu 5 axe poate accesa aproape toate părțile unei piese într-o singură configurare. Acest lucru elimină erorile de repoziționare, asigură o precizie dimensională mai mare și o capacitate de geometrie complexă și reduce drastic timpul de neașchiere. Pentru volume mari, acest lucru se traduce printr-un randament general mai rapid, o calitate constantă și capacitatea de a proiecta piese consolidate mai complexe, care reduc nevoile de asamblare.
Când este prelucrarea CNC alegerea potrivită față de turnarea sau ștanțarea pentru volume mari?
Prelucrarea CNC este ideală pentru volume mari, atunci când piesele au geometrii complexe, toleranțe strânse sau necesită proprietăți superioare ale materialului din stoc solid. Pentru forme foarte simple la volume extreme, ștanțarea sau turnarea devin mai rentabile datorită timpilor de ciclu și mai rapizi.
Care sunt cele mai mari provocări în proiectele CNC de volum mare?
Printre provocările cheie se numără menținerea unei calități constante pe întregul ciclu de producție, gestionarea uzurii sculelor și programarea întreținerii preventive pentru a evita perioadele de nefuncționare neplanificate, optimizarea fiecărei secunde a ciclului de producție și asigurarea unui lanț de aprovizionare fiabil pentru materiale și consumabile.
Ce materiale sunt cele mai comune pentru prelucrarea CNC de volum mare?
Aliajele de aluminiu sunt alegerile de top datorită greutății lor reduse și rezistenței bune. Diverse oțeluri sunt selectate pentru rezistență și durabilitate. Materialele plastice inginerești sunt utilizate pentru componente electrice și ușoare.






