
Ce este presiunea joasă Injecție Mîmbătrânire?
Turnarea prin injecție la presiune joasă este o tehnologie de prelucrare a plasticului care utilizează o presiune relativ scăzută pentru a injecta material adeziv topit la cald în matriță, înfășurând și protejând componentele interne.
Comparativ cu turnarea prin injecție tradițională, turnarea prin injecție la presiune joasă are o presiune și o temperatură mai scăzute și este potrivită în principal pentru ambalarea componentelor electronice de precizie și sensibile sau a dispozitivelor medicale.
Avantajele turnării prin injecție la presiune joasă includ reducerea riscului de deteriorare a componentelor, îmbunătățirea performanței de etanșare și a efectelor de protecție, precum și un ciclu scurt de prelucrare și un consum redus de energie.
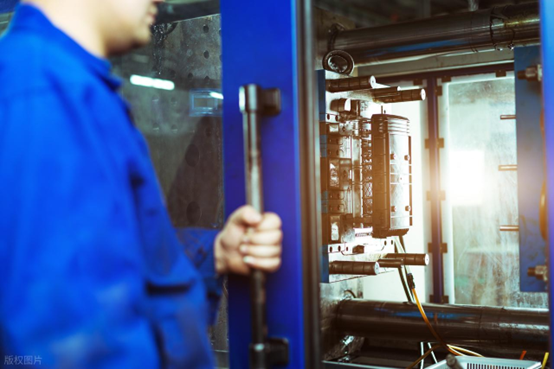
Material utilizat în joasă presiune Turnare prin injecție
PA
Poliamida (PA), în special seria PA12, este materialul cel mai frecvent utilizat pentru turnarea prin injecție la presiune joasă. Este rafinată din ulei de ricin pe bază biologică.
Acest material are un avantaj cheie: vâscozitatea sa la topire este extrem de scăzută. Când este încălzit, devine subțire ca apa. Acest lucru îi conferă o fluiditate excelentă.
Prin urmare, poate umple cele mai fine detalii ale unei matrițe cu foarte puțină presiune. De asemenea, încapsulează perfect piesele delicate fără a le mișca.
- Rezistenta mecanica excelenta
- Rezistență bună la căldură
- Rezistență remarcabilă la coroziunea chimică
TPU
Aplicarea TPU în turnarea prin injecție la presiune joasă beneficiază în principal de elasticitatea sa remarcabilă, rezistența la uzură și rezistența la temperaturi scăzute.
Comparativ cu poliamida, TPU poate oferi un corp de încapsulare mai flexibil și este adesea utilizat în componente care trebuie să fie îndoite frecvent sau supuse unor solicitări mecanice, cum ar fi conectorii de cablu și circuitele flexibile din dispozitivele purtabile.
TPU are o rezistență excelentă la impact și efecte de absorbție a șocurilor, iar suprafața sa se simte mai delicată, cu un anumit grad de aderență.
- Performanță excelentă de etanșare la apă
- Coeficient ridicat de frecare
- Efect bun de rezistență la impact
Copolimeri poliolefinici
Copolimerii poliolefinici sunt adezivi termofuzibili modificați din polietilenă sau polipropilenă. Cele mai notabile caracteristici ale acestora sunt rentabilitatea ridicată, precum și performanța excelentă de izolare electrică și rezistența la hidroliză.
Materialele poliolefinice au o gamă largă de duritate după întărire, de la semirigide la flexibile, dar gradul lor general de rezistență la temperatură și rezistența la lipire nu sunt de obicei la fel de bune ca cele ale poliamidei și TPU-ului.
- Performanță bună de izolare electrică
- Rezistență bună la hidroliză
Cum funcționează turnarea prin injecție la presiune joasă?
Pretratarea materiilor prime
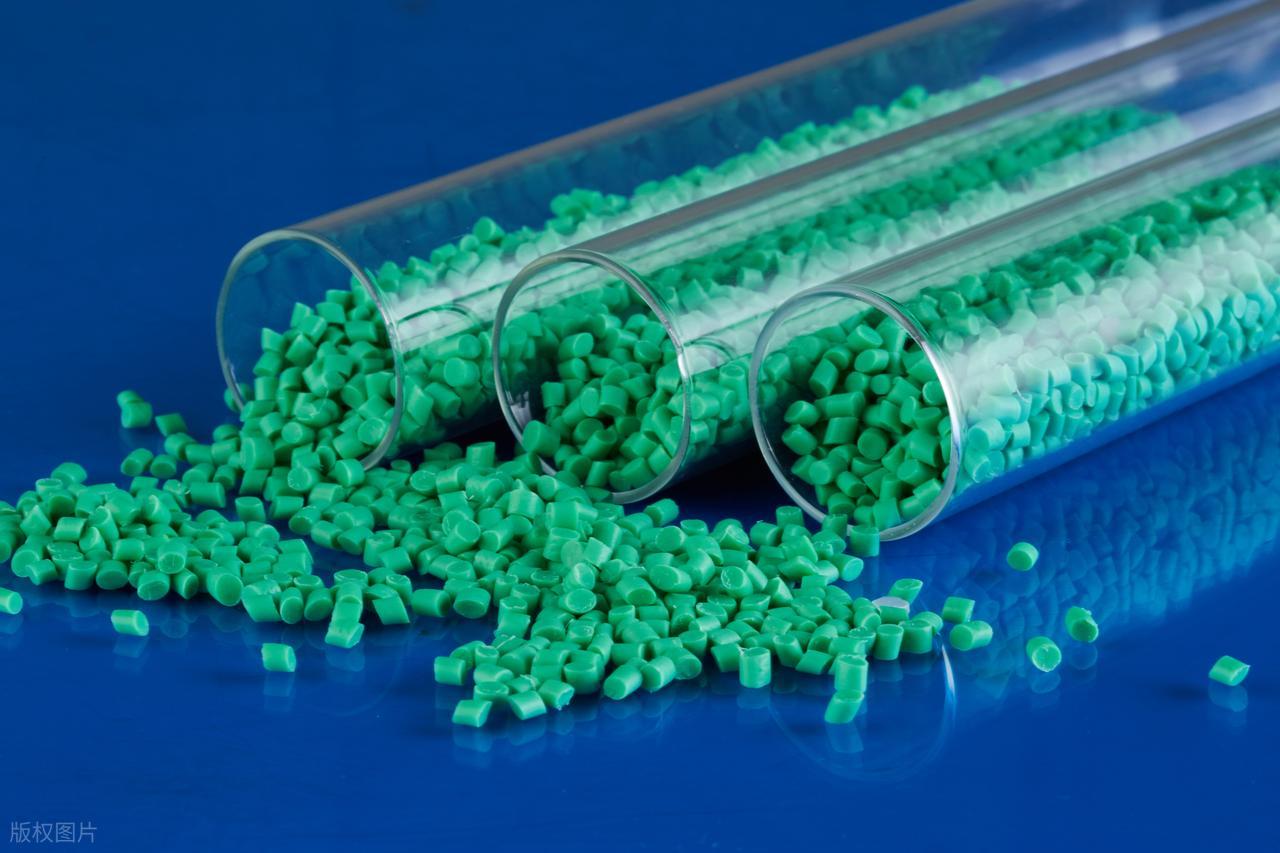
Granulele speciale de poliamidă (PA) sau granulele termofuibile utilizate în turnarea prin injecție la presiune joasă sunt foarte sensibile la umiditate și trebuie să fie supuse unui tratament strict de uscare înainte de a fi puse în producție. De obicei, granulele de cauciuc sunt plasate într-un uscător cu dezumidificare și coapte la o anumită temperatură timp de câteva ore pentru a îndepărta urmele de umiditate.
Notă:
- Controlați cu strictețe temperatura și timpul de uscare
- Păstrați materiile prime într-un recipient închis pentru a preveni absorbția umezelii și recontaminarea.
Fixare inserție
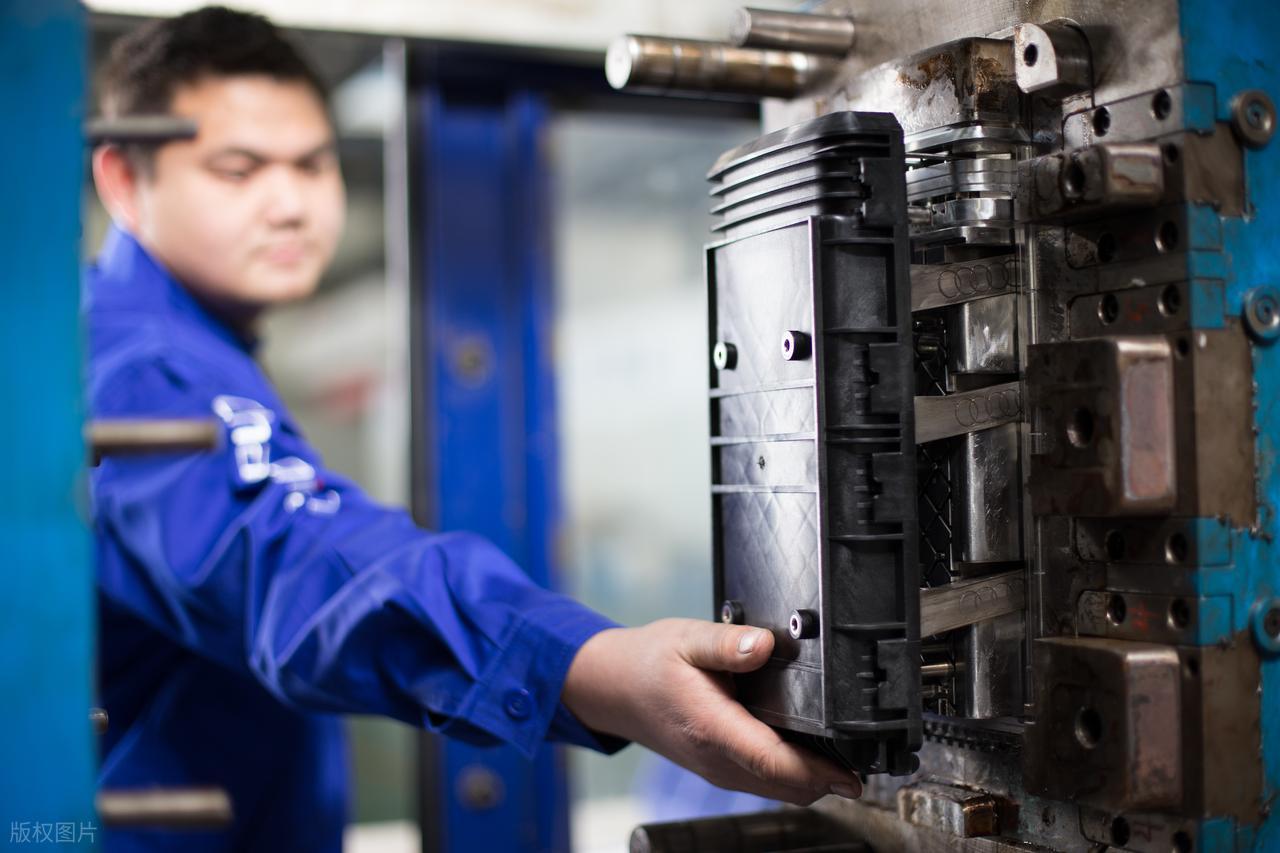
Inserțiile și pregătirea matriței sunt etape cheie. Mai întâi, piesele electronice delicate, cum ar fi plăcile de circuit imprimat și senzorii, sunt plasate și fixate în matrița inferioară. Dispozitivele de fixare pot fi automatizate sau manuale. Apoi, matrița superioară este închisă și fixată cu strângere. Această forță puternică de strângere menține matrița etanșă în timpul injecției, împiedicând scurgerea materialului.
Notă:
- Asigurați-vă că inserțiile sunt poziționate precis și ferm
- Suprafața matriței trebuie să fie curată și fără reziduuri pentru a asigura efectul de aderență.
Topitură de injectare
În timp ce matrița este pregătită, peletele de plastic uscate sunt trimise în cilindrul mașinii de turnare prin injecție. Cilindrul încălzește materialul peste punctul său de topire prin intermediul unui încălzitor controlat cu precizie, transformându-l într-o stare topită cu vâscozitate extrem de scăzută.
Mașina de turnare prin injecție injectează lent și constant acest compus de cauciuc topit în cavitatea închisă a matriței la o presiune foarte scăzută, prin intermediul unui șurub sau piston.
Notă:
- Controlul temperaturii și vitezei de injecție
- Asigurați o cale de curgere lină
Presiunea de exploatare
După ce cavitatea matriței este umplută, sistemul intră în etapa de menținere a presiunii. Se aplică continuu o presiune mai mică. Această presiune împinge mai mult material pentru a compensa contracția pe măsură ce plasticul se răcește. Acest lucru asigură că piesa finală are dimensiuni precise, o suprafață netedă și este strâns lipită de orice componente interne.
Apoi, piesa se răcește în interiorul matriței. Se poate răci natural sau se poate răci mai rapid prin canale de apă din matriță. Răcirea continuă până când piesa este suficient de solidă și rezistentă pentru a fi ejectată fără a se deteriora.
Notă:
- Timpul de menținere a presiunii trebuie să fie moderat
- Rată uniformă de răcire
- Reglați cu precizie temperatura locală
Ejectare
Odată ce se confirmă că piesa s-a răcit și s-a solidificat, mașina de turnare prin injecție va mișca șablonul pentru a deschide matrița. Imediat după aceea, sistemul de ejecție încorporat al matriței, cum ar fi știftul de ejecție sau placa superioară, va acționa și va împinge ușor ambalajul deja format în afara cavității matriței.
Notă:
- Mențineți o anumită viteză de deschidere a matriței
- Echilibrează forța asupra dispozitivului de ejecție
- Verificați la timp dacă există vreo urmă de lipire la matriță sau dacă demularea este deficitară
Inspecție
Părțile proeminente pot avea și o cantitate mică de structuri auxiliare, cum ar fi porți sau guri de scurgere minuscule, care de obicei trebuie îndepărtate manual sau cu dispozitive simple.
Ulterior, este necesară o inspecție completă a produselor finite pentru a verifica dacă aspectul lor este intact, dacă ambalajul este complet și dacă există defecte, cum ar fi materiale lipsă sau bule, pentru a se asigura că fiecare produs îndeplinește cerințele de calitate.
Notă:
- Îndepărtați materialul rezidual sau blițul din canalul de curgere
- Verificați aspectul și funcțiile produsului
- Efectuați teste de impermeabilitate, etanșeitate la praf sau performanță electrică pe produsele ambalate
Beneficiile turnării prin injecție la presiune joasă
Protecție superioară a componentelor
Caracteristica principală a turnării prin injecție la presiune joasă este utilizarea unei presiuni de injecție extrem de scăzute, ceea ce asigură că, la ambalarea componentelor fragile, cum ar fi plăcile cu circuite imprimate, senzorii și conectorii de precizie, componentele nu se vor deplasa, deforma sau deteriora din cauza impactului presiunii ridicate.
Materialele utilizate în turnarea prin injecție la presiune joasă pot forma o carcasă rezistentă după întărire, conferind produsului o rezistență excelentă la apă, praf și coroziune chimică, sporind complet fiabilitatea și durata de viață a produsului în medii dure.
Eficiență ridicată a procesului
Procesul de turnare prin injecție la presiune joasă este extrem de rapid. Întregul ciclu, de la închiderea matriței, turnarea prin injecție, până la răcire și demulare, durează de obicei doar câteva zeci de secunde, ceea ce este mult mai rapid decât metodele tradiționale de turnare în capsulare sau asamblare a carcasei.
Eficiența ridicată a turnării prin injecție la presiune joasă este foarte potrivită pentru producția continuă la scară largă, ceea ce poate crește considerabil capacitatea de producție și poate îndeplini cerințele stricte ale producției moderne pentru eficiența producției, ajutând astfel întreprinderile să reducă costurile de producție pe unitatea de timp.
Integrare structurală ridicată
Turnarea prin injecție la presiune joasă poate combina mai multe piese separate - cum ar fi plăci de circuit, conectori și cabluri - într-o singură piesă solidă într-o singură etapă. Aceasta înlocuiește metoda tradițională, mai complexă, de a realiza mai întâi o carcasă și apoi de asamblare și etanșare a acesteia.
Turnarea prin injecție la presiune joasă reduce atât etapele de producție, cât și numărul de piese necesare. De asemenea, evită potențialele erori de asamblare și simplifică lanțul de aprovizionare și gestionarea stocurilor.
Calitate excelentă a încapsulării
Pachetul format are proprietăți excelente de etanșare și izolare, care pot preveni eficient pătrunderea umidității și a gazelor nocive, asigurând funcționarea stabilă pe termen lung a componentelor electronice.
Materialul în sine posedă rezistență la temperaturi ridicate și scăzute, performanțe excelente de izolație electrică și rezistență la impact, ceea ce permite produsului final să facă față cu ușurință condițiilor complexe de lucru din domenii precum automobilele și echipamentele industriale.
Eficiență excepțională a costurilor
Costul pe kilogram al compusului special de cauciuc pentru turnarea prin injecție la presiune joasă poate fi mai mare decât cel al materialelor plastice obișnuite. Cu toate acestea, având în vedere avantajele precum timpul redus de asamblare, costurile mai mici ale forței de muncă, ratele scăzute de defecte și ratele reduse de rebuturi aduse de procesul simplificat, costul global de fabricație al produsului este adesea controlat eficient.
Provocările turnării prin injecție la presiune joasă
Cerințe stricte privind materialele
Adezivii termofuzibili pentru turnare la presiune joasă absorb cu ușurință umezeala din aer. Această umiditate absorbită provoacă hidroliza în timpul procesării, ceea ce descompune moleculele materialului.
Acest lucru duce la modificări ale vâscozității și la defecte precum bule, dungi argintii sau arsuri în produsul final. Mai grav, afectează capacitatea de etanșare, rezistența și izolația electrică a piesei.
Prin urmare, procedurile stricte de depozitare și uscare sunt esențiale. Materialul trebuie uscat complet înainte de utilizare și păstrat uscat în timpul producției pentru a preveni reabsorbția umidității.
Challenging Mold Design
Vâscozitatea și fluiditatea topiturii în turnarea prin injecție la presiune joasă sunt scăzute, iar presiunea de injecție este, de asemenea, scăzută.
- Potrivire de precizie: Matrița trebuie prelucrată cu precizie și etanșată ermetic. Acest lucru previne scurgerile materialului fluid și crearea de bave pe piesă.
- Ventilare eficientă: Matrița are nevoie de un sistem de evacuare bine conceput. În caz contrar, aerul prins poate provoca jet scurt (zone neumplute) sau arsuri de material.
- Flux optimizat: Canalul și clapeta trebuie să ghideze topitura pentru a umple cavitatea uniform și calm. Acest lucru evită deteriorarea componentelor interne delicate.
Poziționare precisă a plăcuței
În timpul procesului de turnare prin injecție, curgerea topiturii exercită o anumită forță asupra inserției. Dacă inserțiile nu sunt poziționate precis sau fixate ferm în matriță, acestea se pot deplasa, deplasa sau deforma sub presiune, rezultând produse finale sub standarde. Acest lucru necesită ca matrița să fie proiectată cu mecanisme de poziționare precise și dispozitive de fixare fiabile, și să se asigure că inserțiile sunt plasate corect în fiecare ciclu de producție.
Cost inițial ridicat
Turnarea prin injecție stabilă la presiune joasă necesită o configurație dedicată, inclusiv mașini specializate, matrițe de înaltă precizie și echipamente auxiliare de uscare, ceea ce duce la un cost inițial mai mare decât procesele tradiționale.
În plus, materialele adecvate sunt limitate la anumite poliamide și TPU care oferă vâscozitate scăzută și întărire rapidă. Aceste materiale sunt mai costisitoare și mai puțin diverse decât materialele plastice convenționale, ceea ce restricționează oarecum domeniul de aplicare al tehnologiei.
Turnare prin injecție la presiune joasă și turnare prin injecție la presiune înaltă
| Articol | Turnare prin injecție la presiune joasă | Turnare prin injecție de înaltă presiune |
| Presiune de injecție | Presiune scăzută (aprox. 2–5 MPa) | Presiune înaltă (de obicei 50–150 MPa) |
| Materiale principale | Poliamidă topibilă la cald (PA), EVA, poliolefină, TPU etc. | Diverse termoplastice precum ABS, PC, PP, PE, PA, POM etc. |
| Structura matriței | Structură simplă; se pot folosi matrițe din aluminiu sau moi | Matrițe complexe din oțel cu durată lungă de viață |
| Costul mucegaiului | Cost redus și ciclu scurt de fabricație | Cost ridicat și ciclu lung de fabricație |
| Impactul presiunii asupra inserțiilor | Delicat cu inserțiile și componentele interne | Presiunea ridicată poate deforma sau solicita inserțiile |
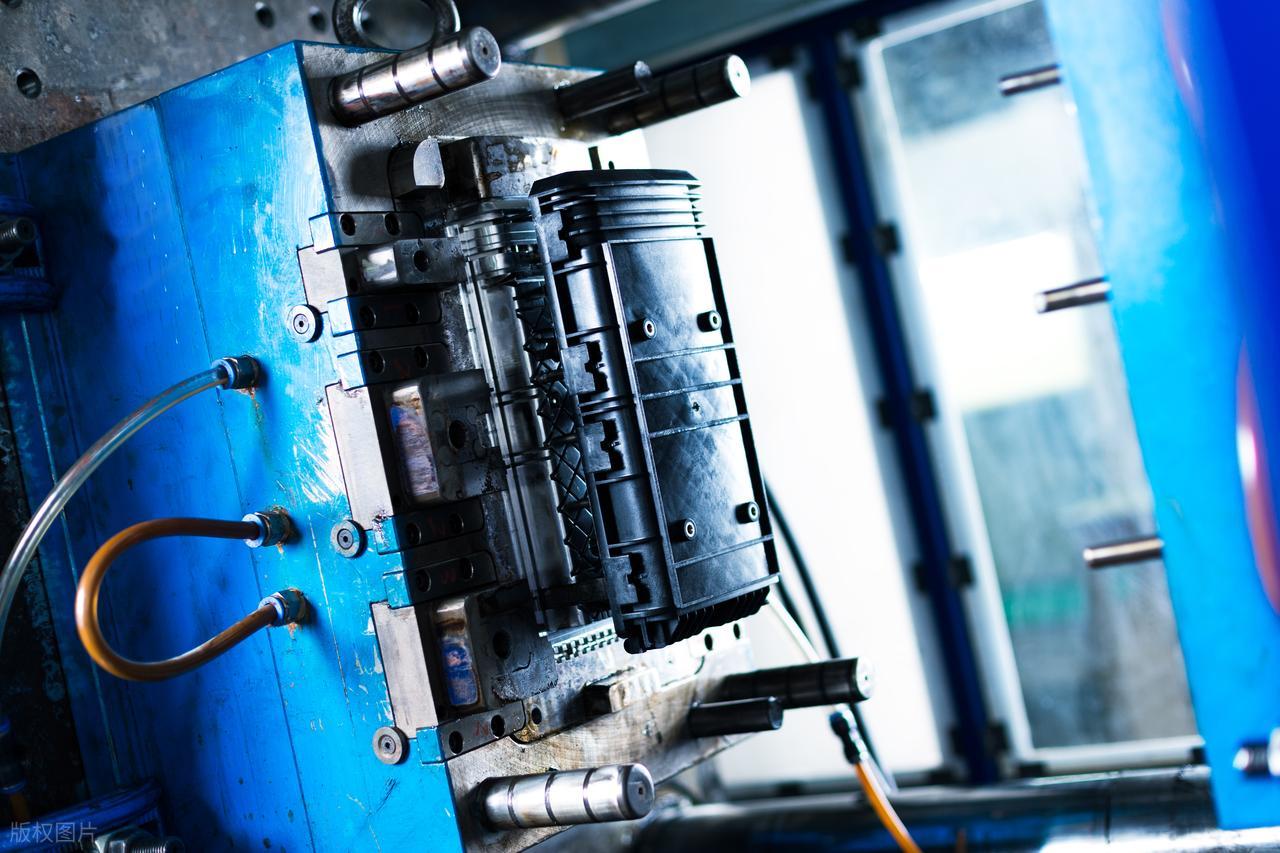
Aplicații ale turnării prin injecție la presiune joasă
Electronică auto
- Unități de control al motorului
- Senzori de viteză a roților în sistemele de frânare antiblocare
- Senzori airbag
În domeniul auto, turnarea prin injecție la presiune joasă este utilizată pe scară largă pentru ambalarea diferitelor unități de control electronic și senzori. Aceste componente ale unei mașini trebuie să mențină o fiabilitate ridicată în medii extreme, cum ar fi vibrații, pete de ulei, temperaturi și umiditate ridicate și coroziune chimică.
Tehnologia de turnare prin injecție la presiune joasă poate oferi o carcasă protectoare puternică și etanșă pentru componentele auto, prevenind eficient pătrunderea umezelii, a pulverizării cu sare și a benzinei, asigurând funcționarea stabilă pe termen lung a sistemelor electronice cheie ale vehiculului și sporind considerabil siguranța la volan.
Electronice de larg consum:
Electronicele de larg consum sunt unul dintre principalele domenii de aplicare pentru turnarea prin injecție la presiune joasă, în special pentru protejarea componentelor de precizie de bază.
Părțile interne ale produselor electronice sunt fragile și necesită un nivel ridicat de curățenie. Turnarea prin injecție la presiune joasă permite sigilarea în siguranță a acestor componente la o presiune foarte scăzută, evitând orice deteriorare în timpul procesului. Stratul protector format poate rezista eficient la transpirație, praf și impacturi mici în timpul utilizării zilnice.
Dispozitive medicale
Industria medicală are cerințe extrem de ridicate privind fiabilitatea, performanța de etanșare și biocompatibilitatea echipamentelor.
Încapsularea formată prin acest proces asigură o etanșare completă. Poate rezista curățării repetate cu dezinfectanți chimici și poate suporta sterilizarea la temperaturi ridicate și presiune înaltă. Acest lucru ajută la prevenirea pătrunderii lichidelor și bacteriilor în interiorul echipamentului.
Materialele utilizate trebuie să treacă de certificări medicale stricte pentru a se asigura că sunt sigure și netoxice pentru organismul uman.
- Plăci de circuite și senzori în endoscoape
- Aparate auditive
- Dispozitive portabile de diagnosticare
Senzori industriali
În domeniul automatizărilor industriale, un număr mare de senzori, comutatoare de proximitate, encodere și conectori PLC trebuie să funcționeze în medii industriale cu praf, umiditate ridicată, gaze corozive sau vibrații mecanice puternice.
Turnarea prin injecție la presiune joasă poate oferi o protecție completă pentru aceste componente de calitate industrială. Corpul robust al ambalajului său poate rezista la șocuri fizice și vibrații, iar performanța excelentă de etanșare previne deteriorarea circuitelor interne de precizie prin praf și umezeală.
Dispozitive inteligente pentru casă
- Încuietori inteligente pentru uși
- Senzori de mediu
- Contoare inteligente de apă/contoare de electricitate
Odată cu popularizarea Internetului Lucrurilor, tot mai multe dispozitive inteligente au pătruns în gospodării și orașe. Aceste dispozitive se află adesea în medii exterioare sau semi-exterioare nesupravegheate.
Tehnologia de turnare prin injecție la presiune joasă este utilizată pentru a proteja modulul de control principal și modulul de comunicare, făcând față eficient influenței îmbătrânirii naturale, cum ar fi diferențele de temperatură pe parcursul celor patru anotimpuri, ploaia și razele ultraviolete.
Această metodă integrată de ambalare nu numai că îmbunătățește toleranța produsului la mediu, dar face și structura sa mai compactă și mai durabilă, ceea ce îl face foarte potrivit pentru implementarea la scară largă a dispozitivelor terminale Internet of Things.
NOBIL: Furnizor profesional de servicii de turnare prin injecție la presiune joasă
La NOBLE, ne specializăm în turnarea prin injecție la presiune joasă (LPM) - un proces dovedit pentru încapsularea și protejarea componentelor electronice delicate. Cu echipamente avansate, expertiză profesională în inginerie și control strict al calității, oferim soluții de turnare fiabile care asigură atât protecția funcțională, cât și excelența estetică.
De ce noi
- Peste 10 ani de experiență în fabricarea de piese turnate de precizie
- Soluții personalizate pentru producția în loturi mici sau medii
- Timpi de livrare rapizi și asistență flexibilă pentru proiecte
- Respectarea standardelor de calitate RoHS, REACH și ISO 9001
Cu expertiza noastră în turnarea prin injecție la presiune joasă, ajutăm clienții să obțină o protecție superioară, designuri de produs mai curate și o durată de viață mai lungă pentru componentele electronice.
Întrebări frecvente despre Turnare prin injecție sub presiune
Ce este turnarea prin injecție la presiune joasă?
Turnarea prin injecție la presiune joasă (LPM) este un proces care utilizează materiale termofuzibile la presiune joasă pentru a încapsula și proteja componentele electronice delicate. Aceasta oferă o etanșare, izolație și protecție mecanică excelente, fără a deteriora piesele sensibile.
Ce materiale se utilizează în turnarea prin injecție la presiune joasă?
Materialele comune includ poliamidele topibile la cald (PA), EVA, poliolefinele și TPU. Aceste materiale au puncte de topire scăzute, o aderență bună și o rezistență excelentă la apă, substanțe chimice și schimbări de temperatură.
Care sunt avantajele turnării prin injecție la presiune joasă?
LPM oferă numeroase beneficii: procesare delicată pentru componente sensibile, etanșare și impermeabilizare superioare, design simplificat al produsului și costuri totale de fabricație reduse în comparație cu turnarea prin încapsulare sau turnarea sub presiune înaltă.
Ce industrii utilizează turnarea prin injecție la presiune joasă?
Este utilizat pe scară largă în electronica auto, electronica de larg consum, dispozitivele medicale, senzorii industriali și produsele inteligente pentru casă, în special acolo unde durabilitatea și protecția sunt esențiale.
Cum diferă turnarea prin injecție la presiune joasă de turnarea prin injecție la presiune înaltă?
Turnarea la înaltă presiune (LPM) funcționează la o presiune și o temperatură mult mai scăzute (2–5 MPa), concentrându-se pe protecție și etanșare mai degrabă decât pe rezistența structurală. Turnarea la înaltă presiune este utilizată pentru producerea de piese rigide din plastic cu forme precise în producția de masă.







