
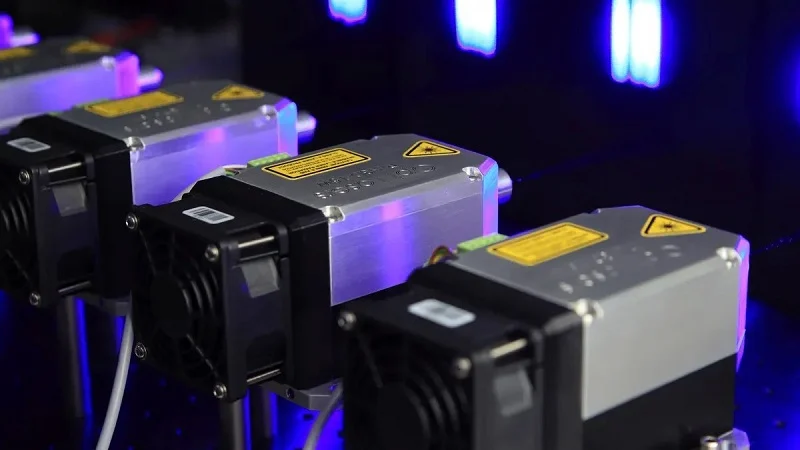
Imagine um grande centro de dados processando milhões de solicitações por segundo. Dentro de cada switch, um pequeno módulo óptico opera silenciosamente. Essa estrutura cuidadosamente projetada protege componentes frágeis, dissipa o calor e impede interferências eletromagnéticas.
Sem uma estrutura adequada, os módulos transceptores ópticos falham. O superaquecimento danifica os lasers. A interferência eletromagnética corrompe os sinais. A tensão mecânica rompe as conexões. Essas falhas danificam os sistemas de comunicação por fibra óptica.
A carcaça adequada permite conectividade de alto desempenho. Os engenheiros escolhem entre metais, cerâmicas e ligas metálicas. Eles selecionam métodos de fabricação como fundição sob pressão ou usinagem. Eles adaptam as carcaças aos formatos, desde SFP até QSFP-DD.
Ao final, você saberá como comparar opções de moradia em termos de desempenho, confiabilidade e custo.
Porque Caixas para módulos ópticos Importância
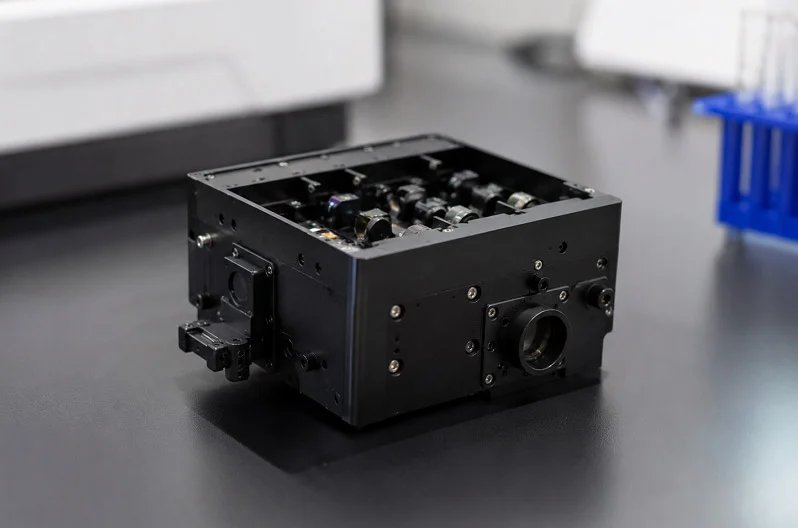
Protegendo o desempenho e a confiabilidade
Considere a carcaça do módulo óptico como a primeira linha de defesa. Ela protege componentes ópticos sensíveis contra danos físicos. Poeira, umidade e estresse mecânico podem danificar lasers e fotodetectores frágeis. Sem uma carcaça robusta, esses componentes falham rapidamente. A carcaça também ajuda a gerenciar o calor. Lasers e processadores de sinal digital (DSPs) geram muito calor. Em data centers lotados, esse calor se acumula rapidamente. Se a carcaça não conseguir dissipar o calor, o desempenho cai. O módulo pode até desligar. Um bom projeto de carcaça mantém as temperaturas estáveis. Ele utiliza materiais como alumínio para dissipar o calor dos pontos quentes. Isso afeta diretamente a confiabilidade. Componentes mais frios duram mais e funcionam de forma mais consistente. Portanto, a carcaça não é apenas uma caixa. É uma parte fundamental do sistema de dissipação térmica.
Permitindo a transmissão de dados em alta velocidade
A transmissão de dados em alta velocidade exige mais do que eletrônica rápida. Exige sinais limpos. A interferência eletromagnética (EMI) é um grande problema. Sem a blindagem adequada, a EMI corrompe os dados, causando diafonia entre módulos próximos e comprometendo a qualidade do sinal. A carcaça do módulo óptico funciona como uma gaiola de Faraday, mantendo a radiação eletromagnética dentro do módulo e bloqueando interferências externas. Isso é vital para módulos ópticos de alta velocidade. Em velocidades de 400G e 800G, até mesmo pequenas interferências causam erros. A carcaça deve ser condutora. Ligas de zinco e alumínio são ideais para isso, criando uma blindagem contínua ao redor dos componentes eletrônicos. O projeto também exige encaixe preciso com os conectores da gaiola. Qualquer folga na carcaça permite a fuga de EMI. Portanto, as tolerâncias de fabricação são cruciais. Uma carcaça bem feita mantém os sinais limpos e rápidos, possibilitando as velocidades de dados necessárias às redes modernas.
Funções principais das caixas de módulos ópticos
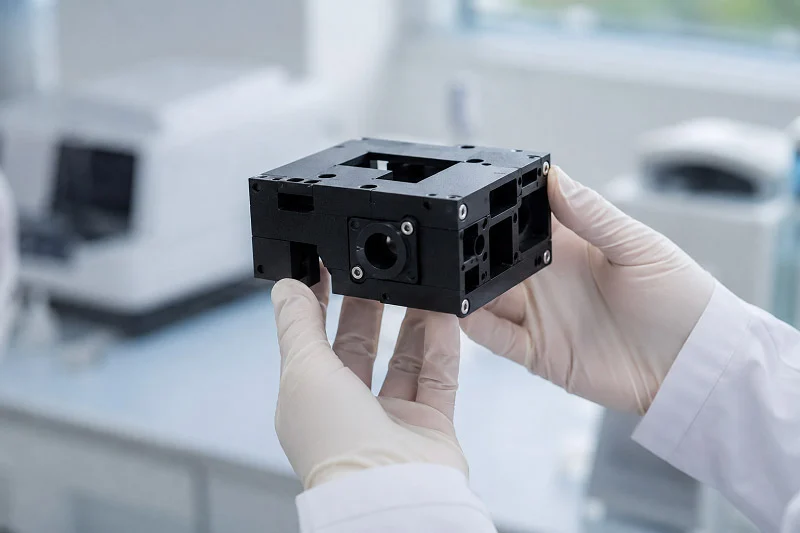
Interface mecânica e alinhamento
A carcaça do módulo óptico deve encaixar perfeitamente no conector de gaiola da placa principal. Imagine como uma chave que entra em uma fechadura. As dimensões externas da carcaça seguem padrões rigorosos, garantindo o encaixe perfeito sempre. Ao inserir um módulo em uma porta de comutação, a carcaça guia o conector elétrico até a posição correta. Uma carcaça desalinhada causa pinos tortos ou mau contato elétrico, o que leva a falhas intermitentes difíceis de diagnosticar.
Os dissipadores de calor também dependem de um alinhamento preciso. A superfície superior da carcaça pressiona o dissipador de calor ou a almofada térmica. Se a carcaça apresentar mesmo uma pequena deformação, a folga reduz a transferência de calor. O módulo opera em temperaturas mais altas do que o projetado. Isso reduz a vida útil dos componentes e pode causar desligamentos térmicos. Os fabricantes mantêm tolerâncias rigorosas nas superfícies de contato. Eles também controlam a posição do mecanismo de travamento. A trava deve engatar com segurança, mas desengatar suavemente. Se estiver muito solta, a vibração desconecta o módulo. Se estiver muito apertada, os técnicos têm dificuldades durante a manutenção.
Blindagem EMI e integridade do sinal
A interferência eletromagnética representa uma ameaça constante aos sinais de alta velocidade. A carcaça funciona como uma gaiola de Faraday, contendo a radiação dos componentes eletrônicos do módulo. Ela também impede que interferências externas atinjam componentes sensíveis. Materiais condutores, como ligas de zinco ou alumínio, criam essa blindagem. Toda a carcaça deve manter a continuidade elétrica. Cada junta, furo de parafuso e abertura de ventilação se torna um ponto potencial de vazamento.
Os projetistas prestam muita atenção a essas folgas. Eles espaçam os parafusos corretamente para manter a blindagem contínua. Adicionam molas de contato ou juntas condutoras na abertura do conector. Esses recursos mantêm o contato entre a carcaça e a gaiola. Sem eles, a interferência eletromagnética (EMI) escapa e corrompe os módulos vizinhos. A interferência entre portas adjacentes aumenta as taxas de erro de bits. Em velocidades de 400G, mesmo pequenos vazamentos causam retransmissões que tornam a rede mais lenta.
A carcaça precisa equilibrar múltiplas funções simultaneamente. Ela oferece resistência mecânica para ciclos repetidos de conexão e desconexão. Cria um caminho térmico sólido para a dissipação de calor. E contém energia eletromagnética. Essas funções às vezes entram em conflito. Uma parede mais espessa melhora a blindagem, mas aumenta o peso. Mais orifícios de ventilação melhoram o fluxo de ar, mas criam vazamentos de EMI (interferência eletromagnética). Um bom projeto encontra o ponto ideal. Esse equilíbrio contribui diretamente para o gerenciamento térmico, mantendo os sinais limpos. Os engenheiros avaliam cuidadosamente cada uma dessas compensações durante a fase de projeto.
Materiais para invólucros de módulos ópticos
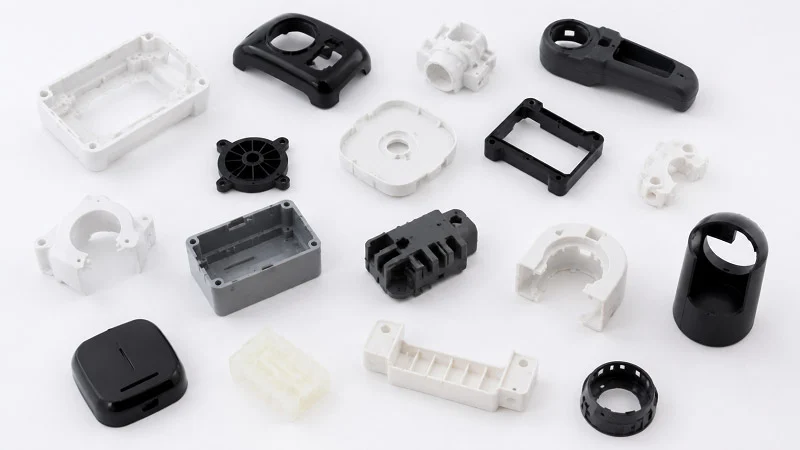
Escolher o material certo para a carcaça de um módulo óptico significa equilibrar calor, peso, custo e blindagem. Cada metal tem suas próprias vantagens. A escolha afeta o desempenho do módulo e o custo de produção. Os engenheiros não escolhem um material por um único motivo. Eles consideram todos os fatores em conjunto.
Metais: ligas de alumínio, zinco e cobre.
O alumínio é a escolha mais comum para invólucros de módulos ópticos. É leve, o que é importante em data centers compactos onde cada grama conta. Ele dissipa o calor dos lasers e DSPs de forma muito eficiente. O alumínio também custa menos do que outros metais de alto desempenho. Para a maioria das aplicações, oferece um bom equilíbrio entre desempenho e preço. Você encontrará alumínio em muitos tipos de módulos, desde SFP até QSFP-DD.
O zinco possui diversas vantagens. Quando derretido, flui com muita facilidade. Isso permite que os fabricantes moldem formas complexas com paredes finas e detalhes precisos. As carcaças de zinco são fortes e resistentes, suportando muitos ciclos de conexão sem desgaste. Além disso, costumam ser mais baratas que as de alumínio. No entanto, o zinco tem um problema: enferruja facilmente. Tratamentos de superfície, como galvanoplastia ou revestimento, são necessários para proteger a carcaça ao longo do tempo. Mesmo com essa etapa extra, o zinco ainda é uma escolha comum para módulos que exigem formas detalhadas.
As ligas de cobre oferecem o melhor desempenho térmico entre as três. O calor se propaga mais rapidamente pelo cobre do que pelo alumínio ou zinco. Para módulos de alta potência que atingem temperaturas muito elevadas, o cobre é uma grande vantagem. A desvantagem é o custo mais elevado. Além disso, o cobre é mais difícil de fundir com detalhes finos, o que dificulta a criação de formatos complexos. Geralmente, o cobre é utilizado em módulos especiais onde o calor representa o maior problema.
| Material | Pontos fortes | Trocas |
| Alumínio: | Leve e com excelente transferência de calor. | Mais difícil de produzir em molde com detalhes finos. |
| zinco | Excelente blindagem EMI, fácil de trabalhar com formatos complexos, resistente e de baixo custo. | Enferruja facilmente, necessita de tratamento de superfície. |
| Cobre | Melhor transferência de calor | Caro, difícil de produzir em molde com detalhes finos. |
Cerâmica e plásticos de engenharia
Os metais são os materiais mais comuns, mas a cerâmica e o plástico também têm aplicações importantes. A cerâmica suporta temperaturas muito altas e muito baixas sem se deteriorar. Além disso, ela bloqueia a eletricidade, o que os metais não conseguem. Essas características tornam a cerâmica ideal para aplicações especiais onde o isolamento térmico e elétrico são necessários. A desvantagem é o custo e a fragilidade. As carcaças de cerâmica são mais caras de fabricar e podem rachar sob tensão. Por isso, são usadas principalmente em situações especiais ou que exigem alta confiabilidade.
Plásticos de engenharia como LCP (polímero de cristal líquido) e PPS (sulfeto de polifenileno) são leves e baratos. Eles suportam bem temperaturas moderadas, sendo adequados para módulos de baixa velocidade. Além disso, permitem que os fabricantes criem formas moldadas complexas em grandes quantidades. A moldagem por injeção com plásticos custa menos do que a fundição de metal, especialmente para grandes lotes. No entanto, os plásticos não se comparam aos metais em termos de transferência de calor ou blindagem EMI. Para módulos de 10G ou 25G, essa compensação geralmente funciona. Para módulos de 400G e velocidades superiores, os plásticos geralmente não são a melhor opção.
A escolha final do material depende das necessidades do cliente. O orçamento térmico define o mínimo: quanto calor a carcaça precisa dissipar? Os limites de peso são importantes para equipamentos portáteis ou com espaço limitado. As metas de custo influenciam todas as decisões. As condições ambientais adicionam outra camada de complexidade. O módulo ficará exposto à umidade, vibração ou variações de temperatura? Cada fator direciona a escolha para um caminho diferente. Os engenheiros consideram todos eles em conjunto antes de selecionar um material. Acertar nessa escolha inicial economiza tempo e dinheiro posteriormente na produção.
Processos de fabricação de invólucros para módulos ópticos
Fabricar uma carcaça significa escolher o processo certo para o volume e o material. Cada método tem seus pontos fortes. A escolha afeta o custo, a qualidade e a rapidez com que você pode obter as peças. Os três principais processos são fundição sob pressão, usinagem CNC e moldagem por injeção. Cada um atende a uma necessidade diferente.
Fundição sob pressão: o padrão da indústria
A fundição sob pressão é o método mais comum de fabricação de carcaças metálicas. O processo consiste em injetar metal fundido em um molde de aço sob alta pressão. Ligas de alumínio e zinco são as mais indicadas para esse processo. O metal esfria rapidamente, formando uma peça com dimensões precisas e superfície lisa. A pressão garante que o metal preencha todos os cantos do molde, resultando em peças consistentes na produção de milhares de componentes.
A precisão dimensional é crucial para essas peças. A carcaça deve encaixar perfeitamente com os conectores da gaiola e os dissipadores de calor. A fundição sob pressão mantém as tolerâncias com precisão. As peças saem consistentes da primeira à décima milésima injeção. Essa repetibilidade é difícil de superar. Mesmo pequenas variações na carcaça podem causar problemas de alinhamento. Portanto, o processo deve permanecer estável durante toda a produção.
O acabamento superficial é outra vantagem. As peças fundidas sob pressão têm uma superfície externa lisa. Isso facilita a transferência de calor da carcaça para o dissipador de calor. Uma superfície rugosa cria pequenas frestas de ar. Essas frestas retêm o calor e reduzem o desempenho. O acabamento liso também contribui para a blindagem EMI. Menos frestas significam menos radiação escapando. A qualidade da superfície provém do molde de aço polido. Esse molde transfere seu acabamento liso para cada peça.
O custo depende do volume. O molde custa milhares de dólares inicialmente. Essa é a principal barreira. Mas, uma vez que o molde esteja pronto, cada peça custa muito pouco. Para uma peça pequena, como a carcaça de um módulo óptico, o ponto de equilíbrio fica em torno de 400 a 800 unidades. Acima desse volume, a fundição sob pressão supera a usinagem em termos de custo em todos os casos. Com 10,000 peças ou mais, o custo por peça cai drasticamente. O investimento em ferramentas se paga a longo prazo.
| Critérios | Usinagem CNC | Fundição |
| Custo das ferramentas (inicial) | De nenhum a baixo | Alto |
| Custo por peça (alto volume) | Alto | Baixo |
| Faixa de volume ideal | 0–500 partes | Mais de 10,000 peças |
| Volume de equilíbrio | 1–2,000 partes | Aproximadamente 5,000 a 10,000 peças |
A tabela mostra o panorama geral para peças maiores. Para carcaças pequenas, o ponto de equilíbrio é menor. A principal conclusão é simples: o alto volume de produção impulsiona a escolha pela fundição sob pressão. O custo do molde é diluído em mais peças, tornando cada uma mais barata.
Usinagem de precisão e Moldagem por Injeção
A usinagem CNC adota uma abordagem diferente. Uma ferramenta controlada por computador corta a carcaça a partir de um bloco sólido de metal. Não há necessidade de fabricar moldes. Não há custos iniciais com ferramentas. Isso torna a usinagem CNC ideal para pequenas produções e protótipos. Você pode fabricar uma única peça ou uma dúzia delas sem um grande investimento.
O volume também influencia a decisão. Para volumes anuais abaixo de 1,000 unidades, a usinagem CNC geralmente é mais barata. Você paga mais por peça, mas evita o custo do molde. A flexibilidade também é uma grande vantagem. Alterações no projeto são fáceis. Basta atualizar o programa e produzir uma nova peça. Os engenheiros podem testar diferentes projetos e ligas sem precisar esperar por um novo molde. Isso acelera os ciclos de desenvolvimento e também reduz o risco ao experimentar novas abordagens.
Para invólucros plásticos, a moldagem por injeção é o processo preferido. O plástico derrete e é forçado para dentro de um molde sob pressão. O processo permite criar formas complexas com paredes finas. A microinjeção pode atingir espessuras de parede de até 0.1 mm. Isso depende do fluxo do material e do projeto da peça. LCP e PPS fluem bem em moldes detalhados. Eles criam invólucros leves, resistentes e capazes de suportar temperaturas moderadas. As paredes finas economizam material e reduzem o peso. Isso é importante em ambientes densos de data centers.
A escolha da combinação certa de materiais e processos de fabricação afeta diretamente o custo e o desempenho finais. Os engenheiros ponderam esses fatores em relação ao volume e ao orçamento do projeto. Baixo volume indica usinagem CNC. Alto volume para metais indica fundição sob pressão. Alto volume para plásticos indica moldagem por injeção. Cada processo tem um ponto ideal bem definido. Fazer a escolha certa economiza tempo e dinheiro.
Precisão na fabricação de invólucros de módulos ópticos
A fabricação dessas peças exige um controle extremamente preciso de cada medida. A carcaça deve encaixar perfeitamente na porta do switch. Mesmo um pequeno erro pode causar grandes problemas na rede.
Tolerâncias dimensionais e acabamento superficial
A carcaça de um módulo óptico exige tolerâncias extremamente rigorosas. Isso corresponde a cerca de metade da espessura de um fio de cabelo humano. Por que isso é tão importante? A carcaça precisa se alinhar perfeitamente com o conector da gaiola. Mesmo um pequeno desalinhamento pode entortar os pinos ou causar mau contato elétrico. O dissipador de calor também precisa de um encaixe perfeito. Se a superfície superior da carcaça estiver muito alta ou muito baixa, o espaço para a transferência de calor aumenta. O calor se acumula dentro do módulo. Os lasers e os DSPs (processadores de sinal digital) operam em temperaturas mais altas do que deveriam. O desempenho cai.
O acabamento da superfície também é muito importante. Uma superfície áspera cria pequenas frestas de ar entre a carcaça e o dissipador de calor. O ar retém o calor e retarda a transferência térmica. Quanto mais áspera a superfície, pior o fluxo de calor. A blindagem EMI também piora. Frestas na superfície permitem que a radiação eletromagnética escape, causando interferência entre módulos próximos. Os fabricantes buscam um acabamento liso. Eles poliram as superfícies do molde e controlaram cuidadosamente o processo de fundição, mantendo a superfície da carcaça sempre uniforme.
Métodos de Controle de Qualidade e Inspeção
Verificar cada carcaça em busca de defeitos é crucial. As máquinas de medição por coordenadas (MMCs) são a principal ferramenta para isso. Uma MMC examina a carcaça em diversos pontos, comparando cada medição com o modelo CAD. Se algum ponto estiver fora da tolerância, a carcaça falha. A inspeção por MMC detecta erros de medição antes que eles causem problemas reais.
A perfilometria de superfície mede a rugosidade. Uma pequena ponta desliza sobre a superfície, registrando os pontos mais altos e mais baixos. Os resultados indicam aos engenheiros se a superfície é suficientemente lisa para um bom contato térmico. Para invólucros selados, o teste de vazamento é crucial. O invólucro é preenchido com ar sob pressão. Um sensor verifica qualquer queda de pressão. Mesmo um pequeno vazamento permite a entrada de umidade ou poeira, o que pode danificar os componentes ópticos com o tempo.
Esses métodos de controle de qualidade garantem que cada carcaça atenda aos padrões necessários. A combinação de tolerâncias rigorosas, superfícies lisas e inspeção minuciosa resulta em peças confiáveis. Os processos de fabricação devem permanecer os mesmos para que esses resultados sejam obtidos em larga escala.
Tipos de invólucros de módulos ópticos por fator de forma
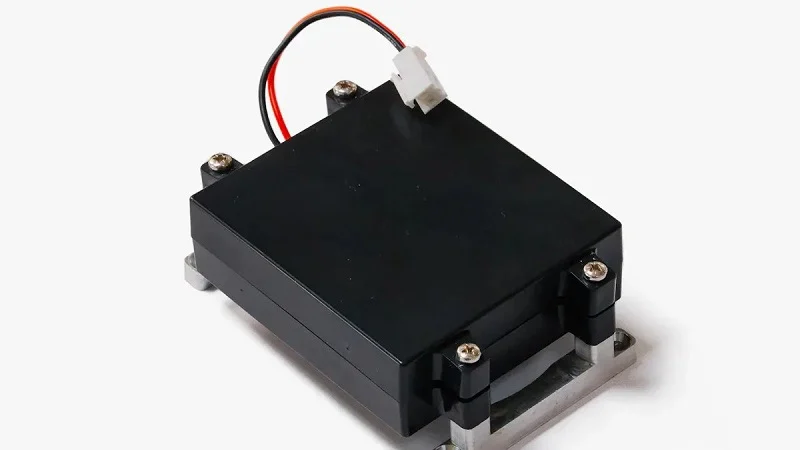
Os formatos definem a forma e o tamanho dos módulos ópticos. Cada um segue um Acordo de Múltiplas Fontes (MSA, na sigla em inglês) que estabelece tamanhos padrão. Isso garante que módulos de diferentes fabricantes se encaixem nas mesmas portas do switch. O design da carcaça varia de acordo com cada formato para atender às diferentes necessidades de energia e dissipação de calor.
Formatos compactos: SFP, SFP+ e SFP28
A família SFP abrange velocidades de 1G a 25G. Esses pequenos módulos hot-pluggable encaixam-se em slots em switches e roteadores. Funcionam bem para links de curto alcance dentro de data centers e para conexões mais longas entre edifícios.
Os invólucros SFP são pequenos e leves. A maioria utiliza corpos fundidos em zinco ou alumínio. O zinco flui bem em paredes finas, permitindo que os fabricantes criem mecanismos de travamento detalhados. O alumínio oferece melhor dissipação de calor para módulos SFP+ e SFP28, que operam em temperaturas mais elevadas. O invólucro deve manter o conector elétrico alinhado com a gaiola. Mesmo um pequeno desalinhamento causa problemas de sinal.
Esses módulos são conectados e desconectados com frequência. Os técnicos os trocam durante a manutenção ou atualizações. A carcaça precisa de uma trava robusta que suporte centenas de ciclos. Os trilhos-guia laterais devem permanecer lisos. Qualquer rebarba ou borda áspera dificulta a inserção. O acabamento da superfície é importante tanto para a funcionalidade quanto para a sensação ao toque.
Formatos de alta densidade: QSFP, QSFP-DD e OSFP.
A família QSFP lida com velocidades muito mais altas. O QSFP suporta de 40G a 100G. O QSFP-DD dobra a densidade com fileiras extras de contatos, atingindo 400G. O OSFP também é voltado para casos de uso de 400G e 800G. Esses encapsulamentos maiores têm dimensões maiores e layouts internos mais complexos.
O calor se torna o maior desafio nessas velocidades. Mais dados significam mais energia. O invólucro precisa dissipar esse calor de forma eficiente. Os módulos QSFP-DD normalmente consomem de 12 a 15 W. Os módulos OSFP para 800G precisam de 20 a 25 W ou mais. Essa energia extra gera mais calor no mesmo espaço.
Os módulos de 800G consomem mais energia do que os módulos de 400G e só devem ser usados em plataformas de 400G que possam fornecer energia suficiente e dissipar o calor necessário para os módulos de 800G.
| Fator de Forma | Faixa de potência típica |
| QSFP-DD | 12-15 W |
| OSFP | 20–25 W+ |
A carcaça do módulo óptico para esses componentes de alta potência utiliza paredes mais espessas e áreas de superfície maiores. Alguns projetos adicionam aletas na superfície superior para aumentar o contato com o fluxo de ar. Outros utilizam inserções de cobre em pontos de maior aquecimento. A MSA define as dimensões externas, mas os fabricantes têm liberdade dentro desses limites. Eles escolhem o melhor material e formato interno para otimizar a dissipação de calor e o controle de EMI. Essa flexibilidade permite que cada empresa ajuste a carcaça para atingir objetivos de desempenho específicos.
Gerenciamento térmico em invólucros de módulos ópticos
O calor é o maior problema para os módulos ópticos modernos. Lasers, fotodetectores e DSPs dentro da carcaça geram calor. Em um data center lotado, esse calor se acumula rapidamente. Sem um bom gerenciamento térmico, as temperaturas sobem depressa. O desempenho cai e os componentes podem falhar. A carcaça deve dissipar o calor desses pontos quentes.
Estratégias de Dissipação de Calor
A escolha dos materiais afeta diretamente a transferência de calor. O alumínio é a opção mais comum. Ele conduz bem o calor e mantém o peso baixo. Para módulos que geram mais calor, as ligas de cobre funcionam melhor. O calor se move através do cobre cerca de duas vezes mais rápido do que através do alumínio. A desvantagem é o custo mais elevado. Os engenheiros escolhem os materiais adequados com base no orçamento de energia do módulo.
O design da carcaça é tão importante quanto a escolha do material. Algumas carcaças possuem aletas na superfície superior. Essas aletas aumentam a área de contato com o ar em movimento. Uma área de superfície maior significa maior dissipação de calor. Os dissipadores de calor internos também ajudam. Eles extraem o calor dos pontos mais quentes e o distribuem por uma área maior, mantendo as temperaturas mais uniformes.
A carcaça também precisa de um bom caminho térmico para o dissipador de calor do sistema. A superfície superior deve estar em contato com uma almofada térmica ou dissipador de calor. Qualquer folga retém calor. É por isso que a superfície deve ser lisa. Manter a altura da carcaça exatamente correta também ajuda.
Materiais e inovações para interfaces térmicas
Os materiais de interface térmica (TIMs) preenchem os minúsculos espaços entre a carcaça e o dissipador de calor. Sem eles, bolsas de ar bloqueiam o fluxo de calor. As almofadas térmicas são a opção mais comum. Elas são macias e se moldam à rugosidade da superfície. Os materiais de mudança de fase funcionam de maneira diferente. Eles começam como almofadas sólidas. Quando aquecidos, derretem e fluem para preencher cada espaço. Isso proporciona um contato melhor do que as almofadas padrão.
Para módulos de alta potência, as abordagens padrão podem não ser suficientes. Câmaras de vapor e tubos de calor oferecem uma solução. Uma câmara de vapor é um recipiente plano e selado com uma pequena quantidade de líquido em seu interior. O calor transforma o líquido em vapor. O vapor se move para áreas mais frias e retorna ao estado líquido. Esse ciclo transporta calor muito mais rapidamente do que apenas com metal sólido.
Essas novas ideias tornam possível a estabilidade térmica mesmo em velocidades de 800G. A carcaça se torna parte ativa do sistema de resfriamento. Ela não apenas abriga os componentes, como também dissipa o calor de forma eficiente. Um bom gerenciamento térmico é crucial à medida que as taxas de dados continuam aumentando. Os módulos futuros precisarão de um desempenho térmico ainda melhor.
Considerações sobre o projeto da caixa do módulo óptico
Compensações de custo versus desempenho
O dinheiro influencia muitas escolhas de carcaças. O método de fabricação altera o preço final. A fundição sob pressão exige um molde de aço que custa milhares de dólares inicialmente. Parece muito. Mas, uma vez que o molde esteja pronto, cada peça custa muito pouco. Os números se tornam vantajosos quando se precisa de muitas carcaças. Em grandes volumes, o custo do molde é diluído entre milhares de peças. Cada uma se torna barata.
A usinagem CNC funciona de forma diferente. Sem molde, não há custo inicial com ferramentas. Você pode encomendar poucas peças sem desperdiçar dinheiro. Mas cada peça usinada custa mais. A máquina leva tempo para cortar cada peça a partir de um bloco sólido. Essa mão de obra se acumula. Para pequenas tiragens, a usinagem é a melhor opção. Para grandes produções, a fundição sob pressão se torna a solução ideal.
Os materiais que você escolhe também alteram o equilíbrio. O alumínio oferece boa transferência de calor a um preço razoável. O cobre funciona melhor, mas custa mais. O zinco permite formas complexas a baixo custo, mas requer tratamento superficial adicional. Cada escolha implica em uma troca. Os engenheiros ponderam essas vantagens e desvantagens em relação ao orçamento e às metas de desempenho do projeto.
Durabilidade e confiabilidade ambiental
Cada invólucro de módulo óptico enfrenta condições extremas. Os data centers operam em altas temperaturas. Os equipamentos externos lidam com noites geladas e dias úmidos. A vibração faz com que os módulos sejam constantemente sacudidos. O invólucro precisa resistir a tudo isso sem rachar ou deformar.
O teste de ciclos térmicos é um dos mais rigorosos. O Telcordia GR-468-CORE estabelece o padrão para componentes ópticos. O teste submete as carcaças a repetidas variações de temperatura. As peças passam de -40 °C a 70 °C ou 85 °C. Esse ciclo se repete até 1,000 vezes. Isso simula anos de uso no mundo real em um curto período.
| ID de teste | Exigência |
| 5.20 | Ciclos de temperatura: -40 a 70 °C (ou 85 °C) conforme MIL-STD 883, método 1010, de 100 a 1,000 ciclos. |
Os testes de confiabilidade vão além da temperatura. Os testes de choque térmico submetem as peças a mudanças bruscas de temperatura. Os testes de vida acelerados submetem os módulos a altos níveis de estresse para identificar pontos fracos. Os testes de estresse mecânico verificam como as carcaças suportam vibrações e impactos físicos. Esses testes detectam falhas de projeto antes que os produtos sejam enviados aos clientes.
Uma carcaça que passa nesses testes inspira confiança. Ela continua funcionando quando a rede depende dela. Essa confiabilidade importa mais do que economizar alguns centavos por componente.
Normas para invólucros de módulos ópticos
MSA, IEEE e especificações da indústria
Os Acordos de Múltiplas Fontes (MSA, na sigla em inglês) estabelecem as regras para a aparência e o encaixe dos módulos ópticos. Esses acordos definem as dimensões mecânicas exatas para cada formato. Eles também especificam as interfaces dos conectores e os requisitos térmicos. Quando uma empresa projeta um novo módulo, ela segue o MSA para o formato desejado. Isso garante que seu produto funcione com qualquer switch ou roteador que siga o mesmo padrão. Sem a conformidade com o MSA, um módulo simplesmente não se encaixará na estrutura. A estrutura deve corresponder a essas dimensões precisamente. Mesmo pequenas variações causam problemas de alinhamento com o conector elétrico.
As normas IEEE tratam dos aspectos elétricos e ópticos. Essas normas definem as velocidades de sinal, os níveis de potência e os parâmetros de desempenho. O projeto da caixa deve atender a esses requisitos. Por exemplo, uma caixa para um módulo de 400G precisa de blindagem suficiente para manter os sinais limpos nessas velocidades. As normas IEEE não dizem como construir a caixa. Elas dizem qual o desempenho que o módulo final deve atingir. Os engenheiros trabalham de trás para frente, partindo desses requisitos, para projetar a caixa.
Certificações Ambientais e de Segurança
As regulamentações ambientais controlam os materiais que podem ser utilizados na carcaça de um módulo óptico. A RoHS restringe substâncias perigosas como chumbo, mercúrio e cádmio. No entanto, existem exceções. Por exemplo, o chumbo em ligas de alumínio é permitido em até 0.4% em peso, conforme a exceção 6(b). Isso é importante porque muitas carcaças utilizam alumínio fundido sob pressão. A exceção reconhece que a remoção completa do chumbo das ligas de alumínio ainda não é tecnicamente viável. O REACH é outra regulamentação. Ele abrange uma gama mais ampla de substâncias químicas e exige que os fabricantes registrem seu uso.
As certificações de segurança protegem usuários e equipamentos. A certificação UL testa a resistência ao fogo e a segurança elétrica das carcaças. Uma carcaça com certificação UL passou por testes rigorosos. Essa certificação é importante para equipamentos de data center que operam 24 horas por dia, 7 dias por semana. A ISO 9001 foca na qualidade da fabricação. Ela garante que a fábrica possua sistemas de gestão da qualidade adequados. Ao comprar de um fabricante com certificação ISO 9001, você sabe que ele segue processos consistentes. Essas certificações trabalham em conjunto. Elas protegem o meio ambiente, mantêm os usuários seguros e garantem que todas as carcaças de módulos ópticos atendam aos mesmos padrões de qualidade.
Tendências Futuras em Caixas para módulos ópticos
Materiais avançados e tecnologias de fabricação
A próxima geração de invólucros utilizará novos materiais e métodos inovadores de fabricação de peças. Os compósitos avançados combinam resistência e leveza. Eles suportam bem o calor e são muito leves. Isso é fundamental em interruptores de alta densidade, onde cada grama conta. A manufatura aditiva, ou impressão 3D, abre outra possibilidade. Ela constrói peças camada por camada. Esse método cria canais internos complexos que a fundição tradicional não consegue produzir. Esses canais podem direcionar o líquido refrigerante ou abrigar tubos de calor. A prototipagem também se torna mais rápida. Os engenheiros imprimem um novo projeto da noite para o dia, em vez de esperar semanas por um molde. Essa velocidade reduz o tempo de desenvolvimento e permite que as equipes testem mais ideias.
Esses novos métodos não substituem a fundição sob pressão para grandes tiragens de produção. Mas mudam a forma como os designers pensam. Eles podem experimentar formas ousadas sem custos exorbitantes de ferramental. Os melhores projetos são então transferidos para os processos tradicionais para produção em larga escala. Essa combinação de métodos antigos e novos mantém os custos baixos e, ao mesmo tempo, aumenta o desempenho. A escolha dos materiais ainda determina o resultado final. Materiais melhores significam melhor fluxo de calor e sinais mais limpos.
Óptica co-embalada e formatos em evolução
A óptica co-embalada (CPO, na sigla em inglês) representa uma grande mudança. Em vez de módulos plugáveis, os motores ópticos ficam posicionados ao lado do chip de comutação. Isso reduz a distância e economiza energia. O mercado ainda é jovem. A Fortune Business Insights avaliou o mercado global de óptica co-embalada em US$ 256.2 milhões em 2025. Esse número crescerá rapidamente à medida que os data centers buscam maior eficiência.
A tecnologia CPO muda completamente o conceito de invólucro. O invólucro do módulo óptico para CPO precisa lidar com o calor em um espaço muito mais compacto. A tabela abaixo mostra a diferença.
| Aspecto | Óptica Co-Embalada (CPO) | Módulos conectáveis |
| Restrição espacial | A dissipação de calor em um espaço mais restrito exige soluções de refrigeração sofisticadas que consomem energia adicional. | É possível adotar estratégias independentes de gerenciamento térmico, mas elas podem operar em ambientes térmicos menos ideais, dependendo do projeto do sistema hospedeiro. |
| acoplamento térmico | A proximidade com circuitos integrados de comutação de alta potência cria pontos quentes localizados que excedem 85 °C, degradando o desempenho do laser; a interferência térmica entre componentes próximos é um problema crucial. | Enfrenta desafios para manter temperaturas consistentes em diferentes condições ambientais e padrões de fluxo de ar. |
| Abordagem de resfriamento | Requer materiais inovadores de interface térmica e refrigeração por microcanais; frequentemente refrigerado a líquido. | Os formatos padrão (QSFP-DD, OSFP) impõem limites de consumo de energia rigorosos (12-15 W), exigindo dissipadores de calor e almofadas térmicas avançadas. |
Uma solução engenhosa mantém o laser fora da embalagem.
O ELS gera luz de onda contínua em um ou mais comprimentos de onda e a distribui para múltiplos motores ópticos por meio de divisores ópticos ou multiplexadores de comprimento de onda. Manter o laser externo reduz o calor no encapsulamento do ASIC e melhora a confiabilidade geral do sistema.
Essa abordagem distribui as fontes de calor. Também simplifica o projeto da carcaça. À medida que as taxas de dados se aproximam de 1.6T, essas tendências exigirão mais de cada componente da carcaça. Tolerâncias mais rigorosas e materiais mais inteligentes diferenciarão os vencedores dos demais.
NOBLE: Fabricação de Carcaças de Módulos Ópticos de Precisão

Nossas capacidades de fabricação e certificações
A NOBLE é uma das principais fabricantes chinesas de componentes de precisão para módulos ópticos. Utilizamos três métodos principais de fabricação: fundição sob pressão, usinagem CNC e moldagem por injeção. Cada método tem uma finalidade específica. A fundição sob pressão é ideal para a produção de grandes quantidades de peças metálicas, garantindo resultados consistentes em milhares de unidades. A usinagem CNC é mais adequada para pequenas tiragens ou protótipos, proporcionando prazos de entrega rápidos sem a necessidade de moldes. A moldagem por injeção permite a produção de invólucros plásticos, criando formas complexas com paredes finas a um baixo custo por peça.
A qualidade é importante em cada etapa. Nossa fábrica possui certificação de gestão da qualidade. Também possuímos certificações para padrões de qualidade específicos. A mesma atenção aos detalhes se aplica a cada invólucro de módulo óptico que fabricamos. Medimos as dimensões com máquinas de medição por coordenadas. Testamos o acabamento superficial com perfilômetros. Verificamos se há vazamentos nos invólucros selados. Cada peça atende ao mesmo alto padrão.
Do projeto à montagem: soluções completas
Oferecemos um serviço excepcional desde a concepção do projeto. Auxiliamos nossos clientes tanto na prototipagem rápida quanto na produção em massa. Nossa equipe analisa o projeto da sua estrutura e sugere alterações que facilitam a fabricação. Pequenas mudanças economizam tempo e dinheiro posteriormente. Talvez uma alteração na espessura da parede melhore o fluxo do metal no molde. Talvez a escolha de uma liga diferente aprimore a transferência de calor sem aumentar o custo. Identificamos esses detalhes logo no início do processo.
O processo continua durante a montagem. Nós cuidamos das etapas finais que transformam uma estrutura em um módulo acabado. Isso significa que você terá menos fornecedores para gerenciar. Também significa melhor comunicação entre as equipes de design e produção. Uma única equipe cuida de tudo do início ao fim. Isso reduz erros e atrasos.
Também auxiliamos na seleção de materiais. A escolha afeta o desempenho da carcaça. O alumínio oferece boa transferência de calor a um preço justo. O zinco flui bem para formatos complexos. O cobre suporta os módulos mais quentes. Ajudamos você a escolher o material certo para suas necessidades. Nossos engenheiros sabem como cada material se comporta no molde e no produto final. Esse conhecimento economiza tempo e dinheiro para nossos clientes em todos os projetos.
A carcaça do módulo óptico faz mais do que proteger os componentes. Ela viabiliza as velocidades de dados exigidas pelas redes modernas. Cada escolha importa. Os materiais selecionados influenciam o fluxo de calor, a blindagem e o custo. O processo de fabricação afeta a precisão e o preço por unidade. Compreender os formatos ajuda a escolher a carcaça ideal para sua aplicação. O gerenciamento térmico mantém os lasers e DSPs resfriados o suficiente para funcionar corretamente. À medida que as taxas de dados se aproximam de 1.6T, a inovação na carcaça torna-se fundamental para o progresso. Novos materiais e métodos de resfriamento diferenciarão os vencedores dos demais. Não deixe essas decisões ao acaso. Converse com especialistas em fabricação como a NOBLE. Eles podem ajudá-lo a otimizar a carcaça do seu módulo óptico em termos de desempenho, confiabilidade e facilidade de fabricação.
Perguntas frequentes sobre o alojamento do módulo óptico
Qual o material que mantém a carcaça de um módulo óptico mais fria?
O alumínio é a escolha padrão para a carcaça de um módulo óptico. Ele dissipa o calor dos componentes que esquentam sem adicionar muito peso. O cobre funciona melhor para módulos de alta potência, mas custa mais. O zinco precisa de um revestimento extra para evitar ferrugem. Escolha com base no seu limite de dissipação de calor.
Quando devo optar pela fundição sob pressão em vez da usinagem CNC?
A fundição sob pressão faz sentido para grandes volumes, digamos, 10,000 unidades ou mais. O molde de metal custa milhares inicialmente, mas cada peça acaba sendo muito barata. A usinagem CNC não tem custo de ferramental. Cada peça custa mais, então é mais adequada para pequenas tiragens, com menos de 500 peças.
Qual a diferença entre um conector QSFP-DD e um conector SFP básico?
Os módulos ópticos QSFP-DD têm invólucros maiores e suportam mais potência, em torno de 12 a 15 watts. Por isso, necessitam de paredes mais espessas e melhores caminhos de dissipação de calor. As dimensões externas ainda seguem o padrão MSA. O projeto interno é alterado para lidar com o calor adicional.
Será que as caixas de plástico funcionam para módulos ópticos de alta velocidade?
O plástico funciona bem para módulos de baixa velocidade, onde as necessidades de dissipação de calor e EMI são menores. Para módulos de alta velocidade, o plástico não se compara ao metal em termos de transferência de calor ou blindagem. Os engenheiros escolhem o material com base na faixa de velocidade.







