
A demanda por invólucros de precisão em dispositivos médicos continua a crescer, e o papel das soluções de fabricação CNC para invólucros médicos tornou-se mais crucial do que nunca. Monitores portáteis, sistemas de imagem e instrumentos cirúrgicos necessitam de invólucros que protejam os componentes eletrônicos sensíveis, atendendo, ao mesmo tempo, a rigorosos padrões de segurança. Os fabricantes geralmente trabalham com tolerâncias críticas de ±0.0001 polegadas. Como alcançar essa precisão, garantindo ao mesmo tempo estrita biocompatibilidade e confiabilidade a longo prazo?
A resposta está na usinagem CNC médica avançada , que forma a espinha dorsal da produção moderna de invólucros médicos por CNC. Este guia descreve os processos, materiais e escolhas de design que definem invólucros médicos de alto desempenho. Você aprenderá o que diferencia um parceiro de fabricação confiável de um arriscado — especialmente quando se trata de consistência, rastreabilidade e conformidade regulatória.
Todos os materiais utilizados em invólucros médicos usinados por CNC devem atender aos padrões da Classe VI da USP ou possuir arquivos mestres da FDA arquivados. A norma ISO 10993 permanece como o padrão essencial para a avaliação da biocompatibilidade, garantindo que todos os invólucros sejam seguros para contato com pacientes e ambientes clínicos.
Esses requisitos regulamentares moldam todas as decisões de projeto e produção. Compreendê-los ajuda você a avaliar fornecedores para o seu próximo projeto de dispositivo com confiança. Escolhas inteligentes nessa área melhoram a segurança, otimizam a eficiência da fabricação e geram melhores resultados de produção em todos os aspectos.
Fabricação de invólucros médicos por CNC: principais processos e aplicações
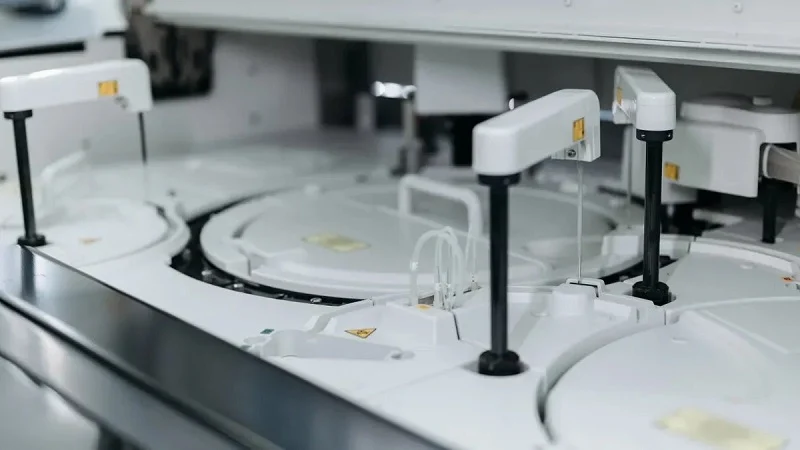
Uma carcaça médica usinada em CNC bem projetada faz mais do que apenas proteger os componentes eletrônicos internos. Ela ajuda o dispositivo a funcionar de forma confiável em ambientes hospitalares exigentes. A indústria de dispositivos médicos utiliza esses métodos para criar carcaças que atendem a normas de segurança rigorosas, mesmo com designs complexos. Vamos explorar como isso funciona e onde essas carcaças são utilizadas em produtos médicos reais.
Por que a usinagem CNC é essencial para dispositivos médicos
Precisão e repetibilidade na produção
A fabricação de dispositivos médicos exige consistência em cada lote. Uma carcaça com uma diferença de alguns milésimos de polegada pode causar desalinhamento das peças ou rompimento da vedação. A usinagem CNC resolve esse problema, mantendo tolerâncias rigorosas em cada peça. Uma vez configurado o programa CNC, a máquina repete o mesmo resultado indefinidamente. Essa repetibilidade é vital para a produção de dispositivos médicos, onde cada unidade deve atender às mesmas especificações.
Outros métodos, como a moldagem por injeção de metal, funcionam bem para grandes volumes, mas não oferecem a mesma precisão. A usinagem CNC lida com volumes menores com tolerâncias muito mais rigorosas. Ela também permite ajustar o projeto quando necessário. Para invólucros médicos usinados por CNC, essa combinação de precisão e flexibilidade é uma grande vantagem.
Personalização para geometrias complexas
A usinagem CNC de invólucros médicos se destaca na criação de formas complexas. Outros métodos de fabricação têm dificuldades com detalhes intrincados, mas o CNC os executa com facilidade. Precisa de furos precisos para a montagem de sensores? O CNC garante. Precisa de ranhuras para a passagem de cabos ou cavidades para componentes eletrônicos? Sem problemas. O processo lida com todos esses detalhes com alta precisão.
A usinagem CNC de fresamento e torneamento é um método comum para a fabricação de invólucros de instrumentos. Ela combina fresamento e torneamento em uma única configuração, o que reduz o manuseio e aumenta a precisão. Ligas de alumínio como 6061 e 7075 são populares para invólucros de dispositivos não implantáveis. Elas são leves, resistentes e fáceis de usinar, o que as torna ideais para gabinetes de equipamentos de diagnóstico e outras peças médicas.
Aplicações em toda a indústria de dispositivos médicos
Caixas para equipamentos de diagnóstico e monitoramento
Equipamentos de diagnóstico precisam de invólucros que protejam os componentes eletrônicos sensíveis, ao mesmo tempo que permitam fácil acesso para manutenção. A usinagem CNC para o setor médico cria esses invólucros com a precisão necessária para um encaixe perfeito. Gabinetes de monitores, painéis de controle e carcaças de equipamentos de imagem diagnóstica dependem de equipamentos CNC. O método produz invólucros duráveis que suportam o uso diário em ambientes médicos. Muitos desses invólucros também precisam de blindagem EMI, e o processo cria os recursos para a inserção de elementos de blindagem. Todo o processo de fabricação é executado com precisão.
Gabinetes para sistemas de imagem (ressonância magnética, tomografia computadorizada)
Os sistemas de imagem apresentam desafios únicos. As máquinas de ressonância magnética exigem componentes não magnéticos, e o processo utiliza materiais que atendem a essa necessidade. O método produz estruturas, invólucros de sensores e componentes de blindagem precisos para equipamentos de imagem. Essas peças devem se encaixar perfeitamente para garantir resultados precisos. Os componentes de dispositivos médicos para sistemas de imagem frequentemente exigem tolerâncias rigorosas e formatos complexos, características que o processo atende com excelência.
Dispositivos médicos portáteis e de mão
Dispositivos médicos portáteis continuam a ganhar popularidade. Ferramentas de diagnóstico manuais, monitores portáteis e dispositivos vestíveis necessitam de invólucros leves e duráveis. O processo CNC permite designs ergonômicos que se encaixam confortavelmente na mão. Esses produtos são comuns na área médica. Invólucros de ventiladores, capas para componentes de respiradores e suportes de movimento para reabilitação se beneficiam da precisão. Instrumentos cirúrgicos também dependem de invólucros usinados para seus cabos e interfaces de controle. Essas peças cirúrgicas devem suportar esterilização repetida, mantendo seu encaixe e funcionalidade. Outra área fundamental são os instrumentos cirúrgicos que exigem controle preciso e manuseio ergonômico, onde as peças usinadas oferecem qualidade consistente. A produção em série desses dispositivos se beneficia da repetibilidade do processo de usinagem.
Usinagem CNC Processos para Alojamentos Médicos
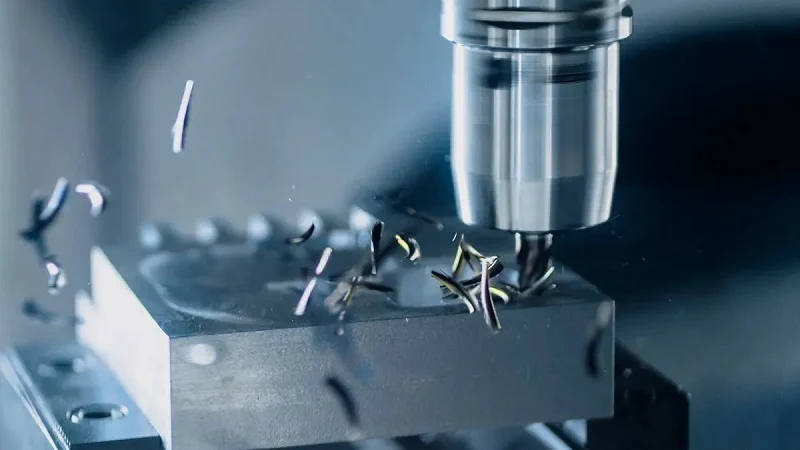
A escolha do processo de usinagem correto afeta o funcionamento da sua carcaça para dispositivos médicos. Cada método tem suas vantagens. O essencial é adequar o processo ao tamanho, à complexidade e ao volume da sua peça. Vamos analisar as principais opções.
Fresagem CNC para características de habitação complexa
A fresagem realiza a maior parte do trabalho em superfícies planas, cavidades e detalhes minuciosos. Ferramentas de corte rotativas removem material de um bloco, o que proporciona controle total sobre o formato final.
3 eixos vs. Fresagem de 5 Eixos
A fresagem padrão de 3 eixos move a ferramenta ao longo dos eixos X, Y e Z. Ela funciona bem para peças mais simples. Para componentes médicos complexos, a fresagem de 5 eixos costuma ser mais adequada. Uma máquina de 5 eixos adiciona dois eixos de rotação. Isso permite que a ferramenta alcance a peça a partir de múltiplos ângulos sem precisar movimentá-la.
A grande vantagem é a precisão. Com a usinagem CNC de 5 eixos, você usina várias faces em uma única configuração. Isso reduz o manuseio. Menos configurações significam menos chances de erros. Para uma carcaça médica usinada por CNC com detalhes em diferentes faces, isso faz toda a diferença.
Isso é importante ao trabalhar com materiais resistentes como o titânio. Os invólucros médicos frequentemente utilizam titânio devido à sua resistência e biocompatibilidade. No entanto, o titânio gera muito calor durante a usinagem. Centros de usinagem avançados de 5 eixos utilizam refrigeração por inundação e controle adaptativo de trajetória da ferramenta para gerenciar esse calor. Eles evitam a deflexão da ferramenta e mantêm o acabamento superficial consistente. Isso proporciona precisão repetível em paredes finas e contornos complexos.
Os números comprovam isso:
| Aspecto | Especificação | Relevância para Alojamentos Médicos |
| Tolerância Dimensional | ±0.005 mm (±0.0002″) | Garante o encaixe e funcionamento precisos dos alojamentos dos implantes. |
| Acabamento de Superfície (Ra) | 0.05 μm | Promove a biocompatibilidade e reduz os detritos de desgaste. |
| Precisão CMM | ±0.001 mm (±0.00004″) | Valida as dimensões finais da peça em relação às especificações. |
| Precisão da sonda de contato durante o processo | ±0.002 mm (±0.00008″) | Fornece monitoramento em tempo real para evitar desvios durante a usinagem. |
| Estabilidade à temperatura ambiente | ± 0.5 ° C (± 1 ° F) | Impede a expansão térmica que comprometeria a precisão em nível micrométrico. |
Essas tolerâncias rigorosas tornam a usinagem CNC médica confiável para aplicações críticas. Cada peça corresponde à anterior.
Fresagem para cavidades, ressaltos e pontos de montagem
As carcaças de dispositivos médicos precisam de recursos internos que mantenham os componentes no lugar. Os encaixes são cavidades fresadas na carcaça para placas de circuito impresso, sensores ou baterias. Uma fresadora vertical CNC cria esses encaixes com paredes limpas e precisas.
Os ressaltos são saliências para parafusos ou conexões. Eles proporcionam um ponto de fixação robusto sem adicionar material à estrutura. Os pontos de montagem seguem a mesma ideia. Você precisa de furos roscados e localizações precisas para a montagem de tampas e componentes internos. A fresagem CNC realiza todas essas etapas em um único programa. A máquina faz roscas, corta ranhuras e forma placas de montagem na mesma operação. Isso reduz o retrabalho e mantém tudo alinhado.
Torneamento CNC para componentes cilíndricos
Alguns componentes possuem simetria rotacional. Nesses casos, é necessário torneá-los. O torneamento CNC gira a peça enquanto uma ferramenta de corte a molda. O resultado são peças redondas e precisas.
Usinagem Suíça Para peças pequenas e complexas
O torneamento tipo suíço utiliza uma bucha guia para suportar o material exatamente no ponto de corte. Isso permite usinar peças muito pequenas e longas sem deflexão. Para dispositivos médicos, a usinagem tipo suíço é um método essencial. Ela produz carcaças, mangas e pinos pequenos com excelente acabamento superficial. As tolerâncias rigorosas são difíceis de superar com outros métodos. Se o seu projeto inclui componentes cilíndricos minúsculos, vale a pena considerar a usinagem tipo suíço.
Usinagem para Conectores e Inserções
Conectores e insertos roscados são comuns em invólucros médicos. Essas peças exigem roscas precisas e superfícies lisas. O torneamento as produz com eficiência. O processo corta roscas externas, ranhuras e chanfros em uma única configuração. Para um invólucro de precisão que precisa vedar contra umidade, essa precisão é fundamental. Os conectores devem se encaixar perfeitamente, sem vazamentos. O torneamento garante essa consistência.
Técnicas avançadas: corte por eletroerosão e a laser
Às vezes, a fresagem e o torneamento não conseguem alcançar todos os detalhes. É aí que entram os métodos avançados.
Eletroerosão para cantos internos agudos
A fresagem utiliza ferramentas circulares, portanto, os cantos internos sempre apresentam um raio. No entanto, alguns projetos exigem cantos vivos para uma vedação hermética ou um encaixe preciso. A eletroerosão (EDM) utiliza faíscas elétricas para erodir o material. Um fio fino ou um eletrodo com formato específico corta o material. O resultado é um canto interno vivo, sem raio de curvatura da ferramenta. Isso é importante para componentes médicos, onde cada mícron conta. A EDM também processa materiais endurecidos, difíceis de fresar. Se o seu projeto apresenta detalhes complexos em um metal duro, a EDM é a melhor opção.
Corte a laser para componentes de paredes finas
O corte a laser utiliza um feixe de luz concentrado para vaporizar o material. O feixe é incrivelmente fino, o que permite cortar detalhes muito precisos e paredes finas. Para componentes médicos, o corte a laser é ideal para aberturas de ventilação, orifícios para luzes indicadoras e invólucros de paredes finas. O processo deixa uma borda limpa e não cria a zona afetada pelo calor, como ocorre com outros métodos, preservando assim as propriedades do material. Para peças que precisam ser leves e resistentes, o corte a laser é uma escolha inteligente.
Materiais para carcaças médicas usinadas por CNC
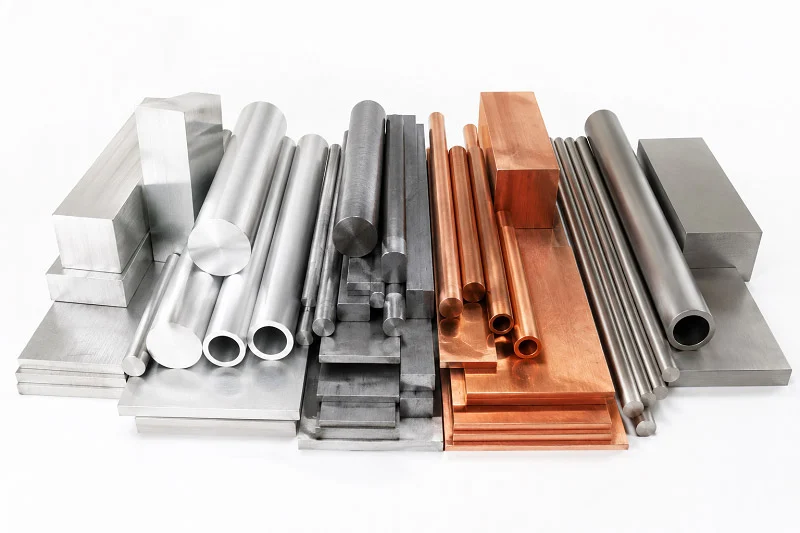
Escolher o material certo para uma carcaça médica usinada por CNC é tão importante quanto o processo de usinagem. O material determina a resistência, o peso, o custo e como a carcaça se comporta durante a esterilização. Também afeta a biocompatibilidade, que impacta diretamente a segurança do paciente. Vamos analisar as principais opções e o que torna cada uma delas valiosa.
Metais de grau médico
Os metais ainda são a principal escolha para carcaças que exigem alta durabilidade. Eles suportam alta tensão, resistem à corrosão e suportam ciclos repetidos de limpeza.
Aço inoxidável (316L, 17-4 PH) para maior durabilidade.
O aço inoxidável 316L é um material essencial na indústria de dispositivos médicos. Ele resiste bem à corrosão e a ambientes limpos. É encontrado em instrumentos cirúrgicos e implantes não permanentes. Para invólucros, o 316L oferece uma estrutura forte e confiável que suporta produtos de limpeza agressivos.
O aço inoxidável 17-4 PH eleva o padrão. Ele oferece alta resistência e dureza após o tratamento térmico, tornando-o ideal para instrumentos cirúrgicos e invólucros sujeitos a desgaste intenso. Se o seu dispositivo precisa de um invólucro que não dobre ou deforme sob carga, o 17-4 PH é uma excelente escolha. Ambos os tipos de aço são facilmente usinados por CNC, proporcionando tolerâncias rigorosas e superfícies lisas.
Titânio (Grau 5, Grau 23) para Biocompatibilidade
O titânio destaca-se pela sua biocompatibilidade. O grau 5, também chamado de Ti-6Al-4V, é adequado para aplicações que exigem resistência mecânica, como implantes de quadril e joelho. Para invólucros, oferece extrema resistência à corrosão e robustez, sem o peso do aço.
O titânio grau 23, ou Ti-6Al-4V ELI, possui maior pureza. Isso o torna a melhor escolha para componentes críticos de implantes. Caixas de marca-passos e peças odontológicas frequentemente utilizam titânio comercialmente puro graus 1 a 4. Quando nenhum outro material oferece a combinação ideal de segurança e desempenho, o titânio é a solução. A usinagem CNC de titânio para uso médico exige um controle térmico preciso, mas os resultados compensam o esforço.
Alumínio (6061, 7075) para projetos leves
O alumínio oferece alta condutividade térmica, o que o torna perfeito para invólucros que precisam dissipar calor. Invólucros para equipamentos de diagnóstico frequentemente utilizam alumínio 6061 por ser leve, resistente e fácil de usinar. O alumínio 7075 oferece resistência ainda maior para aplicações exigentes. Dispositivos portáteis se beneficiam da leveza do alumínio, que melhora a ergonomia e o conforto do usuário. Para invólucros não implantáveis, o alumínio é uma opção com excelente custo-benefício, sem abrir mão da qualidade.
Plásticos de alto desempenho
Os plásticos oferecem aos designers mais liberdade em relação a formas e cores. Além disso, são mais leves que os metais, o que é importante para dispositivos portáteis.
PEEK e PEI para resistência a altas temperaturas
PEEK e PEI, também conhecido como Ultem, suportam altas temperaturas sem deformar ou sofrer empenamento. Isso os torna ideais para invólucros que passam por esterilização em autoclave. O PEEK resiste a todos os métodos comuns de esterilização, incluindo vapor, óxido de etileno (EtO) e raios gama. O PEI oferece benefícios semelhantes com excelente estabilidade dimensional. Esses materiais custam mais, mas oferecem confiabilidade onde é mais importante. Para instrumentos cirúrgicos reutilizáveis e bandejas de esterilização, PEEK e PPSU são as melhores opções.
ABS e policarbonato para protótipos econômicos
O ABS é um polímero opaco que aceita uma gama ilimitada de cores personalizadas. É durável e acessível, o que o torna ideal para invólucros e caixas não implantáveis. No entanto, o ABS não é adequado para esterilização em autoclave. Funciona melhor com os métodos de óxido de etileno (EtO) ou radiação gama. O policarbonato oferece melhor resistência a impactos e transparência. Ele suporta bem os métodos de óxido de etileno e radiação gama, mas seu uso em autoclave é limitado. Ambos os materiais se destacam durante a prototipagem, quando são necessários testes rápidos e de baixo custo antes de iniciar a produção.
Critérios de seleção de materiais na indústria de dispositivos médicos
Escolher um material não se resume apenas à resistência ou ao custo. É preciso ponderar diversos fatores em conjunto.
Biocompatibilidade e compatibilidade com esterilização
A norma ISO 10993 estabelece o padrão para testes de biocompatibilidade. Os materiais devem passar por testes de citotoxicidade, sensibilização e irritação. O material também precisa manter sua integridade após a esterilização. A tabela abaixo mostra como os plásticos comuns reagem a diferentes métodos de esterilização:
| Material | Vapor (autoclave) | EtO | Radiação gama | Aplicações típicas de habitação |
| Polycarbonate | Limitada | Sim | Sim | Caixas de diagnóstico, reservatórios de fluidos |
| PEEK | Sim | Sim | Sim | Implantes, instrumentos cirúrgicos (também usados em alojamentos) |
| PPSU | Excelente | Sim | Sim | Instrumentos cirúrgicos reutilizáveis, bandejas de esterilização |
| polipropileno | Limitada | Sim | Sim | Componentes descartáveis, recipientes |
| ABS | Não | Sim | Sim | Invólucros, invólucros não implantáveis |
Para invólucros reutilizáveis que necessitam de autoclavagem, PEEK ou PPSU são as opções mais adequadas. Para invólucros descartáveis esterilizados por óxido de etileno ou radiação gama, policarbonato ou polipropileno funcionam bem.
Resistência mecânica e resistência ao desgaste
A carcaça deve proteger os componentes eletrônicos sensíveis contra impactos e vibrações. Metais como aço inoxidável e titânio oferecem a maior resistência. Plásticos como o PEEK proporcionam boa tenacidade com menor peso. Considere o ambiente em que o dispositivo será utilizado. Ele sofrerá quedas? Será manuseado constantemente? Essas respostas guiarão sua escolha.
Impacto na usinabilidade e no prazo de entrega
Alguns materiais são mais fáceis de usinar do que outros. O alumínio é usinado rapidamente, o que reduz os prazos de entrega. O titânio leva mais tempo e exige mais cuidado. Plásticos como ABS e policarbonato são fáceis de usinar, mas podem precisar de acabamento secundário. Equilibrar a usinabilidade com o desempenho ajuda a cumprir os prazos de produção sem perder qualidade. A conformidade com as normas exige a documentação das propriedades dos materiais e dos resultados dos testes. Trabalhar com um fornecedor que entende esses requisitos mantém seu projeto no caminho certo.
Tratamentos de superfície para alojamento médico CNC
Os tratamentos de superfície fazem mais do que apenas melhorar a aparência de uma carcaça. Eles afetam a durabilidade do dispositivo e sua segurança para os pacientes. Uma superfície áspera pode reter água e germes, o que pode causar ferrugem e proliferação de bactérias. Uma superfície lisa e bem tratada impede o acúmulo de sujeira e é fácil de limpar. Na usinagem CNC para uso médico, o acabamento correto pode prolongar a vida útil de uma carcaça por anos, evitando falhas prematuras.
Aprimorando a biocompatibilidade e a resistência à corrosão.
Passivação e eletropolimento de metais
As carcaças de aço inoxidável precisam de proteção extra para evitar a ferrugem. A passivação remove o ferro livre e outras impurezas, tornando a camada natural de óxido de cromo mais resistente. Esse processo não altera muito a superfície, mas melhora significativamente a resistência à ferrugem. O eletropolimento vai além. Ele remove uma camada muito fina de metal, tornando a superfície mais lisa e limpa. Isso ajuda a camada passiva de óxido de cromo a se formar de maneira mais uniforme, o que melhora tanto a resistência à ferrugem quanto a facilidade de limpeza.
| Passivação | Eletropolimento |
| Remove ferro livre e contaminantes | Remove material da superfície em nível microscópico. |
| Fortalece a camada de óxido de cromo. | Cria uma camada passiva mais uniforme. |
| Alteração mínima no acabamento da superfície | Produz uma superfície mais lisa e limpa. |
Ambos os métodos são importantes para instrumentos cirúrgicos e invólucros reutilizáveis que passam por muitos ciclos de esterilização. Eles mantêm o metal resistente e reduzem a probabilidade de pequenos furos ou rachaduras causadas pela ferrugem ao longo do tempo.
Anodização para carcaças de alumínio
A anodização é um processo eletroquímico que aumenta a espessura da camada de óxido natural em carcaças de alumínio. Isso melhora a resistência à ferrugem e torna a superfície mais dura e durável. A anodização também permite acabamentos coloridos, o que facilita a personalização do dispositivo e a identificação pelo usuário. Para ferramentas de diagnóstico portáteis, o alumínio anodizado proporciona uma carcaça leve e resistente ao desgaste. O processo funciona bem com as tolerâncias rigorosas da usinagem CNC, de modo que não há perda de precisão durante o acabamento.
Melhorando a estética e a funcionalidade
Jateamento com microesferas e pintura eletrostática a pó
A jateamento com microesferas confere às carcaças um aspecto liso e fosco. Remove a tonalidade e as alterações de cor causadas pelo calor em invólucros de aço inoxidável soldados, sem danificar o acabamento natural do metal. Isso o torna ideal para peças onde a aparência é importante. A pintura eletrostática a pó cria uma camada resistente e carregada que endurece, resultando em um acabamento robusto. É uma boa opção para carcaças de equipamentos resistentes que enfrentam condições severas. Lembre-se de que a pintura eletrostática a pó adiciona cerca de 0.05 a 0.2 mm às dimensões, portanto, é necessário ajustar as margens de usinagem com antecedência.
Para gabinetes soldados em aço inoxidável 304 ou 316, onde a aparência é importante, o jateamento com microesferas remove a tonalidade causada pelo calor sem danificar o acabamento natural do metal. As superfícies jateadas também proporcionam um excelente fundo de alto contraste para gravação a laser. Isso ajuda câmeras industriais e leitores de código de barras a lerem códigos QR e números de peças em praticamente 100% das vezes, na primeira tentativa.
Gravação a laser para rastreabilidade
A gravação a laser cria marcas permanentes para números de peças, números de série e códigos QR. Ao contrário de etiquetas ou tinta, as marcas a laser resistem à esterilização e a produtos de limpeza agressivos. Essa rastreabilidade é fundamental para o cumprimento das normas. Quando um dispositivo é recolhido ou inspecionado, é possível rastrear cada componente até o seu lote de produção. Para dispositivos médicos, esse nível de rastreabilidade é imprescindível.
Pós-processamento para limpeza e conformidade
Limpeza e embalagem ultrassônicas
Após a usinagem e o acabamento, as carcaças precisam de uma limpeza profunda. A limpeza ultrassônica utiliza ondas sonoras de alta frequência para remover minúsculas partículas de sujeira, óleos e resíduos de materiais de todas as superfícies. Essa etapa é importante porque contaminantes residuais podem causar reações adversas em pacientes. O uso de fluidos de corte biocompatíveis de grau médico durante a usinagem também ajuda a prevenir a contaminação. Após a limpeza, uma embalagem adequada mantém as peças limpas até chegarem à linha de montagem.
Validação do acabamento superficial (valores Ra)
A rugosidade da superfície, denominada Ra, afeta diretamente a resistência de uma carcaça à ferrugem e às bactérias. Uma superfície lisa com Ra inferior a 0.8 μm é fácil de limpar e reduz o risco de infecção. Uma superfície rugosa retém água e sujeira, o que diminui a vida útil da carcaça. Para verificações de conformidade, é necessário um comprovante por escrito do acabamento superficial. Os certificados de acabamento superficial mostram os valores de Ra medidos e confirmam que a peça atende às especificações. Essa documentação comprova as verificações de limpeza de acordo com a norma ISO 13485 e demonstra o controle de qualidade durante a produção.
| Aspecto | Impacto na conformidade | Impacto na longevidade |
| Valores Ra | Um Ra mais baixo reduz a adesão bacteriana, favorecendo a biocompatibilidade de acordo com a norma ISO 10993-1. | Superfícies mais lisas resistem à corrosão e ao desgaste, prolongando a vida útil dos componentes. |
| Processos de limpeza | Deve ser validado para atingir consistentemente o acabamento especificado (ISO 13485). | Ciclos de limpeza repetidos causam degradação mensurável ao longo do tempo. |
| Revestimentos protectores | Revestimentos não porosos atendem às diretrizes de limpeza para invólucros médicos. | Revestimentos quimicamente resistentes mantêm sua integridade mesmo sob exposição a desinfetantes. |
Um plano de tratamento de superfície adequado reúne biocompatibilidade, durabilidade e rastreabilidade. Trabalhar com um parceiro que entende essas necessidades mantém seu projeto de encapsulamento médico CNC no caminho certo para a aprovação das normas e confiabilidade a longo prazo.
Invólucros médicos CNC: Considerações sobre projeto e produção
Excelentes invólucros começam com um projeto inteligente. As escolhas feitas antes do início da usinagem moldam os custos, os prazos de entrega e a qualidade final. Revisões iniciais de projeto para manufatura (DFM) identificam problemas enquanto as alterações ainda são baratas. É aí que os projetos de fabricação de dispositivos médicos bem-sucedidos ganham forma.
Projetando para Manufaturabilidade (DFM)
Espessura da parede e ângulos de inclinação
A espessura da parede influencia a estabilidade. Para metais, mantenha as paredes acima de 0.8 mm. Para plásticos, mantenha-as acima de 1.5 mm. Paredes mais finas vibram durante a usinagem e deformam-se após o corte. Uma espessura consistente também evita empenamentos à medida que o material esfria. Os ângulos de inclinação também são importantes. Uma leve conicidade em paredes profundas ajuda a ferramenta de corte a alcançar o fundo sem atrito. Também facilita a ejeção caso você precise realizar a moldagem posteriormente. Essas pequenas escolhas mantêm suas operações de usinagem CNC suaves e previsíveis.
Minimizar a tensão interna e a deformação
Cavidades profundas e ranhuras estreitas criam concentrações de tensão. Uma boa regra: limite a profundidade da cavidade a cerca de quatro vezes a largura da ranhura. Cantos internos devem usar raios ligeiramente maiores que o raio da ferramenta de corte. Cantos vivos forçam o uso de ferramentas menores, que cortam mais lentamente e deixam pontos de concentração de tensão. Padronize também os tamanhos dos furos. Usar diâmetros comuns, como 3.0 mm para roscas M3, reduz as trocas de ferramentas e diminui os custos. Qualquer característica que não melhore o desempenho, a confiabilidade ou a segurança merece uma segunda análise. Peças mais simples são usinadas mais rapidamente e apresentam menos falhas.
Tolerâncias e ajuste para montagem
GD&T para interfaces críticas
Tolerâncias rigorosas custam caro. Aplicar ±0.001″ em todos os lugares aumenta as operações de retificação e o tempo de inspeção sem melhorar a funcionalidade. Reserve essa precisão para características que realmente precisam dela — assentos de rolamentos, superfícies de vedação e pinos de alinhamento. Use ±0.010″ para superfícies não críticas da carcaça. Um projeto de dispositivo médico economizou US$ 18,000 em uma produção de 50,000 unidades apenas limitando as tolerâncias rigorosas a características críticas. Identifique-as como CTF (críticas para a função) em seus desenhos para que os operadores de máquinas saibam onde concentrar seus esforços.
Controle da expansão térmica em invólucros multimateriais
Metais e plásticos se expandem em taxas diferentes. Uma carcaça que se encaixa perfeitamente à temperatura ambiente pode emperrar ou afrouxar à temperatura corporal ou durante a esterilização. Analise as tolerâncias acumuladas desde o início. Os protótipos costumam funcionar porque mãos habilidosas ajustam as peças individualmente. As unidades de produção não têm essa vantagem. Se o seu projeto combina alumínio com PEEK, leve em consideração as diferentes taxas de expansão em seus cálculos de folga. Isso evita falhas em campo e mantém sua documentação de conformidade regulatória precisa.
Prototipagem vs. Produção em Série
Design iterativo com prototipagem rápida
Dispositivos médicos complexos geralmente exigem cinco ou mais iterações de protótipos. Cada rodada deve testar algo específico — forma, encaixe ou viabilidade de fabricação. Comece com modelos impressos em 3D de baixa fidelidade e, em seguida, passe para materiais representativos da produção. Um protótipo conceitual que custa entre US$ 50 e US$ 300 pode substituir uma revisão de ferramental que custa entre US$ 5,000 e US$ 25,000. Essa matemática faz da iteração um investimento inteligente, e não um atraso. Para a produção de dispositivos médicos, testes documentados em cada etapa dão suporte às suas submissões regulatórias.
Escalando para Alto Volume com Qualidade Consistente
A montagem para produção em larga escala confirma a geometria final antes de você se comprometer com o volume de produção. Essas produções custam de US$ 500 a US$ 5,000, mas validam completamente o seu processo. O design da montagem é crucial aqui. Uma empresa redesenhou sua estrutura com recursos de autoencaixe e peças de encaixe rápido. O tempo de montagem caiu de 12 minutos para menos de 3 minutos por unidade. O rendimento na primeira tentativa saltou de 78% para 96%. Esse é o resultado de uma transição bem-sucedida da prototipagem para a produção em larga escala. Faça parceria com uma empresa que entenda ambos os mundos e sua transição será tranquila.
Como a NOBLE atende às suas necessidades de alojamento médico para pacientes da CNC

Nossas Capacidades de Fabricação
Fresagem CNC, torneamento e usinagem tipo suíço
A NOBLE reúne todos os métodos de usinagem que seu projeto precisa em um só lugar. Nossa fresagem CNC molda geometrias complexas, detalhes intrincados e contornos de superfície precisos para componentes de carcaças que exigem tolerâncias rigorosas. Combinamos isso com torneamento CNC para peças cilíndricas e com simetria rotacional, como corpos de conectores e eixos. Essas peças exigem diâmetros precisos e acabamentos lisos, e nossos centros de torneamento entregam ambos com consistência.
Para componentes pequenos e finos, a usinagem CNC suíça se destaca. Ela permite a produção de alta precisão de peças de paredes finas com detalhes delicados, sendo ideal para instrumentos cirúrgicos e componentes médicos compactos. Nossa usinagem CNC multieixos, incluindo centros de 5 eixos, possibilita geometrias complexas com menos configurações. Isso significa que superfícies contornadas e detalhes angulares são produzidos corretamente na primeira tentativa.
Acabamento e montagem de superfícies internos
Não nos limitamos à usinagem. Nossas opções de pós-processamento e acabamento incluem anodização, pintura eletrostática a pó e jateamento com microesferas para melhorar a durabilidade, a aparência e o desempenho. Realizar essas etapas internamente significa menos transferências de responsabilidade, prazos de entrega mais curtos e maior controle sobre a qualidade final. Também cuidamos da montagem, para que sua carcaça médica usinada por CNC chegue pronta para integração.
Certificações e Garantia de Qualidade
Conformidade com as normas ISO 9001:2015 e ISO 13485:2016
Na indústria de dispositivos médicos, a qualidade não é opcional. A NOBLE possui as certificações ISO 9001:2015 e ISO 13485:2016. A certificação ISO 13485 é de extrema importância para componentes de dispositivos médicos. Trata-se de uma estrutura de gestão da qualidade projetada especificamente para a fabricação desses dispositivos. Para um fornecedor de usinagem, manter essa certificação significa que o Sistema de Gestão da Qualidade (SGQ) foi auditado de forma independente em relação a requisitos como rastreabilidade, gestão de riscos e conformidade regulatória. Os principais fabricantes de equipamentos originais (OEMs) exigem essa certificação como requisito básico para a aprovação de fornecedores.
A diferença entre as duas normas é significativa. A ISO 9001 abrange a gestão geral da qualidade. A ISO 13485 adiciona a gestão obrigatória de riscos alinhada com a ISO 14971, controles de projeto com arquivos específicos do dispositivo, rastreabilidade com Registros Históricos do Dispositivo e validação de processo para etapas em que a saída não pode ser totalmente verificada. Ela também exige especificações de limpeza documentadas e vigilância pós-comercialização com tratamento de reclamações.
Rastreabilidade e documentação para auditorias
Cada peça que usinamos possui rastreabilidade completa. Você recebe documentação que comprova suas necessidades em relação a submissões regulatórias e auditorias. A usinagem de precisão atinge tolerâncias de ±0002″ em características críticas, verificadas por inspeção CMM. Esse nível de precisão, respaldado pela documentação adequada, mantém seu caminho rumo à conformidade claro e contribui para a segurança do paciente.
Do projeto à entrega: um parceiro de serviço completo
Suporte de engenharia para otimização de DFM
Nossa equipe de engenharia analisa seus projetos antecipadamente. Oferecemos suporte desde o projeto até a produção, incluindo otimização CAD e análise DFM. Identificar problemas de fabricação antes da usinagem economiza tempo e dinheiro. Ajudamos você a refinar a espessura da parede, os ângulos de inclinação e as tolerâncias para que suas peças sejam usinadas com eficiência, sem comprometer o desempenho.
Gestão da Cadeia de Suprimentos e Entrega Just-in-Time
Como fabricante líder na China, a NOBLE combina um serviço de excelência com capacidades de usinagem profissionais. Auxiliamos nossos clientes na prototipagem eficiente e na produção em massa. Nossa gestão da cadeia de suprimentos garante que os materiais cheguem no prazo, e a entrega just-in-time mantém suas linhas de produção em pleno funcionamento. Dos testes de biocompatibilidade à embalagem final, cuidamos de todos os detalhes para que você possa se concentrar em lançar seu dispositivo no mercado.
A usinagem CNC oferece precisão incomparável, versatilidade de materiais e repetibilidade para invólucros médicos. O sucesso depende da seleção criteriosa de processos e materiais. O invólucro de alumínio 6061-T6 para equipamentos de imagem comprova isso: a validação do protótipo teve pouca importância até que a consistência da produção melhorasse com o uso de dispositivos de fixação e inspeção dedicada.
| Principal Takeaway | Por que isso importa |
| Escolha do material | Afeta o peso, a resistência à corrosão e o custo. |
| Controle de tolerância | Uma tolerância de ±0.005 mm em elementos críticos evita problemas de montagem. |
| Revestimento de superfície | A passivação e a anodização protegem contra a corrosão. |
Faça parceria com um fornecedor que entenda de conformidade regulatória e ofereça suporte completo. A colaboração antecipada com especialistas como a NOBLE mitiga riscos e acelera o lançamento de seus dispositivos médicos no mercado. Aplique este guia ao seu próximo projeto. Entre em contato com a NOBLE hoje mesmo para uma consulta ou orçamento — seu dispositivo merece uma qualidade de fabricação em que você possa confiar.
Perguntas frequentes sobre o alojamento médico da CNC
O que torna uma habitação adequada para uso médico?
O material deve passar por testes de biocompatibilidade, como a norma ISO 10993. Precisa resistir à corrosão e a ciclos de esterilização. Tolerâncias rigorosas protegem os componentes eletrônicos sensíveis. Um fornecedor confiável documenta cada etapa para fins de auditoria regulatória.
Quais processos CNC são mais adequados para carcaças complexas?
A fresagem de 5 eixos permite a usinagem de detalhes complexos em uma única configuração. O torneamento tipo suíço cria pequenas peças cilíndricas. A eletroerosão (EDM) corta cantos internos precisos. O corte a laser é ideal para paredes finas. Cada método oferece a precisão exigida por componentes médicos.
Como escolher o material certo?
Considere o método de esterilização, a resistência necessária e o orçamento. O PEEK suporta bem a autoclavagem. O alumínio 6061 é leve e acessível. O aço inoxidável 316L resiste à corrosão. O titânio oferece a melhor biocompatibilidade para invólucros médicos implantáveis.
Que certificações um parceiro de usinagem CNC deve possuir?
A ISO 13485 é a norma fundamental para a fabricação de dispositivos médicos. A ISO 9001 abrange a qualidade geral. Ambas garantem rastreabilidade, validação de processos e documentação adequada para conformidade regulatória.
Quanto tempo leva para ir do protótipo à produção?
Os protótipos são enviados em 1 a 2 semanas. A produção em série leva de 4 a 8 semanas, dependendo da complexidade e do volume. Revisões antecipadas de DFM (Design for Manufacturing) aceleram o cronograma. Um parceiro com acabamento interno reduz ainda mais os prazos de entrega.
Você pode ajudar com alterações de design durante a produção?
Sim. A usinagem CNC permite ajustes rápidos sem a necessidade de novas ferramentas. Analisamos as alterações quanto à viabilidade de fabricação em primeiro lugar. Essa flexibilidade é útil quando os testes revelam problemas ou quando os requisitos regulamentares mudam.







