
Qual a melhor maneira de construir uma caixa para equipamentos de PCR ? Depende da quantidade necessária, do nível de precisão exigido, do material a ser utilizado e de como manter a limpeza. O mercado global deve crescer 8.5% ao ano até 2033, devido ao aumento da demanda por testes diagnósticos. Os laboratórios precisam de equipamentos confiáveis para o seu trabalho diário. Trabalhar com fabricantes de equipamentos originais (OEMs) e fazer boas escolhas de design são cruciais. Iniciar o projeto da caixa desde o início ajuda a passar nos testes de qualificação. Fornecedores que filtram o ar adequadamente e rastreiam lotes têm maior probabilidade de serem aprovados. O processo de PCR exige precisão e rigorosa limpeza. Conhecer esses pontos ajuda a escolher a melhor máquina de PCR. Este guia oferece um plano claro para escolher o método correto, desde o projeto até a caixa final.
Requisitos de gabinete para equipamentos de PCR
Seleção de materiais para resistência térmica e química
Termoplásticos versus metais para invólucros de equipamentos de PCR
O material correto determina o desempenho da caixa. As máquinas de PCR geram calor durante os ciclos térmicos. A caixa do equipamento de PCR deve suportar esse calor sem deformar ou entortar. Materiais termoestabilizados mantêm sua forma mesmo após vários ciclos de aquecimento. Estabilizadores térmicos e modificação de impacto são as principais tecnologias utilizadas. Esses materiais resistem à fragilidade e a danos superficiais. A tabela abaixo compara as opções mais comuns.
| Material | Propriedades de resistência térmica e química |
| Misturas de ABS/PC | Suporta temperaturas mais altas e é resistente; funciona bem com lenços umedecidos comuns para uso em ambientes de saúde. |
| Polycarbonate | Resistente a impactos; pode rachar com alguns álcoois se a tensão interna durante a moldagem for alta. |
| PPSU | Suporta autoclave a vapor e limpeza pesada. |
| PEEK | Ideal para aplicações que exigem alta temperatura e resistência; resiste muito bem a produtos químicos. |
| Alumínio: | Ajuda a dissipar o calor; podem ser utilizados revestimentos isolantes para atender aos limites de temperatura ao toque. |
| Aço inoxidável | Ideal para aplicações que exigem alta durabilidade e esterilização frequente. |
Cada material tem uma função diferente. Metais como o alumínio ajudam a dissipar o calor. Termoplásticos como o PEEK resistem a produtos químicos. O processo PCR exige um desempenho estável do material.
Avaliação da resistência química aos reagentes de laboratório
Os laboratórios utilizam agentes de limpeza e solventes fortes. O material da caixa deve resistir a eles. Misturas de ABS/PC funcionam bem com lenços umedecidos comuns da área da saúde. O policarbonato requer moldagem cuidadosa para evitar fissuras por tensão. O PPSU suporta ciclos de autoclave a vapor. O PEEK resiste muito bem a produtos químicos agressivos. O material certo protege o equipamento e garante uma longa vida útil. Isso afeta diretamente a sensibilidade e a precisão dos resultados de diagnóstico.
Principais considerações de projeto para gabinetes de equipamentos de PCR
Estratégias de gerenciamento térmico e dissipação de calor
A cabine de PCR foi projetada para fornecer um ambiente controlado e livre de contaminação para a preparação da reação em cadeia da polimerase, incorporando recursos que abordam tanto a estabilidade térmica quanto o controle de partículas em suspensão no ar.
As máquinas de PCR de alto rendimento geram mais calor durante a operação. O gabinete deve gerenciar esse calor de forma eficiente. Os sistemas de controle ambiental incluem sensores precisos que verificam e ajustam a temperatura e a umidade constantemente, evitando a degradação das amostras. Uma máquina de PCR rápida gera ainda mais calor em ciclos mais curtos. O projeto do gabinete deve levar isso em consideração. Um bom gerenciamento térmico mantém o desempenho da tecnologia de PCR estável.
Minimizar a contaminação com superfícies lisas e não porosas.
O controle de contaminação é crucial para o diagnóstico. A cabine de PCR remove 99.99% das partículas com tamanho de até 0.3 mícron. A filtragem HEPA cria uma barreira estéril contra contaminantes presentes no ar. A esterilização por UV com comprimento de onda de 254 nm elimina germes com eficácia. Gradientes de pressão negativa impedem a entrada de ar externo na área de trabalho. As superfícies internas sem emendas não deixam pontos de contaminação, facilitando a limpeza. A estrutura deve suportar essas características, o que é essencial para aplicações de diagnóstico molecular e testes genéticos. Mesmo um equipamento de PCR portátil necessita desses controles de contaminação, que protegem as amostras de DNA da degradação.
Normas regulamentares para invólucros de equipamentos médicos
Conformidade ISO 13485
Os fabricantes devem seguir as normas de gestão da qualidade. A ISO 13485 abrange os sistemas de qualidade de dispositivos médicos. A conformidade garante a qualidade consistente do produto e apoia aplicações de diagnóstico clínico e genômica. A certificação demonstra um compromisso com a qualidade. Os laboratórios procuram fornecedores certificados. Um parceiro certificado transmite confiança aos laboratórios de diagnóstico na seleção de equipamentos.
Requisitos de segurança da norma IEC 61010-2-101
A norma IEC 61010-2-101 abrange especificamente equipamentos de diagnóstico in vitro, incluindo máquinas de PCR. A norma aborda segurança elétrica, riscos mecânicos e segurança térmica. A avaliação de riscos é obrigatória para instrumentos de diagnóstico. Os testes de biocompatibilidade, conforme a norma ISO 10993, aplicam-se às vedações que entram em contato com as amostras. A validação da esterilização garante que os materiais da carcaça suportem os métodos comuns. Esses requisitos protegem os operadores e asseguram a confiabilidade dos testes em laboratórios de diagnóstico. A produtividade dos testes depende da operação estável da máquina. A amplificação de DNA exige controle térmico preciso. A sensibilidade é fundamental em cada execução.
Fabricação de gabinetes para equipamentos de PCR Processos
Existem quatro maneiras principais de fabricar gabinetes para máquinas de ciclagem térmica. Cada método funciona melhor para necessidades diferentes, como a quantidade de peças necessárias, o nível de precisão exigido e o grau de limpeza necessário. Usinagem CNC, impressão 3D, moldagem por injeção e fabricação de chapas metálicas têm suas próprias vantagens. A tabela abaixo mostra como esses processos se adequam a diferentes usos de gabinetes.
| Processo de Fabricação | Principais subprocessos | Aplicações típicas em gabinetes para equipamentos de PCR |
| Usinagem CNC | Corte de alta precisão, tolerâncias rigorosas. | Estruturas de instrumentos, placas de montagem, suportes de precisão, componentes de dissipação de calor |
| Fabricação de Chapas Metálicas | Corte a laser, dobra CNC, soldagem, rebitagem | Painéis de invólucro, caixas estruturais, invólucros para equipamentos de laboratório |
| Moldagem por Injeção | Projeto de moldes, injeção de material sob alta pressão | Capas, invólucros e componentes internos de alto volume |
| Impressão 3D | Deposição aditiva camada por camada | Protótipos, suportes personalizados, geometrias internas complexas |
Prototipagem e processos de baixo volume (CNC e impressão 3D)
Usinagem CNC para tolerâncias rigorosas e geometrias complexas
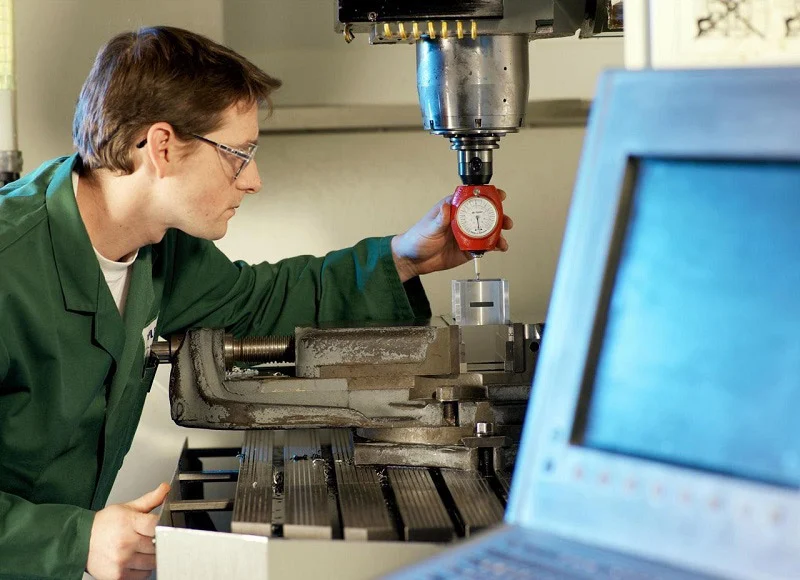
A usinagem CNC remove material de blocos sólidos de alumínio, aço inoxidável ou plásticos de engenharia. Esse método proporciona dimensões extremamente precisas. Estruturas de instrumentos e placas de montagem exigem esse nível de precisão. Peças que dissipam calor também se beneficiam das tolerâncias rigorosas que a CNC consegue alcançar. O processo é capaz de lidar com formatos complexos que outros métodos têm dificuldade em processar. Os acabamentos superficiais obtidos por usinagem CNC atendem aos requisitos de salas limpas sem a necessidade de muito trabalho adicional. Para produções de baixo volume, a CNC oferece prazos de entrega rápidos, sem custos com ferramentas. Cada peça custa mais do que as moldadas, mas a ausência do custo inicial do molde torna a usinagem CNC uma boa opção para quantidades inferiores a algumas centenas de unidades. O desperdício de material é uma preocupação, mas a reciclagem dos cavacos ajuda a minimizar esse problema.
Impressão 3D para iteração rápida e designs personalizados
A impressão 3D constrói peças camada por camada a partir de modelos digitais. A tecnologia é excelente para criar formas complexas que a usinagem convencional não consegue. Uma impressora de mesa típica custa entre US$ 379 e US$ 3,440, sendo, portanto, acessível para ambientes de pesquisa. Alturas de camada de 0.2 mm, com desvios inferiores a 0.2 mm em relação ao modelo CAD, funcionam bem para a maioria dos protótipos. O filamento ABS produz peças pretas, opacas e resistentes, ideais para testes de gabinetes. As equipes de projeto podem testar novas versões rapidamente, imprimindo peças atualizadas durante a noite. Essa velocidade acelera bastante o ciclo de desenvolvimento. Suportes personalizados e fixadores internos se beneficiam da liberdade de design. No entanto, as peças impressas não têm a mesma qualidade de superfície que as peças usinadas. Etapas adicionais, como lixamento e selagem, são necessárias para tornar as superfícies adequadas para salas limpas. A tecnologia é mais indicada para protótipos e volumes muito baixos, não para produção em série.
Produção em Alto Volume com Moldagem por Injeção
Qualidade consistente e baixo custo unitário em grande escala.
A moldagem por injeção força o plástico fundido e quente para dentro de um molde de aço sob alta pressão. O processo produz peças idênticas com incrível consistência. Uma vez construído o molde, o custo por peça diminui consideravelmente. Volumes de produção na casa das dezenas de milhares tornam este o método mais econômico. As peças moldadas possuem superfícies lisas e não porosas que resistem à contaminação. Isso é muito importante para equipamentos de diagnóstico molecular. A repetibilidade da moldagem por injeção significa que cada invólucro atende às mesmas especificações. O controle de qualidade torna-se mais fácil quando as dimensões permanecem praticamente as mesmas. Para máquinas de PCR já estabelecidas com projetos estáveis, a moldagem por injeção oferece o melhor custo-benefício a longo prazo.
Investimento inicial em ferramentas e considerações sobre o projeto do molde
O custo inicial das ferramentas para moldagem por injeção é alto. Moldes de aço custam dezenas de milhares de dólares e levam semanas para serem fabricados. O projeto do molde deve levar em consideração os ângulos de saída, a espessura da parede e o posicionamento do ponto de injeção. Um projeto de molde inadequado leva a deformações, marcas de afundamento ou injeções incompletas. A escolha do material afeta bastante o projeto do molde. Graus termoestabilizados para aplicações de PCR podem exigir temperaturas de moldagem mais altas. Decidir investir em ferramentas requer confiança no projeto do produto. Alterações no projeto após a fabricação do molde são caras. A maioria dos fabricantes realiza uma prototipagem completa antes de optar pela moldagem por injeção. A vantagem vem dos baixos custos por peça e da alta produtividade após o início da produção.
Fabricação de chapas metálicas para estruturas de revestimento
Corte, dobra e soldagem para estruturas robustas
A fabricação de chapas metálicas começa com chapas metálicas planas. O corte a laser cria contornos precisos. A dobra CNC molda o material em formas tridimensionais. A soldagem une as seções para montagem permanente. Esse processo cria estruturas robustas capazes de suportar tensões mecânicas. Aço inoxidável e alumínio são escolhas comuns. Esses materiais oferecem grande durabilidade e resistência ao calor. As estruturas de chapa metálica suportam bem as demandas térmicas da tecnologia PCR. O processo é adequado para volumes médios, onde a moldagem por injeção não compensa. Os prazos de fabricação são menores do que os da construção de moldes. A resistência estrutural torna esse método ideal para instrumentos maiores que necessitam de suporte rígido.
Integração de hardware e blindagem eletromagnética
As estruturas de chapa metálica facilitam a adição de componentes. Rebites e fixadores prendem os componentes diretamente à estrutura. O próprio metal proporciona blindagem eletromagnética, protegendo os componentes eletrônicos sensíveis contra interferências. Isso é valioso para instrumentos de diagnóstico que precisam manter a qualidade do sinal. Juntas de blindagem adicionais podem ser instaladas nos pontos de montagem. As opções de acabamento superficial incluem pintura eletrostática a pó, jateamento de areia e escovação. Esses tratamentos melhoram a resistência à corrosão e a conformidade com salas limpas. A combinação de resistência estrutural e blindagem torna a chapa metálica uma escolha versátil para diversas aplicações. Projetos de máquinas de PCR portáteis frequentemente utilizam essa abordagem para garantir durabilidade durante o transporte.
A escolha entre esses processos depende do volume de produção, das necessidades de precisão e das limitações orçamentárias. A prototipagem favorece a impressão 3D e a usinagem CNC. A produção em larga escala exige moldagem por injeção. As necessidades estruturais apontam para a fabricação em chapa metálica. Muitos fabricantes combinam processos, utilizando CNC para peças de precisão e chapa metálica para a estrutura principal. Essa abordagem híbrida equilibra custo, qualidade e desempenho. Compreender cada processo ajuda os OEMs a tomar decisões informadas para as necessidades específicas de seus equipamentos.
Comparação de processos para gabinetes de equipamentos de PCR
Custo, prazo de entrega e escalabilidade
Investimento inicial versus custo por peça para cada processo
O custo de cada método influencia a escolha. Os custos de preparação e o custo por peça variam bastante entre os quatro processos.
| Processo | Custo de instalação/ferramentas | Custo por unidade (baixo volume) | Custo por unidade (alto volume) |
| Impressão 3D | Mínimo (sem necessidade de ferramentas) | Moderado | Moderado |
| Moldagem por Injeção | Alto (molde personalizado a partir de US$ 10 mil) | Muito alto | Muito baixo |
| Usinagem CNC | Moderado (programação e equipamentos) | Moderado | Moderado a baixo |
| Elenco/Tradicional | Alto (matrizes ou moldes) | Alto | Baixo |
A fabricação de chapas metálicas e a usinagem CNC têm custos de preparação médios, devido a gabaritos personalizados e tempo do operador. A impressão 3D não requer ferramentas. A moldagem por injeção exige o maior investimento inicial, com um molde personalizado custando mais de US$ 10,000 antes mesmo da produção de qualquer peça. Esse investimento só se justifica para grandes volumes de produção. Em baixos volumes, o custo do molde é diluído entre poucas peças, resultando em um alto custo de ferramental para cada uma. Já em altos volumes, o custo é diluído entre milhares de peças, reduzindo significativamente o preço por unidade.
Prazos de entrega típicos para protótipos versus lotes de produção
Os prazos de entrega de protótipos são ideais para impressão 3D. Uma estrutura impressa em 3D pode ser enviada em poucos dias após a finalização do projeto. A usinagem CNC leva um pouco mais de tempo devido à programação. Ambas evitam as semanas necessárias para a fabricação de moldes. A produção em série altera o cronograma. A moldagem por injeção requer projeto do molde, corte do aço e testes de injeção. Isso pode levar várias semanas antes da produção em larga escala. A fabricação de chapas metálicas fica em um ponto intermediário. O corte a laser e a dobra CNC exigem tempo de preparação, mas são executados rapidamente. Os fabricantes de equipamentos originais (OEMs) que planejam um lançamento devem considerar esses prazos. Um projeto rápido de máquina PCR com um cronograma apertado pode começar com protótipos impressos em 3D. Em seguida, a moldagem por injeção pode ser transferida para a tecnologia quando o projeto estiver estável. Essa abordagem em etapas equilibra velocidade com custo a longo prazo.
Precisão, tolerâncias e acabamento superficial
Obtendo tolerâncias rigorosas com CNC versus moldagem por injeção
A usinagem CNC oferece o controle dimensional mais preciso entre os quatro processos. As ferramentas de corte removem material com precisão repetível. As estruturas dos instrumentos e as placas de montagem mantêm posições exatas. Essa precisão é crucial para máquinas de PCR que alinham componentes ópticos ou elementos de aquecimento. A moldagem por injeção também atinge tolerâncias rigorosas após a validação do molde. Ela copia a cavidade do molde com muita fidelidade. A variação entre peças permanece pequena em longos períodos de produção. A contração do molde dificulta esse controle. Cada material se contrai de forma diferente ao resfriar. Os projetistas de moldes precisam levar isso em consideração. A usinagem CNC evita problemas de contração. O corte remove material de um bloco sólido, portanto as dimensões permanecem fiéis ao modelo CAD. Para alinhamentos críticos, a usinagem CNC geralmente é a melhor opção. Para peças de alto volume com formato consistente, a moldagem por injeção oferece precisão semelhante a um custo menor.
Requisitos de pós-processamento para peças impressas em 3D
As peças impressas em 3D exigem trabalho extra antes de serem usadas em uma sala limpa. As linhas de camada deixam pequenas saliências em todas as superfícies. Essas saliências acumulam sujeira e são difíceis de limpar. O lixamento suaviza a superfície, mas leva tempo. A selagem preenche os poros. O alisamento a vapor é outra opção para alguns materiais. Cada etapa adiciona mão de obra e custo. A superfície final é quase tão boa quanto a de peças usinadas ou moldadas, mas não exatamente. Para protótipos, essa compensação funciona bem. Para gabinetes de produção, as etapas extras reduzem a relação custo-benefício da impressão 3D. As equipes de projeto devem incluir o pós-processamento em seu orçamento e cronograma. Uma peça impressa que precisa de muito acabamento pode custar mais do que uma usinada.
Compatibilidade de materiais e conformidade regulamentar
Quais processos melhor suportam materiais de grau ISO 13485?
A certificação ISO 13485 exige rastreabilidade documentada dos materiais. Cada lote de resina ou metal deve ser rastreado desde o fornecedor até a peça finalizada. A usinagem CNC e a moldagem por injeção lidam bem com isso. Os fornecedores de materiais emitem certificados de análise para cada lote. A fabricação de chapas metálicas oferece rastreabilidade semelhante para alumínio e aço inoxidável. A impressão 3D apresenta mais desafios. As fórmulas das resinas variam entre fornecedores e lotes. Os padrões de documentação variam bastante no setor de manufatura aditiva. Alguns fabricantes de filamentos e resinas agora oferecem materiais de grau médico com rastreabilidade completa. Mas essas opções ainda são limitadas em comparação com os métodos tradicionais. Laboratórios e fabricantes de equipamentos de diagnóstico devem verificar a documentação dos materiais antes de escolher um processo. A caixa do equipamento de PCR deve atender aos mesmos padrões de qualidade do instrumento em seu interior.
Certificação do invólucro final para uso médico.
A certificação final exige mais do que apenas a escolha do material certo. Toda a estrutura deve passar por testes de segurança e desempenho. A norma IEC 61010-2-101 abrange os requisitos de segurança elétrica, mecânica e térmica para equipamentos de diagnóstico in vitro (IVD). Os testes de biocompatibilidade, conforme a norma ISO 10993, aplicam-se a qualquer superfície que entre em contato com as amostras. A validação de esterilização verifica se a estrutura resiste aos métodos de limpeza comuns. Cada processo de fabricação afeta a certificação de maneira diferente. A moldagem por injeção produz peças consistentes que apresentam resultados previsíveis nos testes. A usinagem CNC oferece a mesma consistência para peças metálicas. Peças impressas em 3D exigem validação adicional. A adesão entre camadas e a porosidade da superfície variam entre as construções, o que dificulta a certificação. A fabricação em chapa metálica proporciona resultados robustos e repetíveis. A escolha do processo afeta diretamente a fluidez do processo de certificação. Um parceiro com experiência na fabricação de dispositivos médicos pode auxiliar nesse processo. Sua expertise reduz o risco de reprovação nos testes e de retrabalhos dispendiosos.
A comparação não aponta para um único método ideal. Cada processo atende a uma necessidade diferente. A prototipagem funciona melhor com impressão 3D e usinagem CNC. A produção em larga escala exige moldagem por injeção. As necessidades estruturais apontam para chapas metálicas. Muitos fabricantes combinam processos para obter o melhor resultado. Peças de precisão usinadas por CNC se encaixam dentro de uma estrutura de chapa metálica. Tampas moldadas por injeção protegem o conjunto. Essa abordagem híbrida torna as máquinas de PCR mais precisas, ao mesmo tempo que controla os custos. A sensibilidade dos resultados de diagnóstico depende do desempenho estável do instrumento. Esse desempenho começa com a estrutura adequada. A produtividade em laboratórios depende de máquinas que funcionam de forma confiável. Os ganhos de eficiência vêm da escolha do caminho de fabricação correto. Cada decisão, do material ao processo, molda o produto final. Os fabricantes de equipamentos originais (OEMs) que entendem essas compensações fazem escolhas melhores para seus equipamentos de PCR.
Quadro de Tomada de Decisão
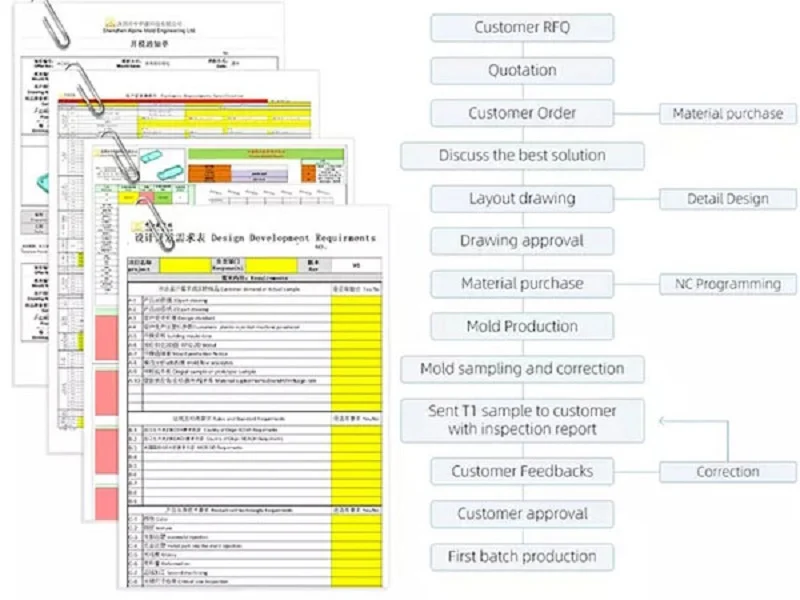
Escolher o caminho certo para a fabricação de um gabinete para equipamentos de PCR significa seguir uma estrutura clara. A escolha do equipamento ideal depende do seu projeto específico. Estas três etapas transformam os requisitos técnicos em uma decisão concreta. Elas abrangem volume, precisão e orçamento. Cada etapa reduz as opções. O resultado é um caminho claro a seguir.
Passo 1: Defina seu volume de produção
Identificação de Limiares de Volume Baixo, Médio e Alto
O primeiro passo responde a uma pergunta simples: quantas unidades você precisa? Baixo volume abrange protótipos e pequenas tiragens, para as quais a impressão 3D e a usinagem CNC se encaixam. Elas não exigem um grande investimento inicial. Volume médio é adequado para fabricação em chapa metálica e usinagem CNC avançada. Alto volume é onde a moldagem por injeção se torna a melhor escolha. O molde tem um custo inicial elevado, mas o preço por peça cai drasticamente. Isso é importante para máquinas de PCR usadas em laboratórios de alto rendimento. A capacidade de produção da sua linha de produção deve corresponder à demanda de testes. Um sistema de PCR para um laboratório central de diagnóstico precisa de alto volume. Um protótipo de pesquisa precisa de baixo volume. Só essa etapa já elimina muitas opções para qualquer projeto de PCR. O limite de volume não é fixo. Ele varia de acordo com a complexidade da peça. A chave é calcular o ponto de equilíbrio. É nesse ponto que o custo das ferramentas é compensado pelo menor custo por peça.
Etapa 2: Avaliar as necessidades de precisão e complexidade
Compatibilidade entre geometria e requisitos de tolerância de um processo
A segunda etapa analisa a própria peça. Qual formato ela precisa ter? Qual a precisão necessária? Precisão não é opcional para equipamentos de PCR. A exatidão do ciclo térmico depende do encaixe da peça. A sensibilidade do teste diagnóstico depende de um alinhamento estável. A usinagem CNC oferece as tolerâncias mais rigorosas. É a melhor opção para máquinas de PCR com pontos de montagem críticos. A impressão 3D lida com formatos internos complexos. Canais de refrigeração e suportes personalizados são fáceis de imprimir. Mas o acabamento superficial é áspero. O pós-processamento aumenta o tempo e o custo. A moldagem por injeção proporciona uma superfície lisa e repetível. É ideal para as melhores carcaças de máquinas de PCR em produção. A chapa metálica oferece resistência e blindagem eletromagnética. Use esta etapa do guia de compra de máquinas de PCR para adequar a geometria ao processo. Um formato complexo com tolerâncias rigorosas pode exigir usinagem CNC primeiro e, em seguida, moldagem. Uma caixa simples precisa de chapa metálica. O processo de seleção de equipamentos de laboratório deve considerar esses fatores. A decisão de escolher a melhor máquina de PCR começa com a carcaça. Uma incompatibilidade aqui leva a atrasos e custos elevados. A geometria determina a escolha do processo. O nível de tolerância determina o custo. Tolerâncias rigorosas são alcançáveis com usinagem CNC e moldagem de precisão, enquanto a impressão 3D oferece menor precisão para geometrias complexas. Esta etapa requer uma análise cuidadosa do modelo CAD.
Etapa 3: Considere o orçamento e o cronograma
Equilibrando os custos de ferramental com o preço por peça e o tempo de lançamento no mercado.
A terceira etapa equilibra dinheiro e tempo. O orçamento não se resume ao custo da peça, mas sim ao custo total do projeto. As ferramentas representam a maior despesa inicial. Moldes de injeção custam dezenas de milhares de dólares. A usinagem CNC exige dispositivos de fixação, mas não moldes com longo prazo de entrega. A impressão 3D não tem custo de ferramentas. O preço por peça conta uma história diferente. Altos volumes tornam a moldagem por injeção a opção mais barata. Baixos volumes tornam a impressão 3D ou a usinagem CNC mais baratas. O cronograma também influencia a escolha. Um projeto de PCR com prazo apertado pode dispensar a moldagem por injeção, já que o molde leva semanas para ser produzido. A usinagem CNC e a impressão 3D começam imediatamente, o que permite que seu produto chegue ao mercado mais rapidamente. Empresas de diagnóstico frequentemente enfrentam prazos apertados. Laboratórios de diagnóstico precisam do equipamento imediatamente. Uma abordagem híbrida funciona bem: utilize a usinagem CNC para o primeiro lote e, em seguida, mude para a moldagem por injeção para o próximo. Isso equilibra velocidade e custo a longo prazo. Um parceiro pode ajudá-lo a calcular essas compensações. A equipe dele avalia todo o processo para você, analisando o custo do molde, o preço por peça e o prazo de entrega, e fornece uma recomendação clara. Isso reduz o risco de uma decisão errada.
Esses três passos criam um processo repetível para qualquer projeto de gabinete. Primeiro, defina o volume. Segundo, avalie a precisão. Terceiro, equilibre o orçamento e o cronograma. O resultado é um caminho de fabricação claro. As próximas seções mostram exemplos reais dessas escolhas em ação.
Estudos de caso na fabricação de gabinetes para equipamentos de PCR
Protótipo de pesquisa de baixo volume usando usinagem CNC
Alterações iterativas de design e rápida implementação
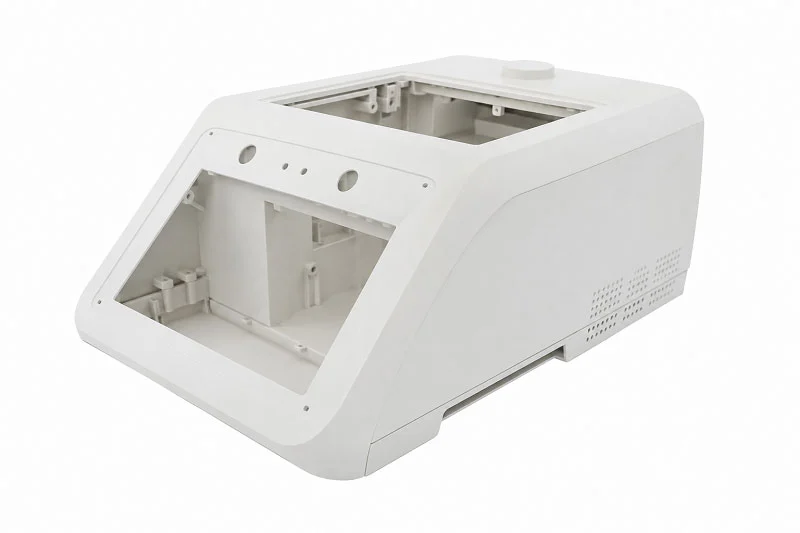
Um laboratório de genômica de uma universidade precisava de uma estrutura personalizada para um novo protótipo de PCR. A equipe planejava construir apenas um pequeno número de unidades para estudos de validação. A moldagem por injeção não fazia sentido nesse volume. O molde, por si só, custaria mais do que todo o orçamento do projeto.
A usinagem CNC ofereceu o caminho certo. O fabricante programou os percursos de corte diretamente do modelo CAD. Sem investimento em ferramentas, o projeto pôde ser alterado livremente. A primeira versão apresentou problemas de folga ao redor do bloco de aquecimento. A equipe atualizou o modelo e recebeu novas peças em poucos dias. Essa rápida resposta provou ser crucial. Cada alteração no projeto melhorou o gerenciamento térmico e o acesso aos componentes.
A estrutura de alumínio usinado também proporcionou dissipação de calor natural. O laboratório evitou a adição de hardware de refrigeração extra. O acabamento da superfície atendeu aos requisitos de sala limpa sem etapas adicionais. O projeto passou da concepção ao instrumento funcional em semanas, e não em meses. Para ambientes de pesquisa com volumes de produção incertos, a usinagem CNC oferece uma flexibilidade incomparável a outros processos.
Gabinetes para máquinas de PCR utilizadas em diagnósticos
Moldagem por injeção de alto volume para qualidade consistente
Uma empresa de diagnósticos se preparava para lançar um sistema de PCR comercial para laboratórios clínicos. A demanda de mercado projetava dezenas de milhares de unidades por ano. O volume de produção exigia um processo de fabricação projetado para escalabilidade e repetibilidade.
A moldagem por injeção emergiu como a escolha óbvia. Fontes da indústria listam "Carcaças para Dispositivos de Diagnóstico" como uma aplicação comum, citando especificamente invólucros para máquinas de PCR. A microinjeção de precisão atende diretamente aos mercados de diagnóstico e genômica. O processo produz peças idênticas em cada lote de produção. Essa consistência é importante para a conformidade regulatória e a garantia da qualidade.
O investimento inicial no molde foi significativo. O custo por peça caiu drasticamente após o início da produção. Cada invólucro apresentou superfícies lisas e não porosas, resistentes à contaminação. As peças moldadas atenderam aos requisitos de documentação da norma ISO 13485, com rastreabilidade completa dos materiais. A empresa expandiu a produção com confiança, sabendo que cada unidade correspondia ao projeto validado. Para produtos consolidados com projetos estáveis, a moldagem por injeção oferece o menor custo total em alto volume.
Enclausuramento de geometria complexa via impressão 3D
Superando as limitações de design na manufatura tradicional
Uma startup que desenvolvia um dispositivo portátil de PCR enfrentou um desafio singular. A estrutura exigia canais de refrigeração internos que seguissem trajetórias curvas ao redor do módulo de detecção óptica. A usinagem tradicional não conseguia criar essas passagens. A moldagem por injeção exigiria movimentos laterais complexos e múltiplas etapas, elevando os custos de ferramental a um patamar inviável.
A impressão 3D resolveu o problema de geometria. A equipe de projeto incorporou canais de refrigeração conformes diretamente nas paredes da estrutura. Esses canais seguiram os contornos exatos dos componentes internos. A peça impressa combinou várias peças usinadas separadamente em um único componente. O tempo de montagem diminuiu significativamente.
O protótipo apresentou bom desempenho nos testes iniciais. A rugosidade da superfície exigiu pós-processamento para atender aos padrões de sala limpa. A equipe aplicou alisamento a vapor e selou as superfícies externas. O invólucro final atendeu aos requisitos de sensibilidade para detecção de fluorescência. Essa abordagem provou ser ideal para produções de baixo volume, onde a complexidade do projeto supera o custo por peça. A startup validou seu conceito e, posteriormente, passou a utilizar a moldagem por injeção quando os volumes justificaram o investimento em ferramental.
Esses estudos de caso mostram as vantagens e desvantagens práticas dos processos de fabricação. O volume influencia a decisão. A complexidade molda as opções. O orçamento e o cronograma definem os limites. Um parceiro de fabricação traz experiência em todos os quatro processos. Sua equipe de engenharia ajuda os fabricantes de equipamentos originais (OEMs) a navegar por essas escolhas com confiança.
Faça parceria com a NOBLE para o seu projeto de gabinete para equipamentos de PCR.

A NOBLE é uma fabricante líder que trabalha com metal e plástico para dispositivos médicos. A empresa auxilia seus clientes na finalização de protótipos e na produção em larga escala com facilidade. As equipes de engenharia recebem consultoria especializada em todas as etapas. A NOBLE combina conhecimento técnico com um serviço ágil. Essa abordagem colaborativa reduz riscos e acelera o lançamento de produtos no mercado.
Serviços completos, do projeto à montagem.
Experiência em fabricação de metal e plástico.
A NOBLE possui profundo conhecimento em diversas áreas de fabricação. Nossa equipe trabalha com alumínio, aço inoxidável e plásticos de alta resistência. Essa dupla habilidade é fundamental para projetos de gabinetes para equipamentos de PCR. Um único parceiro pode cortar suportes de precisão, moldar capas plásticas e construir estruturas de chapa metálica. A empresa lida com formatos complexos com segurança. Nosso conhecimento de materiais abrange uma gama de termoplásticos e metais adequados para invólucros médicos. Essa ampla gama de habilidades significa que não há desperdício de transferências entre fornecedores.
Solução completa para usinagem, moldagem e acabamento.
A produção turnkey simplifica toda a cadeia de suprimentos. A NOBLE cuida do fornecimento de peças, da usinagem, da montagem, dos testes e da embalagem. Os clientes evitam a necessidade de lidar com vários fornecedores. A NOBLE oferece:
- usinagem CNC para estruturas de instrumentos e placas de montagem exatas
- moldagem por injeção Para grandes lotes de caixas com qualidade constante.
- Fabricação de chapas de metal para invólucros robustos que bloqueiam interferência eletromagnética
- impressão 3D Para protótipos rápidos e formas internas complexas.
- Revestimento de superfície como pintura a pó, jateamento de areia e escovação
Essa abordagem integrada reduz os prazos de entrega e elimina as falhas de comunicação. O controle de qualidade permanece constante desde a matéria-prima até o produto final.
Qualidade certificada para a indústria de dispositivos médicos
Certificação do Sistema de Gestão da Qualidade
A certificação demonstra um verdadeiro compromisso com a qualidade. A NOBLE possui certificações para sistemas de gestão da qualidade, garantindo um rigoroso controle de processos. Essas certificações exigem sistemas documentados para rastreamento, controle de riscos, verificações de processos e registro de dados. Laboratórios de diagnóstico e fabricantes de equipamentos originais (OEMs) têm a segurança de saber que cada invólucro atende aos padrões estabelecidos. O sistema de qualidade é compatível com as aprovações da FDA e de outros órgãos reguladores.
Controle de qualidade rigoroso e rastreabilidade
Cada lote de material é rastreado desde o fornecedor até a peça finalizada. Cada lote de resina ou metal vem com um certificado de análise. Esse rastreamento é vital para as máquinas de PCR utilizadas em ambientes clínicos. A empresa opera sistemas de qualidade rigorosos para identificar unidades não conformes. As verificações de processo garantem resultados consistentes em todas as produções. Essa documentação facilita a certificação do dispositivo médico final.
Como começar seu projeto de gabinete para equipamentos de PCR
Processo de revisão de projeto para manufatura (DFM)
O processo começa com uma revisão de projeto para manufatura (Design for Manufacturing - DFM). Os engenheiros da NOBLE analisam seu modelo CAD em busca de possíveis problemas. Eles verificam ângulos de inclinação, espessura da parede, posicionamento do ponto de injeção e limites de tolerância. Essa revisão identifica problemas antes que você invista em ferramentas. Nossa equipe fornece feedback útil sobre a escolha de materiais e a seleção do processo. Os clientes recebem aconselhamento claro com base no volume e no orçamento disponíveis. Esse trabalho em equipe desde o início evita correções dispendiosas posteriormente.
Contate a equipe de engenharia para uma consulta sobre o projeto.
Iniciar um projeto é muito simples. Entre em contato com a equipe de engenharia da NOBLE, compartilhando seus arquivos de projeto e suas necessidades. Nossa equipe enviará um orçamento detalhado e um plano de fabricação, selecionando o processo mais adequado para a sua situação. Seja para um único protótipo ou para produção em massa, a NOBLE entrega o que você precisa. A combinação de certificações, serviços completos e conhecimento técnico a torna uma parceira confiável na fabricação de gabinetes para equipamentos de PCR. Laboratórios e empresas de diagnóstico em todo o mundo confiam nessa equipe para obter gabinetes confiáveis e em conformidade com as normas.
A escolha do processo de fabricação ideal para uma caixa de proteção de equipamento de PCR depende do volume, da precisão, do material, do controle de contaminação e das exigências regulatórias. Não existe um método único que seja adequado para todos os projetos. Comece revisando os materiais que os laboratórios manipulam. Defina o que precisa ser protegido: a amostra, o usuário ou ambos. Mapeie o fluxo de trabalho e o layout da sala. Confirme as necessidades de manutenção e certificação desde o início. Compare orçamentos somente após a adequação da aplicação estar clara. Essa abordagem estruturada reduz os riscos. Um parceiro de fabricação experiente traz conhecimento especializado em todos os processos. Uma revisão de Design para Manufatura identifica problemas antes do início da produção das ferramentas. Nossa equipe orienta você na escolha da melhor caixa de proteção para sua máquina de PCR. Entre em contato com um parceiro de fabricação hoje mesmo para discutir seu projeto de caixa de proteção para equipamento de PCR e obter orientação especializada na escolha do processo certo.
Perguntas frequentes
Qual o melhor processo de fabricação para uma caixa de proteção de equipamento de PCR?
Não existe um único processo adequado para todos os projetos. O volume de produção é o fator determinante. Produção em baixa escala é ideal para usinagem CNC ou impressão 3D. Produção em alta escala exige moldagem por injeção. A fabricação de chapas metálicas é uma boa opção para estruturas metálicas. Cada método oferece vantagens distintas para necessidades específicas.
Como escolher entre usinagem CNC e moldagem por injeção?
A usinagem CNC é mais adequada para baixos volumes, inferiores a algumas centenas de unidades. Não requer investimento em ferramentas. A moldagem por injeção, por sua vez, necessita de moldes caros, mas oferece custos unitários muito baixos em larga escala. Considere o orçamento e o cronograma totais do seu projeto antes de escolher.
Quais materiais são mais adequados para gabinetes de equipamentos de PCR?
As misturas de ABS/PC suportam altas temperaturas e resistem a agentes de limpeza comuns. O policarbonato oferece resistência a impactos, mas requer moldagem cuidadosa. O PEEK resiste a produtos químicos agressivos. O alumínio dissipa o calor de forma eficaz. O aço inoxidável proporciona durabilidade para esterilização frequente. A escolha do material depende das suas necessidades térmicas e químicas específicas.
Como posso garantir que a caixa de proteção do meu equipamento de PCR atenda aos padrões ISO 13485?
Trabalhe com um fabricante certificado. A norma ISO 13485 exige o rastreamento documentado dos materiais, desde o fornecedor até a peça finalizada. Seu parceiro deve fornecer certificados de análise para cada lote de material. Escolha um fornecedor com sistemas de gestão da qualidade e procedimentos de rastreabilidade consolidados.
Qual é o prazo de entrega típico para um protótipo de gabinete?
A impressão 3D permite a entrega de peças em poucos dias após a aprovação final do projeto. A usinagem CNC leva um pouco mais de tempo devido à programação e configuração. Ambas evitam as semanas necessárias para a construção de moldes de injeção. Os prazos de prototipagem dependem da complexidade da peça e dos requisitos de acabamento superficial.
Posso combinar diferentes processos de fabricação?
Sim. Muitos fabricantes utilizam abordagens híbridas. Peças de precisão usinadas por CNC encaixam-se dentro de invólucros de chapa metálica. Tampas moldadas por injeção protegem o conjunto. Essa estratégia equilibra custo, qualidade e desempenho. Um parceiro de fabricação qualificado pode recomendar a melhor combinação para o seu projeto.
De que forma o controle de contaminação afeta o projeto da estrutura de proteção dos equipamentos de PCR?
Os equipamentos de PCR exigem superfícies lisas e não porosas. Essas superfícies resistem à contaminação e são fáceis de limpar. Designs internos sem emendas não deixam pontos onde partículas possam se acumular. Os recursos de filtragem HEPA e esterilização UV precisam de integração adequada à estrutura. As escolhas de design impactam diretamente a precisão diagnóstica em laboratórios clínicos.
Que certificações devo procurar em um parceiro de fabricação?
Procure fabricantes com certificações de sistema de gestão da qualidade e conformidade com as normas de segurança aplicáveis, como a IEC 61010-2-101. Essas normas abrangem a gestão da qualidade e a segurança de dispositivos médicos. Um parceiro certificado garante que a aprovação regulatória do seu produto final ocorra sem problemas.







