
Pense na lente da câmera do seu smartphone. Ela tira fotos nítidas mesmo sendo menor que uma moeda. Essa precisão vem da usinagem CNC. O desafio? Componentes ópticos precisam de precisão em nível submicrométrico. Um espelho de satélite precisa refletir a luz por longas distâncias. Qualquer pequena imperfeição compromete o desempenho. A usinagem CNC evoluiu para atender a essas necessidades. As máquinas modernas oferecem maneiras repetíveis e precisas de fabricar peças complexas. Elas mantêm tolerâncias mais rigorosas que um fio de cabelo. Este guia explora os processos, as tecnologias e os benefícios dos componentes ópticos usinados por CNC. Você encontrará dicas práticas que poderá usar imediatamente. Seja você engenheiro, comprador ou entusiasta, este conhecimento é importante. A NOBLE, uma das principais parceiras de fabricação na China, é especialista em ajudar os clientes a concluir a prototipagem e a produção em massa com eficiência. Sua expertise garante que seus componentes ópticos atendam aos requisitos.
Tecnologias-chave para Componentes Ópticos CNC
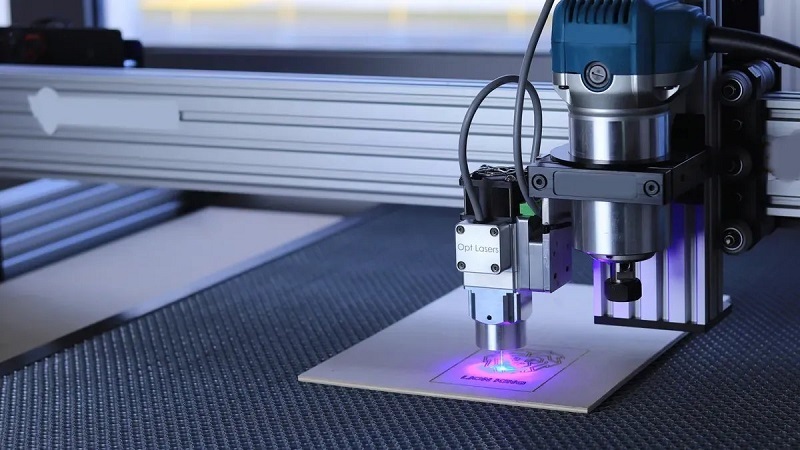
Fabricar componentes ópticos com precisão submicrométrica exige mais do que uma oficina mecânica padrão. Requer equipamentos especializados, controle ambiental rigoroso e sistemas de medição inteligentes. Vamos analisar as principais tecnologias que tornam esse nível de precisão possível.
Máquinas CNC multieixos
As máquinas CNC de 3 eixos padrão têm dificuldades com geometrias ópticas. Superfícies de forma livre, ângulos compostos e peças com múltiplas faces exigem mais flexibilidade. É aí que a usinagem CNC de 5 eixos muda tudo. Essas máquinas movem a ferramenta de corte ao longo de cinco eixos simultaneamente, permitindo que ela siga curvas complexas, mantendo o ângulo perfeito da ferramenta.
Por que isso é importante para componentes ópticos? Considere um espelho de forma livre para um visor de informações projetadas no para-brisa (HUD). A curvatura da superfície muda continuamente ao longo da peça. Uma máquina de 3 eixos não consegue manter o contato adequado da ferramenta durante essas mudanças. Mas uma máquina de 5 eixos mantém a ferramenta perpendicular à superfície durante todo o corte. Isso reduz a altura das ondulações e melhora drasticamente o acabamento superficial.
Eis o que a usinagem CNC de 5 eixos possibilita:
- Superfícies esculpidas ou de forma livre onde o ângulo da ferramenta deve mudar para manter o contato e finalizar o acabamento.
- Ângulos compostos onde uma única direção fixa da ferramenta não consegue atingir a característica de forma limpa
- Tolerâncias posicionais rigorosas entre os rostos onde as características devem se alinhar quando medidas a partir de um conjunto de referência comum
- Peças multifacetadas onde características importantes residem em vários lados e precisam permanecer intimamente relacionadas.
A tabela abaixo mostra como o movimento em 5 eixos impacta diretamente a qualidade óptica das peças:
| Mecanismo | Impacto direto na usinagem de componentes ópticos de forma livre |
| Movimento simultâneo de 5 eixos | Permite que a fresa acompanhe superfícies complexas de forma livre, mantendo o contato constante da ferramenta com o solo. |
| Manter o ângulo ideal da ferramenta | Mantém a ferramenta perpendicular à superfície curva, reduzindo a altura das ondulações e melhorando o acabamento superficial Ra em comparação com a fresagem de topo esférica de 3 eixos. |
| Usinagem de configuração única | Elimina a mudança de referência entre as configurações, atingindo ±0.005 mm em características críticas e ±0.01 mm de posição real em todas as faces. |
| Ângulo de engate da ferramenta constante | Reduz o desgaste da ferramenta em materiais difíceis como titânio e aços temperados. |
Além da própria máquina, a medição durante o processo garante a qualidade. Sensores de contato verificam a posição da peça antes do início do corte. Interferômetros a laser verificam a precisão da máquina durante o ciclo. Esses sistemas detectam problemas precocemente, evitando que erros sejam descobertos somente após a conclusão da peça.
Diamante Torneamento CNC e Fresagem CNC
Para acabamentos com qualidade espelhada, as ferramentas de corte padrão não são suficientes. O torneamento diamantado de ponto único utiliza uma ferramenta diamantada com uma aresta extremamente afiada para usinar superfícies ópticas diretamente. Os resultados são impressionantes. A rugosidade da superfície atinge Ra ≤ 0.01 µm e a altura das rebarbas permanece abaixo de 0.5 µm. Isso significa que as peças saem da máquina prontas para uso, sem necessidade de polimento posterior.
A usinagem com diamante funciona especialmente bem para usinagem CNC óptica de componentes ópticos reflexivos e componentes mecânicos de precisão. Os avanços em nível nanométrico criam superfícies lisas e precisas que se comportam como vidro polido.
O controle de temperatura é tão importante quanto a ferramenta. Máquinas de ultraprecisão mantêm o ambiente a 20 ± 0.1 °C. Por quê? O calor causa expansão. Mesmo pequenas variações de temperatura distorcem a peça e a estrutura da máquina. A calibração a laser na própria máquina compensa quaisquer erros geométricos remanescentes.
Aqui está um resumo das principais tecnologias que trabalham em conjunto para alcançar precisão submicrométrica:
| Categoria de Tecnologia Principal | Especificações e parâmetros principais | Aplicação em componentes ópticos CNC de precisão sub-1 mícron |
| Equipamentos CNC de ultra-alta precisão e estabilidade térmica | Precisão de posicionamento de 0.1 µm; repetibilidade de 0.02 µm; controle de temperatura de 20 ± 0.1 °C; calibração a laser na máquina. | Minimiza a deformação térmica e os erros geométricos. |
| Torneamento de diamante de ponto único e corte de ultraprecisão | Rugosidade superficial Ra ≤ 0.01 µm; avanços em nível nanométrico; altura da rebarba na borda < 0.5 µm | Produz superfícies com acabamento espelhado diretamente, eliminando a necessidade de polimento posterior. |
| Retificação de gabaritos e usinagem de sistemas de furos de precisão | Coaxialidade dentro de 0.5 µm; tolerância do diâmetro do furo ±1 µm; circularidade 0.3 µm; planicidade 0.5 µm | Permite a usinagem em configuração única de sistemas coaxiais com múltiplas lentes. |
| Usinagem de precisão de componentes com roscas e paredes finas | Tolerância do diâmetro primitivo ±2 µm; erro cumulativo do passo 1 µm; fixação sem tensão | Impede a deformação de lentes ultrafinas. |
| Inspeção em nível nanométrico e montagem limpa | Incerteza de medição de 0.1 µm; Classe de limpeza 100; interferômetro de luz branca e AFM; SPC com CPK ≥ 1.33 | Verifica a precisão submicrométrica e garante a montagem livre de contaminação. |
Essas tecnologias trabalham em conjunto. A máquina fornece a precisão básica. Ferramentas diamantadas criam o acabamento. Sistemas de medição verificam os resultados. E controles ambientais mantêm tudo estável. Essa combinação é o que torna possível a fabricação de componentes ópticos CNC modernos.
Benefícios da Usinagem CNC para componentes ópticos
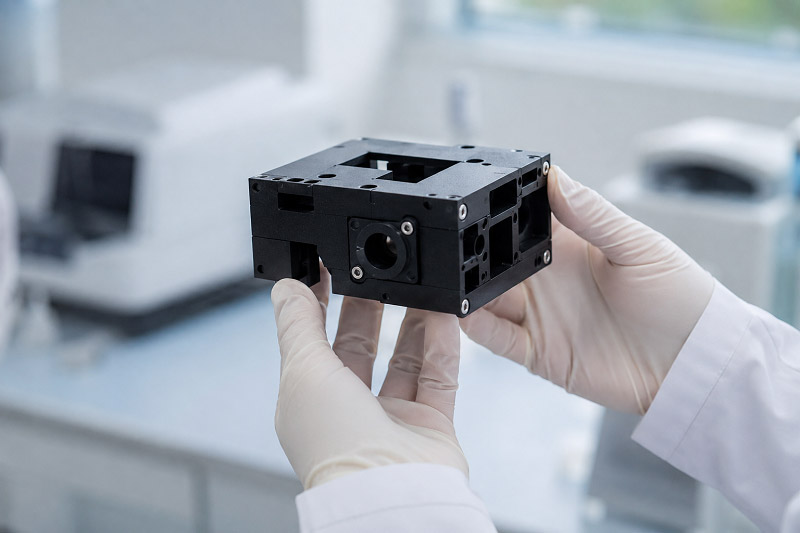
Alta repetibilidade e escalabilidade
As máquinas CNC são excelentes para executar o mesmo trabalho repetidamente sem perder a precisão. Produza mil peças hoje e outras mil no mês que vem. Cada uma será idêntica à primeira. Essa consistência é crucial para peças ópticas, pois até mesmo pequenas variações afetam o desempenho. Uma lente que se desloca alguns mícrons entre lotes pode comprometer toda a linha de produção.
Essa repetibilidade facilita a escalabilidade. Comece com um protótipo, verifique o projeto e, em seguida, aumente a produção. O mesmo programa é executado na mesma máquina. Sem retrabalho, sem surpresas. Para peças ópticas personalizadas, essa flexibilidade é uma grande vantagem. Você pode testar uma unidade e, em seguida, encomendar 10,000 sem alterar o processo.
A NOBLE incorpora essa confiabilidade em cada projeto. Suas máquinas mantêm tolerâncias rigorosas durante longos períodos de produção. Eles monitoram a qualidade com controle estatístico de processo, para que você tenha certeza de que o próximo lote será idêntico ao anterior. Essa consistência transforma um protótipo arriscado em uma cadeia de suprimentos confiável.
Custo-efetividade para peças complexas
Sim, os custos de preparação de máquinas CNC são mais altos do que os dos métodos tradicionais. Ferramentas, programação e tempo de máquina somam esses custos. Mas a matemática muda quando as peças se tornam complexas. Um espelho de forma livre ou um prisma multifacetado exigiriam múltiplas configurações e dispositivos especiais com usinagem convencional. Cada configuração adiciona erros e aumenta os custos de mão de obra.
A usinagem CNC elimina esses problemas. Uma máquina, uma configuração, um programa. A máquina processa formas complexas automaticamente. Ela corta mais rápido, desperdiça menos material e reduz o refugo. Para designs intrincados, a usinagem CNC óptica geralmente custa menos do que os métodos tradicionais, mesmo com o investimento inicial mais alto.
Imagine uma carcaça personalizada para um sistema a laser. A usinagem tradicional pode exigir cinco operações separadas em três máquinas diferentes. O CNC realiza tudo em uma única passada. Isso economiza tempo, reduz danos durante o manuseio e diminui os custos de mão de obra. O resultado é uma peça óptica de alta qualidade a um preço competitivo.
Do ponto de vista prático, o ponto de equilíbrio é atingido rapidamente. Peças complexas, difíceis ou impossíveis de fabricar convencionalmente, tornam-se acessíveis com a usinagem CNC. Para os engenheiros que projetam sistemas ópticos de última geração, isso abre novas possibilidades. Para os compradores, significa melhores preços em projetos complexos. A abordagem de serviço completo da NOBLE — do projeto à montagem — adiciona mais uma camada de economia, reduzindo a coordenação com fornecedores e os custos logísticos.
Requisitos de precisão para componentes ópticos CNC
Definindo tolerâncias em nível micrométrico
As peças ópticas geralmente precisam de tolerâncias entre ±0.001 mm e ±0.005 mm. O valor exato depende da função da peça. Uma lente de câmera de smartphone pode usar a extremidade com maior folga. Um espelho de satélite precisa da extremidade com menor folga. Esses valores parecem pequenos, mas afetam significativamente o desempenho da peça.
Pense no acoplamento de fibra óptica. Se o alinhamento estiver desalinhado em apenas 1 mícron, a eficiência de acoplamento cai cerca de 4.2%. Isso equivale a uma perda de 0.2 dB. Se o desalinhamento aumentar para 2 mícrons, a perda ultrapassa 0.5 dB. Mantendo o desalinhamento dentro de ±1 mícron, a perda permanece muito pequena. Essa é a diferença entre um sistema que funciona e um que falha.
As peças aeroespaciais vão ainda mais longe. Componentes críticos nesse setor apresentam tolerâncias de ±0.0005 polegadas, ou cerca de ±0.0127 mm. Peças usinadas comuns têm tolerâncias mais amplas, entre ±0.001 e ±0.005 polegadas. As tolerâncias de posição geométrica são ainda mais rigorosas, chegando a ±0.0002 polegadas. A capacidade do processo deve atingir um Cpk acima de 1.33. Essas regras diferenciam as ópticas de grau aeroespacial das ópticas de grau de consumo.
| Aspecto de precisão | Requisito Aeroespacial |
| tolerância de componente crítico | ±0.0005 polegadas (±0.0127 mm) |
| Tolerância padrão para peças usinadas | ± 0.001 a ± 0.005 polegadas |
| O acabamento da superfície | Ra 32 a Ra 125 micropolegadas |
| Tolerância geométrica (posição) | ±0.0002 polegadas |
| Capacidade do processo (Cpk) | > 1.33 |
Rugosidade da superfície e precisão da forma
A rugosidade da superfície é tão importante quanto a tolerância dimensional. Componentes ópticos reflexivos frequentemente exigem uma rugosidade Ra inferior a 10 nm. O torneamento com diamante torna isso possível. As configurações corretas são essenciais: velocidade do fuso em torno de 2000 RPM, avanço de 5 mm/min e profundidade de passe de acabamento de 4 μm. Ferramentas de diamante sintético monocristalino mantêm a aresta de corte afiada. A temperatura ambiente permanece em 20 °C ± 0.5 °C. A limpeza é mantida na Classe 5 da ISO. Cada fator contribui para criar aquele acabamento espelhado.
Por que a rugosidade é importante? Ela controla o comportamento da luz. Quando as características da superfície são muito menores que o comprimento de onda da luz, a superfície reflete especularmente, como um espelho. Quando a rugosidade se aproxima do comprimento de onda, a luz se dispersa difusamente. Uma superfície com Ra de 0.4 a 0.8 µm apresenta reflexão mista. De 0.8 a 1.6 µm, a refletividade cai para menos de 1%. Essa variação prejudica o desempenho de um espelho.
A precisão da forma também importa. Planicidade, esfericidade e alinhamento angular afetam a qualidade da frente de onda. Uma planicidade de superfície de λ/10 adiciona λ/5 ao erro da frente de onda na reflexão. Um desalinhamento angular de 1 mícron em 10 mm cria cerca de 20 segundos de arco de desvio do feixe. Esses erros se acumulam em sistemas com múltiplos elementos.
Na óptica aeroespacial, o sucesso depende de tratar o comportamento ambiental como uma restrição de projeto primordial. Os engenheiros devem validar o desempenho em condições reais de missão. A óptica para o consumidor raramente exige esse nível de rigor.
Para componentes ópticos CNC, atender a esses requisitos exige mais do que uma boa máquina. Exige controle de processo cuidadoso, ferramentas adequadas e medição rigorosa. É isso que a usinagem óptica CNC proporciona. Os melhores componentes ópticos são produzidos por empresas que compreendem essas exigências de precisão e as incorporam em cada etapa do processo.
Principais considerações de projeto para componentes ópticos CNC
Seleção de materiais para usinabilidade
A escolha do material certo afeta cada etapa da usinagem óptica CNC. O vidro óptico oferece grande nitidez, mas é difícil de usinar. O germânio e o seleneto de zinco funcionam bem para óptica infravermelha, mas exigem cuidados especiais. Plásticos como PMMA e policarbonato oferecem uma opção mais leve e barata.
| Material | Claridade Óptica | Usinabilidade CNC |
| PMMA (acrílico) | Ideal para maior nitidez; pode atingir mais de 90% de transmissão de luz. | Pode ser usinado por CNC com trajetórias de ferramenta especiais. |
| PC (policarbonato) | Pode atingir mais de 90% de transmissão de luz. | Pode ser usinado por CNC com trajetórias de ferramenta especiais. |
| Alumínio 6061-T6 | Utilizado para óptica reflexiva (não transparente). | Funcionam muito bem; comuns na indústria. |
O germânio requer um processo cuidadoso em duas etapas. Primeiro, o lapidamento utiliza uma placa de ferro fundido com abrasivo Kemox 0800S por dois minutos em cada lado. Isso resulta em uma planicidade de 0.67 µm. Em seguida, o polimento utiliza um pano ASFL com diamante líquido de 1 mícron por cinco minutos em cada lado. Isso reduz a rugosidade da superfície para Rz 0.0253 µm. Juntas, essas etapas criam componentes ópticos prontos para trabalhos exigentes.
Restrições de geometria e ferramentas
Superfícies de forma livre levam a usinagem ao limite. Essas formas variam a curvatura ao longo da peça. Uma máquina padrão de 3 eixos não consegue acompanhá-las com precisão. É necessário o usinagem CNC de 5 eixos para manter a ferramenta no ângulo correto durante cada corte.
O planejamento da trajetória da ferramenta é tão importante quanto a capacidade da máquina. Trajetórias cartesianas com passos fixos frequentemente causam vibrações devido às grandes variações nas forças de corte. Estratégias adaptativas resolvem esse problema. O alinhamento tangencial da trajetória mantém a ferramenta de corte se movendo na direção local da superfície. Isso distribui as forças uniformemente e reduz a vibração. O resultado é um acabamento mais suave e com menos defeitos.
A deflexão da ferramenta também prejudica a precisão. Ferramentas longas e finas se curvam sob a pressão de corte. Essa curvatura se manifesta como erros dimensionais na peça final. Ferramentas mais curtas com diâmetros maiores resistem melhor à curvatura. Também é necessário controlar a velocidade do fuso e a taxa de avanço. A combinação ideal evita vibrações indesejadas, mantendo os tempos de ciclo em níveis razoáveis.
Do ponto de vista prático, projete sua peça pensando na usinagem. Evite cantos internos vivos que forcem ferramentas pequenas. Mantenha a espessura da parede uniforme para evitar deformações. Pense em como a peça será fixada durante o corte. Uma configuração estável evita vibrações e garante qualidade consistente.
Aplicações da usinagem CNC na óptica
Indústria aeroespacial e Sistemas de Defesa
A óptica aeroespacial enfrenta condições extremas. Variações de temperatura, vibração e radiação representam ameaças ao desempenho. A usinagem CNC ajuda as peças a resistirem a esses desafios. As lentes infravermelhas para sistemas de imagem térmica precisam de curvas precisas para focalizar corretamente as assinaturas de calor. Um pequeno erro resulta em uma imagem desfocada. Essa falha pode ocultar um alvo ou impedir a detecção de uma ameaça.
Os espelhos para sistemas a laser exigem um controle ainda mais preciso. Esses espelhos redirecionam feixes de alta energia. Qualquer imperfeição na superfície absorve energia e cria pontos quentes. Esses pontos quentes podem danificar o revestimento do espelho. A usinagem CNC mantém a rugosidade da superfície baixa o suficiente para evitar esse problema. O resultado é um espelho que suporta alta potência sem falhar.
As carcaças para sensores ópticos também dependem de usinagem CNC. Essas carcaças protegem componentes delicados, mantendo-os alinhados. O alinhamento é crucial porque os sensores precisam apontar exatamente para onde o sistema espera. As máquinas CNC mantêm essas tolerâncias de posicionamento em múltiplas faces. Essa precisão torna a montagem simples e confiável.
As aplicações de defesa elevam ainda mais esses requisitos. Sistemas de visão noturna, pods de mira e equipamentos de reconhecimento dependem de óptica de precisão. Cada componente deve funcionar perfeitamente em ambientes extremos. A usinagem CNC garante essa confiabilidade lote após lote. A repetibilidade assegura que cada unidade tenha o mesmo desempenho da primeira testada.
Dispositivos médicos e equipamentos de diagnóstico
Na área da óptica médica, são necessárias limpeza e precisão. A vida dos pacientes depende de imagens nítidas e medições precisas. A usinagem CNC atende a esses padrões por meio de um controle rigoroso do processo e da seleção de materiais.
Os endoscópios utilizam lentes minúsculas que precisam caber dentro de tubos estreitos. Essas lentes necessitam de diâmetros exatos e distâncias focais precisas. A usinagem CNC cria essas pequenas peças com qualidade consistente. As superfícies lisas reduzem a dispersão da luz, proporcionando aos médicos uma visão mais nítida do interior do corpo.
Os microscópios cirúrgicos exigem um desempenho ainda maior. Os cirurgiões dependem de imagens nítidas e ampliadas durante procedimentos delicados. O sistema óptico inclui múltiplas lentes, prismas e espelhos. Cada componente deve estar perfeitamente alinhado com os demais. A usinagem CNC garante esses alinhamentos com precisão micrométrica. Essa precisão se traduz diretamente em melhores resultados cirúrgicos.
Os equipamentos de diagnóstico por imagem também dependem de componentes ópticos usinados. Tomógrafos computadorizados, sistemas de ressonância magnética e dispositivos de tomografia de coerência óptica utilizam lentes e espelhos de precisão. Esses componentes direcionam a luz ou a radiação por trajetórias complexas. Qualquer desalinhamento degrada a qualidade da imagem. A usinagem CNC garante que cada peça atenda às rigorosas especificações exigidas por esses sistemas.
De uma perspectiva prática, os fabricantes de dispositivos médicos valorizam a usinagem CNC por outro motivo: rastreabilidade. Cada peça pode ser rastreada ao longo do processo de produção. Essa documentação auxilia na conformidade com as normas regulamentares e nas auditorias de qualidade. Para componentes ópticos de alto desempenho em ambientes médicos, essa rastreabilidade é tão importante quanto a própria usinagem.
Parceria com a NOBLE para componentes ópticos CNC

Nossas Capacidades de Fabricação
A NOBLE trabalha tanto com metal quanto com plástico. Essa habilidade é fundamental para projetos ópticos. Uma única montagem pode precisar de uma carcaça de alumínio, um suporte de lente de plástico e um anel de alinhamento de latão. Utilizar um único parceiro que lida com todos os materiais facilita sua cadeia de suprimentos. Você evita ter que lidar com vários fornecedores e torcer para que as peças sejam compatíveis.
Na NOBLE, as máquinas são capazes de lidar com formatos complexos. Equipamentos multieixos, incluindo centros de usinagem CNC de 5 eixos, trabalham com superfícies de forma livre e ângulos compostos. O torneamento com diamante cria acabamentos com qualidade espelhada. A retificação de gabarito mantém as tolerâncias de furos dentro de ±1 mícron. Essas capacidades abrangem toda a gama de componentes ópticos CNC, desde suportes simples até complexos cilindros de lentes.
Sistemas de qualidade dão suporte à usinagem. A NOBLE possui a certificação ISO 9001:2015 para gestão da qualidade. A empresa também atende aos padrões ISO 13485:2016 para dispositivos médicos. Essas certificações significam processos documentados, materiais rastreáveis e produção constante. Para componentes ópticos CNC, essa rastreabilidade é fundamental. É possível rastrear cada peça até o lote de matéria-prima e as configurações de usinagem.
Uma abordagem de serviço completo, do projeto à montagem.
A NOBLE faz mais do que cortar metal e plástico. A equipe auxilia no projeto para a fabricação. Eles revisam seus desenhos, sugerem alterações de materiais e identificam possíveis problemas de usinagem antes do início da produção. Essa contribuição antecipada economiza tempo e dinheiro. Um pequeno ajuste no projeto pode eliminar uma etapa secundária dispendiosa.
O serviço se estende até a montagem. A NOBLE pode integrar seus componentes ópticos em subconjuntos completos. Eles cuidam da limpeza, inspeção e embalagem. Essa abordagem completa reduz a sua carga de gerenciamento de fornecedores. Um único parceiro é responsável por todo o processo, da matéria-prima ao produto final.
Do ponto de vista prático, esse modelo de serviço completo acelera o seu cronograma. Você envia um conceito. Você recebe uma unidade testada e montada, pronta para integração. Sem idas e vindas entre diferentes oficinas. Sem esperar que peças sejam enviadas entre instalações. Para projetos ópticos complexos nas indústrias aeroespacial, de defesa e médica, essa velocidade faz toda a diferença.
A combinação de conhecimento especializado em materiais, usinagem de precisão e capacidade de montagem da NOBLE a torna uma parceira confiável. Seja para um único protótipo ou uma produção em série de milhares de unidades, a empresa garante qualidade consistente. Essa confiabilidade permite que você se concentre no seu trabalho principal: projetar sistemas ópticos melhores.
A usinagem CNC tornou-se essencial para a óptica moderna. A precisão que abordamos — tolerâncias em mícrons, acabamentos de superfície em nanômetros — torna possível a tecnologia atual. Câmeras de smartphones, espelhos de satélites e endoscópios médicos dependem dessa capacidade.
O setor continua avançando. Novos materiais, tolerâncias mais rigorosas e geometrias mais complexas surgem a cada ano. Os componentes ópticos CNC se tornarão ainda mais importantes à medida que as aplicações exigirem melhor desempenho.
É aí que a NOBLE entra em ação. Suas máquinas multieixos, torneamento com diamante e abordagem de serviço completo dão conta dos projetos mais complexos. Eles trazem experiência real para cada peça, do protótipo à produção.
Pronto para iniciar seu projeto óptico? Entre em contato com a NOBLE hoje mesmo. Discuta suas especificações, receba consultoria especializada e veja como a usinagem de precisão deles pode dar vida ao seu projeto.
Perguntas frequentes sobre componentes ópticos CNC
Quanto tempo leva, em média, um protótipo de componente óptico usinado por CNC?
A maioria dos protótipos fica pronta em 2 a 4 semanas. Peças simples são produzidas mais rapidamente. Componentes ópticos complexos de forma livre exigem mais tempo para o planejamento das trajetórias de ferramenta e testes. Seu fornecedor deve fornecer um cronograma claro antes do início do processo. Pergunte sobre opções de urgência caso tenha pressa.
Qual a diferença entre usinagem CNC e polimento tradicional?
A usinagem CNC corta a forma diretamente da matéria-prima. O polimento suaviza a superfície após o corte. Muitas peças ópticas necessitam de ambas as etapas. A usinagem CNC molda a forma. O polimento remove as minúsculas marcas da ferramenta. O torneamento com diamante pode dispensar o polimento para algumas peças refletoras, atingindo Ra ≤ 0.01 µm diretamente da máquina.
A usinagem CNC consegue processar componentes ópticos tanto de metal quanto de plástico?
Sim. O alumínio 6061-T6 é fácil de usinar para óptica reflexiva. PMMA e policarbonato funcionam bem para peças transparentes. Germânio e seleneto de zinco são adequados para aplicações em infravermelho. Cada material exige diferentes velocidades de corte e ferramentas. Um parceiro como a NOBLE, que trabalha com ambos os tipos de materiais, facilita sua cadeia de suprimentos.
Que certificações de qualidade devo procurar em um parceiro de usinagem óptica?
Procure pela ISO 9001:2015 para gestão geral da qualidade. Para dispositivos médicos, é necessária a ISO 13485:2016. Essas certificações garantem processos documentados e materiais rastreáveis. Para componentes ópticos usinados por CNC, a rastreabilidade é fundamental. É possível rastrear cada peça até o lote de matéria-prima e as configurações de usinagem.







