
Introdução
A fresagem de face CNC cria superfícies planas. O corte é feito pela face frontal da fresa, e não pelas laterais. A furação cria furos. A fresagem remove material em geral. A fresagem de face cria superfícies acabadas. Este guia explica como funciona, quais ferramentas usar e onde ela é importante em peças reais.
O que é fresamento frontal CNC?
Definindo o processo
As pessoas veem a máquina funcionando. Nem sempre entendem a geometria. A fresagem frontal CNC tem uma configuração simples. O eixo do fuso fica perpendicular à peça de trabalho, na vertical. A fresa atinge a peça diretamente.
O objetivo é a planicidade. Superfícies lisas. Esquadrejar um bloco. Acabar um deck. Remover apenas o material suficiente para deixar o plano reto. Sem buracos profundos. Sem contornos complexos. Apenas plano.
Uma breve olhada no cortador
Duas partes são importantes aqui. O corpo da fresa é o disco de metal. Ele mantém tudo unido. As pastilhas intercambiáveis são os dentes de corte propriamente ditos. Feitas de material duro, são substituíveis. Quando uma pastilha se desgasta, basta trocá-la. O corpo permanece o mesmo.
Imagine um disco espesso. Dentes na sua face. Dentes também na periferia. Os dentes da face fazem o trabalho principal de aplainamento. Os dentes periféricos limpam as arestas da parede. Uma ferramenta, duas superfícies de corte. Esse é o projeto padrão para fresamento frontal CNC.
A mecânica: como funciona a fresagem frontal CNC
Ação de corte
Eis o que acontece durante a fresagem frontal CNC. A fresa fica saliente na borda da peça. Não está centrada. Há um balanço. Isso não é um erro. É necessário. Sem esse balanço, a ferramenta não consegue percorrer toda a superfície em uma única passada.
Dois números controlam o corte. O passo lateral é a largura. Quanto da face da fresa toca a peça lateralmente? A profundidade de corte é o engajamento axial. Quão profundamente os dentes da fresa mordem verticalmente. As pessoas frequentemente confundem esses dois conceitos. O passo lateral se refere ao movimento lateral. A profundidade de corte se refere à penetração vertical. Mantenha-os separados.
Fresagem de subida vs. convencional
Fresamento concordante – a fresa gira no mesmo sentido de avanço. O dente agarra a espessura total na entrada e corta até zero. Este é o padrão para fresamento frontal CNC em máquinas rígidas. Melhor acabamento. Menos calor. Ferramentas duram mais. Uma ressalva: a máquina deve ter folga zero. Parafusos soltos causam vibração ou quebra.
Fresagem convencional – a fresa gira contra o avanço. O dente começa com espessura zero. Primeiro, ele fricciona e, em seguida, corta. Mais atrito. Mais calor. O acabamento superficial fica comprometido. Máquinas manuais antigas com fusos de esferas desgastados precisam desse método. Também é útil para remover camadas duras de óxido em peças fundidas. Para a maioria das operações de fresagem frontal em CNC, a fresagem convencional é evitada, a menos que seja estritamente necessário.
| Característica | Fresagem ascendente | Fresagem Convencional |
| Rotação versus alimentação | Mesma direção | Direção oposta |
| Espessura do cavaco | Máximo → zero | Zero → máximo |
| O acabamento da superfície | Melhor | Pior |
| Calor: | Abaixe | Mais elevado |
| Máquina necessária | Rígido, com pouca folga | Parafusos soltos são aceitáveis |
| Caso de uso | CNC, acabamento | Máquinas antigas, escala rígida |
Entendendo o ângulo de ataque
O ângulo de inclinação altera a direção para onde a força de corte é direcionada.
- cortadores de 90 graus– A força atua lateralmente. Direção radial. Boa para ombros quadrados. Ruim para paredes finas. A peça sofre deflexão.
- cortadores de 45 graus– O padrão para chão de fábrica. As forças são divididas entre radiais e axiais. Algumas laterais, outras descendentes em direção ao fuso. Balanceado. Seguro para a maioria. Fresamento frontal CNC.
- cortadores de 75 graus– um meio-termo. Mais força axial do que radial. Melhor para peças finas ou fixações frágeis. A componente descendente ajuda a manter a peça no lugar.
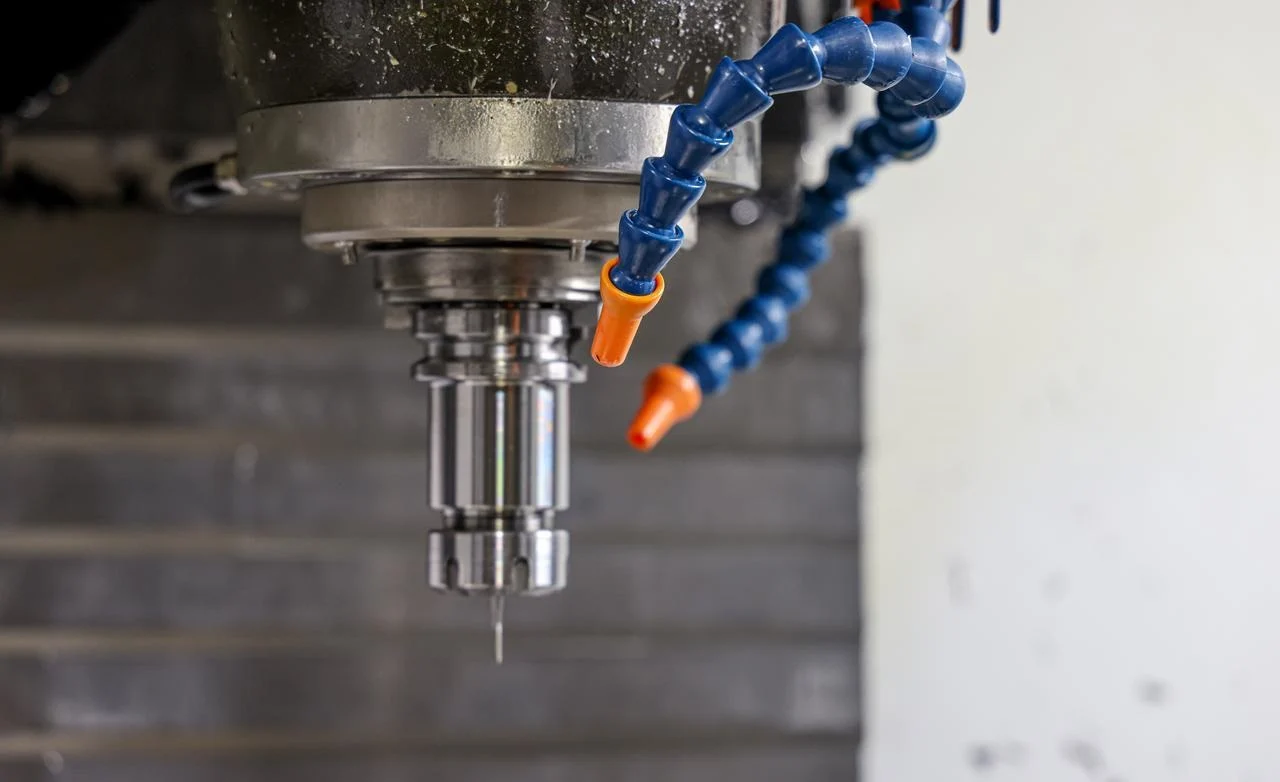
Escolha o ângulo de inclinação com base na rigidez da peça. Peça rígida, máquina rígida? 90 graus funciona bem. Parede fina ou configuração com folga? 45 ou 75 graus mantêm tudo estável. Essa é a regra.
Tipos de fresas de faceamento CNC e Ferramentas.
Moinhos de casca vs. Moinhos de face
As pessoas usam esses termos de forma imprecisa. Muitas vezes, como sinônimos. Isso não está totalmente correto.
Uma fresa de faceamento possui uma haste integrada. Uma única peça. O corpo da fresa e o eixo de montagem formam o mesmo bloco de metal. Ela é fixada diretamente no fuso ou em um suporte.
Uma fresa de faceamento é diferente. O corpo da fresa possui um furo oco. Ela é montada em um eixo separado. O eixo, por sua vez, é encaixado no fuso. As fresas de faceamento são maiores e adequadas para trabalhos de fresamento frontal CNC de maior porte.
Carboneto indexável vs. carboneto sólido
- Face indexável moinhos usar Pastilhas substituíveis. O corpo da fresa é de aço ou alumínio. As pastilhas são de metal duro. Quando uma aresta se desgasta, basta indexá-la. Gire para encontrar uma aresta nova. Quando todas as arestas estiverem gastas, troque a pastilha por uma nova. O corpo da fresa dura anos.
Ideal para grandes superfícies. Custo por aresta de corte baixo. Operações de desbaste. Remoção de material em grande quantidade. A desvantagem? Menos precisão do que ferramentas maciças. O desvio radial se acumula.
- Face de carboneto sólido moinhos estão localizadas Uma única peça. O corpo da fresa e os dentes são feitos do mesmo bloco de metal duro. Retificados juntos. Concentricidade perfeita. Sem pastilhas que possam se soltar.
Ideal para peças pequenas. Alta precisão. Passes de acabamento. A desvantagem? Caro. Quando a ferramenta se desgasta, todo o conjunto é descartado. Não há peças de reposição.
Para fresamento frontal CNC típico, usa-se pastilha indexável para desbaste e pastilha de metal duro para acabamento. Duas ferramentas. Duas funções diferentes.
| Característica | Indexável | Carboneto sólido |
| Construção | Corpo + inserções | Uma pedaço |
| Custo por aresta | Baixo | Alto (ferramenta descartável) |
| Precisão | Bom (algum desgaste) | Excelente |
| Destaques | Grandes superfícies, rugosidade | Peças pequenas, acabamento |
| Vida útil da ferramenta | Inserções substituídas | Ferramenta descartada |
Materiais do corpo da cortadora
O corpo da peça sustenta os encaixes. A escolha do material é importante.
Corpos de aço são baratos. Pesados. O peso pode amortecer a vibração em algumas configurações. Mas o peso também significa aceleração mais lenta do fuso. Não é o ideal para fresamento frontal CNC de alta velocidade.
Corpos de alumínio são leves. Menor inércia. A máquina pode atingir velocidades mais altas mais rapidamente. Menos vibração em muitas aplicações. Mais caros que o aço. Vale a pena para usinagem de alta velocidade.
Algumas máquinas de corte de alta qualidade utilizam corpos de compósito ou titânio. A maioria das oficinas não precisa deles. Aço ou alumínio são suficientes para 95% dos trabalhos. Escolha aço para projetos com orçamento limitado em máquinas rígidas. Escolha alumínio para trabalhos de alta velocidade ou quando o peso for um fator importante.
Fresamento frontal CNC vs. Fresamento de topo CNC
Duas ferramentas. Mesma máquina. Uma aplaina grandes superfícies. A outra escava ranhuras e cavidades. A geometria é diferente. Os resultados são diferentes. A vida útil da ferramenta é diferente. Vamos analisar.
| Característica | Fresamento frontal CNC | Finalizar Moagem |
| Geometria | Utiliza a face e a borda periférica da fresa. Disco plano. Vários insertos. | Utiliza ranhuras espirais nas laterais e na ponta. Cilindro longo. De duas a quatro arestas de corte. |
| Criação de Superfície | Áreas amplas e planas. Esquadrejamento de blocos. Retífica de cabeçotes de motor. | Ranhuras, bolsos, contornos, encaixes. Paredes verticais. Formas 3D complexas. |
| Vida útil da ferramenta | Geralmente dura mais. Vários insertos compartilham o desgaste. As bordas indexáveis são trocadas. | Vida útil mais curta. Menos flautas. A ponta é a parte que mais sofre desgaste. |
A fresagem frontal CNC lida com superfícies planas e amplas. A fresagem de topo lida com detalhes e cavidades. Uma máquina. Duas estratégias distintas. Use a correta.
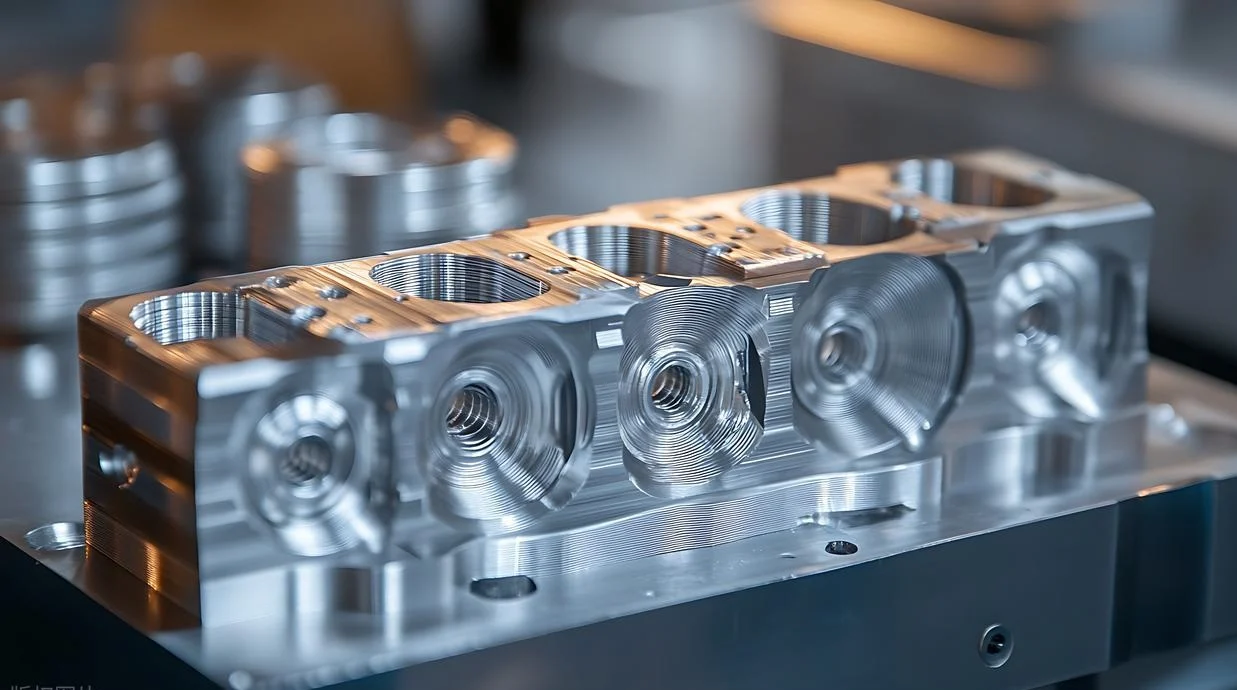
O que você pode fabricar? 5 trabalhos reais para fresamento frontal CNC
1. Blocos de motor e peças automotivas
A superfície do bloco do motor é crucial. Essa é a parte superior do bloco onde o cabeçote é parafusado. Ela precisa ser plana. Absolutamente plana. Caso contrário, a junta do cabeçote vaza. O líquido de arrefecimento transborda. A compressão cai. O fresamento CNC da superfície cria essa vedação perfeita.
2. Corpos de válvulas hidráulicas
O óleo de alta pressão flui através da válvula hidráulica. A válvula desliza dentro do furo. Os componentes são parafusados entre si. Qualquer empenamento ou distorção causará vazamento. Isso fará com que o sistema hidráulico perca pressão. A máquina então desligará. O fresamento frontal CNC pode produzir um acabamento espelhado nas superfícies de contato. A precisão de planicidade pode atingir alguns décimos de milésimo de milímetro.
3. Flanges de tubulação
Flanges conectam tubos. Uma junta fica entre eles. Parafusos unem as faces. A junta se comprime e veda. Se a face do flange não for plana, a junta vaza. A fresagem CNC de faces corta a face elevada ou a face totalmente plana. Ambos os estilos exigem uma superfície lisa e uniforme.
4. Bases de Máquina e Placas de Montagem
Os motores vibram. As bombas vibram. Se a bomba e o motor estiverem montados em uma superfície irregular, isso causará ainda mais vibração — os parafusos se soltarão e os rolamentos falharão.
5. Esquadrejando a matéria-prima
Este é o primeiro passo em muitas oficinas mecânicas. A peça bruta, cortada de forma descuidada, é trazida para a oficina. Ela está enferrujada e empenada, sem bordas retas. O operador a fixa no lugar. A camada superficial é removida usando fresamento de face CNC. A peça é então virada para usinar o outro lado. Ela é virada novamente. Após várias passagens, a peça bruta forma um ângulo de referência de 90 graus. Agora ela está esquadrejada e plana, pronta para o próximo processo. Sem esta etapa inicial de fresamento de face, nenhum dos componentes subsequentes se encaixaria.
Cada aplicação exige fresamento frontal CNC pelo mesmo motivo: planicidade. E é isso que o processo proporciona.
Prós e contras da fresagem frontal CNC
A fresagem frontal CNC tem vantagens claras. Mas também desvantagens reais. É preciso analisar os dois lados para decidir.
O bom
- Alta taxa de remoção de material. Para superfícies planas, Fresamento frontal CNC Remove metal rapidamente. Múltiplas pastilhas. Fresa larga. Uma única passada cobre uma grande área. Economia de tempo drástica em comparação com uma fresa de topo.
- Excelente acabamento superficial. Os valores de Ra diminuem rapidamente. Acabamentos lisos logo após a usinagem. Muitas vezes, não é necessário um segundo desbaste. As pessoas medem. Confie.
- Operação econômica. Pastilhas intercambiáveis reduzem o custo. Um corpo de corte dura anos. As pastilhas são substituídas quando perdem o fio. Custo por aresta de corte menor em comparação com ferramentas de metal duro integral.
O mal
- Requer máquinas rígidas.Fresamento frontal CNC É preciso potência. A fresa entra em contato com uma grande área do material. A potência do fuso deve estar presente. A rigidez da máquina também deve estar presente. Fresadoras leves vibram. As superfícies sofrem danos.
- Inadequado para contornos 3D ou ranhuras profundas. Esta não é a ferramenta para esculpir. Não é a ferramenta para cavidades estreitas. Fresamento frontal CNC Lida com planos planos. Só isso. Tentando cortar um sulco profundo com uma fresa de faceamento? A ferramenta é muito larga. A geometria resiste.
- Alto custo inicial de ferramental. Uma boa fresa de faceamento custa caro. Pastilhas intercambiáveis aumentam ainda mais o preço. Fresas de faceamento de metal duro são ainda piores. O custo inicial assusta algumas oficinas. Elas preferem usar fresas de topo para tudo. Isso funciona para trabalhos pequenos. Para grandes superfícies planas, o investimento se paga rapidamente.
Problemas comuns e como resolvê-los
Até mesmo as melhores fresadoras CNC de faceamento apresentam problemas. A máquina vibra. O acabamento fica irregular. As ferramentas se desgastam muito rapidamente. Mas cada problema tem uma causa. E cada causa tem uma solução.
Chatter (Vibração)
Causa: Falta de rigidez em algum lugar. Na máquina. Na fixação. Na própria peça. Ou a taxa de avanço está incorreta. Muito leve ou muito pesada.
Solução: Reduza o passo transversal primeiro. Faça um corte mais estreito. Ou altere o ângulo de ataque da fresa. Uma ferramenta de 45 graus vibra menos do que uma de 90 graus durante o fresamento frontal CNC. Também é importante verificar o cone do eixo-árvore da máquina e o porta-ferramentas. Conexões soltas causam vibrações.
Acabamento superficial ruim (estilo tábua de lavar roupa)
Causa: Pastilhas desgastadas são as principais suspeitas. Se a lâmina estiver cega, ela travará e fará barulho em vez de cortar. Outro ponto a verificar é a velocidade do fuso, apenas para garantir que esteja correta. Uma velocidade muito alta gera calor, enquanto uma velocidade muito baixa pode causar rasgos no material.
Solução: Indexe as pastilhas em uma aresta nova. Isso resolve muitos problemas de acabamento instantaneamente. Caso contrário, aumente o avanço por dente. Avanços insuficientes podem causar atrito e vibração. Também é importante verificar o fluido de corte. A ausência de fluido de corte no alumínio leva à formação de uma aresta postiça na pastilha, o que prejudica o acabamento.
Sobre a NOBLE – Usinagem CNC de Precisão em que Você Pode Confiar
Nossos principais recursos de usinagem CNC
- Três eixos, quatro eixos, fresagem CNC de cinco eixosContornos complexos. Rebaixos. Peças acabadas em uma única configuração, sem movimentar a peça. O torneamento CNC com ferramentas acionadas permite a fabricação de eixos, buchas e componentes híbridos de fresamento e torneamento.
- Experiência em fresamento frontal – o tema deste guia. Fresamos rotineiramente faces de cabeçotes de motores, flanges de tubos e placas de fixação. Tolerâncias de planicidade? Rigorosas. Nossos clientes nos confiam suas peças de alta precisão porque garantimos a precisão dos resultados.
- Revestimento de superfície e Rectificação CNCAcabamentos espelhados logo após a fresagem frontal. Ou retificação de superfície de precisão quando o trabalho exigir.
- Da prototipagem à produção. Protótipos de baixo volume para testes. Produção em larga escala, de cem a cem mil peças. Nós escalamos.
Nossas Certificações – Qualidade Sem Compromisso
| Certificação | Objetivo |
| ISO 9001:2015 | Nosso sistema de gestão da qualidade garante uma produção consistente e rastreável em todos os setores. |
| ISO 13485:2016 | Especificamente para a fabricação de dispositivos médicos: gestão rigorosa de riscos, limpeza e documentação para componentes cirúrgicos e implantáveis. |
Por que se tornar parceiro da NOBLE?
Suporte técnico interno. Feedback sobre a fabricação (DFM) antes do início do corte. Otimização do percurso da ferramenta para maior eficiência.
Laboratório de inspeção completo. Máquinas de medição por coordenadas (CMMs). Comparadores ópticos. Testadores de acabamento superficial. As peças são medidas. Os registros são mantidos.
Prazos de entrega curtos. Duas a três semanas em média. Opções expressas para quem precisa em cima da hora.
Perguntas frequentes
A fresagem frontal CNC é a mesma coisa que o aplainamento?
Sim, na maioria das oficinas os termos são intercambiáveis. "Aplainar" significa criar uma superfície plana. "Fresamento frontal CNC" é o método usado para isso.
É possível operar uma fresa de topo em uma máquina de usinar?
Sim, mas é mais lento. Uma fresa de topo pode aplainar uma superfície por meio de passes de sobreposição. O fresamento frontal CNC com uma fresa frontal adequada é muito mais rápido para grandes áreas.
Qual é a melhor taxa de avanço para fresamento frontal CNC em aço?
Não existe um valor único que sirva para todos os casos. Um ponto de partida típico é de 0.1 a 0.2 mm por dente para o desbaste. Ajuste com base na rigidez da máquina e na classe da pastilha.
É necessário usar fluido de corte em fresamento CNC de faces?
Depende do material. Aço e aço inoxidável precisam de fluido de corte para dissipação de calor e remoção de cavacos. O alumínio pode operar a seco com insertos polidos e jato de ar.






