
A usinagem CNC é uma tecnologia amplamente utilizada e consolidada. Ela é empregada na fabricação de peças para diversas aplicações. Você tem curiosidade em saber o custo da usinagem CNC? Quais são os seus custos?
Este artigo abordará o custo da usinagem CNC e seus fatores de influência. Você também aprenderá sobre os tipos de produção em usinagem CNC e como o volume de produção pode reduzir os custos. Vamos lá.
O que determina o custo das peças usinadas por CNC?
Os clientes frequentemente nos perguntam por que uma peça custa o dobro de outra. Para esclarecer essa questão, nossos engenheiros criaram a seguinte tabela:
| Fator | Por que isso afeta o custo |
| tempo de usinagem | A cada minuto de funcionamento da máquina, há consumo de eletricidade, desgaste de ferramentas e necessidade da atenção de um operador treinado. Quanto maior o ciclo de produção, maiores os custos. |
| Material | Alguns metais cortam como manteiga. Outros destroem as ferramentas. O alumínio é barato e rápido de cortar. O aço inoxidável e o titânio são lentos e caros. |
| Complexidade | Mais funcionalidades significam mais trocas de ferramentas. Mais trajetórias de ferramentas. Mais programação. Um bloco simples com um furo é barato. Um suporte com dez furos, três rebaixos e duas faces angulares não é. |
| Tolerâncias: | Tolerâncias amplas são rápidas. Tolerâncias rigorosas exigem avanços mais lentos, ferramentas mais precisas e maior inspeção. |
| Tamanho do batch | Uma única peça leva horas para ser preparada e minutos para ser cortada. Cem peças distribuem esse tempo de preparação por várias unidades. O custo por unidade cai drasticamente. |
| Pós-processamento | Cada etapa adicional de pós-processamento não só acrescenta várias horas ao processo, como também pode exigir a contratação de outro fornecedor. Consequentemente, os custos aumentam exponencialmente. |
10 maneiras eficazes de reduzir os custos de processamento CNC
Os engenheiros da NOBLE compilaram uma lista de maneiras de melhorar a eficiência e reduzir custos, todas baseadas em estudos de caso e experiência do mundo real.
1. Projeto para Fabricação (DFM) desde o início
Evite cavidades profundas. Um rebaixo profundo exige uma ferramenta longa e fina. Ferramentas longas vibram. Avanços lentos. Fresas quebradas. Resultados ruins. Paredes finas cedem sob a pressão de corte.
Cantos internos precisam de raio de curvatura. Cantos internos agudos exigem uma fresa de topo minúscula ou uma operação de eletroerosão separada. Ambas são caras. Um raio de um milímetro ou maior permite que a máquina use uma ferramenta padrão e siga um caminho simples. Isso economiza tempo.
Uma profundidade de rosca de 1.5 vezes o diâmetro é suficiente para a maioria das aplicações. Profundidades maiores aumentam o tempo de usinagem e o risco para a ferramenta, sem praticamente nenhum ganho em termos de resistência.
Opte por furos de tamanho padrão. Brocas padrão são baratas e fáceis de encontrar. Tamanhos não padrão exigem ferramentas especiais ou operações de alargamento. A mesma regra se aplica aos diâmetros das fresas. Tamanhos comuns reduzem custos.
2. Relaxe as tolerâncias desnecessárias
Tolerâncias custam dinheiro. Às vezes, as pessoas não se dão conta do quanto.
Uma tolerância de mais ou menos 0.01 milímetro é apertada. A máquina precisa operar mais lentamente. O operador precisa fazer medições com mais frequência. As ferramentas precisam ser mais novas. As taxas de refugo aumentam. Uma tolerância de mais ou menos 0.1 milímetro é folgada. A máquina opera rapidamente. O operador confia no processo. As peças saem da fábrica em grande quantidade.
A abordagem inteligente é simples. Ao projetar, considere o seguinte: É realmente necessário que a tolerância desta peça ou localização seja tão restrita? Aumentar a tolerância resultaria em desgaste do produto final ou até mesmo o tornaria inutilizável?
Aplique tolerâncias rigorosas apenas nas superfícies que realmente precisam delas. Faces de contato. Mancais. Elementos críticos de alinhamento. Todo o resto recebe uma tolerância de perfil mais ampla e fácil de manter.
3. Escolha o material certo
Escolha a liga que atenda à necessidade, não aquela que parece impressionante. Ligas de usinagem fácil existem por um motivo. O aço inoxidável 303 corta muito mais rápido que o 304. O alumínio 6061 é tolerante e barato. O 7075 é mais resistente, mas desgasta mais as ferramentas.
Titânio e Inconel são materiais de usinagem lenta. Aços endurecidos danificam as pastilhas. A menos que a aplicação exija absolutamente esses materiais, evite-os. A diferença no custo de usinagem não é pequena, sendo frequentemente de duas a cinco vezes maior.
Formas quase finais também ajudam. Peças fundidas, forjadas e barras extrudadas começam mais próximas da forma final. Menos material para remover. Menos tempo de usinagem. Menos desperdício. O custo inicial da forma quase final se paga com a redução do tempo de usinagem.
4. Reduzir o tempo de usinagem
Tempo de máquina é dinheiro.
Desbaste com ferramentas grandes. Uma fresa de topo grande remove material rapidamente. Em seguida, faça o acabamento com ferramentas pequenas para os detalhes. Tentar desbastar com uma ferramenta pequena é lento e ineficiente.
Combine operações. Fresar e furar em uma única configuração. Rotacione a peça em um quarto eixo em vez de fixá-la novamente. Cada vez que alguém solta e fixa uma peça, tempo se perde e erros aparecem.
Reduza as trocas de ferramentas. Agrupe recursos semelhantes. Faça todos os furos com uma broca antes de trocar para uma fresa. Cada troca de ferramenta adiciona segundos. Segundos se acumulam ao longo de um lote.
Evite acabamentos superficiais desnecessários. Uma rugosidade Ra de 3.2 micrômetros é o acabamento padrão para peças usinadas. Ela funciona para a maioria das peças. Especificar um acabamento mais fino, como 0.8 ou 0.4, adiciona polimento ou passes de acabamento muito leves. Isso aumenta o tempo de produção.
5. Otimizar o tamanho do lote
Lotes pequenos, de uma a cinquenta peças, são os mais afetados. O tempo de preparação é praticamente diluído. Cada peça carrega todo o peso da programação, fixação, ajuste das ferramentas e inspeção da primeira peça. O custo por unidade é alto. Não há como fugir disso.
Volumes médios, na faixa de cinquenta a quinhentos, começam a fazer sentido. O custo de instalação se dilui. A máquina funciona por horas em vez de minutos. O custo por unidade cai consideravelmente.
Grandes volumes, acima de quinhentas peças, representam o ponto ideal. O custo de preparação é insignificante. O custo por peça se aproxima do custo bruto de usinagem e material. Este é o menor preço possível para um determinado projeto.
A solução prática é simples. Combine os pedidos futuros em uma única produção. Em vez de encomendar cinquenta peças este mês e cinquenta no próximo, encomende cem peças agora. O fornecedor realiza o trabalho apenas uma vez. O custo por unidade diminui. O comprador economiza dinheiro. Ambos saem ganhando.
6. Simplifique a fixação e os dispositivos de fixação
Manter a peça pressionada leva tempo. Projetos ruins dificultam isso.
Superfícies de fixação planas são uma dádiva para qualquer operador de CNC. Um fundo plano simples permite que a peça se acomode em uma morsa sem a necessidade de dispositivos especiais. Sem mordentes macios. Sem grampos personalizados. Apenas morsas padrão que toda fábrica de usinagem CNC possui.
Use tamanhos padrão de barras. Muitas pessoas projetam peças com 6,3 milímetros de espessura. As barras padrão têm 6 milímetros de espessura. O operador da máquina precisa remover esses 0,3 milímetros extras. Isso leva tempo. Projete com espessuras, larguras e diâmetros padrão. A fábrica de usinagem CNC agradecerá o trabalho do engenheiro.
Recortes e saliências são caros. Recortes exigem fresas especiais ou múltiplas configurações. Saliências precisam de dispositivos de fixação personalizados para segurar a peça sem vibração. Evite ambos sempre que possível. Uma peça simples e robusta é barata de fixar e rápida de usinar em CNC.
7. Utilize processos alternativos para funcionalidades não críticas.
Nem todo furo precisa ser perfeito. As pessoas costumam especificar demais.
Um furo feito com uma broca padrão é rápido. Um furo alargado ou perfurado é lento. A perfuração cria um furo suficientemente redondo para um parafuso, um pino ou um furo de folga. Se a aplicação não exigir um diâmetro preciso ou um acabamento espelhado, basta perfurar.
As roscas são semelhantes. A usinagem por rosqueamento é rápida. Um macho gira para dentro e para fora em segundos. A fresagem de roscas é mais lenta. Requer uma ferramenta especial e um percurso helicoidal. A fresagem de roscas é útil para grandes diâmetros ou materiais resistentes. Para roscas pequenas padrão em alumínio ou aço, o rosqueamento por rosqueamento é a opção mais barata.
Deixe as superfícies de contato como foram usinadas. O acabamento padrão da fresa ou da ferramenta de torneamento é suficiente para a maioria das faces. Polir, retificar ou lixar aumenta o tempo e o custo.
8. Evite o pós-processamento sempre que possível.
A anodização tem um acabamento bonito, mas também custa caro. O revestimento adiciona resistência à corrosão, mas exige uma viagem adicional a uma fábrica de usinagem CNC para revestimento. O tratamento térmico altera as propriedades do material, além de apresentar o risco de deformação da peça e exigir um novo ciclo de tratamento térmico em forno.
A regra é simples. Adicione pós-processamento somente se a peça realmente precisar dele para sua função. Um suporte decorativo não precisa de anodização. Um clipe automotivo interno não precisa de revestimento. Um espaçador de alumínio não precisa de tratamento térmico.
Quando o pós-processamento for inevitável, combine as etapas. Envie as peças para um único fornecedor que possa realizar múltiplos processos. Anodize e marque a laser na mesma instalação. Realize o tratamento térmico e o jateamento com esferas em um único lote. Isso reduz o manuseio, o transporte e a burocracia. Cada etapa combinada reduz custos.
9. Verifique se o tamanho da peça corresponde ao envelope da máquina.
O tamanho da máquina importa. Nem toda peça precisa de um centro de usinagem gigante de cinco eixos.
Uma peça minúscula em uma máquina enorme é um desperdício de dinheiro. O custo por hora em uma grande máquina de cinco eixos é alto. Ela consome muita energia. Ocupa espaço. O operador é altamente qualificado e remunerado de acordo. Colocar uma peça do tamanho de uma moeda nessa máquina é como usar um caminhão de carga para entregar uma única carta.
A estratégia mais inteligente é escolher a máquina com o tamanho de peça mais adequado para ela. Uma fresadora CNC de três eixos tem um custo por hora menor, geralmente de 30% a 50% inferior ao de uma máquina de cinco eixos. Para peças que não precisam de furos angulares ou curvas compostas, a usinagem de três eixos funciona perfeitamente. É rápida, barata e está disponível em praticamente todas as fábricas de usinagem CNC.
Você também deve considerar o curso da máquina. Uma peça com trezentos milímetros de comprimento pode caber em uma fresadora padrão. Já uma peça com seiscentos milímetros de comprimento precisa ser usinada em uma máquina maior e mais cara. Manter as peças dentro das dimensões comuns das máquinas ajuda a reduzir os custos dos orçamentos.
10. Trabalhe com a fábrica de usinagem CNC certa
Nem todas as fábricas de usinagem CNC são iguais. Muitas vezes, as pessoas enviam um desenho para o fornecedor mais próximo ou mais barato.
A entrega será mais rápida, mas esse não é o único fator a ser considerado.
Uma boa fábrica de usinagem CNC é especializada no material e no tipo de peça. Uma fábrica que produz milhares de suportes de alumínio por semana conhece os segredos do processo. Ela tem os dispositivos de fixação prontos. Seus programadores já viram todas as variações.
Desenhos técnicos claros são mais importantes do que se imagina. Uma dimensão faltante obriga a fábrica de usinagem CNC a interromper o trabalho e fazer perguntas, o que atrasa a produção e, muitas vezes, resulta em um novo orçamento. Um desenho limpo, com tolerâncias medidas, anotações claras e GD&T (Dimensão, Geometria e Tolerância) adequados, permite que o operador de máquinas processe a peça sem confusão.
Aqui está uma pergunta direta que economiza dinheiro. Pergunte à fábrica de usinagem CNC: “Quais características desta peça a tornam cara?” Boas fábricas de usinagem CNC responderão honestamente. Elas apontarão uma tolerância apertada em uma face não crítica. Ou um rebaixo profundo que exige uma ferramenta especial. Ou um material que não é fácil de usinar. Esse feedback permite que o projetista altere a peça antes que o orçamento seja finalizado. Só essa conversa já pode reduzir os custos consideravelmente.
Visão geral do potencial de redução de custos (Tabela)
| Estratégia | Poupança potencial | Esforço |
| Relaxar as tolerâncias | 20-40% | Muito baixo |
| Evite cáries profundas | 15-30% | Baixo |
| Utilize material de usinagem livre | 10-25% | Baixo |
| Aumentar o tamanho do lote (10→100) | 50-70% | Moderado |
| Alternar de 5 eixos para 3 eixos | 30–50% (por hora) | Alto |
Conceitos errôneos comuns sobre a redução de custos em máquinas CNC
“Usinagem mais rápida sempre economiza dinheiro.”
Faz sentido. Operar a máquina mais rápido. Produzir peças mais rapidamente. Pagar menos. Simples assim.
O problema são as ferramentas quebradas. E as peças descartadas. E os eixos danificados.
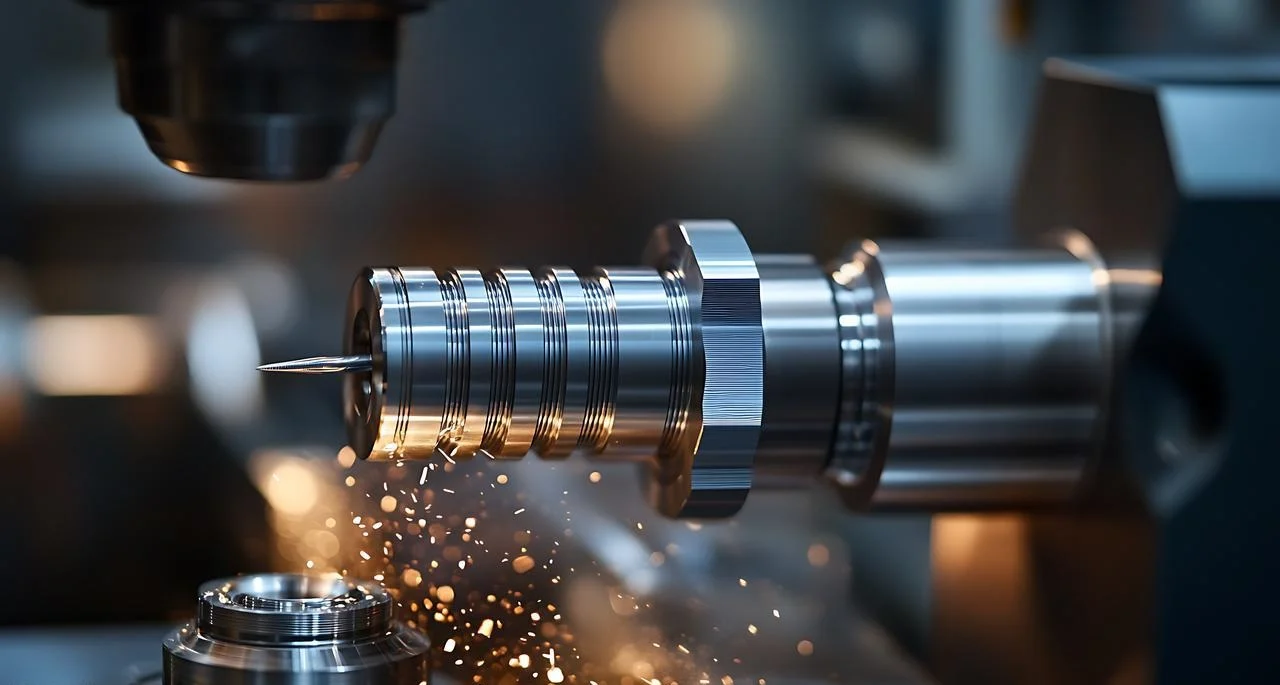
Forçar avanços e velocidades além do que a ferramenta ou o material suportam leva ao desastre. Uma fresa de metal duro girando muito rápido gera calor. O calor amolece a ferramenta. A ferramenta se desgasta em minutos em vez de horas. Às vezes, ela quebra. Uma ferramenta quebrada arruína a peça. Também pode danificar a fixação ou a própria máquina.
“Materiais mais baratos sempre ajudam.”
A lógica parece sólida. Comprar metal mais barato. Pagar menos pela matéria-prima. Economizar dinheiro no custo total do projeto.
Isso geralmente não é verdade.
Materiais mais duros são mais baratos por um motivo. Eles têm corte ruim. Sofrem endurecimento por trabalho a frio. Destroem pastilhas. Exigem avanços mais lentos, profundidades de corte menores e trocas de ferramentas mais frequentes.
Considere dois aços inoxidáveis. O 304 é barato. Também é pegajoso e difícil de usinar. O 303 custa mais por quilograma. Mas é extremamente fácil de usinar. O tempo de usinagem do 303 é metade do do 304. A vida útil da ferramenta é três vezes maior. O custo total da peça acabada é menor com o material mais caro.
O mesmo padrão se repete com o alumínio. O 7075 é mais resistente que o 6061. No entanto, ele também desgasta as ferramentas mais rapidamente em muitas oficinas. A menos que a aplicação exija essa resistência extra, a liga mais barata de usinar acaba sendo a vencedora em termos de custo total.
“Um único pedido grande é sempre a melhor opção.”
Economias de escala são reais. Lotes maiores reduzem o custo unitário. Mas essa regra tem limites.
Um pedido grande só economiza dinheiro se o projeto for estável. Imagine alguém que encomenda cinco mil peças. Uma alteração de engenharia é feita. Metade do lote vira sucata. O material já foi pago. O tempo de máquina foi gasto. O dinheiro já era.
O armazenamento é outro custo oculto. Cinco mil peças ocupam espaço físico. O espaço tem custo de aluguel. As peças precisam de estantes, controle de temperatura e gestão de estoque. Esses custos se acumulam. Para peças com baixa rotatividade, o custo de armazenamento pode anular a economia por unidade obtida com o grande lote.
A melhor abordagem costuma ser fazer pedidos menores e escalonados. Encomende quinhentas peças. Valide o projeto na produção. Depois, encomende as próximas quinhentas. O custo por unidade é ligeiramente maior. O risco de descartar um lote enorme é zero. Quem ignora essa relação de custo-benefício às vezes aprende uma lição muito cara.
Obtenha peças usinadas por CNC e economize custos na NOBLE.
A NOBLE é uma fábrica profissional de usinagem CNC. Nosso foco é a produção de peças metálicas de precisão. Nossos funcionários vêm dos setores automotivo, de dispositivos médicos, aeroespacial, de robótica e de equipamentos industriais. Cada setor possui padrões diferentes, e nós os atendemos.
Por que trabalhar conosco?
Foco na redução de custos – Ajudamos ativamente nossos clientes a redesenhar peças para otimizar a fabricação. As estratégias deste artigo não são conceitos abstratos. Aplicamos essas estratégias diariamente para reduzir os custos de processamento CNC.
Orçamentos rápidos – Receba seu orçamento em 24 a 48 horas. Cada orçamento inclui feedback do DFM (Design for Manufacturing). Sem precisar esperar semanas para descobrir que uma peça é cara de fabricar.
Sem taxas ocultas – Preços transparentes. Tempo de máquina. Material. Ferramentas. Amortização da preparação. Essa é a lista.
Do protótipo à produção – Um cliente precisa de uma peça para testes. Nós a produzimos. O mesmo cliente, posteriormente, precisa de dez mil peças para produção. Aumentamos a escala. Os mesmos programas. Os mesmos sistemas de qualidade.
ISO 13485:2016 – Clientes da área de dispositivos médicos são bem-vindos. Oferecemos pacotes completos de validação, rastreabilidade, controle de processos e documentação para submissões regulatórias.
Prazos de entrega curtos – As peças padrão são enviadas em cinco a dez dias úteis. Opções de entrega expressa estão disponíveis para trabalhos urgentes. O cliente paga pela velocidade de entrega somente quando precisa.
Nosso compromisso em reduzir seus custos de usinagem CNC
Não nos limitamos a fabricar peças. Projetamos soluções com excelente custo-benefício. Cada orçamento inclui quatro itens específicos.
- Análise DFM– Uma análise de projeto gratuita. Enviamos sugestões para redução de custos antes de cortar qualquer metal. Muitos clientes implementam essas mudanças e veem reduções imediatas nos orçamentos.
- Recomendações de materiais alternativos– Às vezes, uma aplicação não exige uma liga exótica. Propomos alternativas mais baratas ou com usinagem mais rápida quando elas são adequadas para a aplicação.
- Revisão de tolerância– Identificamos tolerâncias desnecessariamente rigorosas. Muitos engenheiros especificam em excesso sem perceber o impacto no custo. Uma simples pergunta nossa geralmente leva a uma alteração no projeto que reduz o preço consideravelmente.
- Dicas para otimização de lotes– Ajudamos os clientes a consolidar pedidos. Cinquenta peças por mês durante seis meses se transformam em um único pedido de trezentas peças. O preço por unidade diminui. O cliente economiza dinheiro. O fornecedor realiza um trabalho eficiente. Ambos saem ganhando.
Perguntas frequentes
A quantidade produzida afeta o custo?
Sim. Baixo volume de produção resulta em alto custo unitário. O motivo é o trabalho fixo. Programação, preparação, ajuste de ferramentas e inspeção da primeira peça levam o mesmo tempo, independentemente de a produção ser de uma ou cem peças. Divida esse custo fixo por uma única peça e o custo unitário se torna exorbitante. Divida-o por cem peças e o custo cai drasticamente.
Posso reduzir custos sem alterar o projeto?
Sim, de várias maneiras. Aumente o tamanho do lote. Só isso já reduz o custo por unidade. Escolha uma fábrica de usinagem diferente. Algumas oficinas se especializam em trabalhos de baixo volume e têm tarifas horárias mais baixas para trabalhos pequenos. Use material com formato próximo ao final. Peças fundidas, forjadas ou barras extrudadas reduzem a quantidade de material que a máquina precisa remover. Menos tempo de máquina significa menor custo.
Qual é o método mais eficaz para reduzir custos?
Relaxe as tolerâncias não críticas. Isso não custa nada para implementar. Sem alteração de projeto. Sem alteração de material. Sem novas ferramentas.
Quanto posso economizar otimizando os percursos das ferramentas?
Normalmente, de dez a vinte por cento. O número exato depende da complexidade da peça. Um bloco simples com poucos furos tem pouco espaço para otimização de trajetória. Um núcleo de molde complexo com cavidades profundas e cantos apertados tem um espaço significativo. A economia vem da redução do corte no ar, menos trocas de ferramentas e estratégias de desbaste mais inteligentes.
Is 5 eixos sempre melhor?
Não. As máquinas de três eixos têm custos por hora mais baixos. Frequentemente, de trinta a cinquenta por cento mais baixos. Uma fresadora de três eixos é mais simples. Ela usa menos energia. Os operadores são mais comuns e, portanto, o custo por hora é menor.
A usinagem de cinco eixos agrega valor em situações específicas, como peças com rebaixos, detalhes em ângulos compostos e cavidades profundas onde o comprimento da ferramenta se torna um problema. Se a geometria da peça não exige essas capacidades, a usinagem de cinco eixos é apenas uma maneira mais cara de realizar um trabalho em três eixos. A usinagem de cinco eixos deve ser utilizada somente quando a forma da peça a exige. Caso contrário, mantenha a usinagem de três eixos e reduza o custo total.







