

Os componentes do seu robô de assistência — juntas, carcaças e estrutura — devem atender a padrões rigorosos, mas qual método de fabricação e material oferecem o melhor equilíbrio? Escolher métodos e materiais para os componentes de um robô de assistência é uma decisão importante. Segurança, precisão e custo são fatores cruciais. Este artigo compara usinagem CNC, moldagem por injeção, chapas metálicas, DMLS e impressão 3D. Você também verá o desempenho do aço inoxidável 17-4 PH e do Ti-6Al-4V. Compartilharemos dicas de design para manufatura e um guia para componentes personalizados versus componentes prontos para uso em robôs de assistência. Dessa forma, seu robô passará do protótipo à produção com menos surpresas.
Requisitos dos principais componentes do robô de cuidados
Normas de segurança e conformidade
Regulamentos de Dispositivos Médicos e Biocompatibilidade
Os componentes de robôs de assistência devem seguir regras rigorosas. A FDA (Administração de Alimentos e Medicamentos dos EUA) classifica muitos sistemas robóticos como dispositivos de Classe II ou III. Portanto, é necessário obter uma aprovação 510(k) ou PMA (Autorização de Comercialização Pré-Método) antes de poder comercializá-los. A Europa possui regras semelhantes por meio do MDR (Regulamento de Dispositivos Médicos), e a ISO 13485 estabelece o padrão de qualidade. A IEC 60601 abrange a segurança elétrica, e a ISO 14971 auxilia no gerenciamento de riscos ao longo do ciclo de vida do produto. A ISO 62304 controla o software. Essas normas orientam todas as suas decisões de projeto.
A biocompatibilidade também é importante. Qualquer componente que entre em contato com o paciente não deve causar reações adversas. O material escolhido é determinante para isso. O aço inoxidável 17-4 PH e o titânio-6Al-4V são aprovados nos testes de biocompatibilidade. Além disso, suportam esterilização repetida sem perder a sua resistência.
Facilidade de limpeza e resistência química
Os hospitais limpam equipamentos o tempo todo. Seu robô precisa lidar com produtos químicos fortes sem rachar ou enferrujar. Superfícies lisas ajudam. Assim como materiais como o fluoropreno XP, que resiste a solventes, lubrificantes e produtos de limpeza. O EPDM permanece flexível em baixas temperaturas e resiste bem ao envelhecimento. Vedações feitas com esses materiais impedem a entrada de fluidos e mantêm a classificação IP65 quando usadas em ambientes reais.
Precisão e Tolerâncias
Requisitos de tolerância para juntas móveis
A precisão das juntas controla a exatidão do robô. As tolerâncias típicas das juntas são de mais ou menos 0.01 mm. Isso corresponde à classe IT5 ou IT6. O acabamento superficial deve ser inferior a Ra 0.8 micrômetros. A usinagem de cinco eixos apresenta tolerâncias de mais ou menos 0.005 a 0.01 mm. Os furos dos rolamentos utilizam ajustes H6 ou H7. Essas tolerâncias rigorosas mantêm o movimento suave e repetível.
Impacto na função e no custo de montagem
Erros de empilhamento prejudicam o desempenho. Quando peças individuais apresentam uma folga de mais ou menos 0.05 mm, a folga radial total pode chegar a 0.2 mm. Isso reduz a repetibilidade das juntas. O GD&T controla a concentricidade, a posição real e o paralelismo. Um bom empilhamento mantém a folga abaixo de 0.05 mm. Esse método equilibra o custo de montagem. Você evita que cada peça fique muito apertada, ao mesmo tempo que obtém a precisão necessária para o seu robô.
Durabilidade e Longevidade do Material
Resistência ao desgaste em aplicações de alto ciclo
O uso frequente desgasta as peças rapidamente. Elastômeros de silicone falham após 10,000 a 50,000 ciclos de impacto. O TPU apresenta melhor desempenho, com resistência à tração acima de 40 MPa e maior resistência à abrasão. O TPU da OMRON com malha de fibra reforçada suporta forças superiores a 100 N e dura até 40% mais. A norma ISO/TS 15066 exige desempenho consistente por pelo menos 100,000 ciclos de impacto. Escolha materiais com alta resistência ao rasgo e à fadiga.
Resistência ambiental (umidade, temperatura, raios UV)
Os robôs de cuidado funcionam em diversas condições. A umidade faz com que alguns materiais inchem e se degradem. A luz ultravioleta degrada outros. Revestimentos protetores e encapsulamento ajudam. Assim como materiais autorreparadores que consertam pequenos danos por conta própria.
Processos de fabricação de componentes para robôs de assistência
A forma como você constrói as peças do seu robô afeta o custo, a precisão e a velocidade de lançamento no mercado. Cada processo de fabricação tem pontos fortes para diferentes tarefas. Vamos analisar os principais métodos e onde eles se encaixam melhor.
Usinagem CNC para peças metálicas de precisão
A usinagem CNC continua sendo a principal escolha para peças que exigem dimensões precisas e materiais resistentes. Ela funciona bem para estruturas, juntas e suportes que suportam cargas repetidas sem se deslocarem.
Aplicações: Estruturas, juntas e fixações
A estrutura do seu robô suporta o peso. As juntas controlam o movimento. Os suportes mantêm os sensores e atuadores no lugar. Essas peças precisam de rigidez e estabilidade. A usinagem CNC proporciona isso. Você pode cortar aço inoxidável 17-4 PH ou Ti-6Al-4V com alta repetibilidade. As máquinas de cinco eixos criam geometrias complexas em uma única configuração. Isso elimina erros causados por múltiplas fixações. O processo permite a criação de furos roscados, locais para pinos guia e alojamentos para rolamentos que outros métodos não conseguem igualar.
Tolerâncias e acabamentos de superfície alcançáveis
Veja a seguir o que a usinagem CNC permite alcançar em peças robóticas:
| Operação de usinagem / Recurso | Tolerância alcançável / Acabamento superficial |
| Fresamento geral | ± 0.01 mm |
| Usinagem de precisão e usinagem em cinco eixos | ±0.005 mm ou mais apertado |
| Assentos de rolamento e faces de vedação | rugosidade superficial Ra 0.4–0.8 |
| Características críticas do robô (com escalas lineares e sondagem na máquina) | ±0.002–0.005 mm |
| Carcaças do servomotor e do encoder (concentricidade) | ≤0.01 mm TIR |
| arredondamento de parede fina flexspline de acionamento harmônico | ≤0.005 mm |
| folga do redutor | ≤1 minuto de arco |
| Chamada de cilindricidade GD&T | ⌭0.004 mm |
| Chamada de concentricidade GD&T | ◎0.005 mm |
| Movimentos repetíveis — robôs cirúrgicos | ≤0.01 mm |
| dimensões críticas da produção em volume | Cpk ≥ 1.33 com amostragem até o nível de qualidade aceitável (AQL) 1.0 |
A rugosidade superficial padrão para superfícies planas é de 63 micropolegadas. Superfícies curvas apresentam rugosidade de 125 micropolegadas ou melhor. Um jateamento leve com microesferas melhora o acabamento superficial. Aplicam-se os controles GD&T comuns, como posição verdadeira, planicidade e perpendicularidade. A precisão da usinagem CNC garante a exatidão exigida pelos sistemas robóticos.
Para produção em larga escala, a NOBLE (uma fabricante líder na China) combina usinagem CNC para componentes de alta precisão com outros processos de fabricação para controlar custos. Sua expertise em manufatura ajuda os clientes a passarem rapidamente do protótipo à produção em massa. Essa abordagem integrada é fundamental para a manufatura moderna na área de robótica.
Processos de fabricação de peças para robôs de manipulação de líquidos
As peças de robôs para manipulação de líquidos exigem cuidados especiais. Esses componentes entram em contato com fluidos, precisam ser herméticos e resistentes à corrosão. Dois processos de fabricação principais atendem a essas necessidades: corte a laser com soldagem e sobremoldagem para vedações. A escolha dos processos de fabricação adequados para as peças de robôs de manipulação de líquidos afeta diretamente o desempenho do conjunto final em uso real.
Corte e soldagem a laser para trajetórias de fluidos
Os caminhos dos fluidos devem ser suaves e sem vazamentos. O corte e a dobra a laser criam canais precisos em chapas metálicas. O laser proporciona bordas limpas, sem rebarbas. A soldagem une as seções sem adicionar material que possa reter resíduos. O aço inoxidável resiste à corrosão causada por reagentes e soluções de limpeza. O conjunto permanece lavável e quimicamente seguro. Isso é fundamental para sistemas de manipulação de líquidos que realizam testes diagnósticos ou preparação de medicamentos. Essas máquinas de manipulação de líquidos precisam de alta confiabilidade ao longo de milhares de ciclos.
Sobremoldagem e moldagem por inserção para vedações e conectores
As vedações e conectores geralmente utilizam dois materiais. A sobremoldagem une um elastômero macio a um substrato rígido. A camada macia cria a vedação. A parte rígida fornece estrutura e pontos de montagem. A moldagem por inserção coloca um inserto pré-moldado de metal ou plástico no molde e, em seguida, injeta material ao redor dele. Isso resulta em insertos roscados, contatos elétricos ou invólucros de sensores com vedação integrada. Esses processos de fabricação reduzem as etapas de montagem e melhoram a confiabilidade das peças de robôs para manuseio de líquidos, que permanecem livres de contaminação ao longo de vários ciclos. Para o manuseio automatizado de líquidos, a integridade da vedação é fundamental. Ela mantém a precisão e evita a contaminação cruzada em fluxos de trabalho de alto rendimento.
Principais processos de fabricação para robótica: injeção, chapa metálica e manufatura aditiva.
Além dos processos de usinagem CNC e manuseio de líquidos, outros três métodos complementam a fabricação para robótica.
Moldagem por injeção para componentes plásticos de alto volume
A moldagem por injeção se destaca quando você precisa de milhares de peças plásticas idênticas. Gabinetes, tampas e suportes funcionam muito bem. O custo inicial das ferramentas é alto, mas o custo por peça cai rapidamente em grandes volumes. Você pode adicionar encaixes de pressão, dobradiças flexíveis e pontos de fixação diretamente no molde, o que economiza tempo de montagem. Plásticos de engenharia como ABS, policarbonato e nylon oferecem boa resistência ao impacto e acabamento estético. Variantes de grau médico adicionam biocompatibilidade quando necessário. Esse processo atende às necessidades de volume de peças para automação robótica.
Fabricação de chapas metálicas para chassis e estruturas de suporte
A chapa metálica forma a espinha dorsal de muitos sistemas robóticos. O corte a laser, a dobra e a soldagem transformam o metal plano em estruturas rígidas. O processo é rápido e econômico para volumes de produção baixos a médios. Áreas de alta tensão são reforçadas com chapas de reforço ou nervuras moldadas. Painéis planos facilitam a montagem de componentes eletrônicos, cabos e sensores. Os serviços de chapa metálica da NOBLE incluem corte e dobra a laser, seguidos de soldagem e acabamento. Isso cria um chassi forte e leve para o seu robô.
Seletividade mecânica por laser dinâmico (DMLS) e impressão 3D para geometrias complexas e protótipos.
A sinterização direta a laser de metal (DMLS) e a impressão 3D oferecem uma liberdade de design incomparável à usinagem. É possível imprimir canais internos complexos, formas orgânicas e estruturas em treliça. Esses recursos permitem resfriamento conforme, redução de peso e consolidação de peças.
A principal vantagem da impressão 3D em metal é a capacidade de criar peças com geometrias complexas e otimizadas. Isso a torna ideal para a fabricação de peças de alto desempenho.
Para protótipos, a impressão 3D permite iterações rápidas sem atrasos na produção de ferramentas. É possível testar encaixe, funcionalidade e montagem antes da produção em série. Para peças de uso final, a DMLS reduz o número de componentes em uma montagem. Múltiplas peças usinadas se combinam em uma única peça impressa, mais resistente e leve. Isso se alinha às tendências da manufatura moderna para robótica, onde a complexidade não aumenta o custo. A precisão da DMLS atende à acurácia exigida por sistemas robóticos avançados. Esses métodos aditivos são ferramentas essenciais no cenário da manufatura para robótica.
Materiais para componentes de robôs de assistência
A escolha do material certo para os componentes do seu robô de cuidados afeta tudo o que vem a seguir. Ela influencia a durabilidade das peças, sua resistência a produtos químicos e o custo total. Algumas peças precisam ser muito resistentes. Outras precisam de baixo atrito ou serem seguras para o corpo. Vamos analisar as principais famílias de materiais e onde cada uma funciona melhor.
Componentes de robôs para manipulação de líquidos: escolha de materiais
As peças de robôs para manipulação de líquidos têm exigências rigorosas. Elas entram em contato com reagentes, solventes e amostras biológicas. Devem resistir à corrosão, não podem liberar substâncias químicas nos fluidos e, frequentemente, precisam de baixo atrito para que os líquidos fluam suavemente. Três famílias de materiais se destacam nessa área: PTFE, PEEK e aço inoxidável 316L. Cada uma oferece diferentes vantagens.
Aço inoxidável para resistência à corrosão em contato com fluidos
O aço inoxidável 316L é conhecido por sua resistência à corrosão. Seu teor de molibdênio o protege contra cloretos, sais e produtos químicos industriais. Ele suporta água sanitária, ácido peracético e peróxido de hidrogênio vaporizado sem se degradar. Isso o torna uma excelente opção para agulhas que entram em contato com fluidos corporais. Também é ideal para peças que passam por esterilização repetida. Seu módulo de elasticidade é de 193 GPa, cerca de três vezes mais rígido que o alumínio. Essa rigidez impede que as peças de precisão das agulhas se dobrem durante o uso. Quando as normas de higiene são rigorosas, o aço inoxidável 316L oferece desempenho confiável para peças de robôs de manipulação de líquidos.
Plásticos de engenharia para caminhos de fluidos de baixo atrito
O PTFE e o PEEK oferecem diferentes benefícios para contato com fluidos. O PTFE resiste a quase todos os produtos químicos. Nenhum reagente comum de laboratório o degrada. Seu atrito é muito baixo e possui propriedades antiaderentes. Isso o torna excelente para vedações, pontas e peças em contato com fluidos estáticos. A desvantagem? O PTFE tem baixa resistência à tração, entre 20 e 35 MPa. Ele se deforma sob pressão, portanto, não suporta cargas estruturais. O PEEK preenche essa lacuna. Possui alta resistência à tração, em torno de 90 a 100 MPa. Mantém sua forma sob pressão constante. O PEEK resiste à maioria dos líquidos orgânicos e à base de água, embora ácido sulfúrico forte e alguns halogênios possam danificá-lo. Para peças móveis que exigem tolerâncias rigorosas, o PEEK funciona bem. Para sistemas de distribuição de produtos químicos e vedações expostas a reagentes agressivos, o PTFE é a escolha mais segura. Esses dois plásticos trabalham juntos em sistemas de manuseio de líquidos onde a segurança química e a resistência mecânica são igualmente importantes.
Aqui está uma breve comparação desses três materiais para peças de robôs de manipulação de líquidos:
| Material | Resistência à corrosão/produtos químicos | Propriedades de fricção e antiaderentes | Força mecânica | Melhor utilização em robôs para manipulação de líquidos |
| PTFE | Resiste a quase todos os produtos químicos; nenhum reagente comum de laboratório consegue degradá-lo. | Atrito muito baixo e antiaderente. | Baixa resistência à tração (20–35 MPa); deforma-se sob pressão. | Sistemas de administração de produtos químicos, vedações e pontas expostas a reagentes agressivos |
| PEEK | Resiste à maioria dos líquidos orgânicos e à base de água; danificado por ácido sulfúrico forte e alguns halogênios. | Ideal para peças móveis que exigem tolerâncias rigorosas. | Alta resistência à tração (90–100 MPa); mantém a forma sob pressão constante. | Braços robóticos estruturais, dispositivos de posicionamento e peças móveis de alta resistência. |
| 316L Aço Inoxidável | Excelente resistência à corrosão; o molibdênio protege contra cloretos, sais e produtos químicos industriais. | Não é conhecido por seu baixo atrito. | Módulo de elasticidade de 193 GPa (cerca de 3 vezes mais rígido que o alumínio) | Agulhas em contato com fluidos corporais, partes em processo de esterilização. |
Metais de alta resistência: 17-4 PH e Ti-6Al-4V
Quando seu robô precisa de peças metálicas que suportem cargas pesadas ou resistam ao desgaste, duas ligas vêm à mente: o aço inoxidável 17-4 PH e o titânio Ti-6Al-4V. Ambas funcionam bem com usinagem CNC e DMLS. Ambas oferecem excelente resistência à corrosão. Mas diferem em resistência, dureza e usinabilidade.
Propriedades mecânicas e usinabilidade
O aço inoxidável 17-4 PH apresenta números impressionantes. Na condição H900, sua resistência à tração atinge 1275 MPa. O limite de escoamento chega a 1060 MPa. A resistência à flexão sobe para 1380 MPa. O módulo de elasticidade é de 200 GPa. A dureza é de 38 HRC. O alongamento na ruptura é de 10%. A densidade é de 7.75 g/cm³. Após usinagem, a rugosidade superficial é de Ra 1.0 µm. Essas propriedades fazem do 17-4 PH um forte candidato para estruturas, juntas e fixações em componentes de robôs de assistência.
O Ti-6Al-4V oferece um perfil diferente. Sua resistência à tração máxima varia de 936 a 1014 MPa, dependendo da orientação e localização. A ductilidade também varia. Quando testada perpendicularmente às camadas de deposição, a ductilidade fica entre 14 e 21%. Paralelamente às camadas, cai para 6 a 11%. O módulo de elasticidade é de 110 GPa. A dureza fica entre 302 e 340 HB na forma de barra recozida. A temperatura máxima de serviço atinge 315 °C. A temperatura de transição beta situa-se em torno de 999 °C.
A usinabilidade diferencia essas duas ligas. A liga 17-4 PH é fácil de usinar com a abordagem correta. Utilize ferramentas de metal duro com revestimento multicamadas de TiAlN ou PVD e ângulos de ataque positivos. Isso reduz as forças de corte. Pastilhas com revestimento cerâmico funcionam bem para torneamento, especialmente na condição H900. Elas dissipam o calor e prolongam a vida útil da ferramenta. Mantenha avanços e velocidades constantes para evitar o encruamento. O resfriamento adequado preserva a precisão dimensional. A condição de dureza máxima H900 torna a usinagem mais difícil. O desgaste da ferramenta acelera se os parâmetros variarem.
O Ti-6Al-4V é mais difícil de usinar. Sua condutividade térmica é de apenas 6.7 W/m·K. Isso é cerca de 25 vezes menor que a do alumínio 6061 e seis vezes menor que a do aço 4140. O calor se concentra na aresta de corte. Forma-se aresta postiça. Ocorre encruamento. As velocidades de desbaste devem começar entre 80 e 120 SFM (24 a 37 m/min). A pressão do fluido de corte precisa ser superior a 500 psi (35 bar). A taxa de cavacos deve permanecer em ou acima de 0.002 pol./dente (0.05 mm/dente). Esses parâmetros previnem o encruamento e mantêm o corte estável.
Tratamentos de superfície para desgaste e corrosão
Os tratamentos de superfície prolongam a vida útil das peças metálicas. A escolha certa depende da aplicação. Aqui está um guia:
| Exigência | Tratamento de superfície recomendado |
| Alto desgaste/fadiga | Jateamento com esferas combinado com revestimento PVD ou DLC |
| Exposição ao ar livre/corrosiva | Revestimento em pó mais anodização ou passivação |
| necessidades cosméticas e leves | Anodização |
| Contato com alimentos ou produtos farmacêuticos | Passivação ou eletropolimento |
| Áreas de alto calor | Revestimento de cromo duro ou cerâmica |
A passivação utiliza ácido nítrico ou cítrico. Ela remove o ferro livre e forma uma camada passiva de óxido de cromo. Isso proporciona excelente resistência à corrosão. É adequada para robôs de grau alimentício, robôs colaborativos médicos, unidades externas e juntas. A anodização (Tipos II e III) funciona em extrusões de alumínio e peças dobradas ou estampadas. Ela cria uma camada de óxido dura e resistente ao desgaste. Os benefícios incluem resistência à corrosão, isolamento elétrico e opções de cores estéticas. É adequada para trilhos de chassis, carcaças, suportes, montagens de sensores e braços. Revestimentos PVD e CVD, como TiN, TiAlN e DLC, são aplicados em engrenagens, eixos e superfícies deslizantes. Eles são extremamente duros (2,000–3,000 HV), têm baixo atrito e resistem ao desgaste. Dentes de engrenagem, mancais, juntas deslizantes e atuadores finais são os que mais se beneficiam.
Na área de dispositivos médicos, os tratamentos de superfície atendem a rigorosos requisitos de biocompatibilidade e resistência à corrosão. A anodização de implantes forma uma película de óxido de alumínio com boa biocompatibilidade, reduzindo reações adversas com o tecido humano. A oxidação por microarco produz camadas de revestimento cerâmico com excelente resistência ao desgaste e biocompatibilidade, sendo adequada para dispositivos médicos como articulações artificiais.
Plásticos de engenharia para invólucros e componentes estruturais
Nem todas as peças precisam de metal. Gabinetes, tampas e suportes geralmente funcionam melhor em plásticos de engenharia. Esses materiais reduzem o peso, resistem a impactos e oferecem flexibilidade estética. Além disso, em grandes volumes, custam menos do que o metal usinado.
ABS, policarbonato e nylon: resistência ao impacto e acabamento estético
O ABS é o material mais versátil. Oferece boa resistência ao impacto e aceita bem pintura, textura e cor. O policarbonato proporciona resistência superior ao impacto e suporta temperaturas mais altas. O nylon oferece excelente resistência ao desgaste e a produtos químicos. É ideal para engrenagens, rolamentos e clipes estruturais. Cada plástico tem sua função no projeto de robôs. O ABS é adequado para capas e carcaças com acabamento estético. O policarbonato é ideal para peças que precisam de transparência ou alta resistência ao impacto. O nylon é adequado para peças móveis que sofrem atrito ou deslizamento.
Variantes de grau alimentício e de grau médico
Os plásticos comuns podem não atender às normas de segurança. As variantes de grau alimentício e médico suprem essa necessidade. Esses materiais passam por testes de biocompatibilidade, resistem a limpezas repetidas e não liberam substâncias químicas nocivas. O ABS e o policarbonato de grau médico são comuns em componentes de robôs de assistência que entram em contato com pacientes ou permanecem em ambientes estéreis. O náilon de grau alimentício é utilizado em máquinas de manipulação de líquidos para o preparo de medicamentos ou o manuseio de amostras. Sempre verifique o certificado do material. Ele deve confirmar a conformidade com a norma ISO 10993 ou com as normas da FDA para contato com alimentos.
Considerações de projeto para componentes de robôs de assistência
Restrições de fabricação e geometria da peça
Ângulos de inclinação, espessura da parede e rebaixos
Os ângulos de saída são importantes para peças moldadas. Eles ajudam as peças a saírem do molde sem marcas de raspagem. O nylon não precisa de um ângulo de saída mínimo, mas um grau funciona melhor. O policarbonato precisa de pelo menos 1.5 graus, e dois graus é melhor. Superfícies texturizadas precisam de mais ângulo de saída porque a textura cria pequenos rebaixos. Uma boa regra é adicionar 1.5 graus de ângulo de saída para cada 0.001 polegadas (0,025 mm) de profundidade da textura.
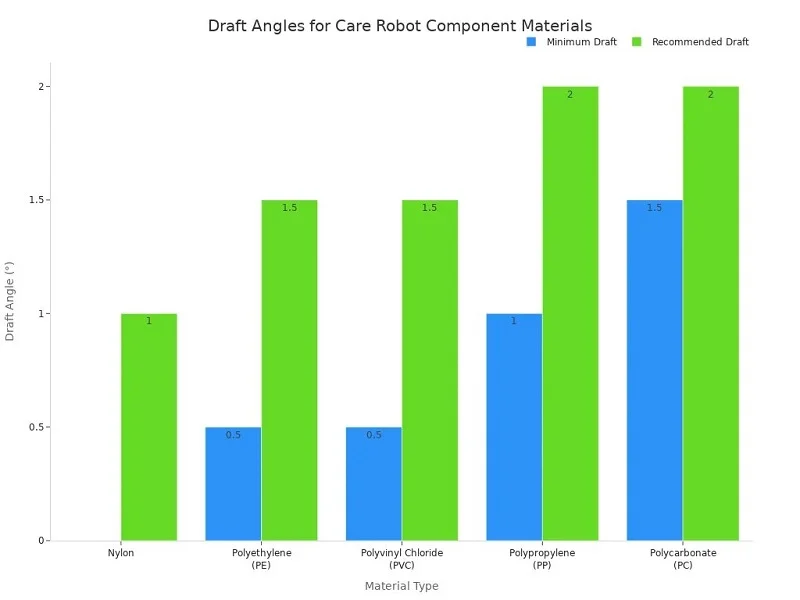
A espessura da parede varia de acordo com a profundidade da peça. Uma peça com 0.25 polegadas de profundidade requer 0.040 polegadas de parede e 0.5 graus de inclinação. Com duas polegadas de profundidade, você precisa de mais de 0.100 polegadas de parede e dois graus de inclinação. Arredonde todas as bordas com filetes internos de pelo menos 0.5 vezes a espessura da parede. Os filetes externos devem atingir 1.5 vezes a espessura da parede.
Otimização para CNC, moldagem por injeção ou chapas metálicas.
Cada processo tem suas próprias regras. A usinagem CNC lida com tolerâncias rigorosas sem ângulos de inclinação. A moldagem por injeção exige ângulos de inclinação e paredes uniformes. A chapa metálica funciona melhor com dobras simples e raios constantes. Escolha seu processo com antecedência. Essa escolha molda sua geometria e economiza tempo de redesenho posteriormente.
Métodos de montagem e união
Fixadores, soldagem e colagem adesiva
Os fixadores facilitam a montagem e desmontagem. A soldagem cria juntas permanentes e resistentes. A colagem com adesivo distribui a tensão por uma área maior. Cada método é adequado para diferentes componentes do robô de assistência. Use fixadores onde for necessário acessar as peças para manutenção. Solde estruturas que nunca se desmontem.
Design modular para facilitar a manutenção.
O design modular mantém o desgaste e a contaminação em um só lugar. Você pode substituir um elemento de movimento sem mexer na estrutura. Fixadores e conectores padrão reduzem o tempo de reparo. Pontos de teste e códigos de falha orientam as decisões de manutenção sem margem para erros. Se uma peça de desgaste de baixo custo obriga você a remover um conjunto de alto valor, o projeto não é suficientemente fácil de reparar.
Otimização de custos e seleção de materiais
Equilibrando o custo dos materiais com as necessidades de desempenho
Os compósitos leves reduzem o peso e o consumo de energia. Ligas de alta resistência, como titânio e alumínio, são ideais para aplicações que exigem sustentação de carga. Polímeros avançados são utilizados em carcaças e peças não estruturais. Sistemas híbridos combinam metais em áreas de alta tensão com compósitos em seções sensíveis ao peso. A demanda regional também é importante. Os mercados asiáticos priorizam o custo, enquanto os mercados norte-americanos focam no desempenho.
Minimizando o desperdício com processos de forma quase final
Processos de fabricação com formato próximo ao final reduzem o desperdício. A DMLS (Selective Laser Melting) e a impressão 3D constroem peças com formato próximo ao final. Isso reduz o desperdício de material e o tempo de usinagem. Os princípios de projeto para manufatura orientam essas escolhas. Eles ajudam a equilibrar tolerâncias rigorosas com o custo de produção. Um bom projeto mantém tolerâncias rigorosas onde são importantes e as flexibiliza em outras áreas.
Componentes personalizados versus componentes de prateleira para robôs de cuidados
Para cada componente do robô de assistência, você precisa fazer uma escolha. Você projeta uma peça personalizada? Ou opta por uma solução pronta ? Seu cronograma, orçamento e desempenho final dependem dessa resposta.
Quando optar pela fabricação personalizada
Geometrias únicas, projetos proprietários ou tolerâncias rigorosas.
Algumas peças simplesmente não estão em nenhum catálogo. Talvez o braço do seu robô precise de um suporte de montagem especial. Talvez o seu efetor final tenha um formato que nenhuma peça padrão consiga acomodar. Talvez você precise de tolerâncias rigorosas para uma junta fundamental — mais ou menos 0.005 mm, algo que rolamentos padrão não conseguem garantir. Nesses casos, a fabricação sob medida é a sua única opção. Peças de precisão personalizadas permitem que você controle cada dimensão e material. Você obtém exatamente o que o seu projeto exige. A fabricação sob medida também protege a sua propriedade intelectual. Peças prontas para uso revelariam a sua abordagem de projeto aos concorrentes. Peças personalizadas mantêm as suas ideias protegidas dentro da sua própria empresa.
Produção em Alto Volume com Ferramentas Dedicadas
O volume altera significativamente os cálculos. Para volumes baixos, a usinagem CNC funciona bem. Empresas como a NOBLE oferecem esses serviços para prototipagem. Mas, quando se necessita de milhares de componentes idênticos para robôs de assistência, a moldagem por injeção muda completamente o cenário de custos. O custo inicial das ferramentas é alto. O custo por peça cai rapidamente em larga escala. Ferramentas dedicadas se pagam com o tempo. Cada peça sai exatamente igual. Essa consistência é fundamental para componentes críticos de segurança de robôs de assistência, que precisam funcionar da mesma maneira em todos os ciclos.
Aproveitando componentes padrão para um desenvolvimento mais rápido
Rolamentos, fixadores e alojamentos de sensores
Componentes padronizados economizam meses de desenvolvimento. Rolamentos, fixadores e alojamentos de sensores já estão disponíveis em milhares de tamanhos. Basta escolher um em um catálogo. Os rolamentos com sensores atuais fornecem dados em tempo real sobre carga e desgaste. Uma grande montadora de automóveis observou uma redução de 25% nos custos de manutenção após a implementação de rolamentos com sensores. As soluções da SKF e da Schaeffler reduziram o tempo de inatividade em até 30%. Esses dados ajudam a desenvolver componentes mais inteligentes para robôs de assistência. Componentes configuráveis disponíveis no mercado reduzem o esforço de engenharia. Rolamentos e eixos padronizados eliminam completamente os custos de ferramental. Eles permitem testar e iterar rapidamente durante a prototipagem.
Redução do prazo de entrega e do investimento inicial
O prazo de entrega é crucial quando se tem uma corrida para o mercado. Um rolamento padrão é enviado em poucos dias. Um componente personalizado leva semanas ou meses. Você economiza tempo de projeto, espera por ferramentas e ciclos de teste. Seu investimento inicial permanece menor. Você lança um robô com a versão mínima viável, testa-o em campo e faz atualizações posteriormente. Peças padrão utilizam projetos comprovados que já foram validados por outros. Isso reduz significativamente seu risco técnico.
Equilibrando desempenho, prazo de entrega e orçamento.
Matriz de decisão para abordagens híbridas
Os robôs mais bem-sucedidos utilizam uma combinação inteligente. Peças estruturais críticas podem ser personalizadas. Rolamentos e fixadores permanecem disponíveis no mercado . Essa abordagem híbrida oferece o melhor dos dois mundos. Você obtém precisão personalizada onde a exatidão é mais importante. Você obtém economia com peças padrão onde as peças convencionais funcionam bem. Uma matriz de decisão simples ajuda você a escolher:
- Se a peça tiver um design proprietário ou necessitar de tolerâncias apertadas, personalize
- Se a peça tiver tamanho e função padrão, siga em frente. da prateleira
Esse equilíbrio mantém seu orçamento sob controle. Os serviços da NOBLE dão suporte a essa abordagem híbrida. Sua divisão de Manufatura Inteligente oferece moldagem por injeção personalizada, além da fabricação padrão de chapas metálicas. Você desenvolve seus componentes personalizados e peças padrão em um só lugar.
Validação de peças padrão para requisitos de carga e segurança
Um rolamento padrão pode parecer adequado no papel. No entanto, é fundamental validá-lo para as suas condições de carga específicas. Verifique a carga nominal, o limite de velocidade e a faixa de temperatura. Realize uma análise do fator de segurança para a sua aplicação. Certifique-se de que a peça atende às normas ISO 13485 ou IEC 60601, caso seja utilizada em um robô médico. Nunca presuma que uma peça de catálogo atenda às suas necessidades apenas porque se encaixa fisicamente. Teste-a em condições reais de operação. Se passar no teste, você economiza tempo e dinheiro. Se falhar, redesenhe e opte por uma solução personalizada. Esse equilíbrio — peças personalizadas onde são necessárias e componentes padrão onde não são — oferece o caminho mais rápido para um robô de assistência confiável.
Trabalhando com a NOBLE para componentes de robôs de assistência.

Processamento completo de metais e plásticos
Usinagem CNC, moldagem por injeção e trabalho com chapas metálicas
A NOBLE cuida de todos os componentes de metal e plástico para robôs de cuidados em um só lugar. Sua usinagem CNC garante as tolerâncias rigorosas que suas juntas e suportes exigem. A moldagem por injeção atende às suas necessidades de gabinetes e coberturas quando você fabrica muitas peças. O trabalho com chapas metálicas constrói chassis e estruturas de suporte robustos. Você não precisa gerenciar três fornecedores diferentes nem procurar peças faltantes. Uma única equipe gerencia toda a produção.
Sobremoldagem e DMLS para montagens complexas
Algumas peças exigem mais de um método. A sobremoldagem fixa vedações macias a conectores rígidos. A DMLS imprime formas metálicas complexas que a usinagem não consegue produzir. A NOBLE utiliza esses métodos em conjunto com seus serviços principais. Isso significa que sua montagem multimaterial chega como uma única unidade finalizada. Você evita problemas de coordenação e atrasos no envio.
Certificações de Qualidade: ISO 9001:2015 e ISO 13485:2016
Gestão rigorosa da qualidade para componentes seguros e confiáveis.
A NOBLE possui as certificações ISO 9001:2015 e ISO 13485:2016. A primeira abrange a gestão da qualidade em geral. A segunda aplica-se diretamente a dispositivos médicos. Essas certificações de qualidade são essenciais quando o seu robô de assistência entra em contato com pacientes. Cada processo segue procedimentos documentados. Cada componente atende aos mesmos padrões, lote após lote.
Rastreabilidade e documentação para auditorias
As auditorias transcorrem com mais facilidade quando seu fornecedor mantém registros precisos. A NOBLE oferece documentação de conformidade e rastreabilidade como parte de seus serviços de qualidade. Eles também cuidam da documentação PPAP e APQP. Você recebe os certificados de materiais, relatórios de inspeção e registros de processo necessários. Esse histórico documental protege você durante as revisões regulatórias.
Suporte completo, desde o projeto até a montagem.
Revisão de Engenharia para DFM e DFA
Um bom projeto para fabricação começa cedo. A equipe de engenharia da NOBLE verifica seus desenhos antes do corte do metal. Eles apontam características que aumentam o custo ou causam defeitos. A colaboração com a CAE abrange a análise de tolerâncias acumuladas e verificações de montagem. Você encontra problemas na tela, não no chão de fábrica.
Prototipagem, Produção e Integração Final em um Só Lugar
A NOBLE auxilia você desde a concepção da ideia até a construção final. Seus serviços de engenharia incluem design de produtos e sistemas, modelagem 3D e gêmeos digitais. Na área de manufatura, eles cuidam da programação CNC, ferramentas, dispositivos de fixação e planejamento de processos. Os serviços de qualidade adicionam programação CMM, digitalização e metrologia. Esse modelo de serviço completo mantém seu projeto de robótica em andamento. Você tem um único parceiro para prototipagem, produção e integração. Isso economiza tempo e mantém seus sistemas robóticos consistentes do início ao fim.
Escolher métodos e materiais para os componentes do seu robô de cuidados significa equilibrar segurança, precisão, durabilidade e custo. Não existe uma solução única que funcione para todas as peças. Uma combinação de ambas as abordagens geralmente é a melhor opção. Opte por soluções personalizadas para juntas críticas e estruturas onde tolerâncias rigorosas são essenciais. Escolha rolamentos, fixadores e alojamentos de sensores disponíveis no mercado para economizar tempo e dinheiro. Essa combinação oferece precisão onde é necessário e economia onde não é. Você também reduz o prazo de entrega e os custos iniciais. Pronto para avançar? Converse com os engenheiros da NOBLE para uma análise de projeto. Eles ajudarão você a equilibrar o trabalho personalizado com opções disponíveis no mercado. Solicite um orçamento hoje mesmo e garanta a fabricação correta dos componentes do seu robô de cuidados.
Perguntas frequentes sobre os componentes do robô de cuidados
Quais são as tolerâncias necessárias para os componentes móveis de um robô de assistência?
A precisão das juntas controla a exatidão do robô. A maioria das juntas requer tolerâncias de mais ou menos 0.01 mm, o que corresponde aos graus IT5 ou IT6. O acabamento superficial deve ser inferior a Ra 0.8 micrômetros. A usinagem de cinco eixos pode apresentar tolerâncias de mais ou menos 0.005 a 0.01 mm. Os furos dos rolamentos utilizam ajustes H6 ou H7. Esses valores garantem movimentos suaves e repetíveis.
Quais metais são mais adequados para componentes estruturais de robôs de assistência?
Os aços inoxidáveis 17-4 PH e Ti-6Al-4V são as melhores opções. Na condição H900, o 17-4 PH atinge uma resistência à tração máxima de 1275 MPa e uma dureza de 38 HRC. O Ti-6Al-4V possui um módulo de elasticidade inferior, de 110 GPa, e uma temperatura máxima de serviço de 315 °C. Ambos são adequados para usinagem CNC e DMLS.
Por que a biocompatibilidade é importante para os componentes de robôs de assistência?
Qualquer componente que entre em contato com o paciente não deve causar reações adversas. O aço inoxidável 17-4 PH e o Ti-6Al-4V são aprovados em testes de biocompatibilidade. Além disso, resistem a esterilizações repetidas sem perder a eficácia. Plásticos de grau médico, como ABS e policarbonato, cumprem a mesma função em invólucros e tampas.
Quando devo optar pela moldagem por injeção em vez da usinagem CNC?
O volume é o fator determinante. A usinagem CNC funciona bem para protótipos e pequenas tiragens. A moldagem por injeção se destaca quando você precisa de milhares de peças plásticas idênticas. O custo inicial das ferramentas é alto, mas o custo por peça cai rapidamente em larga escala. Além disso, você obtém encaixes de pressão e pontos de fixação integrados ao molde.
O que diferencia as peças de um robô para manipulação de líquidos dos demais componentes?
Essas peças entram em contato com fluidos, portanto, devem ter vedação hermética e resistência à corrosão. O PTFE suporta quase todos os produtos químicos, mas tem baixa resistência à tração. O PEEK mantém sua forma sob pressão. O aço inoxidável 316L resiste a cloretos e sais. A soldagem a laser e a sobremoldagem mantêm os canais de fluido limpos e sem vazamentos.
Como posso saber se uma peça padrão funcionará com segurança?
Nunca assuma que uma peça de catálogo atende às suas necessidades apenas porque se encaixa. Verifique a carga nominal, o limite de velocidade e a faixa de temperatura. Realize uma análise do fator de segurança para sua aplicação. Confirme se ela atende às normas ISO 13485 ou IEC 60601, caso seja utilizada em um robô médico. Teste-a em condições reais.
Que certificações um fornecedor de componentes para robôs de assistência deve possuir?
Procure pelas normas ISO 9001:2015 e ISO 13485:2016. A primeira abrange a gestão da qualidade em geral. A segunda aplica-se diretamente a dispositivos médicos. Juntas, elas abrangem procedimentos escritos, consistência entre lotes e a documentação de rastreabilidade necessária durante auditorias regulatórias.
Um único fornecedor consegue lidar tanto com componentes personalizados quanto com componentes padrão para robôs de atendimento?
Sim, e isso economiza tempo. Uma abordagem híbrida funciona melhor: fabricação personalizada para juntas e estruturas críticas, e rolamentos e fixadores padrão para o restante. A NOBLE oferece tudo isso em um só lugar, com serviços de CNC, moldagem por injeção, chapas metálicas, sobremoldagem e DMLS. Assim, você evita ter que lidar com vários fornecedores.






