
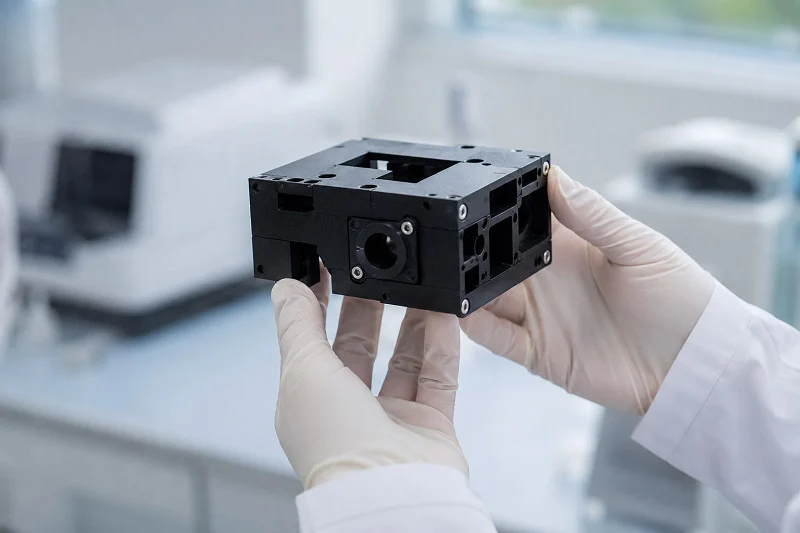
A caixa de proteção de um equipamento de PCR protege componentes ópticos e térmicos sensíveis. O que é uma caixa de proteção para PCR usinada por CNC? Muitos desenvolvedores preferem a usinagem CNC por sua precisão, versatilidade de materiais e rapidez na produção. Esse processo CNC funciona tanto para prototipagem quanto para produção em série. A caixa de proteção do equipamento de PCR precisa de alta precisão. Nosso guia aborda seleção de materiais, regras de projeto, fatores de custo, controle de qualidade e escolha de um parceiro. A caixa de proteção de uma máquina de PCR deve ser confiável. A fabricação por CNC garante qualidade consistente para a caixa. O processo de usinagem CNC exige habilidade. O equipamento deve ser robusto. A tecnologia CNC garante precisão. A caixa de proteção deve suportar os ciclos de operação. Equipamentos de alta qualidade são essenciais.
Requisitos chave para Carcaça de PCR CNC
Considerações sobre EMC e blindagem
Uma máquina de PCR opera em um laboratório movimentado. Ela não pode captar nem emitir interferências. A caixa de proteção do equipamento de PCR é a primeira linha de defesa. Uma boa caixa de proteção precisa de juntas herméticas para blindagem, bloqueando campos eletromagnéticos. A usinagem CNC cria essas juntas herméticas. Uma caixa de metal age como uma gaiola de Faraday. Pequenas folgas podem comprometer a blindagem. A usinagem CNC oferece a precisão necessária para eliminar essas folgas. O dispositivo também precisa de um aterramento adequado. A usinagem garante que as peças se toquem uniformemente, criando uma blindagem confiável. Sem usinagem de precisão, folgas aparecem e permitem a passagem de interferências, resultando em dados de teste não confiáveis. Para uma caixa de PCR usinada em CNC, a qualidade da usinagem afeta diretamente a eficácia da blindagem.
Biocompatibilidade (ISO 10993) e Segurança Elétrica
O equipamento de PCR entra em contato com amostras biológicas. A carcaça pode entrar em contato com a pele. Os materiais devem atender à norma ISO 10993. Essa norma abrange diversos testes. Testes de citotoxicidade verificam se os materiais causam danos às células. Testes de sensibilização verificam reações alérgicas. Testes de irritação verificam reações de contato com a pele. Essas normas de segurança são obrigatórias. Os dispositivos médicos devem seguir as regulamentações. A carcaça protege os usuários contra choques elétricos. Ela deve impedir vazamentos de corrente. A usinagem CNC controla a espessura da parede. Isso é importante para o isolamento. A segurança elétrica adiciona outra camada de proteção. O projeto prioriza a segurança do operador. A usinagem cria superfícies lisas. Superfícies lisas são mais fáceis de limpar. Elas reduzem o risco de contaminação. O dispositivo deve prevenir a contaminação. A contaminação pode comprometer os resultados dos testes. A indústria farmacêutica exige esse nível de limpeza.
Dissipação de calor e resistência a ciclos térmicos
É aqui que a PCR se torna complexa. A máquina opera em ciclos de 4°C a 95°C. A carcaça não pode deformar nem apresentar defeitos após milhares de ciclos. A resistência química também é fundamental. Os laboratórios utilizam etanol e água sanitária, e o material precisa resistir a esses produtos químicos. A dissipação de calor é um grande desafio. O bloco térmico precisa transferir calor rapidamente, o que afeta a duração dos ciclos de PCR. Diferentes opções apresentam desempenhos distintos.
| Material | Condutividade Térmica (W/mK) | Notas sobre o desempenho |
| Prata (Ag) | 429 | Altíssima condutividade térmica; permite taxas de aquecimento de até 8 °C/s e taxas de resfriamento de até 5.5 °C/s. |
| Cobre (Cu) | 401 | Alta condutividade térmica, uma alternativa viável à prata. |
| Ouro (Au) | 315 | Alta condutividade térmica, porém menos comum devido ao custo. |
| Alumínio (Al) | ~ 205 | Menor que a prata, mas com capacidade térmica volumétrica semelhante, resultando em comportamento de aquecimento similar abaixo de 100 °C. |
| Crómio (Cr) | 94 | Menor condutividade térmica, resultando em uma resposta térmica mais lenta. |
| Al₂O₃ (Cerâmica) | 35 | A baixa difusividade térmica leva a taxas de aquecimento lentas e a um decaimento lento dos gradientes de temperatura. |
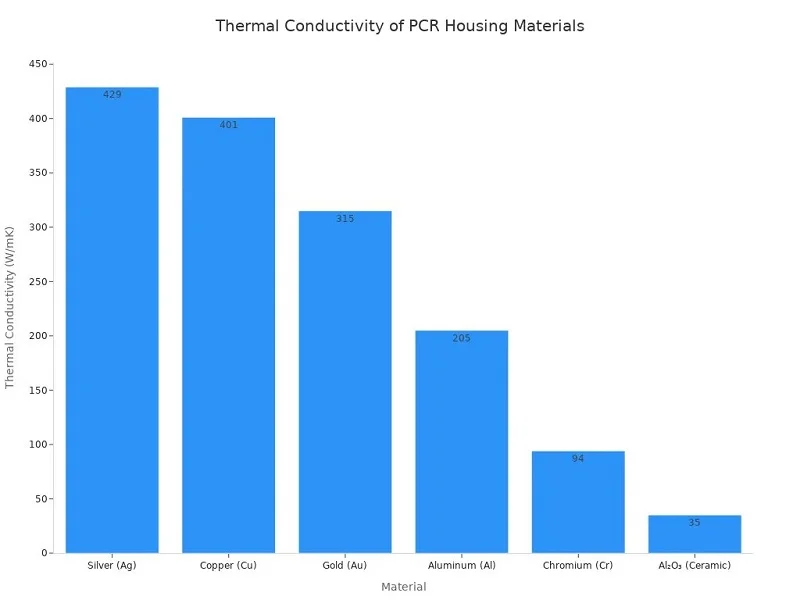
Os fabricantes utilizam blocos de prata porque sua condutividade térmica significativamente maior em comparação com o alumínio permite taxas de aquecimento (até 8 °C/s) e resfriamento (até 5.5 °C/s) mais rápidas, reduzindo diretamente os tempos dos ciclos de PCR.
A escolha do material para o bloco térmico afeta diretamente o desempenho. A prata possui a melhor condutividade térmica, porém, seu custo é elevado. O alumínio oferece um bom equilíbrio, sendo mais econômico e com bom desempenho abaixo de 100 °C. A carcaça também deve suportar o calor, sem transmiti-lo ao usuário. A usinagem CNC permite projetos precisos de dissipadores de calor. Aletas e canais podem ser usinados diretamente na peça, melhorando a dissipação térmica. A carcaça deve afastar o calor de componentes sensíveis e resistir a choques térmicos, que causam expansão e contração devido a variações de temperatura. O processo permite a criação de recursos que gerenciam a tensão. Testes adequados da peça garantem a conformidade. O dispositivo deve suportar condições extremas. A indústria farmacêutica depende desses testes para validação.
Usinagem CNC para alojamento PCR
Vantagens de usar CNC
Alta precisão e tolerâncias apertadas
Uma máquina de PCR exige alinhamento preciso. O caminho óptico deve permanecer na posição correta. O bloco térmico deve ficar plano em relação às amostras. A usinagem CNC proporciona esse nível de controle. Uma máquina de 3 eixos lida bem com formas simples. Ela move a ferramenta ao longo dos eixos X, Y e Z. Isso funciona para gabinetes básicos. Uma máquina de 4 eixos adiciona rotação. Ela pode cortar elementos angulares sem mover a peça. Uma máquina de 5 eixos oferece mais liberdade. Ela inclina a ferramenta para alcançar ângulos complexos. Cada eixo aumenta a capacidade. Cada eixo também aumenta o custo. Para um gabinete de PCR usinado em CNC, raramente é necessário o trabalho completo em 5 eixos. A maioria dos projetos utiliza configurações de 3 ou 4 eixos. A precisão da fabricação CNC é repetível. Cada peça corresponde à anterior. Essa consistência é fundamental para equipamentos médicos. O gabinete deve se encaixar perfeitamente todas as vezes.
Geometrias Complexas e Prototipagem Rápida
A usinagem CNC é excelente durante o desenvolvimento. Você pode testar um projeto, encontrar uma falha e corrigi-la rapidamente. Não são necessários moldes caros. Essa velocidade é uma grande vantagem. Você pode experimentar várias versões em uma semana. Cada versão aprimora o projeto. O processo lida bem com recursos complexos. Você pode usinar aletas de dissipador de calor diretamente na carcaça. Pode criar suportes e espaçadores de montagem. Pode cortar aberturas precisas para portas e displays. Essa flexibilidade torna o CNC ideal para prototipagem. Também funciona para produção de baixo a médio volume. Você pode começar com 10 unidades, testá-las e depois aumentar a produção para 500. O mesmo processo funciona em ambos os níveis. Essa flexibilidade reduz o risco durante o desenvolvimento do produto.
Limitações e estratégias de mitigação
Considerações sobre custos para grandes volumes
A usinagem CNC se torna cara em grande escala. Cada peça requer tempo de máquina. Esse tempo se acumula. Os números contam a história claramente. Encomendar 1 unidade custa £134. Esse preço inclui a configuração completa de uma peça. Encomendar 10 unidades reduz o preço para £38 por unidade. Isso representa uma redução de 70%. Encomendar 100 unidades reduz o custo para £13 por unidade. Isso representa uma redução de 90%. A tendência continua à medida que o volume aumenta. Com 10,000 unidades, o custo por peça é muito menor. Mas ainda custa mais do que a moldagem por injeção nesse volume. Os principais fatores de custo mudam conforme o volume aumenta. Na fase de protótipo, a configuração e a programação predominam. Em alto volume, o tempo de ciclo e os custos de material assumem a maior parte dos custos. Você pode reduzir custos com um design inteligente. Use componentes comerciais prontos para uso (COTS) sempre que possível. Engrenagens, buchas, rolamentos, eixos e fixadores custam menos do que peças usinadas sob medida. Eles se beneficiam de economias de escala. Isso reduz o número de recursos personalizados. Isso reduz o tempo de ciclo e o custo por unidade.
Projete peças com pelo menos 3 mm a menos do que a dimensão padrão mais próxima. Isso reduz o desperdício de material e o custo. Por exemplo, uma peça de 30x30x30 mm requer uma chapa de 35 mm, mas uma peça de 27x27x27 mm pode usar uma chapa de 30 mm, economizando material e reduzindo o custo por unidade.
Diversas estratégias de projeto reduzem ainda mais os custos. Simplifique a geometria para planos, cilindros e cones. Isso reduz a densidade de trajetórias da ferramenta e o tempo de ciclo. Evite furos profundos que exigem ciclos de furação intermitente e ferramentas especiais. Aplique tolerâncias rigorosas apenas onde a função as exige. Abra áreas não críticas para as capacidades de processo padrão. Redesenhe peças longas e esbeltas para evitar deflexão. Elimine características de difícil acesso, como cavidades profundas e nervuras finas. Cada estratégia reduz o tempo de usinagem. Cada uma delas reduz o preço final.
Restrições de projeto versus moldagem por injeção
A usinagem CNC tem limitações de projeto. Não é fácil criar certas formas. Cantos internos precisam ter raio. A ferramenta de corte é redonda. Cantos vivos exigem técnicas especiais. A espessura da parede precisa ser uniforme. Paredes finas podem flexionar durante a usinagem. Cavidades profundas são difíceis de usinar. A ferramenta precisa alcançar o fundo. O comprimento da ferramenta limita a profundidade. A moldagem por injeção lida melhor com algumas dessas restrições. Ela pode criar características internas complexas. Pode produzir paredes finas de forma consistente. Pode replicar texturas intrincadas. Mas a moldagem por injeção requer um molde. Esse molde custa milhares de dólares. Leva semanas para ser fabricado. A usinagem CNC não tem esse custo inicial. Para baixos volumes, a usinagem CNC é a melhor opção. Para altos volumes, a moldagem por injeção se torna mais econômica. O ponto de equilíbrio depende da complexidade e da quantidade da peça.
CNC versus métodos alternativos de fabricação
Em comparação com Impressão 3D e Fabricação de Chapas Metálicas
A impressão 3D oferece liberdade de design. Ela permite criar canais internos e estruturas em treliça. Não requer ferramentas. No entanto, peca na precisão. As linhas de camada criam rugosidade na superfície. A precisão dimensional é inferior à da usinagem CNC. Os materiais são limitados. Muitas peças impressas em 3D não possuem a mesma resistência das peças usinadas. A fabricação em chapa metálica funciona para gabinetes simples. É rápida e barata para caixas básicas. Mas não permite a criação de recursos complexos. Não é possível usinar aletas de dissipação de calor em chapa metálica. Não se consegue atingir tolerâncias rigorosas. A chapa metálica também requer soldagem ou fixadores para montagem. Essas juntas podem causar vazamento de interferência eletromagnética. A fabricação CNC oferece o melhor equilíbrio. Ela proporciona precisão, variedade de materiais e integridade estrutural. Para um gabinete de equipamento de PCR, essa combinação é essencial.
Quando fazer a transição para a moldagem por injeção
O ponto de transição varia de acordo com o projeto. Uma caixa simples pode mudar para usinagem CNC a partir de 1,000 unidades. Uma peça complexa pode continuar sendo usinada por CNC até atingir 10,000 unidades. A tabela abaixo mostra como os fatores de custo se alteram:
| Faixa de volume | Principal impulsionador de custos | Comportamento dos custos |
| Protótipo (<10) | Configuração e programação | Custo unitário mais elevado; predominam os custos fixos. |
| Baixo (10–100) | Configuração de propagação + estabilização do processo | O custo cai rapidamente à medida que a instalação é amortizada. |
| Meio (100–1,000) | Tempo de ciclo e desgaste da ferramenta | Custos se estabilizam; jogos se tornam justificáveis. |
| Alto (1,000+) | Tempo de ciclo, material, vida útil das ferramentas | Redução do custo por unidade; o retorno sobre o investimento (ROI) em lotes e dispositivos torna-se crucial. |
Fique atento ao ponto de inflexão. Quando os orçamentos para moldagem por injeção superarem os de usinagem CNC, é hora de mudar. O custo do molde é diluído em um número maior de unidades. O preço por unidade cai significativamente. Mas não apresse a transição. A usinagem CNC permite alterações no projeto. A moldagem por injeção fixa o projeto. Certifique-se de que seu projeto esteja finalizado antes de optar por um molde. Um parceiro como a NOBLE, uma empresa de manufatura na China, pode ajudá-lo a avaliar essa decisão. Eles oferecem serviços de usinagem CNC e moldagem por injeção. Sua equipe pode orientá-lo durante a transição. Eles entendem as vantagens e desvantagens de cada opção. Podem ajudá-lo a escolher o método certo para o seu volume de produção. Sua expertise abrange prototipagem e produção em massa. Isso os torna um parceiro valioso para o desenvolvimento de dispositivos médicos.
Materiais para carcaça de PCR CNC
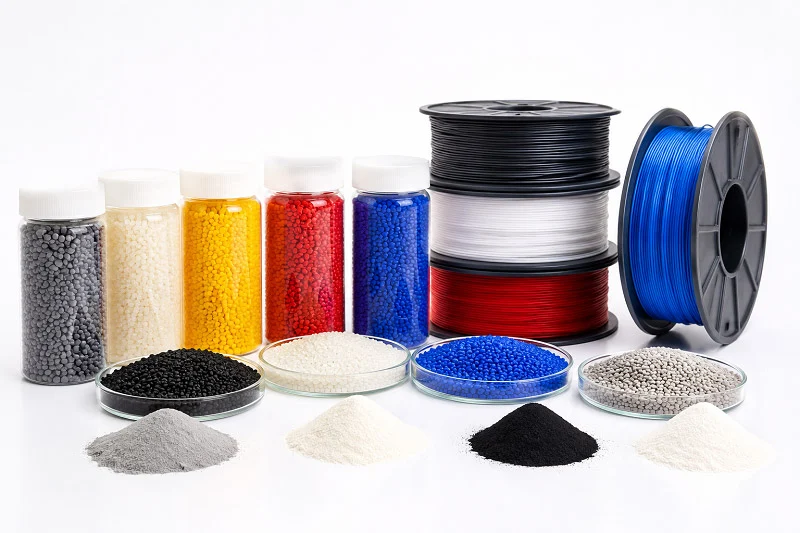
Escolher o material certo para a carcaça da sua máquina de PCR CNC é uma questão de equilíbrio. Você precisa de algo que suporte ciclos térmicos, resista a produtos químicos agressivos e atenda aos padrões de segurança. Essa escolha afeta o desempenho, o custo e a vida útil do equipamento. Vamos analisar as opções.
Plásticos de engenharia para carcaças
Os plásticos oferecem isolamento elétrico e flexibilidade de design. Eles não conduzem eletricidade, o que aumenta a segurança. Além disso, são mais leves que os metais. No entanto, nem todos os plásticos reagem ao calor da mesma maneira.
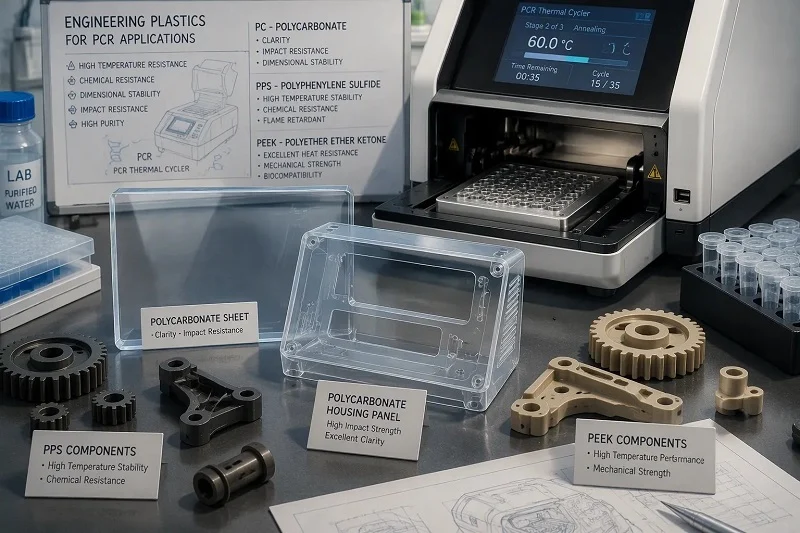
Policarbonato (PC) para transparência e resistência a impactos.
O policarbonato destaca-se pela sua resistência. Ele suporta bem impactos, o que é importante em um laboratório movimentado, onde os equipamentos são constantemente atingidos. O PC também oferece transparência óptica, permitindo visualizar o interior do equipamento sem abri-lo. Isso facilita as verificações visuais durante a operação. No entanto, o PC apresenta limitações em relação ao calor. Sua condutividade térmica situa-se entre 0.19 e 0.22 W/m·K, um valor bastante baixo que não contribui para a dissipação do calor do bloco térmico. O PC é a melhor opção para painéis e tampas externas, pois protege os componentes internos sem conduzir calor. Além disso, resiste a muitos produtos químicos comuns em laboratório, como etanol e produtos de limpeza suaves, que não o danificam facilmente. Para um gabinete de equipamento de PCR, o PC oferece uma estrutura externa sólida, que protege os componentes internos e, ao mesmo tempo, mantém o equipamento leve.
PPS e PEEK para estabilidade em altas temperaturas
O PPS e o PEEK lidam muito melhor com o calor. Esses plásticos de engenharia mantêm sua forma em altas temperaturas e resistem à fluência e à deformação, o que os torna ideais para componentes internos próximos ao bloco térmico. O PEEK também oferece excepcional resistência química, suportando a exposição a solventes agressivos. Sua condutividade térmica é de cerca de 0.25 W/m·K, um valor ainda baixo em comparação com os metais. No entanto, a força do PEEK reside na estabilidade, não na transferência de calor. Ele não se deforma nem se degrada ao longo de milhares de ciclos térmicos. O PPS oferece benefícios semelhantes a um custo menor. Ambos os materiais são fáceis de usinar com as ferramentas adequadas, produzindo cortes limpos e tolerâncias rigorosas. Para peças que precisam manter dimensões precisas sob calor, esses plásticos são ideais. Além disso, atendem aos requisitos de biocompatibilidade quando necessário, tornando-os adequados para aplicações em dispositivos médicos.
Metais para componentes estruturais e térmicos
Os metais oferecem resistência e desempenho térmico. Conduzem o calor de forma eficaz e proporcionam rigidez estrutural. No caso de uma carcaça para usinagem CNC PCR, os metais são os responsáveis pela maior resistência.
Alumínio 6061 para dissipadores de calor e chassis
O alumínio 6061 é o material mais utilizado na usinagem CNC. Oferece excelente condutividade térmica, em torno de 167 W/m·K. Isso é aproximadamente 668 vezes mais condutivo que o PEEK. Por isso, o alumínio é a única opção prática para dissipação de calor. É possível usinar aletas de dissipação de calor diretamente no chassi. Essas aletas afastam o calor do bloco térmico, mantendo o processo PCR estável e eficiente. O alumínio também é extremamente fácil de usinar, com cortes limpos e tolerâncias rigorosas. É leve e resistente, além de apresentar boa resistência à corrosão, especialmente com o acabamento adequado. A anodização adiciona proteção extra e melhora a resistência ao desgaste. Para o chassi principal e os dissipadores de calor, o alumínio 6061 é o material ideal, pois equilibra desempenho, custo e usinabilidade.
Aço inoxidável para resistência à corrosão e durabilidade.
O aço inoxidável oferece durabilidade. Ele resiste à corrosão causada por produtos químicos agressivos. Água sanitária e desinfetantes fortes não o danificam. Isso é crucial para os protocolos de limpeza em laboratórios. O aço inoxidável também oferece alta resistência. Ele mantém sua forma sob tensão. Não dobra ou deforma facilmente. Isso o torna ideal para suportes estruturais e placas de montagem. Também funciona bem para componentes que sofrem manuseio repetido. A desvantagem é o peso e o custo. O aço inoxidável pesa mais do que o alumínio. Também custa mais para usinar. Mas para peças que precisam de máxima durabilidade, vale o investimento. O aço inoxidável também atende aos padrões de embalagens farmacêuticas e alimentícias. Isso o torna adequado para aplicações que exigem limpeza rigorosa.
Critérios de seleção de materiais
A escolha entre plásticos e metais depende das suas necessidades específicas. Cada material oferece diferentes vantagens. A escolha certa equilibra diversos fatores.
Equilibrando Usinabilidade, Custo e Desempenho
Comece pelos requisitos funcionais. A peça precisa conduzir calor? Se sim, o alumínio é a melhor opção. Precisa de isolamento elétrico? Então, um plástico como PC ou PEEK faz sentido. Considere o ambiente operacional. A peça ficará exposta a produtos químicos agressivos? O aço inoxidável oferece a melhor resistência a eles. Pense também no volume de produção. Plásticos têm um custo unitário menor em grandes volumes. Metais custam mais, mas oferecem melhor desempenho. A complexidade da usinagem também afeta o custo. Formas simples são usinadas mais rapidamente e custam menos. Características complexas aumentam o tempo e o custo. Trabalhe com seu parceiro de fabricação para encontrar o ponto ideal. Ele pode sugerir alterações de projeto que reduzam o custo sem sacrificar o desempenho.
Opções de acabamento de superfície e pós-processamento
O acabamento da superfície afeta tanto a funcionalidade quanto a aparência. Um acabamento liso reduz o atrito e o desgaste, além de facilitar a limpeza, o que é importante para prevenir a contaminação. Superfícies ásperas podem reter partículas e bactérias. Para equipamentos médicos, superfícies lisas são essenciais. As opções de pós-processamento variam de acordo com o material. O alumínio pode ser anodizado para resistência à corrosão ou revestido com pintura eletrostática a pó para um acabamento durável. Os plásticos podem ser polidos ou texturizados. Acabamentos texturizados disfarçam impressões digitais e arranhões, além de melhorarem a aderência. Considere também os requisitos estéticos. Uma aparência limpa e profissional inspira confiança no equipamento. Seu parceiro de fabricação pode recomendar o acabamento ideal para cada material e também realizar operações secundárias, como rosqueamento e usinagem de roscas. Isso agiliza o processo de produção e garante a qualidade.
O material escolhido define toda a estrutura do equipamento de PCR. Ele afeta o desempenho térmico, a segurança e a durabilidade. Dedique um tempo para avaliar suas opções. Teste os materiais em condições reais. Essa validação garante o desempenho confiável do seu equipamento. O material certo, combinado com a fabricação CNC de precisão, cria uma estrutura que dura muito tempo.
Regras de projeto para carcaça de PCR CNC
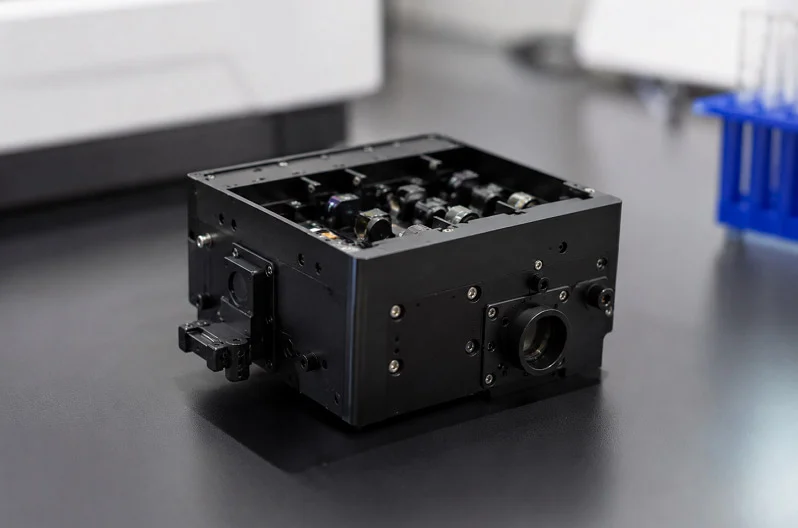
Um bom projeto é o diferencial entre uma produção tranquila e problemas dispendiosos. As regras abaixo ajudam você a construir uma caixa para equipamento de PCR que seja fácil de usinar, montar e funcionar de forma confiável.
Evitar bolsos profundos e cantos internos afiados
Cavidades profundas causam problemas na usinagem CNC. As ferramentas de corte têm um alcance limitado. Uma cavidade profunda exige uma ferramenta longa, que se curva durante o corte. Essa curvatura causa vibração e uma superfície áspera, além de tornar o processo mais lento. Mantenha a profundidade da cavidade abaixo de quatro vezes o diâmetro da ferramenta. Essa regra mantém a ferramenta rígida e o corte limpo.
Cantos internos vivos criam outro problema. Toda ferramenta de corte é redonda. Um canto reto exige uma ferramenta com borda reta, que não existe. Portanto, é necessário projetar cantos arredondados. O diâmetro do arredondamento deve corresponder ao tamanho de uma ferramenta padrão. As opções mais comuns são arredondamentos de 0.5 mm, 1 mm e 2 mm. Usar tamanhos padrão significa que o operador de máquinas escolhe uma ferramenta comum disponível. Sem encomendas especiais, sem custos adicionais. Um arredondamento maior também torna o canto mais resistente. A tensão se acumula em pontos vivos. Um arredondamento distribui essa tensão por uma área maior. Isso é importante para uma caixa de equipamento de PCR que passa por ciclos térmicos.
Otimizando a espessura da parede e os ângulos de inclinação
A espessura da parede afeta tanto a resistência quanto o custo. Paredes finas se deformam durante a usinagem e podem quebrar ao serem manuseadas. Paredes grossas desperdiçam material e aumentam o peso. Busque uma espessura mínima de parede de 1.5 mm para plásticos e 1 mm para metais. Esses valores são adequados para a maioria dos projetos de gabinetes. Mantenha a espessura da parede uniforme em toda a peça. Uma espessura uniforme evita deformações durante o resfriamento e reduz os pontos de tensão.
Na usinagem CNC, os ângulos de inclinação são menos importantes do que na moldagem por injeção. As ferramentas de usinagem podem cortar paredes retas com facilidade. No entanto, adicionar um pequeno ângulo de inclinação, em torno de 1 a 2 graus, ainda ajuda. Isso facilita a remoção das peças dos dispositivos de fixação e melhora a qualidade do acabamento superficial. O ângulo não implica em aumento do tempo de usinagem, mas economiza tempo durante a montagem e o acabamento.
Especificando GD&T para Ajuste Funcional
A Dimensionamento e Tolerância Geométrica (GD&T) demonstra claramente a intenção do projeto. Ela informa ao operador de máquinas exatamente quais superfícies são importantes e como elas se relacionam entre si. Para uma carcaça de PCR usinada em CNC, concentre-se nos pontos de contato críticos. A superfície de montagem do bloco térmico precisa de planicidade rigorosa. Os recursos de alinhamento para o caminho óptico precisam de tolerâncias de posição exatas. Todo o resto pode permanecer com tolerâncias maiores.
Evite a tentação de apertar todas as dimensões. Cada tolerância apertada aumenta o tempo de usinagem e o custo de inspeção. Uma tolerância de usinagem padrão de ±0.1 mm funciona para a maioria das características. Aperte para ±0.05 mm apenas onde a função exigir. Reserve ±0.01 mm para superfícies realmente críticas. Este método mantém os custos baixos sem comprometer a qualidade. Seu parceiro de fabricação pode revisar o desenho e sugerir alterações.
Rugosidade da superfície para vedação e estética
O acabamento da superfície afeta tanto o desempenho da vedação quanto o aspecto visual. Uma superfície áspera cria caminhos de vazamento em juntas com gaxetas. Ela também retém sujeira, o que causa problemas de limpeza em laboratório. Especifique uma rugosidade superficial de Ra 1.6 μm para superfícies de vedação. Esse acabamento proporciona uma boa vedação sem custos adicionais de polimento.
Para superfícies externas visíveis, pense na aparência. Um acabamento com Ra 0.8 μm apresenta um aspecto liso e profissional, além de resistir a impressões digitais e manchas. As superfícies internas podem permanecer mais ásperas, em torno de Ra 3.2 μm, o que economiza tempo e custos de usinagem. Opções de pós-processamento, como jateamento com microesferas ou anodização, podem aprimorar ainda mais a aparência. Esses tratamentos também aumentam a resistência à corrosão.
Inspeção em processo e verificação CMM
O controle de qualidade começa durante a usinagem, não depois. Boas oficinas verificam as peças em etapas-chave. Elas medem as dimensões críticas enquanto a peça ainda está na máquina. Isso permite detectar problemas precocemente, antes que haja desperdício de material e tempo. Após a usinagem, uma Máquina de Medição por Coordenadas (MMC) verifica a forma final. A MMC mede vários pontos da peça e os compara com o modelo CAD. Isso fornece dados de medição precisos para características críticas.
Pergunte ao seu parceiro de fabricação sobre o processo de inspeção utilizado. Uma empresa confiável registra cada verificação e fornece relatórios de inspeção para cada lote. Essa documentação é importante para a validação de dispositivos médicos, pois comprova que as peças atendem às especificações.
Certificações e Rastreabilidade de Materiais
Dispositivos médicos precisam de rastreabilidade. Cada lote de material deve ser registrado. O fabricante deve fornecer certificados de material, ou certificados de fábrica, com cada remessa. Esses certificados confirmam a qualidade e a composição do material. Eles também mostram o número da corrida, no caso de metais. Essa cadeia de rastreabilidade é fundamental para a conformidade regulatória. Se um problema surgir posteriormente, é possível rastreá-lo até a origem do material.
Escolha um parceiro que mantenha esses registros automaticamente. Ele deve armazenar os certificados digitalmente e fornecê-los mediante solicitação. Essa documentação dá suporte ao seu sistema de gestão da qualidade. Também facilita auditorias e submissões regulatórias. Para um gabinete de equipamento de PCR, a rastreabilidade completa não é opcional, mas sim imprescindível para a fabricação de dispositivos médicos.
Faça parceria com a NOBLE para o seu Carcaça de PCR CNC

Nossas Capacidades de Fabricação
Da assistência no projeto à montagem final.
A NOBLE faz mais do que apenas cortar peças. Ajudamos você desde o primeiro desenho até o produto final. Nossos engenheiros analisam seu projeto desde o início. Identificamos possíveis problemas de usinagem antes que eles custem caro. Sugerimos alterações que facilitam a montagem da sua caixa para equipamentos de PCR. Isso economiza tempo e reduz o desperdício. Assim que o projeto estiver pronto, iniciamos a produção. Nossa oficina cuida de toda a montagem. Usinamos, finalizamos e montamos sua caixa. Você recebe uma unidade completa, não uma caixa com peças separadas. Esse método simplifica sua cadeia de suprimentos. Um único parceiro cuida de tudo. Você evita o incômodo de trabalhar com vários fornecedores. Isso significa menos atrasos e menos confusão. Para um produto complexo como uma máquina de PCR, isso é fundamental. Cada peça precisa se encaixar perfeitamente. Nós garantimos isso.
Especialização em ambos os setores: Metal e Usinagem de Plástico
Trabalhamos com todos os materiais que seu projeto exige. Alumínio 6061 para dissipadores de calor e chassis. Aço inoxidável para peças resistentes à ferrugem. Policarbonato, PPS e PEEK para peças plásticas. Nossos operadores de máquinas conhecem o comportamento de cada material e ajustam as velocidades de corte e as ferramentas de acordo com isso. Essa habilidade se reflete no produto final: tolerâncias rigorosas e superfícies lisas. Também realizamos etapas adicionais internamente, como anodização, pintura eletrostática a pó e jateamento com microesferas. Isso significa que sua carcaça para PCR usinada em CNC chega pronta para montagem, sem a necessidade de enviar peças para outra oficina para acabamento. Isso reduz o prazo de entrega e os custos de envio. Nossa equipe trata cada projeto com o máximo cuidado. Entendemos as necessidades dos equipamentos médicos. Precisão não é uma opção, é a regra.
Certificações e Garantia de Qualidade
Processos certificados pelas normas ISO 9001:2015 e ISO 13485:2016
As certificações demonstram que levamos a qualidade a sério. A NOBLE possui as certificações ISO 9001:2015 e ISO 13485:2016. Elas não são apenas placas na parede. Essas certificações moldam a nossa forma de trabalhar diariamente. A ISO 9001 abrange a gestão geral da qualidade. A ISO 13485 vai além, abordando dispositivos médicos. Ela adiciona requisitos específicos importantes para o gabinete do seu equipamento de PCR. As diferenças são significativas:
| Área | ISO 9001:2015 | Requisitos adicionais da ISO 13485:2016 |
| Documentação do SGQ | Genérico, aplicável a qualquer organização. | Requer a inclusão de documentos regulamentares, registro mestre do dispositivo e padrões específicos de retenção de dados com base no ciclo de vida do produto. |
| Responsabilidade de gestão | Permite a atribuição sem a definição de funções. | Exige um membro da gestão designado para cada aspecto do SGQ, compromisso com a conformidade regulamentar e revisão de novas regulamentações. |
| Gestão de Recursos | Foco em equipamentos, edifícios e TI. | Requer registros documentados de manutenção, saúde/higiene pessoal, controle de contaminação e gerenciamento de riscos. |
| Realização do produto | Orientado para o cliente e para os processos. | Requer rastreabilidade, procedimentos operacionais padrão (POP) para rotulagem/embalagem, registros de lote, limpeza de dispositivos esterilizados, registros de instalação/verificação e manuseio de produtos devolvidos. |
| Medição, Análise, Melhoria | Melhoria contínua orientada a processos | Requer sistema de feedback para alerta precoce, revisão de não conformidades, monitoramento da qualidade do produto, documentação de retrabalho, avisos, justificativa de ações corretivas e preventivas (CAPA) e notificação regulatória. |
Esta norma exige decisões baseadas em risco ao longo de todo o processo. Registramos tudo. Acompanhamos cada lote. Mantemos registros durante todo o ciclo de vida do seu produto. Isso lhe dá segurança durante auditorias e ao submeter documentos aos órgãos reguladores.
Controle de qualidade rigoroso e rastreabilidade
Nosso controle de qualidade vai além da simples verificação final. Inspecionamos as peças durante o processo de usinagem. Medimos características importantes enquanto a peça ainda está na máquina, o que nos permite detectar problemas precocemente. Após a usinagem, verificamos as dimensões com uma máquina de medição por coordenadas. Cada peça é comparada ao modelo CAD. Fornecemos certificados de materiais com cada remessa, permitindo rastrear cada peça até sua origem. Essa rastreabilidade é essencial para a fabricação de dispositivos médicos. Se um problema surgir posteriormente, podemos identificar o lote exato, protegendo seus pacientes e sua reputação. Nosso processo de controle de qualidade é minucioso e lhe proporciona tranquilidade.
Por que escolher a NOBLE como sua parceira?
Uma única fonte para projetos complexos
Trabalhar com um único parceiro simplifica tudo. Você evita os atrasos de seis meses que surgem ao lidar com vários fornecedores. Nossa equipe cuida do feedback de design, usinagem, acabamento e montagem. Esse processo eficiente permite que seu produto chegue ao mercado mais rapidamente. Um cliente da área de dispositivos médicos nos disse que o ajudamos a lançar produtos que mudam vidas no mercado com mais eficiência e alta qualidade. Nosso objetivo é entregar no prazo em 99% dos casos. Fornecemos um orçamento em 24 a 48 horas, enquanto a média do setor é de uma a duas semanas. Entregamos as peças em cerca de metade do prazo de entrega usual. Esses números demonstram nosso compromisso com o seu cronograma.
Apoio dedicado à inovação em dispositivos médicos
Entendemos o mundo dos dispositivos médicos. Conhecemos as normas de segurança e o cenário regulatório. Nossa equipe se mantém atualizada com padrões como a conformidade com a ISO 13485. Ajudamos você a superar os desafios de lançar uma nova máquina de PCR no mercado. Do protótipo à produção em larga escala, estamos com você. Oferecemos serviços de usinagem CNC e moldagem por injeção. Isso significa que podemos apoiá-lo à medida que seu volume de produção aumenta. Comece com peças usinadas para testes. Passe para a moldagem por injeção quando a demanda justificar. Conduzimos essa transição de forma tranquila. Nossa expertise abrange todo o ciclo de vida do produto. Isso nos torna mais do que um fornecedor. Somos um parceiro no seu sucesso.
A sua caixa para PCR usinada por CNC requer o equipamento e a abordagem de produção corretos. Esta caixa para PCR utiliza equipamentos CNC com usinagem de controle numérico computadorizado para garantir precisão. O processo de produção da caixa CNC exige uma seleção criteriosa de materiais. Seguir as regras de projeto ajuda a reduzir custos. Para produção em larga escala, a moldagem por injeção é uma excelente opção. O método de moldagem por injeção utiliza moldes e requer um projeto cuidadoso. A moldagem por injeção produz peças consistentes. Em grandes escalas, a moldagem por injeção representa economia. Após a prototipagem por CNC, a moldagem por injeção se torna uma opção confiável. Quando o volume de produção aumenta, a moldagem por injeção assume o controle. O controle de qualidade é essencial na moldagem por injeção. A moldagem por injeção complementa a produção por CNC. Entre em contato com a NOBLE para suas necessidades de caixas para equipamentos de PCR. Nós cuidamos tanto da produção por CNC quanto da produção de caixas por moldagem por injeção para o seu equipamento de PCR.
Perguntas frequentes sobre a carcaça do CNC PCR
Qual é a principal função da câmara de PCR?
A caixa de proteção para PCR protege componentes sensíveis e impede a contaminação. Ela deve bloquear interferências e suportar variações de temperatura. A usinagem CNC garante um encaixe preciso para um desempenho confiável.
Por que a norma ISO 13485 é importante para a fabricação de equipamentos de PCR?
A certificação ISO 13485 garante padrões de qualidade rigorosos para testes de equipamentos de PCR e suas respectivas embalagens. Ela assegura a rastreabilidade e que o produto esteja em conformidade com as normas. Isso é fundamental para laboratórios farmacêuticos.
De que forma a escolha dos materiais afeta os testes de PCR e o cumprimento das normas para laboratórios de drogas?
O material escolhido afeta os resultados dos testes de PCR. A norma ISO 13485 exige que a eficácia do material seja comprovada. O alumínio 6061 conduz bem o calor. Plásticos como o PEEK resistem a produtos químicos. Isso garante o bom funcionamento da caixa.
Que características de design reduzem a contaminação em cabines de PCR para laboratórios de drogas?
Características de design, como cantos arredondados, reduzem o risco de contaminação na cabine de PCR. Isso é importante para uso em laboratórios de análise de drogas. Um bom design também ajuda a seguir as normas.
Como a usinagem CNC ajuda a atender às normas para o invólucro?
A usinagem CNC proporciona tolerâncias rigorosas para a estrutura do equipamento de PCR. Isso ajuda a atender aos requisitos regulamentares para dispositivos médicos. A norma ISO 13485 exige essa precisão.
Por que o controle de qualidade é tão importante para peças de PCR?
O controle de qualidade é crucial para os componentes dos equipamentos de PCR. A norma ISO 13485 exige um controle rigoroso, prevenindo falhas em testes importantes. Essa qualidade é essencial para a indústria farmacêutica.
Como o invólucro lida com as mudanças de temperatura em ambientes de laboratório de drogas?
A caixa de proteção para PCR deve suportar as variações de temperatura em ambientes de laboratório farmacêutico. Ela deve resistir a deformações e danos. A escolha do material e do design adequados garante a confiabilidade a longo prazo do equipamento de PCR.







