
A soldagem é necessária. No entanto, é também onde as coisas podem dar errado.
Esse problema é agravado por materiais finos. Considere espessuras que variam de 1.5 mm a 0.5 mm. O metal não possui rigidez. O calor se dissipa rapidamente. Um pequeno erro pode causar um furo. Outro erro pode deformar todo o painel. Alguns defeitos permanecem ocultos dentro da junta.
A seguir, apresentamos uma lista prática de "o que não fazer" baseada em experiência real no chão de fábrica. Ela explica as práticas mais problemáticas e por que elas causam problemas — para que você possa evitá-las desde o início.
Na segunda parte do artigo, os engenheiros da NOBLE reuniram algumas dicas úteis para soldagem de chapas metálicas finas. Essas dicas facilitarão seus projetos de soldagem de chapas metálicas. Confira-as aqui — esperamos que sejam úteis!
Controle térmico inadequado: a principal causa de cabelos finos. Soldagem de chapa metálica Distorção
Para chapas metálicas, o calor é uma faca de dois gumes. Se for insuficiente, a solda falha. Se for excessivo, a peça deforma.
1. Corrente excessiva, velocidade de deslocamento muito lenta.
Este é, de longe, o erro mais comum. Muitos soldadores aumentam a amperagem para trabalhar mais rápido ou para garantir que a solda seja completa, mas em metais finos, esse excesso de calor faz com que a zona de solda se expanda bruscamente. Quando esfria, a contração deforma o metal, resultando em bordas onduladas, distorção angular ou torção.
O que acontece na vida real:
Uma chapa de 1.5 mm acaba com saliências ou depressões na parte de trás, e toda a peça fica deformada e desalinhada.
Melhor abordagem:
Use a corrente mais baixa possível que ainda proporcione boa penetração e trabalhe rapidamente. Para chapas metálicas finas, a soldagem TIG (GTAW) ou MIG com arame sólido (GMAW) de pequeno diâmetro são boas opções — ambas mantêm o calor concentrado e são mais fáceis de controlar.
2. Soldas longas e contínuas
Uma única camada longa e uniforme de solda pode ser desastrosa em chapas metálicas. O calor se acumula mais rápido do que consegue dissipar, a zona afetada pelo calor (ZAC) aumenta e as tensões retidas deformam a peça, levando-a a assumir todos os tipos de formatos indesejados.
Melhor abordagem:
Utilize soldagem intermitente — por exemplo, ponteando primeiro e, em seguida, utilizando soldagem por pontos ou soldagem com intervalos para permitir que o metal esfrie entre os cordões. Para materiais com menos de 0.8 mm de espessura, evite completamente a soldagem contínua; utilize uma série de pontos de solda para evitar a perfuração.
3. Sequência de soldagem aleatória
A soldagem em ordem aleatória permite que as tensões se acumulem e se voltem umas contra as outras sem qualquer chance de equilíbrio.
Melhor abordagem:
Utilize uma sequência balanceada e soldagem em recuo sempre que possível. Se a geometria da peça permitir, alterne as soldas em lados opostos da linha central — a contração de um lado pode ajudar a compensar a contração do outro.
Com a soldagem em retrocesso (movendo-se da esquerda para a direita no geral, mas soldando cada segmento curto da direita para a esquerda), você também pode neutralizar a expansão que tende a separar as placas.
Projeto e preparação de processos deficientes: prejuízo antes mesmo de começar.
Muita distorção já está presente antes mesmo do primeiro arco atingir o solo — tudo se resume à fixação e ao projeto.
4. Folgas excessivas nas juntas ou encaixe forçado
Quando peças de chapa metálica apresentam grandes folgas antes da ponteamento, os soldadores frequentemente tentam compensar adicionando mais metal de enchimento ou aumentando a corrente. Isso aumenta drasticamente a contração durante o resfriamento — e, consequentemente, a distorção.
O que acontece na vida real:
A solda encolhe mais do que deveria, deformando o metal ao redor. Quanto maior a folga, pior a distorção.
Melhor abordagem:
Controle o encaixe. Para trabalhos de precisão em chapas metálicas, busque folgas nas juntas inferiores a 0.2–0.3 mm. Com um encaixe preciso, você pode até mesmo fundir a junta sem metal de adição (soldagem autógena). Isso proporciona distorção mínima, um acabamento limpo e elimina a necessidade de limpeza do excesso de cordão após a soldagem. Na soldagem de chapas metálicas finas, um encaixe preciso não é opcional. É fundamental.
5. Sem fixação rígida — ou com fixação inadequada.
Muitos iniciantes acham que podem segurar uma peça no lugar com a mão ou usar uma única braçadeira e pronto. Mas, no momento em que soltam, a peça volta ao lugar — deformada.
O que acontece na vida real:
Sem uma fixação adequada, o metal se move exatamente para onde o calor o direciona — o que raramente acontece onde se deseja.
Melhor abordagem:
Prenda-o firmemente. Use acessórios com boa dissipação de calor — barras de cobre são uma ótima opção para chapas metálicas finas, pois dissipam o calor rapidamente e evitam que a chapa quebre.
Se você trabalha com grandes volumes de produção, invista em ferramentas anti-distorção dedicadas. Melhor ainda: incorpore-as na sua fabricação. contra-distorção (pré-tensionando ou curvando ligeiramente a peça na direção oposta à contração esperada). Ao soltá-la após a soldagem, ela retorna à sua forma plana. É assim que se ganha antes mesmo do arco começar.
Técnica e fatores externos: os detalhes fazem toda a diferença na soldagem.
Mesmo com as configurações corretas e um bom encaixe, pequenos erros na movimentação da tocha — ou algo que você deixa passar antes de soldar — podem arruinar uma peça.
6. Ângulo ou projeção inadequados da tocha
Segurar o maçarico perpendicularmente à placa ou afastá-lo demais concentra o calor em um único ponto e pode facilmente corroer metais finos. Por outro lado, aproximar-se demais bloqueia a visão da poça de fusão.
O que acontece na vida real:
O resultado são rebaixos (sulcos derretidos no metal base ao longo da raiz da solda, enfraquecendo a junta), falta de fusão ou até mesmo excesso de metal de solda formando uma bolha (sobreposição).
Melhor abordagem:
Mantenha um ângulo de avanço de cerca de 10 a 15°. E mantenha uma distância constante entre o eletrodo e o fio — uma boa regra prática é aproximadamente 10 vezes o diâmetro do fio. Por exemplo, com fio de 0.9 mm, uma distância de cerca de 9 mm funciona bem. Na soldagem de chapas metálicas finas, o ângulo da tocha e a distância entre o eletrodo e o fio não são detalhes menores. Eles determinam se a solda se mantém ou falha.
7. Ignorar a limpeza superficial
Soldagem direta sobre óleo, ferrugem, tinta ou resíduos de corte.
O que acontece na vida real:
Os contaminantes se decompõem sob o arco e liberam gases que ficam presos na solda, criando porosidade (pequenos furos) ou, pior ainda, fissuras induzidas por hidrogênio. Qualquer um desses problemas pode transformar uma solda aparentemente forte em um ponto de falha oculto.
Melhor abordagem:
Limpe sempre o metal base antes de iniciar a soldagem. Use um desengraxante específico, seguido de uma leve esmerilhada ou escovação com escova de aço. Limpe pelo menos 20 a 25 mm de cada lado da linha de junção. Para soldagem de chapas finas, uma superfície limpa é essencial. Ela faz toda a diferença entre uma solda perfeita e uma trinca oculta.
8. Resfriamento rápido após a soldagem
Mergulhar a solda em água. Jateá-la com ar comprimido. Fazer qualquer uma dessas coisas só para manusear a peça mais rapidamente.
O que acontece na vida real:
Isso é extremamente perigoso para a integridade da solda. O resfriamento rápido cria tensões de têmpera severas — essencialmente um choque térmico — que podem fazer com que a solda ou a zona afetada pelo calor se rompam imediatamente ou logo após o resfriamento.
Melhor abordagem:
Deixe a peça esfriar naturalmente em ar parado. Para componentes críticos ou juntas mais espessas, cubra a solda com areia seca ou uma manta isolante para reduzir ainda mais a taxa de resfriamento. O resfriamento lento permite que as tensões se dissipem gradualmente, em vez de quebrar o metal.
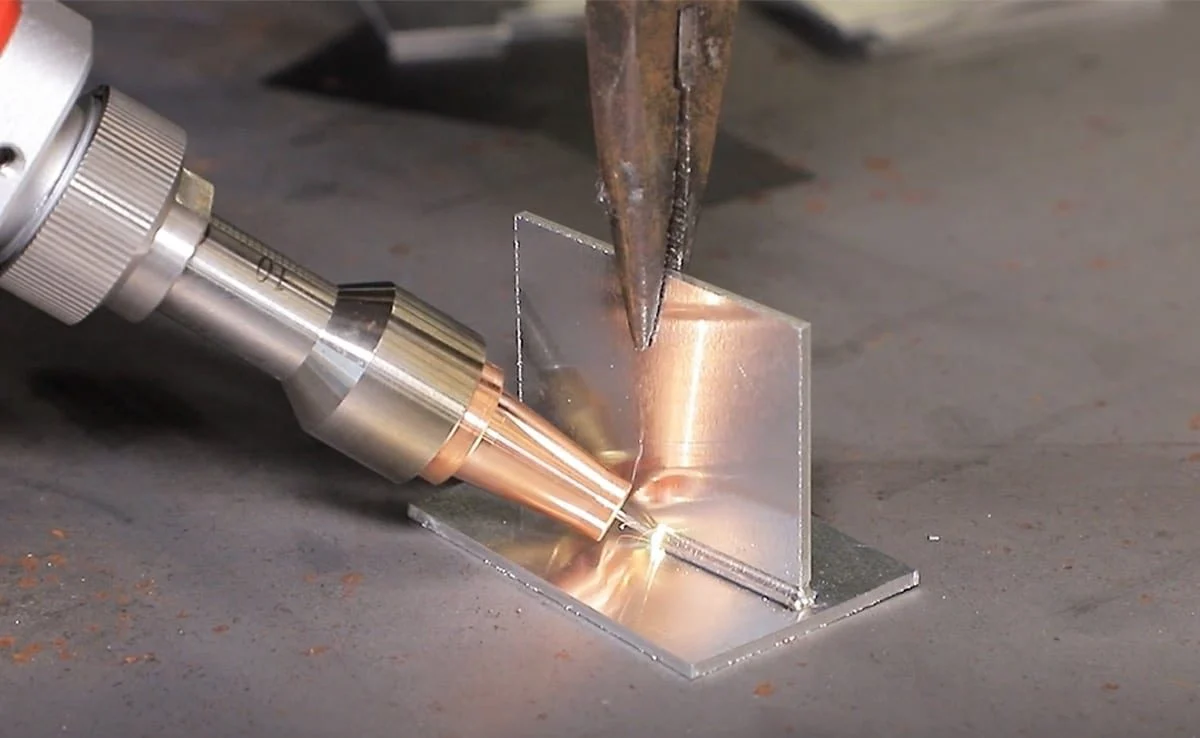
8 dicas para soldar chapas metálicas finas
Soldar chapas metálicas finas é complicado. Os problemas mais comuns — distorção, perfuração e falta de fusão — podem frustrar até mesmo soldadores experientes. Mas com a abordagem correta, você pode obter soldas limpas e resistentes sem danificar a peça. Aqui estão oito dicas para te ajudar.
1. Escolha o processo correto
Nem todos os processos de soldagem são iguais quando se trata de materiais finos. Escolha um método que utilize o mínimo de calor possível e minimize a distorção.
- TIG (GTAW)Proporciona um arco fechado e controle preciso da poça de fusão. Ideal para chapas finas. A soldagem por resistência a ponto é rápida. Quase nenhuma distorção. Excelente onde funciona.
- Ponto de resistência soldagem is Extremamente rápido e praticamente sem distorção, o que o torna outra excelente opção quando aplicável.
Evite processos de alta temperatura. Soldagem com eletrodo revestido. Soldagem MIG por transferência por aspersão. Ambas são inadequadas para chapas de baixa espessura.
2. Mantenha a corrente baixa
Use a menor corrente que ainda proporcione uma boa fusão. Corrente excessiva queima o metal base. Corrente insuficiente resulta em falta de fusão ou em um cordão frio e fibroso que não penetra.
Encontre o ponto ideal. Na dúvida, comece com uma corrente baixa. Aumente gradualmente. Na soldagem de chapas metálicas finas, o controle da corrente é fundamental.
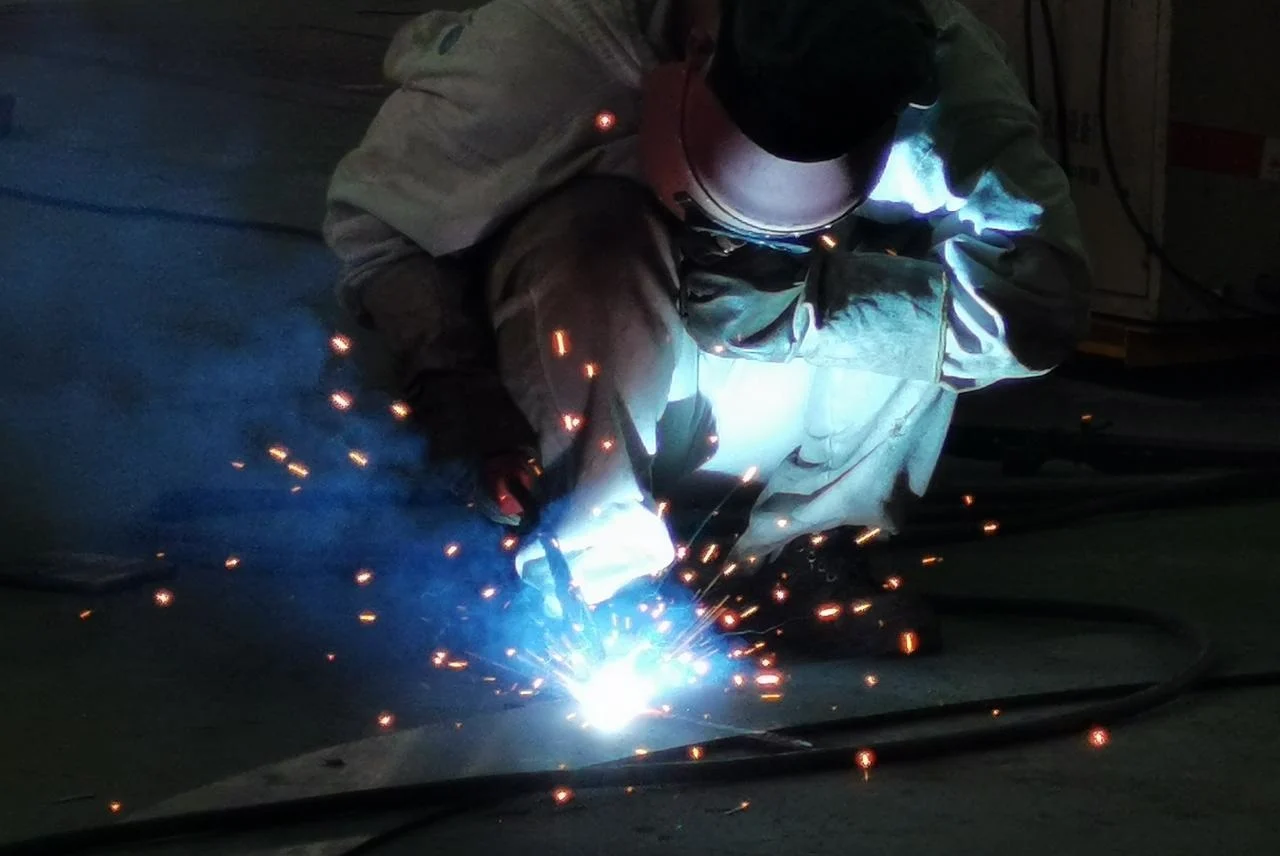
3. Mova-se a uma velocidade constante e rápida.
Quanto mais tempo o arco permanecer em um mesmo lugar, mais calor será absorvido pelo metal ao redor — e maior será a distorção. Mova-se de forma rápida e constante para reduzir a exposição ao calor e manter a zona afetada pelo calor (ZAC) pequena.
Ponto-chave: Não demore. Não oscile nem mude de direção a menos que seja necessário. Um ritmo constante é o que leva à vitória.
4. Use um comprimento de arco curto
Independentemente do processo que estiver usando, mantenha o arco curto. O mais curto possível, sem que o eletrodo entre em contato direto com a poça de fusão.
Um arco curto:
- Mantém-se estável e concentrado
- Direciona o calor exatamente para onde é necessário.
- Reduz a perda de calor para o ar circundante.
- Reduz o risco de perfuração em chapas finas.
Para soldagem TIG, isso significa manter o tungstênio próximo à peça. Para soldagem MIG, mantenha a distância entre a ponta de contato e a peça constante e relativamente curta.
5. Use uma barra de apoio (fita de suporte)
Coloque uma barra de apoio — o cobre é o melhor material. O aço inoxidável também funciona. O cobre é especialmente eficaz porque dissipa o calor rapidamente.
Por que isso ajuda:
- Remove o excesso de calor da peça de trabalho, reduzindo o risco de perfuração.
- Suporta a poça de fusão, evitando explosões na fina camada.
- Melhora a aparência da raiz, proporcionando um perfil limpo e uniforme.
Para obter melhores resultados, prenda firmemente a barra de apoio contra a chapa para eliminar folgas. Soldar chapas metálicas finas sem uma barra de apoio é arriscado.
6. Utilize uma sequência de soldagem simétrica
Para conjuntos maiores — painéis, perfis tubulares — trabalhe de dentro para fora, a partir do centro. Não solde de uma extremidade à outra.
Como fazer isso:
Comece com uma solda perto do meio da peça e, em seguida, faça uma solda correspondente no lado oposto. Continue alternando do centro para fora.
Por que funciona?
A soldagem simétrica equilibra as forças de contração. Uma solda puxa em uma direção; a solda oposta puxa na direção oposta. Isso distribui a tensão residual uniformemente e minimiza a deformação ou torção em toda a peça.
7. Não economize nos pregos
Os pontos de solda mantêm tudo no lugar antes da aplicação dos cordões de solda definitivos. A omissão de pontos de solda — ou a utilização de poucos — permite que as peças se desloquem sob o calor, comprometendo o alinhamento e agravando a distorção.
Melhores práticas para fixação de chapas finas:
- Espaçamento entre pontos de fixação: 50–100 mm (mais próximo em peças muito finas ou complexas)
- Comprimento do prego: 5–10 mm por prego
- Corrente: Ligeiramente superior à sua corrente de soldagem, apenas para garantir uma boa fusão e uma fixação sólida.
Após a ponteamento, verifique novamente o alinhamento antes da soldagem final. Alguns segundos a mais nessa etapa evitam muito retrabalho posteriormente.
8. Endireite após a soldagem — com cuidado
Mesmo com boa técnica, pequenas distorções ainda podem ocorrer. Não descarte a peça. Conserte-a.
Dois métodos confiáveis:
- Endireitamento mecânico: Use grampos, uma prensa de mandril ou uma niveladora de rolos. Empurre ou puxe a peça de volta ao formato original. Trabalhe lentamente. Evite o endurecimento por trabalho ou rachaduras.
- Alisamento com chama e aquecimento localizado: Aplique calor localizado no lado convexo da trama. Mantenha a temperatura entre 600 e 800 °C. Quente o suficiente para aliviar a tensão, mas não tão quente a ponto de danificar as propriedades do material ou derreter a superfície. Deixe esfriar naturalmente. Verifique a planicidade. Repita se necessário.
Atenção: Em chapas galvanizadas ou revestidas, o endireitamento com chama pode danificar o revestimento. Métodos mecânicos costumam ser mais seguros nesses casos.

Soldagem de chapas metálicas finas da NOBLE
A NOBLE é uma empresa de fabricação de precisão especializada em usinagem CNC e fabricação de chapas metálicas . Atendemos clientes em uma ampla gama de setores — desde equipamentos industriais e automação até dispositivos médicos e eletrônicos.
Nossas principais capacidades
- Usinagem CNC:3 eixos, 4 eixos e Fresagem de 5 eixos, Torneamento CNCe processamento de peças complexas com tolerâncias rigorosas.
- Fabricação de chapas metálicas: Corte a laser, perfuração, flexão, soldagem (incluindo soldagem de precisão e de calibre fino), e acabamento da superfície.
- Montagem Serviços de valor agregado: Limpeza de peças, rebarbação, inserção de componentes e submontagem — tudo pronto para integrar à sua linha de produção.
Certificações
Operamos sob dois sistemas de gestão da qualidade reconhecidos internacionalmente :
- ISO 9001:2015– Garantir qualidade consistente, controle de processos e melhoria contínua em todas as operações.
- ISO 13485:2016– especificamente para a fabricação de dispositivos médicos, demonstrando nossa capacidade de atender aos rigorosos requisitos regulatórios e de gerenciamento de riscos.
Seja para protótipos rápidos, peças de precisão em baixo volume ou produções em escala industrial, a NOBLE combina conhecimento técnico com sistemas de qualidade certificados para entregar resultados confiáveis.
Perguntas frequentes
-
Qual é o maior desafio na soldagem de chapas metálicas finas?
Controle de calor. O material tem pouca massa para absorver energia, portanto, calor em excesso causa perfuração e deformação, enquanto calor insuficiente resulta em fusão deficiente. É por isso que a soldagem de chapas metálicas finas exige arcos curtos, altas velocidades de deslocamento e deposição intermitente do cordão de solda.
-
Qual o melhor processo de soldagem para chapas metálicas finas?
A soldagem TIG e a soldagem por resistência a ponto são as melhores opções para materiais com menos de 2 mm. A soldagem TIG proporciona controle preciso do calor e um arco concentrado, enquanto a soldagem MIG por curto-circuito com arame de 0.6 a 0.8 mm também funciona bem.
-
Como evitar que a solda perfure o metal ao soldar metal fino?
Use baixa corrente, alta velocidade de deslocamento e uma barra de cobre como apoio para dissipar o excesso de calor. Soldar em segmentos curtos, em vez de cordões longos e contínuos, também evita a perfuração antes que ela comece.
-
É possível soldar chapas metálicas finas sem causar distorção?
Sim, com técnica cuidadosa. Prenda a peça firmemente, solde do centro para fora e use soldagem intermitente ou com passagens curtas para permitir que o calor se dissipe entre as passadas.
-
Qual a espessura considerada "chapa metálica fina" para soldagem?
Materiais com menos de 3 mm são geralmente considerados finos. As verdadeiras dificuldades — perfuração, distorção, gerenciamento de calor — tornam-se muito perceptíveis abaixo de 2 mm e extremamente exigentes abaixo de 1 mm.
-
Preciso limpar chapas metálicas finas antes de soldá-las?
Com certeza. Óleo, ferrugem, tinta e resíduos de corte causam porosidade e rachaduras. Limpe pelo menos 20 a 25 mm de cada lado da junta com desengraxante, seguido de uma leve lixada ou escovação com escova de aço inoxidável.
-
Que certificações devo procurar em um parceiro de soldagem de chapas metálicas finas?
Procure pela ISO 9001:2015 para gestão geral da qualidade e pela ISO 13485:2016 para trabalhos com dispositivos médicos. Essas normas garantem processos consistentes, rastreabilidade e controle de qualidade rigoroso — fatores essenciais na soldagem de chapas metálicas finas para aplicações sensíveis.
-
A NOBLE oferece serviços de soldagem de chapas metálicas finas?
Sim. A NOBLE oferece usinagem CNC de precisão e fabricação de chapas metálicas, incluindo soldagem de materiais de baixa espessura para aplicações industriais e médicas. Possuímos as certificações ISO 9001:2015 e ISO 13485:2016 e utilizamos soldagem TIG, barras de apoio, sequenciamento simétrico e dispositivos anti-distorção, desde protótipos até a produção em série.






