
Introdução de Dobragem de Chapa de Metal
Você passa horas alinhando uma peça de metal perfeita. Aí você freia. O ângulo está errado. O tubo parece amassado. Todo o perfil se deforma, tornando-se inútil. É frustrante.
O fato é o seguinte: esse colapso e estreitamento na dobra tem um nome: distorção da seção . Isso acontece sempre que você dobra metal incorretamente. Entender por que isso acontece é como você para de desperdiçar material.
Este guia leva você desde os princípios básicos da dobra de metais até técnicas avançadas de correção. Abordamos a fabricação de chapas metálicas para materiais planos e a conformação de precisão para tubos. O foco é prático. Aprenda a controlar o raio de curvatura, prever o retorno elástico da dobra e eliminar a distorção da seção. Ao final, você saberá exatamente como obter dobras limpas e precisas sempre.
Conhecimentos básicos: 3 métodos essenciais de dobra de chapas metálicas
Você passa horas alinhando uma peça de metal perfeita. Você faz a dobra. Aí você olha para ela. O ângulo está errado. O tubo parece que alguém pisou nele. O perfil inteiro está retorcido e horrível. É, isso é frustrante.
Aquela parte amassada e achatada onde o tubo dobrou? Tem um nome: distorção da seção transversal. Acontece com todo mundo. Entender por que isso acontece é o que diferencia uma caixa de sucata cheia de peças com defeito de uma caixa de peças que realmente encaixam.
Vamos começar pelo básico. Três maneiras de dobrar metal. Escolha a certa para a sua peça.
Dobra em V
É isso que você vê na maioria das oficinas de fabricação. Você pega uma chapa plana, coloca-a sobre uma matriz em forma de V e um punção a pressiona. Trabalho concluído.
Mas há um detalhe importante. A dobra no ar ocorre quando o punção para antes que o metal atinja o fundo da matriz. Você obterá menos força e mais retorno elástico, mas poderá obter ângulos diferentes com a mesma ferramenta. Já a dobra com o fundo da matriz consiste em pressionar o metal até o fundo. Os cantos ficam mais precisos, mas você precisará de uma prensa maior para consegui-los. O raio de curvatura varia dependendo do método escolhido.
Dobragem por Tração Rotativa
Este método é utilizado para tubos e canos. O material é fixado a uma matriz que gira, puxando o tubo consigo.
Eis o segredo. Já tentou dobrar um tubo oco com um raio pequeno? Ele tende a achatar. Tende a deformar. É aí que entra o mandril. Uma haste de aço com esferas flexíveis desliza dentro do tubo exatamente onde a curvatura acontece. Ela sustenta a parede por dentro. Sem mandril? Você sempre terá distorção na seção transversal. Um bom mandril proporciona curvas limpas e arredondadas.
Dobragem de Rolos
Precisa de uma curva acentuada? Um círculo? Este é o método de dobra de chapas metálicas ideal. Três rolos são dispostos em um triângulo. O metal passa pelos rolos, dobra um pouco, passa novamente e dobra mais um pouco.
Continue passando a ferramenta até obter o raio desejado. É mais lento e requer prática. Mas para arcos e cilindros grandes, nada mais funciona. Apenas fique atento ao retorno elástico ao aliviar a pressão. O metal sempre tende a relaxar um pouco.
Técnicas Avançadas: Como Dobrar Diferentes Formas de Metal
Vamos analisar as diferenças reais na dobra de metais. Dobrar uma barra maciça não é o mesmo que dobrar uma chapa metálica. E dobrar um tubo oco é uma história completamente diferente. O formato do material muda tudo.
Dobrando barras maciças versus chapas
Uma barra maciça oferece uma resistência diferente de uma chapa fina. Com uma barra, você tem massa. Ela retém calor e tensão. O retorno elástico é mais acentuado. Você precisa dobrá-la além do necessário, às vezes bastante, para obter o ângulo final desejado.
As chapas são mais tolerantes, mas têm suas peculiaridades. A direção da fibra importa. Dobrar transversalmente à fibra torna o metal mais resistente e menos propenso a rachaduras. Dobrar a favor da fibra aumenta o risco de fraturas na parte externa da dobra. Além disso, todo material tem um raio de curvatura mínimo. Se o raio for menor que esse limite, o metal rasga. Sem exceções.
Os desafios únicos de Tubo Dobrado
É no material oco que as coisas se complicam.
Pense na diferença. Uma barra sólida tem material em todos os lugares. Um tubo é oco por dentro. Quando você o dobra, a parede externa se estica e fica fina, enquanto a parede interna tende a se deformar. É por isso que ocorre a distorção da seção transversal. O tubo se achata, ficando oval, ou colapsa completamente.
A solução é o suporte interno. Isso significa curvatura com mandril. Sem um mandril, você está no escuro. Com um, você controla a distorção. Você também precisa observar a espessura da parede. Paredes finas enrugam. Paredes grossas exigem mais força. É uma questão de equilíbrio a cada vez.
Dobra de chapas metálicas em formatos irregulares (perfis)
Agora vamos falar de perfis. Cantoneiras, perfis U, perfis T. Essas formas não são simétricas. Isso as torna complicadas.
Pegue um perfil de ferro em L. Dobre-o para um lado e as hastes tenderão a torcer. Toda a seção pode deformar lateralmente antes de se dobrar corretamente. Isso causa concentrações de tensão localizadas onde a dobra começa. Às vezes, o metal simplesmente cede e enruga.
O segredo é entender como o formato distribui a força. Um perfil U dobrado no sentido mais difícil é resistente. Dobrado no sentido mais fácil, ele tende a colapsar. Você precisa planejar sua montagem levando em consideração o formato, e não contra ele. Caso contrário, você desperdiçará muito material caro.
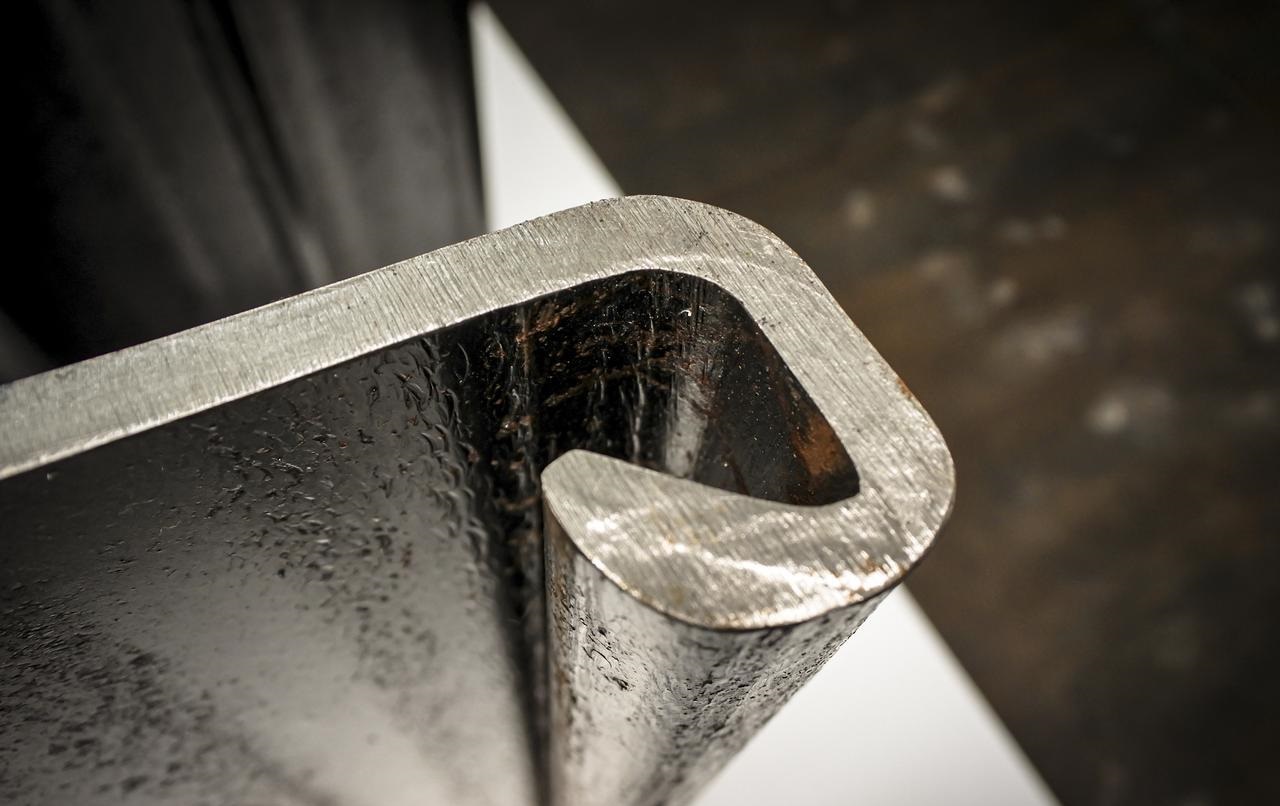
Como evitar o estreitamento da pista nas curvas
É aqui que a maioria das dobras de chapas metálicas dá errado. Você faz a dobra, puxa a peça e o tubo parece achatado. A seção circular agora é oval. O perfil está arruinado. Isso é distorção da seção. Acontece quando as forças de compressão na parte interna da dobra colapsam a parede, e as forças de tração na parte externa a esticam, tornando-a fina. O material cede e se deforma.
Eis como você pode impedir isso.
Solução 1: Apoio interno (O método mais eficaz)
Usando um mandril
A solução profissional é o mandril. Trata-se de uma haste de aço com esferas flexíveis que se encaixa dentro do tubo exatamente no ponto de curvatura. O mandril impede que a parede do tubo colapse para dentro. Dados mostram que ele pode reduzir a ovalização de 20% para apenas 3% ou 5%. Essa é a diferença entre uma peça descartada e uma peça utilizável.
Métodos de preenchimento
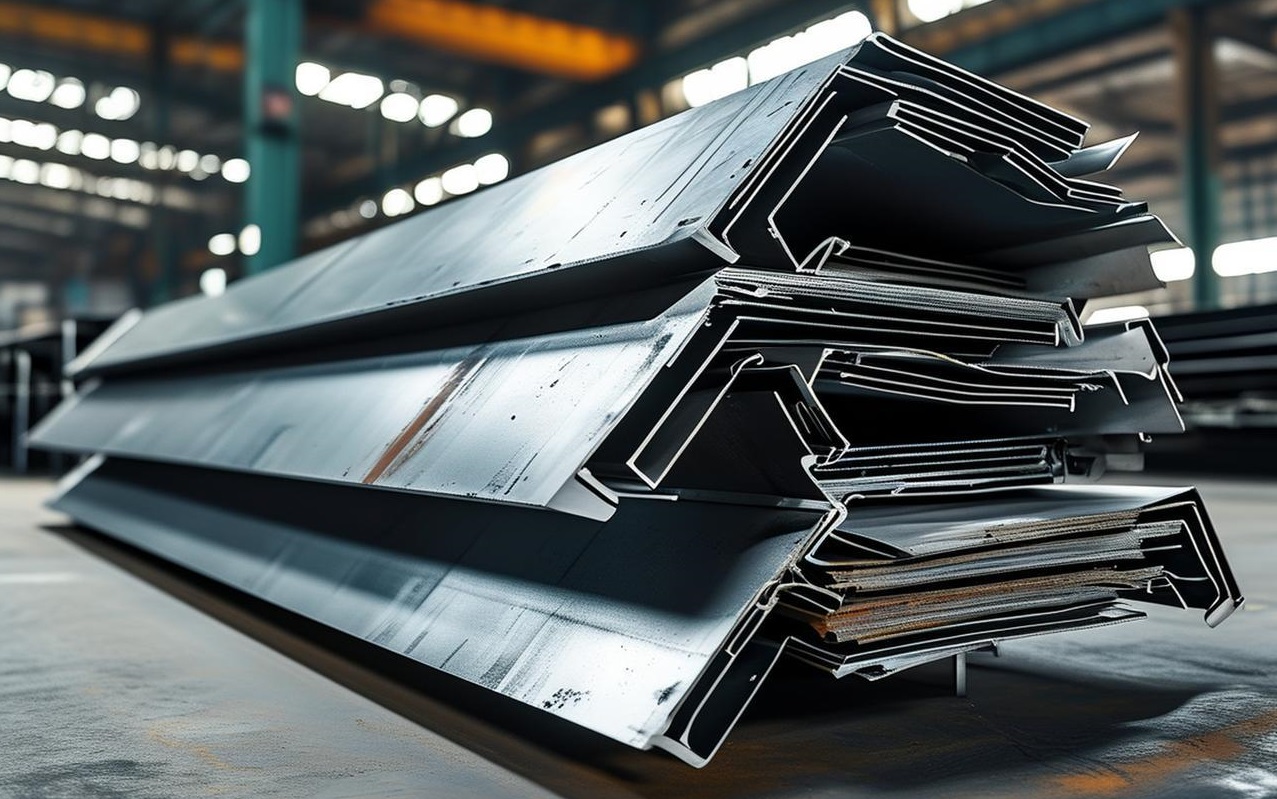
Sem mandril? Você ainda tem opções. Encha o tubo com algo sólido. Areia seca funciona. Compacte bem, tampe as extremidades e dobre. A areia se comprime, mas resiste ao colapso total. Resina funciona com tubos de cobre pequenos. Para curvas críticas, ligas de baixo ponto de fusão são o segredo. Encha o tubo com um metal que derrete a uma temperatura baixa, dobre-o e, em seguida, derreta-o com água quente. A peça fica perfeita.
Solução 2: Otimização do Processo e Ferramentas.
Aumente o raio de curvatura, se possível. Um raio menor gera mais tensão. Quanto maior o raio, mais fácil será para o material se deformar.
Observe suas matrizes. Uma matriz padrão pode não ser suficiente. Uma matriz de limpeza fica atrás da curva e evita rugas no raio interno. Ferramentas totalmente contornadas envolvem todo o tubo, dando suporte por todos os lados. Isso é fundamental para paredes finas.
Verifique a folga. Se houver muito espaço entre o tubo e a matriz, ela poderá se deformar. Aperte bem. Em casos extremos, adicione uma etapa de compressão final. Uma compressão final pode fazer com que uma seção oval volte a ficar redonda.
Solução 3: Prevenção na Fase de Projeto
Às vezes, o problema está na fase de planejamento.
Paredes mais espessas resistem à distorção. Se você está constantemente descartando tubos de parede fina, especifique uma bitola maior.
Preste atenção onde você faz a dobra. Evite dobrar exatamente em uma solda ou onde a seção transversal muda repentinamente. Esses são pontos fracos. A dobra precisa de material consistente em toda a sua extensão. Garanta isso e você elimina metade dos problemas antes mesmo de começar.
Evite a distorção da seção antes que ela aconteça. Apoie a parte interna, ajuste suas ferramentas e projete de forma mais inteligente. Seu estoque de sobras agradecerá.
Guia prático do designer: Melhores práticas para peças flexíveis
Aqui estão as dicas práticas. As regras que você entrega à equipe de design antes mesmo de eles modelarem uma única peça. Seguindo-as, você evita inúmeras dores de cabeça na linha de produção.
Distâncias de segurança para furos e ranhuras
Se o furo for feito muito perto da dobra, ele se estica e fica oval. O metal se deforma e a tolerância desaparece.
A regra é simples. Mantenha os furos a uma distância da linha de dobra de pelo menos uma vez e meia a espessura do material mais o raio de curvatura. Para ranhuras, seja ainda mais conservador. Duas vezes a espessura mais o raio é uma estimativa segura.
Se for absolutamente necessário fechar um furo, faça-o com um punção após a dobra. Isso adiciona uma etapa, mas é melhor do que descartar peças.
Projetando entalhes de alívio
Já viu um rasgo começar na borda de uma dobra e atravessar a peça? É isso que acontece quando você dobra muito rente a um canto interno.
A solução é um entalhe de alívio. Um pequeno corte na interseção onde a dobra encontra a flange. Isso libera a tensão e impede que o rasgo comece.
Faça o entalhe com largura pelo menos igual à espessura do material e profundidade maior que o raio de curvatura. Um retângulo simples ou um raio funcionam bem. O importante é dar espaço para a tensão ser dissipada.
Evitando interferências nas curvas
Você projeta uma peça bem feita com três dobras. Então, o operador da prensa dobradeira lhe diz que o punção atinge a primeira dobra ao tentar fazer a segunda.
Isso é interferência de curvatura. A ferramenta colide com a peça.
Verifique isso no seu modelo. Simule a sequência de dobras. Observe a distância entre as dobras. Se a aba for muito curta, a peça não encaixará na matriz. Se a dobra estiver muito próxima de uma aba existente, o punção irá colidir com ela.
A solução está planejada. Conheça suas ferramentas. Saiba o comprimento mínimo da flange necessário para o seu freio. Deixe espaço suficiente para a peça passar pela ferramenta durante toda a sequência. Se não for possível, você terá que alterar o projeto ou aceitar que precisará de ferramentas especiais.
Projete de forma inteligente agora. Flexibilize com facilidade depois.
Alcançando uma estética impecável: a técnica de "dobra na parte inferior" / "cunhagem".
Às vezes, você precisa de mais do que uma simples dobra. Precisa de um canto tão preciso que pareça usinado. Para acabamentos decorativos em aço inoxidável ou elementos arquitetônicos visíveis a todos os clientes, a dobra a ar padrão não é suficiente. É aí que entra a dobra inferior ou o acabamento cunhado.
O que é ?
Eis a diferença. Na dobra a ar, o punção para antes de atingir a forma desejada. O metal retorna à sua forma original. Obtém-se, assim, um raio de curvatura.
Na conformação por dobra inferior, o punção é pressionado até o fundo da matriz, moldando o metal. É como se estivesse literalmente estampando o material. Na cunhagem, aplica-se ainda mais força — força suficiente para que o metal flua para dentro da cavidade da matriz. O punção penetra ligeiramente no material.
O resultado é um raio de curvatura que corresponde exatamente à ponta do punção. Sem necessidade de adivinhar o retorno elástico. Sem ângulos abertos. Apenas cantos nítidos e precisos, com aparência de terem saído de uma fresadora.
Cenários de Aplicativos
Esta vaga é para empregos onde a aparência importa mais do que qualquer outra coisa.
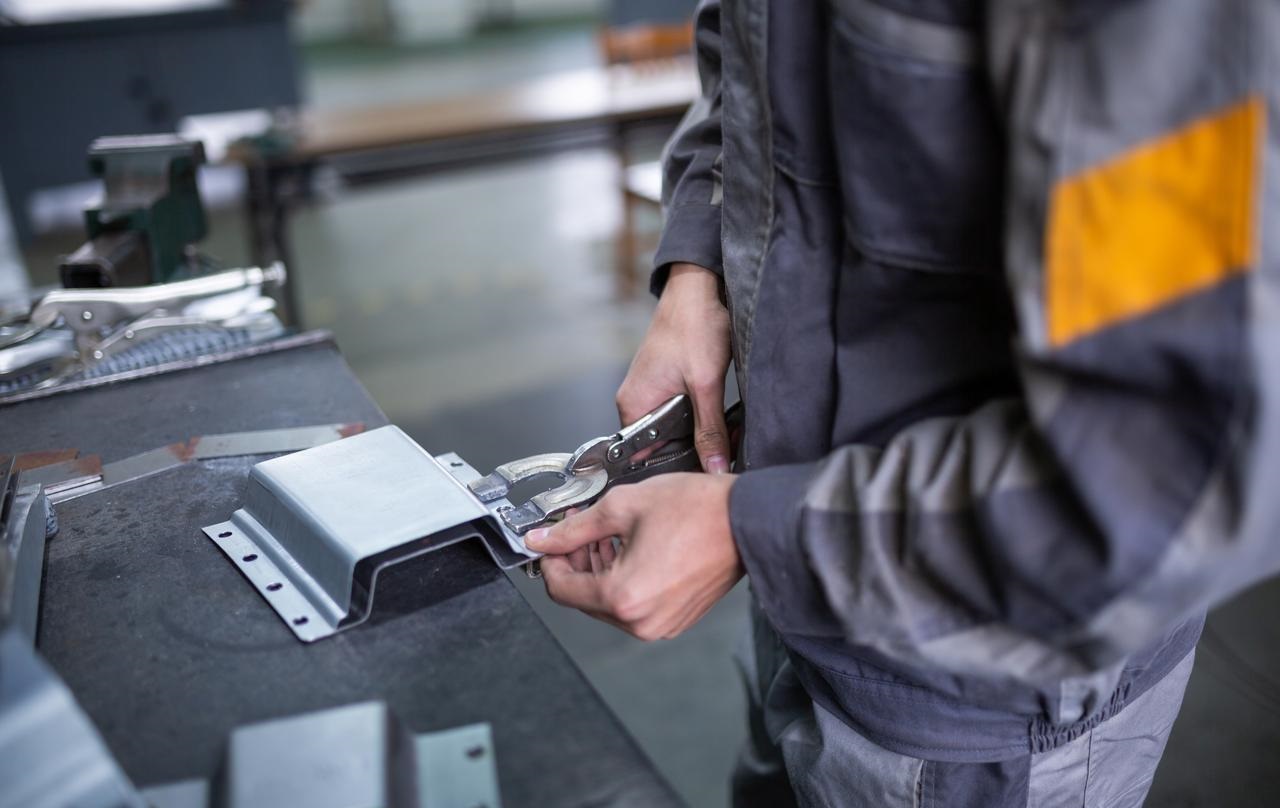
Imagine detalhes em aço inoxidável em portas de elevadores de luxo. Ou painéis arquitetônicos no saguão de um hotel. Talvez suportes aparentes em móveis sob medida. Lugares onde a linha de dobra precisa ser perfeita e o canto interno precisa ter um acabamento impecável.
Também funciona para peças que precisam de consistência angular absoluta. Como a prensa atinge o fundo do furo, todas as peças saem com o mesmo ângulo. Sem variação.
As trocas
Nada é de graça. A dobra de fundo exige uma tonelagem considerável. Você pode precisar de uma prensa dobradeira maior do que imagina. As forças são maiores e as ferramentas sofrem mais desgaste.
Há também a questão das marcas. Como você está estampando o metal, a superfície pode ficar marcada pela matriz. Em aço inoxidável polido, isso é um problema. Você precisa de ferramentas limpas e, às vezes, de uma película protetora.
Mas para aquele visual preciso e industrializado? Nada mais se compara.
Conclusão e recomendações de especialistas
Em resumo, não existe uma única maneira ideal de dobrar metal. O método correto depende de três fatores: o que você está dobrando, o formato inicial e o nível de perfeição necessário no resultado final.
Uma barra grossa exige um manuseio diferente de uma chapa fina. Um tubo oco precisa de suporte interno, algo que uma barra maciça dispensa. Uma peça arquitetônica visível requer cunhagem, enquanto um suporte oculto recebe dobras no ar. Adapte a técnica à tarefa e você terá sucesso. Chute e você desperdiçará peças.
Se você tem um projeto complexo pela frente, faça o seguinte: converse com um profissional experiente em fabricação antes de finalizar o projeto, e não depois. Ele poderá lhe dizer se o raio de curvatura está muito fechado, se o furo está muito próximo da borda ou se o tubo precisa de um mandril. Essa conversa não custa nada e economiza muito dinheiro.
Por que escolher a NOBLE para dobra de chapas metálicas?
Sobre Nós
A NOBLE é uma oficina de fabricação de metais de precisão. Transformamos matéria-prima — chapas, tubos, barras, perfis — em componentes acabados que se encaixam perfeitamente. Sem desculpas. Sem palpites.
O que sabemos
Trabalhamos com usinagem CNC há mais de vinte anos. Isso significa que já vimos todos os tipos de problemas. Tubos de paredes finas que tendem a colapsar. Retorno elástico que se recusa a cooperar. Peças complexas com múltiplas curvaturas que exigem cinco configurações. Nós encontramos as soluções. Centenas de clientes nos confiaram seus projetos mais desafiadores. E nós os transformamos em realidade.
O que oferecemos
Fabricação sob medida é a nossa especialidade. Mas também somos especialistas em trabalhos complexos. Curvatura com mandril para tubos redondos e precisos. Usinagem CNC de precisão para chapas metálicas com tolerâncias rigorosas. Consultoria de engenharia antes mesmo de você cortar o material. Se você precisa de uma curvatura que mantenha um raio crítico sem distorção, nós somos a oficina certa.
Pergunte-nos
Está com dificuldades em um projeto de dobra que não para de dar certo? Não tem certeza se seu projeto é viável? Entre em contato com nossa equipe de engenharia. Oferecemos consultoria gratuita por um motivo. Preferimos corrigir seu projeto no papel a descartar suas peças na oficina. Envie-nos seus desenhos. Deixe-nos ajudar.
Perguntas frequentes
Qual é o raio de curvatura mínimo para chapas metálicas?
Aqui vai uma regra prática importante: mantenha o raio de curvatura interno pelo menos igual à espessura do material. Se estiver dobrando uma chapa de 6,35 mm (1/4 de polegada), use um raio de pelo menos 6,35 mm (1/4 de polegada). Um raio menor aumenta o risco de rachaduras. Para materiais mais duros, como aço carbono ou aço mola, é necessário aumentar ainda mais esse raio. O material determinará sua capacidade de dobra.
Por que meu tubo de metal continua achatando quando eu o dobro?
Esse achatamento tem um nome: ovalização. Acontece porque o tubo é oco. A parede externa se estica, enquanto a interna colapsa. Sem suporte interno, o tubo cede. A solução é o suporte interno. Use um mandril com esferas flexíveis que se encaixe exatamente na zona de curvatura. Ou preencha o tubo firmemente com areia. Ambos os métodos impedem o colapso.
É possível dobrar aço inoxidável sem que ele rache?
Sim, mas é preciso respeitar o material. O aço inoxidável endurece rapidamente por deformação. Quanto mais se trabalha com ele, mais duro e quebradiço ele fica. Ele exige mais força do que o aço comum e retorna à forma original com mais intensidade. Se você estiver dobrando algo complicado, faça um recozimento primeiro. O tratamento térmico amolece o metal e reduz o risco de rachaduras.
Qual a diferença entre curvatura no ar e afundamento total?
A dobra a ar deixa uma folga. O punção empurra o metal contra a matriz em V, mas para antes que o metal atinja o fundo. Isso proporciona flexibilidade. Uma única ferramenta pode criar vários ângulos. No entanto, há o problema do retorno elástico.
Como calcular o comprimento plano de uma peça dobrada?
Você precisa da tolerância de dobra. Essa é a quantidade de material que realmente se estica ao passar pela dobra. A fórmula varia de acordo com a espessura do material, o ângulo de dobra e o raio. Para dobras de noventa graus em aço, uma estimativa comum é adicionar metade da espessura do material por dobra. Mas para trabalhos de precisão, use uma tabela ou software de tolerância de dobra. Chutar nessa etapa leva a peças que não se encaixam.






