
A indústria está passando por mudanças. Quem trabalha no setor sente isso. Novos métodos surgem constantemente, enquanto os antigos se aprimoram. A pergunta que muitos donos de oficinas fazem é simples: a soldagem a laser está pronta para dominar o mercado? Ou a soldagem a arco tradicional ainda reina absoluta?
Eis o problema que as pessoas continuam enfrentando: escolher o processo errado acaba com as margens de lucro. O retrabalho se acumula. As velocidades permanecem baixas. A distorção estraga as peças. Uma solda que parece perfeita a princípio pode falhar depois. Ou leva o dobro do tempo que deveria. Ou deforma a montagem além da tolerância.
Este guia detalha sete diferenças cruciais. O objetivo é simples: ajudar as pessoas a escolherem a tecnologia certa para o seu trabalho específico. Sem exageros de marketing. Sem afirmações genéricas de que um método é sempre o melhor. Apenas uma comparação prática baseada no que realmente importa no chão de fábrica.
Resposta rápida: A “cola” (trecho em destaque)
As pessoas querem respostas rápidas. As lojas precisam de decisões rápidas. Aqui está o resumo mais conciso possível.
Escolha a soldagem a laser quando o trabalho exigir alta velocidade. Velocidades acima de 50 polegadas por minuto são comuns. A distorção térmica deve ser mínima. Os materiais são finos. Pense em terminais de baterias de veículos elétricos. Pense em invólucros de dispositivos médicos. Pense em montagens de precisão onde a deformação não é aceitável.
Para reparos, escolha a soldagem tradicional. Equipamentos quebrados. Estruturas trincadas. Consertos em campo. O encaixe da junta pode ser ruim. Existem folgas. As superfícies estão sujas. Os métodos tradicionais lidam melhor com essas situações.
Se o orçamento estiver apertado, opte pela soldagem tradicional. Um sistema básico de soldagem MIG ou com eletrodo revestido custa menos de cinco mil dólares. Um sistema de soldagem a laser custa muito mais. Oficinas com capital limitado não conseguem justificar o investimento em laser.
Opte pela soldagem tradicional quando a portabilidade for importante. Uma pessoa pode carregar uma máquina de solda a eletrodo revestido por uma escada ou até o local de trabalho. Equipamentos a laser são pesados e sensíveis, não sendo uma opção viável para reparos em áreas remotas.
Em resumo, é simples: velocidade e precisão favorecem o laser, enquanto custo e versatilidade favorecem os métodos tradicionais. Não existe uma solução única que sirva para todas as situações.
A principal diferença: como eles geram calor.
A verdadeira diferença não está na velocidade ou no custo. Tudo começa com a questão da origem do calor. Qual é a sua concentração? O que isso causa ao metal?
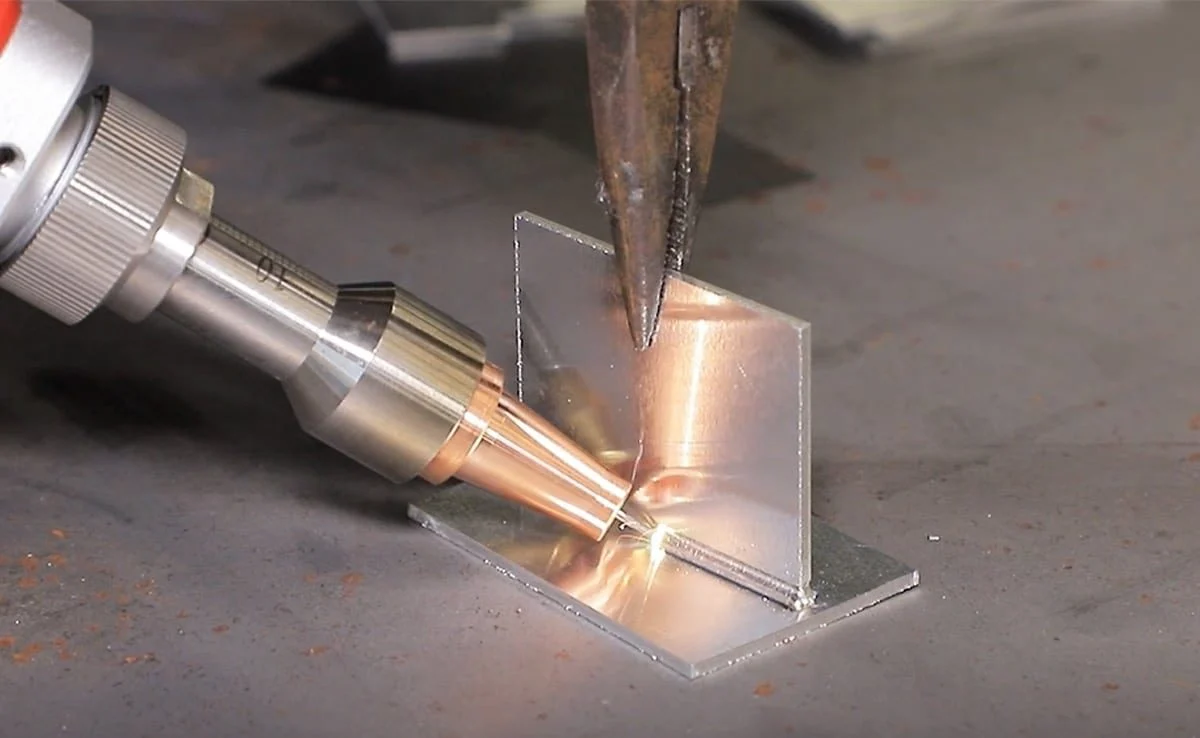
A soldagem a laser utiliza fótons.
Luz de alta energia. O feixe se concentra em um ponto minúsculo. Estamos falando de 0.2 milímetros ou menos. Toda essa energia está concentrada em uma área muito pequena. A densidade de energia atinge níveis altíssimos.
Isso cria o que as pessoas chamam de "buraco de fechadura". O laser vaporiza o metal instantaneamente. Forma-se uma cavidade estreita e profunda. O feixe penetra nessa cavidade. As paredes do "buraco de fechadura" derretem e se fundem à medida que o feixe avança. Penetração profunda a partir de uma fonte de calor muito estreita. Essa é a vantagem do laser.
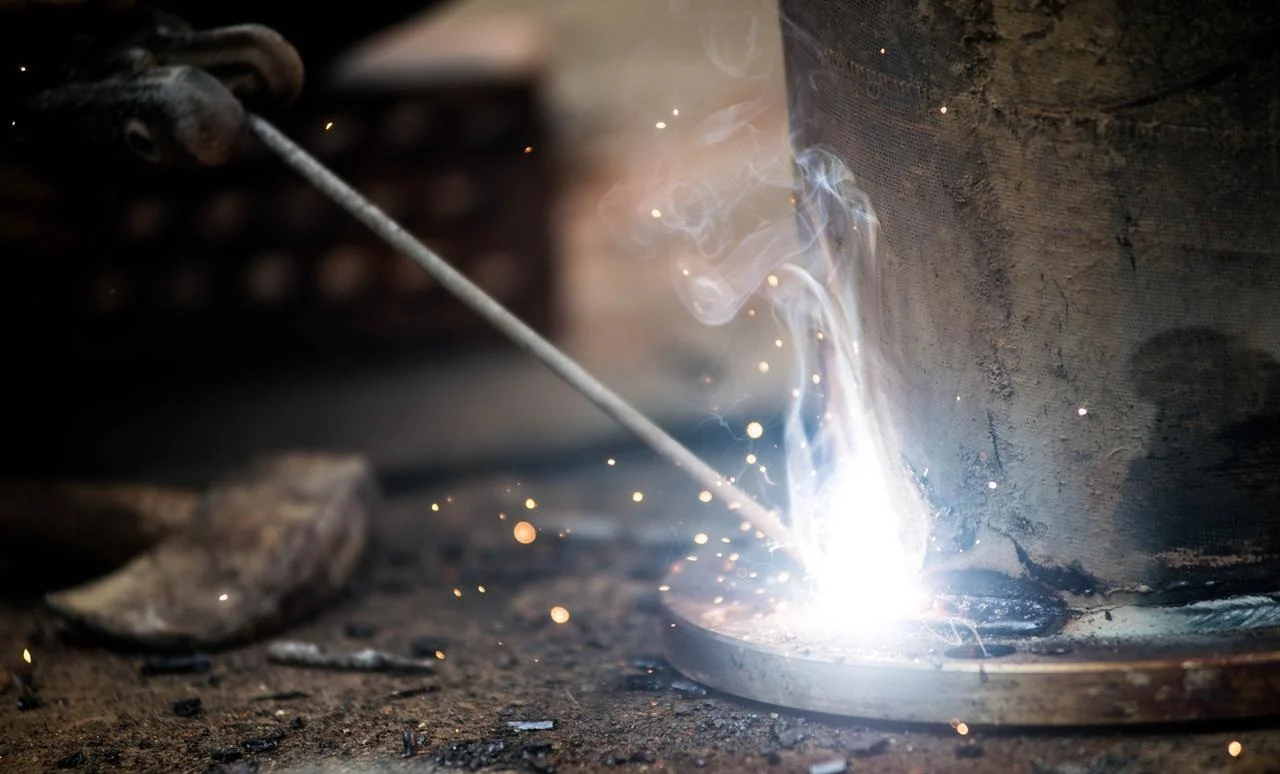
A soldagem tradicional utiliza um arco elétrico ou uma chama.
A densidade de energia é muito menor. O calor se espalha. O diâmetro do arco pode ser de 2 a 10 milímetros. Isso é de dez a cinquenta vezes maior que o ponto de um laser.
Aqui não se forma nenhum orifício. Em vez disso, trabalha-se com uma poça de metal fundido. O arco volta a derreter a superfície. A poça aumenta. Mais calor flui para o metal base circundante. Esse calor extra é o problema. Ele causa distorção. Alarga a zona afetada pelo calor. Altera as propriedades do material.
Pense na diferença visual. Um feixe de laser é como um alfinete. Um arco voltaico é como um pincel. Um concentra tudo em um único ponto. O outro espalha a energia por uma área maior. Ambos podem unir metal. Mas fazem isso de maneiras muito diferentes.
As lojas que estão escolhendo entre elas precisam entender isso primeiro. A fonte de calor determina todo o resto. Velocidade. Distorção. Profundidade de penetração. Custo do equipamento. Tudo depende de como o calor é fornecido.
Comparação direta (os 7 fatores principais)
As pessoas precisam ver os números. Veja como esses 7 métodos se comparam em relação aos fatores que realmente importam no chão de fábrica.
1. Velocidade e Produtividade (O laser vence)
A soldagem a laser é um processo rápido. As velocidades típicas variam de 50 a 200 polegadas por minuto. Isso não é um erro de digitação. Duzentas polegadas por minuto são possíveis em materiais finos com a fixação adequada.
A soldagem MIG tradicional é muito mais lenta. Uma velocidade de 25 a 75 centímetros por minuto é uma faixa realista. Um operador experiente pode atingir velocidades maiores em juntas simples, mas a folga permanece grande.
A conclusão é clara. Um laser é de cinco a dez vezes mais rápido para produções em larga escala. Oficinas que fabricam milhares de peças idênticas observam uma redução drástica no tempo gasto em produção.
2. Entrada de calor e distorção (o laser vence)
A soldagem a laser concentra o calor em um ponto muito pequeno. A zona afetada pelo calor (ZAC) permanece minúscula, medida em décimos de milímetro. O metal ao redor mal aquece. A deformação não é uma grande preocupação.
A soldagem tradicional espalha o calor por uma área ampla. A ZTA (Zona Termicamente Afetada) pode se estender por vários milímetros a partir da solda. Em chapas finas, esse calor causa deformação. As peças se torcem. As flanges se curvam. As montagens deixam de se encaixar.
A conclusão é simples: o laser é a melhor opção para metais de baixa espessura, com menos de três milímetros. Os métodos tradicionais apresentam problemas de distorção nessas espessuras.
3. Ajuste Conjunto e Tolerância a Espaços (Tradicional vence)
A soldagem a laser exige precisão. A folga entre as peças deve permanecer abaixo de 0.1 milímetros. Qualquer folga maior faz com que o feixe atravesse a peça ou falhe na fusão. As peças devem ser cortadas com precisão e os dispositivos de fixação devem mantê-las firmemente presas.
A soldagem tradicional lida melhor com as condições do mundo real. Uma tocha MIG ou TIG pode preencher folgas de um a três milímetros. O operador adiciona metal de enchimento. O arco preenche o espaço vazio. É por isso que as pessoas ainda usam soldadores de eletrodo revestido para trabalhos de reparo. As peças nunca ficam perfeitas.
A conclusão é clara. Os métodos tradicionais são mais adequados para trabalhos sujos, mal ajustados ou reparos em campo. O laser exige um ambiente limpo, preciso e controlado.
4. Custo do equipamento (Tradicional vence)
A soldagem tradicional é barata para começar. Um equipamento básico de soldagem MIG ou com eletrodo revestido custa entre mil e vinte mil dólares. Os equipamentos de segurança são mínimos: máscara de solda, luvas, jaqueta de couro e ventilação. Uma pequena oficina pode ser montada com o preço de um carro usado.
A soldagem a laser representa uma categoria financeira diferente. Os sistemas básicos começam em torno de cem mil dólares. Os sistemas de produção industrial são muito mais caros, muitos ultrapassando um milhão de dólares. Cabines de segurança são obrigatórias, pois os feixes de laser podem cegar pessoas instantaneamente. Materiais refletivos podem fazer com que os feixes ricocheteiem pela sala. Só a cabine já representa um custo elevado.
A conclusão é simples: a tecnologia a laser exige um alto volume de produção para gerar retorno sobre o investimento. Uma oficina que produz cinco peças por semana não consegue justificar o gasto. Já uma oficina que produz cinco mil peças por semana faz os cálculos de forma diferente.
5. Compatibilidade de Materiais (Empate/Empate)
Este é um empate. Cada método tem suas vantagens.
A soldagem a laser lida bem com metais reflexivos, como cobre, latão e alumínio. Esses materiais refletem a energia do arco, que é absorvida de forma diferente pela energia do laser. Além disso, o laser pode unir metais diferentes, como aço com alumínio ou aço com cobre. Os métodos tradicionais têm dificuldades com essas combinações devido aos diferentes pontos de fusão e às frágeis camadas intermetálicas.
A soldagem tradicional se destaca no aço e no aço inoxidável. Aço carbono, aço liga, aço inoxidável. Os processos são consolidados. Os metais de adição são amplamente disponíveis. Os procedimentos são bem documentados. A dificuldade surge com metais reflexivos como cobre e latão. O arco tende a oscilar. A entrada de calor é difícil de controlar. A qualidade da solda fica comprometida.
A conclusão depende da aplicação. Uma oficina que solda principalmente aço não vê nenhuma vantagem no uso do laser. Já uma oficina que solda barras de cobre ou bandejas de alumínio para baterias percebe um claro benefício do laser.
6. Nível de habilidade do operador (o laser é mais fácil de operar, mas mais difícil de configurar)
A soldagem a laser divide as habilidades em duas categorias.
Operar o laser requer pouca habilidade manual. O operador carrega as peças, aperta um botão e monitora a máquina. O feixe segue um caminho programado. Não é necessária coordenação motora.
A configuração do laser exige grande habilidade em engenharia. Alinhamento do feixe. Posição do foco. Parâmetros de soldagem. Projeto do dispositivo de fixação. Esse trabalho é realizado fora do computador. Requer treinamento e experiência.
A soldagem tradicional inverte o modelo. A habilidade manual é alta. O operador observa a poça de fusão. Move a tocha manualmente. Ajusta a velocidade e o ângulo em tempo real. Leva anos para dominar essa técnica. A habilidade de preparação é baixa. Ligue o gás. Ajuste a amperagem. Comece a soldar.
A questão principal é quem realiza o trabalho. O laser transfere a habilidade do operador para o engenheiro. O método tradicional mantém a habilidade nas mãos do soldador.
7. Potencial de Automação (O laser vence)
A soldagem a laser integra-se facilmente com a robótica. O feixe viaja através de cabos de fibra óptica. Sem a necessidade de cabos pesados para arrastar. Os scanners galvo permitem um posicionamento extremamente rápido do feixe. Centenas de soldas por minuto em peças pequenas.
A soldagem tradicional também pode ser automatizada. Existem células MIG robotizadas. Mas o equipamento é mais volumoso. As pontas das tochas desgastam-se e requerem trocas frequentes. A alimentação do arame pode emperrar. As velocidades são mais lentas.
A conclusão é que o laser é a melhor opção para produção automatizada em grande escala. As células robóticas tradicionais funcionam, mas não conseguem igualar a velocidade do laser nem a vida útil dos consumíveis. Para automação de baixo volume ou de produtos mistos, a diferença é menos significativa.
Análise detalhada dos custos: Cálculo do ROI (Retorno sobre o Investimento)
As pessoas precisam ver os números antes de tomar uma decisão sobre aquisição de bens de capital. Veja como a matemática funciona.
Investimento inicial
Um sistema de soldagem tradicional custa entre mil e vinte mil dólares. Isso inclui uma máquina MIG ou TIG de qualidade, equipamentos básicos de segurança e alguns consumíveis. Muitas oficinas começam com isso.
Um sistema de soldagem a laser custa entre cem mil e mais de um milhão de dólares. As cabines de segurança aumentam significativamente o custo. O feixe pode cegar alguém instantaneamente. Materiais refletivos podem fazer o feixe ricochetear. A cabine de segurança não é opcional.
Consumíveis
Os sistemas a laser consomem muita eletricidade. As lentes precisam ser substituídas periodicamente. Muitas vezes, é necessário o uso de gás de proteção. Na maioria dos casos, não há fio de enchimento. Não há pontas de contato que se desgastem.
A soldagem tradicional consome arame de enchimento continuamente. O gás de proteção flui constantemente. As pontas de contato se desgastam após algumas horas de operação do arco. Os bicos acumulam respingos. O gel para bicos ajuda, mas aumenta o custo. O custo dos consumíveis por peça se torna elevado em grandes volumes.
Exemplo do mundo real
Imagine soldar dez mil barras de distribuição de baterias. Essas são peças finas de cobre ou alumínio para baterias de veículos elétricos.
Um sistema de soldagem a laser completa o trabalho em cerca de uma hora. O feixe se move rapidamente. Não é necessário arame de enchimento. Não há necessidade de limpeza pós-soldagem.
Uma soldagem MIG ou TIG tradicional leva aproximadamente oito horas. O soldador se move mais lentamente. O arame de solda é consumido. Os respingos precisam ser limpos. Os bicos se desgastam e precisam ser substituídos durante o processo.
A diferença na mão de obra, por si só, é drástica. Oficinas que trabalham com grandes volumes obtêm um rápido retorno do investimento. Já as que trabalham com pequenos lotes jamais recuperam o custo adicional da tecnologia laser.
Escolha a soldagem a laser quando:
As pessoas precisam de velocidade e precisão. As peças são componentes de baterias de veículos elétricos. Barramentos. Conexões de terminais. São aplicações de alto volume e alta confiabilidade.
A vedação hermética é fundamental. Dispositivos médicos. Sensores. Eletrônica implantável. Qualquer vazamento representa uma falha. A soldagem a laser proporciona juntas seladas e consistentes.
As peças são feitas de metal de espessura fina, com menos de três milímetros. Distorções não são aceitáveis. Os métodos tradicionais deformam essas peças.
O acabamento estético é um requisito. Sem respingos. Sem necessidade de limpeza pós-soldagem. A solda deve ter uma aparência limpa logo após sair da máquina.
O volume de produção é alto. Milhares de peças idênticas por dia. O custo de capital é diluído em muitas unidades.
O encaixe das peças é preciso. As peças são provenientes de usinagem CNC ou estampagem de precisão. As folgas permanecem abaixo de 0.1 milímetros.
Escolha a soldagem tradicional (MIG/TIG/eletrodo revestido) quando:
Estão fazendo reparos em equipamentos pesados, máquinas agrícolas e escavadeiras. As peças estão sujas e o encaixe é ruim. Um laser não consegue lidar com essas condições.
As peças apresentam encaixe inadequado. As folgas excedem 0.5 milímetros. As superfícies estão enferrujadas ou sujas. Métodos tradicionais resolvem esses problemas.
Chapas grossas precisam ser soldadas. Mais de doze milímetros ou meia polegada em uma única passada. A penetração do laser é limitada sem uma potência extremamente alta.
O trabalho é realizado ao ar livre ou em condições de vento. O gás de proteção se dispersa. A soldagem com eletrodo revestido ou a soldagem a arco com arame tubular funcionam bem mesmo com vento.
O orçamento é limitado. Menos de vinte mil dólares para equipamentos. Um laser está fora de questão.
É necessário realizar soldagem em campo. Oleodutos. Canteiros de obras. Reparo naval. Um operador leva uma máquina de solda a arco até o local de trabalho. Os equipamentos a laser permanecem na fábrica.
Quando ambos os processos podem funcionar
Algumas aplicações funcionam com ambos os métodos. As pessoas escolhem com base em prioridades específicas.
Carroceria automotiva em branco. A soldagem por pontos tradicional lida com juntas estruturais. A brasagem a laser cria juntas de teto limpas. Ambas têm sua aplicação no mesmo veículo.
Fabricação de chapas metálicas em aço de dois a cinco milímetros. O corte a laser proporciona velocidade e automação para produções em grande volume. A soldagem MIG oferece flexibilidade e menor custo de capital para oficinas de usinagem.
Tubos de aço inoxidável. A soldagem TIG cria soldas sanitárias e próprias para contato com alimentos, com aporte térmico controlado. A soldagem a laser opera em alta velocidade em laminadores de tubos para produção contínua.
Não existe uma resposta única que sirva para todos os trabalhos. As empresas precisam entender seus volumes, materiais e requisitos de qualidade. Só então a escolha se torna clara.

Sobre a NOBLE – Sua parceira em fabricação de precisão
Sobre Nós
A NOBLE é uma fábrica de usinagem CNC com certificação ISO. Nossos clientes nos procuram para usinagem de alta precisão e tecnologias avançadas de união. Nosso principal negócio sempre foi a manufatura subtrativa: fresagem, torneamento e retificação CNC. Mas adicionamos também a capacidade de soldagem a laser. O objetivo é oferecer aos clientes uma fabricação completa, do início ao fim. Sem terceirização. Sem envio de peças para outra oficina. Uma única unidade gerencia todo o fluxo de trabalho.
Nossas principais capacidades
Unimos a fabricação tradicional à precisão moderna do laser. Dois mundos. Uma oficina.
Usinagem CNC é a base. Fresagem, torneamento, usinagem em cinco eixos e eletroerosão para componentes complexos de metal e plástico. Tolerâncias rigorosas. Geometrias complexas. O padrão NOBLE de sempre.
A soldagem a laser é ideal para aplicações de precisão e com orifícios de fechadura. Metais de baixa espessura. Vedações herméticas. Montagens com baixa distorção. Trabalhos onde os métodos tradicionais de soldagem MIG ou TIG causariam deformações ou excesso de calor.
A soldagem tradicional continua sendo uma ferramenta útil. TIG e MIG para seções mais espessas. Para trabalhos de reparo. Para aplicações onde o encaixe da junta não é perfeito. Nem todo trabalho precisa de laser. Sabemos a diferença.
Nossas Certificações (Confiança e Qualidade)
Operamos sob rigorosos sistemas de gestão da qualidade. As indústrias que atendemos exigem isso. Dispositivos médicos. Aeroespacial. Automotiva. Equipamentos industriais.
A ISO 9001:2015 é um sistema abrangente de gestão da qualidade. Ela abrange nossos processos de usinagem CNC e soldagem. Qualidade consistente. Repetibilidade. Rastreabilidade. Clientes industriais esperam esse padrão mínimo.
A norma ISO 13485:2016 é o padrão ouro para a fabricação de dispositivos médicos. Nem todas as empresas possuem essa certificação. Nós possuímos. Ela demonstra nossa capacidade de fornecer componentes de precisão e conjuntos soldados para instrumentos cirúrgicos, implantes e equipamentos de diagnóstico. Projetos regulamentados exigem esse nível de documentação. Nós a fornecemos.
Por que ser nosso parceiro?
Solução completa não é apenas um termo de marketing. Os clientes usinam as peças em nossas máquinas CNC. Depois, nós as soldamos internamente. Sem necessidade de envio para uma soldadora externa. Sem atrasos logísticos. Sem problemas de qualidade na entrega.
Conhecimento especializado em processos faz toda a diferença. Sabemos quando recomendar soldagem a laser. Alta velocidade. Baixa zona afetada pelo calor. Sabemos quando recomendar soldagem TIG. Seções mais espessas. Tolerância de folga. Não impomos uma tecnologia específica. Escolhemos a mais adequada para o projeto.
A qualidade vem em primeiro lugar. Cada solda é documentada. Cada detalhe usinado é rastreado. Nossos sistemas ISO exigem isso. Os clientes recebem a documentação necessária para suas próprias auditorias e submissões regulatórias. Sem precisar correr atrás de certificados. Sem registros de lote perdidos. O sistema funciona.
Perguntas frequentes
A soldagem a laser pode substituir completamente a soldagem MIG?
Não. Não é adequado para reparos em materiais espessos. O laser se destaca em materiais finos, alta velocidade e baixa distorção. Mas quem precisa consertar um braço de escavadeira trincado ou uma chapa de aço grossa ainda optará por uma solda MIG ou com eletrodo revestido. Os dois métodos têm finalidades diferentes. Um não elimina o outro.
Aprender a soldar a laser é difícil?
Depende do que as pessoas entendem por aprender. Operar a máquina depois de configurada é simples. Carregue as peças. Aperte um botão. Monitore o ciclo. Essa parte é fácil.
Programar o sistema é mais complexo. Alinhamento do feixe. Posicionamento do foco. Desenvolvimento dos parâmetros de soldagem. Projeto do dispositivo de fixação. Esse trabalho exige treinamento e experiência. As oficinas precisam de um engenheiro ou um técnico qualificado para cuidar da configuração. O operador na linha de produção não precisa de anos de experiência em soldagem.
A soldagem a laser requer gás de proteção?
Sim, na maioria dos casos. Argônio ou hélio são os gases mais comuns. O gás impede a interferência do plasma. Sem ele, o feixe de laser pode se dispersar, prejudicando a qualidade da solda. Algumas aplicações de baixa potência ou pulsadas funcionam sem gás, mas são casos específicos. A maioria das soldagens de produção utiliza gás de proteção, assim como as soldagens MIG e TIG.
Qual é a espessura máxima de metal que um laser consegue soldar?
Lasers de fibra de alta potência podem soldar até uma polegada, ou cerca de vinte e cinco milímetros, em aço. O equipamento existe. As soldas são possíveis.
Mas aqui está o problema. Os métodos tradicionais são muito mais baratos para essa espessura. Um laser potente o suficiente para soldar uma chapa de uma polegada custa uma fortuna. O consumo de energia é alto. O retorno do investimento é baixo. Quem solda materiais espessos regularmente deve optar pela soldagem MIG, TIG ou por arco submerso. O laser só faz sentido para seções espessas em aplicações muito específicas e de alto valor agregado, onde outras restrições inviabilizam os métodos tradicionais.







