
Czym jest Formowanie wytłaczane?
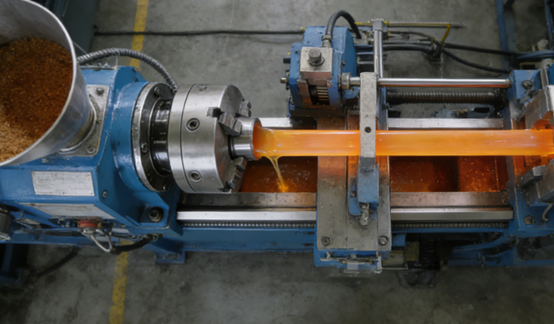
Formowanie ekstruzyjne to wydajny i szeroko stosowany proces produkcyjny. Jego podstawową zasadą jest podawanie podgrzanych, zmiękczonych lub stopionych surowców do leja zasypowego maszyny. Materiał jest silnie popychany do przodu w cylindrze wytłaczarki przez obracający się ślimak. Podczas tego procesu, dzięki ciepłu generowanemu przez zewnętrzne nagrzewanie i ścinanie ślimaka, materiał ulega całkowitemu uplastycznieniu i stopieniu.
Jednorodny stop jest wtłaczany przez formę o określonym kształcie otworu pod naciskiem ślimaka. Materiał wytłaczany w sposób ciągły z głowicy matrycy uzyskuje stały kształt przekroju poprzecznego, zgodny z otworem matrycy, podobnie jak pasta do zębów wytłaczana z tubki. Wytłoczone profile są chłodzone i kształtowane, a następnie prostowane za pomocą urządzenia trakcyjnego i cięte na wymaganą długość, uzyskując ostatecznie ciągłe produkty o ustalonym kształcie przekroju poprzecznego.
Jak działa formowanie wytłaczane?
Dodaj materiały
Granulat lub proszek z tworzywa sztucznego jest podawany do leja zasypowego wytłaczarki, skąd jest w sposób ciągły i stabilny dostarczany do cylindra wytłaczarki. Pod wpływem grawitacji surowce opadają do cylindra i są przechwytywane przez obracający się ślimak. Obrót ślimaka nie tylko przesuwa materiał do przodu, ale także rozpoczyna jego wstępne sprężanie i podgrzewanie, przygotowując go do kolejnego etapu topienia.
Topienie materiału
Gdy materiał jest popychany do przodu w bębnie przez ślimak, ulega intensywnemu nagrzewaniu i ścinaniu. Ciepło pochodzi z cewek elektrycznych owiniętych wokół zewnętrznej strony bębna, które podgrzewają go do temperatury precyzyjnie wyższej od temperatury topnienia materiału.
Sam materiał poddawany jest działaniu ogromnej siły ścinającej i tarcia między mocno osadzonymi gwintami a ścianką lufy. Energia mechaniczna jest przekształcana w ciepło, powodując, że materiał topi się od wewnątrz w sposób równomierny i dokładny, zamieniając się w lepki płyn. Proces ten nazywa się „plastyfikacją”.
Zwiększanie ciśnienia
Stopiony materiał jest szybko sprężany pod wpływem ciśnienia ślimaka. Celem tego etapu jest usunięcie pęcherzyków powietrza w stopie, wymieszanie ewentualnych pigmentów i dodatków oraz zapewnienie, że lepkość, temperatura i ciśnienie stopu osiągną całkowicie jednolity i stabilny stan przed przejściem przez formę, co stanowi podstawę wysokiej jakości wytłaczania.
Modelacja
W pełni homogenizowany, wysokotemperaturowy stop jest przetłaczany przez formę zamontowaną na przednim końcu cylindra pod silnym ciśnieniem, stale wywieranym przez ślimak. Wewnętrzne kanały przepływowe formy zostały precyzyjnie zaprojektowane i wypolerowane, a kształt ich otworów determinuje profil przekroju poprzecznego produktu finalnego.
Niezależnie od tego, czy jest to okrągła rura, złożony pusty profil czy płaski arkusz, przepływając przez formę, stop precyzyjnie oddaje kształt wewnętrznego otworu formy, dopełniając transformację amorficznego stopu w określony profil.
Chłodzenie
Profile wytłoczone z formy muszą zostać natychmiast schłodzone i zestalone. W zależności od produktu, metody chłodzenia różnią się: rury lub profile są często chłodzone w zbiornikach wypełnionych zimną wodą; materiały arkuszowe mogą być chłodzone za pomocą zestawu zimnych rolek.
System chłodzenia musi być wydajny i równomierny, aby zapewnić szybkie nadanie produktowi odpowiedniego kształtu, zapobiec jego odkształcaniu się i skręcaniu oraz zachować dokładne wymiary i kształt.
Cięcie
Gdy profil ostygnie i zestali się, należy go wyciągać z otworu formy ze stałą prędkością. Zadanie to wykonuje się za pomocą urządzenia trakcyjnego.
Urządzenia trakcyjne to zazwyczaj jedna lub więcej par bieżni lub rolek, które delikatnie, ale pewnie trzymają produkt i zapewniają płynną siłę ciągnącą. Siła ta musi być idealnie zsynchronizowana z prędkością wytłaczania ślimaka, aby zapobiec gromadzeniu się produktu lub nadmiernemu rozciąganiu. Na koniec, wytłaczane w sposób ciągły produkty są kierowane na stanowisko cięcia, gdzie są automatycznie cięte za pomocą pił lub maszyn tnących na zadaną długość, uzyskując gotowe produkty.
Jakie materiały są powszechnie stosowane w formowaniu wytłaczanym?
Polietylen (PE)
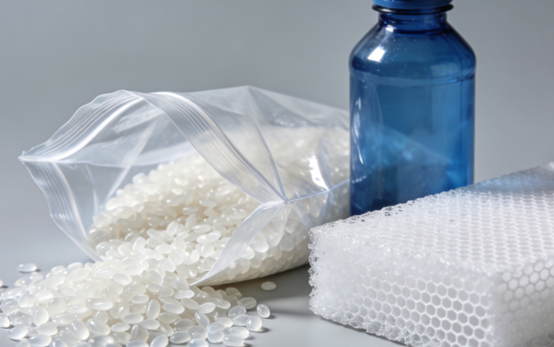
Polietylen jest jednym z najpowszechniej stosowanych tworzyw sztucznych wytłaczanych. Dzieli się go głównie na polietylen wysokiej gęstości i polietylen niskiej gęstości.
Polietylen wysokiej gęstości charakteryzuje się wysoką wytrzymałością i odpornością chemiczną, dlatego jest często stosowany w produkcji rur wodociągowych, gazowych i dużych pojemników. Polietylen niskiej gęstości jest bardziej miękki i przezroczysty, dlatego często jest wykorzystywany do produkcji folii, toreb plastikowych i warstw izolacyjnych do przewodów. Jego doskonała płynność i stabilność obróbki sprawiają, że doskonale nadaje się do produkcji metodą wytłaczania z dużą prędkością.
Polichlorek winylu (PVC)
Polichlorek winylu jest materiałem wielofunkcyjnym, a jego twardość można regulować za pomocą dodatków.
Sztywny polichlorek winylu charakteryzuje się wysoką wytrzymałością i odpornością na korozję, jest szeroko stosowany w profilach drzwi i okien, rurach i podłogach w budownictwie. Miękki polichlorek winylu jest elastyczny i często stosowany w osłonach przewodów i kabli, wężach oraz membranach wodoszczelnych.
Obróbka polichlorku winylu wymaga precyzyjnej kontroli temperatury, aby zapobiec rozkładowi i powstawaniu szkodliwych gazów.
Polipropylen (PP)
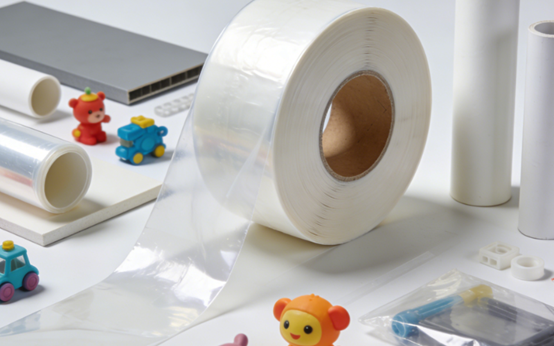
Polipropylen charakteryzuje się doskonałą odpornością na ciepło i stabilnością chemiczną, a jego gęstość jest stosunkowo niska. Jest często wykorzystywany do produkcji pojemników do pakowania żywności, części samochodowych oraz artykułów gospodarstwa domowego, takich jak pudełka do przechowywania i zastawa stołowa.
Proces wytłaczania polipropylenu wymaga stosunkowo wysokiej temperatury topnienia, ale jego skurcz jest stosunkowo wysoki. Dlatego należy zwrócić szczególną uwagę na stabilność wymiarową i kontrolę odkształceń podczas etapu chłodzenia i kształtowania.
Polistyren (PS)
Polistyren dzieli się na polistyren ogólnego przeznaczenia i polistyren wysokoudarowy. Polistyren ogólnego przeznaczenia jest przezroczysty i stosunkowo kruchy, dlatego często jest używany do produkcji jednorazowych naczyń stołowych, pudełek na płyty CD i stojaków ekspozycyjnych. Polistyren wysokoudarowy, ze względu na zwiększoną wytrzymałość, jest często stosowany jako wewnętrzna wyściółka lodówek i zewnętrzna powłoka zabawek.
Przy wytłaczaniu polistyrenu należy pamiętać, że jego wytrzymałość w stanie stopionym jest stosunkowo niska, a ponadto nie nadaje się on do produkcji grubościennych lub skomplikowanych profili pustych.
Akrylonitryl butadienowo-styrenowy (ABS)
Żywica ABS łączy w sobie wytrzymałość, wytrzymałość i połysk powierzchni, będąc tworzywem konstrukcyjnym. Jest szeroko stosowana w częściach samochodowych, takich jak deski rozdzielcze, obudowy urządzeń gospodarstwa domowego i klocki Lego.
Podczas wytłaczania ABS, warunki suszenia muszą być ściśle kontrolowane ze względu na jego silną higroskopijność. Pozostała wilgoć może powodować powstawanie pęcherzyków powietrza lub srebrzystych smug na powierzchni produktu podczas obróbki, co wpływa na jakość gotowego produktu.
Elastomery termoplastyczne (TPE)
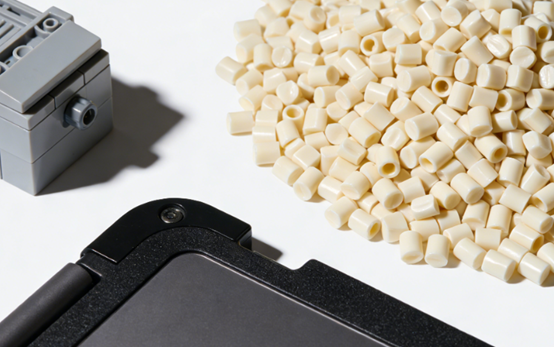
Elastomery termoplastyczne charakteryzują się elastycznością gumy i przetwarzalnością tworzyw sztucznych, a ich formowanie odbywa się metodą wytłaczania bez wulkanizacji. Są powszechnie stosowane w taśmach uszczelniających, wężach, uchwytach i sprzęcie sportowym.
Materiały termoplastyczne z elastomerów są wrażliwe na temperaturę podczas wytłaczania. Zbyt wysokie temperatury mogą prowadzić do degradacji, a zbyt niskie temperatury mogą wpływać na płynność. Dlatego, aby zapewnić wydajność produktu, wymagany jest precyzyjny system kontroli temperatury.
Jakie są zalety formowania wytłaczanego?
Wysoka wydajność
Formowanie ekstruzyjne pozwala na ciągłą produkcję przez 24 godziny bez przerwy. Cały proces, od wprowadzenia surowca do cięcia gotowego produktu, jest w pełni zautomatyzowany, co zapewnia niezwykle wysoką wydajność produkcji. Technologia ta jest szczególnie odpowiednia do produkcji profili o dużych wymiarach, rur, płyt itp. W przeciwieństwie do formowania wtryskowego, nie wymaga powtarzalnych cykli otwierania i zamykania formy. Dzięki temu wydajność w przeliczeniu na jednostkę czasu formowania ekstruzyjnego jest duża, co czyni ją idealną do produkcji standardowych produktów na dużą skalę.
Niski koszt produkcji
Formowanie ekstruzyjne to proces ciągły o dużej prędkości produkcyjnej, co zmniejsza jednostkowe zużycie sprzętu i energii. Konstrukcja formy jest stosunkowo prosta, a jej koszt jest znacznie niższy niż w przypadku formowania wtryskowego i innych procesów. Jednocześnie wskaźnik wykorzystania surowców jest wysoki, a materiały odpadowe można rozdrabniać i bezpośrednio poddawać recyklingowi i ponownemu wykorzystaniu, co dodatkowo obniża koszty materiałów.
Wysoka elastyczność kształtu
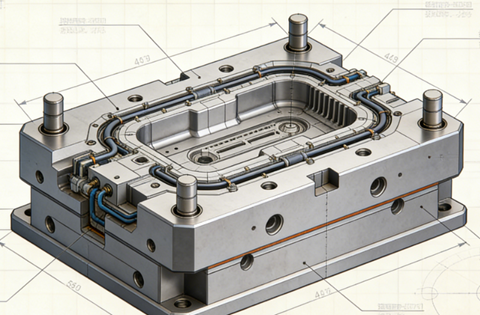
Formowanie ekstruzyjne pozwala na produkcję różnorodnych, złożonych i stałych profili ciągłych o przekroju poprzecznym, takich jak profile puste, wielogniazdowe i o specjalnych kształtach, poprzez zmianę różnych typów otworów formy. Grubość, szerokość i kształt produktu wymagają jedynie dostosowania do formy i kolejnych urządzeń pomocniczych, co zapewnia dużą elastyczność.
Szeroka kompatybilność materiałowa
Formowanie wytłaczane ma zastosowanie w przypadku zdecydowanej większości tworzyw termoplastycznych, a także może być stosowane w przypadku niektórych tworzyw termoutwardzalnych, gumy, surowców spożywczych, metali itp. Poprzez dostosowanie parametrów procesu możliwe jest uzyskanie materiałów o różnych właściwościach reologicznych.
Stała jakość produktu
Formowanie ekstruzyjne pozwala na wytwarzanie produktów o bardzo spójnych wymiarach i właściwościach fizycznych wzdłuż długości, w stabilnych warunkach procesowych. Podczas procesu ekstruzji, stop jest dokładnie mieszany, kompresowany i homogenizowany, co skutkuje uzyskaniem gęstej struktury wewnętrznej produktu, brakiem szwów i niezawodną wydajnością.
Wysoka integracja procesów
Linia produkcyjna do formowania ekstruzyjnego umożliwia łatwą integrację wielu kolejnych procesów, aby osiągnąć „formowanie jednoliniowe”. Na przykład, podczas wytłaczania, drukowanie online, tłoczenie i laminowanie mogą być wykonywane jednocześnie lub może być bezpośrednio podłączona do urządzeń formujących i spawalniczych, redukując potrzebę stosowania ogniw pośrednich i obróbki wtórnej.
Ograniczenia i wyzwania Formowanie wytłaczane
Ograniczenia kształtu produktu
Formowanie ekstruzyjne pozwala zasadniczo wytwarzać wyłącznie profile ciągłe o stałym kształcie przekroju poprzecznego. Nie umożliwia ono wytwarzania produktów ze zmianami przekroju poprzecznego w kierunku długości ani o złożonych strukturach trójwymiarowych. Ten rodzaj produktu opiera się na innych procesach, takich jak formowanie wtryskowe.
Wyzwania związane z dokładnością wymiarową
Materiał ulega rozszerzalności i kurczeniu termicznemu od stanu stopionego do schłodzenia i ukształtowania, na co wpływa wiele czynników, takich jak równomierność chłodzenia i stabilność trakcyjna. Utrzymanie wysokiej dokładności wymiarowej i stabilności kształtu produktu na całej długości jest niezwykle trudne, a wymagania dotyczące kontroli procesu i konstrukcji formy są niezwykle rygorystyczne.
Wysokie wymagania materiałowe
Formowanie ekstruzyjne wiąże się z pewnymi wymaganiami dotyczącymi stabilności termicznej, wytrzymałości stopu i płynności materiałów. Na przykład, niektóre materiały wrażliwe na wysokie temperatury mogą ulegać degradacji w trakcie pozostawania w cylindrze. Materiały o niskiej wytrzymałości stopu mogą nie zachować kształtu po opuszczeniu formy i są podatne na osiadanie lub pękanie.
Początkowa inwestycja
Chociaż koszt pojedynczego zestawu form w procesie wytłaczania jest stosunkowo niski, całkowita inwestycja początkowa w kompletną linię produkcyjną do wytłaczania jest stosunkowo wysoka. Ponadto, każda zmiana produktu lub formy wymaga czasochłonnej regulacji parametrów procesu i generuje straty materiałowe, co sprawia, że produkcja małoseryjna jest nieopłacalna.
Wysoka złożoność kontroli procesów
Ekstruzja to ciągły proces równowagi dynamicznej. Liczne parametry, takie jak temperatura, ciśnienie i prędkość ślimaka, są ze sobą powiązane i wymagają precyzyjnego doboru. Nawet najmniejsze wahania któregokolwiek parametru mogą wpłynąć na rozmiar, wygląd lub właściwości mechaniczne produktu końcowego, co stawia wysokie wymagania doświadczeniu operatorów i systemowi automatycznego sterowania.
Jakość powierzchni
Powierzchnia wyrobów wytłaczanych jest podatna na wady, takie jak smugi płynięcia, faliste wzory i nierównomierny połysk. Wady te są zazwyczaj związane z konstrukcją kanału wlewowego formy, pękaniem stopu, nierównomiernym chłodzeniem lub naturalnymi właściwościami materiału. Uzyskanie wysokiej jakości powierzchni wymaga niezwykle precyzyjnej obróbki formy i kontroli procesu.
Formowanie wytłaczane a formowanie wtryskowe
| WYGLĄD | Formowanie wytłaczane | Formowanie wtryskowe |
| Zasada procesu | Ciągle przepycha stopiony materiał przez matrycę w celu utworzenia stałego profilu przekroju poprzecznego. | Wtryskuje roztopiony materiał do zamkniętej komory formy, a następnie schładza go, tworząc oddzielną część. |
| Narzędzia (formy/matryce) | Stosunkowo prosta kostka, niższy koszt. | Skomplikowana, dwuczęściowa forma; wyższy koszt. |
| Wydajność produkcji | Wysoka dla długich, jednolitych produktów; praca ciągła. | Wysoka w przypadku masowej produkcji identycznych części; praca cykliczna. |
| Elastyczność materiału | Nadaje się do szerokiej gamy tworzyw termoplastycznych i niektórych innych materiałów. | Bardzo szeroka gama tworzyw termoplastycznych, termoutwardzalnych i elastomerów. |
| Elastyczność projektu | Ograniczone do stałych przekrojów. | Wysoka; umożliwia tworzenie skomplikowanych kształtów 3D, podcięć i drobnych szczegółów. |
| Początkowa inwestycja | Niższe koszty oprzyrządowania, ale pełna linia może być znacząca. | Wyższy koszt formy, ale koszt jednostkowy spada przy dużych wolumenach. |
| Typowe zastosowania | Rury, profile okienne, folie, pręty, arkusze. | Obudowy urządzeń elektronicznych, części samochodowe, zabawki i nakrętki do butelek. |
Wskazówki dotyczące konserwacji maszyn do wytłaczania
Regularne czyszczenie
Po każdym wyłączeniu maszyny lub zmianie materiału, zasobnik, ślimak i bęben muszą być dokładnie czyszczone, aby zapobiec gromadzeniu się resztek materiału i zwęgleniu. Szczególnie po obróbce materiałów wrażliwych na temperaturę, takich jak PVC, konieczne jest natychmiastowe czyszczenie. Kanał formy należy czyścić specjalną szczotką miedzianą lub miękkim narzędziem, aby uniknąć zarysowań. Należy również regularnie czyścić kurz z wężownicy grzewczej i wentylatora chłodzącego, aby zapewnić efektywne odprowadzanie ciepła.
Kontrola temperatury
Kalibruj termopary i grzałki w każdej strefie temperaturowej co miesiąc, aby upewnić się, że rzeczywista temperatura jest zgodna z wyświetlaną wartością. Sprawdź szczelność wężownicy grzejnej, aby zapobiec lokalnemu przegrzaniu spowodowanemu słabym stykiem. Kanał wody chłodzącej musi być drożny. Filtr należy regularnie czyścić, aby zapobiec osadzaniu się kamienia i wpływaniu na wydajność chłodzenia.
Konserwacja układu smarowania
Wymieniaj olej smarowy w reduktorze na czas i sprawdzaj jego poziom codziennie. Nakładaj określony rodzaj smaru na części ruchome, takie jak łożyska i prowadnice, w określonych odstępach czasu. Regularnie sprawdzaj napięcie i ustawienie paska lub sprzęgła, aby zapobiec nieprawidłowym drganiom.
Kontrole bezpieczeństwa
Regularnie sprawdzaj stabilność prądu silnika, usuwaj kurz z szafy elektrycznej i dokręcaj listwy zaciskowe. Sprawdź, czy przycisk zatrzymania awaryjnego, wyłącznik bezpieczeństwa drzwi, zabezpieczenie przeciążeniowe i inne urządzenia zabezpieczające są niezawodne i skuteczne, aby zapewnić ich zgodność z wymogami bezpieczeństwa produkcji.
Przechowywanie pleśni
Po wyłączeniu maszyny i wyjęciu formy, należy natychmiast usunąć resztki stopionego materiału z maszyny, wykonać zabezpieczenie antykorozyjne i przechowywać maszynę w suchym i stabilnym stojaku. Przed ponowną instalacją należy sprawdzić pręt grzejny i powierzchnię kanału przepływowego, aby upewnić się, że nie ma uszkodzeń ani plam rdzy.
Zastosowania formowania wytłaczanego
Budownictwo
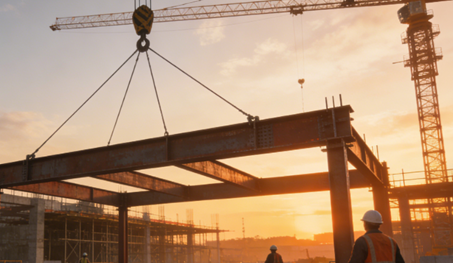
Wiele profili z tworzyw sztucznych wykorzystywanych w budownictwie, takich jak profile drzwiowe i okienne oraz linie dekoracyjne, jest formowanych metodą wytłaczania. Dzięki projektowaniu form można uzyskać złożone struktury o przekroju poprzecznym, spełniające wymagania dotyczące wytrzymałości, izolacji cieplnej i estetyki. Proces wytłaczania umożliwia również tworzenie struktur wielokomorowych oraz technologię współwytłaczania, co pomaga zmniejszyć zużycie materiału i poprawić ogólną wydajność.
Przewody i kable
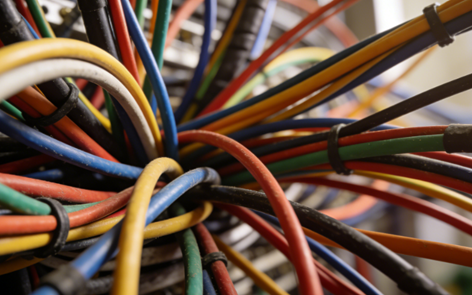
W produkcji przewodów i kabli, wytłaczanie jest wykorzystywane do pokrywania warstw izolacyjnych lub osłon wokół przewodów metalowych, takich jak materiały takie jak PVC, XLPE i TPU. Proces ten pozwala uzyskać ciągłą i jednorodną powłokę, zapewniającą stabilne parametry elektryczne. Charakteryzuje się również odpornością na zużycie, ognioodpornością i starzeniem środowiskowym, co czyni go kluczowym procesem w dziedzinie wiązek elektrycznych, komunikacyjnych i samochodowych.
Przemysł medyczny
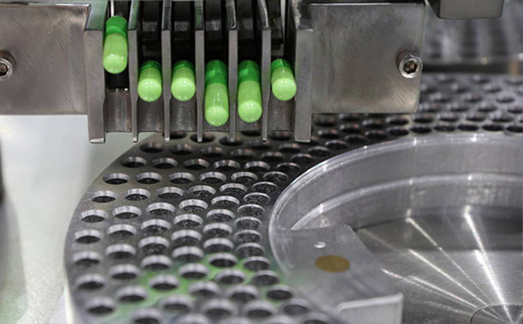
Jednorazowe lub długoterminowe materiały medyczne, takie jak rurki infuzyjne i rurki oddechowe, są często wytwarzane metodą formowania ekstruzyjnego. Proces ten zapewnia wysoką powtarzalność średnicy wewnętrznej i grubości ścianek, spełnia surowe wymogi higieniczne i biokompatybilności oraz nadaje się do ciągłej produkcji w czystych warunkach.
Plastikowa rura
Jednym z najczęstszych zastosowań formowania ekstruzyjnego są rury z tworzyw sztucznych, takich jak rury z PVC i PP, które są szeroko stosowane w zaopatrzeniu w wodę i drenażu, transporcie gazu, nawadnianiu rolniczym oraz ochronie sieci energetycznych i komunikacyjnych. Proces ten pozwala na ciągłą produkcję rur o długich przekrojach, o jednolitej grubości ścianek, stabilnych wymiarach i wysokiej wydajności produkcji, a także spełnia zróżnicowane wymagania użytkowe, takie jak odporność na ciśnienie, korozję i starzenie, dzięki możliwości dostosowania formuły.
SZLACHETNY"Usługi formowania wytłaczanego
Witamy w NOBLE, Twoim zaufanym partnerze w zakresie precyzyjnych rozwiązań w zakresie formowania wtryskowego. Specjalizujemy się w przetwarzaniu surowych żywic syntetycznych w wysokowydajne, ciągłe profile, które spełniają rygorystyczne wymagania różnych branż.
Kluczowe możliwości i mocne strony:
- Szeroka wiedza materiałowa: Przetwarzamy szeroką gamę tworzyw termoplastycznych, w tym PVC, PE, PP, ABS, PS, TPE oraz tworzywa inżynieryjne.
- Projektowanie profili niestandardowych: Specjalizujemy się w produkcji skomplikowanych profili niestandardowych, od prostych rur i prętów po wielokomorowe konstrukcje puste.
- Produkcja na pełną skalę: Wspieramy projekty od prototypów po produkcję małoseryjną.
- Precyzja i spójność: Nasz kontrolowany proces i rygorystyczne kontrole jakości gwarantują, że każdy metr Twojego profilu spełnia precyzyjne specyfikacje dotyczące wymiarów, wytrzymałości i wykończenia.
- Usługi o wartości dodanej: Oferujemy również operacje wtórne, takie jak cięcie, wiercenie, dziurkowanie, drukowanie i montaż, które pozwalają nam dostarczyć gotowe komponenty.
FAQ
Jakie są główne rodzaje matryc do wytłaczania?
Matryca do rur/rur formuje puste rury, wykorzystując trzpień do nadania średnicy wewnętrznej. Matryca do płaskich arkuszy wytwarza szerokie, cienkie arkusze z szerokim, szczelinowym otworem. Matryca do profili ma złożony otwór, umożliwiający produkcję niestandardowych kształtów, takich jak ramy okienne czy deski tarasowe. Matryca do powlekania drutem nakłada koncentryczną warstwę izolacji bezpośrednio na ruchomy rdzeń drutu. Matryca do folii rozdmuchowej to pionowy cylinder z okrągłym otworem, używany do produkcji folii z tworzyw sztucznych.
Z jakich materiałów zazwyczaj wykonuje się matryce do wytłaczania?
Matryce wykonane są z metali o wysokiej wytrzymałości i odporności na zużycie, aby wytrzymać wysokie ciśnienie, temperaturę i ścieranie tworzyw sztucznych. Do popularnych materiałów należą stale narzędziowe ogólnego zastosowania, stal nierdzewna odporna na korozję w przypadku niektórych materiałów oraz stopy hartowane. Powierzchnie krytyczne są często chromowane lub azotowane w celu zwiększenia twardości, zmniejszenia tarcia i zapobiegania przywieraniu materiału, co zapewnia gładką powierzchnię produktu i dłuższą żywotność matrycy.
Jakie są typowe praktyki konserwacyjne matryc do wytłaczania?
Nałożenie ochronnych powłok antykorozyjnych przed składowaniem zapobiega powstawaniu rdzy. Konieczna jest regularna kontrola pod kątem zużycia, zarysowań lub korozji na newralgicznych powierzchniach. Matryce należy przechowywać w suchym, kontrolowanym środowisku. Prawidłowe obchodzenie się z nimi zapobiega powstawaniu wgnieceń i wgnieceń w precyzyjnych miejscach.
Jak długo zazwyczaj wytrzymuje matryca wytłaczająca?
Żywotność matrycy jest bardzo zróżnicowana i zależy od przetwarzanego materiału, wielkości produkcji, jakości konserwacji oraz samego materiału matrycy. Dobrze utrzymana matryca do obróbki żywic nieściernych, takich jak LDPE lub HDPE, może służyć przez wiele lat, a nawet dekad, w ciągłej produkcji. Obróbka materiałów ściernych, takich jak kompozyty drewno-tworzywo sztuczne (WPC) lub niektóre mieszanki PVC, może znacznie skrócić tę żywotność, co znacznie szybciej wymaga renowacji lub wymiany.
Czym są „linie wykrojenia” i jak można je zminimalizować?
Linie matrycy to delikatne, ciągłe, pionowe linie lub ślady na powierzchni wytłaczanego produktu, biegnące w kierunku maszyny. Często są one spowodowane drobnymi zarysowaniami, niedoskonałościami lub nagromadzonymi resztkami na krawędzi matrycy lub powierzchni styku. Aby je zminimalizować, należy zadbać o dokładne oczyszczenie i wypolerowanie matrycy.







