
Obudowa urządzenia POCT to coś więcej niż tylko łączenie części. Buduje zaufanie użytkowników, zdobywa aprobatę organów regulacyjnych i kształtuje postrzeganie marki. Każdy projekt urządzenia medycznego stoi przed tym samym wyzwaniem: jak znaleźć równowagę między estetycznym wyglądem a rzeczywistymi ograniczeniami technicznymi, takimi jak kąty pochylenia i grubość ścianek?
Ten przewodnik przeprowadzi Cię przez cały proces rozwoju. Od pierwszych szkiców po produkcję na dużą skalę, dowiesz się, jak podejmować mądre decyzje projektowe, oszczędzając czas i pieniądze. Każdy krok ma znaczenie dla jakości i bezpieczeństwa medycznego. Właściwe podejście ma ogromny wpływ na sukces Twojego urządzenia. Dobre planowanie prowadzi do lepszych rezultatów Twojego projektu.
Definiowanie Obudowa urządzenia POCT wymagania
Obudowa urządzenia POCT musi być odpowiednia dla osób, które nie są technikami laboratoryjnymi. Pielęgniarki, lekarze i ratownicy medyczni korzystają z tych urządzeń codziennie. Nie mają czasu na skomplikowane sterowanie. Obudowa powinna im naturalnie służyć. Dobry projekt sprawia, że urządzenie od razu wydaje się znajome. Proces rozwoju rozpoczyna się od zrozumienia tych rzeczywistych potrzeb.
Projekt dla osób niebędących pracownikami laboratoriów
Większość użytkowników POCT ma przeszkolenie kliniczne, a nie laboratoryjne. Potrzebują urządzenia, które działa bez dodatkowych czynności. Obudowa powinna zapewniać wyraźne wskazówki wizualne. Przyciski muszą być łatwe do znalezienia i naciśnięcia. Wyświetlacz powinien bezbłędnie pokazywać wyniki. To właśnie tutaj konstrukcja urządzenia medycznego ma ogromne znaczenie. Dobrze przemyślana obudowa pozwala operatorom skupić się na pacjencie.
Przenośność i obsługa w warunkach klinicznych
Te urządzenia są często przemieszczane. Przemieszczają się z gabinetów zabiegowych, przez łóżka na OIOM-ie, aż po karetki. Obudowa musi być łatwa do trzymania i przenoszenia. Ostre rogi utrudniają trzymanie urządzenia. Gumowe nakładki lub teksturowane powierzchnie pomagają. Waga również ma znaczenie. Ciężkie urządzenie pozostaje w tyle. Kształt powinien pasować do ciasnych przestrzeni i nie przewracać się.
Uszczelnianie przed wilgocią i zanieczyszczeniami
Urządzenia POCT pracują w trudnych warunkach. Rozlanie cieczy jest powszechne. Kurz wdziera się wszędzie. Krew i inne płyny mogą przedostać się do środka, jeśli obudowa nie jest szczelna. Stopień ochrony IP informuje, jak dobrze urządzenie chroni przed tymi czynnikami. W przypadku większości urządzeń POCT wymagany jest stopień ochrony co najmniej IP54 lub IP65. Dobre uszczelnienie chroni wewnętrzną elektronikę przed wilgocią.
Odporność na środki czyszczące i dezynfekujące
W tym miejscu wybór materiału obudowy ma ogromne znaczenie. Urządzenia POCT są czyszczone między każdym pacjentem. Oznacza to wielokrotną ekspozycję na agresywne chemikalia. Standardowe mieszanki tworzyw sztucznych nie zawsze są w stanie temu sprostać. W testach mieszanki tworzyw sztucznych PC/ABS zawiodły już po trzech dniach kontaktu z chusteczkami Sani-Cloth AF3. Materiał wykazywał kruche pękanie. Mieszanki tworzyw sztucznych PC/PBT również nie spełniały wymagań dotyczących zgodności w zakresie wydłużenia przy zerwaniu.
Zaawansowane kopolimery PC sprawdzają się znacznie lepiej. Rodzina LNP ELCRES CRX wykazała szerszą zgodność z 12 wiodącymi środkami dezynfekującymi. Należą do nich czwartorzędowe związki amoniowe, wybielacz, nadtlenek wodoru i etanol. Test ASTM D543 wymaga zachowania ponad 90% naprężenia rozciągającego i wydłużenia przy zerwaniu od 80 do 139%. Amorficzny kopolimer PC charakteryzował się pękaniem ciągliwym zamiast kruchego. Oznacza to, że może wytrzymać większą siłę, zanim pęknie. W przypadku projektowania urządzeń medycznych taka trwałość jest niezbędna.
Kluczowe normy: IEC 60601-1 i stopnie ochrony IP
Każde urządzenie medyczne musi spełniać normy zgodności. Norma IEC 60601-1 określa podstawowe zasady bezpieczeństwa i wydajności medycznego sprzętu elektrycznego. Obudowa chroni użytkowników przed czynnikami zewnętrznymi. Stopień ochrony IP informuje organy regulacyjne o odporności urządzenia na kurz i wodę. Spełnienie tych norm jest częścią zgodności z przepisami. Testowanie jakości na każdym etapie rozwoju pomaga zapewnić ich zgodność. Proces ten jest regulowany przepisami FDA.
Biokompatybilność i certyfikaty materiałowe
Obudowa styka się z ludźmi. Materiały muszą być biokompatybilne ze względu na swoje przeznaczenie. Badania zgodne z normą ISO 10993 obejmują tę kwestię. FDA weryfikuje te wyniki podczas zatwierdzania urządzenia. FDA wymaga również przejrzystej dokumentacji wszystkich wyborów. Przepisy FDA wymagają szczegółowych zapisów testów. Wybór tworzywa sztucznego musi uwzględniać te wymagania. Niektóre tworzywa sztuczne posiadają wbudowane certyfikaty biokompatybilności. Kontrola jakości podczas produkcji pozwala na wczesne wykrycie problemów.
Dobra jednostka zaczyna się od zrozumienia tych wymagań. Każdy wybór wpływa na użyteczność, bezpieczeństwo i zgodność z przepisami.
Projektowanie urządzeń medycznych do produkcji (DFM)
Projektowanie pod kątem produkcji przekształca pomysł w coś, co można produkować w dużych ilościach. W przypadku obudowy urządzenia POCT oznacza to planowanie formowania wtryskowego od samego początku. Decyzje podejmowane w systemie CAD wpływają na koszty, jakość i szybkość. Prawidłowe wdrożenie procesu formowania wtryskowego pozwala zaoszczędzić tysiące dolarów na późniejszych zmianach narzędzi.
Zasady DFM dla Formowanie wtryskowe
Kąty pochylenia, grubość ścianki i konstrukcja żebra
Formowanie wtryskowe wymaga zachowania kątów pochylenia na każdej powierzchni pionowej. Bez nich element przykleja się do formy. Obudowa urządzenia POCT wymaga co najmniej 2° pochylenia na ściankach zewnętrznych. Ścianki wewnętrzne wymagają minimum 3°. Jeśli powierzchnia ma teksturę, potrzeba więcej. Każde 0.001 cala głębokości tekstury zwiększa wymagany kąt pochylenia o 1–2°. Większość obudów POCT ma delikatną teksturę, dlatego należy zaplanować 2.5–3.5° na każdą stronę. Zapobiega to zarysowaniom podczas wyrzucania i utrzymuje estetyczny wygląd.
| Czynnik | Przewodnik |
| Ściany zewnętrzne | Minimum 2° |
| Ściany wewnętrzne | Minimum 3° |
| Głębokość tekstury | Dodaj 1–2° na każde 0.001 cala |
| Głębokie ubytki | Zwiększ projekt wraz z głębokością |
Grubość ścianek ma równie duże znaczenie. Nierówne ściany powodują zapadnięcia i odkształcenia. Zasada jest prosta: sąsiednie ściany powinny różnić się grubością o 40–60 procent. Jeśli konieczna jest zmiana grubości, należy to robić stopniowo. Długość przejścia musi być co najmniej trzykrotnie większa od różnicy grubości. Przejście z 2 mm do 3 mm oznacza minimalną strefę przejścia wynoszącą 3 mm. Nagłe zmiany tworzą punkty naprężeń, które prowadzą do pęknięć.
Żebra zwiększają wytrzymałość bez zwiększania grubości ścianki. Grubość żeber powinna wynosić około 50–60% grubości głównej ścianki. Zapobiega to powstawaniu śladów zapadnięcia na widocznej powierzchni. Projektując urządzenie medyczne, należy rozważnie stosować żebra. Umieść je za zatrzaskami i występami, gdzie narastają naprężenia.
Minimalizowanie śladów zapadnięć i odkształceń
Wgłębienia pojawiają się tam, gdzie grube elementy stygną wolniej niż cienkie. Powierzchnia nad grubym wypukłym elementem lub żebrem jest wciągana do środka. Odkształcenia powstają, gdy nierównomierny skurcz wygina całą część. Oba problemy wynikają z nierównomiernej grubości ścianek. Projekt powinien zakładać równomierne ścianki w całej obudowie. Jeśli potrzebujesz grubszego elementu do połączenia zatrzaskowego, powoli wtapiaj go w normalną ściankę. Całkowicie unikaj ostrych narożników. Narożniki wewnętrzne wymagają promieni, aby rozłożyć naprężenia. Ostry narożnik wewnętrzny działa jak zaczyn pęknięć pod wpływem uderzenia lub zmian temperatury.
Szybkie prototypowanie do projektowania iteracyjnego
Druk 3D do kontroli formy i dopasowania
Zanim zaczniesz ciąć stal, zbuduj prototyp plastikowej obudowy. Druk 3D pozwala na uzyskanie fizycznego elementu w ciągu kilku dni. Możesz sprawdzić ogólny kształt, rozmieszczenie przycisków i to, jak leży w dłoni. Ten wczesny prototyp nie będzie miał takich samych właściwości materiałowych jak formowany plastik. Ale pokaże Ci, czy konstrukcja jest ergonomiczna. Wydrukuj wiele wersji taniej. Każda runda informacji zwrotnych ulepsza projekt, zanim przejdziesz do obróbki.
Obróbka CNC dla prototypów funkcjonalnych
Jeśli potrzebujesz części, które działają jak jednostki produkcyjne, obróbka CNC jest idealnym rozwiązaniem. Prototypy obrabiane maszynowo wykorzystują rzeczywiste tworzywa sztuczne stosowane w produkcji. Możesz testować połączenia zatrzaskowe, zawiasy i powierzchnie uszczelniające z rzeczywistymi właściwościami materiału. Ma to znaczenie dla testów funkcjonalnych całego urządzenia. Prototyp obudowy z tworzywa sztucznego obrabianego maszynowo CNC pozwala zweryfikować prawidłowe dopasowanie komponentów wewnętrznych. Możesz również sprawdzić, czy proces montażu przebiega zgodnie z planem. NOBLE, wiodąca firma produkcyjna w Chinach, przoduje na tym etapie. Ich doświadczenie w obróbce skrawaniem pozwala szybko tworzyć precyzyjne prototypy. Pomagają klientom udoskonalać projekty przed rozpoczęciem masowej produkcji.
Testowanie prototypów i udoskonalanie projektu
Integracja opinii użytkowników
Prototyp ma sens tylko wtedy, gdy testujesz go na prawdziwych użytkownikach. Przekaż prototyp plastikowej obudowy pielęgniarkom i technikom. Obserwuj, jak ją trzymają. Poproś ich o włożenie paska testowego lub wymianę baterii. Ich opinie wskazują na problemy z użytkowaniem, których nie zauważyłeś. Może zatrzask jest trudny do otwarcia. Może powierzchnia jest śliska w rękawiczkach. Te informacje wpływają na kształt kolejnej wersji projektu. Projektowanie urządzeń medycznych poprawia się w tym cyklu tworzenia, testowania i udoskonalania.
Iteracyjne cykle projektowania
Każdy cykl przybliża obudowę do produkcji. Może się okazać, że ścianka wymaga większej grubości dla zapewnienia wytrzymałości. Lub że umiejscowienie żeber powoduje nieestetyczne wgłębienia. Napraw te problemy teraz, a nie po wycięciu formy. Iteracyjne cykle projektowania są tańsze niż zmiany w oprzyrządowaniu. Typowy proces rozwoju obejmuje od trzech do pięciu rund prototypowania. Każda runda sprawdza konkretną część projektu. Ostateczny prototyp powinien przejść wszystkie testy funkcjonalne i spełniać standardy jakości. Dopiero wtedy przechodzi się do produkcji.
To podejście DFM utrzymuje Twój rozwój na właściwym torze. Zapobiega kosztownym niespodziankom podczas produkcji. I gwarantuje, że obudowa Twojego urządzenia POCT spełnia zarówno potrzeby użytkowników, jak i realia produkcyjne.
Testowanie i walidacja obudów urządzeń POCT
Obudowa urządzenia POCT musi chronić wrażliwe części przed wilgocią, kurzem i uderzeniami. Ta ochrona jest kluczowa dla bezpieczeństwa pacjenta. Pęknięta obudowa może umożliwić przedostanie się płynów do elektroniki. Zerwana plomba może spowodować przedostanie się brudu do ważnych części. Testy dowodzą, że obudowa działa w rzeczywistych warunkach. Ten krok pozwala odróżnić sprawne urządzenie od zepsutego.
Zarządzanie plikiem historii projektu
Plik Historii Projektu, czyli DHF, rejestruje każdy Twój wybór. FDA potrzebuje tej dokumentacji do zatwierdzenia wyrobu medycznego. Twój DHF pokazuje organom regulacyjnym, jak zmieniał się Twój projekt na przestrzeni czasu. Zawiera listę wybranych materiałów, wyników testów i zmian w projekcie. Każdy wpis odnosi się do konkretnej potrzeby. Ten plik to dowód starannej pracy.
Zacznij budować swój DHF już dziś. Nie czekaj na rozpoczęcie testów. Każda wersja prototypu powinna znaleźć się w pliku. Każda karta katalogowa materiału jest zapisywana. Każdy raport z testów jest rejestrowany z datami i podpisami. Przepisy FDA wymagają identyfikowalności. Twój DHF powinien opowiadać jasną historię od pomysłu do ostatecznej kontroli. Nieuporządkowany plik powoduje opóźnienia podczas przeglądu. Czysty plik przyspiesza cały proces.
Składanie raportów z testów w celu uzyskania zgody FDA i CE
Raporty z testów stanowią główną część wniosku regulacyjnego. FDA weryfikuje te dokumenty, aby upewnić się, że obudowa spełnia wymogi bezpieczeństwa. Oznakowanie CE wymaga podobnych dowodów na rynkach europejskich. Obie grupy chcą dowodu, że urządzenie nadaje się do rzeczywistego użytkowania. Raporty muszą zawierać jasne metody testowania, zasady zaliczenia/niezaliczenia oraz wyniki.
Zaplanuj testy od samego początku, uwzględniając przepisy. FDA oczekuje testów zgodnych z przeznaczeniem Twojego urządzenia. Jeśli na obudowie widnieje oznaczenie IP65, potwierdź to certyfikowanym testem. Jeśli na materiałach podano odporność chemiczną, przedstaw wyniki testów. Każde oświadczenie wymaga dowodu. Dokumentacja regulacyjna powinna być zgodna z Twoimi założeniami projektowymi. Takie dopasowanie wzmocni Twoje zgłoszenie i ułatwi jego weryfikację.
Cykle temperatury i wilgotności
Ustawienia w punktach opieki często się zmieniają. Urządzenie może znajdować się w ciepłej karetce, a następnie zostać przeniesione do chłodni. Wilgotność powietrza zmienia się nieustannie. Testy cykli temperaturowych odzwierciedlają te zmiany. Obudowa musi chronić części wewnętrzne przez cały czas.
Poddaj obudowę wielokrotnym cyklom temperaturowym. Typowe testy obejmują temperatury od -20°C do 60°C przez kilka dni. Sprawdź, czy wewnątrz obudowy nie ma wody. Sprawdź, czy plastik nie jest odkształcony lub nie pęka. Testy wilgotnościowe zwiększają wilgotność w wysokich temperaturach. Testy te wykazują słabe uszczelnienia i ograniczenia materiałowe. Wyniki służą jako podstawa do wprowadzania zmian konstrukcyjnych przed rozpoczęciem produkcji.
Ważne są również testy wytrzymałości i odporności na uderzenia. Urządzenia upadają. Spadają z blatów. Obudowa powinna wytrzymać upadek z typowej wysokości roboczej. Testuj na w pełni zmontowanych urządzeniach, w tym bateriach i odczynnikach. Testy funkcjonalne po każdym upadku gwarantują, że urządzenie nadal działa. Testy na działanie środków czyszczących również są istotne. Wielokrotnie spryskuj obudowę zatwierdzonymi środkami dezynfekującymi. Sprawdź, czy nie ma zmian koloru, pęknięć lub uszkodzeń powierzchni. Te testy w ciągu kilku tygodni odzwierciedlają miesiące rzeczywistego użytkowania.
Ostateczna walidacja łączy wszystko w całość. Twoja obudowa przechodzi testy środowiskowe, chemiczne i odporności na uderzenia. Twój DHF rejestruje każdy krok. Raporty z testów stanowią potwierdzenie Twojego zgłoszenia do organów regulacyjnych. Ten kompleksowy pakiet przybliża Twój projekt wyrobu medycznego do zatwierdzenia. Przepisy FDA wymagają takiego ostrożnego podejścia. Zgodność opiera się na dowodach, a nie na obietnicach. Dobrze przetestowana obudowa zapewnia bezpieczeństwo pacjentom i buduje zaufanie do Twojej marki.
Skalowanie: Produkcja i Montaż obudowy urządzenia POCT
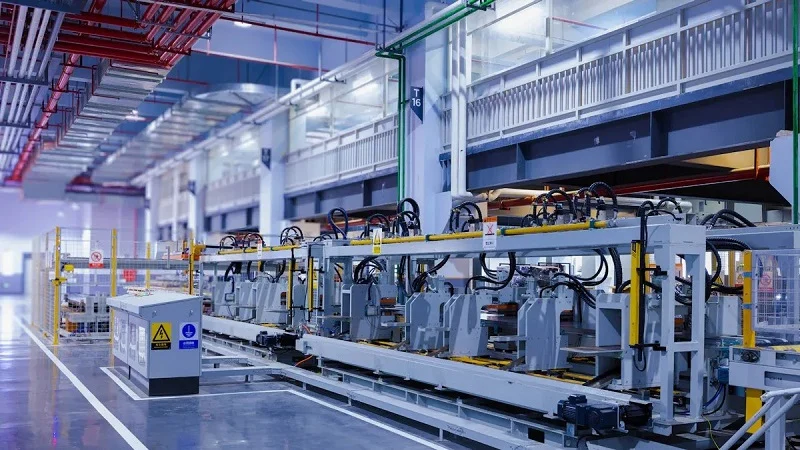
Przejście od prototypu do produkcji masowej to duży krok. Odpowiedni partner produkcyjny robi ogromną różnicę. Potrzebujesz kogoś, kto rozumie branżę opieki zdrowotnej. Sprawne zarządzanie projektami zapewnia płynne przejście.
Wybór właściwego partnera produkcyjnego
Ocena możliwości formowania i wykańczania
Poszukaj partnera dysponującego przestrzenią w pomieszczeniach czystych. Pomieszczenia czyste klasy 7 nadają się do większości urządzeń niesterylnych. Utrzymują one cząsteczki z dala od urządzenia podczas montażu. Pomieszczenia czyste klasy 8 służą do ogólnego montażu, gdzie ważna jest kontrola zanieczyszczeń. Partner powinien obsługiwać tworzywa termoplastyczne. Materiały te zapewniają wytrzymałość i odporność na sterylizację, jakiej wymaga obudowa urządzenia POCT. Prototyp obudowy z tworzywa sztucznego pozwala na wczesną weryfikację formy.
Znaczenie systemów zarządzania jakością (QMS)
Producent kontraktowy musi posiadać certyfikat i wykazać się dogłębną znajomością norm FDA, ISO i innych norm branżowych. Solidny System Zarządzania Jakością (QMS) – obejmujący procedury kontroli jakości, testowania i ciągłego doskonalenia – musi być regularnie audytowany, aby zapewnić zgodność z normami i wymogami branżowymi. Producent z udokumentowaną historią zgodności z przepisami minimalizuje ryzyko i upraszcza proces zatwierdzania.
To właśnie tutaj przepisy FDA mają największe znaczenie. Twój partner potrzebuje udokumentowanych procedur dla każdego aspektu. Powinien posiadać certyfikat ISO 13485. Regularne audyty potwierdzają niezawodność jakości i gwarantują zgodność z przepisami.
Optymalizacja kosztów w przypadku produkcji wielkoseryjnej
Strategie narzędziowe i projektowanie form
Formy wielogniazdowe znacząco obniżają koszt jednostkowy. Pojedyncza forma pozwala na produkcję jednej części na cykl. Forma dwugniazdowa obniża koszt jednostkowy o około 43%. Forma czterogniazdowa obniża koszt jednostkowy o 68%. Forma ośmiogniazdowa obniża koszt jednostkowy o 82%. Forma szesnastogniazdowa pozwala zaoszczędzić 90% na części. Forma 32-gniazdowa pozwala zaoszczędzić 94%. Oszczędności te wynikają z rozłożenia czasu pracy maszyny na większą liczbę części. Należy uwzględnić te konfiguracje form. Projektowanie urządzeń medycznych się tutaj opłaca. Prototyp plastikowej obudowy testowany w fazie rozwoju potwierdza, że sprawdza się on przy dużych wolumenach.
Zarządzanie łańcuchem dostaw surowców
Plastik medyczny wymaga niezawodnych łańcuchów dostaw. Dobry partner dysponuje zapasami materiałów z certyfikatami. Wie, które gatunki spełniają wymogi i normy ISO. Planuje terminy realizacji. Partner powinien utrzymywać relacje z wieloma dostawcami. Bezpieczeństwo w łańcuchu dostaw oznacza, że w Twoim domu nigdy nie zabraknie materiałów.
Przejście z prototypu do produkcji
Walidacja procesu i kontrola pierwszego artykułu
Proces ten dowodzi, że obudowa zawsze wychodzi idealnie. FDA wymaga tego do zatwierdzenia wyrobu medycznego. Kontrola pierwszego artykułu sprawdza części z formy produkcyjnej. Mierzysz każdy krytyczny wymiar pod kątem specyfikacji projektu wyrobu medycznego. Testowanie obejmuje kontrolę upadku, testy szczelności i weryfikację bezpieczeństwa. Następnie następuje ostateczna walidacja całego procesu. Ten etap potwierdza, że Twój projekt jest kompletny.
Ustanawianie kontroli jakości przychodzącej (IQC)
Kontrola jakości (IQC) sprawdza każdą partię przychodzących części z tworzyw sztucznych. Mierzysz wymiary, sprawdzasz wykończenie powierzchni i weryfikujesz właściwości materiałów. Wadliwe części są wykrywane na wczesnym etapie. Zespół ds. jakości ustala dopuszczalne limity dla każdej specyfikacji w oparciu o ustalone standardy. Monitorują wyniki na bieżąco. Bezpieczeństwo wynika z konsekwentnych kontroli jakości w trakcie całego procesu produkcji. Dobre nawyki testowe w trakcie rozwoju zapobiegają późniejszym problemom.
Współpraca z NOBLE w zakresie obudów urządzeń POCT

Możliwości pełnego zakresu usług: od projektu do montażu
Obróbka metali i tworzyw sztucznych w firmie
NOBLE obsługuje wszystkie etapy produkcji w jednym miejscu. Oznacza to mniej telefonów i mniej czekania. Zespół pracuje z częściami metalowymi i plastikowymi. Rano mogą precyzyjnie wyciąć aluminiowy wspornik, a po południu ukształtować obudowę urządzenia POCT. Plastik pochodzi z tego samego budynku. Taka konfiguracja skraca opóźnienia w dostawach między dostawcami. Oznacza to również, że jeden zespół jest odpowiedzialny za cały proces produkcji. W razie potrzeby wprowadzenia zmiany, producenci części komunikują się bezpośrednio z ekipą montażową. Bez pośredników. Bez wzajemnego obwiniania się. W przypadku urządzeń medycznych ta kontrola ma znaczenie. Obudowa musi idealnie pasować do części wewnętrznych. Gdy NOBLE produkuje oba, dopasowanie to odbywa się naturalnie. Materiał plastikowy spełnia surowe wymagania.
Zintegrowane zarządzanie projektami
Dedykowany kierownik projektu nadzoruje prace nad obudową urządzenia POCT od początku do końca. Zajmuje się harmonogramem, budżetem i komunikacją. Otrzymujesz regularne aktualizacje bez pytania. Kierownik projektu doskonale zna projektowanie urządzeń medycznych. Rozumie, co jest niezbędne, aby spełnić wymogi FDA i normy ISO. W przypadku wystąpienia problemu, szybko go rozwiązuje. FDA postrzega ten standard jako solidną podstawę jakości. Ten jeden kontakt zapewnia płynny rozwój projektu. Nie musisz szukać pięciu osób do aktualizacji statusu. Cały proces przebiega sprawniej. W przypadku produktu, który musi szybko trafić na rynek, ma to ogromne znaczenie. Proces rozwoju przebiega zgodnie z harmonogramem.
Certyfikaty i gwarancja jakości
ISO 9001:2015 dla Zarządzania Jakością
ISO 9001:2015 to najwyższy standard zarządzania jakością. Firma NOBLE posiada ten certyfikat. Oznacza to, że każdy etap przebiega zgodnie z pisemnym systemem. Od momentu dostarczenia surowca do dnia wysyłki domu, jakość jest kontrolowana. Certyfikacja wymaga regularnych audytów. Zewnętrzny zespół weryfikuje, czy wszystko jest na właściwym poziomie. Certyfikat koncentruje się na bezpieczeństwie i jakości. Daje Ci pewność, że Twój dom za każdym razem spełnia te same wysokie standardy. Jakość to nie tylko cel. Jest wbudowana w system.
ISO 13485:2016 dla wyrobów medycznych
Ta certyfikacja idzie o krok dalej. Norma ISO 13485:2016 jest specyficzna dla tej dziedziny. Obejmuje wszystko, od projektowania, przez produkcję, aż po testy końcowe. Norma wymaga ścisłego monitorowania. Każda partia plastiku jest rejestrowana. Każdy wynik testu jest rejestrowany. Wnioski FDA wymagają takiego poziomu monitorowania. FDA chce dowodu, że Twój produkt spełnia wymogi bezpieczeństwa i wydajności. Certyfikat ISO 13485 firmy NOBLE daje Ci taki dowód. Spełnienie tych norm zgodności pomaga również w uzyskaniu zatwierdzenia na innych rynkach. Wiele krajów akceptuje normę ISO 13485 jako dowód systemu jakości. Dla produktu, który musi być sprzedawany na całym świecie, ta certyfikacja otwiera drzwi. Bezpieczeństwo jest najważniejsze. Certyfikaty NOBLE potwierdzają to rzeczywistymi, audytowanymi systemami. Takie podejście przyspiesza czas rozwoju.
Udana obudowa urządzenia POCT powstaje w wyniku starannego planowania, przemyślanego doboru materiałów i gruntownego testowania. Każda wczesna decyzja kształtuje koszt, użyteczność i ścieżkę regulacyjną produktu końcowego. Obudowa to nie tylko powłoka – to kluczowy element wartości urządzenia. Chroni użytkowników, zapewnia bezpieczeństwo i buduje zaufanie do marki. Dobry projekt urządzenia medycznego traktuje obudowę jako kluczowy element od pierwszego dnia. Takie podejście napędza lepszą jakość w całym procesie rozwoju. Nie musisz pokonywać tej drogi sam. Doświadczony partner produkcyjny, taki jak NOBLE, oferuje certyfikowane procesy i pełen zakres usług, aby uprościć produkcję. Ich system jakości ISO 13485 wspiera Twoje cele w zakresie zgodności. Dzięki odpowiedniemu zespołowi Twoja koncepcja staje się niezawodnym urządzeniem medycznym, gotowym do zastosowania w rzeczywistych warunkach klinicznych.
Najczęściej zadawane pytania dotyczące obudowy urządzenia POCT
Ile czasu zajmuje opracowanie obudowy urządzenia POCT?
Większość projektów trwa od 12 do 18 miesięcy od rozpoczęcia do produkcji. Prototypowanie zajmuje od 8 do 12 tygodni. Przygotowanie narzędzi to kolejne 10 do 14 tygodni. Testowanie i walidacja wypełniają resztę czasu. Twój harmonogram zależy od stopnia złożoności urządzenia i liczby potrzebnych rund projektowych.
Jaki jest najczęstszy błąd w projektowaniu mieszkań POCT?
Nierównomierna grubość ścianek jest przyczyną większości problemów. Powoduje to powstawanie wgłębień i odkształceń. Wiele zespołów pomija wstępne przeglądy DFM. Później płacą więcej za kosztowne zmiany formy. Przed cięciem stali zleć ekspertowi ds. produkcji sprawdzenie modelu CAD.
Czy mogę używać tego samego plastiku do każdego urządzenia POCT?
Nie ma jednego materiału, który sprawdziłby się we wszystkich urządzeniach. Twój wybór zależy od ekspozycji na substancje chemiczne, metod sterylizacji i wymagań mechanicznych. Niektóre urządzenia wymagają zaawansowanych kopolimerów, aby były odporne na środki dezynfekujące. Inne dobrze współpracują ze standardowymi tworzywami sztucznymi klasy medycznej. Przetestuj swój materiał w zestawieniu z używanymi przez Ciebie środkami czyszczącymi.
Ile rund prototypów powinienem zaplanować?
Zaplanuj od trzech do pięciu rund. Pierwsza runda sprawdza podstawową formę i ergonomię. Kolejne rundy weryfikują połączenia zatrzaskowe, uszczelnienia i wydajność opadania. Każda runda kosztuje mniej niż jedna zmiana narzędzi. Zaplanuj wystarczającą liczbę cykli, aby uzyskać prawidłowy projekt.
Jaki stopień ochrony IP musi mieć obudowa mojego urządzenia POCT?
Większość urządzeń do użytku w punktach opieki wymaga stopnia ochrony IP54 lub IP65. Stopień ochrony IP54 chroni przed pyłem i zachlapaniem. Stopień ochrony IP65 chroni przed strumieniami wody pod niskim ciśnieniem. Rzeczywiste potrzeby zależą od miejsca, w którym personel medyczny korzysta z urządzenia. Przed sfinalizowaniem projektu uszczelnienia należy sprawdzić specyfikację produktu i przewidywane środowisko pracy.
W jaki sposób NOBLE wspiera składanie wniosków regulacyjnych?
Firma NOBLE posiada certyfikat ISO 13485 i system pełnej dokumentacji. Zapewnia pełną identyfikowalność każdej partii. Raporty z testów i zapisy z inspekcji wspierają proces składania wniosków do FDA lub CE. System zarządzania jakością firmy spełnia wymogi regulacyjne, dzięki czemu dokumentacja dostarczona przez firmę pozostaje kompletna i gotowa do audytu.
Co jest przyczyną opóźnień w produkcji urządzeń POCT?
Braki materiałów i niejasne specyfikacje są przyczyną większości opóźnień. Słaba komunikacja między zespołami projektowymi a producentami powoduje konieczność przeróbek. Późne zmiany inżynieryjne opóźniają harmonogramy produkcji. Jeden kierownik projektu, który rozumie obie strony, dba o płynność prac. Przejrzysta dokumentacja zapobiega kosztownym niespodziankom.







