
W świecie odlewnictwa metali, odlewanie niskociśnieniowe i wysokociśnieniowe to dwie popularne techniki, z których każda ma swoje mocne strony i zastosowanie. Czytając ten poradnik, będziesz lepiej przygotowany do zrozumienia tych metod i określenia, która z nich najlepiej odpowiada Twoim potrzebom produkcyjnym.
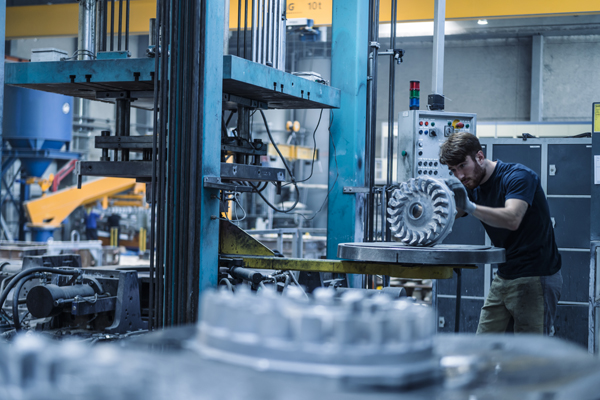
Wprowadzenie do odlewania niskociśnieniowego i wysokociśnieniowego
W nowoczesnym przemyśle, procesy odlewnicze są niezbędne, zwłaszcza w produkcji elementów metalowych. Odlewanie niskociśnieniowe i wysokociśnieniowe to dwie powszechnie stosowane techniki, z których każda oferuje specjalistyczne korzyści, dostosowane do różnych właściwości materiałów i wymagań produkcyjnych.
Odlewanie niskociśnieniowe
- Definicja: Proces odlewania niskociśnieniowego polega na wprowadzaniu ciekłego metalu do formy pod ciśnieniem wynoszącym zazwyczaj od 0.5 do 1 bara, co zapewnia precyzyjne i kontrolowane napełnianie.
- Kluczowe cechy:
Delikatne wypełnianie formy.
Nadaje się do skomplikowanych geometrii.
Stosowany powszechnie do stopów aluminium i magnezu.
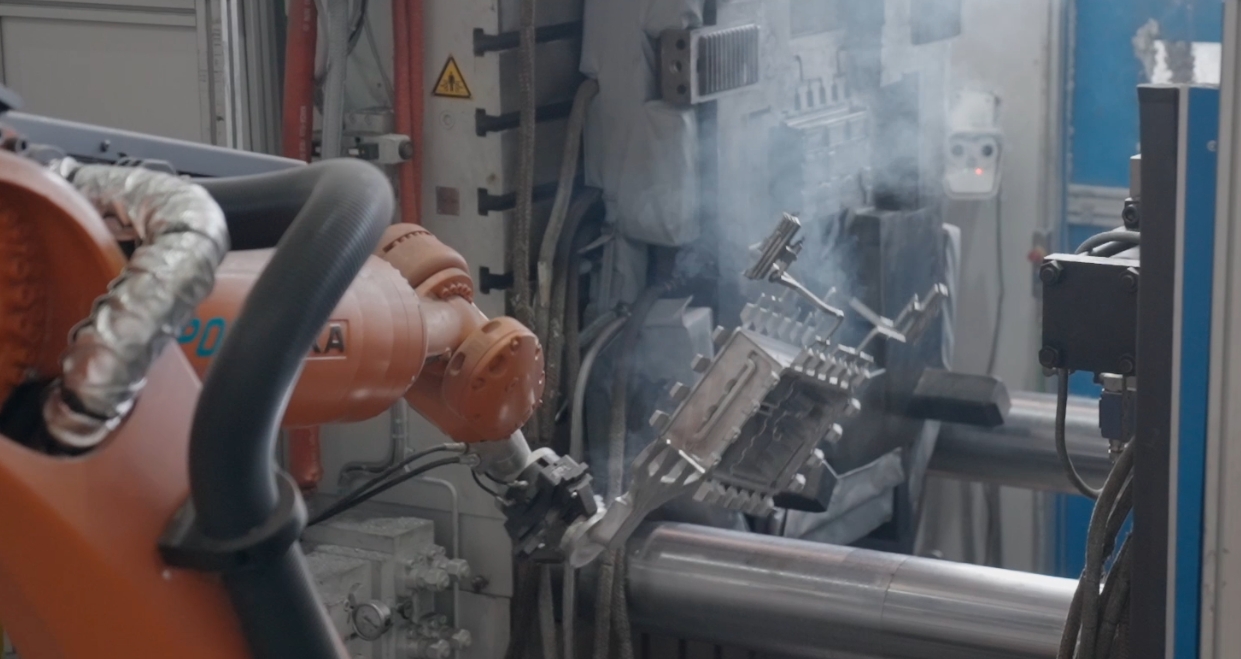
Odlewanie pod wysokim ciśnieniem
- Definicja: Metoda odlewania wysokociśnieniowego, w której stopiony metal jest wtryskiwany do formy pod ciśnieniem wynoszącym zazwyczaj od 100 do 1000 barów, gwarantuje wysoką precyzję końcowego produktu.
- Kluczowe cechy:
Szybkie napełnianie formy.
Idealny do produkcji wielkoseryjnej.
Zwykle stosowany do stopów cynku, aluminium i magnezu.
Kluczowe różnice między odlewaniem niskociśnieniowym i wysokociśnieniowym
1. Poziomy ciśnienia
Odlewanie niskociśnieniowe: W przypadku odlewania niskociśnieniowego, stopiony metal wypełnia formę pod niskim ciśnieniem, zwykle wynoszącym od 0.5 do 1 bara.
Odlewanie wysokociśnieniowe: W przypadku odlewania wysokociśnieniowego forma wypełnia się szybko dzięki wysokiemu ciśnieniu, zwykle wynoszącemu od 100 do 1000 barów.
2. Prędkość napełniania formy
Odlewanie niskociśnieniowe: Odlewanie niskociśnieniowe polega na powolnym wypełnianiu formy, co pomaga ograniczyć turbulencje i zapobiega gromadzeniu się gazu w środku.
Odlewanie pod wysokim ciśnieniem: Odlewanie pod wysokim ciśnieniem wykorzystuje szybszą technikę wypełniania, która jest szczególnie skuteczna w przypadku wytwarzania cienkościennych części wymagających precyzji.
3. Materiał formy
Odlewanie niskociśnieniowe: W przypadku odlewania niskociśnieniowego do kształtowania materiału stosuje się zazwyczaj formy piaskowe lub stałe formy metalowe.
Odlewanie pod wysokim ciśnieniem: Do odlewania pod wysokim ciśnieniem używa się form stalowych, ponieważ są one wystarczająco wytrzymałe, aby wytrzymać wysokie ciśnienie.
4. Złożoność części
Odlewanie niskociśnieniowe: Jeśli pracujesz z częściami o skomplikowanych kształtach lub o większych gabarytach, odlewanie niskociśnieniowe jest najlepszym rozwiązaniem.
Odlewanie wysokociśnieniowe: Odlewanie wysokociśnieniowe najlepiej sprawdza się w przypadku małych i średnich części, które wymagają cienkich ścianek.
5. Wykończenie powierzchni
Odlewanie niskociśnieniowe: Odlewanie niskociśnieniowe pozwala uzyskać gładsze powierzchnie i mniej wad dzięki powolnemu wypełnianiu.
Odlewanie pod wysokim ciśnieniem: W przypadku odlewania pod wysokim ciśnieniem może być konieczne dodatkowe wykończenie w celu wygładzenia niedoskonałości powierzchni.
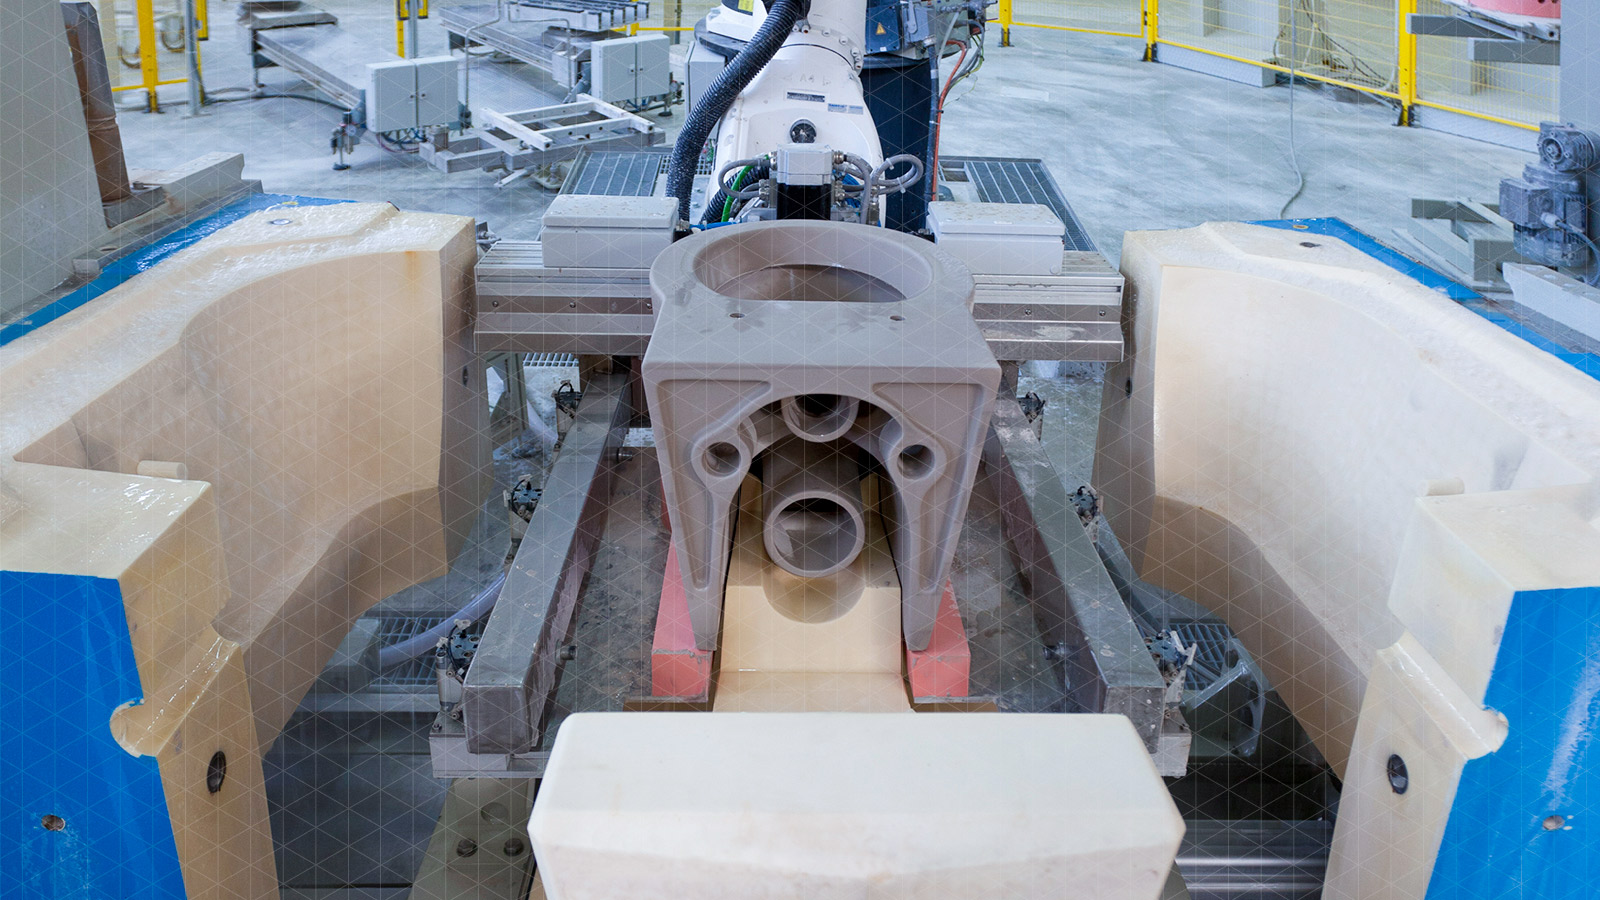
Odlewanie niskociśnieniowe a odlewanie wysokociśnieniowe
Odlewanie niskociśnieniowe i wysokociśnieniowe ma swoje zalety, dzięki czemu nadaje się do różnych celów produkcyjnych. W tym porównaniu przyjrzymy się, jak każda z metod wpływa na jakość i opłacalność.
Zalety odlewania niskociśnieniowego
Najwyższa jakość powierzchni
Gładkie wykończenie: Redukcja turbulencji skutkuje gładszą powierzchnią, minimalizując typowe wady, takie jak chropowatość.
Mniej niedoskonałości: Niższe ciśnienie pomaga uniknąć uwięzienia gazu i porowatości, zapewniając czystszy odlew bez wad.
Lepsze właściwości mechaniczne
Zwiększona wytrzymałość: dzięki kontrolowaniu procesu napełniania części zachowują lepszą wytrzymałość i integralność strukturalną.
Mniejsze naprężenia: Odlewanie pod niższym ciśnieniem minimalizuje naprężenia wewnętrzne, które mogłyby osłabić część.
Opłacalność dla małych i średnich wolumenów
Niższe koszty narzędzi: Proces ten jest kompatybilny z formami piaskowymi i formami trwałymi, co pozwala na redukcję kosztów narzędzi.
Mniej odpadów: Efektywne wykorzystanie materiałów podczas odlewania pozwala zmniejszyć ilość odpadów, co przekłada się na dalsze oszczędności.
Zalety odlewania wysokociśnieniowego
Wysoka prędkość produkcji
Krótkie czasy cykli: Możliwość osiągnięcia krótkich czasów cykli sprawia, że odlewanie wysokociśnieniowe doskonale nadaje się do zastosowań w produkcji wielkoseryjnej.
Części o cienkich ściankach: Odlewnictwo wysokotemperaturowe umożliwia produkcję części o cienkich ściankach, których grubość wynosi zaledwie 1 mm, co pozwala na wydajną produkcję delikatnych komponentów.
Precyzja i spójność
Ścisłe tolerancje: Proces wtrysku pod wysokim ciśnieniem podczas odlewania zapewnia precyzyjne wypełnienie form, co pozwala na osiągnięcie ścisłych tolerancji.
Powtarzalność: Odlewanie wysokociśnieniowe charakteryzuje się doskonałą powtarzalnością, gwarantując taką samą wysoką jakość w przypadku dużych partii.
Opłacalność przy dużych wolumenach
Efekt skali: Optymalizacja produkcji na dużą skalę dzięki odlewaniu wysokociśnieniowemu pozwala uzyskać efekt skali, obniżając koszt jednostkowy.
Trwałe formy: Stosowanie form stalowych, znanych ze swojej trwałości, znacząco obniża koszty wymiany narzędzi, dzięki czemu cały proces staje się bardziej opłacalny.
Podsumuj charakterystykę odlewania niskociśnieniowego i wysokociśnieniowego
| Cecha | Odlewanie niskociśnieniowe | Odlewanie wysokociśnieniowe (odlewanie ciśnieniowe) |
|---|---|---|
| Zakres ciśnień | Niskie (0.2 – 1.5 bara) | Wysokie (100 – 1500 barów) |
| Typ formy | Formy metalowe wielokrotnego użytku (forma trwała) | Matryce stalowe (skomplikowane, o wysokiej precyzji) |
| Metoda napełniania | Stopiony metal unosi się do formy pod niskim ciśnieniem | Stopiony metal jest wtłaczany siłą do formy |
| Złożoność części | Umiarkowana do wysokiej złożoności | Możliwa jest wysoka złożoność i drobne szczegóły |
| Wykończenie powierzchni | Dobrze, ale może wymagać dokończenia | Doskonałe wykończenie powierzchni |
| Porowatość | Mniejsza porowatość dzięki stopniowemu wypełnianiu | Wyższe ryzyko porowatości z powodu uwięzionego powietrza |
| Grubość ściany | Nadaje się do części o średniej i dużej grubości | Nadaje się do elementów o cienkich ściankach |
| Czas chłodzenia | Wolniejsze, naturalne chłodzenie | Szybko, z aktywnymi systemami chłodzenia |
| Koszty oprzyrządowania | Umiarkowany | Wysoki (z powodu skomplikowanych matryc i sprzętu) |
| Wielkość produkcji | Średni do wysokiego | Bardzo wysoki (produkcja masowa) |
| Wykorzystanie materiału | Stopy aluminium i magnezu | Stopy aluminium, cynku, magnezu i miedzi |
| Siła mechaniczna | Wyższy (ze względu na niską porowatość) | Niższy, chyba że zastosowano odlewanie próżniowe |
| Typowe zastosowania | Koła samochodowe, głowice cylindrów, części hamulcowe | Bloki silników, obudowy przekładni i obudowy układów elektronicznych |
Jak wybrać metodę odlewania niskociśnieniowego i wysokociśnieniowego
| Jeśli potrzebujesz… | Wybierać… |
|---|---|
| Produkcja wielkoseryjna z dbałością o szczegóły | Odlewanie pod wysokim ciśnieniem |
| Części o solidnej konstrukcji i małej porowatości | Odlewanie niskociśnieniowe |
| Elementy cienkościenne i szybkie cykle | Odlewanie pod wysokim ciśnieniem |
| Lepsza wytrzymałość mechaniczna i gęstość | Odlewanie niskociśnieniowe |
| Ekonomiczne małe i średnie serie | Odlewanie niskociśnieniowe |
Zastosowania odlewów niskociśnieniowych i wysokociśnieniowych
Przyjrzymy się teraz, jak te dwie metody odlewania są wykorzystywane w różnych branżach, pokazując ich elastyczność i skuteczność w zaspokajaniu konkretnych potrzeb.
Odlewanie niskociśnieniowe
Motoryzacja: Odlewanie niskociśnieniowe jest stosowane w przemyśle motoryzacyjnym do produkcji kluczowych części, takich jak bloki silników, głowice cylindrów i koła.
Lotnictwo i kosmonautyka: Proces ten jest powszechnie stosowany w lotnictwie i kosmonautyce do wytwarzania trwałych elementów konstrukcyjnych i łopatek turbin.
Przemysł: W zastosowaniach przemysłowych odlewanie niskociśnieniowe sprawdza się doskonale w produkcji obudów pomp i korpusów zaworów.
Odlewanie pod wysokim ciśnieniem
Motoryzacja: Odlewanie wysokociśnieniowe jest powszechnie stosowane w przemyśle motoryzacyjnym do produkcji obudów skrzyń biegów i wsporników silników.
Elektronika użytkowa: W elektronice użytkowej stosuje się ją do produkcji obudów i złączy.
Sprzęt AGD: W sektorze sprzętu AGD odlewanie wysokociśnieniowe jest stosowane do wytwarzania ram i uchwytów.
Wybór właściwej metody odlewania
Wybór odpowiedniej metody odlewania jest kluczowy dla uzyskania najlepszych rezultatów, zarówno pod względem wydajności produkcji, jak i jakości produktu. Wybór między odlewaniem niskociśnieniowym a wysokociśnieniowym zależy od takich czynników, jak stopień złożoności elementu, liczba potrzebnych jednostek, użyte materiały oraz budżet.
Złożoność części
Odlewanie niskociśnieniowe: Odlewanie niskociśnieniowe jest idealne do produkcji części o złożonych kształtach i większych rozmiarach, w których precyzja i drobne szczegóły mają kluczowe znaczenie.
Odlewanie wysokociśnieniowe: Odlewanie wysokociśnieniowe jest z kolei lepiej dostosowane do małych i średnich części, od których wymagane są cienkie ścianki i wysoka precyzja.
Wielkość produkcji
Odlewanie niskociśnieniowe: Odlewanie niskociśnieniowe lepiej sprawdza się w przypadku produkcji o małej lub średniej wielkości, gdy wymagana jest elastyczność i wolniejsze tempo.
Odlewanie wysokociśnieniowe: Odlewanie wysokociśnieniowe, charakteryzujące się krótkimi cyklami produkcyjnymi, doskonale sprawdza się w produkcji wielkoseryjnej, gdzie kluczowe znaczenie mają szybkość i powtarzalność.
Względy materialne
Odlewanie niskociśnieniowe: Odlewanie niskociśnieniowe jest idealne do obróbki stopów aluminium i magnezu, ponieważ pozwala na lepszą kontrolę przepływu metalu i redukcję wad.
Odlewanie wysokociśnieniowe: Odlewanie wysokociśnieniowe jest bardziej wszechstronne, ponieważ można stosować je z szerszym zakresem materiałów, w tym stopami cynku, aluminium i magnezu, a także zapewnia precyzję produktu końcowego.
Koszty budżetu i narzędzi
Odlewanie niskociśnieniowe: Odlewanie niskociśnieniowe jest bardziej opłacalne w przypadku mniejszych serii produkcyjnych ze względu na niższe początkowe nakłady na oprzyrządowanie.
Odlewanie pod wysokim ciśnieniem: Chociaż odlewanie pod wysokim ciśnieniem wiąże się z wyższymi początkowymi kosztami narzędzi, staje się bardziej ekonomiczne w przypadku dużych serii produkcyjnych ze względu na niższe koszty jednostkowe.
Wniosek
Każda metoda odlewania – niskociśnieniowa i wysokociśnieniowa – oferuje określone korzyści, w zależności od czynników takich jak zastosowanie, złożoność detalu i wolumen produkcji. Zrozumienie tych różnic pozwala podejmować świadome decyzje, które optymalizują wydajność produkcji i jakość detalu.






