
Przegląd odlewów ciśnieniowych
Odlewanie ciśnieniowe to szybka, precyzyjna i powtarzalna technika produkcji metalu, przeznaczona do dużych i małych elementów, od bloków silników po klamki. Elementy odlewane ciśnieniowo charakteryzują się doskonałą jakością powierzchni i mogą być wykonane z różnych metali nieżelaznych.
Odlewanie ciśnieniowe jest zazwyczaj wykorzystywane w produkcji wielkoseryjnej ze względu na wysokie koszty początkowe. W tym przypadku skala produkcji rekompensuje wyższe koszty maszyn i oprzyrządowania. Poniżej przedstawiamy specjalne oferty odlewów ciśnieniowych dla klientów NOBLE.
W tym artykule omówiono szczegółowo odlewnictwo ciśnieniowe metali, omawiając jego definicję, rodzaje, odpowiednie materiały, polerowanie powierzchni, zastosowania i sposób wyboru najlepszej usługi odlewania ciśnieniowego.
Co to jest odlewanie ciśnieniowe?
Odlewanie ciśnieniowe to technika produkcyjna, która pozwala na uzyskanie niezwykle precyzyjnych i precyzyjnych wyrobów metalowych pod względem wymiarów. Jest ona podobna do metody formowania wtryskowego stosowanej w produkcji tworzyw sztucznych. Polega ona na wtłaczaniu ciekłego metalu – zazwyczaj stopu metali nieżelaznych, takich jak magnez, cynk lub aluminium – pod wysokim ciśnieniem do formy, która jest formą stalową wielokrotnego użytku. Pod ciśnieniem od 0.7 do 700 MPa ciekły metal jest wtłaczany do formy i krzepnie, tworząc metalowy odlew. Formy są wykonywane w celu nadania gotowym produktom pożądanego kształtu.
Odlewnictwo ciśnieniowe wykorzystuje formę składającą się z dwóch połówek: „formy nasadowej” i „formy wypychacza”, które są ze sobą połączone. Forma jest powlekana środkiem antyadhezyjnym przed wtryskiem. Stopiony metal jest wtłaczany do wnęki formy za pomocą prasy hydraulicznej lub mechanicznej. Po ostygnięciu metalu obie połówki rozdzielają się, a zestalona część (odlew) jest wyrzucana. Odlewy zachowują kształt i wykończenie powierzchni formy z dużą precyzją i wymagają minimalnej obróbki końcowej. Odlewnictwo ciśnieniowe pozwala na produkcję złożonych elementów o doskonałej jakości powierzchni i jest wykorzystywane do produkcji obudów samochodowych, podzespołów elektrycznych i zabawek. Proces ten można łączyć z tłoczeniem blach, kuciem i innymi technikami odlewniczymi.
Jak działa odlewanie ciśnieniowe?
Odlewanie ciśnieniowe to technika produkcyjna, która pozwala na tworzenie bardzo precyzyjnych i szczegółowych elementów metalowych. Polega ona na wtłaczaniu ciekłego metalu – zazwyczaj magnezu, cynku lub aluminium – pod wysokim ciśnieniem do wnęki matrycy lub formy. Stopiony metal jest wyrzucany jako gotowy element po szybkim zastygnięciu w matrycy i przyjęciu kształtu formy. Oto kroki:

1. Przygotowanie formy
Przygotowanie matrycy, która dzieli się na matrycę pokrywową i matrycę wypychającą, to pierwszy etap procesu. Zazwyczaj wykonane z hartowanej stali, matryce te mają na celu nadanie gotowemu produktowi odpowiedniego kształtu.
2. Zaciskanie formy
Dwie połówki matrycy są ze sobą zaciskane, tworząc zamkniętą komorę formy, która może wytrzymać wysokie ciśnienie występujące podczas wtrysku.
3. Wstrzyknięcie
Po etapie przygotowania, ciekły metal jest wlewany z pieca do formy przez wlew skierowany w dół. Można to zrobić ręcznie lub za pomocą automatycznej kadzi, ale wykorzystuje się w tym celu grawitację. Nie stosuje się żadnych dodatkowych sił ani ciśnień. Ciekły metal jest wprowadzany do formy z pozycji pionowej i spływa w dół do odlewu dzięki naturalnemu przyciąganiu grawitacyjnemu. Unikanie wysokich ciśnień redukuje turbulencje, co pomaga zapobiegać porowatości. Prowadzi to również do produkcji gładszych komponentów i części.
4. Chłodzenie i zestalanie
Stopiony metal szybko stygnie i krzepnie, stykając się z chłodniejszymi powierzchniami matrycy po wypełnieniu wnęki formy. Proces krzepnięcia jest przyspieszony, a kanały chłodzące wewnątrz matrycy ułatwiają odprowadzanie ciepła.
5. Wyrzut
Po zakończeniu procesu odlewania w maszynie do odlewania grawitacyjnego, odlew pozostawia się na odpowiednio długi czas, aby ostygł. Następnie połówki matrycy są odblokowywane i otwierane, a odlewy są ostrożnie wyjmowane. Można je wyjąć ręcznie lub, w niektórych przypadkach, za pomocą wypychaczy, bezpiecznie wypchnąć odlew z maszyny.
6. Przycinanie i wykańczanie
Po wyjęciu części z matrycy, wzdłuż linii podziału może pozostać nadmiar materiału, tzw. wypływka. Aby ją usunąć, część poddawana jest procesowi przycinania, który może być wykonywany ręcznie lub za pomocą urządzeń automatycznych. W celu uzyskania pożądanego produktu końcowego można zastosować dodatkowe procesy wykończeniowe, takie jak obróbka skrawaniem, polerowanie lub obróbka powierzchni.

Zalety i wady odlewania ciśnieniowego
Zalety odlewania ciśnieniowego
1. Niski koszt:
Komponenty odlewane ciśnieniowo zapewniają stałą jakość w dużych ilościach i są stosunkowo tańsze. Procesy częściowo lub całkowicie zautomatyzowane przekładają się na niższe koszty pracy.
2. Wysoka wydajność
Stopiony metal szybko stygnie i krzepnie, stykając się z chłodniejszymi powierzchniami matrycy po wypełnieniu wnęki formy. Proces krzepnięcia jest przyspieszany, a odprowadzanie ciepła ułatwiają kanały chłodzące wewnątrz matrycy.
3. Złożone kształty i cienkie ścianki
Odlewanie ciśnieniowe pozwala na produkcję części o złożonych kształtach i rozmiarach od 25 g do 25 kg. Produkcja tych części innymi metodami może być trudna lub kosztowna. Pozwala również na produkcję elementów cienkościennych o grubości zaledwie 0.38 mm, co pozwala na redukcję masy przy jednoczesnym zachowaniu wytrzymałości.
4. Dokładność i spójność wymiarowa
Odlewanie ciśnieniowe zapewnia doskonałą dokładność wymiarową i powtarzalność. Precyzyjne wykonanie form wtryskowych gwarantuje ścisłe tolerancje i powtarzalność wymiarów części. Odlewanie ciśnieniowe jest zatem odpowiednie do zastosowań wymagających powtarzalności i dokładności wykonania części.
5. Dobre wykończenie powierzchni
Odlewanie ciśnieniowe pozwala uzyskać części o gładkich powierzchniach, drobnych szczegółach i wykończeniu powierzchni na poziomie Ra -0.8–3.2 μm. Formę można zaprojektować tak, aby uzyskać pożądaną fakturę powierzchni, zmniejszając w ten sposób potrzebę dodatkowych operacji wykańczania powierzchni.
6. Wszechstronność materiałów
Do odlewania ciśnieniowego można stosować wiele materiałów, takich jak mosiądz, cynk, magnez i aluminium. Każdy materiał charakteryzuje się unikalnymi właściwościami, takimi jak odporność na korozję, lekkość lub wysoka wytrzymałość, co pozwala na dobór materiału do wymagań konkretnego zastosowania.

Wady odlewania ciśnieniowego
Wysokie początkowe koszty oprzyrządowania:
Odlewanie ciśnieniowe wymaga tworzenia skomplikowanych, precyzyjnie wykonanych form, których wykonanie i produkcja mogą być kosztowne. Koszty oprzyrządowania mogą stanowić poważną przeszkodę, szczególnie w przypadku prototypów lub produkcji na małą skalę.
Ograniczony zakres rozmiarów i wagi:
Odlewanie ciśnieniowe jest zazwyczaj odpowiednie dla małych i średnich komponentów. Ograniczenia wielkości i wydajności maszyn odlewniczych mogą wymagać zastosowania innych technik produkcyjnych w przypadku dużych i ciężkich komponentów.
Porowatość i skurcz:
Szybkie stygnięcie i krzepnięcie ciekłego metalu w odlewach ciśnieniowych może powodować powstawanie porowatości lub wad skurczowych. Wady te mogą negatywnie wpływać na właściwości mechaniczne i integralność strukturalną odlewów. Aby ograniczyć te problemy, konieczne jest odpowiednie projektowanie i zarządzanie procesem.
Ograniczenia projektowe:
Nieodłączne cechy odlewów ciśnieniowych wymagają specyficznych ograniczeń projektowych. Na przykład, aby zapewnić jednorodne wypełnienie i krzepnięcie, elementy powinny mieć jednakową grubość ścianek. Podcięcia i skomplikowane elementy wewnętrzne również mogą wymagać dalszych prac projektowych lub procedur po odlewaniu.
Odlewanie ciśnieniowe pozostaje powszechnie stosowaną metodą produkcyjną ze względu na swoje liczne zalety. Producenci starannie analizują specyficzne wymagania swoich produktów, aby określić, czy odlewanie ciśnieniowe jest odpowiednim wyborem dla ich potrzeb produkcyjnych.
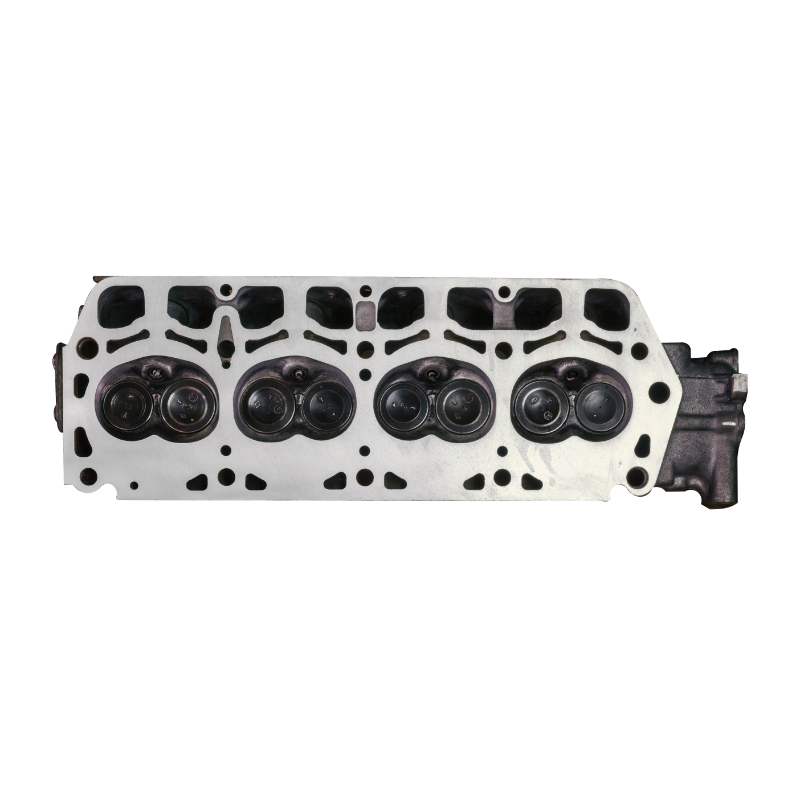
Zastosowania procesów odlewania ciśnieniowego
Części silników i obudowy elektroniki można wytwarzać za pomocą wytrzymałej i wszechstronnej metody odlewania ciśnieniowego. Szeroki zakres zastosowania, różnorodność materiałów oraz możliwość produkcji skomplikowanych, powtarzalnych, cienkościennych części to tylko niektóre z jej licznych zalet.
1. Odlewnictwo ciśnieniowe w przemyśle motoryzacyjnym
Ponieważ odlewy aluminiowe umożliwiają produkcję lekkich części, takich jak obudowy skrzyni biegów, wsporniki silnika i cylindry hydrauliczne, są one szeroko stosowane w sektorze motoryzacyjnym. Odlewy magnezowe są przydatne do produkcji paneli i ram siedzeń, natomiast odlewy cynkowe nadają się do produkcji elementów układów paliwowych, hamulcowych i wspomagania układu kierowniczego.

2. Odlewnictwo ciśnieniowe w przemyśle lotniczym
Odlewanie ciśnieniowe jest niezbędne w sektorze lotniczym, ponieważ pozwala na produkcję skomplikowanych, lekkich części o najwyższej jakości. Producenci z branży lotniczej wybierają tę technikę produkcji ze względu na jej opłacalność i zdolność do spełniania rygorystycznych norm branżowych.
3. Odlewnictwo ciśnieniowe w przemyśle medycznym
Odlewanie ciśnieniowe odgrywa ważną rolę w przemyśle lotniczym i medycznym. Pozwala na produkcję lekkich, wysokiej jakości części, spełniających surowe normy branżowe. Technika ta jest preferowana w produkcji kluczowych komponentów.
4. Odlewnictwo ciśnieniowe w przemyśle energetycznym
Odlewanie ciśnieniowe jest ważne dla sektora energetycznego, ponieważ umożliwia produkcję precyzyjnych, trwałych i wysokiej jakości części do wymienników ciepła, ogniw paliwowych, podzespołów elektrycznych, systemów energii odnawialnej i systemów magazynowania energii, a także innych zastosowań. Proces ten jest korzystną metodą produkcji w sektorze energetycznym, ponieważ może sprostać wymaganiom przemysłu w zakresie wydajności, efektywności i opłacalności.
Jak odlewać części metodą odlewania ciśnieniowego?
Rodzaje procesu odlewania ciśnieniowego
Proces odlewania ciśnieniowego w komorze gorącej (odlewanie na gorąco)
Metoda odlewania w gorącej matrycy lub odlewania w formach typu „gęsia szyja” to inna nazwa techniki gorącej komory. Ta procedura jest stosowana w przypadku metali o niskiej temperaturze topnienia, które nie powodują chemicznego uszkodzenia zanurzonego zespołu tłoka. Tłok i komora mechanizmu wtryskowego są zanurzane w kąpieli stopionego metalu pieca metalowego (patrz rysunek poniżej). Tłok cofa się z zamkniętymi matrycami, otwierając otwór komory i wpuszczając stopiony metal do środka. Następnie tłok zamyka otwór i wtłacza stopiony metal przez dyszę i formę typu „gęsia szyja” do wnęki matrycy. Stopiony metal jest utrzymywany pod ciśnieniem wewnątrz wnęki matrycy, aż do zestalenia. Zwiększone ciśnienie w procesie odlewania w gorącej komorze skutkuje znacznie wyższą wydajnością produkcji niż w technice zimnej komory. Odlewanie w gorącej komorze sprawdza się w przypadku stopów i metali o niższej temperaturze topnienia, w tym cyny i cynku.

Proces odlewania ciśnieniowego w komorze zimnej
Proces odlewania ciśnieniowego w zimnej komorze jest bardzo podobny do procesu odlewania ciśnieniowego w gorącej komorze. W tym procesie ciekły metal jest wlewany do tulei wtryskowej lub komory cylindra wtryskowego, a następnie wtłaczany do formy. Ponieważ tuleja nie jest podgrzewana, proces ten nazywa się procesem w zimnej komorze. Piec metalowy jest samowystarczalny, co eliminuje wszelkie problemy z korozją. Proces w zimnej komorze rozpoczyna się, gdy ciekły materiał jest przenoszony z pieca do komory wtryskowej przez otwór wlewowy. Siłownik hydrauliczny uszczelnia otwór w komorze i wtłacza metal pod ciśnieniem do wnęki formy.
Zakres ciśnień wynosi od 30 MPa do 150 MPa. Proces ten został zaprojektowany z myślą o minimalizacji korozji maszyny, a nie o wydajności produkcji. Stopiony metal jest automatycznie lub ręcznie wprowadzany do układu wtryskowego, co eliminuje konieczność zanurzania mechanizmu wtryskowego w kąpieli z roztopionego metalu. W zastosowaniach, w których odlewanie ciśnieniowe metodą zanurzeniową w gorącej komorze jest zbyt korozyjne, dobrą alternatywą jest proces z zimną komorą. Proces ten nadaje się do odlewania metali o wysokiej temperaturze topnienia, takich jak aluminium i stopy aluminium.

Proces odlewania ciśnieniowego:
Odlewanie ciśnieniowe to szybka, niezawodna i niedroga metoda produkcji dużych ilości metalowych elementów o nieregularnym kształcie i ścisłych tolerancjach. W praktyce, stopiony stop metalu jest wtryskiwany pod wysokim ciśnieniem do stalowej formy (lub narzędzia) podczas odlewania ciśnieniowego. Stop szybko krzepnie, tworząc nieregularny kształt w ciągu kilku milisekund. Następnie jest on automatycznie wyjmowany.
1. Odlewanie ciśnieniowe:
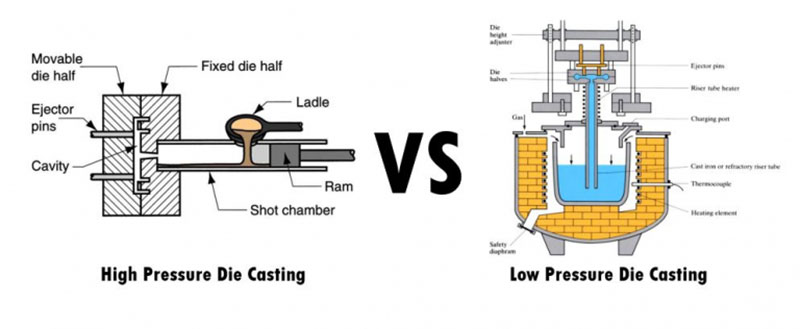
Odlewanie wysokociśnieniowe (HPDC) to wysoce wydajny proces produkcyjny, który pozwala na produkcję szerokiej gamy kształtów produktów. W tym procesie metalowa forma jest wypełniana ciekłym metalem pod wysokim ciśnieniem i z dużą prędkością. Podstawowy mechanizm składa się z dwóch pionowych płyt dociskowych, które utrzymują połówki formy na miejscu po umieszczeniu na nich blatu roboczego. Jedna z płyt dociskowych jest nieruchoma, a druga ruchoma, co ułatwia otwieranie i zamykanie formy. Aby wypełnić wnękę formy, do tulei wtryskowej wprowadzana jest określona ilość metalu, która jest następnie uruchamiana hydraulicznie za pomocą tłoka. Po zestaleniu metalu odlew jest wyjmowany z formy.

2. Odlewanie ciśnieniowe niskociśnieniowe:
Odlewanie niskociśnieniowe idealnie nadaje się do symetrycznych elementów aluminiowych z osią obrotu. Na przykład koła pojazdów są często wytwarzane metodą odlewania niskociśnieniowego. W tym procesie wykorzystuje się rurę wznośną do połączenia formy, która jest umieszczona pionowo nad kąpielą z roztopionym metalem. Metal jest wciągany do formy, gdy komora osiąga ciśnienie, które zazwyczaj wynosi od 20 do 100 kPa. Wysoką wydajność odlewania uzyskuje się poprzez usunięcie podajników z tego rodzaju niskociśnieniowego procesu odlewania aluminium.
3. Proces odlewania próżniowego:
Odlewanie próżniowe i techniki komory zimnej są ze sobą najściślej powiązane. Zanim ciekły metal dostanie się do wnęki formy, uwięzione powietrze i gazy są usuwane za pomocą źródła próżni. Jest to stosunkowo nowa technika odlewania ciśnieniowego, która zmniejsza porowatość, zwiększa wytrzymałość i ułatwia obróbkę cieplną po odlewaniu. Ten rodzaj odlewu ma wiele zalet, w tym lepsze właściwości mechaniczne, lepszą gładkość powierzchni, zwiększoną stabilność wymiarową, skrócony czas cyklu i mniejszą liczbę wad spowodowanych uwięzionymi gazami. Możliwe jest również poddawanie części obróbce cieplnej.

4. Proces odlewania metodą ciśnieniową:
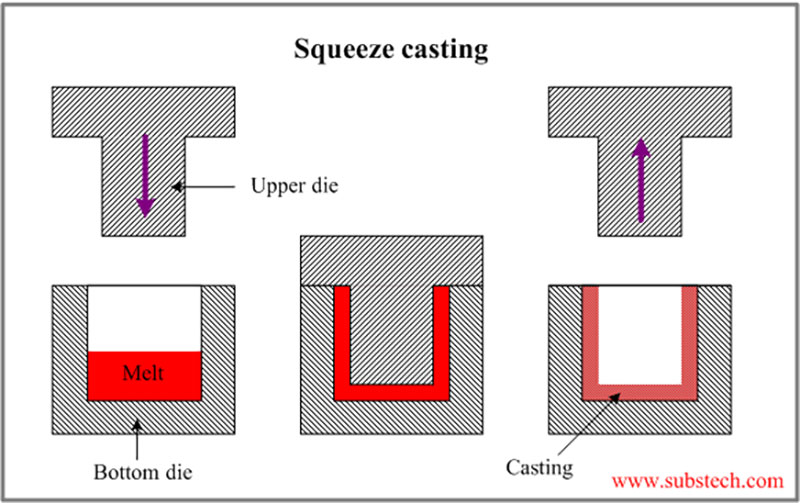
Metale i stopy o niskim przepływie można odlewać, a prasowanie w stanie ciekłym zostało opracowane jako praktyczna metoda. Znane również jako kucie ciekłego metalu.
Ta procedura wtłacza stopiony metal do wgłębienia w formowanym produkcie poprzez wypełnienie otwartej formy metalem, a następnie jego ścisłe ściśnięcie. Odlewanie przez prasowanie daje niezwykle gęsty materiał i dobrze sprawdza się w późniejszej obróbce cieplnej. Proces ten jest również stosowany do wytwarzania wzmocnionych kompozytów z metalową matrycą, w których struktura wzmocniona włóknami jest infiltrowana stopionym aluminium.
5. Proces odlewania grawitacyjnego:
Technika produkcyjna zwana odlewaniem grawitacyjnym jest wykorzystywana do tworzenia wysokiej jakości elementów metalowych o skomplikowanych kształtach i zazwyczaj gładkich powierzchniach. Ta konkretna technika odlewania stanowi podzbiór procesów odlewania ciśnieniowego. Dwie ważne cechy wyróżniają odlewanie grawitacyjne od innych technik odlewniczych: (1) metal odlewniczy jest wprowadzany do formy wyłącznie pod wpływem grawitacji; oraz (2) stosowana jest forma metalowa wielokrotnego użytku (lub „trwała”). Zazwyczaj do jej produkcji używa się żeliwa lub stali.

Usługa odlewania ciśnieniowego
Usługa odlewania ciśnieniowego aluminium
Jednym z głównych metali stosowanych w odlewnictwie ciśnieniowym jest aluminium, a stopy aluminium są wykorzystywane w odlewnictwie ciśnieniowym w komorze zimnej. Stopy te zazwyczaj składają się z magnezu, miedzi i krzemu. Stopy aluminium do odlewania ciśnieniowego są odpowiednim rozwiązaniem dla skomplikowanych, precyzyjnych elementów, ponieważ są lekkie i zapewniają dobrą stabilność wymiarową. Dobra odporność na temperaturę, przewodność elektryczna i cieplna oraz odporność na korozję to tylko niektóre z zalet odlewów aluminiowych.
Do powszechnie stosowanych stopów aluminium odlewanych ciśnieniowo należą:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Gęstość | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Zakres topnienia | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
Przewodność |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Termiczny
Przewodność |
113
W/(m'K) |
113
W/(m'K) |
96.2
W/(m'K) |
96.2
W/(m'K) |
96.2
W/(m'K) |
| Najwyższa wytrzymałość na rozciąganie | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Wydajność wytrzymałości | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Twardość | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Siła zmęczenia | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Wytrzymałość na ścinanie | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Wydłużenie | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Usługa odlewania ciśnieniowego cynku
Stopy cynku to ważny rodzaj metalu stosowany w odlewnictwie ciśnieniowym. Odlew cynkowy to doskonały wybór do platerowania i ma dodatkowe zalety, takie jak udarność i ciągliwość, co czyni go najwygodniejszą alternatywą dla producentów. Można go odlewać za pomocą maszyny do odlewania ciśnieniowego z gorącą komorą, a dzięki swojej lejności charakteryzuje się mniejszym zużyciem matrycy. Cynk jest zazwyczaj łączony z miedzią, magnezem i aluminium, ponieważ jest cięższy niż magnez i aluminium.
Do powszechnie stosowanych stopów cynku odlewanych ciśnieniowo należą:
| Klasa stopu | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Gęstość (g/cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Temperatura topnienia (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Przewodność cieplna (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Współczynnik rozszerzalności cieplnej (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Przewodność elektryczna (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Główny skład chemiczny | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% magnezu 0.03% Cu |
3.5-4.3% Al 0.035% magnezu 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Wytrzymałość na rozciąganie (MPa) | 295 | 255 | 310 | 345 | 380 |
| Granica plastyczności (MPa) | 240 | 215 | 230 | 275 | 320 |
| Wydłużenie (%) | 2 | 3 | 6 | 3 | 1 |
| Twardość (HB) | 82 | 70 | 90 | 95 | 100 |
| Główne różnice | Zawiera mniej Mg i Cu, nadaje się do większych części | Zawiera mniej Mg i Cu, nadaje się do większych części | Zawiera mniej Mg i Cu, nadaje się do większych części | Zawiera więcej magnezu i miedzi, nadaje się do części o skomplikowanych kształtach | Zawiera Mg, Cu, Ni i Fe, o wyższej wytrzymałości i twardości |
| Główne zastosowania odlewów | Samochody, meble, sprzęt AGD i części mechaniczne | Sprzęt elektryczny, narzędzia ręczne, zabawki | Maszyny, architektura i motoryzacja | Motoryzacja, elektryka, sprzęt | Przemysłowy, motoryzacyjny, elektryczny |
Rozważania przy wyborze stopów do odlewów ciśnieniowych
Wybór stopu do odlewania ciśnieniowego będzie zależeć od zastosowania i funkcji produktu końcowego.
Wybór stopu ma bezpośredni wpływ na wydajność, koszt i proces produkcji, co czyni go niezwykle istotnym. Wybierając stopy do odlewów ciśnieniowych, należy pamiętać o następujących ważnych kryteriach:
1. Właściwości mechaniczne:
Wybór stopu ma bezpośredni wpływ na wydajność, koszt i proces produkcji, co czyni go niezwykle istotnym. Wybierając stopy do odlewów ciśnieniowych, należy pamiętać o następujących ważnych kryteriach:
2. Odporność na korozję:
Weź pod uwagę warunki pracy i narażenie na czynniki takie jak chemikalia, wilgoć i zmiany temperatury. Niektóre metale, takie jak cynk i aluminium, dobrze znoszą korozję, podczas gdy inne stopy mogą wymagać dodatkowych powłok ochronnych.
3. Przewodność cieplna:
Oceń, czy element musi utrzymywać określoną temperaturę lub skutecznie odprowadzać ciepło. Ze względu na wysoką przewodność cieplną, stopy takie jak miedź mogą być przydatne w zastosowaniach wymagających efektywnego przenoszenia ciepła.
4. Obróbka skrawaniem:
Jeśli wymagane są procedury obróbki po obróbce, należy wziąć pod uwagę skrawalność stopu. Chociaż niektóre stopy można obrabiać łatwiej niż inne, niektóre mogą wymagać bardziej zaawansowanego sprzętu lub metod.
5. Niski koszt:
Całkowity koszt stopu, uwzględniający koszt materiałów, efektywność procesu produkcyjnego oraz wszelkie dodatkowe wymagania dotyczące wykończenia lub obróbki. Koszt każdego stopu jest różny, a niektóre mogą wymagać bardziej zaawansowanych metod obróbki, co podnosi całkowity koszt elementu.
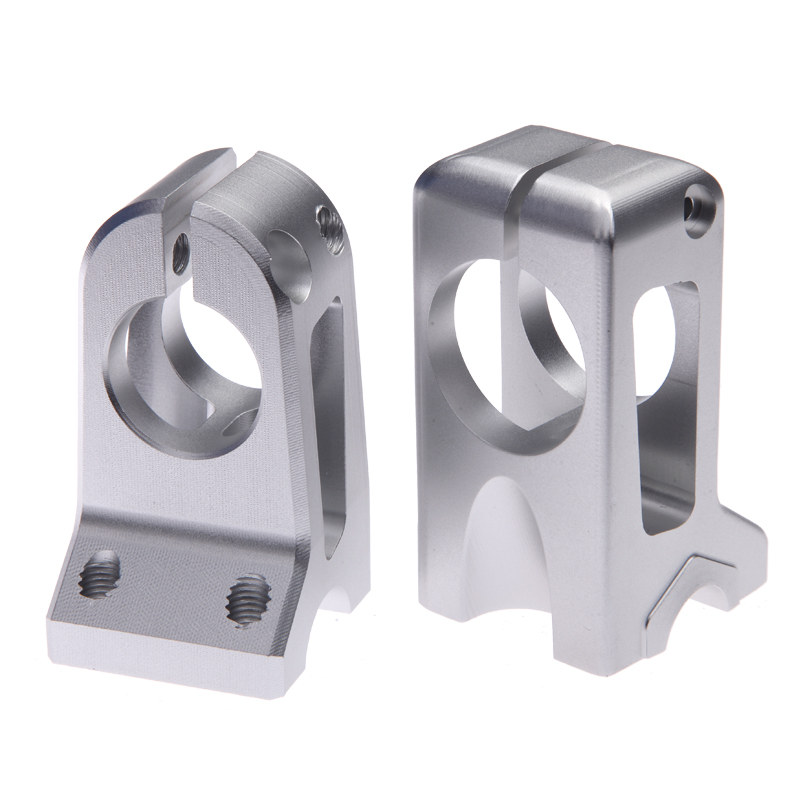
Jak zrobić Forma do odlewania ciśnieniowego
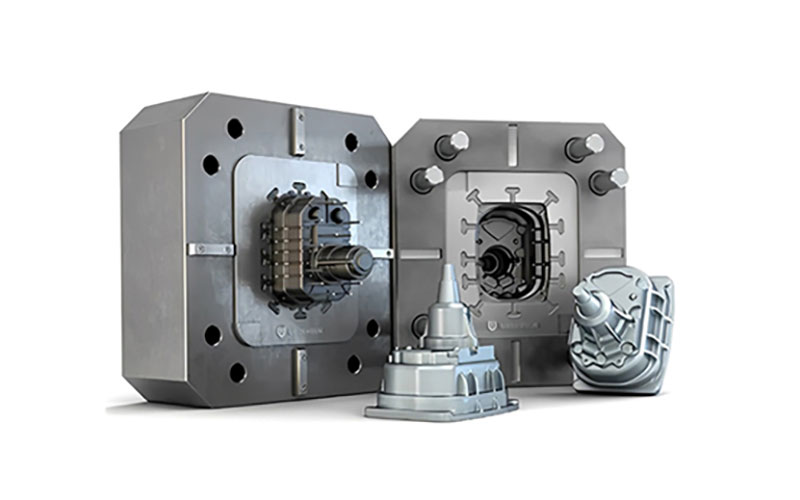
Strona pokrywy, zamocowana na płycie, oraz strona wyrzutu, zamontowana na ruchomej płycie, tworzą formę odlewniczą. Aby tworzyć bardziej skomplikowane elementy, na przykład z otworami i gwintami, niektóre formy zawierają dodatkowe elementy, takie jak suwaki i rdzenie.
Aby móc wytwarzać wiele komponentów w jednym cyklu, forma odlewnicza może mieć wiele gniazd, w zależności od rozmiaru wytwarzanego przedmiotu. Formy te są albo wielogniazdowe, które mają wiele identycznych gniazd, albo komórkowe, które zawierają kombinację różnych gniazd, umożliwiającą produkcję różnych elementów.
Formy odlewnicze muszą być bardzo wytrzymałe i odporne na ciepło, a także charakteryzować się dobrą ciągliwością i odpornością na zużycie. Dzięki temu ich konstrukcja pozwala im wytrzymać setki cykli odlewania na godzinę i do dwóch milionów cykli w całym okresie użytkowania. Są one wykonane z wysokowydajnej, hartowanej stali narzędziowej, która jest często poddawana obróbce cieplnej. Formy odlewnicze muszą być w stanie pracować nawet przy ekstremalnie dużych siłach zacisku.
Pierwszym krokiem w procesie produkcji form odlewniczych jest wykorzystanie narzędzi do projektowania i symulacji specyficznych dla odlewów w połączeniu z projektowaniem wspomaganym komputerowo (CAD). Formy odlewnicze, podobnie jak formy wtryskowe, potrzebują wlewów, kanałów dopływowych i kanałów wlewowych, aby umożliwić dopływ stopionego materiału do gniazda formy. Konieczne jest również zastosowanie sworzni wypychających i blokujących, aby zabezpieczyć formę i ułatwić wypychanie. Wąskie tolerancje i skomplikowane kształty można uzyskać dzięki cyfrowemu projektowaniu form. Obróbka CNC jest szeroko stosowana w produkcji form odlewniczych. Zazwyczaj produkcja form odlewniczych rozpoczyna się od zgrubnej obróbki kształtu formy, następnie obróbki cieplnej formy metalowej, a na końcu etapu wykańczania. Formy prototypowe można również wytwarzać przy użyciu szybkiego oprzyrządowania , obróbki CNC lub innych procesów, takich jak selektywne spiekanie laserowe (SLS).
Materiały odlewane ciśnieniowo
Metale o niskiej temperaturze topnienia, takie jak aluminium, cynk, magnez, ołów i miedź, są powszechnie stosowane w odlewnictwie ciśnieniowym. Można jednak również stosować niektóre metale żelazne i rzadkie. Oto kilka popularnych materiałów:
1. Aluminium
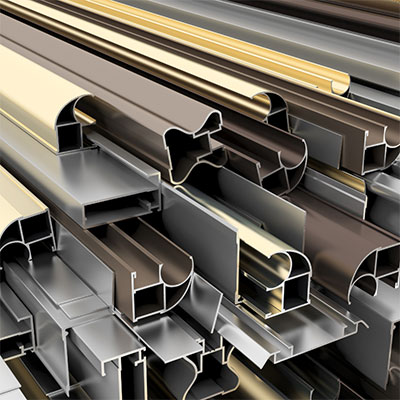
Odlewy ciśnieniowe z aluminium oferują liczne zalety, takie jak lekka konstrukcja, wysoki stosunek wytrzymałości do masy, doskonała obrabialność, przewodność cieplna, odporność na korozję, elastyczność projektowania, opłacalność i możliwość recyklingu. Te właściwości sprawiają, że aluminium jest popularnym wyborem do różnych zastosowań i przyczynia się do jego powszechnego stosowania w procesach odlewania ciśnieniowego.
2. Magnez
Lekka konstrukcja magnezu, wysoki stosunek wytrzymałości do masy, doskonała obrabialność skrawaniem, właściwości rozpraszania ciepła, stabilność wymiarowa, właściwości ekranujące EMI/RF oraz możliwość recyklingu czynią go cennym materiałem do odlewania ciśnieniowego. Jego unikalne połączenie właściwości otwiera możliwości w zakresie produkcji lekkich i wysokowydajnych komponentów w takich branżach jak motoryzacja, lotnictwo, elektronika i dobra konsumpcyjne.
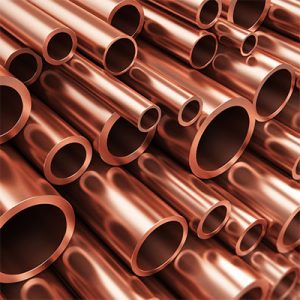
3. Miedź
Tradycyjne procesy odlewania ciśnieniowego zazwyczaj pomijają miedź ze względu na jej wysoką temperaturę topnienia i trudne właściwości. Jednak do odlewania stopów miedzi opracowano specjalną odmianę, zwaną odlewaniem ciśnieniowym stopów miedzi. Ta specjalistyczna technika pozwala na produkcję wysokiej jakości elementów na bazie miedzi, charakteryzujących się doskonałą odpornością na korozję i wytrzymałością. Pomimo że nie jest powszechnie stosowana, odlewanie ciśnieniowe stopów miedzi jest dostosowane do unikalnych właściwości i wymagań stopów na bazie miedzi, dzięki czemu nadaje się do wielu gałęzi przemysłu i zastosowań.

4 Cynk
Odlewy ciśnieniowe cynku oferują szereg zalet, w tym doskonałą lejność, wysoką wytrzymałość, odporność na korozję, elastyczność projektowania, wysoką wydajność produkcji i możliwość recyklingu. Te właściwości sprawiają, że cynk jest popularnym wyborem w szerokim zakresie zastosowań, szczególnie tych wymagających skomplikowanych kształtów, precyzji i ekonomicznej produkcji, w tym w motoryzacji, elektronice, telekomunikacji, artykułach konsumpcyjnych i innych. Typowe przykłady elementów odlewanych ciśnieniowo cynku obejmują części samochodowe, złącza elektryczne, klamki, zawiasy, krany i różnego rodzaju urządzenia gospodarstwa domowego.
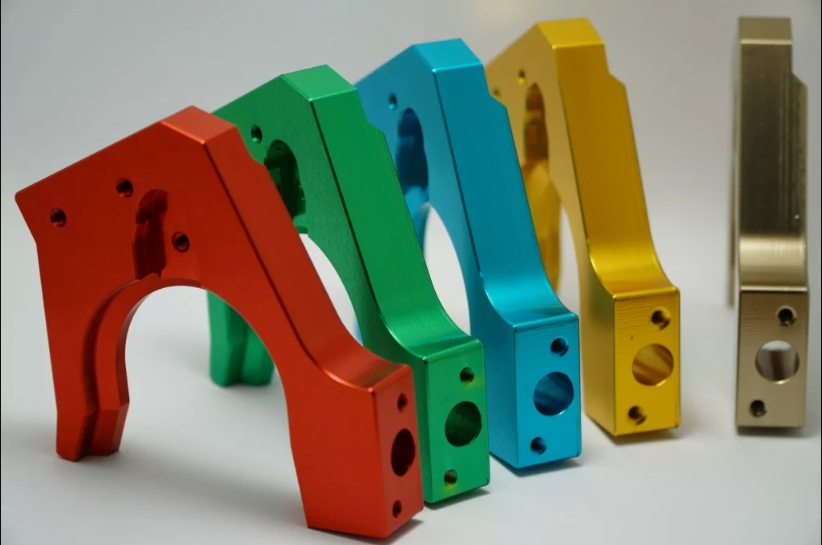
Die Casting Opcje wykończenia
Firma NOBLE może pomóc w poprawie jakości powierzchni Twoich produktów, oferując szeroką gamę wykończeń powierzchni. Wykończenia powierzchni Twoich niestandardowych części mają na celu poprawę ich wyglądu, twardości i chropowatości, odporności na działanie chemikaliów i korozję itd. Pomagają one również ukryć wszelkie widoczne ślady narzędzi w obszarach ciętych narzędziami roboczymi. Oto kilka najlepszych opcji.
| Imię i nazwisko | OPIS | Materiały | Kolor | Tekstura | |
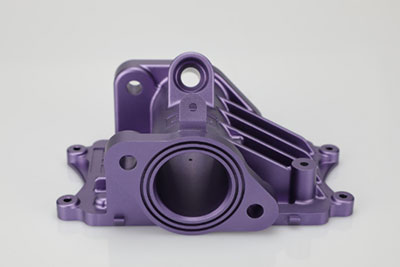 |
Anodowanie | Anodowanie poprawia odporność na korozję, zwiększając odporność na zużycie i twardość oraz chroniąc powierzchnię metalu. Jest szeroko stosowane w częściach mechanicznych, samolotach, częściach samochodowych, instrumentach precyzyjnych itp. | Aluminium | Jasne, czarne, szare, czerwone, niebieskie, złote. | Gładkie, matowe wykończenie |
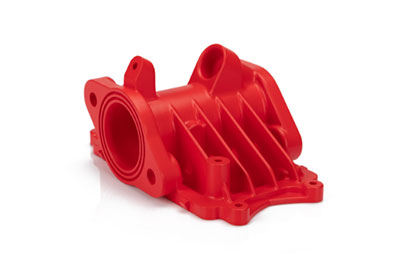 |
Malowanie proszkowe | Lakierowanie proszkowe to rodzaj powłoki nakładanej w postaci sypkiego, suchego proszku. W przeciwieństwie do konwencjonalnej farby ciekłej, która jest dostarczana za pomocą odparowującego rozpuszczalnika, lakierowanie proszkowe jest zazwyczaj nakładane elektrostatycznie, a następnie utwardzane pod wpływem ciepła lub światła ultrafioletowego. | aluminium, stal nierdzewna, stal | Czarny, dowolny kod RAL lub numer Pantone | Połysk lub półpołysk |
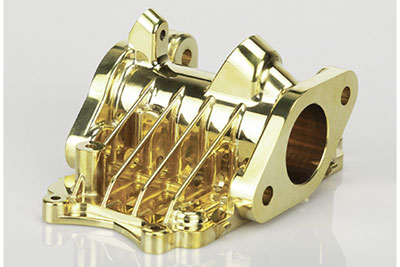 |
Galwanotechnika | Galwanizacja może mieć charakter funkcjonalny, dekoracyjny lub antykorozyjny. Proces ten jest wykorzystywany w wielu branżach, w tym w sektorze motoryzacyjnym, w którym chromowanie stalowych części samochodowych jest powszechne. | Aluminium, stal, stal nierdzewna | N / A | Gładkie, błyszczące wykończenie |
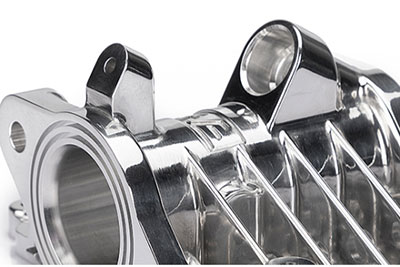 |
polerowanie | Polerowanie to proces tworzenia gładkiej i lśniącej powierzchni poprzez fizyczne pocieranie elementu lub ingerencję chemiczną. Proces ten zapewnia powierzchnię o znacznym odbiciu lustrzanym, ale w niektórych materiałach może on redukować odbicie rozproszone. | Aluminium, mosiądz, stal nierdzewna, stal | N / A | Lśniący |
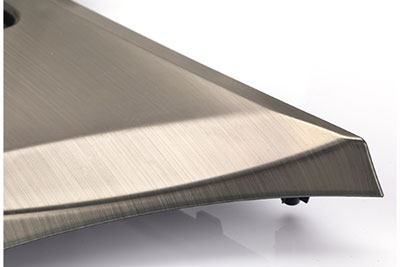 |
Szczotkowanie | Szczotkowanie to proces obróbki powierzchni, w którym za pomocą pasów ściernych rysuje się ślady na powierzchni materiału, zazwyczaj w celach estetycznych. | ABS, aluminium, mosiądz, stal nierdzewna, stal | N / A | Satyna |
Strategia wyboru Producent odlewów ciśnieniowych
Wybierając producenta odlewów ciśnieniowych, należy wziąć pod uwagę kilka czynników, aby zapewnić udaną współpracę i wysoką jakość produkcji. Oto strategia, która pomoże Ci wybrać odpowiedniego producenta odlewów ciśnieniowych:
1. Określ swoje wymagania:
Jasno określ wymagania swojego projektu, w tym pożądane specyfikacje części, ilości, standardy jakości, obróbkę powierzchni i harmonogram dostaw. Pomoże Ci to skutecznie komunikować się z potencjalnymi producentami i ocenić ich możliwości.
2. Doświadczenie i wiedza specjalistyczna:
Szukaj producentów z dużym doświadczeniem w odlewnictwie ciśnieniowym i ugruntowaną pozycją w produkcji wysokiej jakości wyrobów. Sprawdź ich doświadczenie w pracy z konkretnymi metalami i materiałami, które są istotne dla Twojego projektu. Zastanów się nad sektorami, w których pracowali, i skomplikowanymi elementami, które z powodzeniem wyprodukowali.
3. Możliwości produkcyjne:
Oceń możliwości produkcyjne producenta, w tym rozmiar i wydajność jego maszyn do odlewania ciśnieniowego, dostępne opcje oprzyrządowania oraz operacje dodatkowe, takie jak obróbka skrawaniem, wykańczanie i montaż. Upewnij się, że ich sprzęt i zaplecze spełniają wymagania Twojego projektu i zapotrzebowanie na ilość.
4. Środki kontroli jakości:
Zapytaj o procesy kontroli jakości i certyfikaty producenta. Szukaj producentów, którzy wdrożyli solidne systemy zarządzania jakością, takie jak certyfikaty ISO. Zapytaj o ich metody kontroli, procedury testowe i zgodność z normami branżowymi.
5. Wsparcie projektowe i inżynieryjne:
Zastanów się, czy producent oferuje wsparcie projektowe i inżynieryjne. Doświadczeni producenci mogą wnieść cenny wkład w fazie projektowania, pomagając zoptymalizować wykonalność, opłacalność i wydajność części. Ich wiedza specjalistyczna może również pomóc w doborze materiałów i optymalizacji procesów.
6. Komunikacja i współpraca:
Oceń kanały komunikacji i szybkość reakcji producenta. Skuteczna komunikacja jest kluczowa dla udanej współpracy. Upewnij się, że producent odpowiada na zapytania, regularnie informuje o postępach i jest gotowy do ścisłej współpracy z Tobą w trakcie całego projektu.

Dlaczego warto wybrać firmę NOBLE do świadczenia usług odlewania ciśnieniowego
Firma NOBLE wykorzystuje zaawansowane technologie i zatrudnia zespół wykwalifikowanych specjalistów, którzy stawiają klienta na pierwszym miejscu. Nasze usługi odlewania ciśnieniowego są precyzyjne, wydajne, ekonomiczne i zapewniają wysoką jakość. Wybierając nasze usługi odlewania ciśnieniowego, możesz przenieść swoją firmę na nowy poziom sukcesu.
1. Ekonomiczna cena i doskonała jakość
Oferujemy tę samą jakość w najniższej cenie. Ściśle kontrolujemy jakość obróbki i wykończenia, aby zapewnić Ci dokładnie to, co zaprojektowałeś.
2. Solidne możliwości produkcyjne
Firma NOBLE szczyci się wyjątkowymi możliwościami produkcyjnymi, oferując szeroki wybór materiałów i wykończeń powierzchni. Niezależnie od tego, czy chodzi o małą, czy dużą serię produkcyjną, zapewniamy kompleksowe, kompleksowe rozwiązanie dla wszystkich wymagań projektu. Nasze możliwości produkcyjne są niezrównane, co gwarantuje, że każdy odlew ciśnieniowy jest najwyższej jakości, spełnia wszystkie wymagania wymiarowe i charakteryzuje się wyjątkową wydajnością.
3. Ścisła kontrola jakości
Jako fabryka posiadająca certyfikaty ISO 9001 i ISO 13485, NOBLE specjalizuje się w świadczeniu precyzyjnych usług odlewania ciśnieniowego. Nasz zespół inżynierów przeprowadza rygorystyczne kontrole jakości na różnych etapach procesu produkcyjnego, w tym przed produkcją, w trakcie produkcji, przy pierwszym wyrobie oraz przed dostawą, aby zagwarantować najwyższą jakość produkcji.
4. Szybki czas realizacji
Dzięki certyfikowanym krajowym fabrykom i silnemu systemowi łańcucha dostaw, a także krajowym warsztatom i najnowocześniejszym maszynom, możemy przyspieszyć cykle rozwoju produktów i przygotować Twoje części odlewane ciśnieniowo ze stopu aluminium tak szybko, jak to możliwe.
5. Części odlewane ciśnieniowo o wysokiej precyzji
Ściśle przestrzegamy systemu zarządzania jakością, aby zapewnić stałą i zgodną z oczekiwaniami jakość produktów. Dokładna kontrola gwarantuje również, że precyzyjnie obrobione części, które Państwo otrzymują, są wolne od niepotrzebnych wad.
Całodobowe wsparcie techniczne
Gdziekolwiek jesteś na świecie, możesz liczyć na nasze całodobowe wsparcie inżynieryjne, przez cały rok. Nasi doświadczeni inżynierowie zapewnią Ci najodpowiedniejsze rozwiązanie – indywidualny projekt, szeroki wybór materiałów, perfekcyjne wykończenie, a nawet krótki czas dostawy.






