
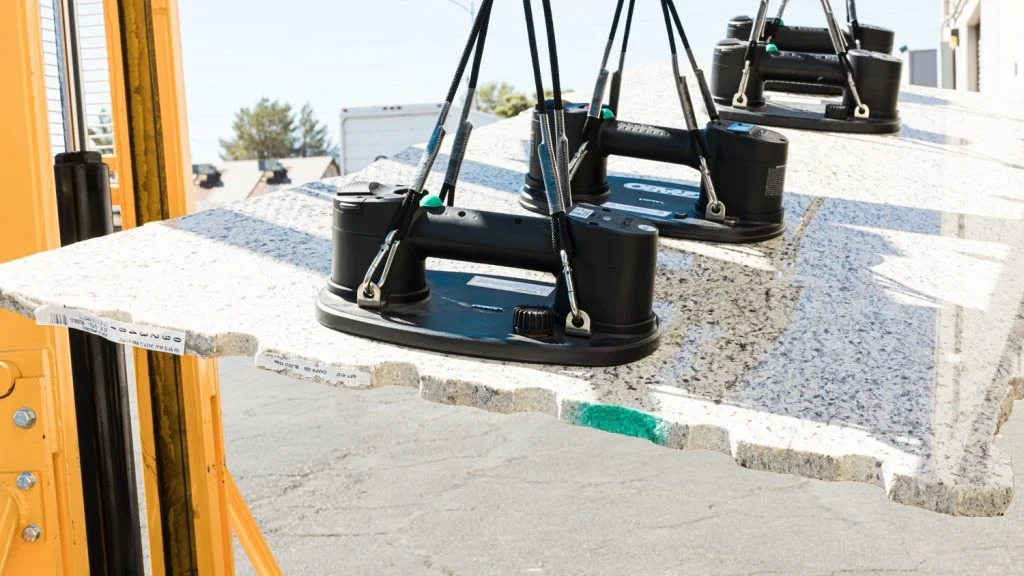
Spójrz na dowolny produkt na półce. Panel drzwi samochodu. Zamkniętą tackę z mięsem. To płytka drukowana. W pewnym momencie procesu produkcyjnego, przemysłowa przyssawka podniosła ją, przytrzymała lub przesunęła. Te przyssawki są wszechobecne w nowoczesnej automatyce. Działają automatycznie. Aż do awarii.
Ten poradnik pokaże Ci, jak to zrobić poprawnie. Przyjrzymy się każdemu elementowi z osobna.
Z jakich części składają się przyssawki przemysłowe?
Rozłóż przemysłowe przyssawki próżniowe. Wyróżnia się trzy główne kategorie. Podkładka styka się z produktem. Element mocujący łączy się z maszyną. Reszta to osprzęt.
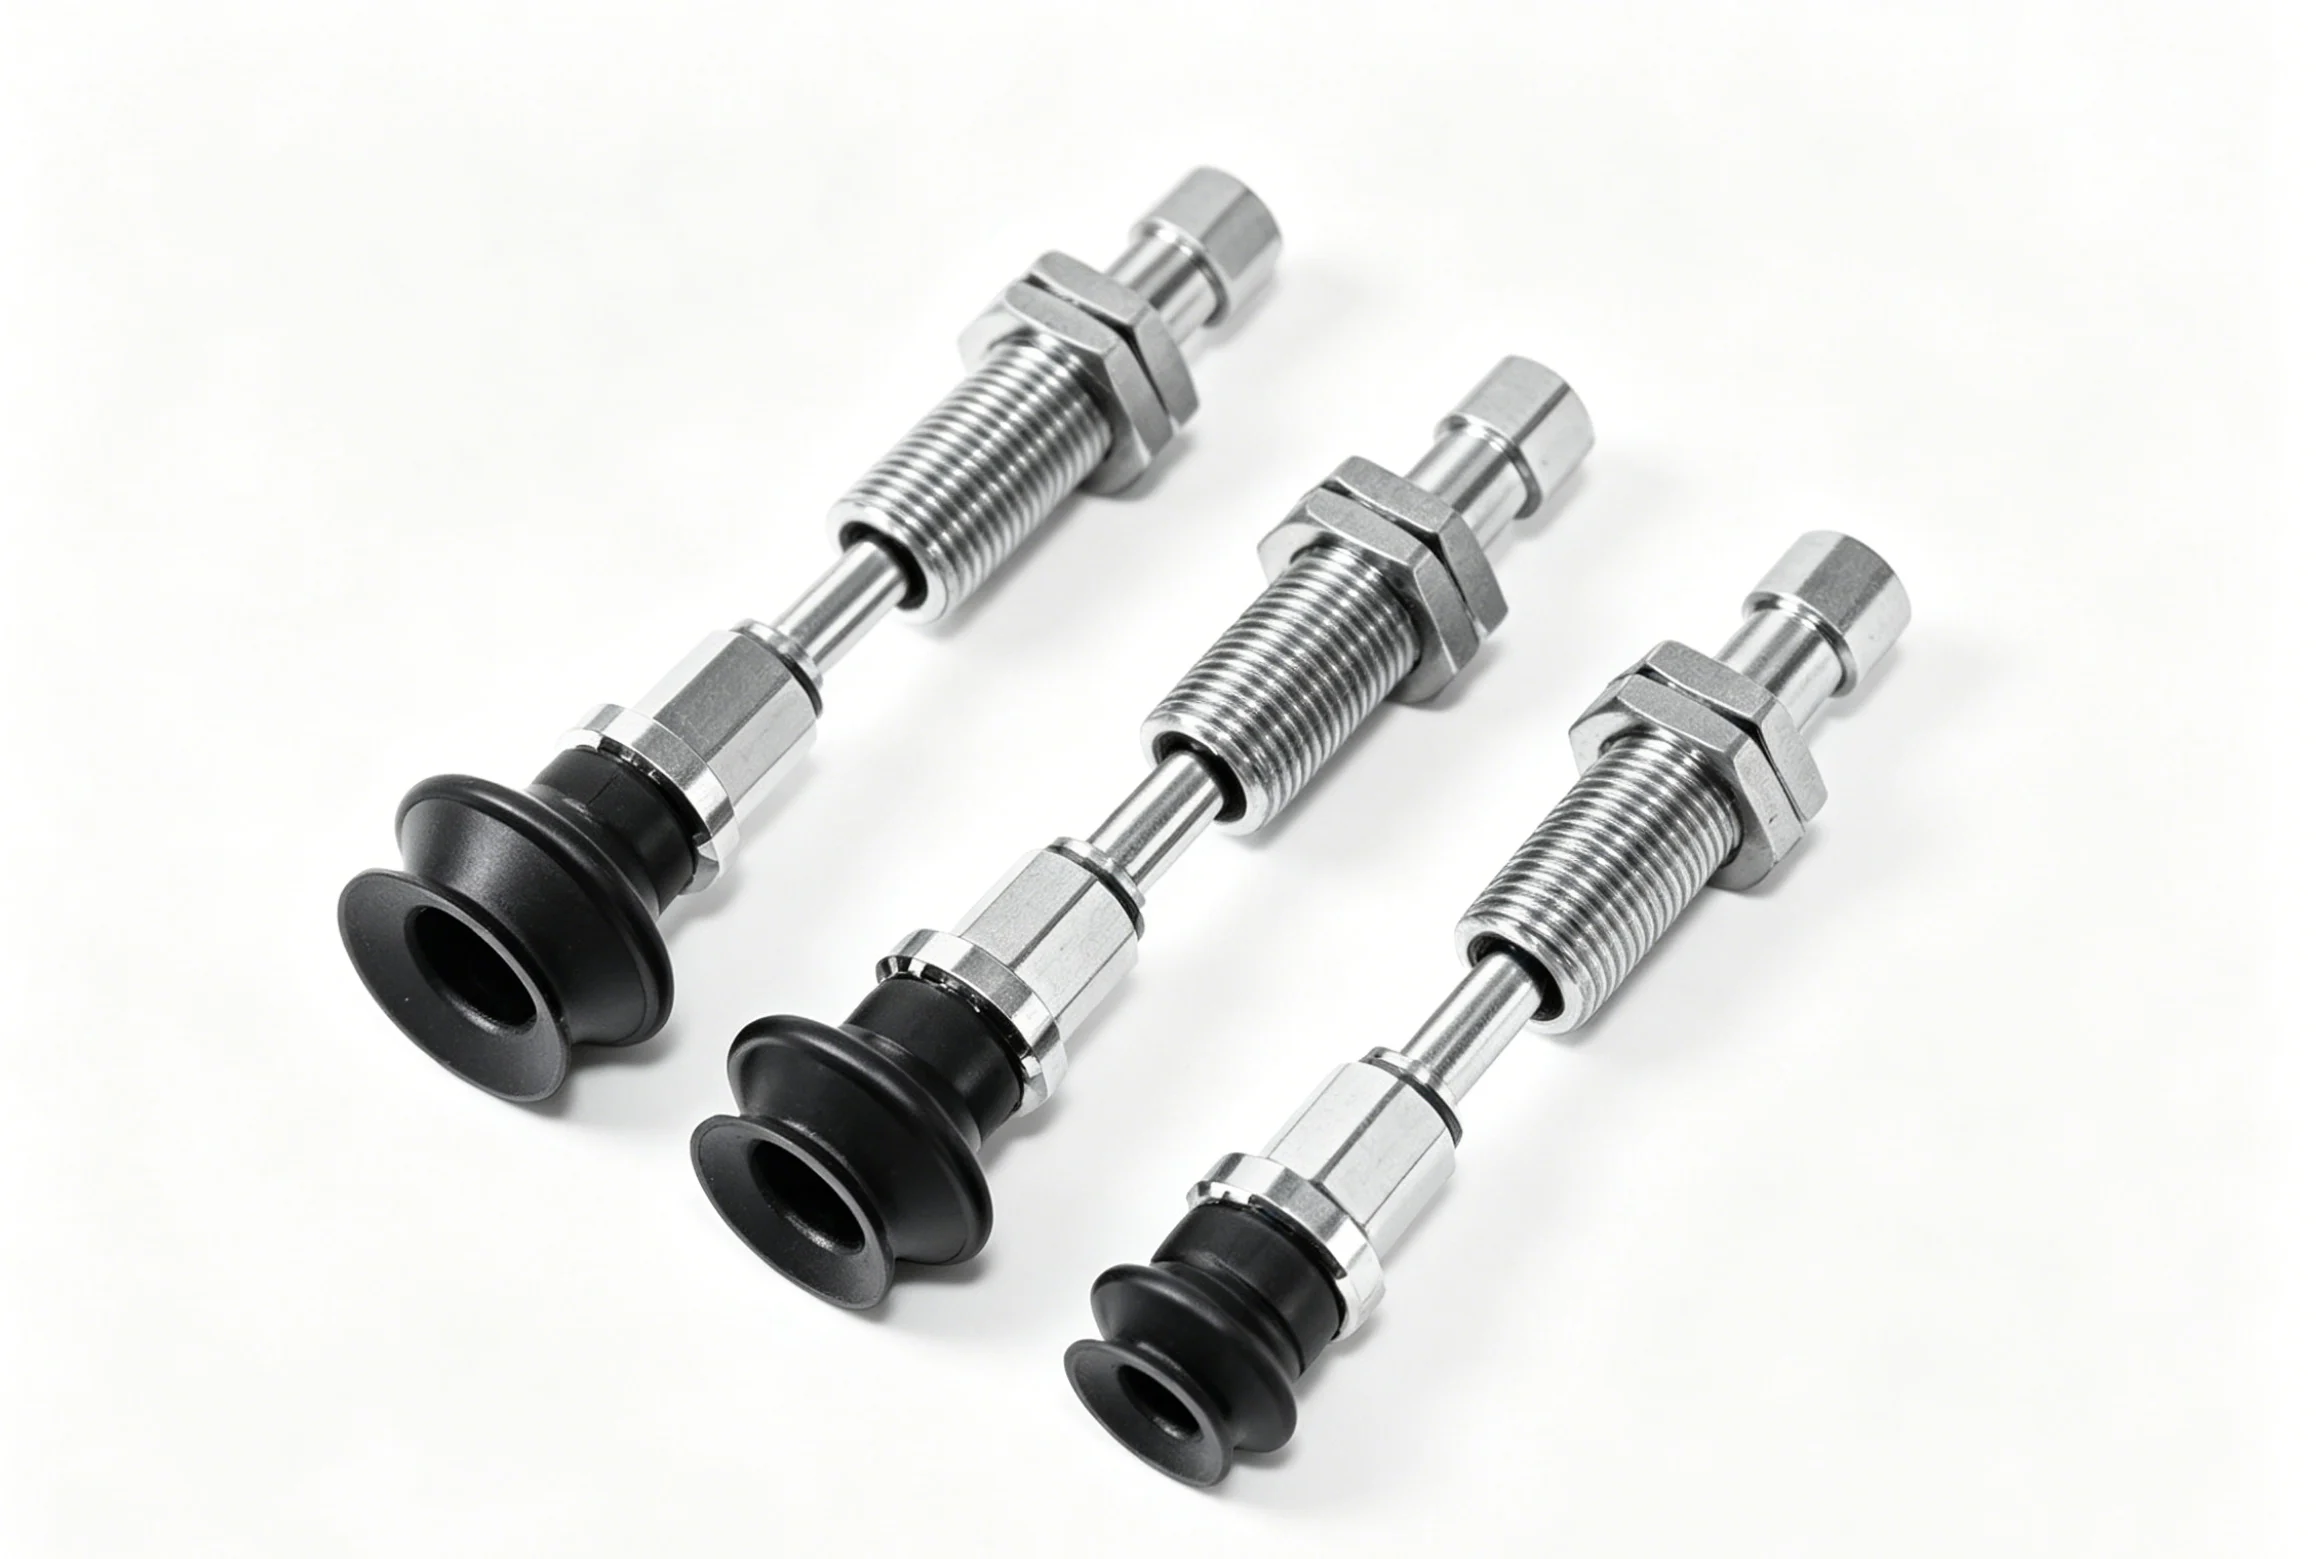
Przyssawka (podkładka)
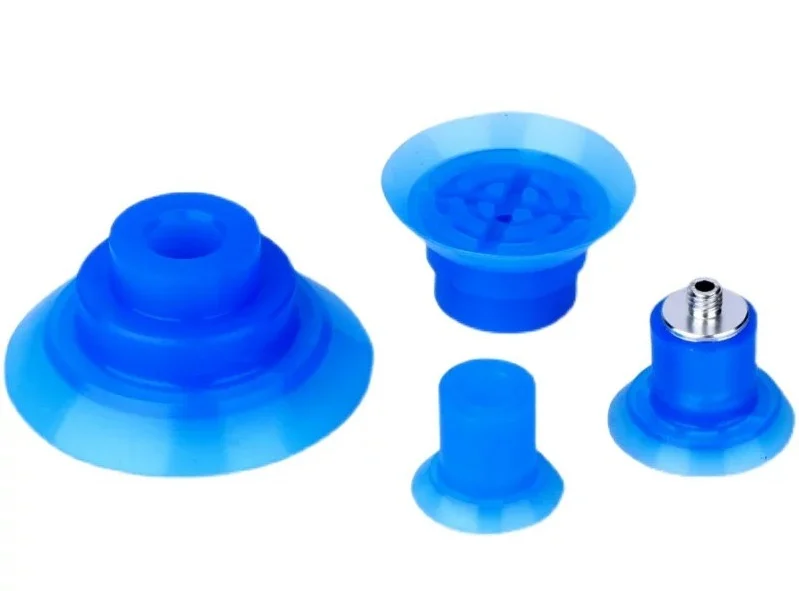
To jest główna część pracy. Tutaj wykonuje się dwa zadania. Po pierwsze, uszczelnia się powierzchnię elementu. Po drugie, chwyta się go wystarczająco mocno, aby można było go podnieść bez upuszczania. Różne kształty pasują do różnych zadań.
Płaskie podkładki działają na gładkich, płaskich powierzchniach, takich jak szkło czy blacha. Maksymalna powierzchnia styku. Idealne do cienkich materiałów, które nie mogą się zginać.
Mieszki mają składane ścianki. Składają się i rozciągają. Pozwala to na kompensację wysokości. Wybierz wygiętą deskę lub nierówny wierzch. Mieszek amortyzuje różnicę.
Miseczki owalne służą do mocowania długich, wąskich elementów. Pomyśl o drewnianym elemencie wykończeniowym lub elemencie w kształcie kanału. Miseczka okrągła ominęłaby połowę powierzchni. Miseczka owalna zakrywa całą długość.
Uchwyt / Złącze (Złącze)
Sama podkładka jest bezużyteczna. Wymaga przymocowania do ramienia robota lub systemu pick-and-place.
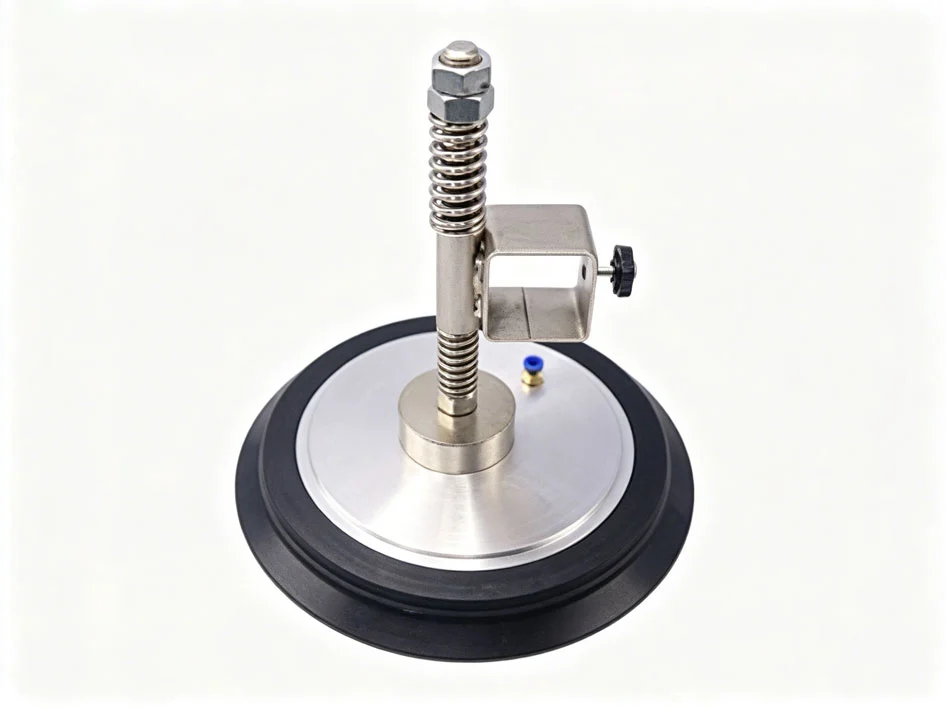
Metalowy trzpień wkręca się w podkładkę. Często jest on wykonany z mosiądzu lub aluminium – w tym przypadku obróbka CNC przyssawek zapewnia precyzyjne gwinty i powierzchnie uszczelniające. Czasami trzpień zawiera mechanizm sprężynowy. Zapewnia to podatność pionową. Przyssawka delikatnie dotyka elementu, zamiast uderzać w niego z impetem.
Kolejnym dodatkiem są zabezpieczenia przed obrotem. Sześciokątny otwór lub rowek wpustowy zapobiegają obracaniu się miseczki podczas dokręcania nakrętki. Drobny szczegół. Duża różnica w produkcji.
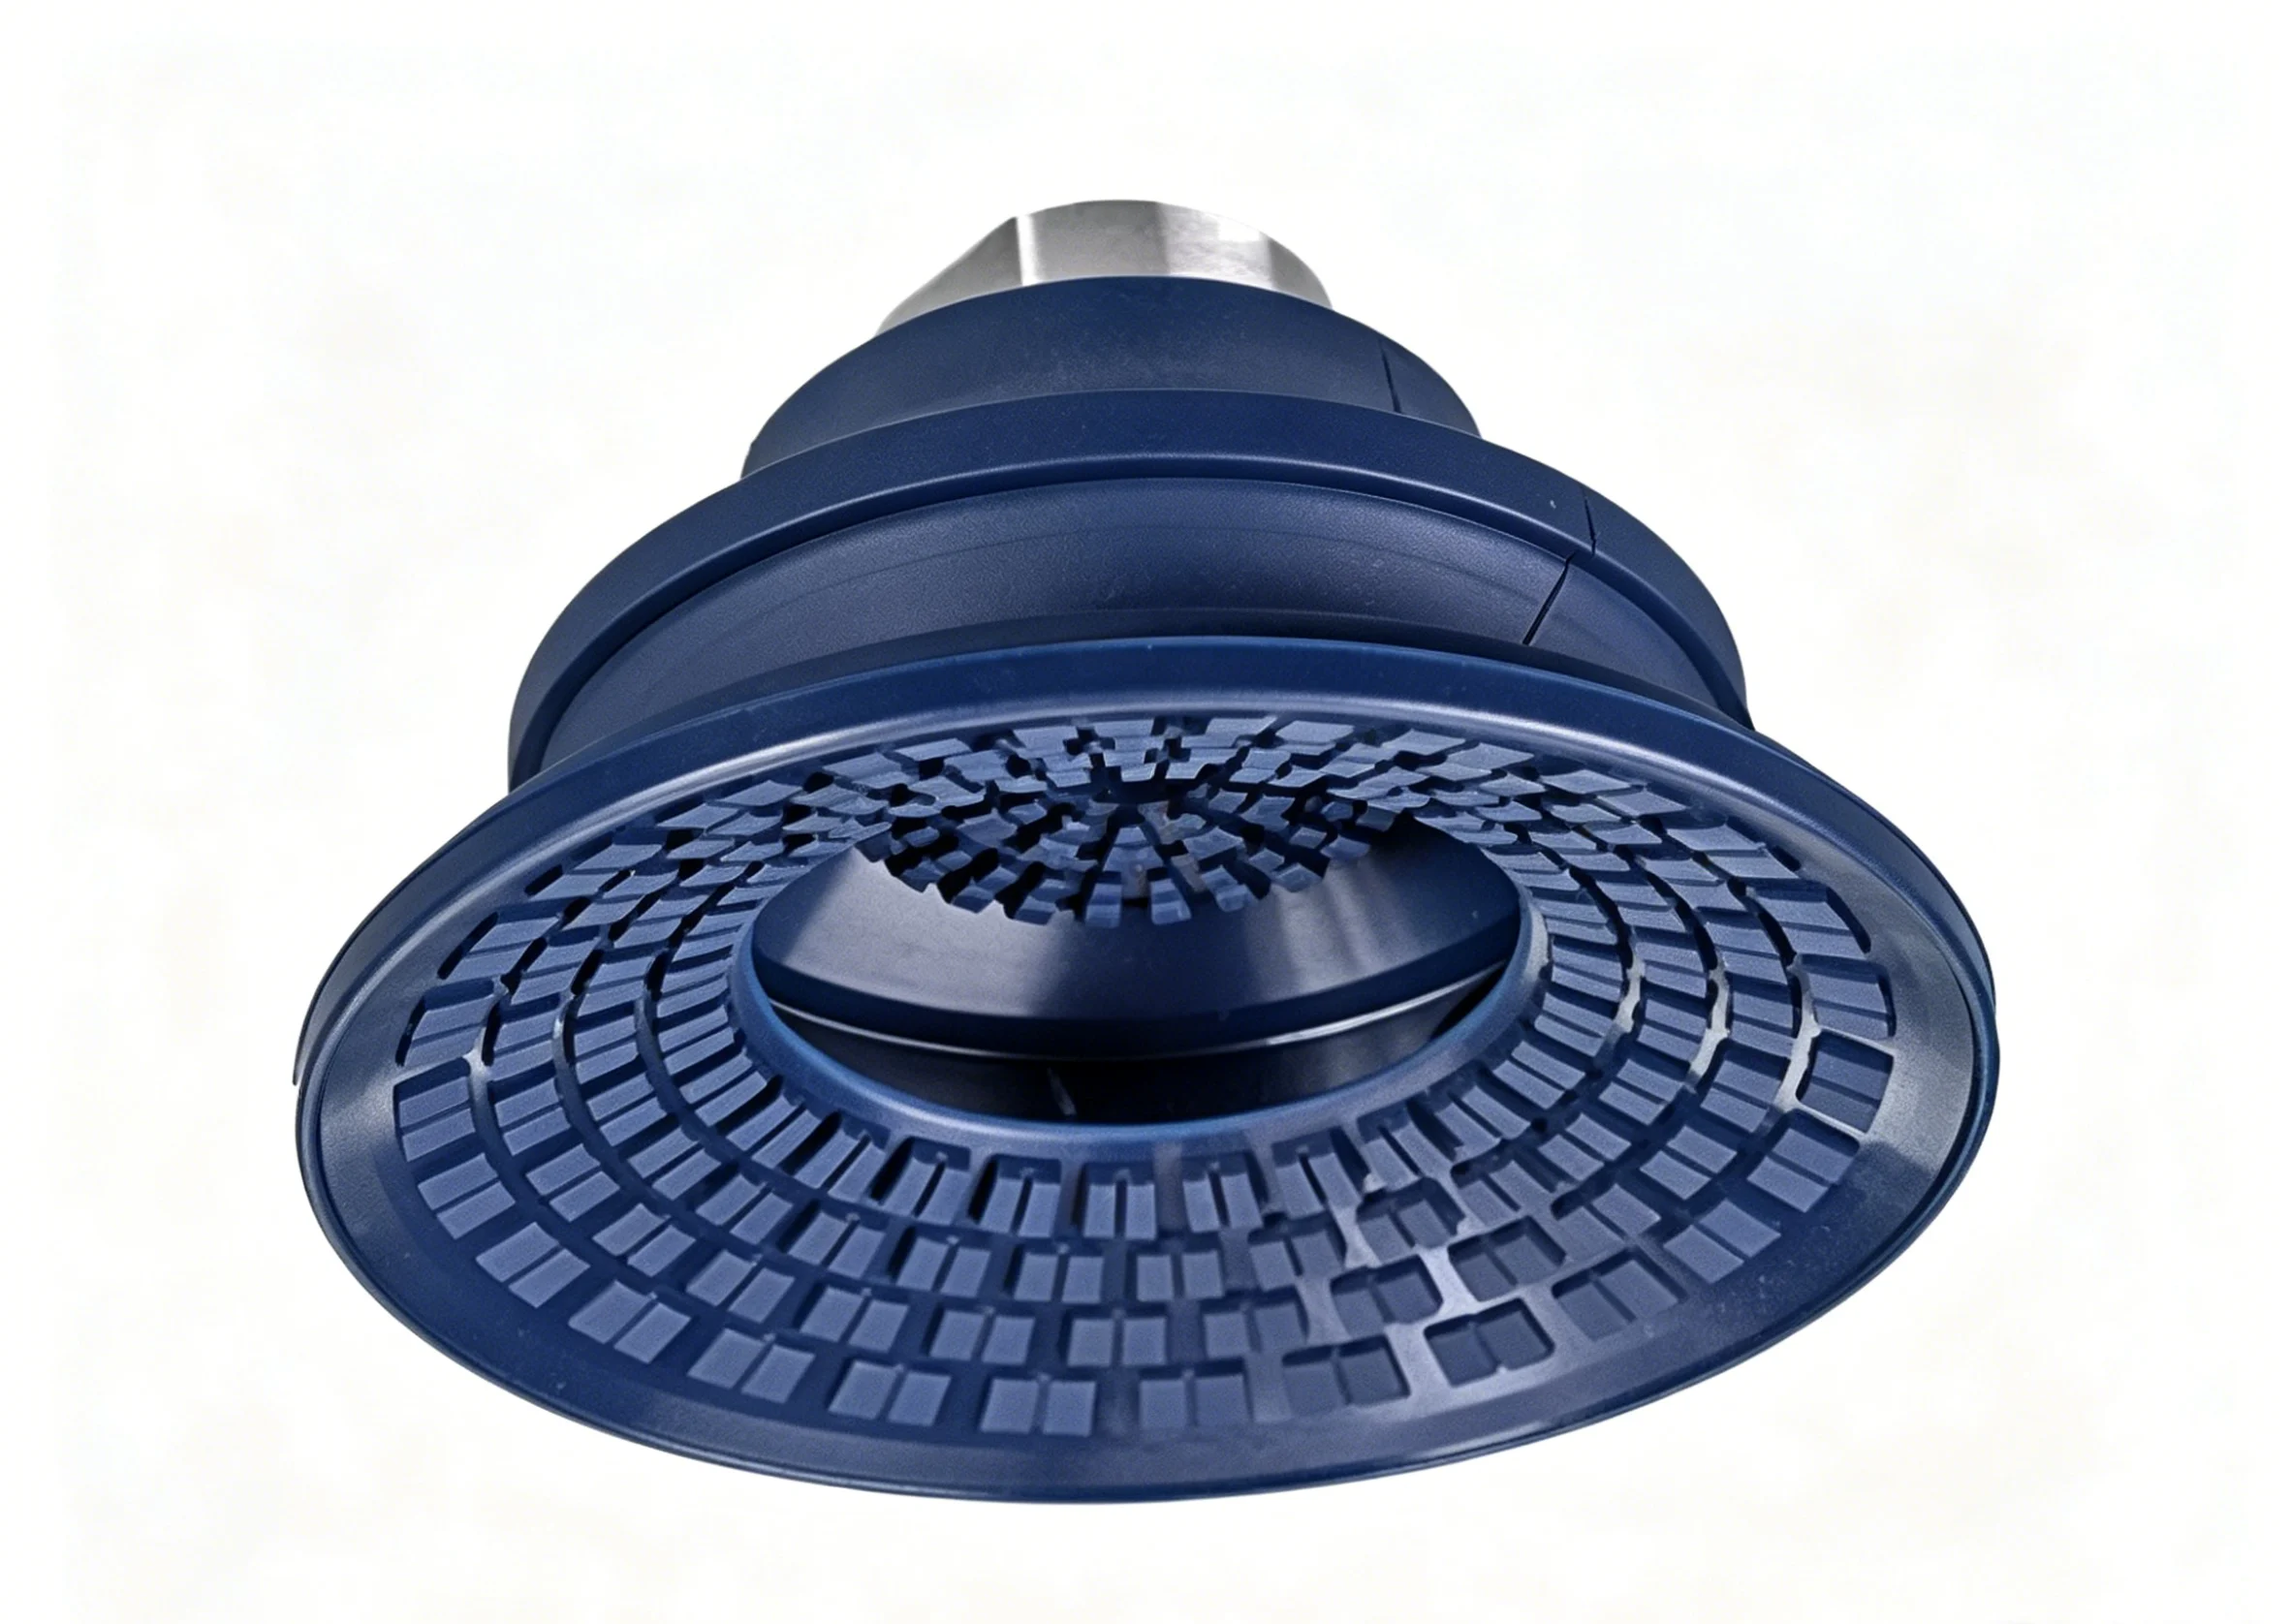
Dodatkowe komponenty
Montaż nie kończy się na trzpieniu i podkładce.
Złączki łączą linię próżniową. Złączka karbowana do rur miękkich. Złączka gwintowana do rur sztywnych.
Reduktory zmniejszają średnicę otworu. Duża miseczka może wymagać mniejszej złączki. Redukcja umożliwia połączenie.
W niektórych konstrukcjach znajdują się trzpienie zaworów. Są to zawory regulujące przepływ lub zwalniające. Szybko rozbijają one próżnię, gdy trzeba opuścić część.
Wszystkie te części przyssawki muszą ze sobą współpracować. Źle obrobiony trzpień niszczy uszczelkę. Źle uformowana podkładka zapada się nierównomiernie. Cały proces produkcji przyssawki zależy od prawidłowego wykonania każdego elementu.
Jak produkowane są części do przyssawek przemysłowych?
Różne procesy dla różnych elementów. Gumowa podkładka podąża jedną ścieżką. Metalowy uchwyt podąża inną. Małe plastikowe elementy podążają trzecią ścieżką.
Produkcja gumowej przyssawki
Dominują tu trzy metody formowania. Każda z nich odpowiada innym potrzebom w zakresie objętości i wydajności.
Formowanie kompresyjne sprawdza się w przypadku dużych wkładek lub małych ilości. Preforma gumowa jest umieszczana w rozgrzanej komorze. Prasa się zamyka. Prasa i ogrzewanie wykonują pracę. Proste narzędzia. Niskie koszty uruchomienia. Jednak cykle produkcyjne są długie.
Formowanie wtryskowe jest stosowane w przypadku dużych wolumenów. Materiał gumowy – zazwyczaj nitryl, silikon lub uretan – jest wtryskiwany do zamkniętej formy pod ciśnieniem. Szybsze cykle. Mniejsze tolerancje. Lepsza spójność tysięcy części. Większość producentów przyssawek o standardowych rozmiarach wykorzystuje tę metodę.
Formowanie dwukomponentowe, czyli formowanie 2K, pozwala na produkcję przyssawek o podwójnej twardości. Najpierw formowana jest twarda gumowa podstawa. Następnie na nią natryskiwana jest miękka gumowa krawędź. Twarda część zachowuje kształt. Miękka część uszczelnia. To zaawansowana konstrukcja przyssawki do formowania wtryskowego tworzyw sztucznych. Jedna maszyna. Dwa materiały. Jeden gotowy element.
Obróbka CNC uchwytów metalowych
Gumowe podkładki wymagają metalowych trzpieni, aby połączyć je z maszyną. Tu właśnie pojawia się cięcie wiórowe.
Tokarki CNC wytwarzają trzpienie i gwinty. Pręt jest podawany. Wrzeciono obraca się. Frez kształtuje powierzchnię zewnętrzną. Następnie narzędzie do gwintowania nacina gwint wewnętrzny lub zewnętrzny. Czysto, precyzyjnie, powtarzalnie.
Frezowanie CNC dodaje elementy nieokrągłe. Sześciokątne powierzchnie pod klucz. Rowki klinowe do zabezpieczenia przed obrotem. Płaskie powierzchnie pod śruby ustalające. Często część jest przenoszona z tokarki do frezarki. Czasami jedna maszyna wieloosiowa wykonuje obie operacje w jednym ustawieniu.
Typowe materiały na te uchwyty to mosiądz odporny na korozję i łatwy w obróbce, aluminium dla lekkości oraz stal nierdzewna do zastosowań w przemyśle spożywczym lub w pomieszczeniach czystych. Każdy metal poddaje się obróbce inaczej. Każdy nadaje się do innego zastosowania.
Formowanie wtryskowe tworzyw sztucznych do akcesoriów
Drobne części – złączki, reduktory, korpusy zaworów – rzadko są obrabiane mechanicznie z metalu. Zbyt drogie. Zbyt wolne.
Zamiast tego, elementy przyssawek do formowania wtryskowego są produkowane z tworzyw konstrukcyjnych. PEEK jest odporny na wysokie temperatury i agresywne chemikalia. POM, znany również jako acetal, zapewnia niskie tarcie i dobrą sztywność. Nylon zapewnia wytrzymałość i odporność na zmęczenie. Te elementy przyssawek są formowane w formach wielogniazdowych. Jednorazowa produkcja pozwala na uzyskanie czterech, ośmiu lub szesnastu elementów. Niski koszt jednostkowy. Wysoka powtarzalność.
Wiedza o tym, który proces ma zastosowanie do którego elementu, to połowa sukcesu w produkcji przyssawek próżniowych. Guma wymaga formowania. Metal wymaga obróbki mechanicznej. Małe kawałki plastiku wymagają wtrysku. Pomieszanie ich powoduje gwałtowny wzrost kosztów.
Czy przemysłowe przyssawki próżniowe wymagają specjalnych Przetwarzanie końcowe?
Tak. Formowanie lub obróbka części to nie koniec. Część wychodząca z narzędzia jest surowa. Wymaga wykończenia, aby działała niezawodnie.
Postprodukcja kubków gumowych
W przypadku formowanych podkładek gumowych prawie zawsze stosuje się dwa kroki.
Po pierwsze, usuwanie wypływek. Guma wpływa do wnęki formy. Część z niej zawsze zostaje wyciśnięta między połówkami formy. Ten niewielki nadmiar to wypływka. Musi zniknąć. W przypadku małych, delikatnych elementów, najlepszym rozwiązaniem jest przycinanie kriogeniczne. Elementy po prostu obracają się w cylindrze. Ciekły azot sprawia, że wypływka staje się krucha. Użyj małych plastikowych kulek, aby ją usunąć. Sam kielich pozostaje nienaruszony, ponieważ materiał, z którego jest wykonany, jest grubszy i twardszy.
Po drugie, utwardzanie wtórne. Świeżo uformowany kielich trafia do pieca. Pod wpływem ciepła guma ulega silniejszemu usieciowaniu. Nazywa się to wulkanizacją wtórną. Jeśli pominiesz ten etap, właściwości kielicha ulegną zmianie z czasem. Z czasem może być nieco trudniej. Odkształcenia trwałe po kompresji pogarszają sytuację. Obróbka w piecu zapewnia stabilność.
Jeśli pominiesz te kroki podczas produkcji przyssawek, otrzymasz wadliwe urządzenia polowe. Zapłon może uszkodzić uszczelnienie. Nieutwardzona guma nie jest trwała.
Postprodukcja uchwytów metalowych
Obrobiony trzonek wygląda dobrze po toczeniu. Jeszcze nie jest ukończony.
Pierwszym krokiem jest cynkowanie. Cynkowanie lub niklowanie zapewnia odporność na korozję. Niepowlekany trzpień stalowy rdzewieje w wilgotnym środowisku fabrycznym. Rdza może uszkodzić powierzchnię uszczelniającą. Unieruchamia również łącznik w uchwycie. Cynkowanie jest standardem. Niklowanie jest droższe, ale jest odporne na agresywne chemikalia.
Następnie przechodzimy do usuwania zadziorów z gwintów. Nacinanie gwintów może pozostawić ostre krawędzie. Zadziory te mogą wbić się w gumową podkładkę podczas montażu. Co gorsza, mogą one krzyżować się z gwintami współpracujących elementów. Do usunięcia zadziorów można użyć drucianego koła lub wibracyjnego bębna.
Walcowanie gwintów to doskonała alternatywa dla trzpieni o wysokiej wytrzymałości. Zamiast cięcia, gwinty formowane są poprzez walcowanie. Bez wiórów. I bez zadziorów. Gwinty są mocniejsze, ponieważ ziarno metalu opływa profil. Jest to standard w wysokiej jakości obróbce CNC dla przyssawek próżniowych.
Specjalne wykończenie pomieszczeń czystych i do kontaktu z żywnością
Niektóre aplikacje wymagają wykonania kilku dodatkowych kroków.
W przypadku zastosowań w pomieszczeniach czystych, takich jak obróbka półprzewodników i montaż urządzeń medycznych, czyszczenie ultradźwiękowe jest najlepszym rozwiązaniem. Elementy umieszczane są w kąpieli z wodą dejonizowaną. Fale dźwiękowe o wysokiej częstotliwości tworzą drobne pęcherzyki, które zapadają się i szorują każdą powierzchnię. Usuwają kurz, oleje i luźne cząsteczki.
Zastosowania do kontaktu z żywnością wymagają płukania zgodnego z wymogami FDA. Środki czyszczące i woda do końcowego płukania muszą spełniać wymogi FDA. Pozostałości chemikaliów nie mogą zanieczyszczać produktów spożywczych. Czasami do produkcji tych części używana jest oddzielna, dedykowana linia produkcyjna.
Do galwanizacji i gratowania w zakładzie motoryzacyjnym używa się standardowej przemysłowej przyssawki próżniowej. Przyssawka używana na linii pakowania ciastek jest czyszczona ultradźwiękowo i płukana płynami zatwierdzonymi przez FDA. Materiały, z których wykonane są przyssawki, mogą być takie same. Różnica tkwi w obróbce końcowej.
Jakie materiały są powszechnie stosowane do produkcji przyssawek przemysłowych?
Guma to trochę mylące określenie. Różne mieszanki zachowują się zupełnie inaczej. Jeśli wybierzesz nieodpowiedni materiał na przyssawkę, ulegnie ona uszkodzeniu, niezależnie od tego, jak dobrze została wykonana.
Guma to nie to samo. Różne mieszanki zachowują się zupełnie inaczej. Wybór niewłaściwego materiału na przyssawkę próżniową gwarantuje jej uszkodzenie, niezależnie od tego, jak dobrze została uformowana.
| Materiał | Kluczowe właściwości | Najlepsze aplikacje |
| Nitryl (NBR) | Odporność na olej, dobra ścieralność, uniwersalne zastosowanie | Warsztaty maszynowe, montaż samochodów, powierzchnie zaolejone |
| Silikon (VMQ) | Ekstremalny zakres temperatur (od -60°C do 230°C), dostępne gatunki dopuszczone do kontaktu z żywnością | Linie do pieczenia, zastosowania w zamrażarkach i urządzeniach medycznych |
| Poliuretan (PU) | Wyjątkowa odporność na ścieranie, wysoka wytrzymałość na rozdarcie, trwałość | Chropowate powierzchnie, bloki betonowe, materiały pochodzące z recyklingu |
| Kauczuk naturalny (NR) | Wysoki współczynnik tarcia, dobra elastyczność, niedrogi | Pudełka tekturowe, tektura falista, wyroby papiernicze |
Jak wybierać: praktyczny przewodnik po wyborze
Na decyzję wpływają trzy pytania.
- Czy otoczenie jest gorące, czy zimne? Silikon sprawdza się w najszerszym zakresie temperatur. Nitryl sztywnieje poniżej -20°C. FKM radzi sobie z ciepłem, ale nie sprawdza się w niskich temperaturach.
- Faktura powierzchni. Gładkie szkło wymaga innego materiału niż gruboziarnisty beton. Poliuretan jest odporny na przecięcia na ostrych lub chropowatych powierzchniach. Naturalna guma najlepiej przylega do gładkiej tektury.
- Jakie substancje chemiczne są obecne? Olej wymaga nitrylu lub FKM. Ekspozycja na zewnątrz wymaga EPDM. Kontakt z żywnością wymaga silikonu klasy FDA.
Odpowiednie materiały na przyssawki próżniowe są dopasowane do danego zastosowania. Nie ma uniwersalnego materiału. Przyssawka, która idealnie sprawdza się na zaolejonym bloku silnika, natychmiast psuje się w pojemniku z mrożonką. Dopasuj materiał do zadania.
O firmie NOBLE: Twój partner w produkcji precyzyjnej
Główne możliwości produkcyjne
- Precyzyjna obróbka CNC (Do uchwytów i okuć metalowych)
Wieloosiowe toczenie i frezowanie CNC. Tokarki szwajcarskie do małych, skomplikowanych trzonów. Narzędzia obrotowe umożliwiają wykonywanie otworów sześciokątnych i poprzecznych w jednym ustawieniu.
Dostępne materiały: mosiądz (automatyczny), aluminium (lekkie), stal nierdzewna (304 i 316 odporna na korozję) i stal stopowa (do zastosowań wymagających dużej wytrzymałości).
Tolerancje do ±0.005 mm w przypadku elementów krytycznych. To pięć mikronów. Dla porównania, ludzki włos ma około 75 mikronów.
- Obróbka tworzyw sztucznych i Formowanie wtryskowe
Sztywne elementy wymagają sztywnych tworzyw sztucznych. Korpusy gwintowane. Trzonki zaworów. Obudowy złączy.
Prototypowanie jest najpierw poddawane obróbce CNC . Szybki proces weryfikacji projektu. Po zatwierdzeniu projektu, produkcja przechodzi do formowania wtryskowego, co pozwala obniżyć koszty jednostkowe.
Dostępne materiały: PEEK (wysoka odporność na temperaturę i substancje chemiczne), POM/Delrin (niskie tarcie), Nylon PA6/66 (wytrzymały), ABS (ogólnego zastosowania), poliwęglan (odporny na uderzenia).
Bezpośrednie połączenie z przyssawkami próżniowymi
Wszystkie te części – obrobiony trzpień, formowana plastikowa złączka, gwintowany adapter – trafiają bezpośrednio do zespołów przyssawek. Projekt niestandardowego oprzyrządowania przyssawek często zaczyna się od zaprojektowania metalowego trzpienia. Właśnie tutaj wkracza NOBLE.
Certyfikaty jakości
ISO 9001:2015 oznacza stałą jakość dla części przemysłowych. Motoryzacja. Opakowania. Elektronika. Powtarzalne procesy. Normy międzynarodowe. Klient w Niemczech otrzymuje tę samą część co klient w Teksasie.
Norma ISO 13485:2016 zaostrza wymagania. Jakość medyczna. Pełna identyfikowalność od partii surowca do gotowego elementu. Protokoły czystości. Dokumentacja zarządzania ryzykiem. Jeśli przyssawka próżniowa jest wykorzystywana w montażu wyrobów medycznych lub pakowaniu produktów farmaceutycznych, ten certyfikat ma znaczenie.
Dlaczego warto współpracować z NOBLE?
- Integracja pionowa. Surowiec trafia do jednych drzwi. Gotowe części trafiają do drugich. Obróbka CNC, wtrysk tworzyw sztucznych, kontrola jakości i wysyłka – wszystko odbywa się pod jednym dachem. Żadnych przekazań do nieznanych podwykonawców.
- Wsparcie inżynieryjne. Analiza DfM jest przeprowadzana dla każdego nowego projektu. Czy uchwyt można obrabiać szybciej? Czy część z tworzywa sztucznego można formować przy użyciu prostszych narzędzi? Analiza jest przeprowadzana przed wyceną. W rezultacie klienci otrzymują niższe koszty i krótsze terminy realizacji.
- Brak presji minimalnego zamówienia. Zespół badawczy potrzebuje pięciu części do prototypu. Linia produkcyjna potrzebuje pięćdziesięciu tysięcy. NOBLE zajmuje się obydwoma. Zacznij od małych ilości. Zwiększ skalę. Brak kary za niską ilość na początku.
Nasze zobowiązanie do jakości
Sprzęt kontrolny. Współrzędnościowa maszyna pomiarowa (CMM) do skomplikowanych geometrii. Komparatory optyczne do profili gwintów. Mikrometry cyfrowe i średnicówki do codziennych kontroli.
Identyfikowalność. W przypadku części zgodnych z normą ISO 13485 każda partia otrzymuje unikalny numer. Certyfikaty materiałowe są przechowywane. Parametry procesu są rejestrowane. Ewentualne wycofanie produktu z rynku – jeśli w ogóle wystąpi – jest kontrolowane i ograniczone.
Wykończenie powierzchni. Standardowo gratowanie odbywa się na każdym obrabianym elemencie. Powłoka galwaniczna (cynkowanie, niklowanie) dostępna na miejscu. Czyszczenie ultradźwiękowe w pomieszczeniach czystych. Brak konieczności wysyłania części do firmy zewnętrznej – licz na to, że wszystko będzie dobrze.
Oto oferta. Precyzyjne komponenty do przemysłowych zespołów przyssawek próżniowych. Bez gumy. Bez pustych obietnic. Tylko obrabiane mechanicznie i formowane części, które pasują, uszczelniają i są trwałe.
FAQ
Czy mogę Wydruk 3D przyssawka próżniowa?
Tak, do prototypowania. Użyj filamentu TPU. Elastyczny materiał się sprawdza.
Nie należy jednak używać kubków z nadrukiem w produkcji. Linie warstw tworzą mikroskopijne kanaliki. Przez nie przedostaje się powietrze. Kubek traci próżnię. Kubek formowany ma pełne ścianki. Kubek drukowany ma tysiące drobnych szczelin.
Jaka jest różnica pomiędzy miseczką mieszkową a płaską?
Płaska miseczka uszczelnia gładką, płaską powierzchnię. Szkło. Blacha. Panele z tworzywa sztucznego. Krawędź przylega równomiernie. To wszystko.
Miech ma zagięte ścianki. Miech ten ściska się i rozciąga. Pozwala to na kompensację wysokości. Wybierz wygiętą deskę. Podnieś pudełko z nierównym blatem. Miech amortyzuje różnicę. Miech podnosi się również krótkim skokiem pionowym. To pomaga w przypadku delikatnych części.
Jak zapobiec pozostawianiu śladów na szkle przez kubki silikonowe?
Standardowy silikon pozostawia ślady. Oleje z procesu utwardzania przenoszą się na powierzchnię szkła. Rezultatem jest mętny pierścień lub tłusta plama.
Rozwiązaniem jest silikon halogenowany. Niektórzy dostawcy nazywają go powłoką „bezśladową” lub „bez śladów”. Powierzchnia jest modyfikowana podczas formowania. Brak migracji oleju. Brak śladów. Szkło pozostaje czyste.
Które uchwyty są lepsze z mosiądzu czy ze stali nierdzewnej?
Mosiądz łatwo poddaje się obróbce. Jest odporny na korozję w suchym powietrzu fabrycznym. Jest tańszy. W przypadku standardowej linii montażowej do pobierania części plastikowych, mosiądz sprawdza się doskonale.
Stal nierdzewna sprawdza się w warunkach wilgotnych. Środowiskach wymagających mycia. Liniach przetwórstwa żywności. Pomieszczeniach czystych z agresywnymi środkami czyszczącymi. Stal nierdzewna 304 jest odporna na rdzę. Stal nierdzewna 316 jest odporna na sól i silniejsze chemikalia.
Wybierz mosiądz, jeśli chcesz być suchy i tani. Wybierz stal nierdzewną, jeśli chcesz być mokry i regulowany. Nie ma uniwersalnego „lepszego”. Tylko to, co pasuje do danego zastosowania.







