
Wprowadzenie: Co to jest Szybkie prototypowanie aluminium?
Gdybyś miał wybrać proces produkcyjny dla swoich aluminiowych części prototypowych, który byś wybrał?
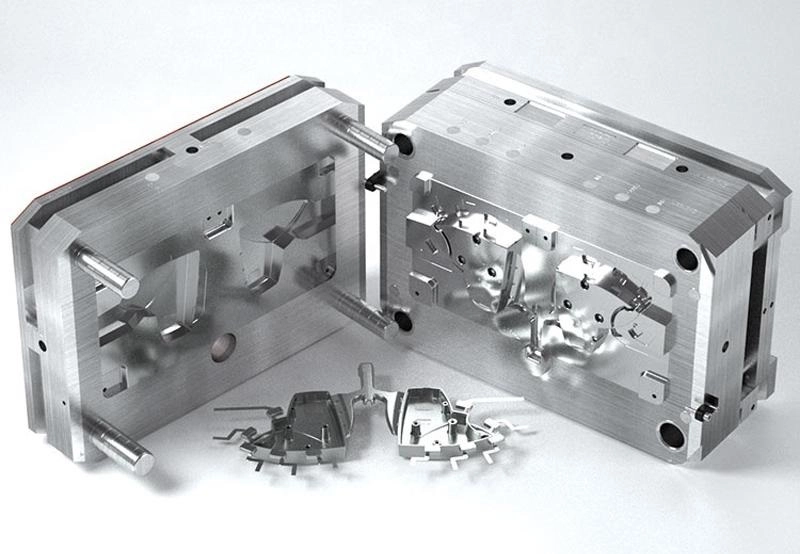
Istnieje kilka metod produkcji tych części. Obróbka CNC kształtuje części poprzez cięcie litego wlewka aluminiowego. Odlewanie – w tym odlewanie próżniowe aluminium – polega na wlewaniu stopionego metalu do formy. Odlewanie metodą wosku traconego pozwala na uzyskanie skomplikowanych kształtów i wysokiej jakości wykończenia powierzchni . Odlewanie ciśnieniowe nadaje się do produkcji wielkoseryjnej. Procesy hybrydowe łączą druk 3D z obróbką mechaniczną.
Koncepcja jest dość prosta. Technologia szybkiego prototypowania aluminium umożliwia szybką produkcję funkcjonalnych części metalowych. Walidacja w fazie projektowania może być przeprowadzona na wczesnym etapie, co pozwala na redukcję ryzyka produkcyjnego. Formy pełnowymiarowe są produkowane dopiero po pomyślnej walidacji projektu z wykorzystaniem rzeczywistego metalu. Właśnie w tym tkwi jej wartość.
Typowe procesy szybkiego prototypowania aluminium
Obróbka CNC aluminium Prototypy (najpopularniejsza metoda)
Obróbka CNC polega na usuwaniu materiału. Obracające się narzędzie skrawające podąża ścieżką wygenerowaną z pliku CAD, aby nadać wykrojowi ostateczny kształt. Nie są wymagane żadne formy ani przyrządy – proces opiera się wyłącznie na usuwaniu metalu.
Do popularnych stopów należą 6061, 7075 i 2024. 6061 to materiał podstawowy – oferuje wysoką wytrzymałość i odporność na korozję. 7075 jest jeszcze mocniejszy, ale ma gorszą odkształcalność. Stop 2024 charakteryzuje się wysoką odpornością na zmęczenie i nadaje się do zastosowań w przemyśle lotniczym i kosmicznym. Wybór stopu zależy od funkcji prototypu.
Przewaga
Wysoka precyzja – tolerancje mogą sięgać nawet ±0.005 milimetra. Szybka realizacja – pomiary trwają kilka dni, a nie tygodni. Brak kosztów oprzyrządowania oznacza niskie koszty konfiguracji. Stosowane są materiały klasy produkcyjnej. Wyniki testów można bezpośrednio zastosować do gotowego elementu.
Ograniczenie
Występuje znaczna strata materiału – wióry są złomem. Skomplikowane struktury wewnętrzne (takie jak kanały chłodzące lub puste przekroje) nie mogą zostać osiągnięte bez podziału projektu na oddzielne komponenty. Chociaż obróbka elektroerozyjna (EDM) może rozwiązać ten problem, zwiększa to koszty.
Zalecane zastosowania obejmują wsporniki do zastosowań w przemyśle lotniczym, obudowy urządzeń elektronicznych, osprzęt i komponenty mechaniczne. Każda część wymagająca precyzyjnych wymiarów i materiałów o jakości produkcyjnej nadaje się do tej metody.
Obróbka CNC stanowi punkt odniesienia w szybkim prototypowaniu aluminium. Inne metody – odlewanie, obróbka addytywna – z nią konkurują. Jednak odlewanie próżniowe aluminium pozwala na obróbkę skomplikowanych kształtów wewnętrznych, których nie można uzyskać metodą obróbki skrawaniem. Właśnie dlatego odlewanie staje się lepszym wyborem. Kompromisem są koszty oprzyrządowania i czas realizacji. Obróbka skrawaniem wygrywa w przypadku prostych, precyzyjnych części. Odlewnictwo wygrywa w przypadku złożonych kształtów zbliżonych do gotowego wyrobu.
Odlewanie próżniowe aluminium dla prototypów małoseryjnych
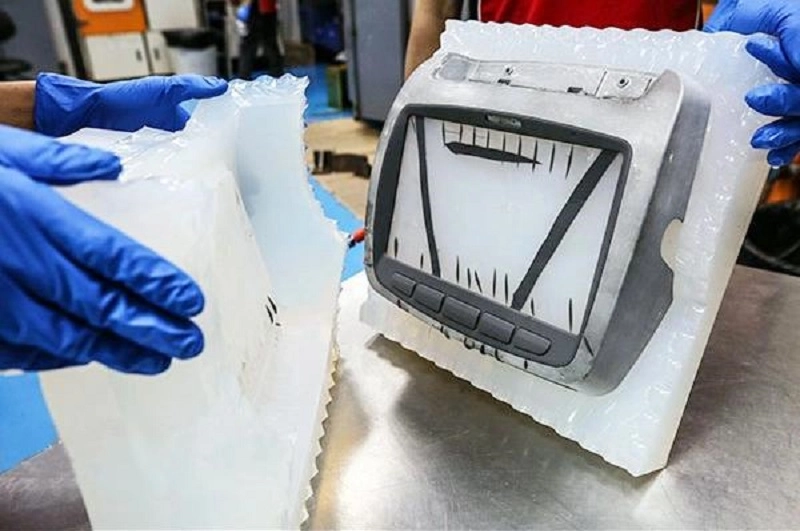
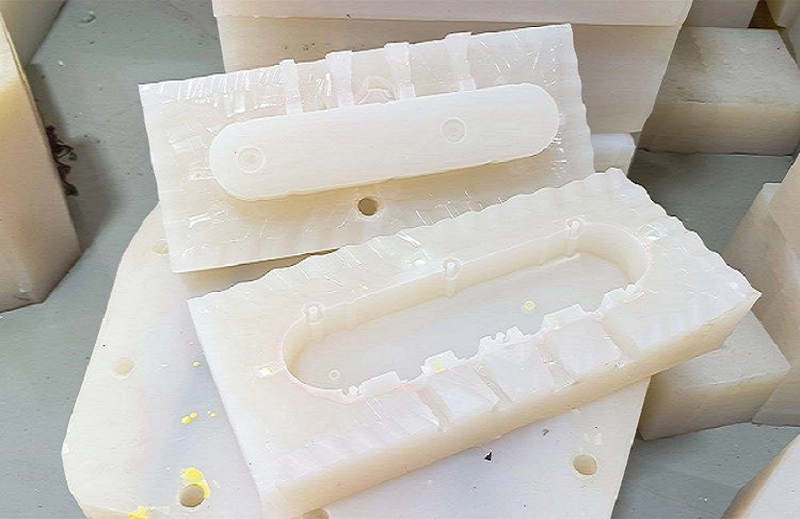
Odlewanie próżniowe aluminium to metoda stosowana do produkcji prototypów i części w małych seriach. Najpierw, na podstawie formy głównej, tworzona jest forma silikonowa. Forma jest następnie umieszczana w komorze próżniowej, do której wtryskiwany jest płynny materiał. Próżnia wtłacza materiał w każdy detal, dzięki czemu powstaje gotowy element bez pęcherzyków powietrza i pustych przestrzeni, zdolny do precyzyjnego odtworzenia drobnych detali.
Środowisko próżniowe stanowi kluczową różnicę między tym procesem a tradycyjnymi metodami odlewania. Odlewanie grawitacyjne wykorzystuje grawitację do wypełnienia formy; odlewanie ciśnieniowe wtłacza materiał do formy pod ciśnieniem; natomiast odlewanie próżniowe usuwa uwięzione powietrze, które utrudnia przepływ materiału. W rezultacie proces ten zapewnia drobniejsze detale, gładsze powierzchnie i bardziej powtarzalne części.
Szybkie prototypowanie aluminium często wykorzystuje tę metodę, ponieważ stanowi ona pomost między pojedynczym elementem drukowanym w technologii 3D a produkcją masową. Czas realizacji jest krótki. Koszty umiarkowane. Wydajność powtarzalna.
Zalety odlewania próżniowego aluminium w prototypach
- Niższe inwestycje w narzędzia
Formy silikonowe są znacznie tańsze niż stalowe formy wtryskowe lub formy do odlewów ciśnieniowych. Forma stalowa może kosztować nawet dziesiątki tysięcy dolarów, podczas gdy forma silikonowa kosztuje zaledwie kilka tysięcy dolarów.
Dla firm testujących koncepcje produktów oznacza to zmniejszenie ryzyka finansowego. W przypadku konieczności wprowadzenia zmian w projekcie, koszt wymiany formy jest minimalny; jeśli testy produktu zakończą się niepowodzeniem, inwestycja ta nie generuje strat. Zapewnia to elastyczność na wczesnych etapach rozwoju.
- Szybsze cykle rozwojowe
W porównaniu z formami twardymi, terminy realizacji są krótsze. Formy można wykonać w ciągu kilku dni, co pozwala na natychmiastowe rozpoczęcie odlewania. Walidacja projektu odbywa się kilka tygodni wcześniej niż w przypadku form produkcyjnych.
Inżynierowie mogą testować wiele iteracji projektu. Proces od koncepcji do wprowadzenia na rynek jest przyspieszony. Każda iteracja dostarcza informacji zwrotnych z rzeczywistych warunków przed wyprodukowaniem ostatecznej formy.
- Doskonała reprodukcja złożonych szczegółów
Odlewanie próżniowe aluminium pozwala na wypełnienie drobnych faktur, drobnych detali i ciasnych narożników. Zapewnia to wysoki połysk i doskonałe odwzorowanie drobnych detali.
Odlewanie próżniowe aluminium nadaje się do tworzenia modeli wyglądu produktu, prototypów funkcjonalnych oraz próbek demonstracyjnych dla klientów. Gotowe produkty charakteryzują się wyjątkowym wyglądem i wrażeniem zbliżonym do produktów produkowanych masowo. Starannie dopracowane prototypy robią na odbiorcach zupełnie inne wrażenie.
- Opłacalne w przypadku małych ilości
Typowy zakres produkcji wynosi od 5 do 100 sztuk. Często są to partie prototypowe lub próbki przedprodukcyjne.
W przypadku tej wielkości odlewanie próżniowe aluminium jest bardziej opłacalne niż obróbka CNC. Chociaż obróbka pojedynczych elementów jest szybsza, wydajność spada przy produkcji wielu elementów. Każdy element wymaga osobnego ustawienia i osobnego cyklu, podczas gdy odlewanie pozwala na produkcję równoległą.
W porównaniu z formowaniem wtryskowym, odlewanie próżniowe aluminium oferuje większą elastyczność na wczesnych etapach produkcji. Nie ma długich terminów realizacji, potrzeby stosowania drogich form stalowych ani wymagań dotyczących minimalnej wielkości zamówienia.
Ograniczenia odlewania próżniowego aluminium
- Ograniczona żywotność formy
Formy silikonowe zużywają się szybciej. Złożoność elementu, materiał odlewniczy i trudność wyjmowania z formy wpływają na jej trwałość.
Zazwyczaj każda forma może wyprodukować od dwudziestu do pięćdziesięciu części. W przypadku detali o prostych kształtach, niektóre formy mogą osiągnąć nawet sto części. Powyżej tej ilości dokładność zaczyna spadać. W tym momencie forma musi zostać wymieniona.
- Różnice we właściwościach materiałów
Materiały do odlewów próżniowych nie zawsze są identyczne z aluminium kutym w jakości produkcyjnej. Chociaż ich właściwości mechaniczne są podobne, nie są one identyczne. Wytrzymałość i odporność na zmęczenie są niższe. Rzeczywista wydajność zależy od wyboru materiału.
Walidacja projektu jest odpowiednia pod kątem montażu, funkcjonalności i wyglądu. Zastosowania o dużym obciążeniu mogą wymagać części obrabianych mechanicznie lub kutych. Materiały odlewnicze nadają się do walidacji, ale nie do finalnej produkcji masowej.
- Ograniczenia wymiarowe i geometryczne
Duże części wymagają specjalistycznego sprzętu. Komora próżniowa ogranicza rozmiar formy. Wyjątkowo cienkie ścianki lub skomplikowane kanały wewnętrzne stanowią wyzwanie. Materiał musi wpłynąć do gniazda formy przed rozpoczęciem utwardzania. Większe części wymagają dłuższych dróg przepływu, co zwiększa ryzyko niepełnego wypełnienia.
Aluminiowy odlew inwestycyjny
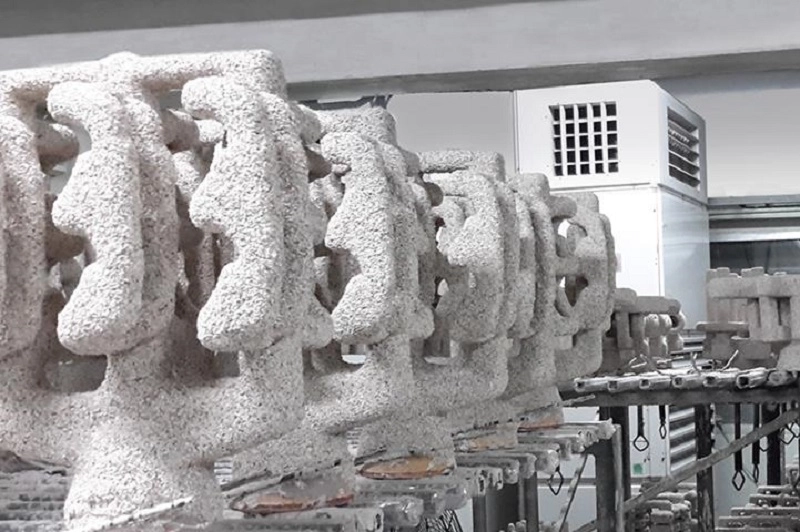
Proces ten rozpoczyna się od wykonania modelu woskowego. Na model woskowy nakładana jest zawiesina ceramiczna. Model woskowy topi się, pozostawiając pustą skorupę. Do skorupy wlewa się stopione aluminium. Skorupa pęka i odpada, a element jest wyjmowany z formy.
Odlewnictwo metodą traconego wosku jest wybierane, gdy kształt elementu jest zbyt złożony, aby można go było uzyskać poprzez obróbkę skrawaniem. Przykładami są kanały wewnętrzne, powierzchnie zakrzywione i struktury cienkościenne. Obróbka skrawaniem wymagałaby wielu ustawień i specjalistycznych narzędzi skrawających, podczas gdy odlewanie pozwala na formowanie w jednym kroku.
Przewaga
Umożliwia to nie tylko produkcję skomplikowanych kształtów, ale także zmniejsza wymagania dotyczące obróbki – wymiary części są już zbliżone do wymiarów końcowych. Części o kształcie zbliżonym do gotowego są wytwarzane z tych samych stopów, co te stosowane w produkcji masowej, a ich właściwości mechaniczne są porównywalne z właściwościami materiałów kutych.
Zastosowanie
Komponenty przemysłowe, takie jak obudowy pomp i korpusy zaworów; części samochodowe, takie jak wirniki turbosprężarek i ramiona zawieszenia; oraz komponenty lotnicze, takie jak wsporniki konstrukcyjne i osprzęt silnikowy.
Odlewanie precyzyjne zajmuje pośrednie miejsce w szybkim prototypowaniu aluminium. Jest droższe niż odlewanie próżniowe aluminium, ale tańsze niż oprzyrządowanie do odlewania ciśnieniowego . Wytrzymuje wyższe temperatury i pozwala na produkcję większych elementów. Stanowi pomost między prototypem a produkcją niskoseryjną.
Odlew aluminiowy do przejścia na produkcję
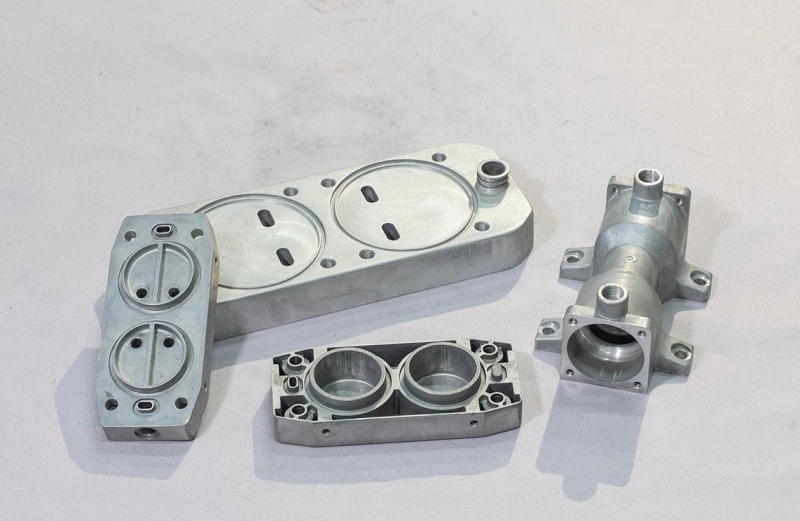
Odlewanie ciśnieniowe to proces produkcji wielkoseryjnej. Stopione aluminium jest wtryskiwane pod ciśnieniem do stalowej formy. Forma jest chłodzona wodą. Czas cyklu wynosi kilka sekund. Proces jest wydajny.
Wczesne prototypy rzadko wykorzystują odlewy ciśnieniowe. Koszt oprzyrządowania jest zbyt wysoki. Matryce stalowe kosztują dziesiątki tysięcy, a nawet setki tysięcy. Czas realizacji zamówienia wynosi od kilku tygodni do kilku miesięcy. Zmiany oprzyrządowania są kosztowne i czasochłonne.
Inwestycja opłaca się przy większych wolumenach. Próg rentowności jest zmienny. Zazwyczaj wynosi od pięciu do dziesięciu tysięcy części rocznie. Poniżej tej wartości koszt jednostkowy nie uzasadnia oprzyrządowania.
Zalety
Niski koszt jednostkowy. Doskonała powtarzalność. Wysoka wydajność produkcji. Stała jakość. Stabilność wymiarowa. Minimalna obróbka końcowa.
W przypadku szybkiego prototypowania aluminium odlewanie ciśnieniowe jest zazwyczaj pomijane. Prototyp wykonuje się metodą obróbki skrawaniem, odlewania próżniowego lub odlewania precyzyjnego. Proces produkcji jest projektowany oddzielnie. Przejście następuje po zamrożeniu projektu. Oprzyrządowanie do produkcji wielkoseryjnej jest produkowane dopiero wtedy, gdy produkt jest gotowy do wprowadzenia na rynek. To jest praktyczne podejście. Najpierw prototyp. Produkcja później.
Szybkie prototypowanie aluminium w porównaniu z innymi materiałami
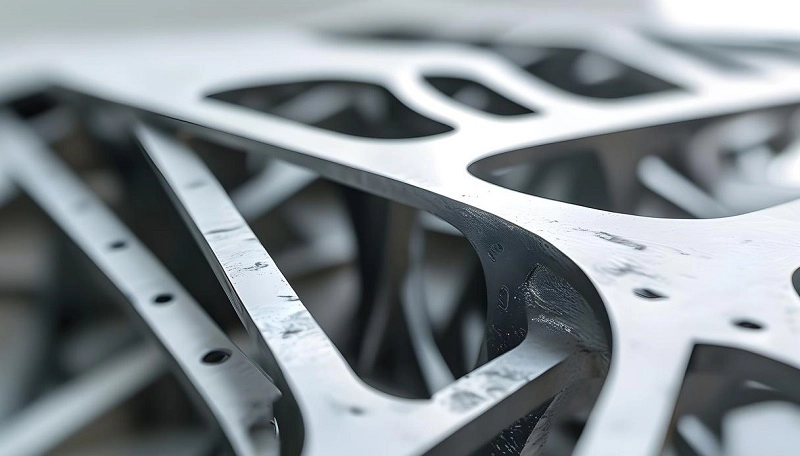
Wybór materiału kształtuje prototyp. Wybierz niewłaściwy, a wyniki testów będą mylące. Wybierz właściwy, a walidacja będzie wiarygodna.
| Materiał | Zalety | Ograniczenia | Najlepsze zastosowania |
| Aluminium | Lekki, wystarczająco wytrzymały do przeprowadzania testów funkcjonalnych, nadający się do obróbki mechanicznej i odlewania, wytrzymuje obróbkę cieplną i wykończenie powierzchni | Wyższy koszt materiału niż w przypadku tworzyw sztucznych; wymaga specjalistycznego przygotowania do obróbki lub odlewania próżniowego aluminium | Inżynieria prototypów wymagająca testów mechanicznych, cykli termicznych lub walidacji strukturalnej |
| Stal nierdzewna | Bardzo trwały, o wysokiej wytrzymałości, odporny na korozję | Trudniejsze w obróbce, cięższe, wolniejsze cykle | Zastosowania o dużej wytrzymałości — narzędzia, wsporniki, elementy o dużym obciążeniu |
| Plastik (ABS, PC, nylon) | Niskie koszty, szybka produkcja, łatwość obróbki lub drukowania | Ograniczona wytrzymałość i sztywność, słabe właściwości termiczne | Modele wyglądu, badania ergonomiczne, prototypy o niskim obciążeniu |
| Kompozyty z włókna węglowego | Doskonały stosunek sztywności do masy, wysoka wytrzymałość | Drogie przetwarzanie, ograniczone do prostych kształtów, długie terminy realizacji | Zastosowania wydajnościowe — przemysł lotniczy i kosmiczny, sprzęt sportowy, demonstratory konstrukcyjne |
O firmie NOBLE: Twój kompleksowy partner w zakresie szybkiego prototypowania aluminium
Firma NOBLE oferuje kompleksowe rozwiązania w zakresie szybkiego prototypowania elementów aluminiowych, a priorytetem jest dla nas projektowanie produktu i wsparcie inżynieryjne.
To zintegrowane podejście usprawnia proces rozwoju, redukuje nakłady komunikacyjne i skraca czas wprowadzania produktu na rynek. Jeden dostawca obsługuje cały łańcuch dostaw.
Wszechstronne możliwości produkcyjne
Zajmujemy się prototypowaniem pojedynczych funkcji, produkujemy małe partie precyzyjnych komponentów i dostarczamy w pełni zmontowane produkty. Nasz zespół dobiera najodpowiedniejszy proces produkcyjny dla każdego projektu, zachowując równowagę między celami wydajnościowymi, wymogami jakościowymi i ograniczeniami kosztowymi.
W przypadku szybkiego prototypowania aluminium, podstawową metodą jest obróbka CNC. W przypadku produktów o złożonej geometrii i wielu częściach, można zastosować odlewanie próżniowe aluminium. Konkretny wybór zależy od rodzaju części i wielkości produkcji.
Certyfikowane Systemy Zarządzania Jakością
W firmie NOBLE obowiązują uznane na całym świecie standardy zarządzania jakością, obejmujące:
- ISO 9001: certyfikacja 2015 — zapewnienie spójnego zarządzania jakością, kontroli procesów i ciągłego doskonalenia w ramach naszych działań.
- ISO 13485: certyfikacja 2016 — co stanowi dowód naszej zdolności do spełniania rygorystycznych wymagań jakościowych i regulacyjnych związanych z produkcją wyrobów medycznych.
Certyfikaty te odzwierciedlają nasze zaangażowanie w zachowanie rygorystycznych kontroli jakości na każdym etapie projektowania, produkcji, kontroli i dostawy.
Najczęściej zadawane pytania dotyczące szybkiego prototypowania aluminium
1. Czym jest szybkie prototypowanie aluminium?
Szybka produkcja funkcjonalnych części metalowych. Obróbka skrawaniem polega na wycinaniu z litego wlewka. Odlewnictwo polega na wypełnianiu form ciekłym metalem. W obu przypadkach stosuje się prawdziwe aluminium. Prototyp zachowuje się jak część produkcyjna. Testy są ważne.
2. Czy obróbka CNC jest najlepszą metodą wytwarzania prototypów aluminiowych?
W przypadku małych serii – od jednej do dziesięciu części – CNC jest często pierwszym wyborem. Brak kosztów oprzyrządowania. Szybka realizacja. Prawdziwe właściwości stopu. W przypadku wielu części o złożonej geometrii, odlewanie – w tym odlewanie próżniowe aluminium – staje się konkurencyjne. Metoda zależy od części i ilości.
3. Ile czasu trwa produkcja prototypu aluminiowego?
Proste części wysyłamy w ciągu kilku dni. Skomplikowane części – w ciągu kilku tygodni. Obróbka mechaniczna pojedynczych części jest szybsza. Odlewanie wielu kopii z jednej formy jest szybsze. Wykańczanie wydłuża czas realizacji. Anodowanie, malowanie lub polerowanie wydłuża czas realizacji o kilka dni.
4. Czy prototypy aluminiowe można anodować?
Tak. Anodowanie zwiększa twardość powierzchni. Zwiększa odporność na korozję. Zapewnia wykończenie. Dostępne są wykończenia bezbarwne lub kolorowe. Proces ten jest standardem w przypadku stopów 6061 i 7075. Prototypy mogą być zgodne z estetyką produkcji.
5. Jaki stop aluminium jest najlepszy do prototypów?
6061 to stop ogólnego zastosowania. Dobra wytrzymałość. Dobra obrabialność. Dobra odporność na korozję. Dostępny wszędzie.
7075 jest mocniejszy – stosowany w przemyśle lotniczym i częściach narażonych na wysokie obciążenia. Trudniejszy w obróbce. Droższy.
Stal 2024 charakteryzuje się wyższą odpornością na zmęczenie. Stosowana w konstrukcjach lotniczych. Niższa odporność na korozję. Wymaga powłoki ochronnej.
Wybierz w oparciu o wymagania testowe. Najlepsza obrabialność skrawaniem zapewnia 6061. Najwyższa wytrzymałość to 7075. Odporność na zmęczenie materiału preferowana jest przez 2024. Do szybkiego prototypowania aluminium, 6061 jest domyślnym wyborem. Pozostałe przypadki to przypadki szczególne.







